
Роботизоване шліфування ручок з цинкового сплаву: видалення лінії розриву
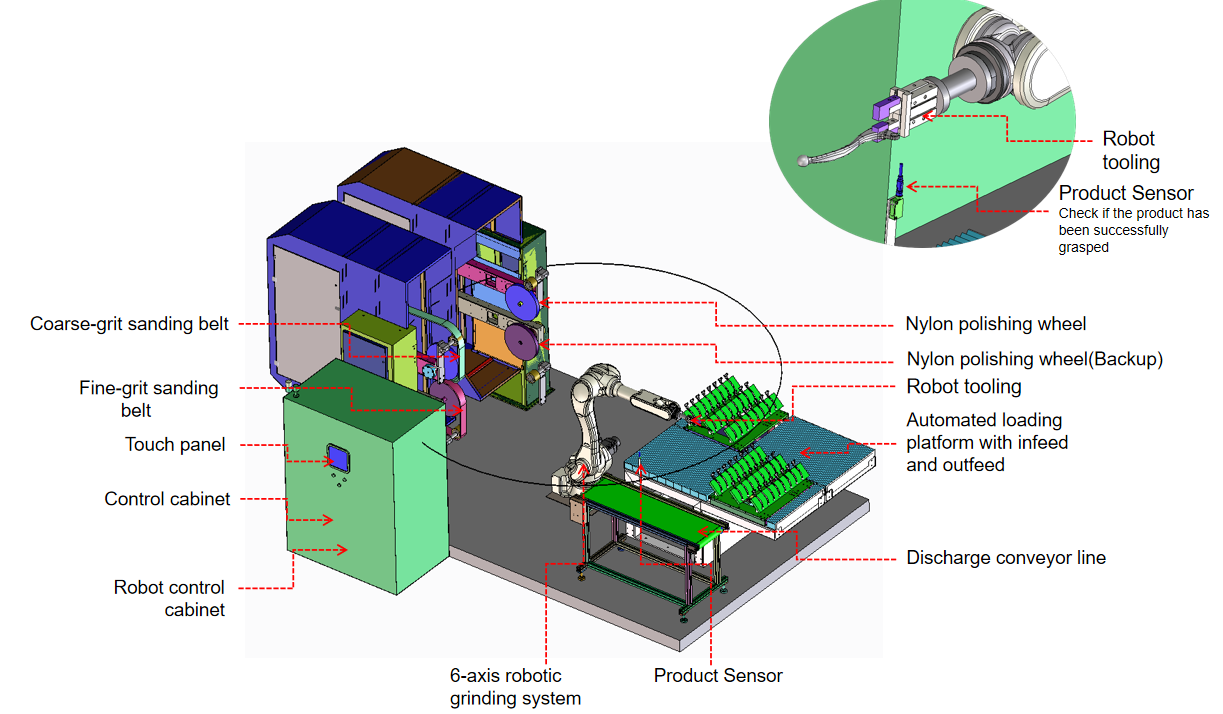
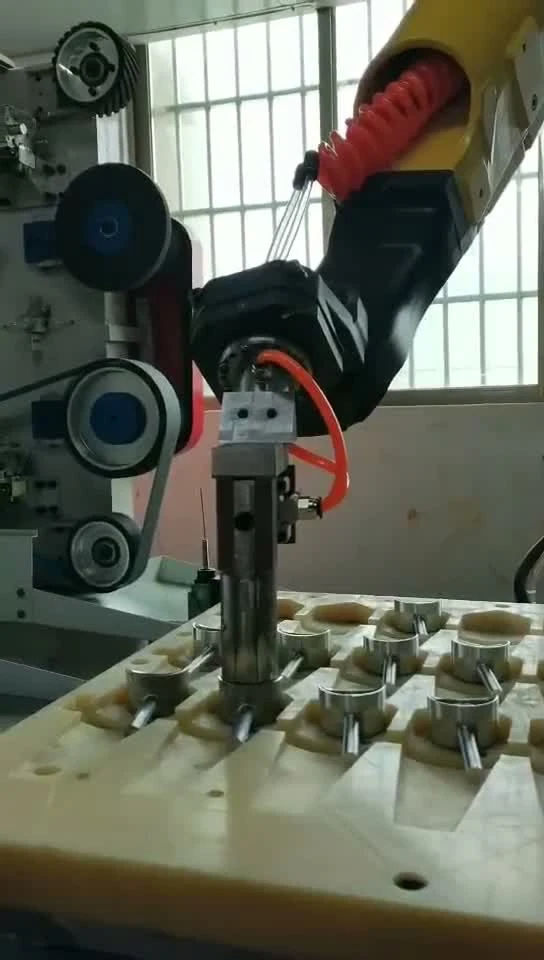
Ця роботизована полірувальна камера складається з шестиосьового робота та чотиристанційного стрічкового шліфувального верстата зі столом завантаження та розвантаження: деталі шліфуються послідовно від грубих до дрібних стрічок або поліруються на нейлоновому колі.
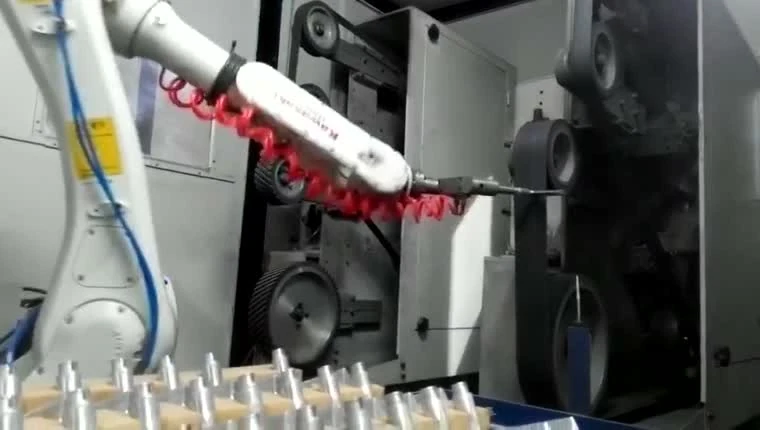
Робот утримує деталь для стабільного та ефективного шліфування
Робот переносить виріб до станцій витратних матеріалів для шліфування та полірування; для великогабаритних виробів робот утримує інструмент і працює з нерухомою деталлю.
макети комірок, параметри керування силою та вибірВеликі вироби шліфуються та поліруються роботизованим інструментом з автоматичною зміною витратних матеріалів інструменту.
камери для видалення задирок для важких виливківКлючові компоненти, розташовані навколо вашої деталі
Шестиосьовий робот та шліфувальне пристосування
Робот підібраний відповідно до процесу шліфування, тому послідовність виконувалася стабільно та безперервно.
Витратні станції
Дво-, чотири- або шестистанційні схеми налаштовуються відповідно до процесу шліфування, а витратні матеріали — абразивні стрічки, лепесткові круги, нейлонові круги, сизалеві круги та тканинні полірувальні круги — змінюються відповідно до роботи.
Штабельовані витратні станції
Розташування верхньої та нижньої станцій скорочує час переміщення робота між станціями для швидкого та безперервного виробництва.
Навантажувально-розвантажувальний пристрій
Один на вході, один на виході: кожна деталь повертається на своє місце в лотку після шліфування; коли лоток закінчує роботу, комірка автоматично перемикається на наступний лоток, а оператори завантажують і розвантажують лотки.
Три варіанти кріплення шліфувального інструменту
Фіксоване кріплення
Шліфувальний інструмент жорстко прикріплений болтами до фланця робота для забезпечення жорсткого та високоміцного з'єднання.
макети комірок, параметри керування силою та вибірПлаваюче кріплення
Шліфувальний інструмент плаває, повторюючи поверхню виробу, забезпечуючи більш рівну та плоску поверхню.
макети комірок, параметри керування силою та вибірПлаваюче кріплення з датчиком крутного моменту
Інструмент повторює поверхню виробу з рівномірним зусиллям для обробки криволінійних граней, кутів, дуже тонких деталей та деталей з високими специфікаціями.
макети комірок, параметри керування силою та вибірБагато типів продукції, один процес подрібнення
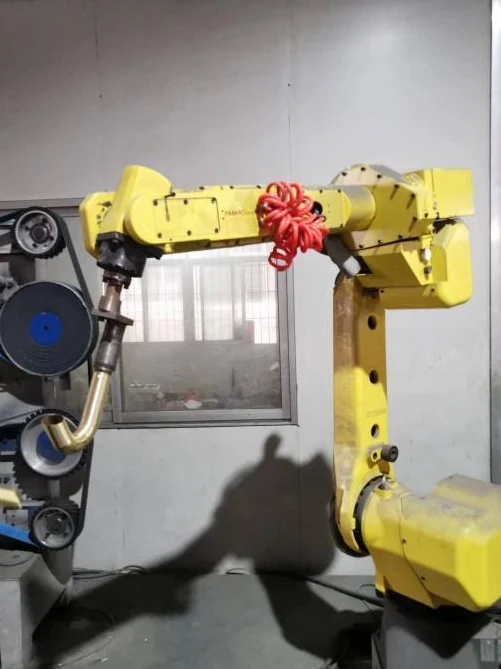
Сантехніка: змішувачі та душова арматура
Кришки для кранів зі сплавів цинку, корпуси кранів зі сплавів міді, крани з нержавіючої сталі, вигнуті виливи та душові кронштейни підходять для процесу часткової чистової обробки. Заготовка переміщується між фіксованими станціями, коли робот подає інструменту необхідні поверхні.
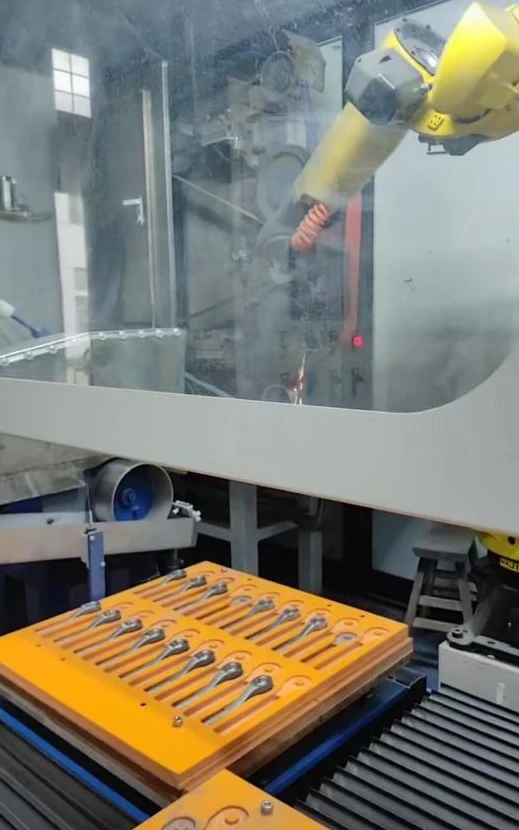
Інструменти для роботи зі слюсарем: ручки та гайкові ключі
Дверні ручки та гайкові ключі з інструментальної сталі є типовими сферами застосування. Фігурні лотки упорядковують вхідні деталі, а захоплення переносить кожну деталь до абразивної або полірувальної станції. Типовим завданням є видалення лінії розриву та залишків на литих під тиском ручках з цинкового сплаву перед поліруванням.
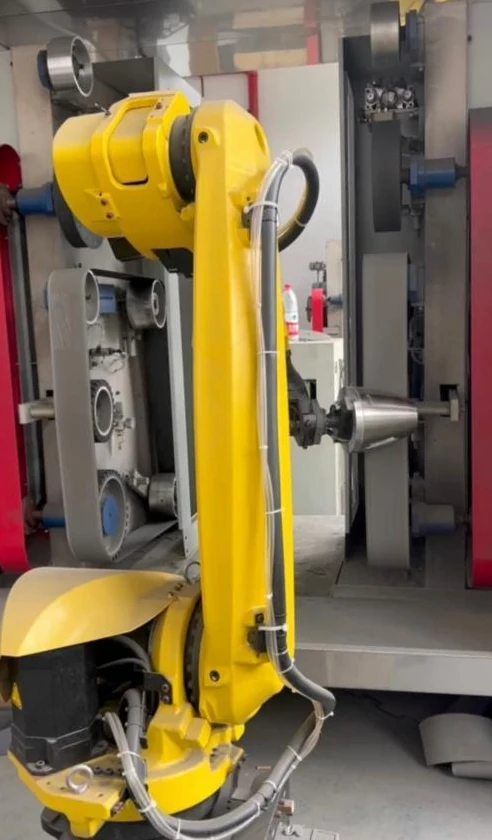
Побутова техніка: корпуси та ручки чайників
Корпуси чайників з нержавіючої сталі та алюмінієві ручки мікрохвильових печей представляють різні форми деталей в рамках одного підходу до часткового тримання: круглий тонкостінний корпус та довга ручка. Кожна з них потребує відповідну форму захоплення.
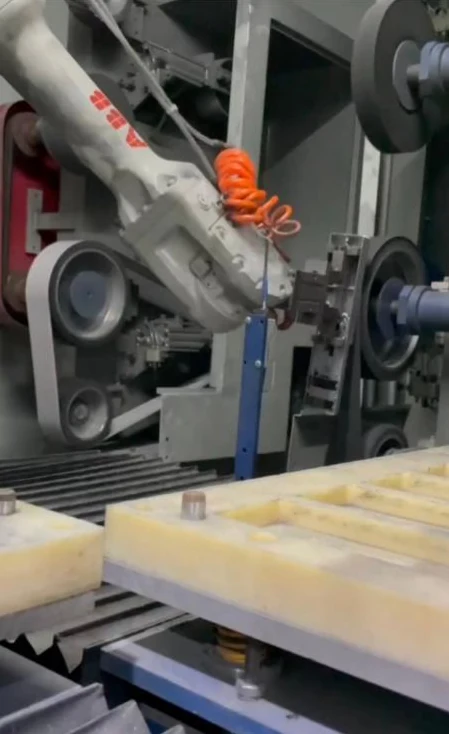
Розумні замки: маленькі кришки та довгі компоненти
Кришки з цинкового сплаву з інтелектуальним замком можуть бути розміщені в лотках для розміщення. Також доступні схеми закритих комірок для довгих кришок та компонентів ручкового типу, де робот працює всередині корпусу машини.
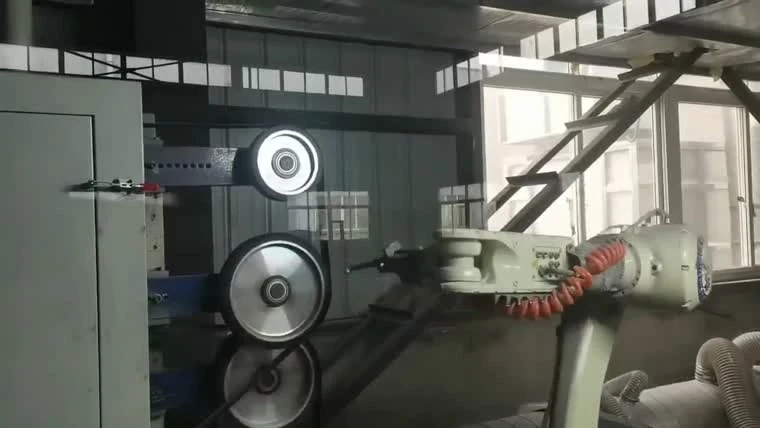
Компоненти мотоцикла: гальмівні важелі та рами
Алюмінієві важелі ручного гальма та гальмівні важелі проходять повз нерухомі контактні колеса для шліфування та полірування. Зварні трубчасті задні рами є ще одним типовим сімейством деталей, що використовують специфічне для кожного виробу утримання. Типові литі під тиском алюмінієві деталі для шліфування та полірування включають маточини коліс, багажники, корпуси дзеркал, задні стійки, паливні баки, корпуси амортизаторів та підніжки.
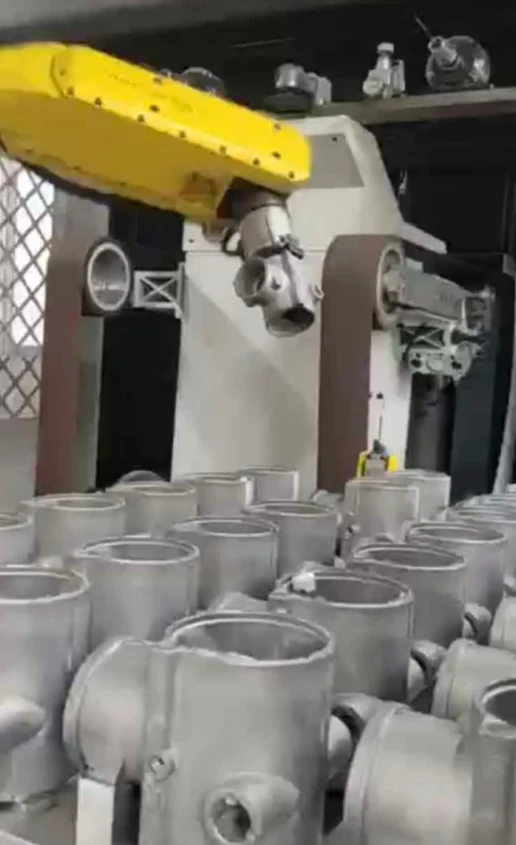
Клапани та виливки: алюмінієві корпуси клапанів та литі корпуси
Алюмінієві триходові та чотириходові клапани разом із плоскими литими алюмінієвими корпусами є типовими застосуваннями для видалення задирок на цьому маршруті. Робот утримує деталь і переносить необхідні краї на стаціонарне обладнання для фінішної обробки.
Метод подрібнення, налаштований відповідно до продукту
Використайте сімейство заготовок, щоб розпочати обговорення макета. Наведені нижче комбінації є прикладами конфігурації, а не універсальною специфікацією обладнання.
| Сімейство заготовок | Метод утримання | Комбінація станцій | Схема завантаження | Типовий процес |
|---|---|---|---|---|
| Сантехнічні крани та арматура | Робот захоплює продукт | Абразивна стрічка, нейлоновий круг та тканинний круг | Розташування лотків | Шліфування та полірування |
| Дверні ручки та кришки для смарт-замків | Робот захоплює продукт | Абразивна стрічка, нейлоновий круг та тканинний круг | Фігурний масив лотків | Шліфування та полірування |
| Гайкові ключі та металовироби | Робот захоплює продукт | Абразивна стрічка, нейлоновий круг та тканинний круг | Завантажувальні лотки, розташовані рядами | Шліфування та полірування |
| Корпуси, гільзи та втулки чайників | Робот захоплює продукт | Абразивна стрічка, нейлоновий круг та тканинний круг | Лотки, що підбираються під заготовку | Шліфування та полірування |
| Литі під тиском алюмінієві гальмівні важелі та задні стійки | Робот захоплює продукт | Абразивна стрічка, нейлоновий круг та тканинний круг | Розташування лотка або кріплення | Шліфування та полірування |
| Алюмінієві корпуси клапанів та литі корпуси | Робот захоплює продукт | Абразивна стрічка, нейлоновий круг та тканинний круг | Пакетне завантаження з бункерів | Шліфування та видалення задирок |
Надайте креслення або фотографії виробу та ваш поточний процес ручного шліфування та полірування, і ми зможемо спланувати обладнання та процес.
Обговорення макета коміркиТримайте дрібні деталі напоготові для самовивозу
Закрита робоча зона
Вся конструкція розташована в межах робочої зони робота, а для очищення повітря від пилу встановлено пилосос для вологого прибирання.
макети комірок, параметри керування силою та вибір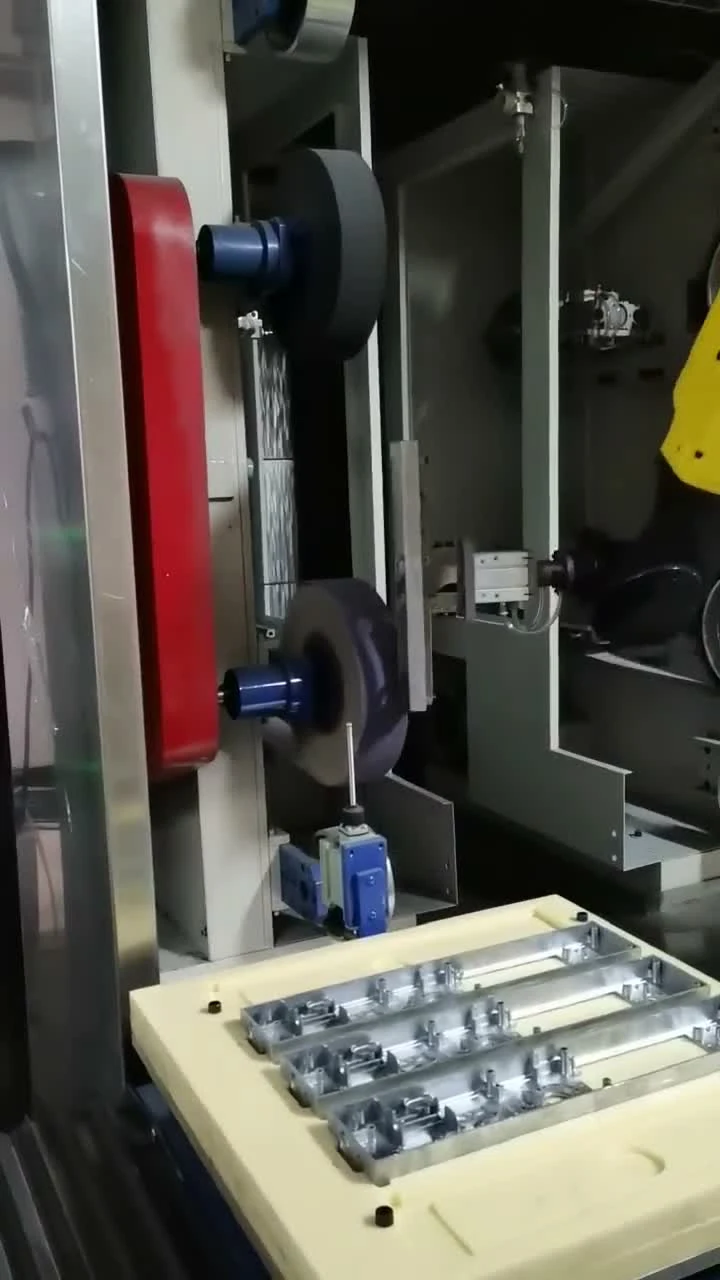
Чому частково утримувана камера
консистенція
Запрограмований шлях подає заготовку до фіксованих станцій чистової обробки у повторюваній послідовності; захват та стан витратних матеріалів залишаються частиною налаштування процесу.
Безпека
Окремі позиції завантаження та обробки можуть допомогти тримати операторів подалі від інструменту під час обробки, а також передбачити захисні споруди та доступ до комірки.
Пропускна здатність
Організовані лотки та позиції завантаження можуть підтримувати стабільний потік деталей. Продуктивність залежить від заготовки, етапів обробки та схеми завантаження.
Запитання перед визначенням клітинки
Які деталі підходять для частково утримуваної комірки, а не для комірки з інструментальним утримуванням?
На цій сторінці основна увага приділяється кріпленню, яке можна надійно закріпити та перемістити у фіксовані положення для обробки. Для більших деталей розташування можна змінити так, щоб деталь залишалася нерухомою, а робот переносив інструмент.
Які витратні станції може об'єднувати одна комірка?
Комірка може поєднувати фіксовані позиції для абразивної та полірувальної обробки навколо робота. Необхідні етапи обробки визначають комбінацію станцій; розташування обладнання узгоджується з заготовкою.
Як завантажуються дрібні деталі — лотки, підйомні магазини чи конвеєр?
Для дрібних деталей доступні лотки для розміщення та підйомні магазини. Додатковими варіантами компонування є чергування позицій завантаження та двошарові столи з матеріалами. Конвеєрний інтерфейс можна обговорити, якщо цього вимагає процес обробки.
Чи може одна комірка обробляти кілька номерів деталей без перебудови приладу?
Не припускайте, що різні номери деталей використовують один і той самий кріпильний елемент. Спочатку порівняйте їхні поверхні захоплення, точки розташування та шляхи обробки. Надішліть креслення або зразки, щоб можна було оцінити спільні характеристики та необхідні роботи з переналаштування.
Які етапи фінішної обробки охоплює комірка — видалення задирок, шліфування, полірування?
Маршрут з частковою обробкою охоплює шліфування та полірування металовиробів, а також видалення задирок з відповідних литих алюмінієвих деталей. Для досягнення необхідної чистоти можуть бути включені позиції полірування. Послідовність вибирається залежно від матеріалу, геометрії та цільового рівня чистоти.
Визначте деталь. Обговоріть маршрут обробки.
Поділіться кресленням або зразком, матеріалом, поверхнями, що потребують обробки, та бажаним результатом. EVST може обговорити схему захоплення, комбінацію станцій та підхід до завантаження на основі цієї інформації.