
Роботизоване скошування полум'ям: спочатку знайдіть край
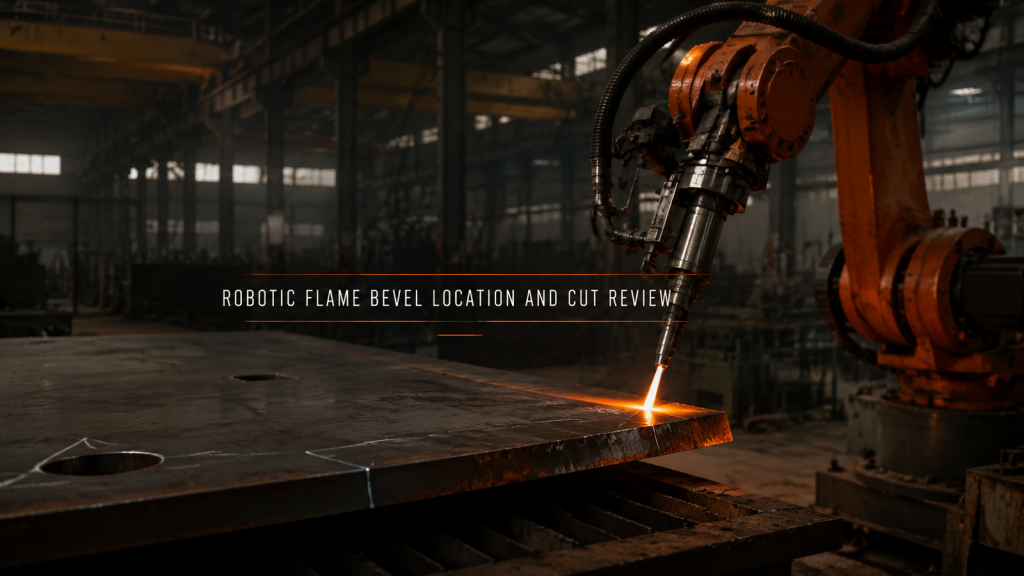
Роботизоване полум'яне скошування фаски вимагає стабільної опорної точки пластини, виміряного положення кромки, безперервного положення інструменту та підтвердження прийнятності різальної кромки.
Роботизоване зварювання акумуляторного лотка: Дата перед траєкторією
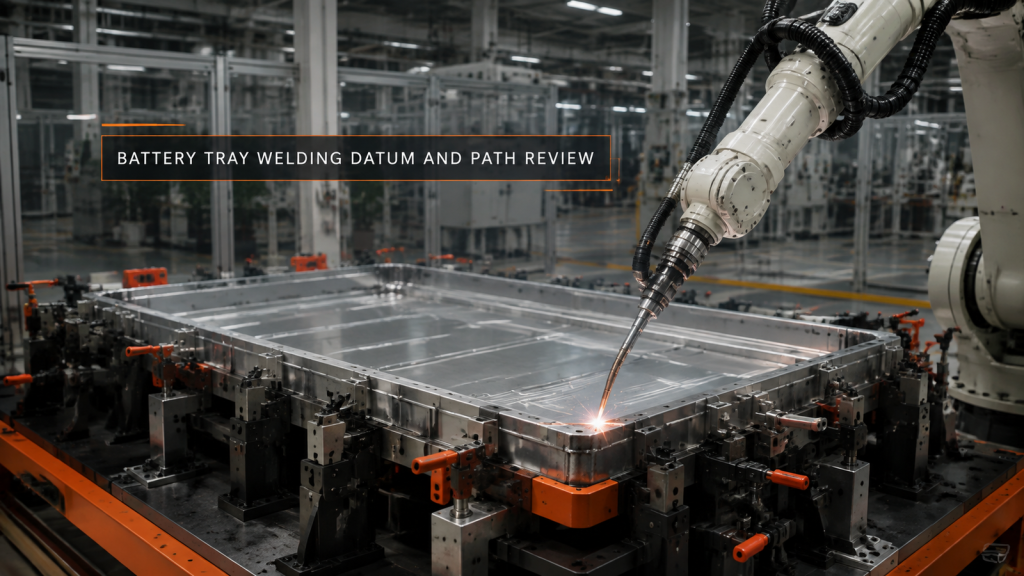
Роботизоване зварювання акумуляторного лотка починається зі стабільної точки опори кріплення, зонованих швів, повного зазору пальника та виміряного плану деформації.
Полірування посуду: стабілізація положення деталі
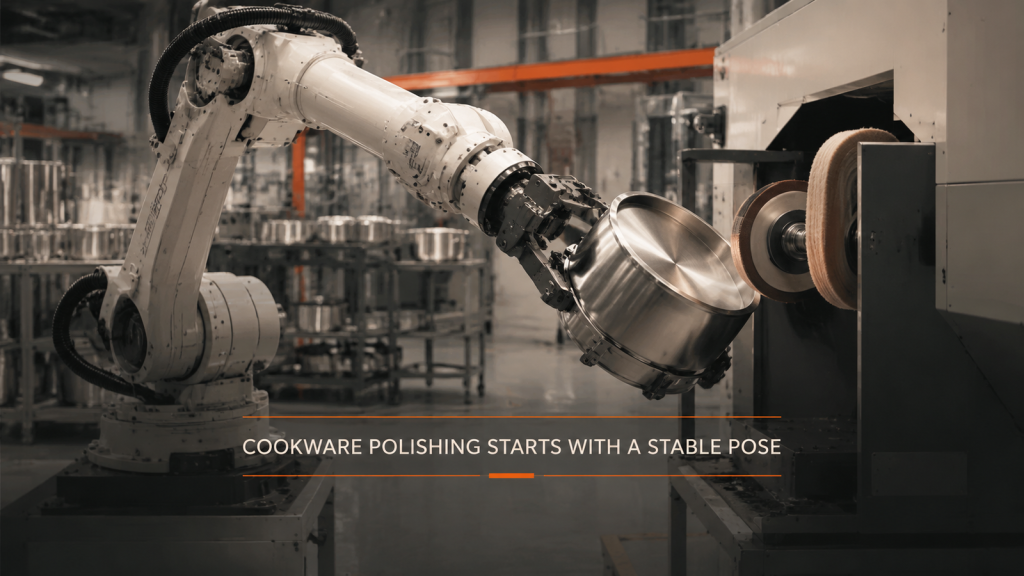
Автоматизація полірування посуду починається зі стабільної точки захоплення, повного підходу, контрольованого кута поверхні та чіткого відступу, перш ніж оцінюється швидкість.
Автоматизація обробки арматурних стрижнів: визначення місцезнаходження перед переміщенням
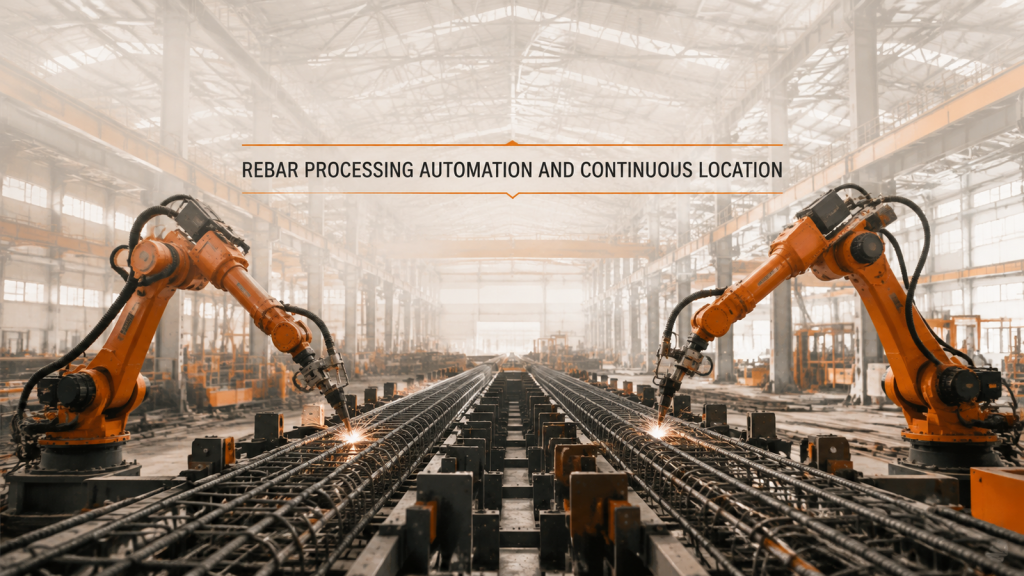
Автоматизація обробки арматури потребує безперервної опорної точки вздовж довгого збірного елемента, перш ніж транспортування та покриття двома роботами зможуть надійно повторюватися.
Роботизоване обслуговування лиття під тиском: спочатку доведіть шлях
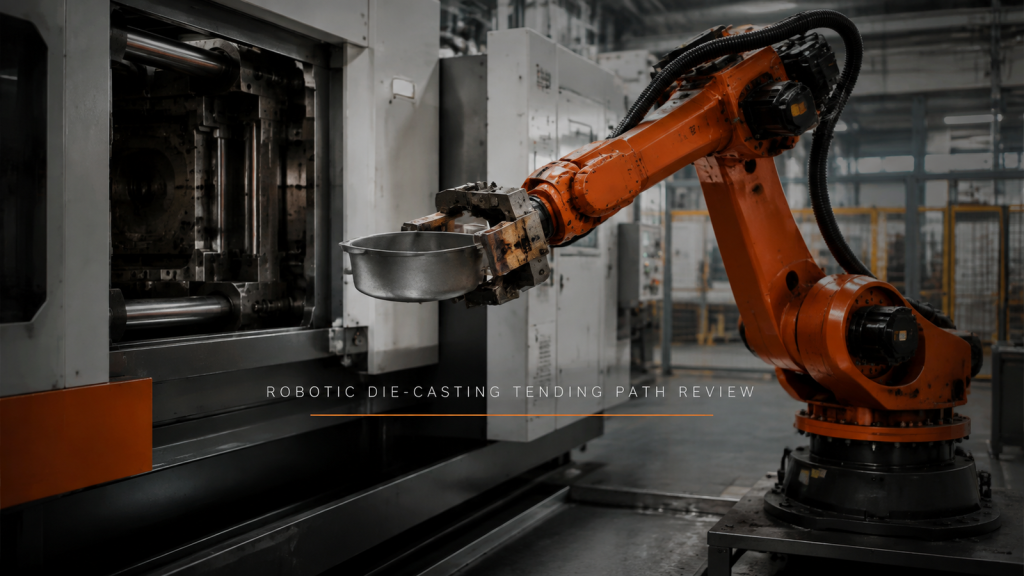
Обслуговування роботизованого лиття під тиском починається з перевірки підходу, захоплення, вільного виходу та маршруту падіння, перш ніж робити припущення щодо часу циклу.
Досяжність – це набір поз, а не відстань
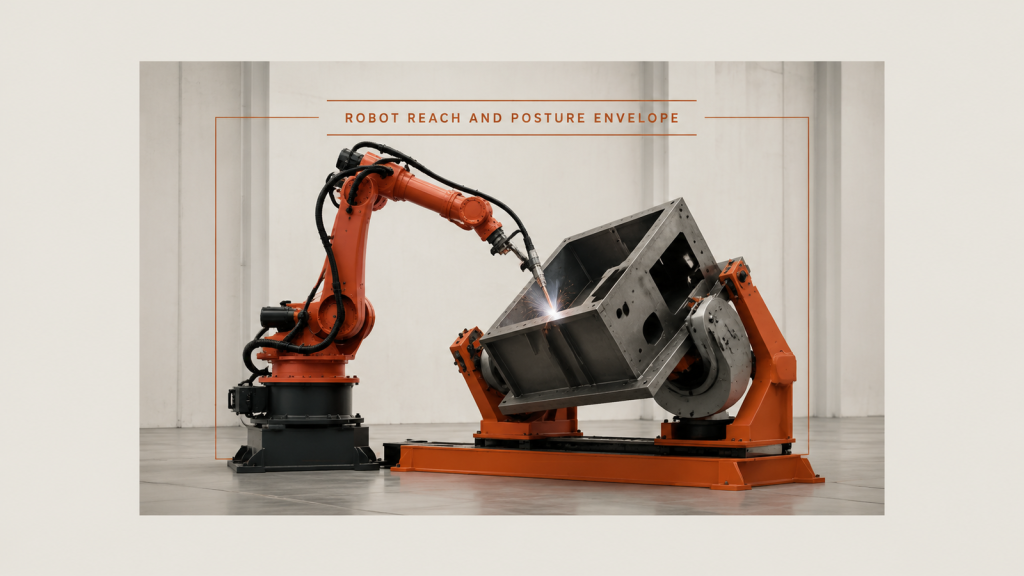
Досяжність робота та діапазон положення: доступ визначається положенням, яке змінюється вздовж одного шва та починається знову з наступного, а не однією відстанню.
Після холодного гнуття деталь необхідно знову розташувати
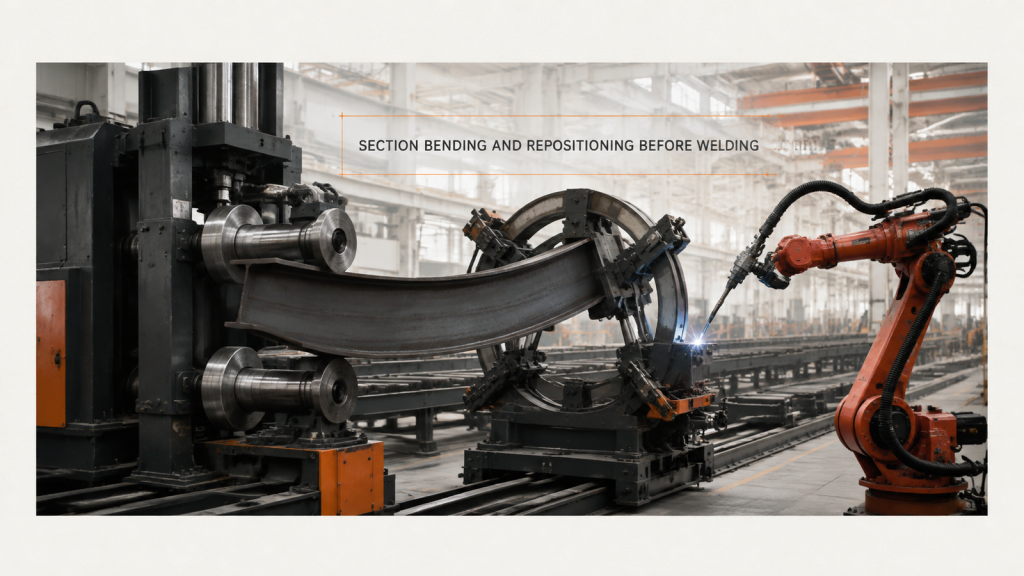
Холодне гнуття вигинає грань, з якої було розташовано секцію, тому гнуття та переміщення секції означає повторне затискання арки перед зварюванням будь-якого шва.
Конструкції резервуарів: Поверніть філе або перемістіть пальник
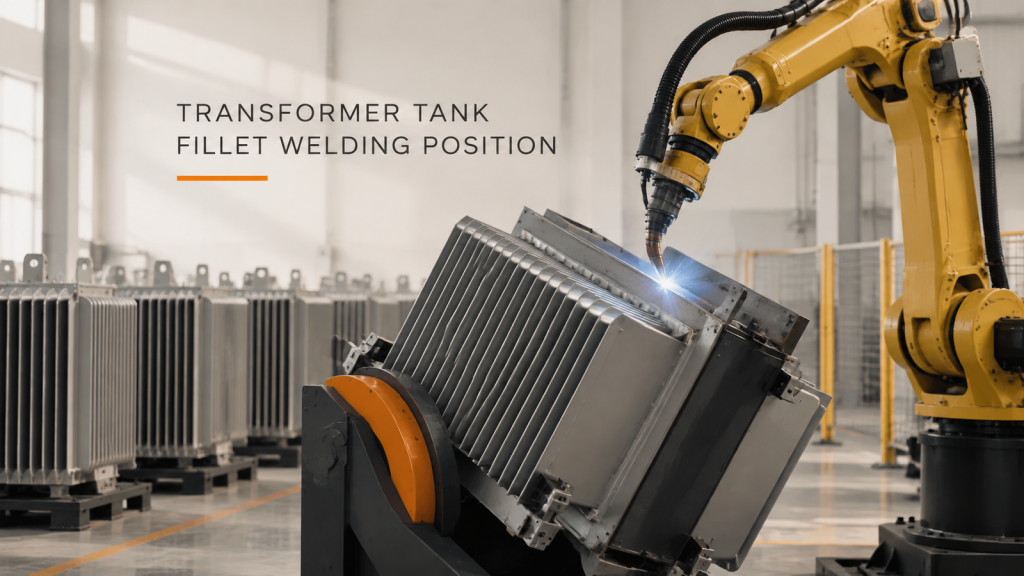
Збірки резервуарів мають два сімейства швів: довгі шви створюють проблему введення тепла, а галтелі жорсткості – проблему доступу. Вони вирішуються по-різному.
Рейка, позиціонер або обидва: зварювання великих конструкцій
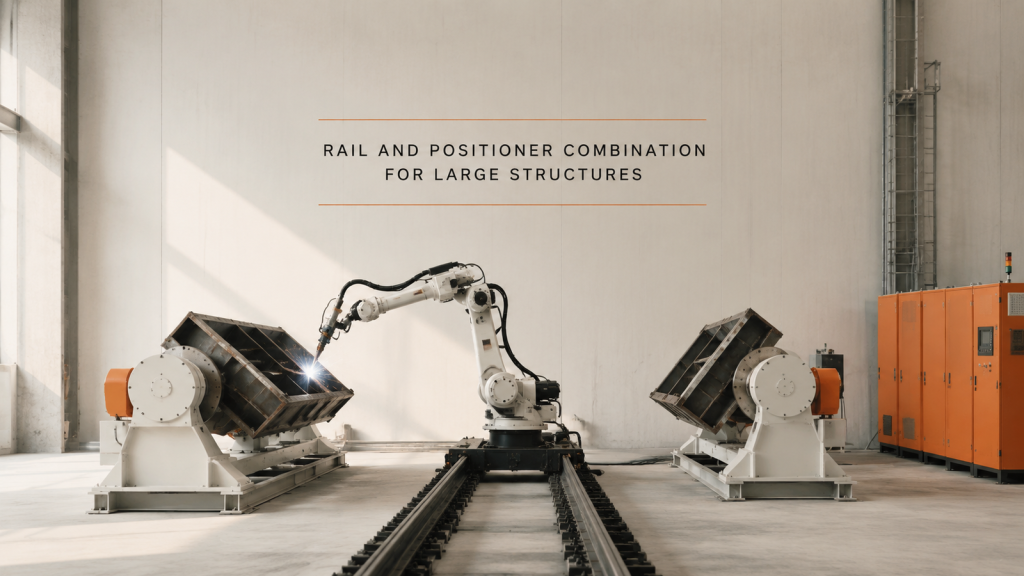
Рейка відповідає досягненню, а позиціонер — положенню. Визначення потреб великої конструкції починається зі списку швів, а не з каталогу обладнання.
Перетин з'єднань труб: підгонка вирішує зварний шов
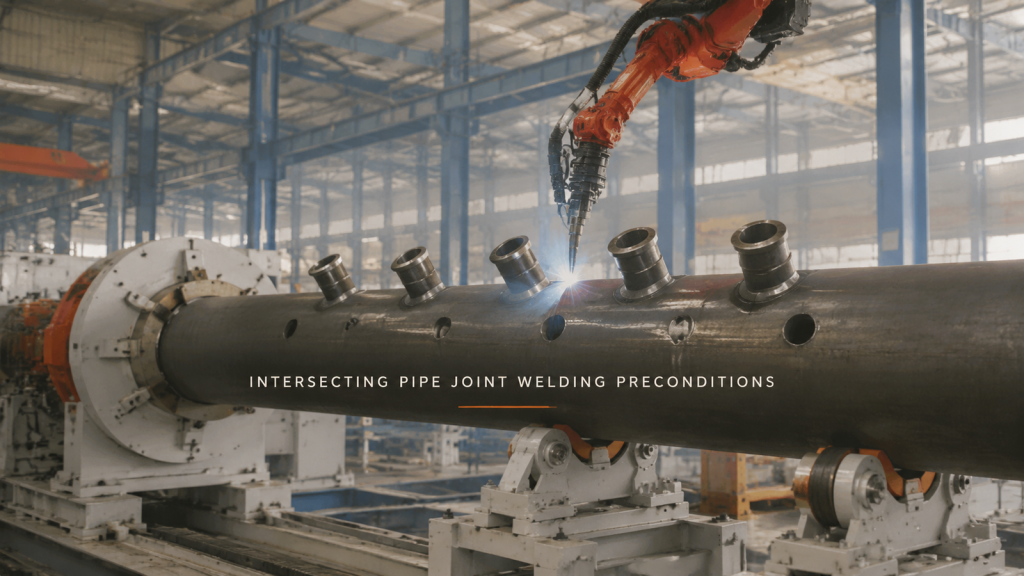
На з'єднаннях відгалуження до колектора цей обмежувальний фактор рідко досягається. Положення отвору, фаска та монтажний зазор визначають, чи можна зварити шов за один прохід.
Зварювання без навчання: де воно насправді виправдане
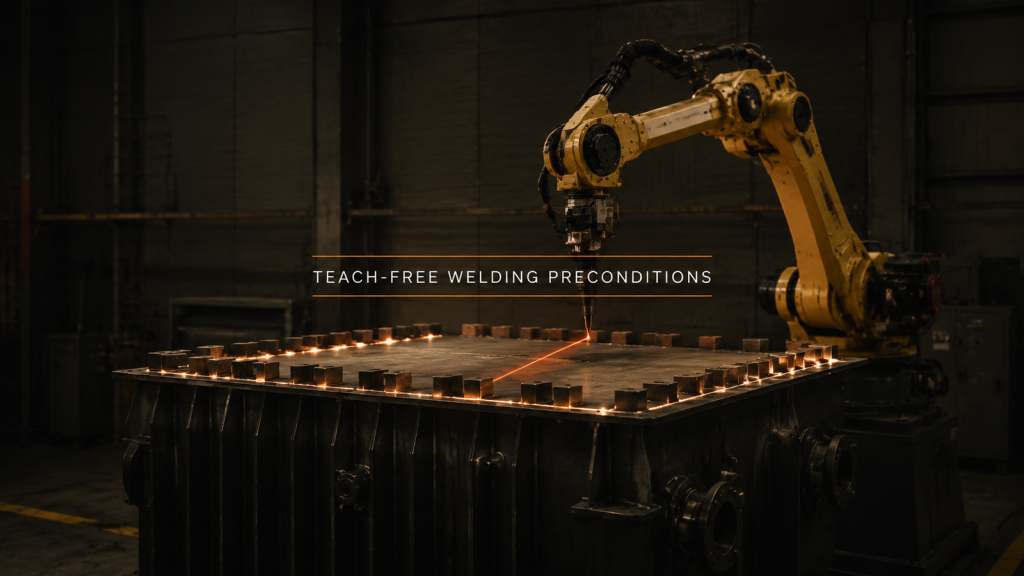
Зварювання без навчання усуває навчання, а не локацію. Воно утримує шов там, де він рівномірний, а його варіації видно на скануванні.
Зварювальний дим та дугове випромінювання: вирішує деталь
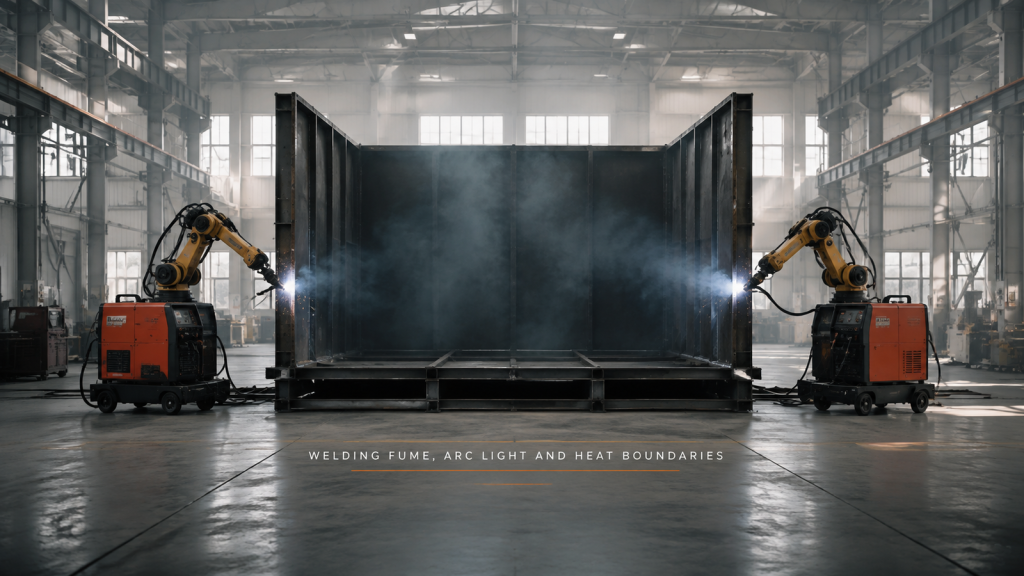
Чи може дим залишати зварний шов, залежить від того, наскільки закрита деталь, а екранування встановлюється там, де ходять люди, а не вздовж площі обладнання.