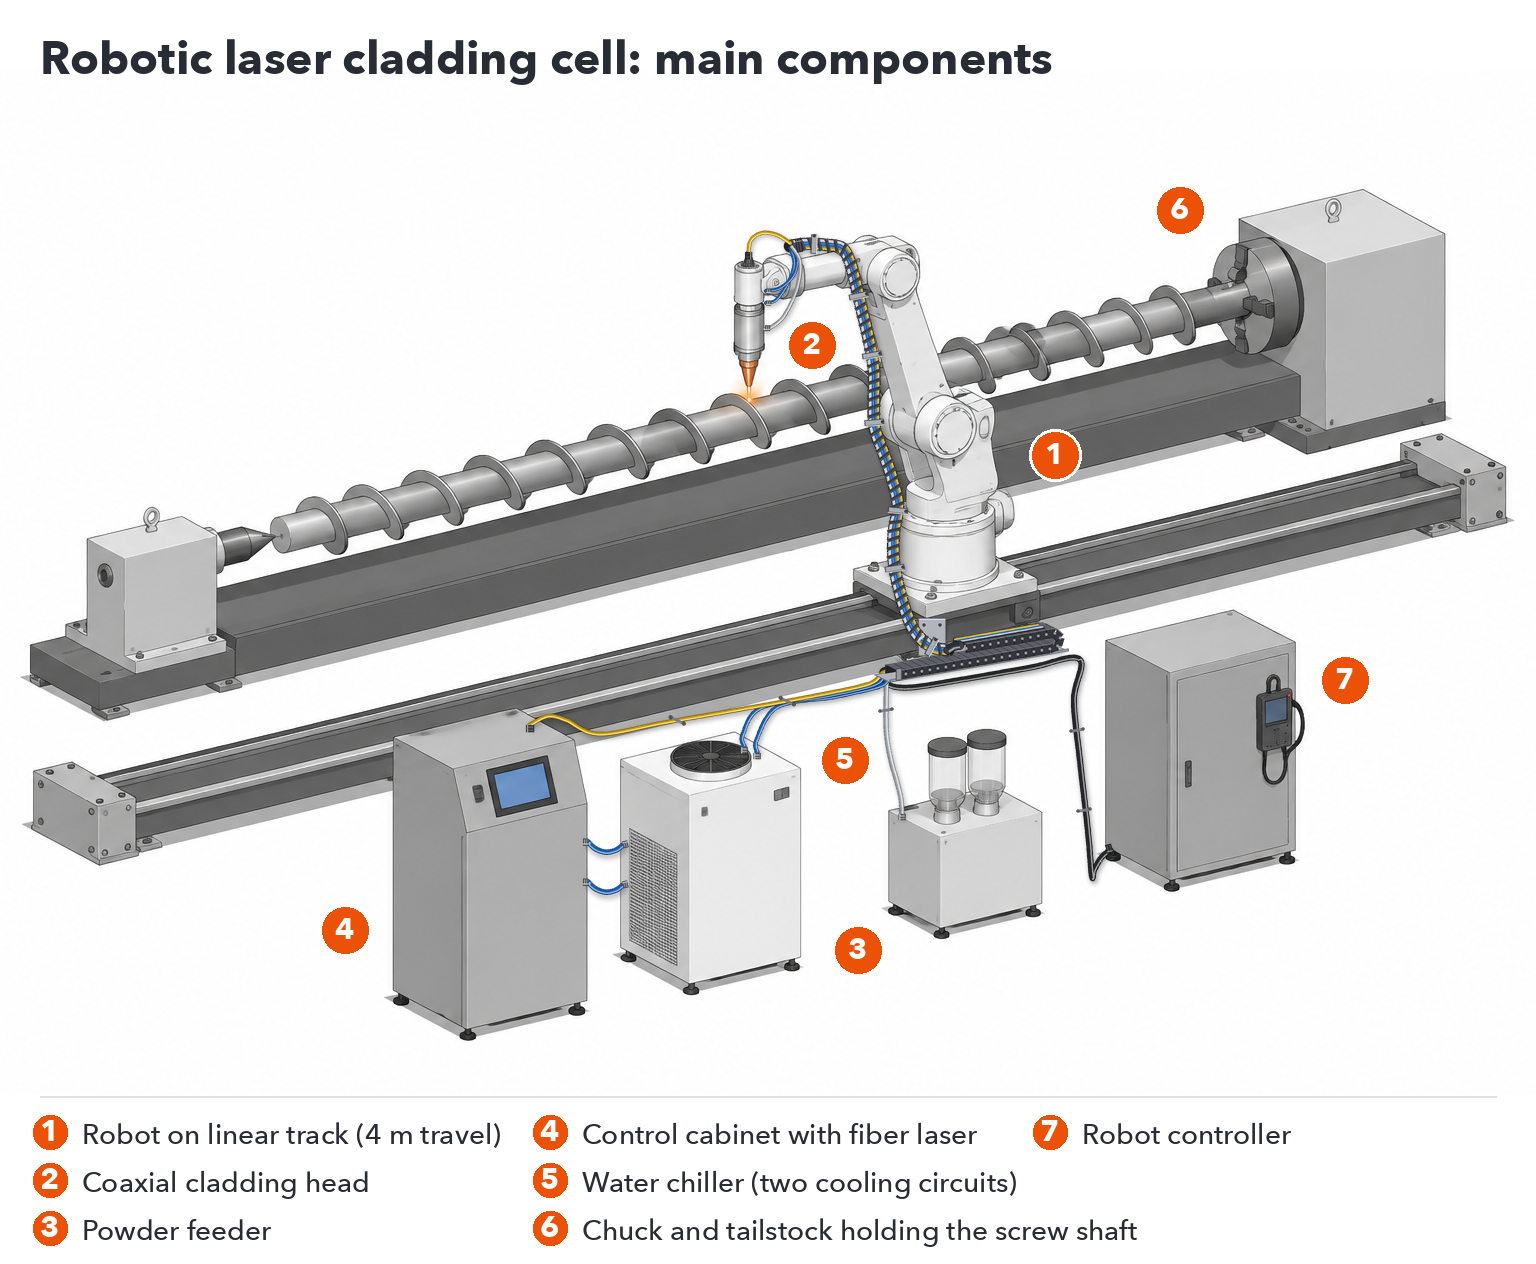
Роботизована система лазерного напилення поєднує в собі шість основних частин: шестиосьового промислового робота, плакувальну головку з коаксіальною подачею порошку, подавач порошку, безперервний волоконний лазер, водяний охолоджувач та спосіб подачі деталі, зазвичай патрон для обертових деталей та лінійну доріжку для робота. Робот, лазер та охолоджувач є стандартними промисловими компонентами; плакувальна головка, подавач порошку та інтегрована шафа керування спеціально розроблені для напилення.
| Компонент | Що вона робить | Стандартний або призначений для облицювання |
|---|---|---|
| Шестиосьовий промисловий робот | Переміщує головку облицювання вздовж запрограмованої траєкторії | Стандартний промисловий робот |
| Лінійна доріжка | Збільшує радіус дії робота вздовж довгих деталей; ефективний хід 4 м у стандартній комірці | Побудовано відповідно до макета комірки |
| Патрон / поворотна вісь | Утримує та обертає вали, стрижні та труби для зовнішнього облицювання | Розмір деталі |
| Облицювальна головка | Фокусує лазер і подає порошок коаксіально у ванну розплаву | Створено для облицювання |
| Живильник порошку | Постійно дозує порошок на голову | Створено для облицювання |
| Джерело волоконного лазера | Забезпечує безперервний лазерний промінь (1080 нм) | Стандартне лазерне джерело, розміщене в шафі керування |
| Водяний холодильник | Охолоджує як лазерне джерело, так і плакіровочну головку | Стандартний чилер, розмір якого відповідає потужності лазера |
| Пульт управління | Інтегрує лазер, моніторинг та HMI; містить модуль Інтернету речей для дистанційної діагностики | Створено для облицювання |
Для кожної установки планується встановлення лазерного захисного огородження навколо камери.
Оберіть конфігурацію залежно від поверхні, яку потрібно обробляти. Обробка зовнішнім шаром покриває зовнішню частину валів, стрижнів, труб та кінців труб: патрон обертає деталь, поки робот переміщує головку вздовж неї, укладаючи безперервний спіральний валик. Обробка плоским шаром покриває пластини та плоскі грані: робот укладає паралельні валики поруч, кожен з яких перекриває попередній, доки не буде покрита вся площа. Одна комірка може бути налаштована для обох, якщо патрон та плоска робоча зона сплановані в макеті.
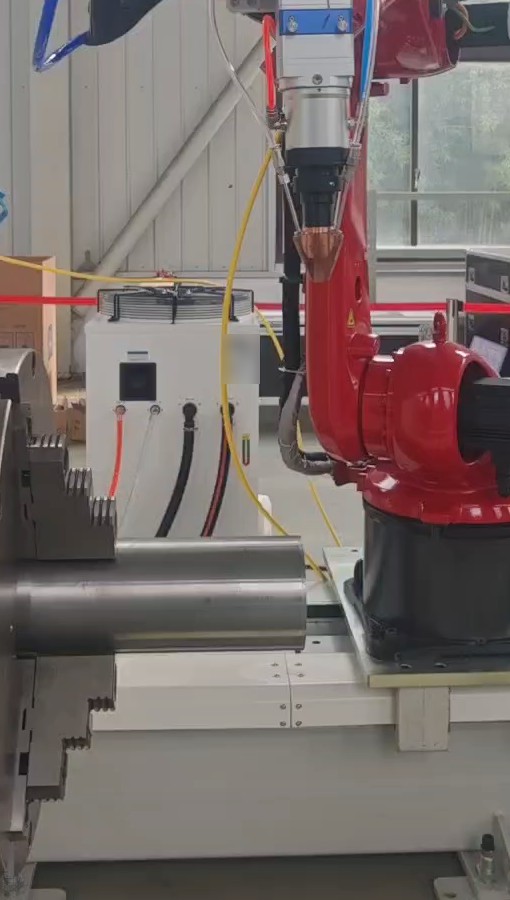
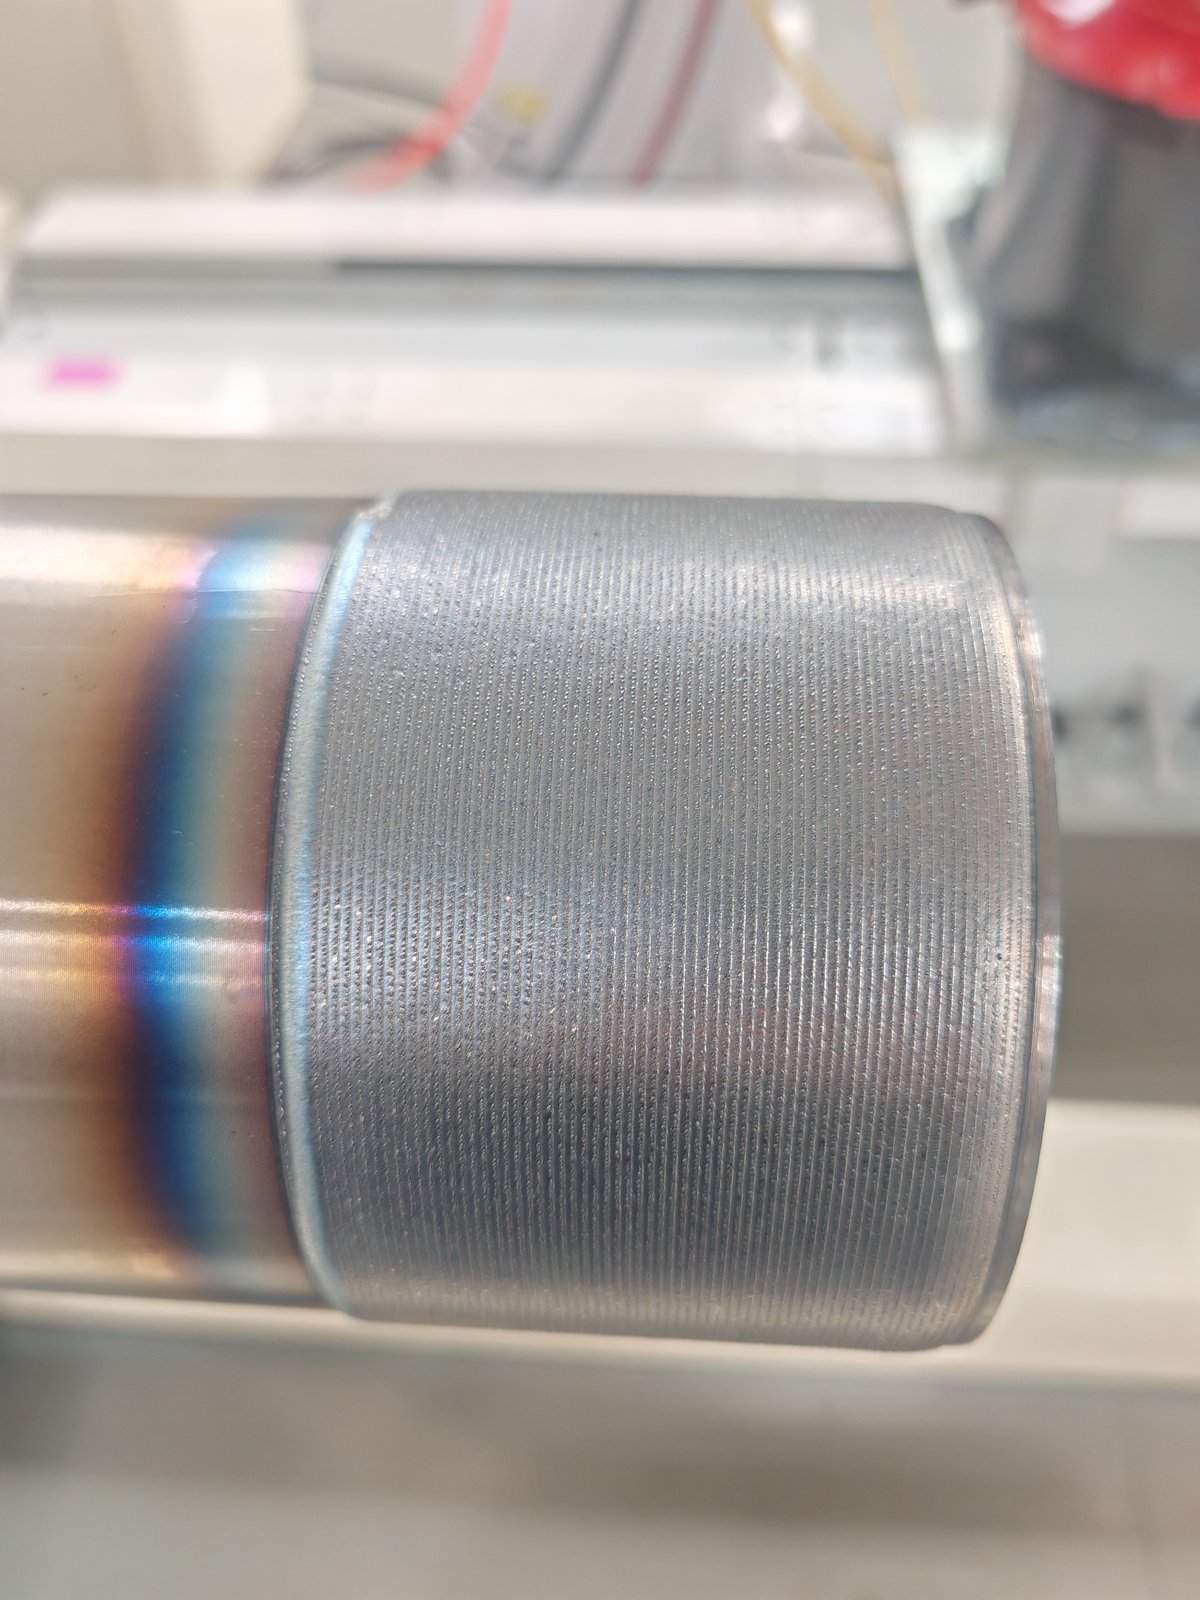
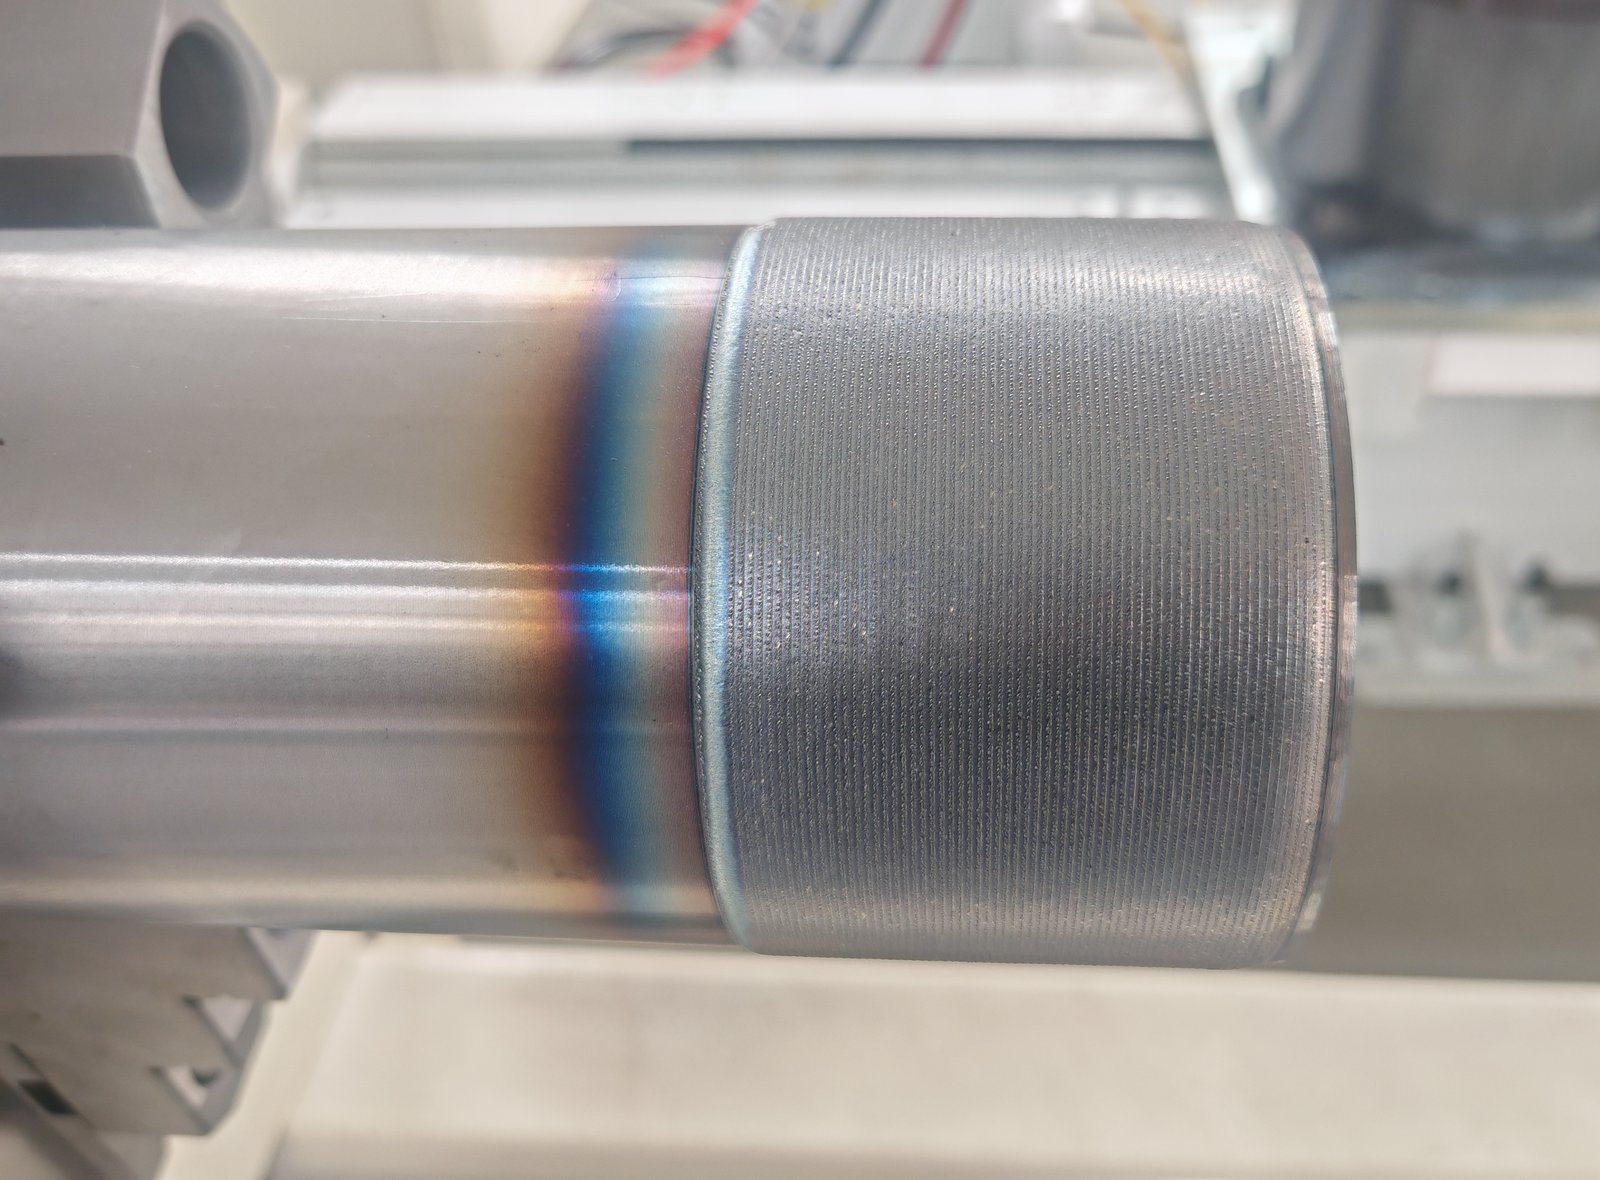
Деталь затискається в патроні та обертається; робот утримує плакувальну головку над поверхнею та переміщується вздовж осі. Плакована смуга на зразку нижче рівна по всій довжині, а тонована смуга поруч із нею – це зона термічного впливу на основному металі.
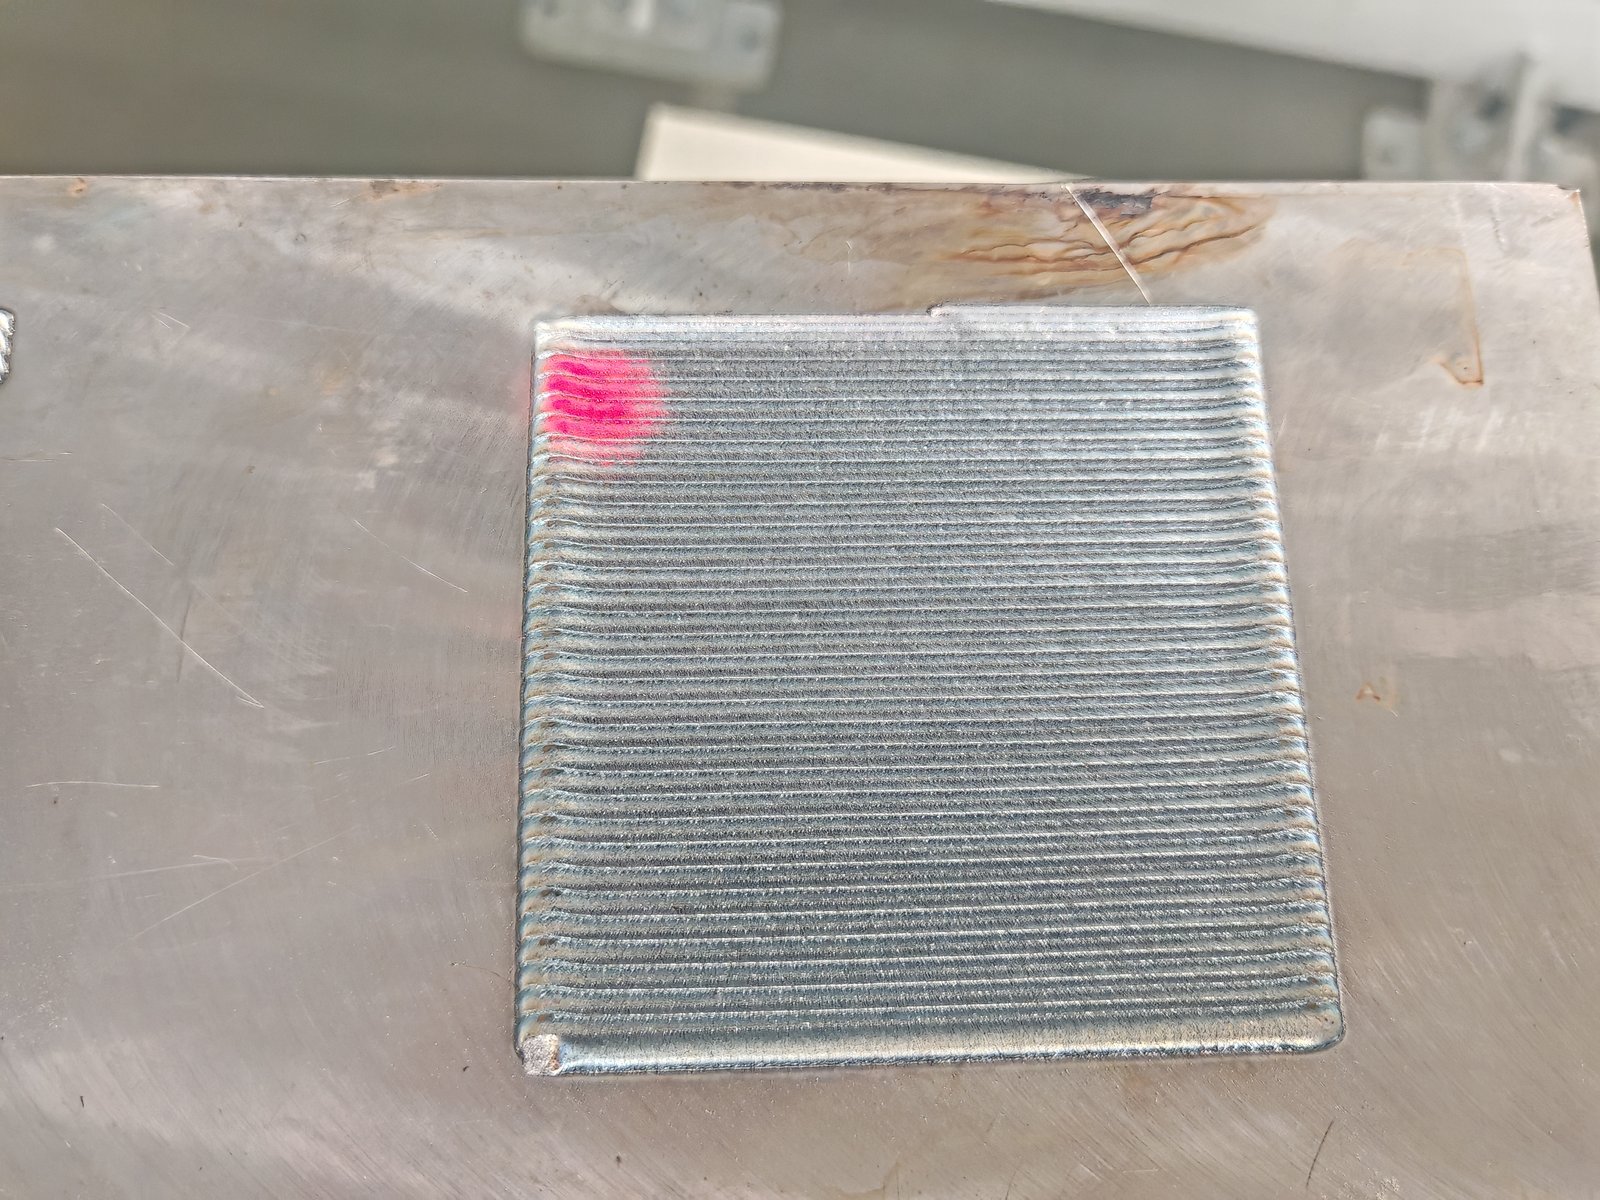
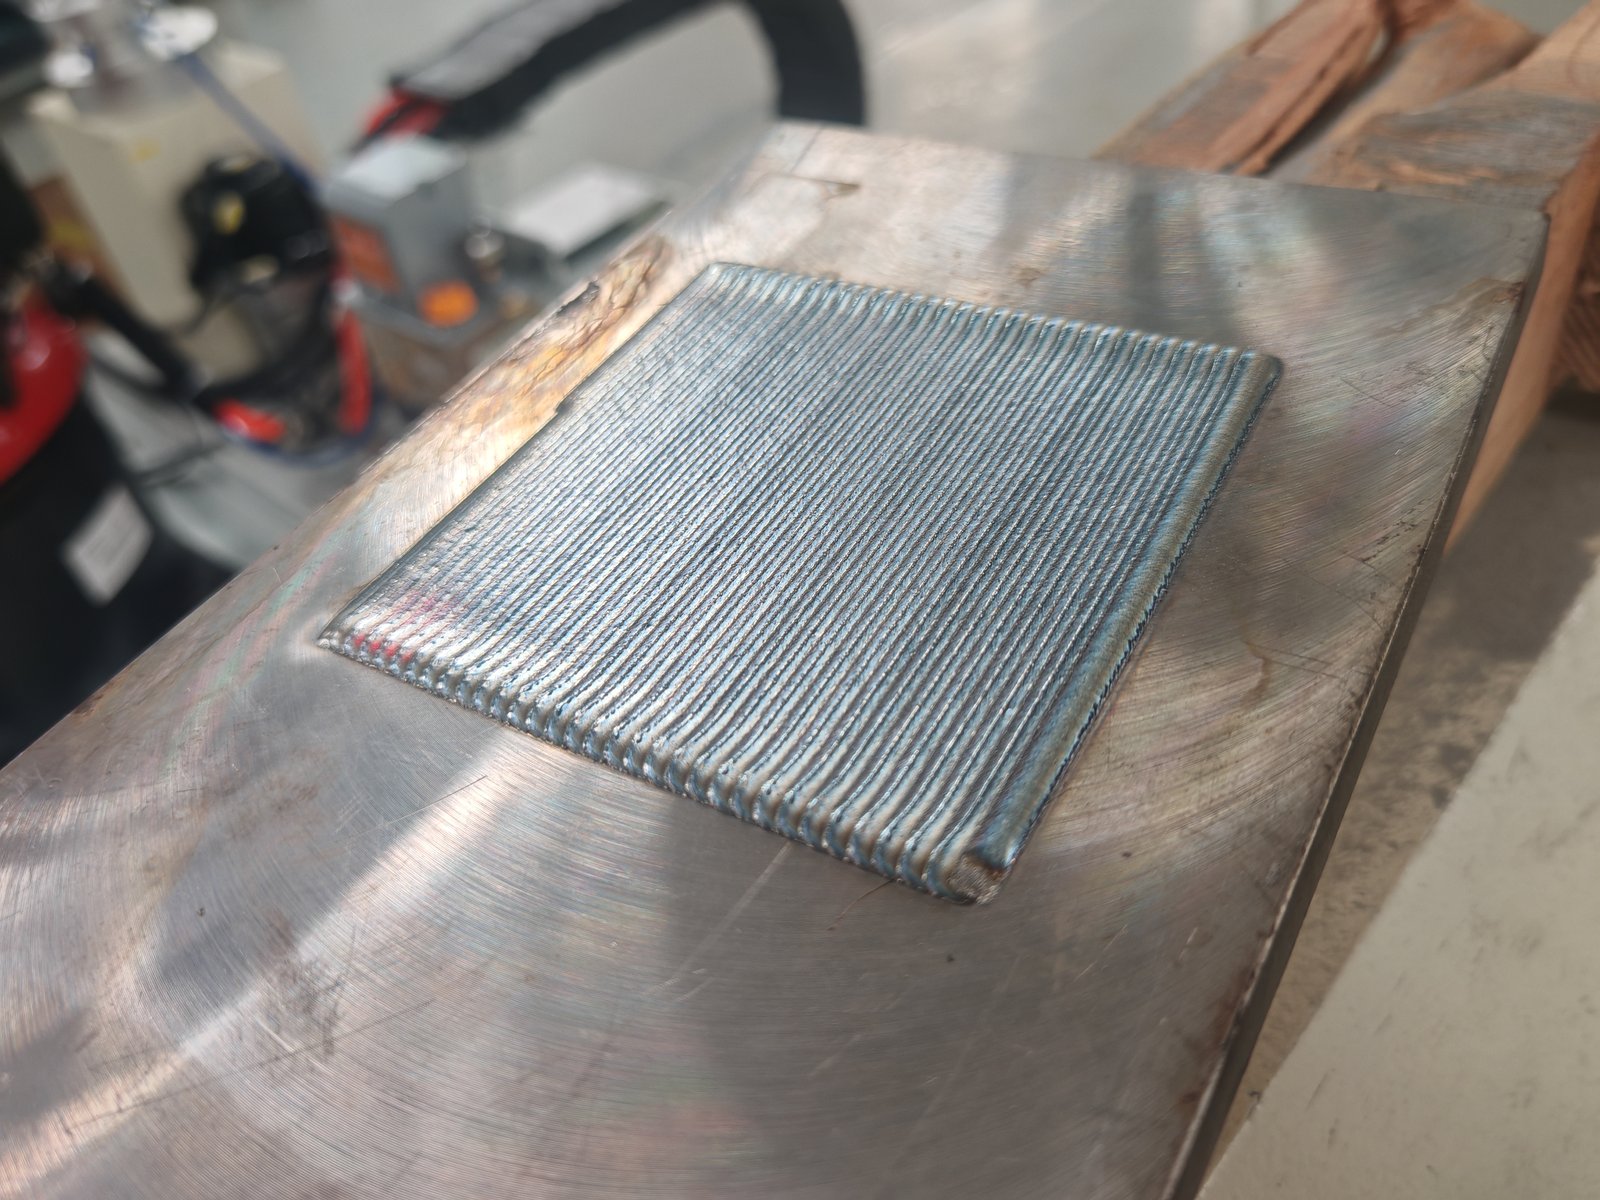
Робот укладає намистину за намистиною з певним перекриттям, створюючи рівномірний шар по всій площі. Квадратна пробна ділянка нижче показує багатопрохідний візерунок.
Щоб дізнатися, як працює процес лазерного напилення та для чого він використовується, дивіться нашу основи та демонстрація процесу лазерного наплавлення.
Для внутрішніх отворів потрібна спеціальна головка для внутрішнього плакування, яка вставляється всередині отвору. Розточення зазвичай виконується на спеціальному верстаті для плакування з ЧПК; див. наступний розділ.
Оберіть роботизовану комірку, коли ваші деталі різняться за формою та розміром, коли вам потрібна робота як із зовнішнім діаметром, так і з плоскими поверхнями, або коли комірка повинна відповідати існуючому макету. Оберіть спеціалізований верстат для лазерного наплавлення з ЧПК, коли більшість вашої роботи пов'язана з одним сімейством деталей, таким як штоки гідравлічних циліндрів або отвори у стабільних обсягах, і вам потрібна жорсткість закритого верстата та фіксовані установки.
| Роботизована комірка для лазерного плакування | Спеціалізований верстат для лазерного наплавлення з ЧПУ | |
|---|---|---|
| Найкраще підходить | Змішані деталі: вали, стрижні, кінці труб, пластини, плоскі поверхні; ремонт та невеликі партії | Одна сімейство деталей за об'ємом: штоки циліндрів, колони, отвори |
| Поверхні | Зовнішні та плоскі поверхні в одній комірці; траєкторії вільної форми програмуються на роботі | Зовнішній або внутрішній діаметр з внутрішньою головкою, або комбінований верстат для зовнішнього/внутрішнього діаметра |
| Рух | Шлях робота плюс обертання патрона та лінійна траєкторія | Осі X/Y/Z плюс обертовий шпиндель; роздільна здатність та повторюваність 0.01 мм / 0.01° |
| Розмір частини | Встановлюється патроном, ходу направляючої та досягаємістю робота для кожного проекту | Верстат для зовнішнього діаметра: до Ø630 мм × 3,000 мм, 2 т. Верстат для внутрішнього діаметра: отвори від Ø180 мм (Ø100 мм опціонально) до Ø500 мм, довжиною до 2,500 мм, 2 т. Комбінований верстат для зовнішнього/внутрішнього діаметра: зовнішній діаметр до Ø1,000 мм, довжина 5,000 мм або більше. |
| макет | Фіксована станція, відкрите планування, розташоване відповідно до потреб заводу | Закрита машина з власним розміром |
Коли спеціалізована машина підходить краще
Якщо ваша робота підпадає під один із цих випадків, повідомте нам сімейство деталей, коли запитуватимете цінову пропозицію, і EVST розгляне спеціальну конфігурацію верстата разом із роботизованою коміркою.
Порошок, а не дріт. Система подає порошок співвісно: сопло оточує промінь, тому порошок рівномірно досягає ванни розплаву з усіх боків. Це дозволяє роботу вільно змінювати напрямок вздовж траєкторії. Стандартна конфігурація передбачає подачу порошку; подача дроту не є її частиною.
Високошвидкісна або широкосмугова головка для роботи з зовнішнім шаром. Обидва варіанти пропонуються для облицювання зовнішнього діаметра. Довідкові дані зі спеціальної конфігурації верстата для зовнішнього діаметра, для шару облицювання товщиною 1.2 мм:
| Тип головки | Час облицювання на м² (шар 1.2 мм) | Використання порошку |
|---|---|---|
| Високошвидкісна плакувальна головка | 2–2.5 год/м² | 85-90% |
| Широкосмугова плакирувальна головка | 1.5–3 год/м² | 95% або більше |
| Наскрізна головка (ID) | 3 год/м² | 85-90% |
| Головка з глухим отвором (ID) | 3.5 год/м² | 85-90% |
Широкосмугова головка витрачає менше порошку; високошвидкісна головка працює у вужчому часовому діапазоні. Оскільки порошок є основною витратою на експлуатацію (див. нижче), використання порошку має таке ж значення, як і швидкість, коли ви порівнюєте головки.
Порошковий живильник. Порошкові живильники на поставлених нами комірках — пневматичні (газ-носій) або гравітаційні, сервоприводні, працюють від 5 до 100 г/хв, плавно регулюються та мають стабільність подачі ±3%.
Потужність лазера. Системи, які ми створили, використовують волоконні лазери безперервної дії потужністю від 6 кВт до 12 кВт, з довжиною хвилі 1080 нм, з регульованою потужністю від 10% до 100%. Вища потужність збільшує швидкість напилення та площу покриття за годину. Остаточна потужність лазера та налаштування подачі вибираються для кожного проекту на основі ваших деталей, вимог до покриття та цільової потужності, і підтверджуються під час випробування на плакування.
Перше питання, яке ставить EVST, полягає в тому, чи поверхня руйнується внаслідок зносу, чи корозії. Цей вибір визначає порошок для плакування, а параметри процесу випливають з нього. Стрижень, який зношується об ущільнення, і деталь, яка кородує в морській воді, потребують різних порошків і різних налаштувань, навіть на одному верстаті. Розкажіть нам, як деталь виходить з ладу в процесі експлуатації, а не лише її креслення.
Лазерне напилення працює на високій потужності протягом тривалого часу, і значна частина цієї енергії перетворюється на тепло. Таким чином, чилер виконує два режими охолодження: один для лазерного джерела, а інший для плакуючої головки на зап'ясті робота. Контроль температури має вирішальне значення для стабільної роботи, а чилер підбирається відповідно до потужності лазера; доступні чилери менших розмірів, якщо дозволяє потужність лазера.
Температура води для охолодження волоконного лазера зазвичай підтримується близько 22 °C. Якщо повітря навколо лазера достатньо тепле та вологе, що його точка роси піднімається вище температури води, волога конденсується всередині лазера. У вологому кліматі слід запланувати встановлення кондиціонера в шафі або осушувача повітря для корпусу лазера.
Пил на лінзі або захисному вікні поглинає лазерну енергію та може спалити оптику, пошкодивши плакуючу головку або лазерний вихід. Ось чому обладнання для лазерного плакування складніше виготовити, ніж звичайне зварювальне обладнання: оптичний шлях збирається в приміщенні без пилу та герметично захищений від порошку та пилу.
Обладнання купується разово; порошок витрачається щозміну. Дві машини можуть використати десятки кілограмів порошку за два дні, а звичайні користувачі купують його тоннами. Протягом терміну служби електролізера порошок стає однією з найбільших статей витрат. Порівнюючи системи, порівнюйте використання порошку та його постачання, а не лише ціну машини. EVST постачає плакувальний порошок, що відповідає застосуванню.
Обладнання для лазерного напилення менш поблажливе, ніж зварювальне: неправильна експлуатація може пошкодити лазерне джерело або плакирувальну головку. Знання процесу важливіше за обладнання, тому EVST включає навчання на місці, а не покладається лише на дистанційне навчання (див. нижче).
Робочий діапазон роботизованої лазерної комірки для напилення визначається чотирма факторами: патроном або віссю обертання, яка утримує деталь, лінійною доріжкою, яка переміщує робота, досяжністю робота та площею підлоги для плоских деталей. EVST підбирає розмір кожної з них відповідно до вашої найбільшої деталі, тому більшість обмежень, наведених нижче, налаштовуються для кожного проекту окремо, а не фіксуються.
| Елемент робочого діапазону | Роботизована комірка для лазерного плакування |
|---|---|
| Максимальний діаметр деталі (зовнішній діаметр облицювання) | Налаштовується для кожного проекту: встановлюється за допомогою патрона та вильоту робота |
| Максимальна довжина облицювання | Налаштовується для кожного проекту: робот рухається вздовж деталі по лінійній доріжці |
| Лінійний рух колії | Ефективний хід 4 м (стандартна комірка) |
| Максимальна вага деталі | Налаштовується для кожного проекту: встановлюється за допомогою патрона та номінальної потужності осі обертання |
| Курча | Трикулачковий патрон на поворотній осі для валів, стрижнів та труб; розмір налаштовується відповідно до проекту |
| Корисне навантаження поворотної осі / позиціонера | Налаштовується для кожного проекту |
| Плоскі деталі | Налаштовується для кожного проєкту: встановлюється відповідно до досяжності робота, ходу колії та робочої зони в макеті |
| Довідка: спеціалізований верстат для зовнішнього покриття | До Ø630 мм × 3,000 мм довжини обшивки, 2 т |
Щоб визначити розмір комірки, надішліть найбільший діаметр, довжину, яку потрібно обшити, вагу та центр ваги найважчої деталі, а також розмір будь-яких плоских деталей.
| пункт | Специфікація (конфігурації, створені на сьогодні) |
|---|---|
| Тип клітини | Стаціонарний роботизований осередок лазерного напилення без мобільної платформи; розташовано відповідно до компонування заводу |
| Конфігурації | Наплавлення зовнішнього діаметра (обертання патрона); багатопрохідне наплавлення плоскої поверхні |
| Робот | Шестиосьовий промисловий робот; корисне навантаження та виліт вибрані для плакувальної головки та деталі |
| Лінійна доріжка | Ефективний хід 4 м (стандартна комірка) |
| Лазерне джерело | Безперервний волоконний лазер, 1080 нм; 6–12 кВт на системах, побудованих на сьогодні; регульована потужність 10–100%; вихідна напруга волокон QBH; водяне охолодження; вхід 380 В; дистанційне та локальне керування. |
| Облицювальна головка | Коаксіальна головка подачі порошку; високошвидкісна або широкосмугова головка для роботи з зовнішнім шаром |
| Живильник порошку | Пневматичний (газ-носій) або гравітаційний; сервопривід; 5–100 г/хв, плавне регулювання на поставлених комірках; стабільність подачі ±3% |
| Охолодження | Водяний охолоджувач, розмір якого відповідає потужності лазера; охолоджує лазерне джерело та плакуючу головку |
| Контроль | Інтегрована шафа керування з лазерним джерелом та моніторингом; сенсорний інтерфейс оператора |
| Дистанційна діагностика | Модуль Інтернету речей для віддаленого перегляду HMI та робочих даних; можна відключити, коли він не потрібен |
| Лазерні сигналізації | Зчитування даних через кабель Ethernet за допомогою програмного забезпечення для ПК (доступна англійська версія) |
Технічні характеристики на цій сторінці є типовими значеннями конфігурацій, створених на сьогодні; потужність лазера та налаштування подачі порошку для вашої комірки вибираються для кожного проекту окремо. Швидкість плакування, товщина шару, якість шару та використання порошку залежать від деталі, основного матеріалу, вимог до порошку та покриття, і підтверджуються для кожного проекту під час випробування плакування.
Приймання на заводі, монтаж та введення в експлуатацію на місці узгоджуються для кожного проекту та викладаються в кошторисі.
EVST рекомендує 1–2 дні навчання на місці після доставки. Воно охоплює роботу системи керування, налаштування параметрів для зносостійких та корозійностійких робіт, а також планові перевірки, що захищають оптику. Дистанційне навчання не замінює практичного навчання на ваших власних деталях.
Модуль Інтернету речей дозволяє інженерам EVST дистанційно переглядати сенсорний екран та робочі дані, що допомагає швидко знаходити несправності навіть попри мовний бар'єр. Модуль постачається з китайською SIM-карткою без міжнародного роумінгу; замініть її на місцеву SIM-картку, коли система прибуде, або підключіть модуль до вашої мережі.
Якщо ви не хочете, щоб виробничі дані залишали завод, запускайте систему з видаленою SIM-карткою або від’єднаним мережевим кабелем модуля Інтернету речей. Підключайте його лише тоді, коли для виявлення несправності потрібна дистанційна діагностика, і знову від’єднуйте після цього.
Коли лазерне джерело спрацьовує, код зчитується шляхом підключення ПК до лазера через кабель Ethernet та відкриття діагностичного програмного забезпечення лазера, яке має англійську версію. EVST охоплює цей етап навчання, щоб ваша команда могла отримувати коди несправностей, не чекаючи на підтримку.
Гарантійні умови підтверджені в ціновій пропозиції. Для закордонних заводів EVST постачає запасні частини для місцевої заміни та дистанційно керує роботою; це швидше, ніж чекати, поки інженер подорожуватиме між часовими поясами. Можна організувати візити на місце за кордон, а вартість проїзду та обслуговування заздалегідь узгоджується в договорі.
Термін виконання залежить від конфігурації та підтверджується в ціновій пропозиції; час доставки залежить від пункту призначення.
Кошторис на роботизовану систему лазерного напилення починається з п'яти вхідних даних. Завдяки їм EVST може організувати випробування зразків напилення ваших деталей перед замовленням.
Роботизована система лазерного напилення являє собою комірку, в якій промисловий робот переміщує лазерну плакуючу головку над деталлю, розплавляючи металевий порошок на її поверхні для створення щільного, металургійно зв'язаного шару, стійкого до зносу або корозії. Система EVST поєднує шестиосьового робота на лінійній доріжці з коаксіальною порошковою головкою, безперервним волоконним лазером, подавальником порошку та водяним охолоджувачем, а також патроном для обертових деталей.
Роботизована комірка для лазерного напилення включає робота, волоконний лазер, плакуючу головку, подавач порошку, водяний охолоджувач та патрон або лінійну доріжку для подачі деталі. У комірці EVST робот, лазер та охолоджувач є стандартними промисловими компонентами; плакуюча головка, подавач порошку, інтегрована шафа керування та основа комірки спеціально розроблені для напилення; а патрон, доріжка та компонування підбираються відповідно до ваших деталей. EVST інтегрує їх в одну комірку та встановлює траєкторії руху робота, параметри процесу та порошок для ваших деталей.
Для змішаних валів, стрижнів, кінців труб та плоских деталей роботизована комірка є більш гнучкою: одна комірка обробляє зовнішні та плоскі поверхні та підходить для відкритого макета. Для одного сімейства деталей у постійному обсязі, такого як циліндричні стрижні, або для циліндричних отворів, краще підходить спеціалізований верстат з ЧПК.
Одна роботизована комірка може обробляти зовнішній діаметр та плоску поверхню наплавленням, якщо патрон і плоска робоча зона сплановані в макеті. Внутрішні отвори потребують головки для внутрішнього наплавлення і зазвичай наплавляються на спеціальному верстаті; головка для наскрізного отвору залишає близько 30 мм на дні циліндра не наплавленим, якщо дно не зрізано, тоді як головка для глухого отвору наплавляє на всю глибину.
Система EVST використовує коаксіальну подачу порошку. Форсунка подає порошок навколо променя з усіх боків, тому робот може змінювати напрямок вздовж траєкторії, не змінюючи шлях потрапляння порошку у ванну розплаву. Порошок також надає широкий вибір зносостійких та корозійностійких сплавів. Подача дроту не входить до стандартної конфігурації.
Системи, створені EVST, використовують волоконні лазери безперервної дії потужністю від 6 кВт до 12 кВт. Вища потужність охоплює більшу площу за годину, але потужність вашої комірки оцінюється для кожного проекту на основі діаметра та довжини деталі, товщини шару та вашої цільової потужності, і підтверджується випробуванням на плакування ваших деталей.
Для шару товщиною 1.2 мм при роботі з зовнішнім діаметром високошвидкісна головка працює зі швидкістю приблизно 2–2.5 год/м² з коефіцієнтом використання порошку 85–90%, а широкосмугова головка — приблизно 1.5–3 год/м² з коефіцієнтом використання 95% або більше. Широкосмугова головка витрачає менше порошку, що важливо, оскільки порошок є основною статтею експлуатаційних витрат.
Вкажіть найбільший діаметр, довжину, що підлягає плакуванню, вагу та центр ваги найважчої деталі, а також розмір будь-яких плоских деталей. EVST визначає розміри патрона, осі обертання, лінійної доріжки та досяжності робота до цих деталей; лінійна доріжка стандартної комірки має ефективний хід 4 м, а інші обмеження налаштовуються для кожного проекту окремо. Для довідки, спеціалізований верстат для плакування зовнішнього діаметра приймає деталі розміром до Ø630 мм × 3,000 мм та вагою 2 т.
Так. Гідравлічні опорні колони, домкрати та циліндри для вугледобувного обладнання є основним застосуванням лазерного напилення, як для нових деталей, так і для відновлення зношених. Штанги та колони напилюються по зовнішньому діаметру; отвори циліндрів напилюються внутрішньою головкою.
Лазерне напилення використовується на компонентах гірничодобувного обладнання, виробництва електроенергії, металургії, нафтохімічної промисловості та шельфового машинобудування, включаючи труби для нафтових свердловин, вали та великі деталі обладнання, які ремонтуються або відновлюються. Виробничі лінії для напилення труб для нафтових свердловин можуть бути розроблені на замовлення.
Перед покупкою запитайте чотири речі: чи постачальник плакує зразки деталей відповідно до ваших вимог щодо покриття перед замовленням; чи може він поставити плакувальний порошок, що відповідає вашим умовам експлуатації; чи навчатиме ваших операторів на місці; і як він підтримуватиме вас після доставки, включаючи дистанційну діагностику та запасні частини. Саме тому EVST постачає обладнання, відповідний порошок та налаштування процесу разом.
Заплануйте 1–2 дні навчання на місці після доставки, яке охоплюватиме систему керування, налаштування параметрів для роботи з усунення зносу та корозії, а також догляд за оптикою. Після цього модуль Інтернету речей дозволяє інженерам EVST дистанційно діагностувати несправності; за кордоном – встановлювати місцеву SIM-картку, оскільки SIM-картка, що постачається, не має міжнародного роумінгу.
Так. EVST постачає запасні частини для локальної заміни, дистанційно керує роботою та діагностує несправності через модуль Інтернету речей системи після встановлення локальної SIM-картки. Для безпеки даних SIM-картка або мережевий кабель модуля можуть залишатися відключеними в звичайному режимі роботи та підключатися лише тоді, коли несправність потребує дистанційної підтримки.
Гарантійні умови та терміни виконання залежать від конфігурації та підтверджуються в ціновій пропозиції. Після доставки закордонні заводи підтримуються за допомогою постачання запасних частин та дистанційного керівництва; візити на місце за кордон організовуються, а вартість проїзду та обслуговування узгоджується заздалегідь.
Ціна лазерної системи наплавлення залежить від потужності лазера, типу плакучої головки, розміру патрона та довжини лінійної доріжки, від того, чи виконує комірка лише зовнішній діаметр, чи зовнішній діаметр плюс роботу з плоскою поверхнею, розміру чилера, а також від введення в експлуатацію та навчання на місці. Експлуатаційні витрати в основному пов'язані з порошком, тому запитуйте також про очікуване використання порошку. Кошти EVST для кожного проекту надаються після огляду ваших деталей; Зв'яжіться з нами з кресленнями та вимогами до покриття.
Усі цифри на цій сторінці є типовими значеннями; фактичні характеристики облицювання підтверджуються для кожного проекту під час випробування облицювання.