
เซลล์ควบคุมการหล่อแบบที่ใช้กับแม่พิมพ์มากกว่าหนึ่งชิ้น ควรระบุรายละเอียดโดยคำนึงถึงสิ่งที่เปลี่ยนแปลงไปเมื่อเปลี่ยนชิ้นงานหล่อ เช่น ตำแหน่งที่เครื่องมือจะยึดชิ้นงาน วิธีที่แท่นวางชิ้นงานถัดไปรับชิ้นงาน และทิศทางที่กระบวนการถัดไปต้องการ ระยะการเข้าถึงของหุ่นยนต์เป็นเพียงหนึ่งในรายการนั้น บันทึกรายการเหล่านี้สำหรับชิ้นงานหล่อแต่ละชิ้นก่อนที่จะเปรียบเทียบแบบแผน เพื่อไม่ให้การสาธิตการใช้แม่พิมพ์เดียวถูกตีความว่าเป็นแผนการใช้แม่พิมพ์หลายชิ้น
สิ่งที่ภาพวิดีโอสามารถบอกคุณได้ และสิ่งที่ภาพวิดีโอไม่สามารถบอกคุณได้
ในวิดีโอ นาทีที่ 00:04 หุ่นยนต์สีส้มยืนอยู่ข้างเครื่องหล่อโลหะและหันไปทางสถานีถัดไป นาทีที่ 00:12 เครื่องมืออยู่เหนือแท่นรับสีเหลือง มุมมองเหล่านี้แสดงให้เห็นขั้นตอนการหล่อโลหะหนึ่งขั้นตอนในหนึ่งเซลล์: แขนและเครื่องมือเคลื่อนผ่านโครงสร้างของเครื่องจักร จากนั้นนำชิ้นส่วนไปยังตำแหน่งที่แท่นสามารถยึดไว้ได้
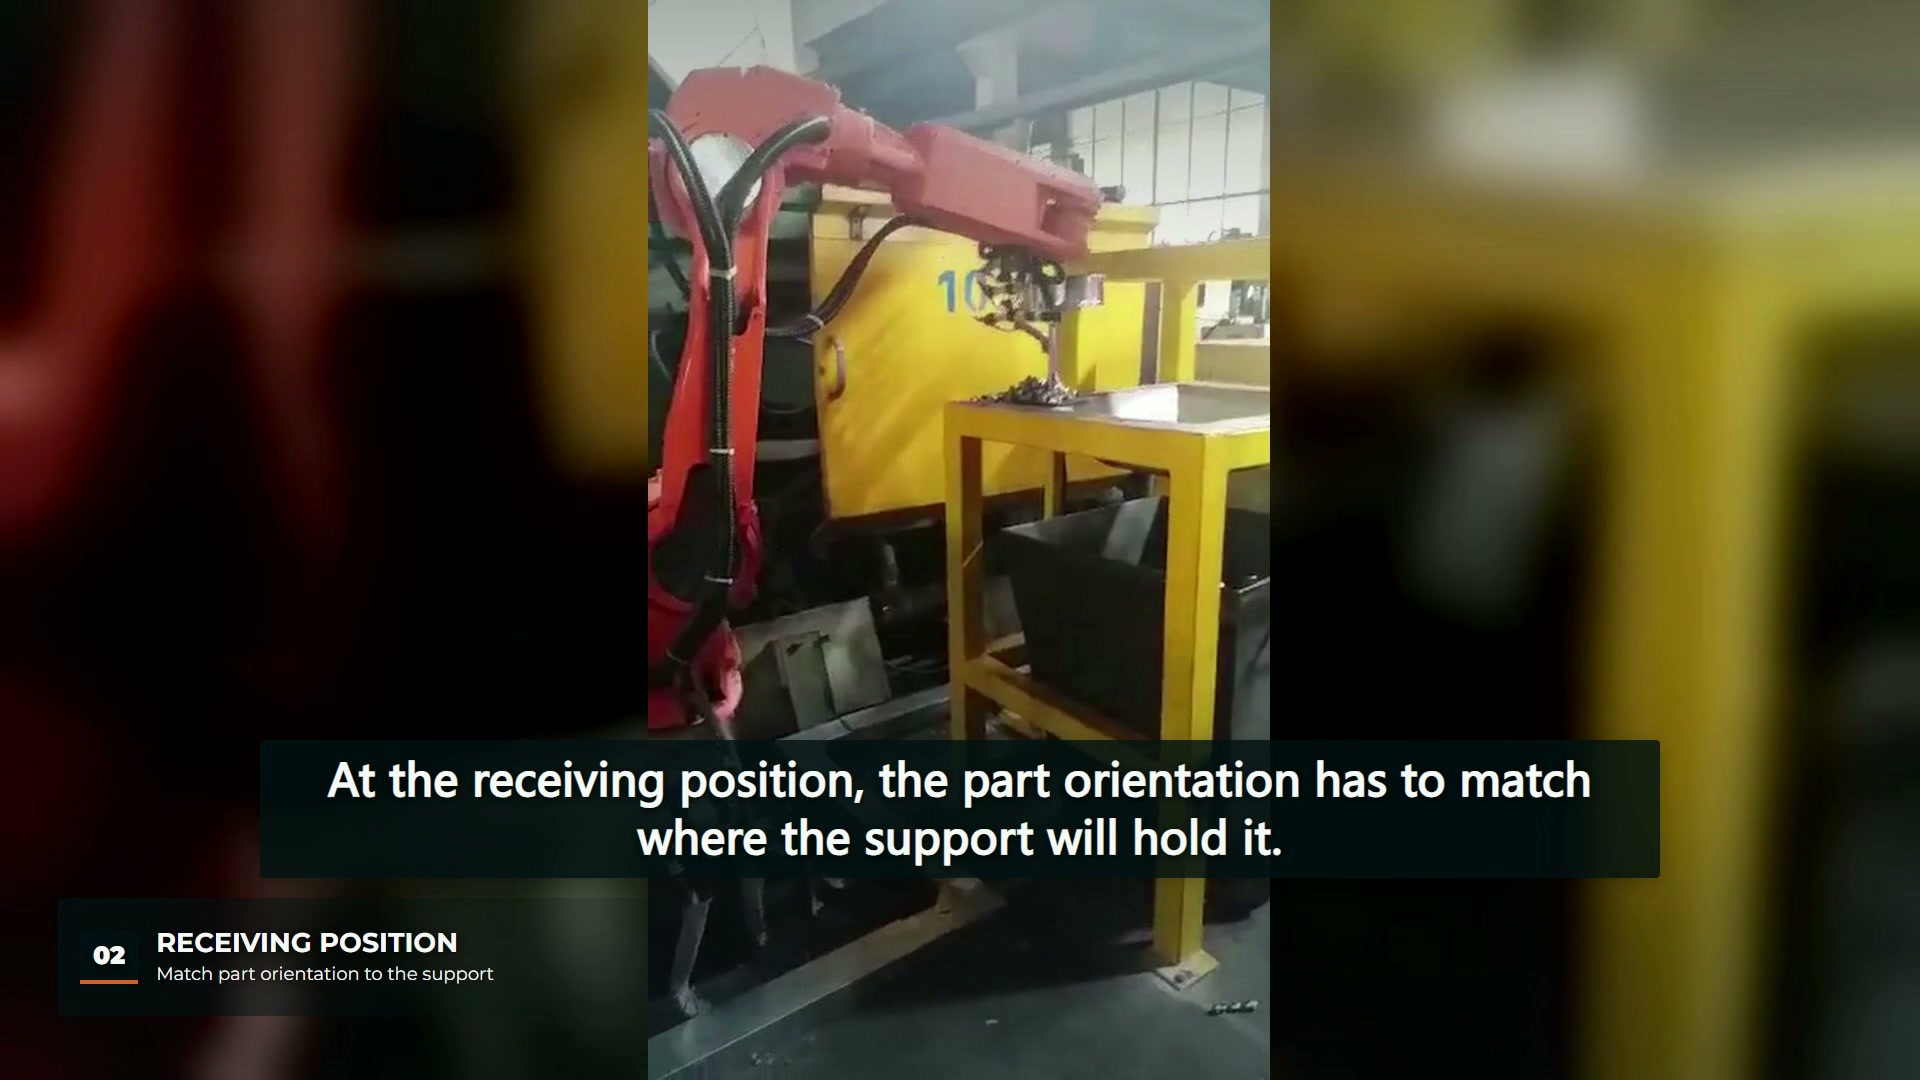
ไม่มีสิ่งใดในวิดีโอที่ระบุว่าเซลล์ใช้ชิปกี่ตัว และบทความนี้ไม่ได้สันนิษฐานว่ามันใช้ชิปมากกว่าหนึ่งตัว คำถามเรื่องชิปหลายตัวเป็นคำถามเกี่ยวกับการวางแผนสำหรับเซลล์ที่เสนอ และภาพวิดีโอใช้เพียงเพื่อแสดงให้เห็นถึงส่วนประกอบทางกายภาพอย่างเป็นรูปธรรมเท่านั้น
ระบุการเปลี่ยนแปลงสำหรับแต่ละการคัดเลือกนักแสดง
บทความจากนิตยสาร American Machinist เกี่ยวกับหุ่นยนต์สำหรับกระบวนการหล่อขึ้นรูปโลหะ บทความนี้อธิบายถึงการใช้การจำลองเพื่อทดสอบรูปแบบผลิตภัณฑ์และแม่พิมพ์หลายแบบ เพื่อให้รูปแบบการจัดวางสามารถใช้ร่วมกันได้กับหลายแบบ และลดเวลาและต้นทุนในการเปลี่ยนแบบ บทความเดียวกันนี้ยังระบุว่า รูปทรงและขนาดของการหล่อ อุณหภูมิ น้ำหนักบรรทุก และแรง ล้วนมีผลต่อการออกแบบปลายแขนกล โดยรวมแล้ว ประเด็นเหล่านี้ชี้ให้เห็นถึงลำดับการตรวจสอบ: ขั้นแรกให้หาว่าอะไรที่สามารถคงไว้ซึ่งสิ่งเดียวกันได้ จากนั้นจึงระบุว่าการหล่อแต่ละแบบทำให้ต้องเปลี่ยนแปลงอะไรบ้าง
| สำหรับแต่ละการหล่อ | คำถามที่ต้องตอบ | เหตุใดจึงสำคัญในช่วงเปลี่ยนผ่าน |
|---|---|---|
| บริเวณที่จับ | เครื่องมือนี้สามารถสัมผัสกับพื้นผิวหรือส่วนใดได้บ้าง? | พื้นที่สัมผัสที่แตกต่างกันอาจหมายถึงขากรรไกรที่แตกต่างกัน หรือเครื่องมือที่แตกต่างกัน |
| น้ำหนักและความสมดุล | ชิ้นงานหล่อมีน้ำหนักเท่าไรเมื่อออกจากแม่พิมพ์ โดยที่ยังมีท่อส่งโลหะหล่อติดอยู่ด้วย? | การโหลดเครื่องมือและหุ่นยนต์จะเปลี่ยนแปลงไปตามชิ้นส่วน |
| การรับการสนับสนุน | แท่นวางจะยึดชิ้นส่วนไว้ที่ใด และในทิศทางใด? | รังที่ออกแบบมาสำหรับการหล่อชิ้นงานหนึ่ง อาจไม่สามารถใช้ได้กับการหล่อชิ้นงานอื่น |
| ขั้นตอนต่อไป | ชิ้นส่วนนั้นจะถูกส่งต่อไปยังขั้นตอนการระบายความร้อน การตัดแต่ง หรือการทำเครื่องหมายต่อไปหรือไม่? | การกำหนดทิศทางที่จำเป็นในขั้นตอนถัดไปจะแก้ไขวิธีการที่หุ่นยนต์ปล่อยสิ่งของนั้น |
| การอนุญาตออกนอกประเทศ | การหล่อหรือเครื่องมือใหม่นี้ เปลี่ยนแปลงเส้นทางออกจากบริเวณแม่พิมพ์หรือไม่? | เส้นทางที่ตรวจสอบสำหรับลูกเต๋าหนึ่งลูก จะไม่ถูกตรวจสอบสำหรับลูกเต๋าอีกลูกหนึ่ง |
นี่คือข้อเสนอแนะสำหรับการตรวจสอบในเซลล์ที่วางแผนไว้ ไม่ใช่ข้อสังเกตจากการตรวจสอบที่เสร็จสมบูรณ์ในสถานที่ติดตั้งที่ถ่ายทำไว้
ตัดสินใจว่าจะเปลี่ยนเครื่องมือหรือใช้เครื่องมือเดิมต่อไป
การเปลี่ยนเครื่องมือระหว่างการเปลี่ยนงานเป็นวิธีปฏิบัติที่เป็นที่ยอมรับกันโดยทั่วไป บทความด้านวิศวกรรมการผลิตของ SME เกี่ยวกับการเปลี่ยนเครื่องมืออย่างรวดเร็วผู้จัดการผลิตภัณฑ์ของบริษัทผู้ผลิตเครื่องเปลี่ยนเครื่องมือรายหนึ่งกล่าวว่า โรงงานต่างๆ มักต้องเปลี่ยนตัวจับยึดหรือเครื่องมือระหว่างการเปลี่ยนงาน และระบบเปลี่ยนเครื่องมือแบบรวดเร็วทั้งแบบแมนนวลหรืออัตโนมัติจะช่วยลดเวลาหยุดทำงานที่อาจเกิดขึ้นได้ นี่คือมุมมองของผู้ผลิตเกี่ยวกับผลิตภัณฑ์ของตนเอง และบทความนี้กล่าวถึงเครื่องมือหุ่นยนต์โดยทั่วไป ไม่ใช่การหล่อขึ้นรูปโลหะ
สำหรับเซลล์การหล่อขึ้นรูปนั้น การออกแบบส่วนต่อประสานของเครื่องมือจึงเป็นการตัดสินใจด้านการออกแบบที่มีอย่างน้อยสามรูปแบบ ได้แก่ เครื่องมือเดียวที่มีชิ้นส่วนสัมผัสที่สามารถเปลี่ยนได้ เครื่องมือหนึ่งชิ้นต่อชิ้นงานหล่อแต่ละชิ้นบนส่วนต่อประสานแบบเปลี่ยนเร็ว หรือเครื่องมือหนึ่งชิ้นที่เหมาะกับชิ้นงานหล่อทุกชิ้นในกลุ่มเดียวกัน แต่ละตัวเลือกจะทำให้ความพยายามไปอยู่ที่จุดที่แตกต่างกัน ตัวเลือกใดเหมาะสมนั้นขึ้นอยู่กับว่าชิ้นงานหล่อเหล่านั้นแตกต่างกันมากน้อยเพียงใด ซึ่งเป็นเหตุผลว่าทำไมรายการเครื่องมือต่อชิ้นงานหล่อจึงมีความสำคัญเป็นอันดับแรก
หน้าเว็บเกี่ยวกับการดูดฝุ่นด้วยหุ่นยนต์ของ ComTech ภาพนี้อธิบายถึงเครื่องมือที่ออกแบบมาเป็นพิเศษเพื่อใช้ในการดึงชิ้นงานหล่อ และสายการผลิตที่ดำเนินการต่อในขั้นตอนหลังการหล่อ เช่น การระบายความร้อน การโหลดเข้าเครื่องตัดแต่ง หรือการทำเครื่องหมายระบุชิ้นส่วน นี่คือการกำหนดค่าจากผู้ผลิตรายหนึ่ง และไม่ได้กล่าวถึงสายการผลิตที่ถ่ายทำไว้ แต่แสดงให้เห็นว่าทำไมตำแหน่งรับชิ้นงานจึงควรอยู่ในรายการเปลี่ยนถ่ายเดียวกันกับเครื่องมือ: ไม่ว่าอะไรก็ตามที่ตามมาหลังจากการดึงชิ้นงานหล่อ ก็ต้องรับชิ้นงานหล่อแต่ละชิ้นด้วยเช่นกัน
ให้ถือว่าแท่นวางสินค้าเป็นชิ้นส่วนถาวร
แท่นที่รับชิ้นงานหล่อจากหุ่นยนต์กำลังทำหน้าที่กำหนดตำแหน่ง หลักการกำหนดตำแหน่งและการยึดของ Carr Lane อธิบายวิธีการ 3-2-1 ในการจำกัดชิ้นงานด้วยตัวกำหนดตำแหน่งหกตัว และเชื่อมโยงความสามารถในการทำซ้ำกับการอ้างอิงที่แม่นยำ หลักการเหล่านั้นเขียนขึ้นสำหรับอุปกรณ์จับยึดชิ้นงาน ดังนั้นจึงใช้ได้เฉพาะในฐานะระเบียบวินัยในการวางแผนเท่านั้น: ตัดสินใจว่าพื้นผิวใดของชิ้นงานหล่อแต่ละชิ้นจะอ้างอิงกับแท่น จากนั้นตรวจสอบว่าชุดตัวกำหนดตำแหน่งชุดเดียวสามารถใช้กับชิ้นงานทั้งหมดได้หรือไม่ หรือชิ้นงานหล่อแต่ละชิ้นต้องการแท่นวางของตัวเอง
การทบทวนการเปลี่ยนแปลงนี้อยู่ควบคู่ไปกับคำถามเกี่ยวกับเส้นทางเดียวในหัวข้อของเรา บทความเกี่ยวกับเส้นทางการหล่อขึ้นรูปบทความนั้นถามว่ามีเส้นทางการสกัดแบบใดที่ได้รับการพิสูจน์แล้วหรือไม่ ส่วนบทความนี้ถามว่าอะไรจะต้องเปลี่ยนแปลงเมื่อการหล่อเปลี่ยนไป
ในมุมมองของกองบรรณาธิการ EVST การประเมินเซลล์การหล่อแบบหลายแม่พิมพ์จะทำได้ง่ายที่สุดเมื่อการหล่อแต่ละครั้งมีบันทึกสั้นๆ เกี่ยวกับพื้นที่จับยึด น้ำหนัก การรองรับแท่น และทิศทางการวางชิ้นงาน วิดีโอให้บริบททางกายภาพสำหรับการหล่อเพียงครั้งเดียวเท่านั้น ส่วนเวลาในการผลิต ผลลัพธ์การระบายความร้อน และคุณภาพของการหล่อยังคงต้องการหลักฐานจากการผลิตจริง