
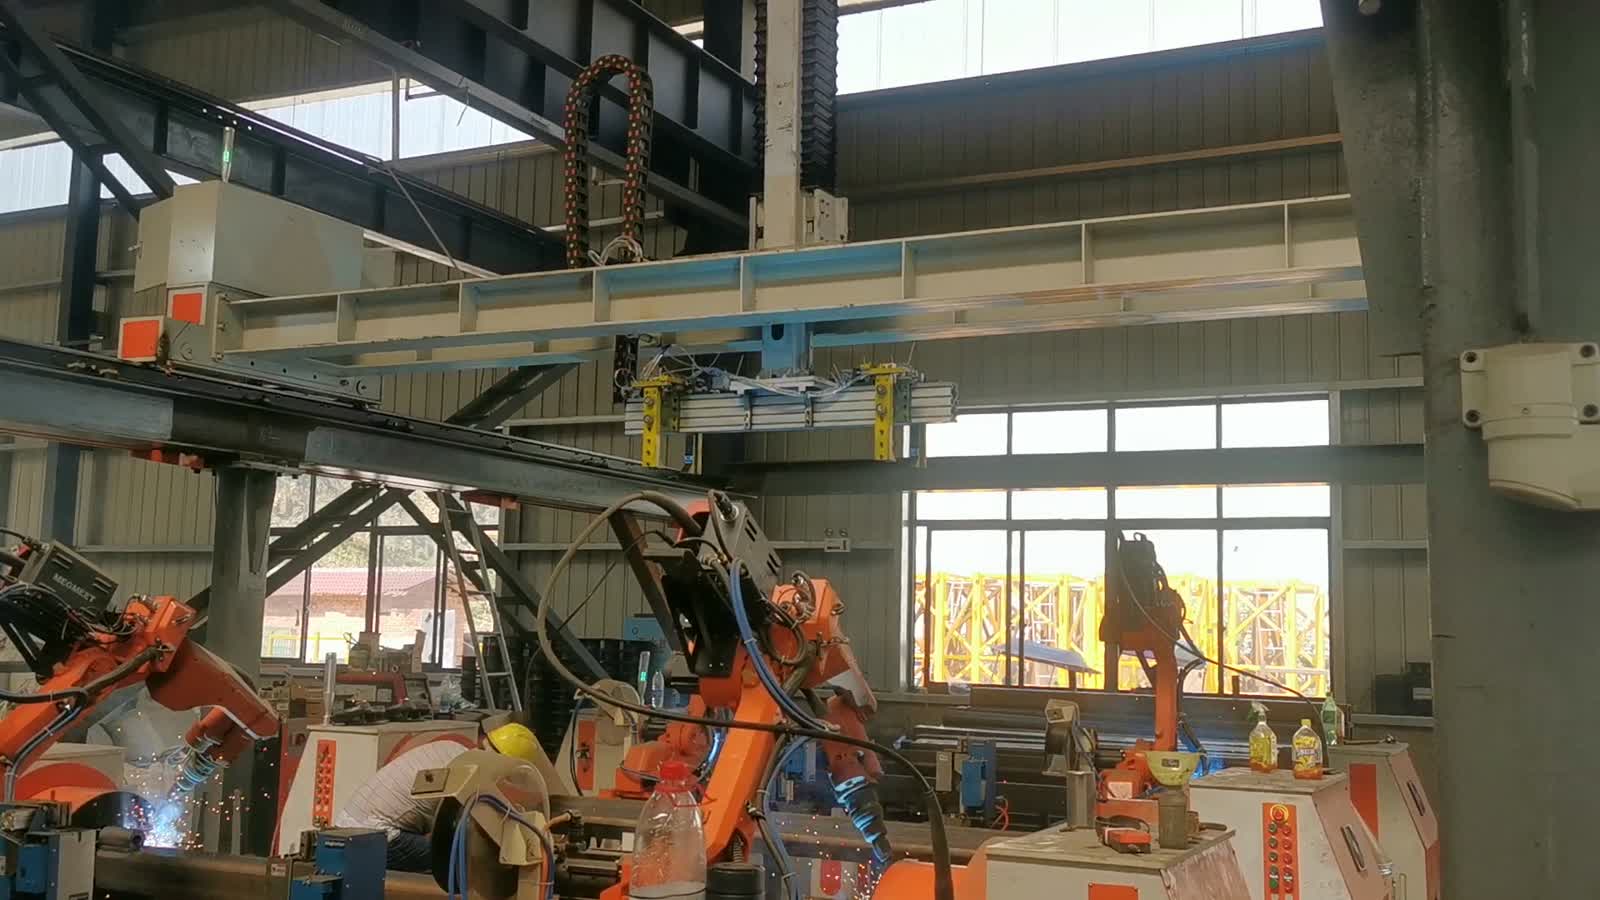
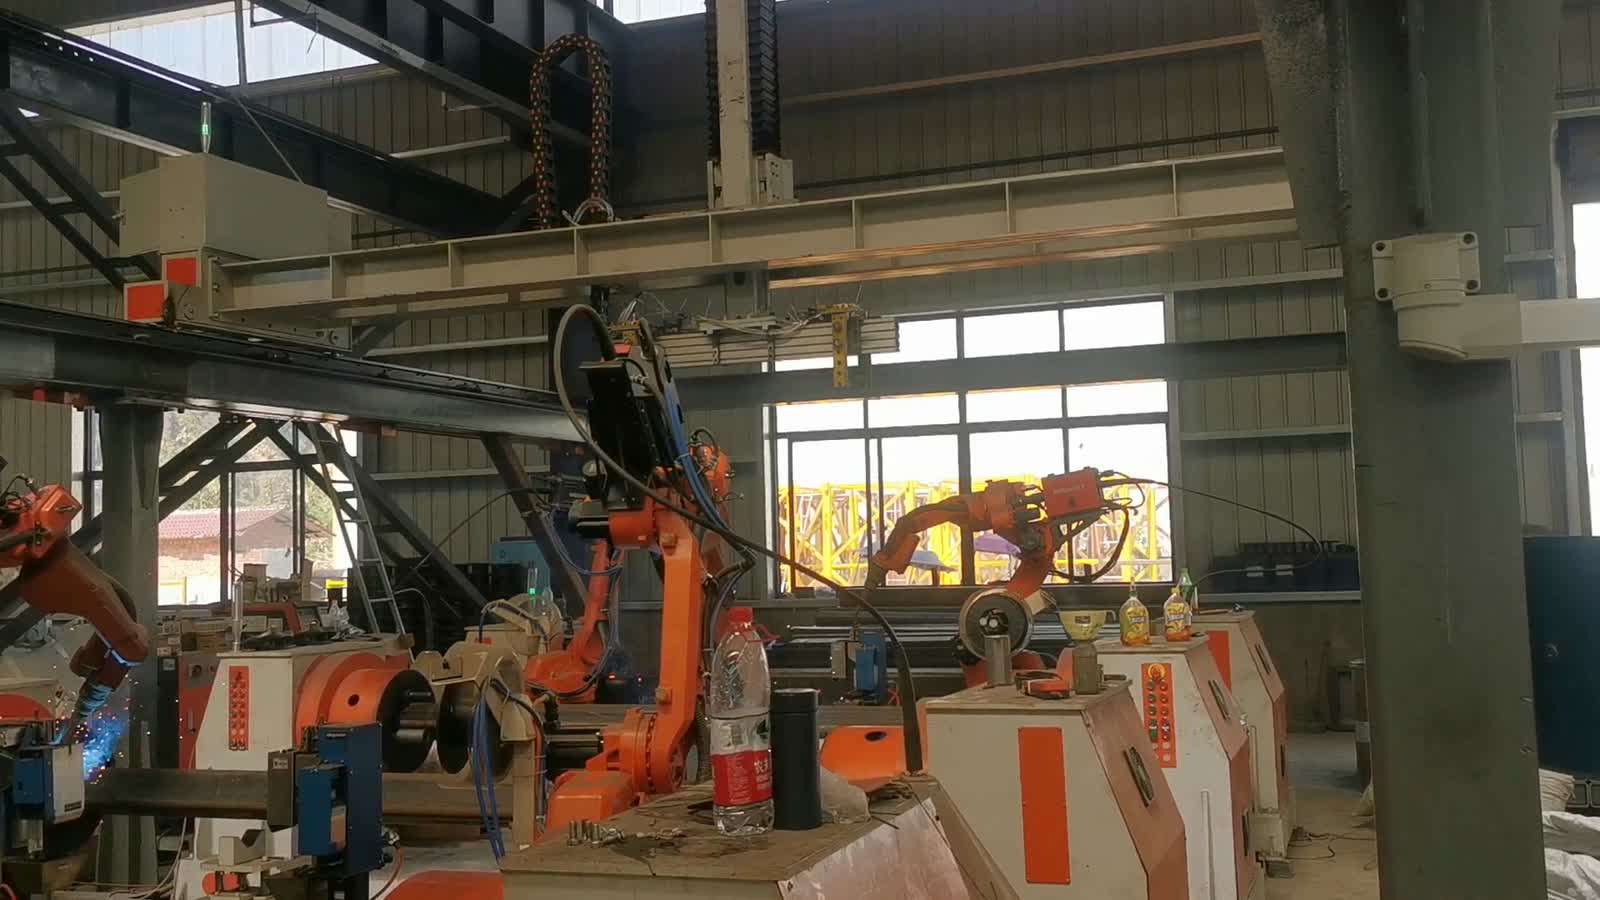
Вкратце: В этом цехе сваривают крупные стальные конструкционные элементы — коробчатые и уголковые профили с фланцевыми пластинами и рядами болтовых отверстий — разделяя работу между станциями. На каждой станции перед зажимным устройством и позиционером располагается шестиосевой робот, который сваривает швы, в то время как несколько соседних станций работают одновременно. Тяжелые элементы перемещаются внутрь и наружу с помощью мостового крана. Три решения определяют работу такой линии: как зажимается и поворачивается элемент, может ли сварочная горелка достичь каждого шва на большой детали и как роботы разделяют работу, чтобы ни одна станция не ждала другую. Планируете создать подобную линию? Пришлите нам чертеж вашей детали..
С одного взгляда
| часть | Крупногабаритные стальные конструкционные элементы — коробчатые и угловые профили с фланцевыми пластинами и отверстиями для болтов. |
| Разработка | Дуговая сварка |
| Автоматизация | Несколько шестиосевых роботов, по одному на каждую станцию. |
| Поставка запчастей | Членов организации перемещают внутрь и наружу с помощью мостового крана. |
| Расположение | Элементы укладываются и закрепляются на круглых зажимах и позиционерах. |
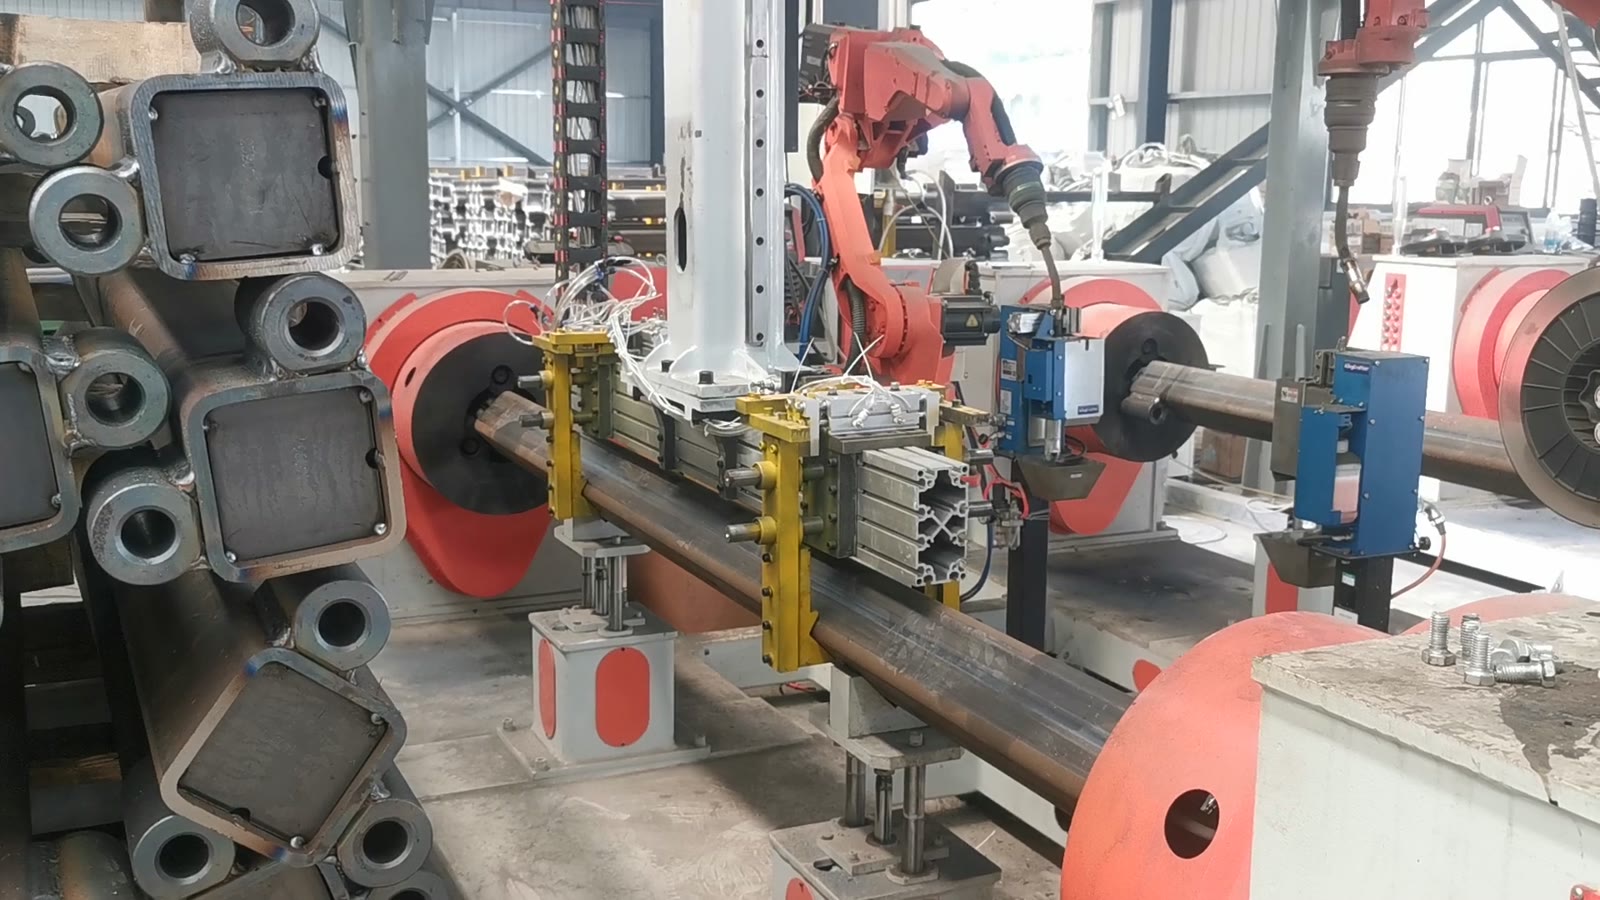
| зажимные приспособления | Приспособление и позиционер удерживают деталь и поворачивают ее в сторону горелки. |
| Роль оператора | Загрузка, выравнивание и перемещение элементов; роботы обрабатывают швы. |
| Расположение ячеек | Параллельные рабочие места по всему цеху |
Проблема, которую решает эта ячейка.
Конструкционный элемент — это не маленькая деталь, которую можно повернуть вручную. Он длинный, тяжелый и покрыт швами, проходящими вдоль его длины и вокруг фланцев. При ручной сварке сварщик должен удерживать горелку неподвижно на протяжении длинного прохода и обходить элемент, чтобы добраться до противоположной стороны — а кран ждет, пока это произойдет.
Автоматизация означает, что вес принимает на себя зажим, а дугу обрабатывает робот. Преимущество заключается в том, что можно сваривать несколько деталей одновременно, каждую на своей станции, вместо того, чтобы один сварщик обрабатывал их по очереди. Самая сложная часть — это не сама сварка; это удержание большой детали в правильном положении, обеспечение сварки каждого шва без столкновений и балансировка станций таким образом, чтобы все роботы были заняты.
Как работает клетка
- Приведите участника. Мостовой кран поднимает стальную деталь и устанавливает ее на приспособление станции.
- Зафиксируйте это. Изделие зажимается в приспособлении; теперь геометрические параметры удерживаются приспособлением и позиционером, а не оператором.
- Поверните его в сторону факела. Позиционер поворачивает деталь таким образом, чтобы необходимый роботу шов оказался под доступным углом.
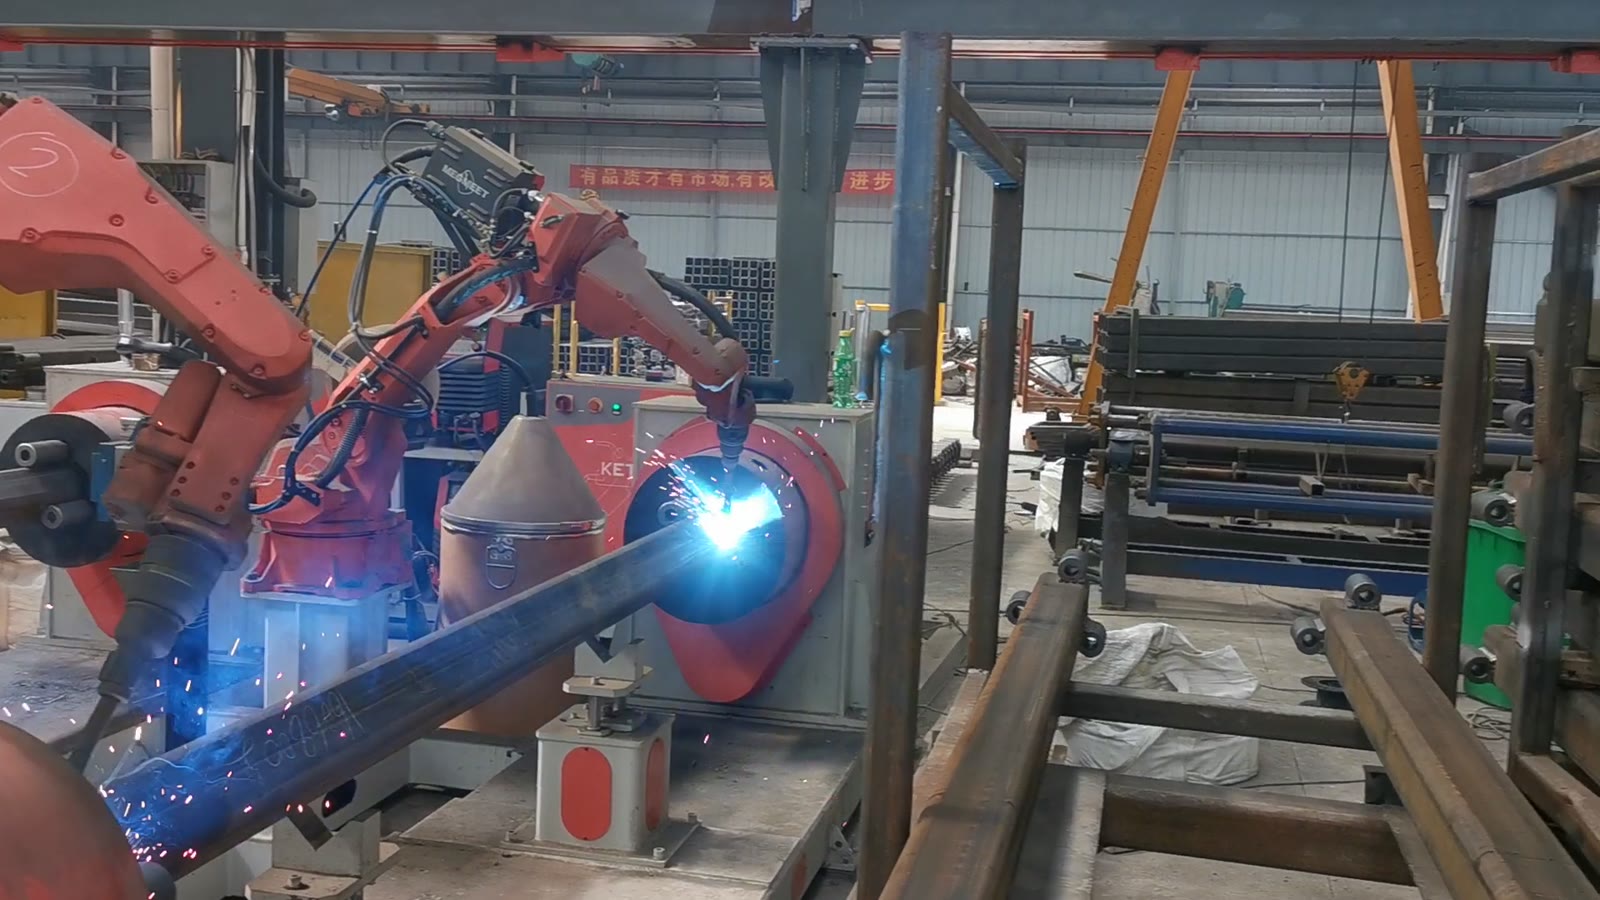
- Дуга включена. Робот опускает горелку на шов, и дуга испускает бело-голубую вспышку.
- Проложите шов. Факел движется вдоль шва, а робот меняет положение, чтобы следовать за ним.
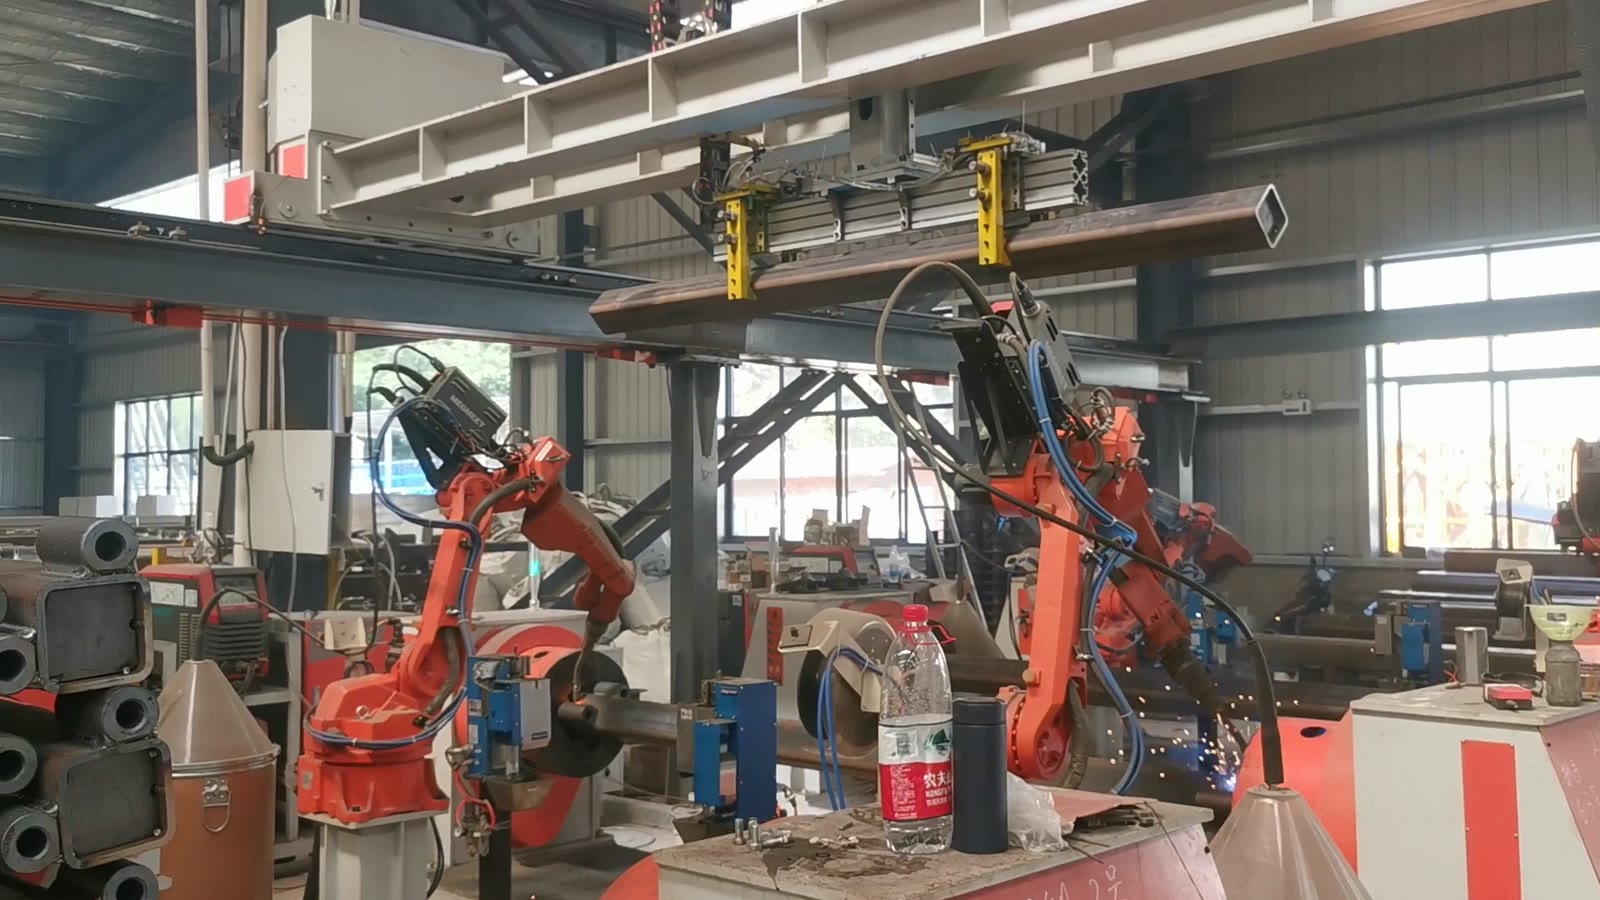
- Перестановка. Когда один шов завершен, робот поднимает деталь, позиционер поворачивается, и следующий шов оказывается в пределах досягаемости.
- Работать параллельно. В то время как на этой станции выполняется сварка, соседние станции одновременно работают со своими роботами, каждый из которых обрабатывает свою деталь.
Три проектных решения
1. Пусть вес будет распределен между креплением и позиционером.
При обработке крупной детали зажимное приспособление выполняет сразу две задачи: удерживает деталь в правильном положении относительно горелки и поворачивает деталь, чтобы роботу не приходилось обходить ее. Обе задачи должны быть решены до того, как горелка будет зажжена.
Первым делом нужно решить вопрос о том, как расположен элемент — от каких поверхностей и отверстий он выравнивается — и может ли позиционер переместить каждый шов в рабочую зону робота без необходимости повторной фиксации со стороны оператора в середине процесса.
2. Докажите, что факел может достичь каждого шва.
При сварке длинной детали вопрос о вылете горелки стоит не один, а по одному вопросу на каждый шов. Обычно неудача происходит, когда сварщик прекрасно сваривает большую часть детали, а затем обнаруживает, что последний шов находится за фланцем или зажимом, где горелка не может получить чистый угол.
Что помогает: при проектировании приспособления проверяйте угол наклона горелки на каждом шве, включая корпус горелки и кабель, а не только наконечник; сохраняйте запасное положение запястья для швов, расположенных рядом с рамой приспособления; и заранее решайте, следует ли выполнять ручную резку шва, до которого горелка не может дотянуться, или переоборудовать его.
3. Разделите работу так, чтобы ни одно рабочее место не оставалось без присмотра.
Параллельное использование станций окупается только в том случае, если все роботы заняты. Это означает согласование станций с потоком участников — кран должен иметь возможность загружать и разгружать на одной станции, не прерывая работу на другой, и ни один оператор не должен становиться узким местом для нескольких роботов.
Практические вопросы: сколько времени занимает каждый шов по сравнению со временем погрузки, может ли один человек загрузить несколько станций и могут ли участники прибывать в таком ритме, который станции смогут выдержать.
Когда такая компоновка уместна — и когда стоит присмотреться повнимательнее
- Хорошо подходит: Повторяющиеся конструктивные элементы, длинные швы вдоль всей длины детали, размеры партий, оправдывающие использование специальных приспособлений, и детали, достаточно тяжелые, чтобы их все равно перемещал кран.
- Проведите дальнейшую оценку: множество различных размеров элементов (может ли одно приспособление вместить несколько артикулов, или вам нужны быстросменные приспособления?), швы на нижней стороне, которые не может обеспечить один позиционер, и допуски, которые различаются между обрезанными элементами, поэтому зазоры смещаются от детали к детали.
FAQ
Нужен ли этим членам экипажа позиционер, или робот может дотянуться до них?
Позиционер незаменим при работе с тяжелыми деталями. Поворот детали обычно проще и безопаснее, чем поручение роботу перелезать через или под большую конструкцию, а также он удерживает сварочный аппарат на шве под оптимальным углом, вместо того чтобы обходить фланцы.
Сколько роботов может обслуживать один оператор?
Это зависит от того, сколько времени занимает загрузка и подготовка к сварке. Если зажим срабатывает быстро, а кран поднимает тяжелые грузы, один человек может загрузить и выровнять несколько станций, пока роботы выполняют сварку; если же каждая деталь требует много ручной настройки, оператор становится узким местом, и дополнительные роботы ждут.
Что определяет этот цикл?
Укажите длину швов, количество оборотов позиционера между ними и возможность одновременной работы всех станций. Пришлите чертежи элементов с отмеченными швами, и мы сможем произвести оценку.
Получите планировку и оценку времени выполнения работ.
Отправьте нам:
- Чертежи элементов с указанием швов и проверенных размеров.
- Размеры сечения, толщина стенки и материал
- Количество вариантов и частота их смены.
- Ежедневный или годовой объем и график смен
- Фотографии или размеры площади помещения и схемы расположения крана.
В ответ мы представим проект планировки станции и оценку времени цикла.
Отправьте чертеж вашей детали → Или напишите электронное письмо по адресу sales@evsrobot.com
Видеоматериалы сняты на производственной площадке партнера. Данные о времени цикла, текущих и расходных материалах с этой площадки не являются общедоступными и здесь не приводятся.