
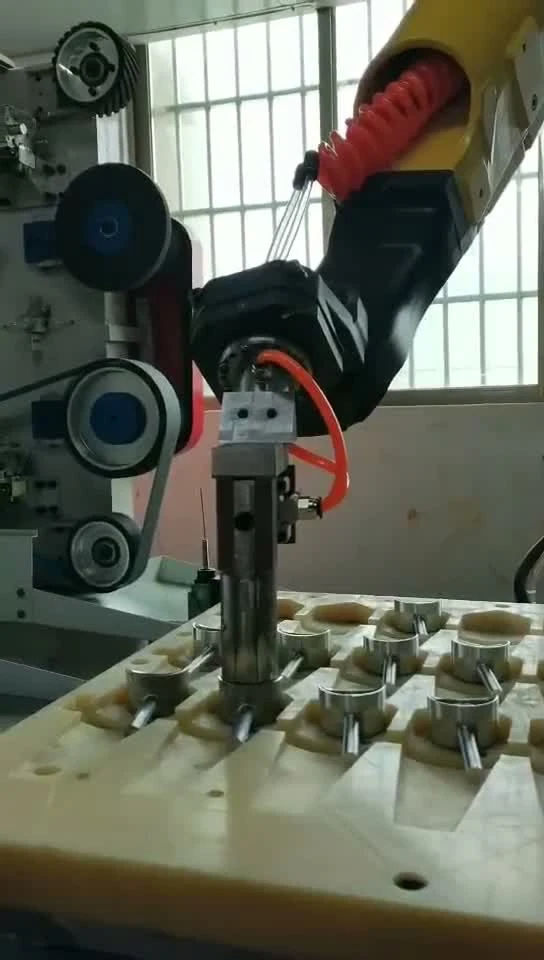
Роботизированная шлифовка ручек из цинкового сплава: удаление линии разъема.
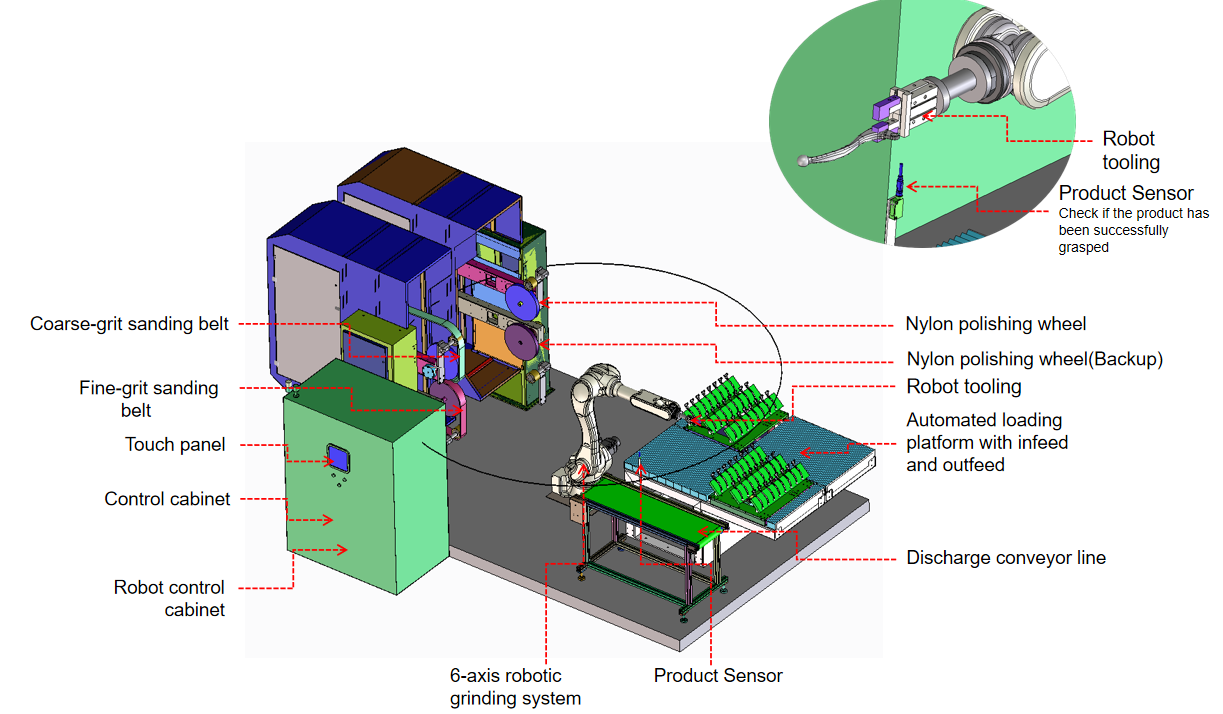
Эта роботизированная полировальная ячейка состоит из шестиосевого робота и четырехпозиционного ленточношлифовального станка с загрузочным и разгрузочным столом: детали шлифуются последовательно, от грубых к тонким лентам, или полируются на нейлоновом круге.
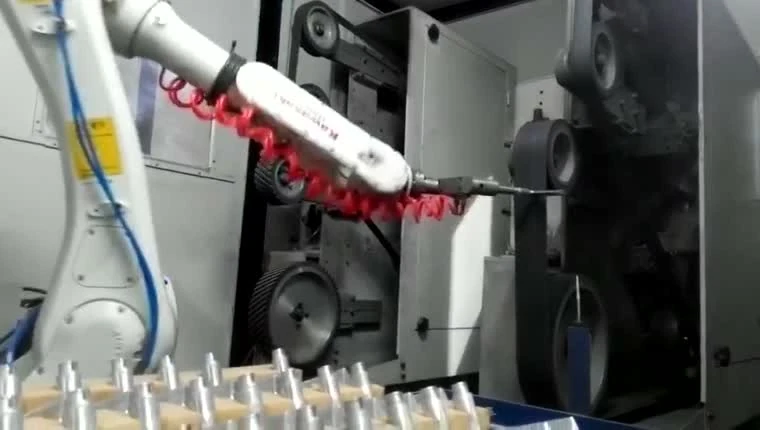
Робот удерживает деталь для стабильной и эффективной шлифовки.
Робот перемещает изделие к станциям расходных материалов для шлифовки и полировки; для крупных изделий робот удерживает инструмент и обрабатывает неподвижную часть.
компоновка ячеек, варианты управления усилием и выборКрупногабаритные изделия шлифуются и полируются с помощью инструмента, удерживаемого роботом, при этом происходит автоматическая смена расходных материалов.
ячейки для удаления заусенцев при отливке тяжелых отливокОсновные компоненты, расположенные вокруг вашей части
Шестиосевой робот и шлифовальное приспособление
Размеры робота подобраны в соответствии с процессом шлифовки, поэтому последовательность операций выполняется стабильно и непрерывно.
Станции расхода
Для шлифовки используются двух-, четырех- или шестипозиционные конфигурации, а расходные материалы — абразивные ленты, лепестковые шлифовальные круги, нейлоновые круги, сизалевые круги и полировальные круги из ткани — меняются в зависимости от выполняемой работы.
Многоярусные станции расходных материалов
Расположение станций сверху и снизу сокращает расстояние перемещения робота между станциями, обеспечивая быструю и непрерывную работу.
Погрузочно-разгрузочное устройство
Принцип "один входит, один выходит": каждая деталь возвращается на свое место на лотке после шлифовки; когда обработка лотка завершена, ячейка автоматически переключается на следующий лоток, а операторы загружают и выгружают лотки.
Три варианта крепления шлифовального инструмента
Фиксированное крепление
Шлифовальный инструмент жестко прикреплен болтами к фланцу робота, обеспечивая прочное и надежное соединение.
компоновка ячеек, варианты управления усилием и выборПлавающее крепление
Шлифовальный инструмент плавно перемещается, следуя за поверхностью изделия, что обеспечивает более ровную и гладкую отделку.
компоновка ячеек, варианты управления усилием и выборПлавающая опора с датчиком крутящего момента
Инструмент следует за поверхностью изделия, обеспечивая равномерное усилие при обработке изогнутых поверхностей, углов, очень тонких деталей и деталей, соответствующих техническим требованиям.
компоновка ячеек, варианты управления усилием и выборМного видов продукции, один процесс измельчения
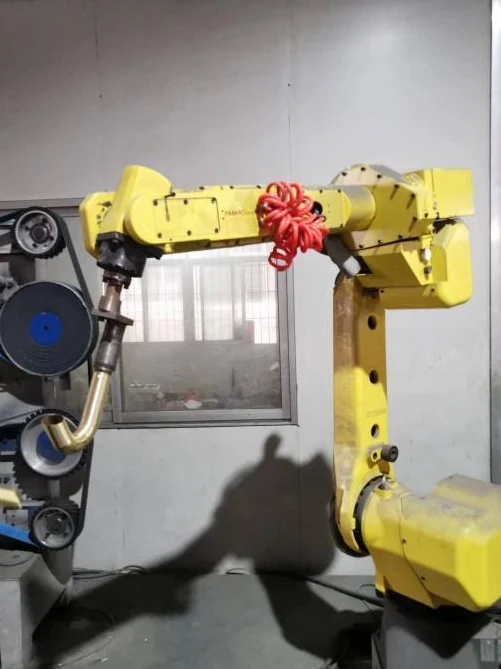
Сантехника: смесители и душевые принадлежности
Для обработки поверхностей с частичным закреплением подходят накладки на смесители из цинкового сплава, корпуса смесителей из медного сплава, смесители из нержавеющей стали, изогнутые изливы и душевые штанги. Заготовка перемещается между фиксированными станциями, пока робот подает необходимые поверхности инструменту.
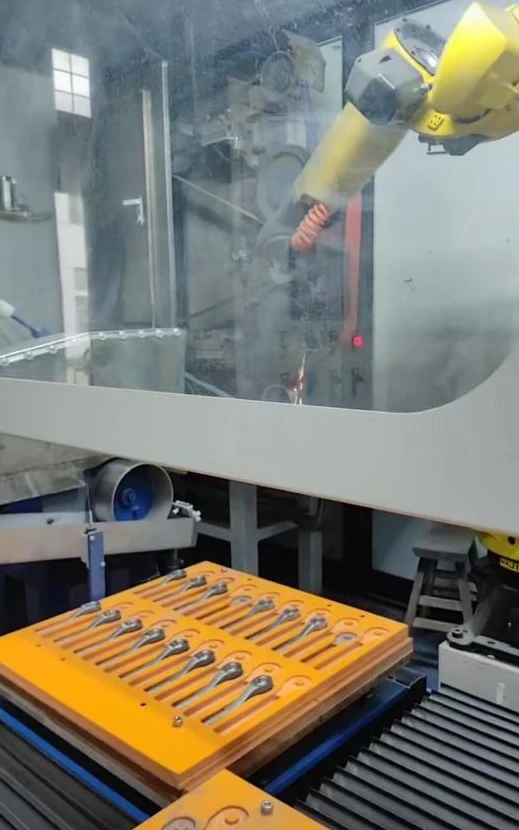
Инструменты и гаечные ключи: рукоятки и гаечные ключи.
Типичными примерами применения являются дверные ручки и гаечные ключи из инструментальной стали. Специально разработанные лотки упорядочивают поступающие детали, а захват перемещает каждую деталь к абразивной или полировальной станции. Типичной задачей является удаление линии разъема и заусенцев с литых под давлением ручек из цинкового сплава перед полировкой.
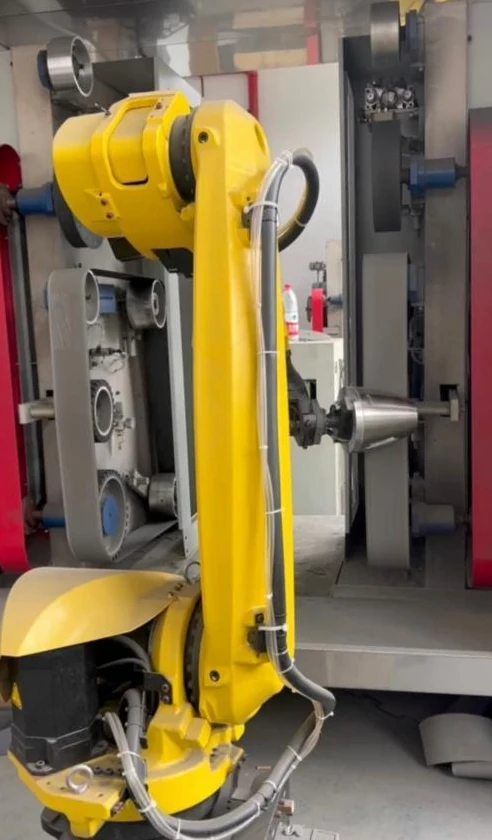
Бытовая техника: корпуса и ручки чайников
Корпуса чайников из нержавеющей стали и ручки микроволновых печей из алюминия представляют собой разные формы деталей в рамках одного и того же подхода к удержанию: круглый тонкостенный корпус и длинная ручка. Для каждой из них требуется соответствующее ей устройство захвата.
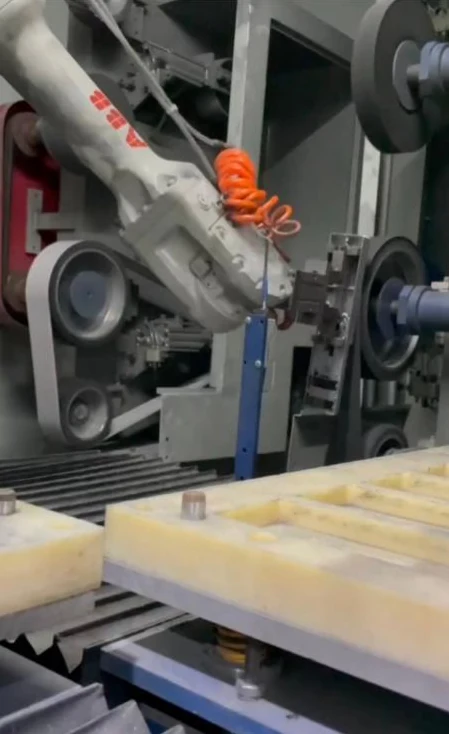
Умные замки: небольшие крышки и длинные компоненты.
Крышки из цинкового сплава с интеллектуальными замками могут размещаться в установочных лотках. Также доступны закрытые компоновки ячеек для длинных компонентов с крышками и рукоятками, при этом робот работает внутри корпуса машины.
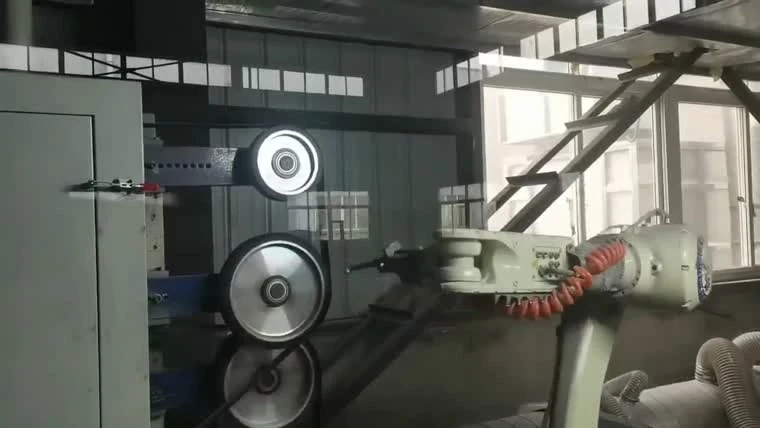
Компоненты мотоцикла: тормозные рычаги и рамы
Алюминиевые рычаги ручного и тормозного тормозов устанавливаются за неподвижными контактными кругами для шлифовки и полировки. Сварные трубчатые задние рамы — еще одна типичная группа деталей, использующая специальное для каждой заготовки крепление. Типичные детали из литого алюминия, предназначенные для шлифовки и полировки, включают ступицы колес, багажники, корпуса зеркал, задние багажники, топливные баки, корпуса амортизаторов и подножки.
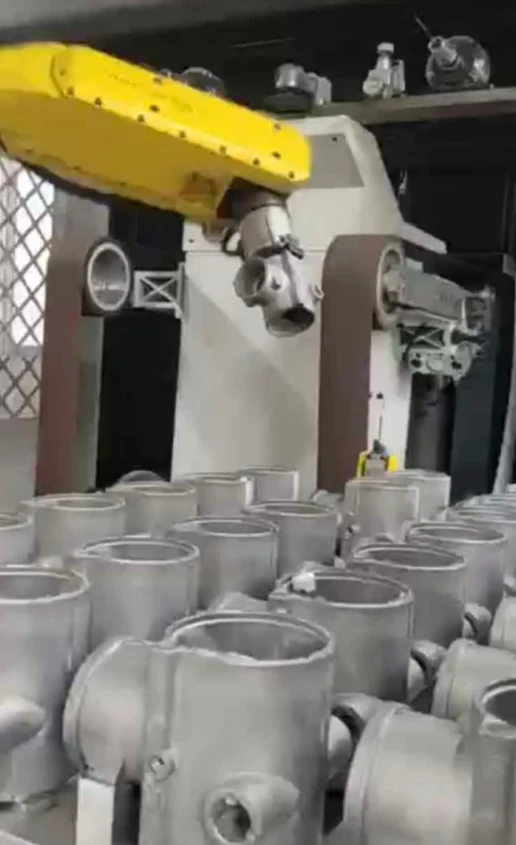
Клапаны и отливки: алюминиевые корпуса клапанов и литые корпуса.
Типичными задачами по удалению заусенцев в этом методе являются корпуса трех- и четырехходовых алюминиевых клапанов, а также плоские литые алюминиевые корпуса. Робот удерживает деталь и подводит необходимые кромки к стационарному финишному оборудованию.
Способ измельчения, настроенный в соответствии с продуктом.
Для начала обсуждения компоновки используйте семейство заготовок. Приведенные ниже комбинации являются примерами конфигурации, а не универсальной спецификацией оборудования.
| Семейство заготовок | метод удержания | Комбинация станций | Схема погрузки | Типичный процесс |
|---|---|---|---|---|
| Сантехнические краны и фитинги | Робот захватывает товар | Абразивная лента, нейлоновый круг и тканевый круг | Расположение лотков | Шлифовка и полировка |
| Дверные ручки и накладки на «умные» замки | Робот захватывает товар | Абразивная лента, нейлоновый круг и тканевый круг | Массив фигурных лотков | Шлифовка и полировка |
| Гаечные ключи и крепежные изделия | Робот захватывает товар | Абразивная лента, нейлоновый круг и тканевый круг | Лотки для загрузки, расположенные рядами | Шлифовка и полировка |
| Корпуса котлов, втулки и подшипники скольжения | Робот захватывает товар | Абразивная лента, нейлоновый круг и тканевый круг | Лотки, подобранные под обрабатываемую деталь | Шлифовка и полировка |
| Литые из алюминия тормозные рычаги и задние рейки | Робот захватывает товар | Абразивная лента, нейлоновый круг и тканевый круг | Лоток для размещения или крепление | Шлифовка и полировка |
| Алюминиевые корпуса клапанов и литые корпуса. | Робот захватывает товар | Абразивная лента, нейлоновый круг и тканевый круг | Посевная загрузка из бункеров | Шлифовка и снятие заусенцев |
Предоставьте чертежи или фотографии изделия, а также информацию о вашем текущем процессе ручной шлифовки и полировки, и мы сможем спланировать оборудование и технологический процесс.
Обсудите схему расположения ячеек.Держите мелкие детали наготове для вывоза.
Закрытая рабочая зона
Вся конструкция находится в пределах рабочей зоны робота, а для очистки воздуха от пыли установлен пылесос с мокрым пылесосом.
компоновка ячеек, варианты управления усилием и выбор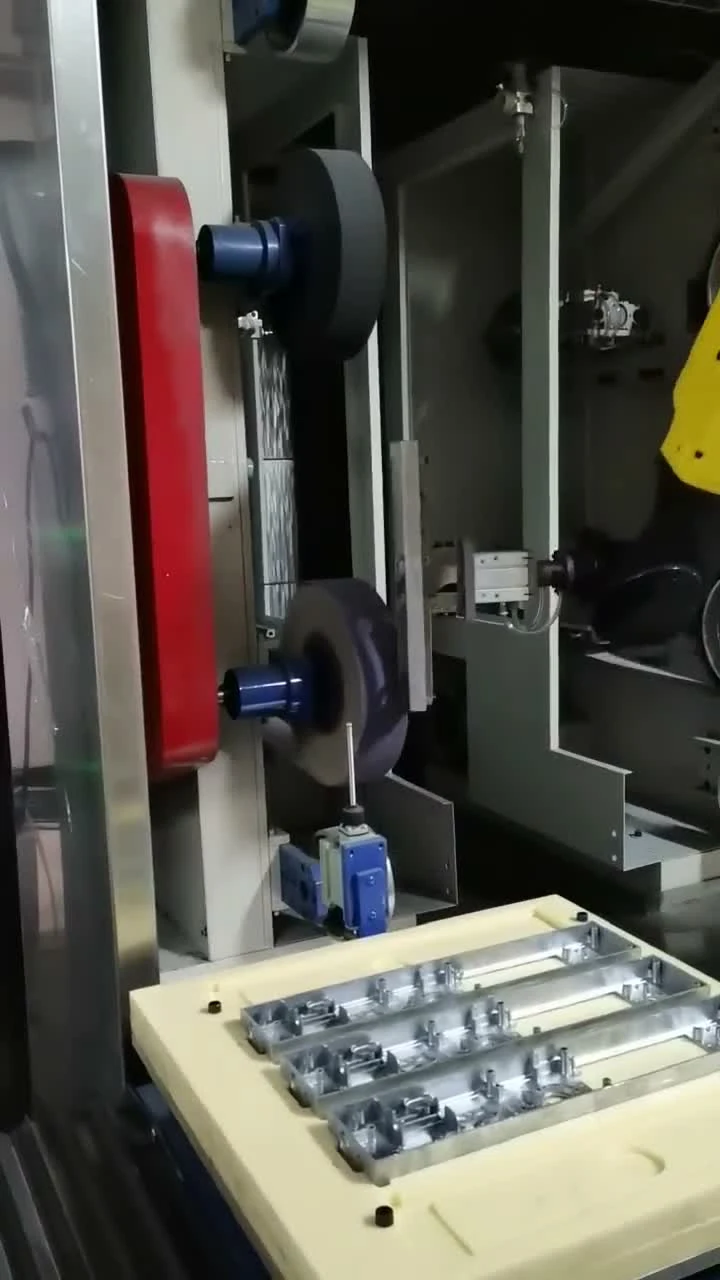
Почему частично удерживаемая ячейка
Согласованность
Запрограммированная траектория подает заготовку к стационарным чистовым станциям в повторяющейся последовательности; захват заготовки и состояние расходных материалов остаются частью настройки процесса.
Безопасность
Раздельные зоны загрузки и финишной обработки позволяют операторам находиться вдали от инструмента во время обработки, при этом в рабочей зоне предусмотрены защитные ограждения и обеспечен доступ.
Увеличить пропускную способность
Правильно организованные лотки и места загрузки могут обеспечить стабильный поток деталей. Производительность зависит от обрабатываемой детали, этапов чистовой обработки и способа загрузки.
Вопросы перед указанием ячейки
Какие детали лучше подходят для ячейки, где детали удерживаются неподвижно, чем для ячейки, где детали удерживаются инструментом?
На этой странице основное внимание уделяется оборудованию, которое можно надежно захватить и переместить в фиксированные положения для финишной обработки. Для более крупных деталей расположение можно изменить, чтобы деталь оставалась неподвижной, а робот перемещал инструмент.
Какие станции потребления могут быть объединены в одной ячейке?
В рабочей зоне робота могут быть фиксированные позиции для абразивной обработки и полировки. Необходимые этапы финишной обработки определяют комбинацию станций; компоновка оборудования подбирается в соответствии с обрабатываемой деталью.
Как загружаются мелкие детали — в лотки, подъемные магазины или на конвейер?
Для мелких деталей доступны варианты компоновки с использованием фиксирующих лотков и подъемных магазинов. Дополнительные варианты компоновки включают чередующиеся положения загрузки и двухслойные столы для материалов. При необходимости, в зависимости от требований технологического процесса, может быть обсужден вопрос о наличии конвейерного интерфейса.
Может ли одна ячейка обрабатывать несколько артикулов без пересборки оснастки?
Не следует предполагать, что для разных номеров деталей используется одно и то же приспособление. Сначала сравните их поверхности захвата, точки позиционирования и пути обработки. Отправьте чертежи или образцы, чтобы можно было оценить общие характеристики и необходимые работы по переналадке.
Какие этапы финишной обработки охватывает данная ячейка — удаление заусенцев, шлифовка, полировка?
Технологический процесс частичной обработки включает шлифовку и полировку крепежных элементов, а также удаление заусенцев с соответствующих литых алюминиевых деталей. Для достижения требуемой чистоты поверхности могут быть предусмотрены полировальные участки. Последовательность операций выбирается в зависимости от материала, геометрии и желаемой чистоты поверхности.
Дайте определение детали. Обсудите маршрут финишной обработки.
Предоставьте чертеж или образец, информацию о материале, обрабатываемых поверхностях и желаемом результате. Компания EVST может обсудить схему захвата, комбинацию станций и подход к погрузке, исходя из этой информации.