
Конфигурации рабочих мест для сварочных роботов: ячейки, рельсовые и портальные системы.
Роботизированная сварочная рабочая станция объединяет роботов, сварочное оборудование, средства обработки заготовок, зажимные приспособления, системы управления и защиты в соответствии с заданными производственными потребностями. Этот центр выбора сравнивает четыре семейства конфигураций и направляет подробную информацию по конкретному применению на отдельные страницы. Используйте ссылки на страницах, чтобы перейти от ограничений, связанных с заготовкой, к подходящей архитектуре.
Начните с того, что отнесите приложение к одной из четырех групп.
В каждой карточке категории используются одни и те же поля для идентификации маршрута выбора. Числовые значения и технические условия остаются в соответствующих разделах ниже.
Световые и средние ячейки
- Начальная посадка
- Повторяемые семейства легких и средних деталей
- Определение движения
- Локальное переворачивание, вращение или многоосевое позиционирование
- Следующий обзор
- Продолжите работу над маршрутом настройки освещения.
Крупные и высоконагрузочные станции
- Начальная посадка
- Длинные, крупногабаритные или массивные заготовки
- Определение движения
- Высокоточное позиционирование и увеличенная дальность действия робота
- Следующий обзор
- Продолжайте движение по маршруту крупномасштабного машиностроения.
наземные, надземные и портальные системы
- Начальная посадка
- Длинные, широкие или высокие зоны за пределами одной фиксированной позиции робота.
- Определение движения
- Перемещение робота по линейным внешним осям
- Следующий обзор
- Сравните четыре архитектуры мобильных систем.
Позиционеры и зажимы
- Начальная посадка
- Детали, требующие стабильной ориентации и повторяемого позиционирования.
- Определение движения
- Перемещайте деталь и поддерживайте взаимосвязи между соединениями.
- Следующий обзор
- Проанализируйте перемещения заготовки и границы её удержания.
Четыре ограничения определяют наиболее полезный начальный маршрут.
Начните с определения габаритов и длины заготовки, затем учтите суммарную нагрузку на заготовку и приспособление в расчете позиционирования. Далее определите оси движения и необходимое покрытие робота по всей карте шва. Наконец, сузьте архитектуру, указав процесс сварки и форму соединения; название конфигурации — это лишь отправная точка для подтверждения проекта.
Конверт и длина
Определите, может ли одно стационарное местоположение робота охватить все необходимые швы.
Позиционирование нагрузки
Рассматривайте заготовку, приспособление и динамическую ориентацию как единую задачу нагружения.
Оси движения
Различайте перемещение детали, перемещение робота или комбинирование внешних осей.
Применимый процесс сварки
Проверьте шов и границы оборудования на предмет возможности сварки в защитной газовой среде, аргонодуговой сварки или лазерной сварки.
Конфигурации в закрытом корпусе для повторяющихся семейств деталей.
Когда параметры заготовки и нагрузка соответствуют локальному переворачиванию, горизонтальному вращению, многоосевому позиционированию или опоре передней и задней бабки, начните с конфигурации на уровне ячейки. На специальной странице сравниваются шесть вариантов компоновки, при этом решения по креплению, количеству роботов и средствам защиты принимаются с учетом специфики проекта.
Конфигурации роботизированных сварочных ячеек для легких и средних заготовок
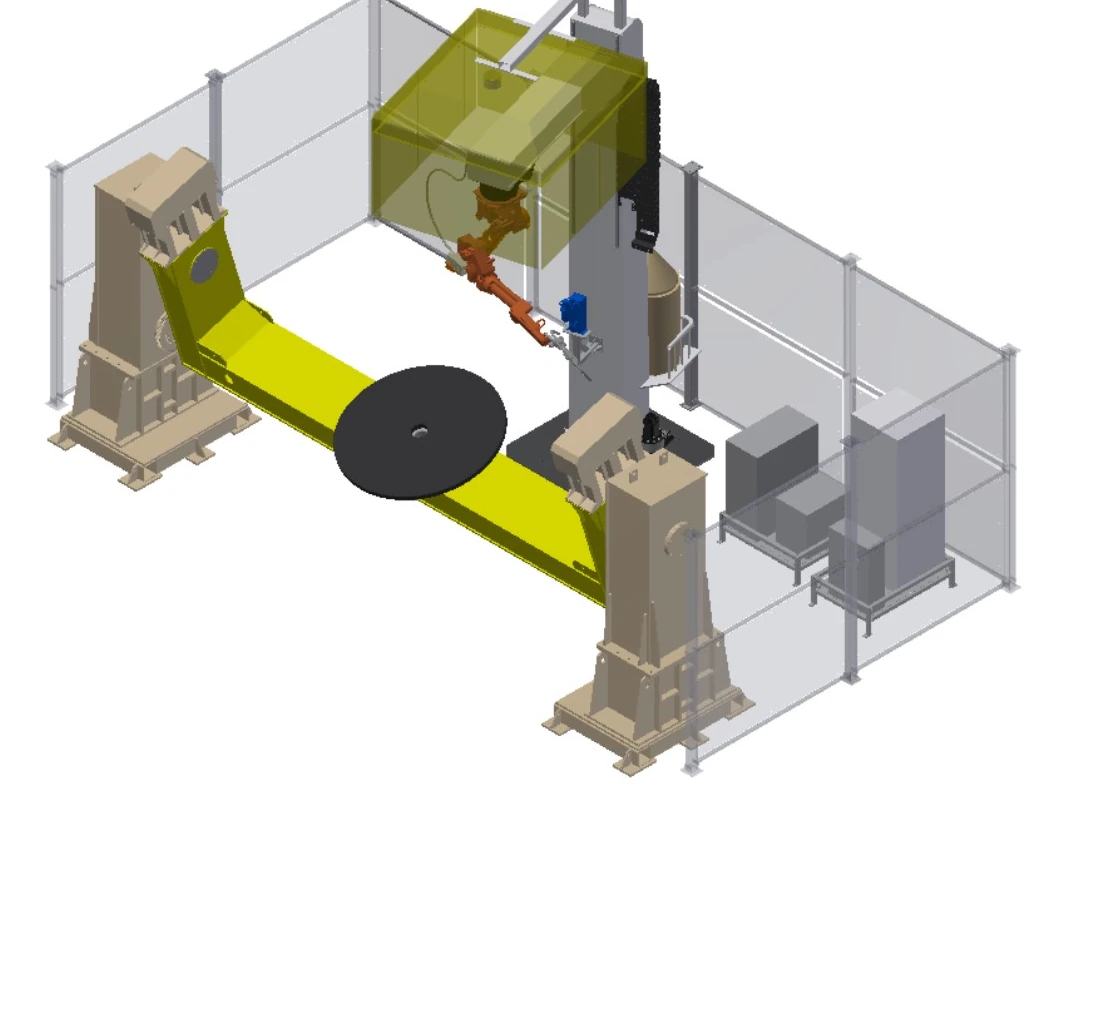
Специализированные станции для обработки длинных, крупных или массивных деталей.
Когда длина, масса, диаметр вращения или способ нагружения превышают стандартные габариты ячейки, следует начинать с ограничений по опоре, позиционированию, внешнему перемещению и защите. На специальной странице представлены восемь инженерных отправных точек, а не стационарные комплекты оборудования.
Мощные роботизированные сварочные рабочие станции для крупных и тяжелых деталейЧетыре типа конструкций: наземная, надземная и портальная.
Когда одной фиксированной позиции робота недостаточно для охвата требуемой длины, высоты или пролета, линейные внешние оси перемещают робота в зону шва. Эти четыре архитектуры обеспечивают перемещение робота в вертикальном положении относительно пола, перемещение в перевернутом положении относительно пола, многоосевое перемещение над головой и широкий охват портальной конструкции.
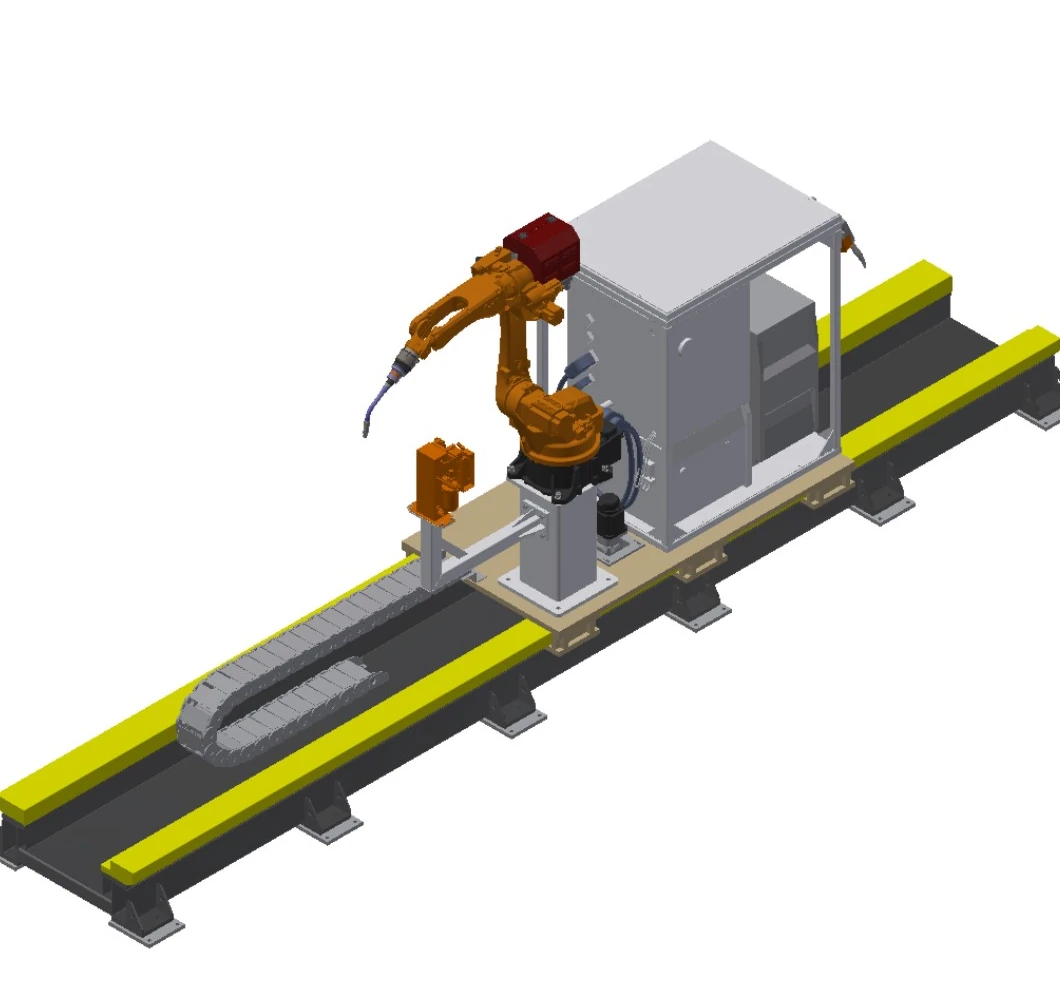
Вертикальная система сварки наземных рельсов
Расширяет зону охвата робота вдоль длинных заготовок, удерживая при этом робота в вертикальном положении на напольной каретке.
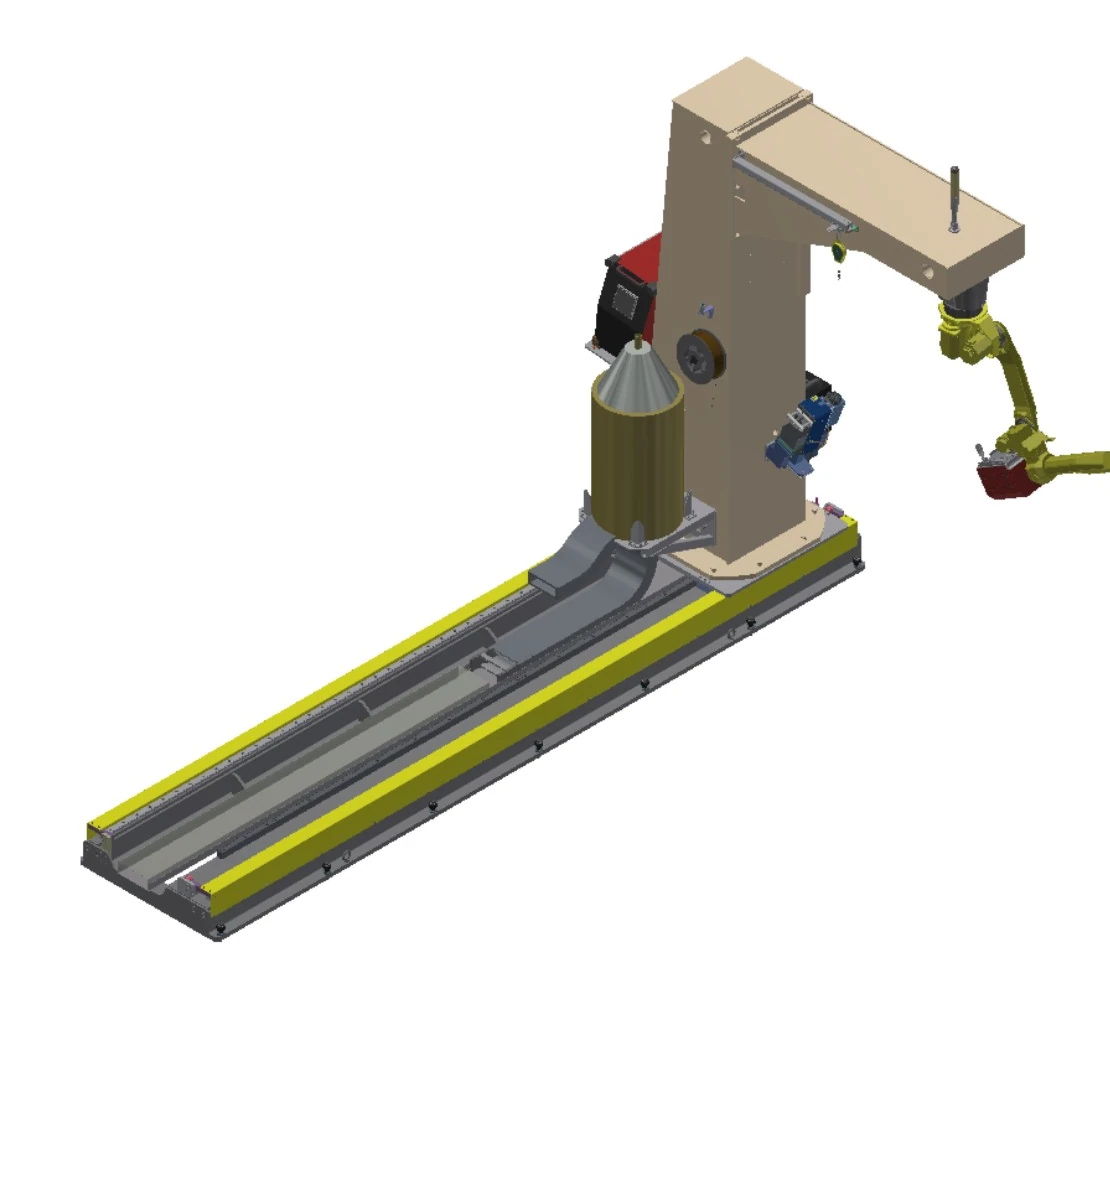
Система сварки перевернутого заземляющего рельса
Сочетает в себе перемещение по полу и перевернутую С-образную раму, когда необходим доступ сверху вдоль длинной заготовки.
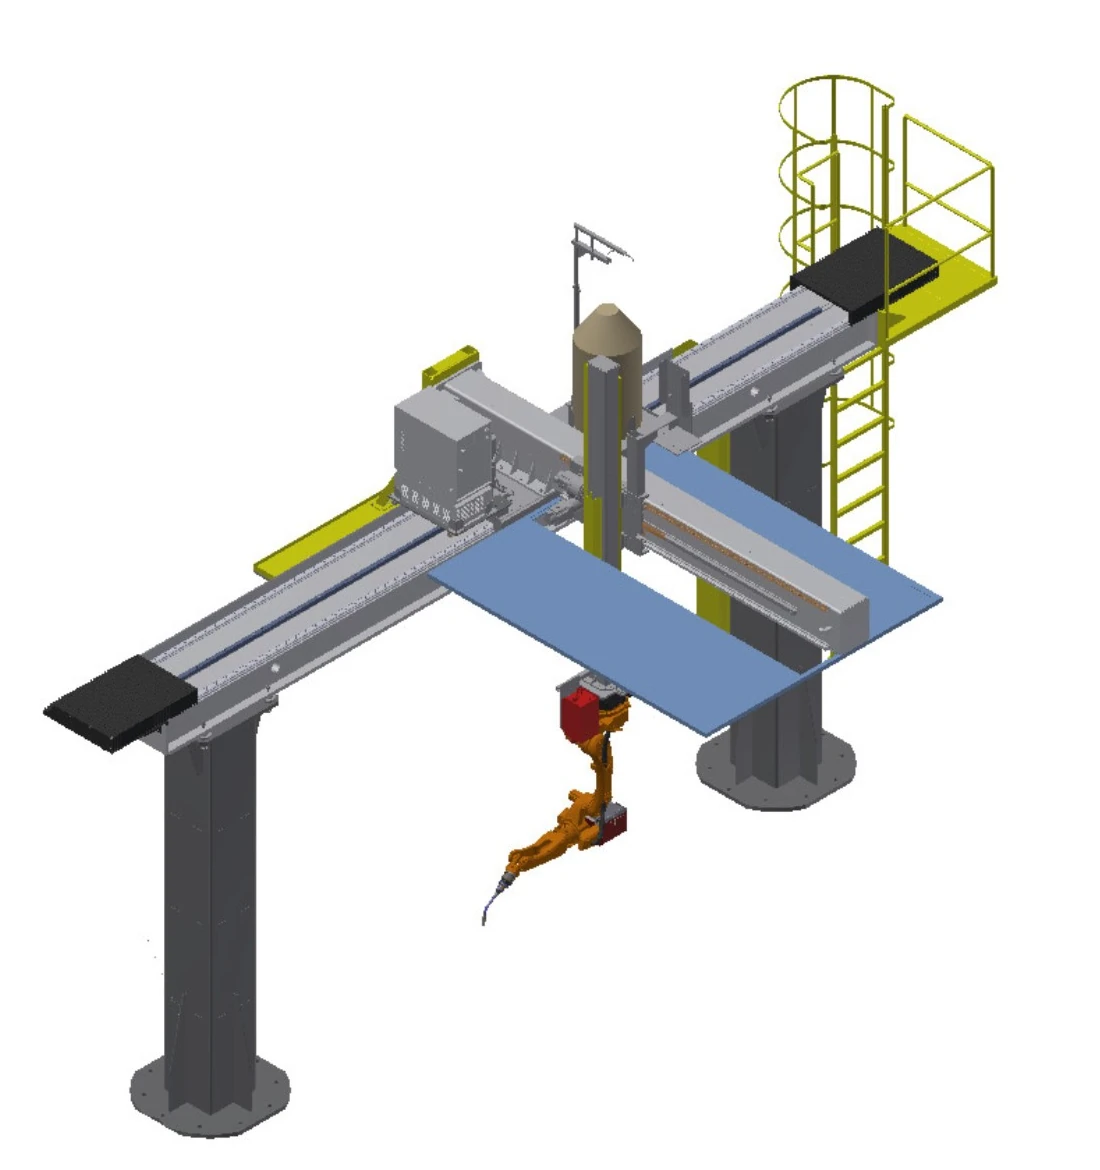
Инвертированная система сварки Sky-Rail
Перемещает перевернутого робота над рабочей зоной, используя выбираемые комбинации осей для измерения длины, бокового вылета и высоты.
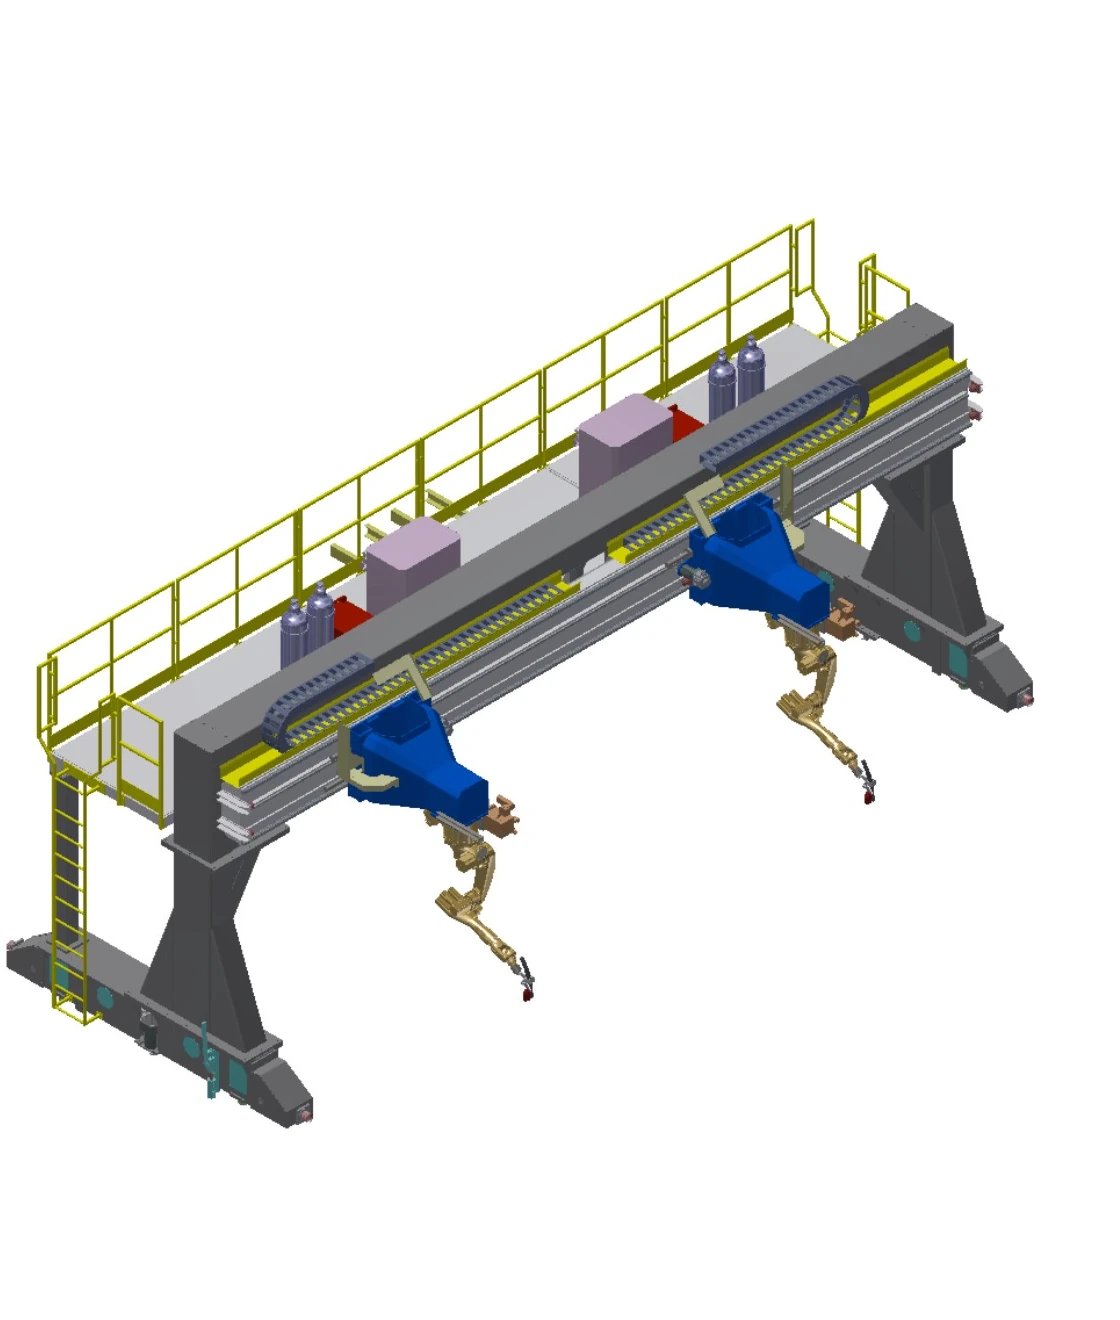
Система сварки с перевернутой портальной платформой
Создает широкую рабочую зону над головой с большим ходом по оси Y и синхронизированным двойным приводом для больших рабочих зон.
Сравните четыре мобильные системы на одном наборе полей.
Значения перемещения представляют собой необязательные диапазоны. Окончательная комбинация осей, нагрузка, фундамент, технологическое программное обеспечение и объем отслеживания остаются специфичными для проекта.
| Строка | Система | Движение | Путешествия | Номинальная нагрузка | Скорость | Повторяемость | Внешние оси | Варианты и инженерные условия |
|---|---|---|---|---|---|---|---|---|
| A | Вертикальная система сварки наземных рельсов | Наземная рельса; одна линейная внешняя ось | Эффективный ход подвески 2–30 м (опционально) | 1 т | 0–15 м/мин | ±0.15 мм | 1 набор | Основание робота и кронштейны для элементов управления, сварочного оборудования, барабана со сварочной проволокой и очистителя горелки; удлиненный гибкий кабель; программное обеспечение для определения контакта, отслеживания дуги и многослойного многопроходного сварки; лазерное отслеживание шва. |
| B | Система сварки перевернутого заземляющего рельса | Тяжелый рельсовый путь с перевернутой С-образной рамой; одна линейная внешняя ось. | Эффективный ход подвески 2–30 м (опционально) | 3.5 т | 0–15 м/мин | ±0.15 мм | 1 набор | Перевернутая С-образная рама с роботизированной базой и кронштейнами для элементов управления, сварочного оборудования, барабана со проволокой и очистителя горелки; удлиненный гибкий кабель; программное обеспечение для определения контакта, отслеживания дуги и многослойной многопроходной сварки; лазерное отслеживание шва. |
| C | Инвертированная система сварки Sky-Rail | Поворот по осям X/Y/Z; оси могут быть объединены в комбинации как 1X, 2Y или 3Z. | X 2–30 м; Y 1–2 м; Z 1–2 м, опционально | 0.4 т | Скорость по каждой оси: 0–15 м/мин | Каждая ось ±0.15 мм | 3 устанавливает | Кронштейны для элементов управления, сварочного оборудования, барабана со сварочной проволокой и очистителя горелки; инспекционная лестница и платформа; удлиненный гибкий кабель; опциональный потолочный вытяжной шкаф; программное обеспечение для контактного датчика, отслеживания дуги и многослойной многопроходной сварки; лазерное отслеживание шва. |
| D | Система сварки с перевернутой портальной платформой | Портальный механизм перемещения по осям X/Y/Z; оси могут быть объединены в комбинации как 1X, 2Y или 3Z; синхронный двойной привод по оси Y. | Пролет <10 м; X ≤9 м; Y ≤100 м; Z 1–2 м, опционально | 0.4 т на робота | Скорость по каждой оси: 0–15 м/мин | Каждая ось ±0.15 мм | 4 устанавливает | Тяжелые рельсы P43, изготовленные на заказ с использованием высокоточной шлифовки; кронштейны для элементов управления, сварочного оборудования, барабана для проволоки и очистителя горелки; инспекционная лестница и платформа; удлиненный гибкий кабель; программное обеспечение для определения контакта, отслеживания дуги и многослойной многопроходной сварки; лазерное отслеживание шва. |
Рассматривайте позиционеры и зажимные приспособления как единую цепочку обработки заготовки.
Позиционер устанавливает каждый шов в свариваемом положении; зажим фиксирует компоненты и многократно сохраняет их взаимосвязь. Оба параметра должны быть подтверждены доступом робота, последовательностью сварки, нагрузкой и средствами защиты.
Концепции позиционирования
Столы с неподвижным креплением, горизонтальные поворотные столы, устройства для переворачивания, опоры передней и задней бабки и многоосевые позиционеры. Общая масса заготовки и приспособления, центр тяжести, зона вращения и зазор между горелкой и заготовкой определяют применимую концепцию.
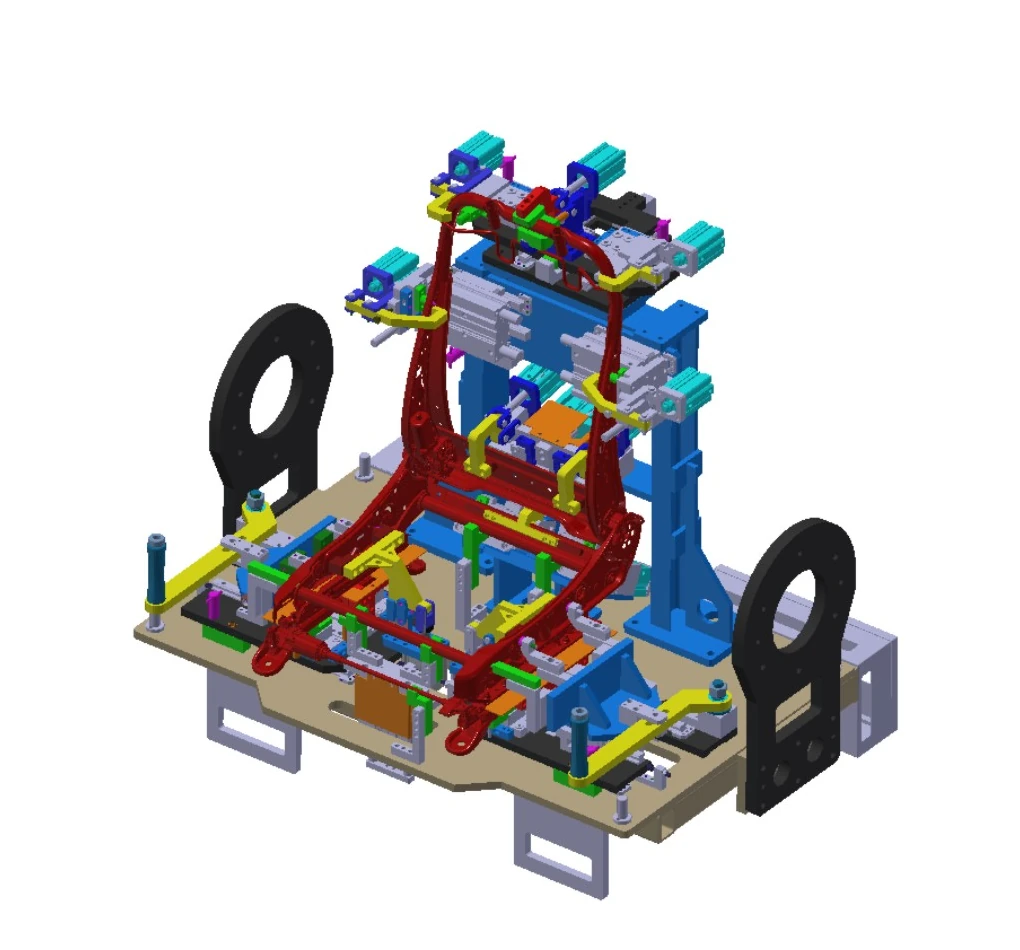
Проектирование оснастки
Конструкция с возможностью быстрой смены элементов позволяет сохранить интерфейс для обновления продукта. Конструкционные рамы должны обладать достаточной жесткостью и прочностью, сварные конструкции подвергаются термической обработке, а каждый компонент устанавливается и закрепляется независимо для сохранения взаимосвязей на чертежах.
Используйте четыре вопроса, чтобы определить следующий инженерный эскиз.
Каковы размеры детали?
Укажите минимальные и максимальные параметры конструкции, длину, направление нагрузки и распределение швов.
Какой груз должен перемещаться?
Объедините массу заготовки и приспособления, затем добавьте центр тяжести и динамическую ориентацию.
Какие оси необходимы?
Решите, следует ли перемещать деталь, перемещать робота или использовать наземные, надземные или портальные рельсы.
Какой процесс применяется?
Поделитесь информацией о материалах, соединениях, методах сварки, требованиях к качеству и схеме переналадки.
Когда область применения расширится до тактового времени линии, передачи данных между станциями и оркестровки на системном уровне, переходите к следующему шагу. интеллектуальная линия по производству сварочного оборудования.
Выберите, какую семью вы хотите рассмотреть в первую очередь.
Какая категория подходит для мелких или средних повторяющихся деталей?
Начните с легких и средних замкнутых ячеек, затем сузьте маршрут, используя переворачивание, вращение или многоосевое позиционирование детали.
К какой категории относятся длинные детали, детали больших размеров или детали, подверженные высоким нагрузкам?
Начните с расчета параметров крупногабаритной заготовки и предоставьте данные о массе, центре тяжести, опоре, нагрузке и распределении швов.
В каких случаях следует сравнивать наземные, надземные или портальные системы?
Используйте сравнение мобильных систем, если одного стационарного робота недостаточно для покрытия требуемой длины, высоты или пролета.
К какой категории относятся сложные вопросы, касающиеся зажимных приспособлений и оснастки?
Если основными ограничениями являются ориентация, повторяемость позиционирования или интерфейсы изменения, начните с раздела позиционеров и креплений.
Переход от семейства приложений к следующему информационному уровню.
На этой странице выберите семейство конфигураций, затем откройте соответствующую страницу продукта или техническую страницу. Если чертежи готовы, сразу же начните обсуждение применения.
Начните с реальной части и схемы швов.
Предоставьте чертежи, диапазон размеров и массы, информацию о соединениях, технологическом процессе, ожидаемом тактовом времени, методе загрузки и ограничениях площадки, чтобы EVST могла разработать первоначальную конфигурацию.