
Танк-трансформер Автоматизация сварки
Координируйте локализацию шва, программирование, доступ робота и перемещение материалов вокруг реального бака трансформатора, а не вокруг типового списка оборудования.
EVST настраивает внешние и внутренние сварочные станции для деталей трансформаторных баков, а затем привязывает окончательную архитектуру, процесс сварки и метод приемки к входным данным проекта.
Определите объем работ до того, как будет определена его масштабность.
Перед расчетом размеров оборудования необходимо определить резервуар, соединения, поток материала и метод приемки. Затем проверяются полезная нагрузка, вылет стрелы, толщина, скорость и производительность в соответствии с выбранной архитектурой проекта.
Каждый элемент конструкции проверяется на основе реальной схемы швов и плана крепления.
Последовательность действий адаптирована к фактическому плану строительства резервуара и доступа к нему.
Технологический процесс предусматривает переход от внешней к внутренней сварке резервуара.
Датчики помогают определять траекторию сварки там, где этого требуют отклонения в подгонке.
Выбор метода зависит от геометрии, оснастки, калибровки и объема переналадок.
Архитектурный проект выбирается с учетом требований к доступу, ориентации и движению материалов.
При рассмотрении заявки можно выделить несколько семейств танков.
Для каждого типа заготовок изменяются доступ к шву, крепление, ориентация и траектория сварки между внешним и внутренним швами.
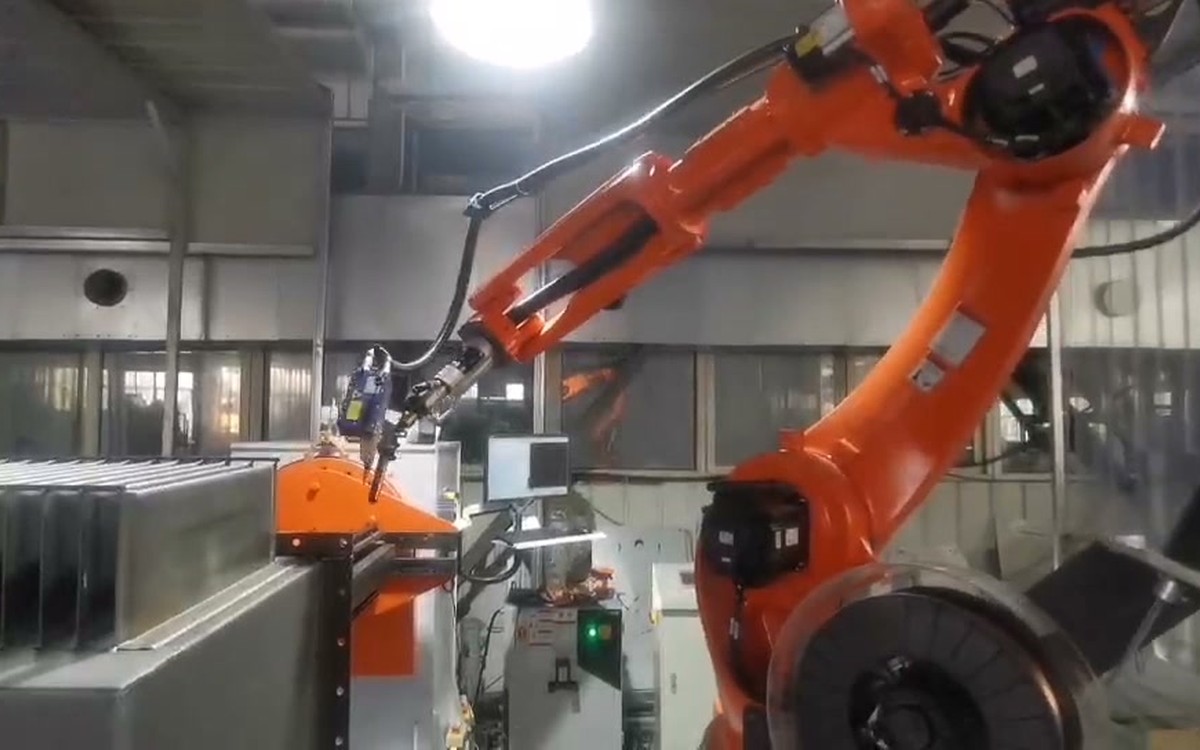
Прямоугольные резервуары
Проверьте швы боковых стенок, углы, гофрированные участки и необходимую ориентацию для обеспечения стабильного доступа горелки.
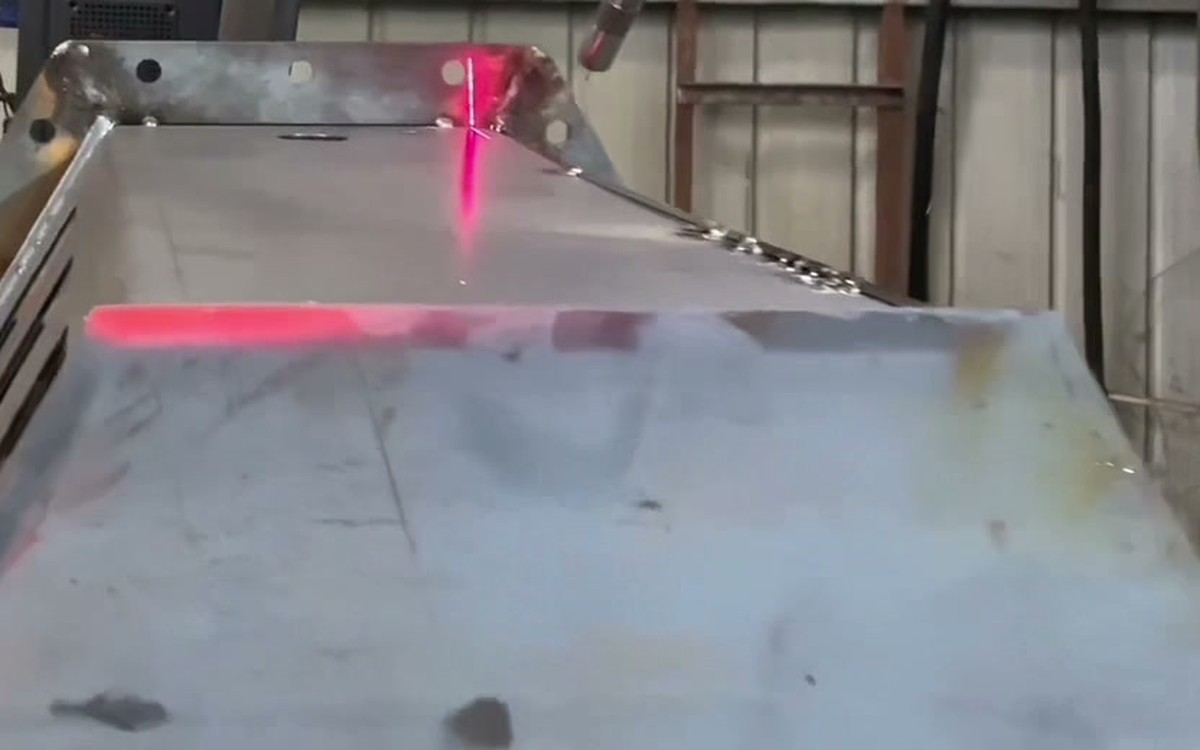
Треугольные резервуары
Создание траектории движения, лазерная локализация и обеспечение доступа при изменении поверхностей и внутренней геометрии.
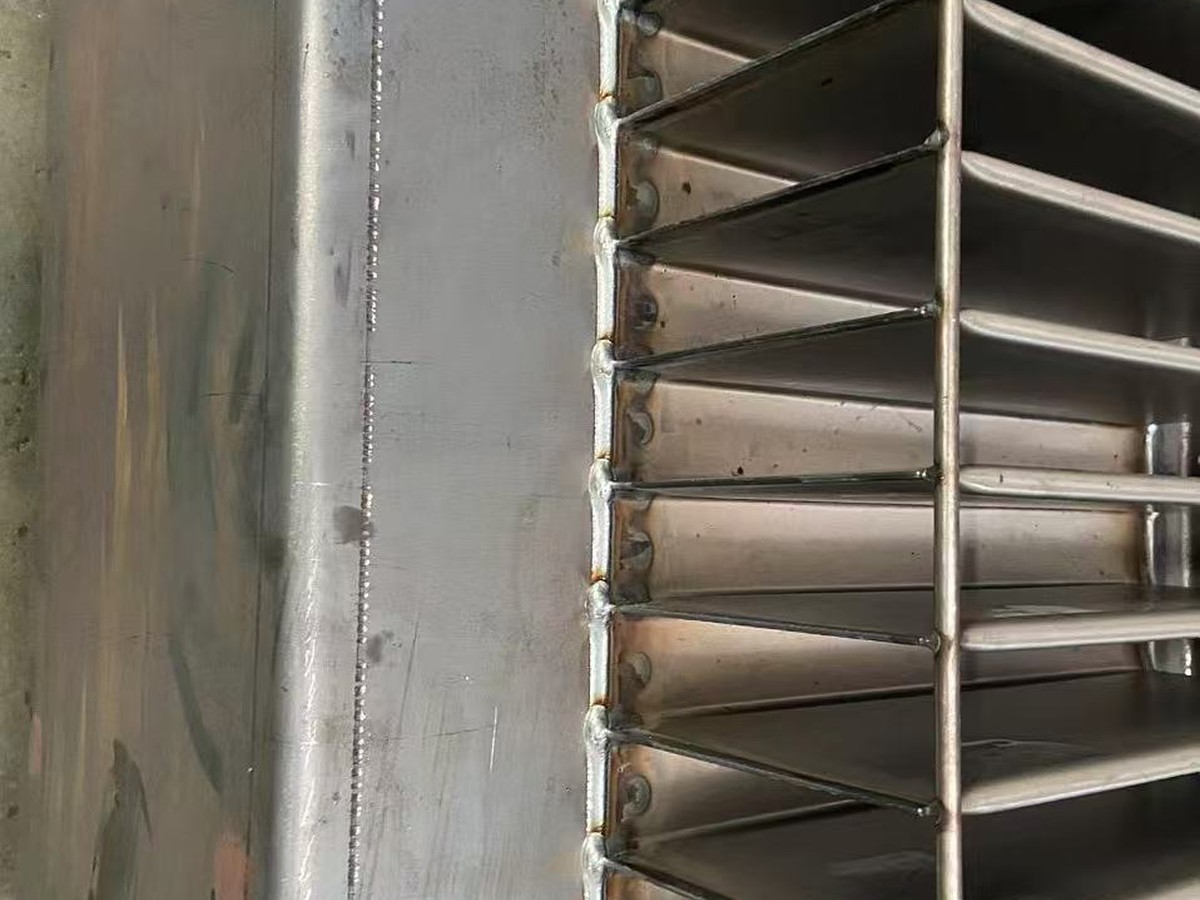
Резервуары с гофрированными стенками
Отделите сплошные швы стенок от соединений торцов ребер и обеспечьте выравнивание сварочного шва по всей повторяющейся геометрии.
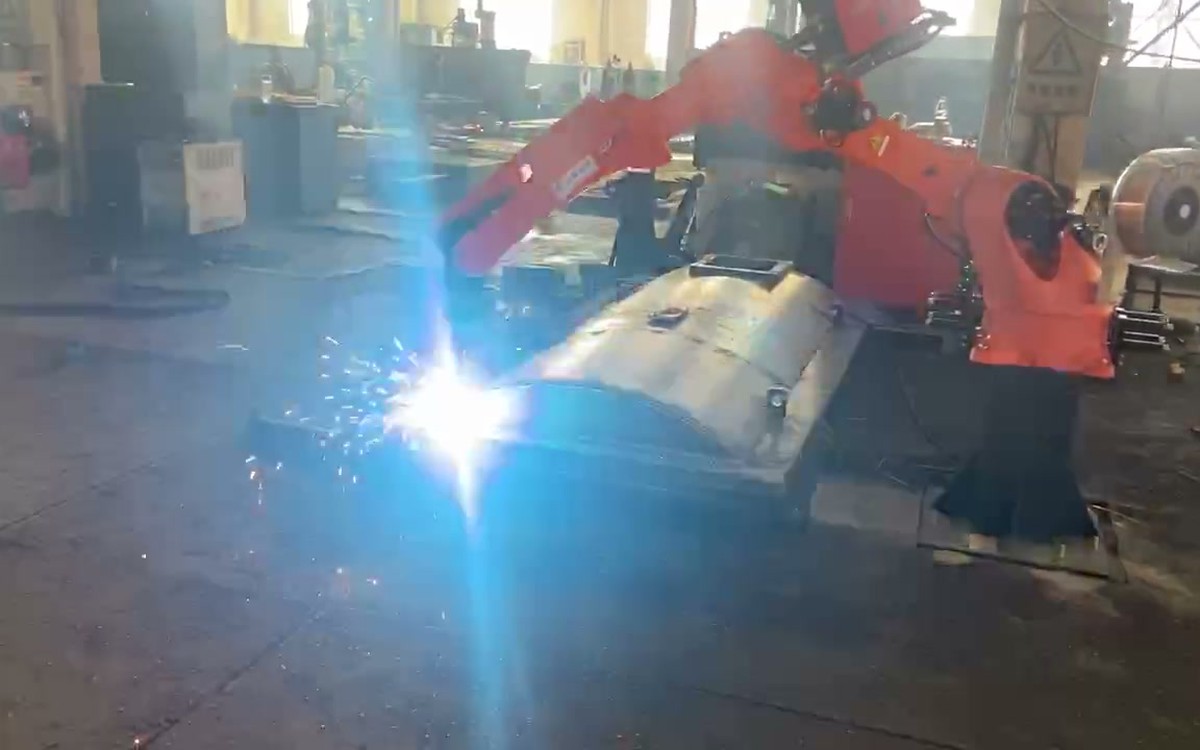
Крышки баков
Проверьте изогнутые швы крышки, отверстия, фланцы и ориентацию крепления, необходимую для выбранной конструкции крышки.
Превратите процесс сборки резервуара в наблюдаемые этапы сварки.
Процесс разбит на этапы обработки заготовки, что позволяет проверять доступ робота, фиксацию и приемку на каждом этапе, а не встраивать это в одно длинное описание производственного процесса.
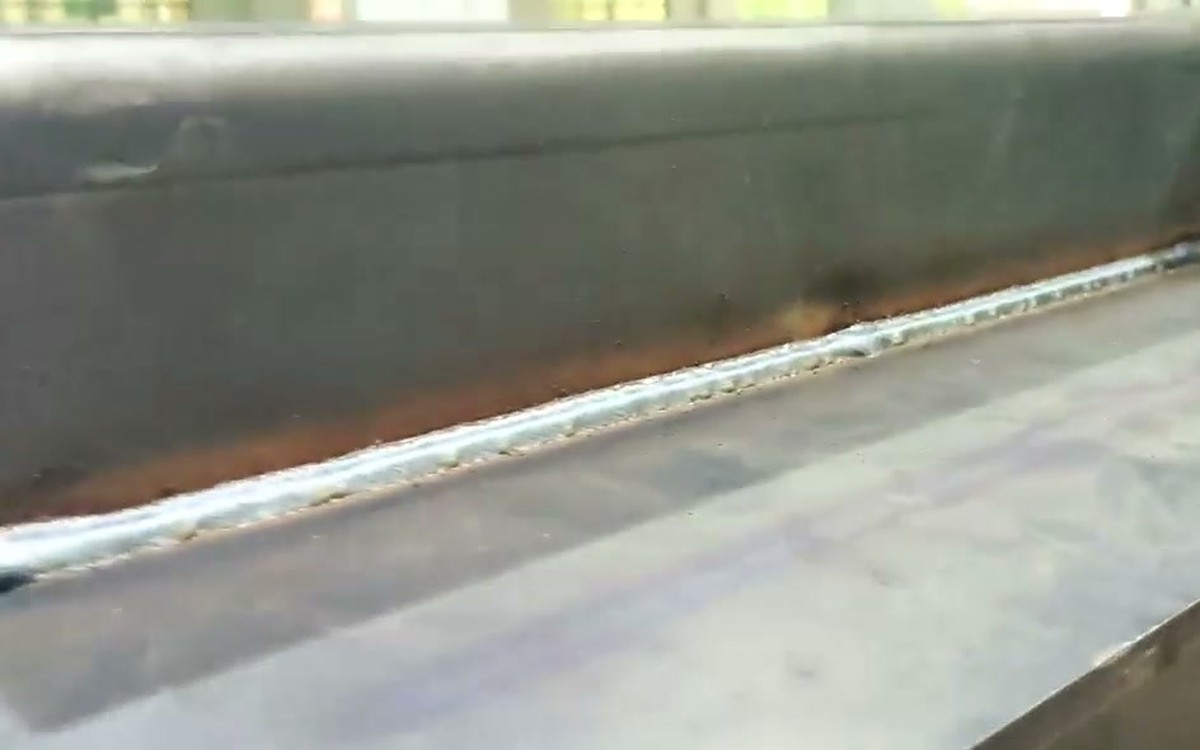
сварка днища резервуара
Установите опорные точки и завершите запланированные донные швы до того, как изменение геометрии резервуара ограничит доступ.
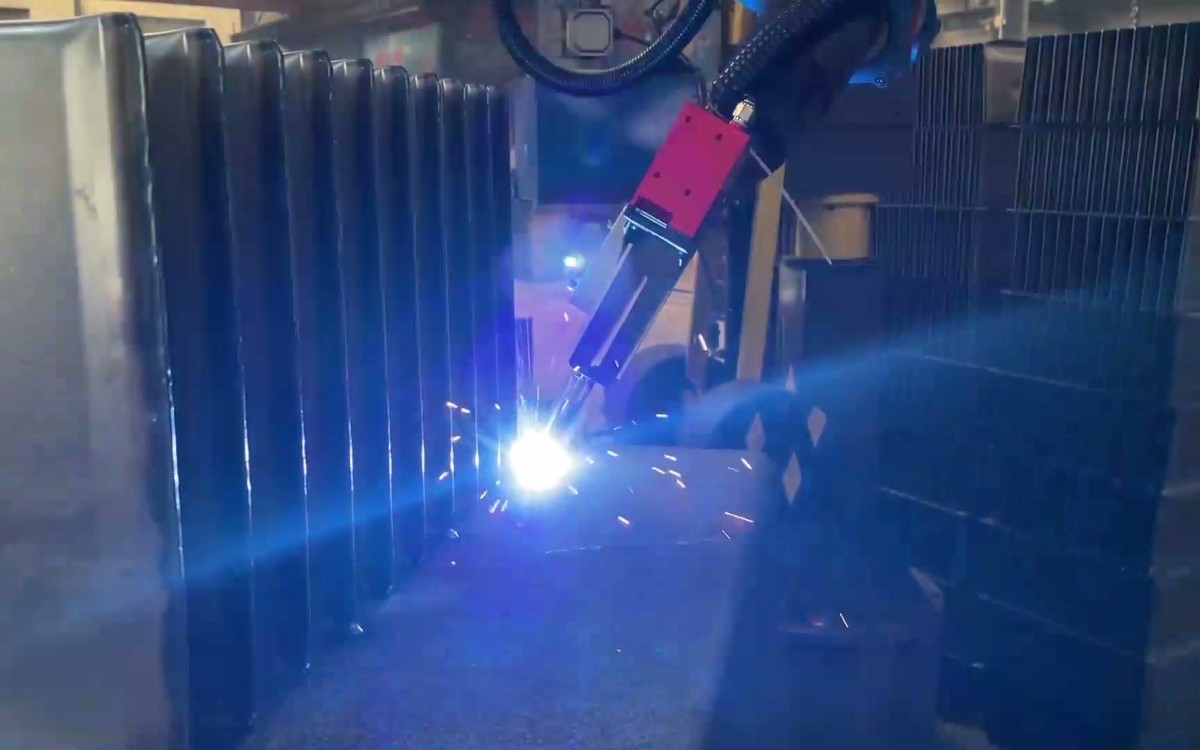
Стены и арматурные ребра
Согласуйте расположение элементов стены, арматуры и гофрированных профилей с контролем крепления и достижимой ориентацией сварного шва.
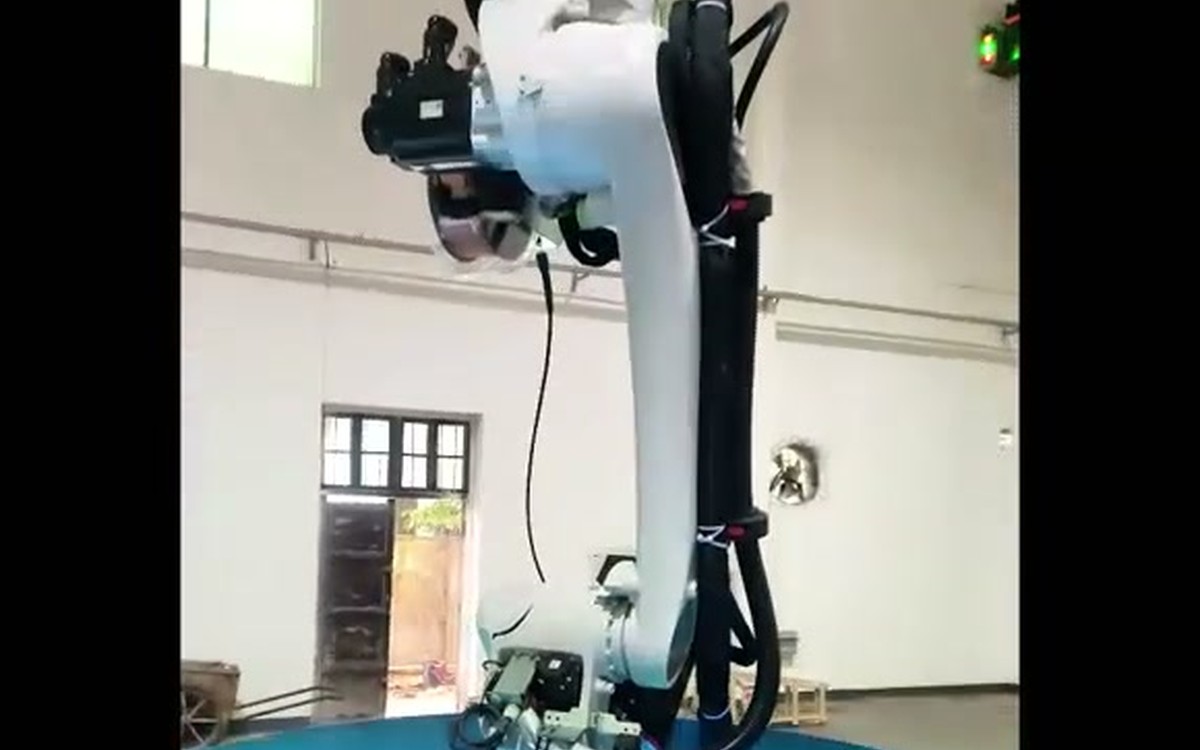
Внутренняя сварка
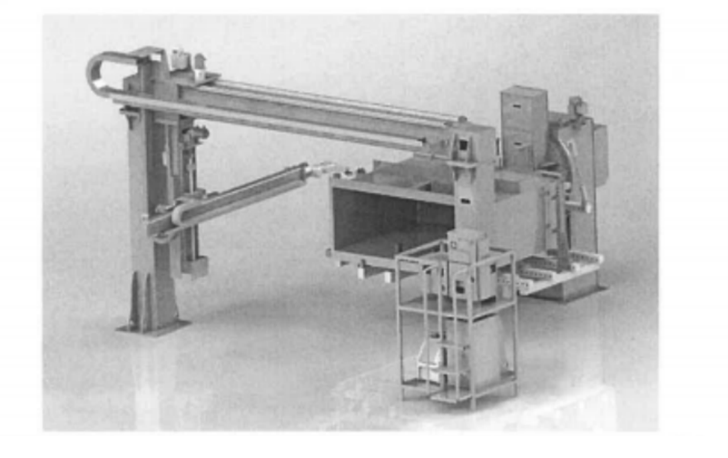
Используйте выбранное инвертированное, колонное или перемещающееся расположение осей, чтобы добраться до внутренних швов, указанных в плане процесса.
Внешняя сварка, трансферная сварка и внутренняя сварка
Обеспечьте визуальный контроль всех этапов ручной и автоматизированной работы, от прихваточной сварки и паллетирования до перемещения с помощью автоматизированных транспортных средств, разгрузки краном, ремонтной сварки и проверки на герметичность.
Весь топливный бак и усиливающие ребра необходимо вручную приварить точечной сваркой и установить в предназначенное для них положение на специальном поддоне.
Специальный поддон размещается на предназначенной для него стеллажной системе и ожидает, пока автоматизированная транспортная система (AGV) переместит его к роботу на внешней сварочной станции для выполнения сварки.
После завершения внешней сварки автоматизированная транспортная система переместит изделие к роботу на станции внутренней сварки для выполнения полной внутренней сварки.
После завершения внутренней сварки автоматизированный транспортер (AGV) перемещает топливный бак на место разгрузки, а ручной кран снимает его и устанавливает в зону ремонтной сварки, после чего проводится ручная проверка герметичности сварного шва. Затем AGV автоматически возвращается в зону погрузки для ожидания.
Определите назначение каждого компонента.
Окончательная спецификация оборудования составляется для конкретного проекта. Эти роли компонентов показывают, что необходимо скоординировать до подтверждения моделей, количества и эксплуатационных характеристик.
| Компонент | Ответственность при подаче заявки |
|---|---|
| Сварочный робот и технологический пакет | Сохраняйте запрограммированную траекторию горелки и выбранный процесс газозащитной дуговой сварки вокруг заданных соединений. |
| Лазерная локализация или отслеживание шва | Определите местоположение сварных швов и скорректируйте траекторию сварки там, где согласованные условия подгонки требуют измерения. |
| Колонна, портал или ось перемещения | Обеспечьте доступ через торцы резервуара и во внутреннюю сварочную зону. |
| Позиционер и специальное приспособление | Установите резервуар, опираясь на согласованные опорные точки, и расположите швы в удобном для работы положении. |
| Поток паллет и автоматизированных транспортных средств | Перемещайте заготовку между положениями загрузки, внешней сварки, внутренней сварки и разгрузки. |
| Контроль и границы безопасности | Координированное движение, блокировки, состояния восстановления и окончательный диапазон охраняемой эксплуатации. |
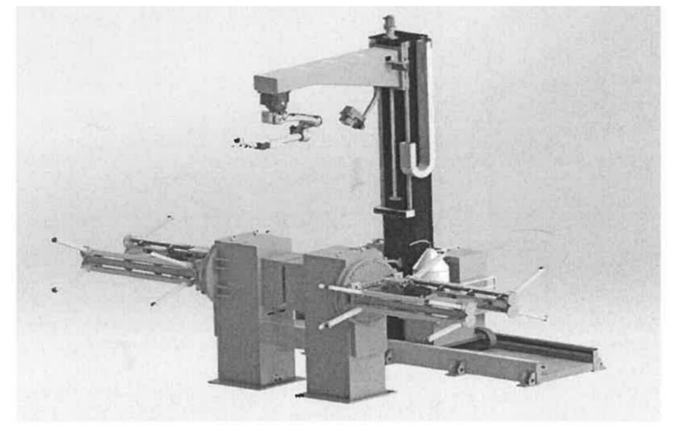
Проверка на герметичность должна быть включена в производственный план.
Не следует разделять сварку и проверку герметичности.
Существующий рабочий процесс предусматривает ручную ремонтную сварку и проверку на герметичность после разгрузки. Поэтому в проекте следует определить, как регистрируются внешний вид сварного шва, целостность шва, требования к размерам, ход ремонта и результаты проверки на герметичность.
Методика испытаний, давление, продолжительность и протоколы приемки определяются совместно со спецификацией заказчика и утвержденной проектной документацией.
Нужна проверка сварных швов при переходе от внешних к внутренним?
Пришлите чертеж резервуара, последовательность соединений, способ загрузки, план приемки и доступную площадь.
Четко обозначьте границы автоматизации.
Первоначальный анализ приложения
Прежде чем выбирать оборудование, начните с резервуара, соединений, монтажа и метода приемки.
Интегрированная архитектура
Обеспечьте координацию доступа робота, датчиков, позиционеров, осей перемещения и потока материалов в рамках единой системы.
Цели, определяемые валидацией
Привяжите целевые показатели цикла, сварки и переналадки к реальным деталям и согласованной границе испытаний.
Пошаговое руководство.
В ходе работ необходимо обеспечить постоянный контроль за выполнением точечной сварки, перемещением крана, ремонтной сваркой и проверкой герметичности.
Вопросы по сварке бака трансформатора
Какие типы трансформаторных баков может охватывать эта концепция автоматизации?
Данное решение может быть рассмотрено для прямоугольных резервуаров, треугольных резервуаров, резервуаров с гофрированными стенками и для работ по установке крышек резервуаров. Окончательный объем работ зависит от чертежа, схемы швов, концепции крепления и достижимой ориентации сварки.
Как осуществляется соединение внешних и внутренних сварочных станций?
В рабочем процессе используется специальный поддон и автоматизированная транспортная система (AGV). AGV доставляет резервуар к внешней сварке, затем перемещает его к внутренней сварке, а затем к разгрузке перед ремонтной сваркой и проверкой на герметичность.
Требуется ли полная переподготовка для работы с новым типом резервуара?
Не обязательно. Автономное программирование, сканирование узлов шва и лазерная локализация могут сократить объем работы по обучению на ячейке, но результат зависит от качества модели, повторяемости приспособлений, калибровки, датчиков и согласованного объема работ по переналадке.
Как проверяется герметичность после сварки?
Процесс включает в себя этап ручной сварки и проверки на герметичность после разгрузки. Метод испытания, давление, продолжительность, допустимый порог и формат записи должны быть определены в соответствии с утвержденными требованиями заказчика и проекта.
Что мне следует отправить на рассмотрение заявки?
Пришлите чертеж резервуара, схему соединений, материал и толщину стенок, состояние посадки и прихваточной сварки, ожидаемые варианты, метод загрузки, определение целевого объема, план осмотра и проверки на герметичность, инженерные сети и доступную площадь.
Начните с чертежа трансформаторного бака.
EVST может использовать информацию о заготовке, последовательности швов, потоке материалов и плане приемки для проверки практической архитектуры внешней и внутренней сварки до того, как будут определены параметры, специфичные для конкретного проекта.