
Конфигурации роботизированных сварочных ячеек для легких и средних заготовок
В роботизированной сварочной ячейке робот, технологическое оборудование, зажимные приспособления, системы управления и защиты организованы вокруг определенного семейства деталей. На этой странице сравниваются шесть вариантов компоновки в замкнутом пространстве по перемещению заготовки, габаритам и количеству роботов. Интеграция на уровне компонентов и проектирование компоновки рассматриваются в прилагаемых технических руководствах.
Составление короткого списка по типу движения заготовки в первую очередь.
Шесть вариантов компоновки охватывают переворачивание, горизонтальное вращение, многоосевое позиционирование и вращение с концевой опорой. Начните с логики выбора здесь, затем используйте подробные карточки и таблицу для сравнения доступных значений.
Двухпозиционная широкая ячейка с функцией переворота
Один робот обслуживает два поворотных позиционера для более длинных прямоугольных приспособлений внутри полностью закрытой сварочной камеры.
Компактная двухпозиционная ячейка с переворачивающимся механизмом
Уменьшенные габариты зажимного приспособления позволяют сохранить тот же принцип переворачивания двухпозиционного механизма для компактных деталей.
Двухпозиционная горизонтальная роторная ячейка
Горизонтальное вращение обеспечивает подачу сварных швов круглой или заданной формы одному или двум роботам.
Вертикальная трехкоординатная позиционирующая ячейка
Три управляемые оси позволяют переориентировать вытянутое приспособление, сохраняя при этом необходимые для полностью закрытой сварочной камеры соединения.
Горизонтальная трехкоординатная позиционирующая ячейка
Горизонтальное вращение в сочетании с дополнительными осями позиционирования обеспечивает более широкий охват светильника.
Двухроботная передне-задняя бабка
Два робота работают вокруг двух позиционеров с концевыми опорами, осуществляя автоматическое перемещение внутрь/наружу и регулировку длины.
Сравните каждое предложение с реальными данными о членах семьи.
Размеры соответствуют размерам приспособления или заготовки для каждой конфигурации. Окончательная оснастка, доступ к сварке и зазоры остаются специфичными для каждого проекта.
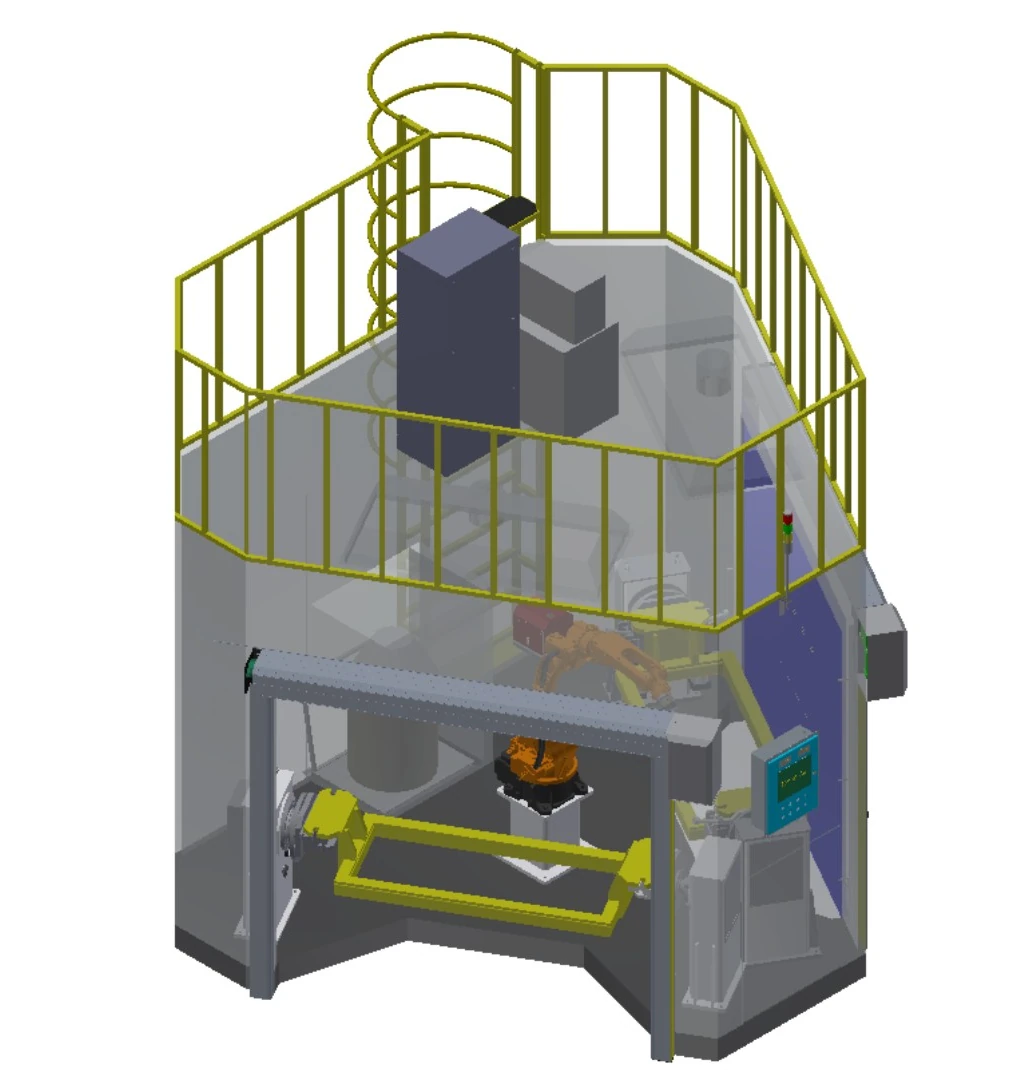
Двухпозиционная широкая ячейка с функцией переворота
Один робот обслуживает два поворотных позиционера для более длинных прямоугольных приспособлений внутри полностью закрытой сварочной камеры.
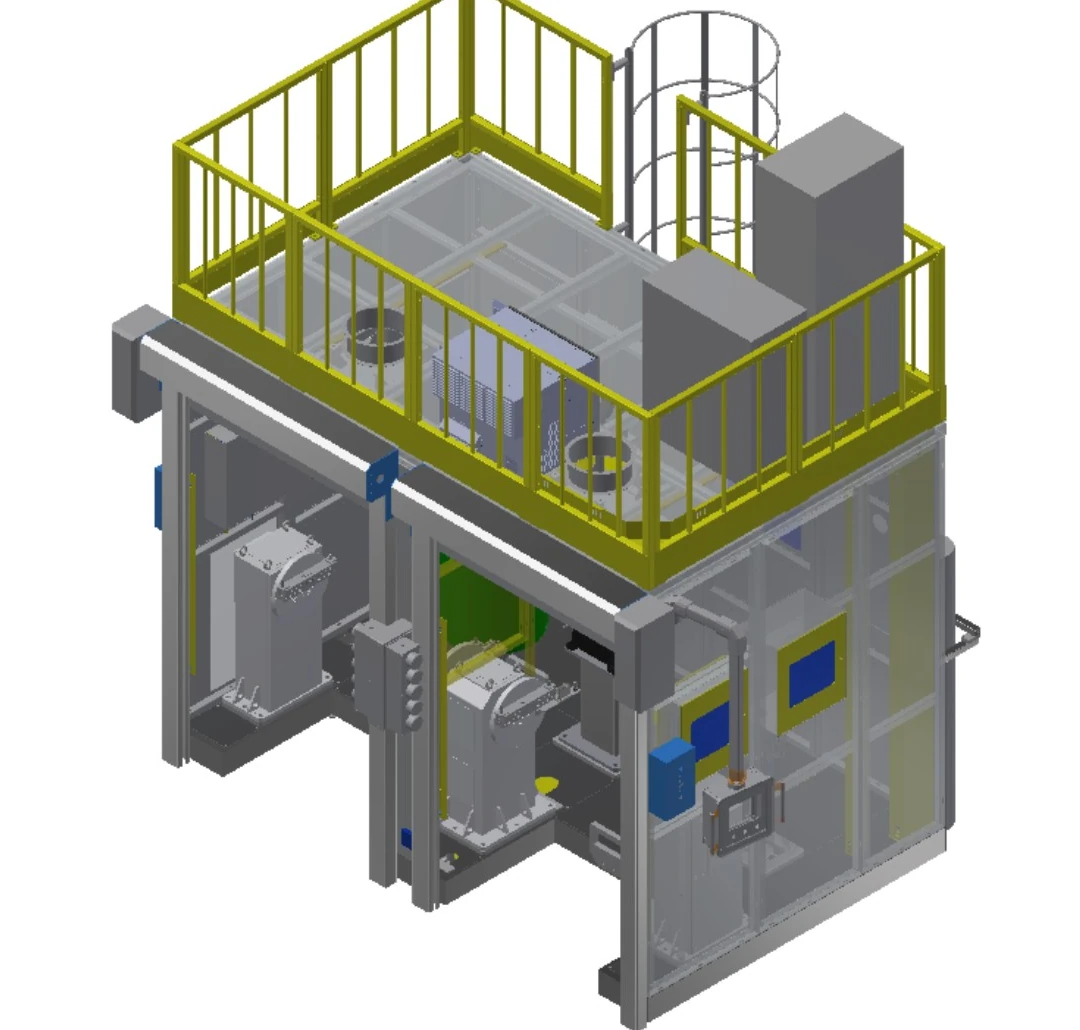
Компактная двухпозиционная ячейка с переворачивающимся механизмом
Уменьшенные габариты зажимного приспособления позволяют сохранить тот же принцип переворачивания двухпозиционного механизма для компактных деталей.
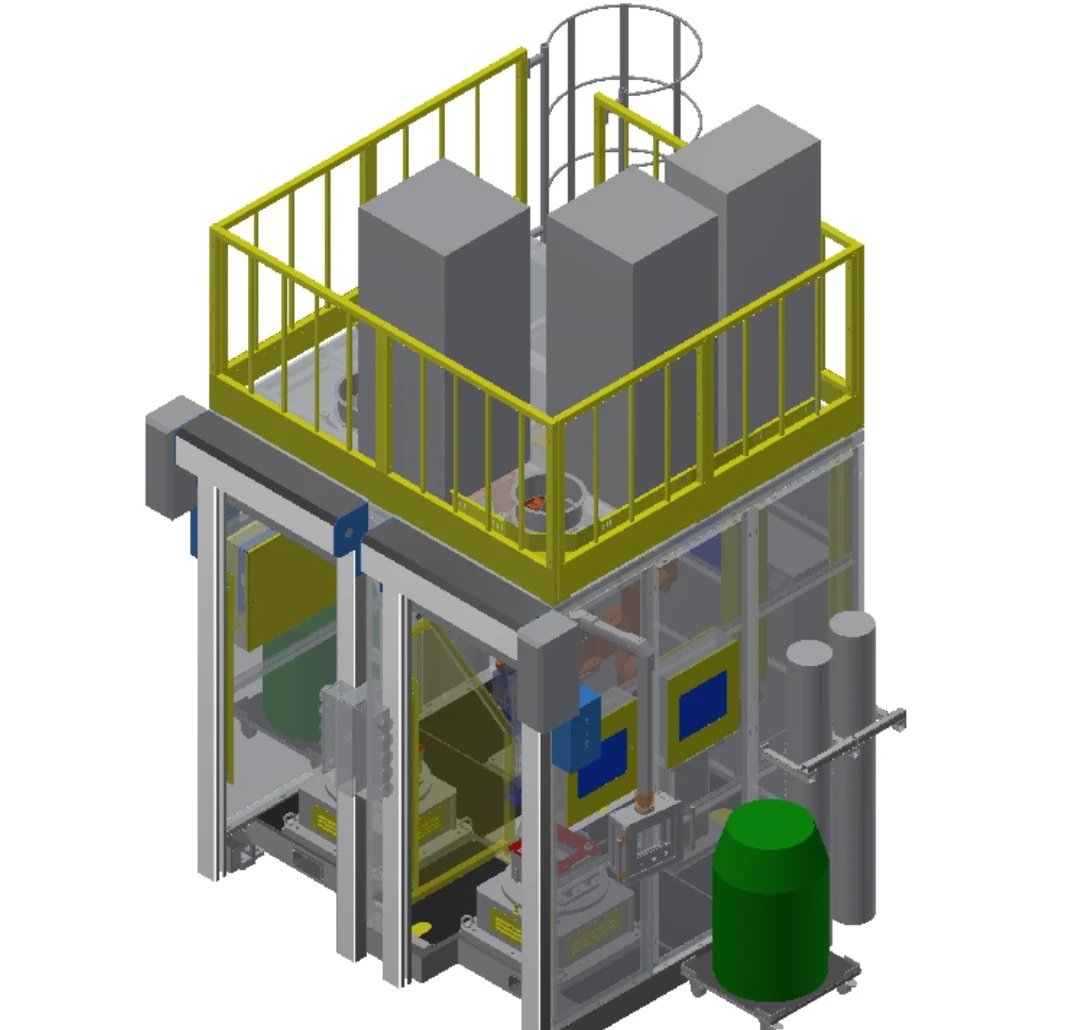
Двухпозиционная горизонтальная роторная ячейка
Горизонтальное вращение обеспечивает подачу сварных швов круглой или заданной формы одному или двум роботам.
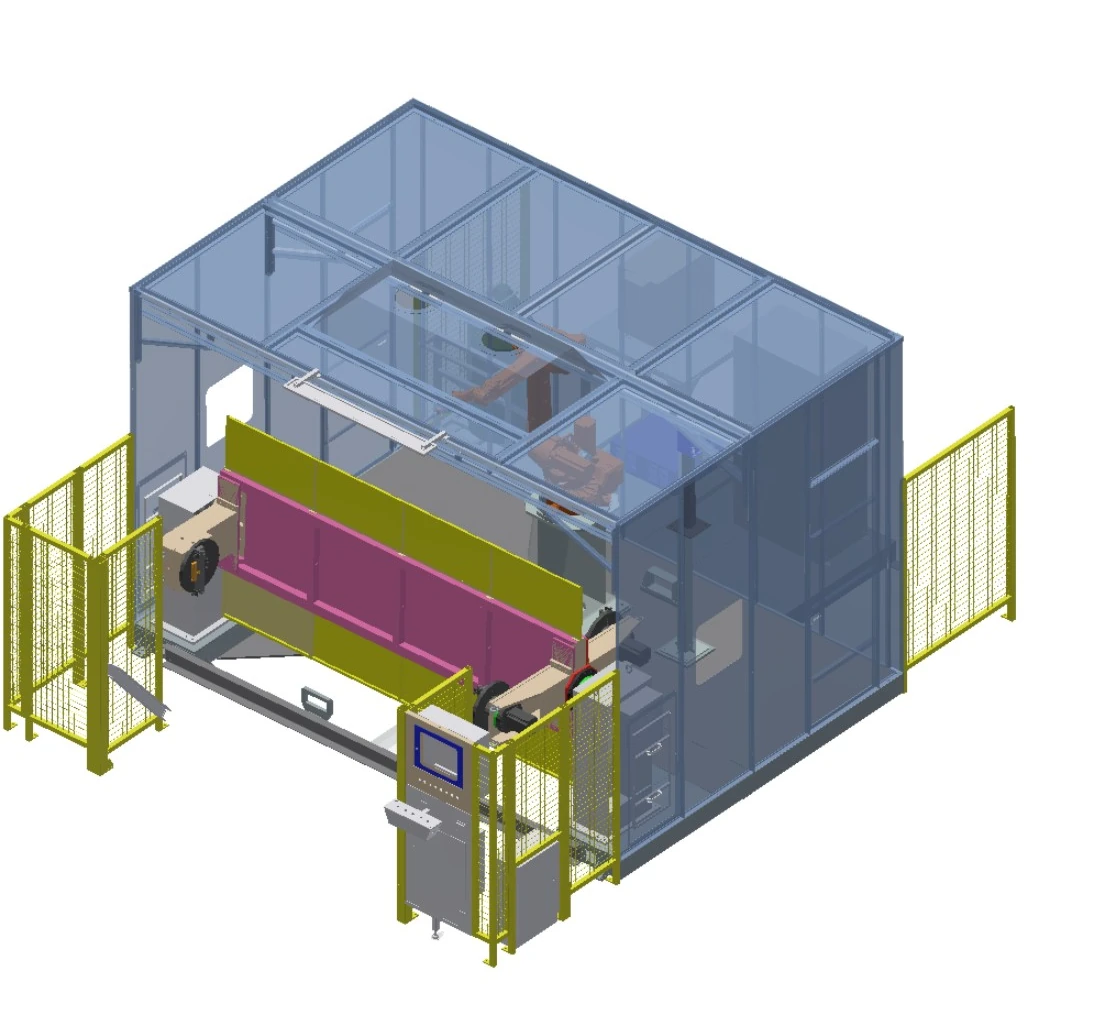
Вертикальная трехкоординатная позиционирующая ячейка
Три управляемые оси позволяют переориентировать вытянутое приспособление, сохраняя при этом необходимые для полностью закрытой сварочной камеры соединения.
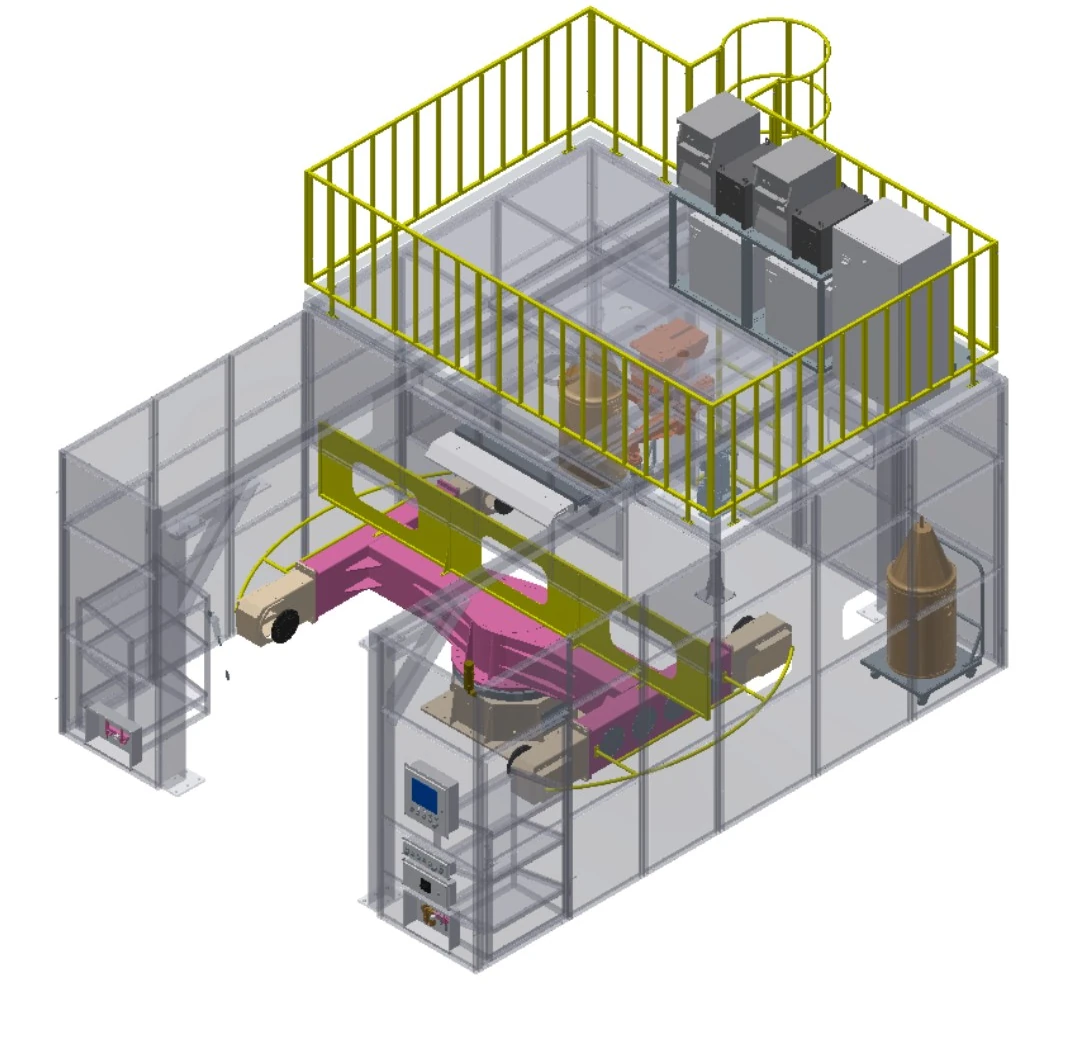
Горизонтальная трехкоординатная позиционирующая ячейка
Горизонтальное вращение в сочетании с дополнительными осями позиционирования обеспечивает более широкий охват светильника.
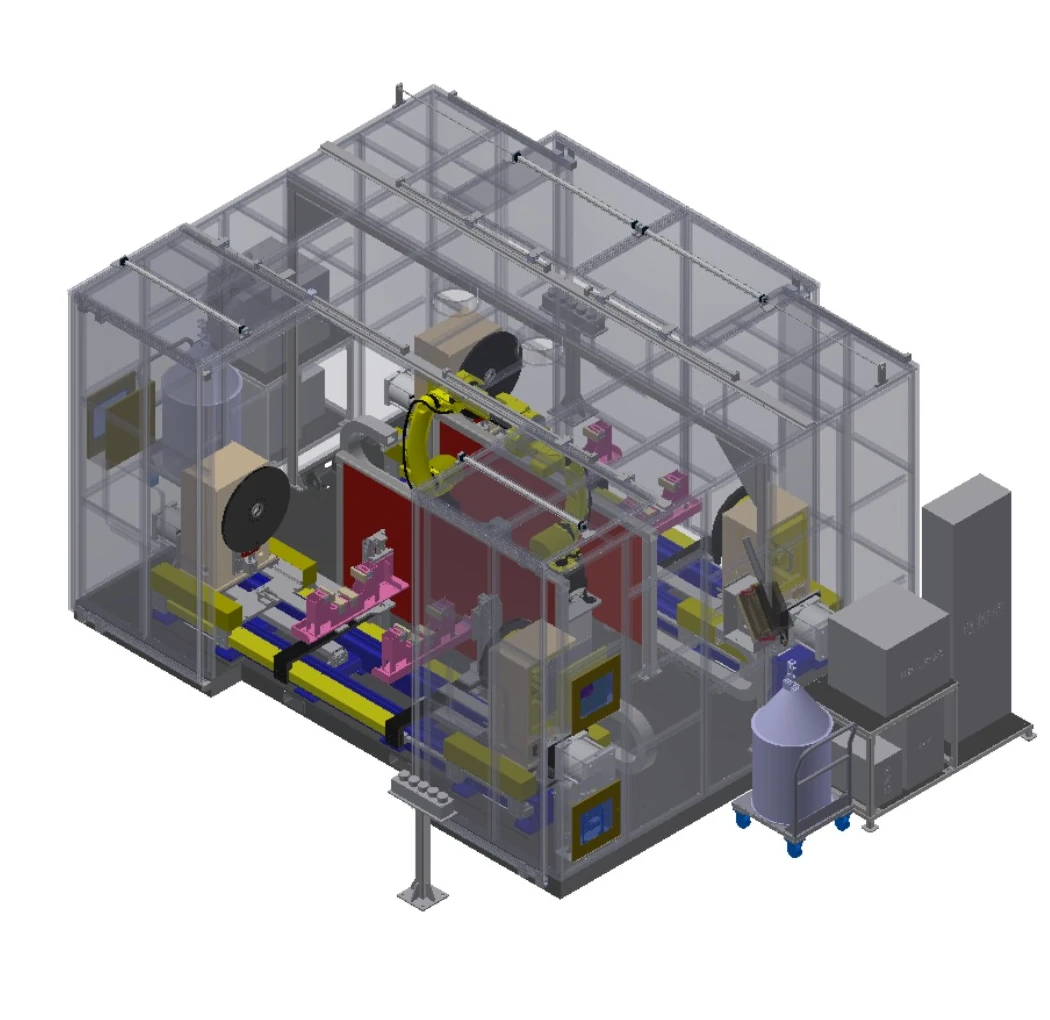
Двухроботная передне-задняя бабка
Два робота работают вокруг двух позиционеров с концевыми опорами, осуществляя автоматическое перемещение внутрь/наружу и регулировку длины.
Сравните шесть вариантов расположения элементов на одном наборе полей.
| Строка | Описательная конфигурация | Роботы | Рука достичь | Расположение | нагрузка | Применимый конверт | Станции |
|---|---|---|---|---|---|---|---|
| A | Двухпозиционная широкая ячейка с функцией переворота | 1 | 1.4 м / 2 м (опционально) | Переворот по одной оси | 500 кг | Светильник 1.8 м × 0.8 м | 2 позиционера |
| B | Компактная двухпозиционная ячейка с переворачивающимся механизмом | 1 | 1.4 м | Переворот по одной оси | 500 кг | Светильник 0.8 м × 0.5 м | 2 позиционера |
| C | Двухпозиционная горизонтальная роторная ячейка | 1 или 2 | 1.4 м | Одноосевой горизонтальный поворотный стол | 500 кг | Вращение ≤1 м; высота ≤0.5 м | 2 позиционера |
| D | Вертикальная трехкоординатная позиционирующая ячейка | 1 или 2 | 1.4 м / 2 м (опционально) | Вертикально-переворачиваемый трехкоординатный позиционер | 500 кг | Светильник 2.4 м × 0.8 м | 1 позиционера |
| E | Горизонтальная трехкоординатная позиционирующая ячейка | 1 или 2 | 1.4 м / 2 м (опционально) | Горизонтально-вращающийся трехкоординатный позиционер | 500 кг | Светильник 2.2 м × 1 м | 1 позиционера |
| F | Двухроботная передне-задняя бабка | 2 | 1.4 м / 2 м (опционально) | Одноосевой, передняя и задняя бабки | 500 кг | Вращение ≤1 м; длина ≤2 м | 2 позиционера |
Буквы обозначают только метки строк таблицы; описательные имена конфигураций являются общедоступными идентификаторами.
Рассматривайте каждое название как выбор способа перемещения заготовки.
Переворот по одной оси
Поворачивает приспособление вокруг одной управляемой оси для отображения чередующихся поверхностей сварного шва.
Горизонтальное вращающееся
Поворачивает заготовку на горизонтальном столе для кругового или индексированного позиционирования.
Трехосевое позиционирование
Добавляет управляемое движение в тех случаях, когда одного вращения недостаточно для обеспечения необходимой ориентации.
Опора передней и задней бабки
Обеспечивает поддержку более длинных деталей с обоих концов для контролируемого продольного вращения.
Формат с одним роботом
Подбирает робота в соответствии с заданной последовательностью приспособлений и станций.
Формат с двумя роботами
Использует скоординированное покрытие с двух сторон там, где это позволяют доступ и анализ столкновений.
Оцените соответствие размеров по состоянию корпуса и шарниров.
Компоненты автомобиля
Легкие и средние детали для новых источников энергии или коммерческого транспорта с повторяемыми элементами позиционирования.
Запчасти для строительной техники
Изготовленные компоненты, габариты которых соответствуют выбранному варианту позиционирования.
Сварные стальные конструкции меньшего размера
Конструкционные элементы, расположенные для многосторонней сварки внутри закрытой камеры.
Компоненты судна
Детали, подвергаемые вращательному перемещению, сортируются по диаметру, длине и доступности шва.
Запчасти для сельскохозяйственной техники
Повторное изготовление с заданными базовыми параметрами крепления и требованиями к ориентации.
Детали экологического оборудования
Оценка семейств деталей проводится на основе геометрии, материала, соединений и поступающих изменений.
Подтвердите защиту и мониторинг с помощью осциллографа ячейки.
Каждая из шести конфигураций изготавливается в полностью закрытом сварочном цехе. Окончательная защита по-прежнему осуществляется в соответствии с оценкой рисков применения, стандартами объекта и требованиями приемки.
Интерфейсы помещений
Проверьте интерфейсы главного блока управления, системы вентиляции, освещения, автоматических рольставней и системы вытяжки.
Эксплуатация и обслуживание
Определите зоны погрузки, рабочие места операторов и подъездные пути для технического обслуживания в рамках выбранной схемы.
Дополнительное определение присутствия
Оцените эффективность защитной световой завесы в зависимости от выбранной конфигурации.
Мониторинг состояния процесса
В число дополнительных опций входят проверка наличия проводов, давления сжатого воздуха и потока защитного газа.
Вариант расположения пласта
В качестве опции для проекта доступна функция лазерного отслеживания швов для определения их местоположения.
Подтверждение проекта
Завершите разработку защиты, интерфейсов и логики приемки на основе утвержденной оценки рисков.
Создайте начальную конфигурацию, приняв четыре решения.
Определите обрабатываемую деталь.
Предоставьте доступ к чертежам, материалам, местам соединений, вариантам и входящим условиям.
Установите конверт
Подтвердите длину, ширину, диаметр вращения и основание нагрузки крепления.
Выберите движение детали
Сравните варианты компоновки: поворотный, горизонтальный, трехкоординатный и передне-задний.
Подтвердите область действия ячейки
Согласование количества роботов, технологического оборудования, систем управления, датчиков, зажимных приспособлений и защитных устройств.
Превратите короткий список в определение проекта.
Данная конфигурация представляет собой исходную архитектуру. Окончательный объем работ определяется с учетом обрабатываемой детали, процесса сварки, взаимодействия с оборудованием и плана приемки.
Обзор приложения
Подтвердите детали, соединения, базовые точки позиционирования, варианты и ограничения площадки.
Концепция конфигурации
Определите перемещение деталей, последовательность станций, количество роботов и взаимодействие с оператором.
Технологический процесс и контроль
Выровнять сварочное оборудование, системы управления, мониторинга и интерфейсы установки в соответствии со спецификацией.
Крепление и защита рабочих материалов
Детальная проработка креплений, методов погрузки, интерфейсов помещений и мер безопасности проекта.
Определение приемлемости
Согласовать тестируемые компоненты, условия, документацию и критерии приемки.
Сопровождение проекта
Координировать подготовку документации, обучение и послепродажную поддержку в рамках согласованного объема работ.
Вопросы, на которые необходимо ответить перед утверждением конфигурации.
С какой конфигурации ячеек мне следует начать?
Начните с определения рабочей зоны заготовки и необходимого перемещения детали, затем перейдите к переворачиванию на сите, горизонтальному вращению, многоосевому управлению или управлению с помощью передней и задней бабок.
Можно ли сконфигурировать одного или двух роботов?
Представленный ассортимент включает в себя однороботные, одно- или двухроботные и двухроботные конфигурации. Окончательное количество зависит от доступа к месту сварки, последовательности выполнения работ и анализа столкновений.
Можно ли интегрировать предпочтительное сварочное оборудование?
Оценка может проводиться в соответствии со спецификацией. Необходимо предоставить информацию о предполагаемом технологическом оборудовании и интерфейсах, чтобы подтвердить совместимость, средства управления и границы ответственности.
Что необходимо предоставить для рассмотрения заявки?
Предоставьте чертежи, информацию о материалах, соединениях, вариантах деталей, требуемой ориентации, последовательности технологических процессов, интерфейсах на площадке и ожидаемых условиях приемки.
Едины ли параметры датчиков во всех конфигурациях?
Нет. Варианты зависят от соответствующей договоренности и требований проекта; их не следует копировать во весь портфель.
Используйте реальную часть, чтобы начать обсуждение конфигурации.
Предоставьте чертежи, информацию о габаритах заготовки, процессе сварки, концепции оснастки и ограничениях площадки, чтобы компания EVST могла определить отправную точку для создания роботизированной сварочной ячейки.