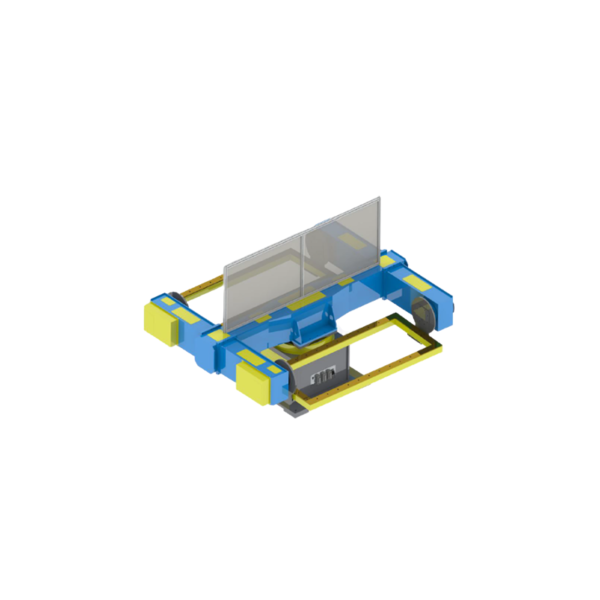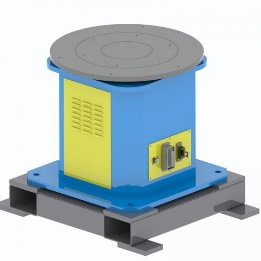
СВП-П
Горизонтальные поворотные столы
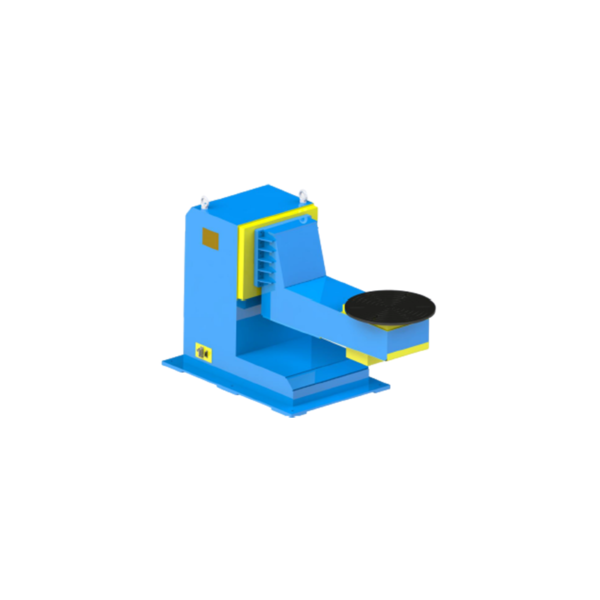
Заготовка располагается на горизонтальной поверхности стола для вращения по одной оси.
Варианты номинальной грузоподъемности: 300 / 500 кг
Доступны индивидуальные конфигурации
Просмотреть подробности сериала →
Стандартная серия + пользовательские конфигурации
Сравните семейства позиционеров с 1, 2 и 3 осями, затем подберите конфигурацию в соответствии с вашей заготовкой, приспособлением, центром тяжести, перемещением и компоновкой рабочей зоны. Компания EVST предлагает стандартные серии и индивидуальные конфигурации после технического анализа.
Что это
Роботизированный сварочный позиционер представляет собой сервоприводную внешнюю ось, которая удерживает и переориентирует заготовку для обеспечения доступа к сварке. В отличие от простого вращающегося стола, он может сочетать вращение, наклон или перемещение. Поворотные ролики поддерживают цилиндрические сосуды за счет трения; позиционеры фиксируют заготовку на специально разработанном инструменте.
Девять серий продукции
Представленные ниже варианты номинальной грузоподъемности позволяют провести первоначальное сравнение семейств моделей. Номинальная грузоподъемность означает суммарный вес заготовки и приспособления; окончательный выбор также зависит от центра тяжести, габаритов, перемещения и условий в камере. После технического анализа для каждой серии доступны индивидуальные конфигурации.
Для одиночного вращательного движения или опоры передней и задней бабки.
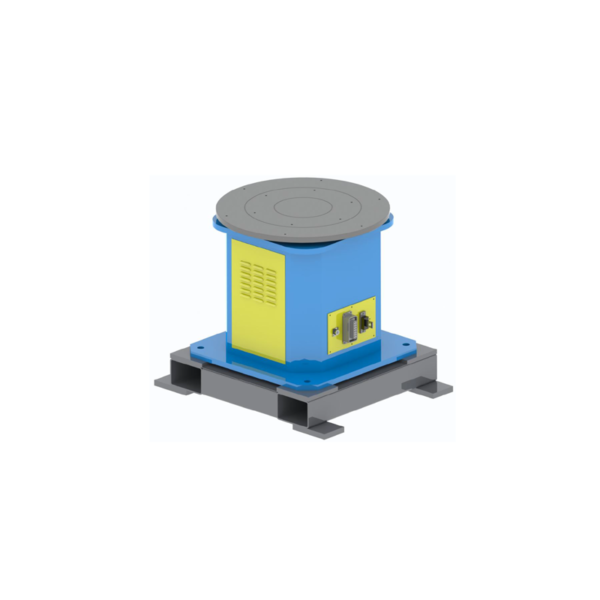
СВП-П
Заготовка располагается на горизонтальной поверхности стола для вращения по одной оси.
Варианты номинальной грузоподъемности: 300 / 500 кг
Доступны индивидуальные конфигурации
Просмотреть подробности сериала →
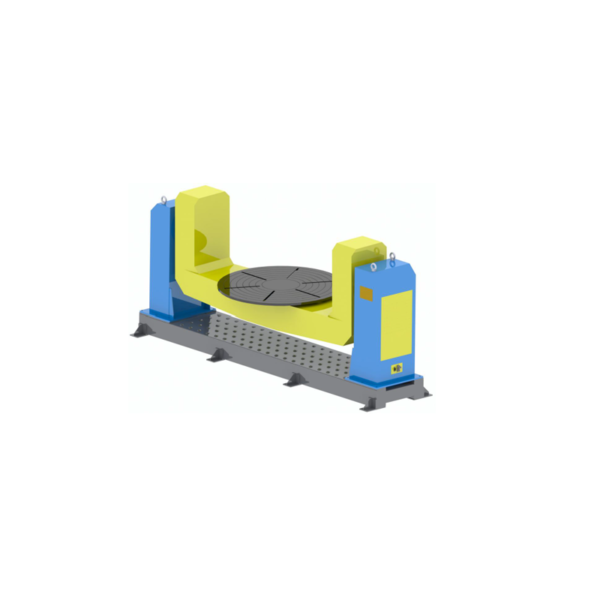
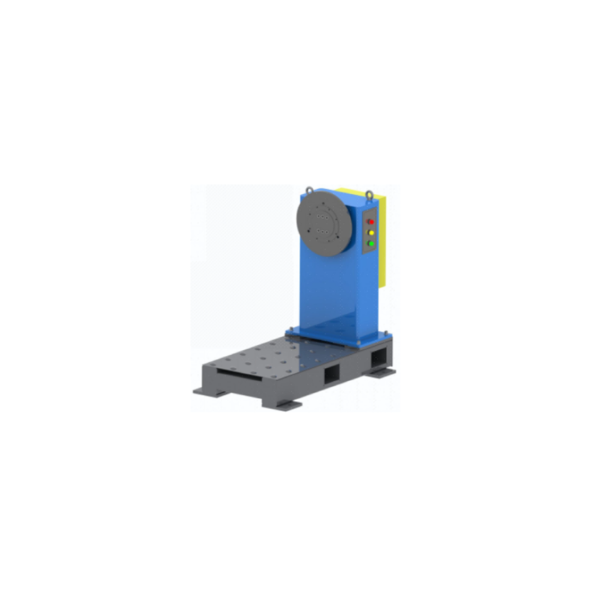
СВП-З
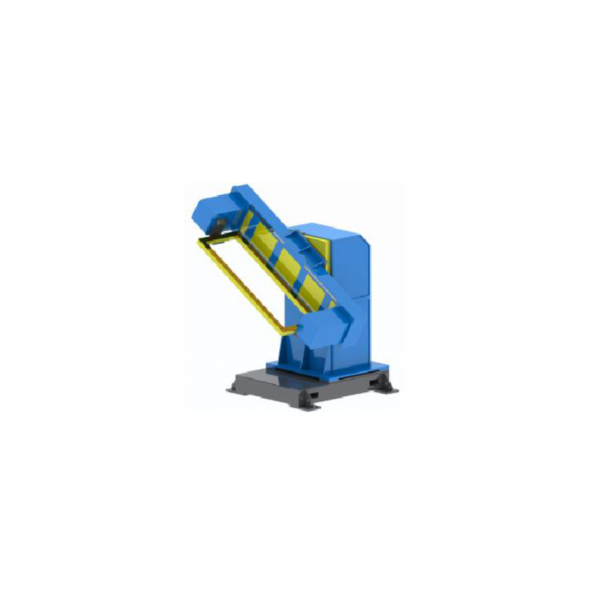
Крепление привинчивается к вертикальной шпиндельной планшайбе и вращается вокруг горизонтальной оси.
Варианты номинальной грузоподъемности: 300 / 500 кг
Доступны индивидуальные конфигурации
Просмотреть подробности сериала →
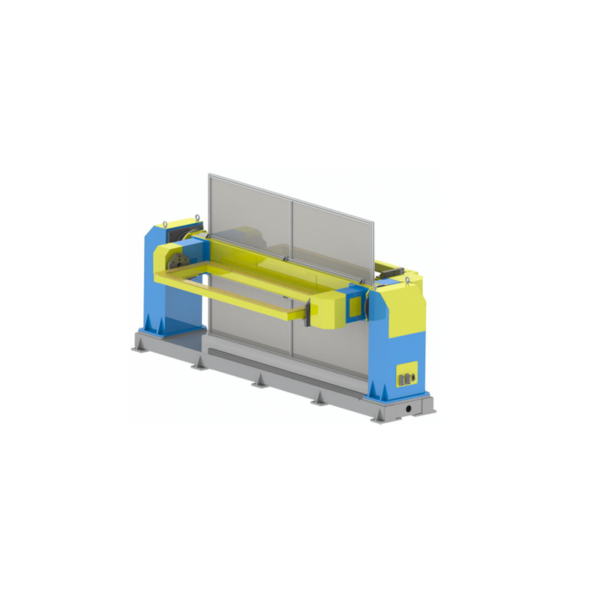
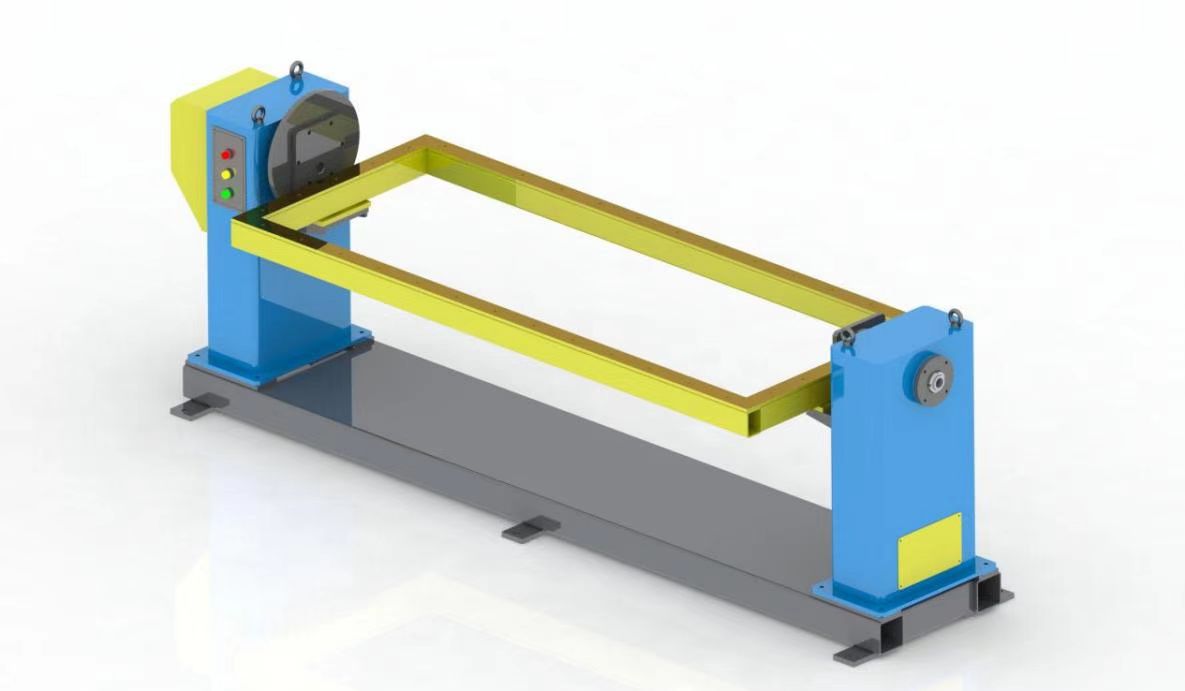
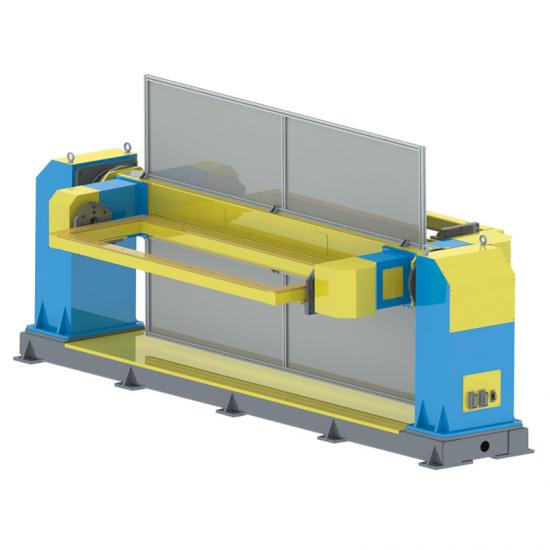
SWP-ZW
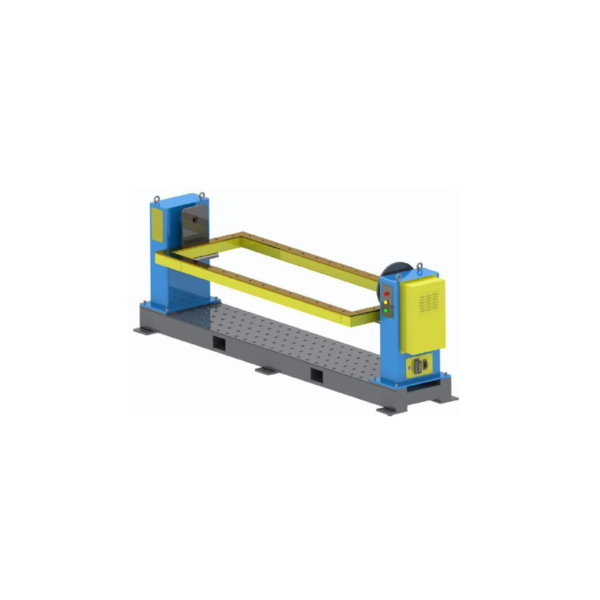
Обеспечивает возможность установки более длинных зажимных приспособлений или рам между приводной передней и задней бабками для вращения по горизонтальной оси.
Варианты номинальной грузоподъемности: 300 / 500 / 800 / 1,200 кг
Доступны индивидуальные конфигурации
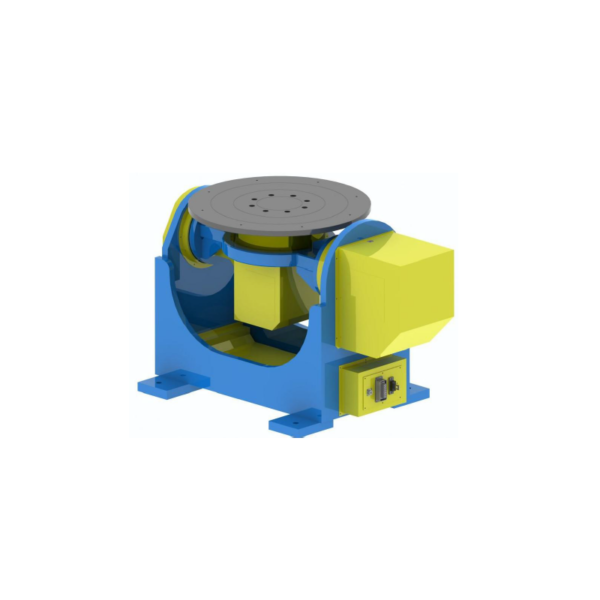
Просмотреть подробности сериала →Сочетает вращение и наклон для улучшения ориентации шва и доступа.
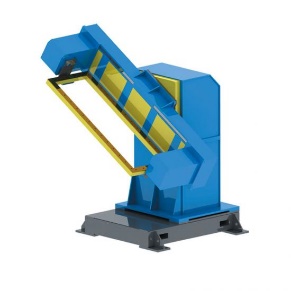
ДВП-С
Открытая боковая сторона обеспечивает удобный доступ для загрузки вокруг инструмента.
Варианты номинальной грузоподъемности: 200 / 500 / 1,000 кг
Доступны индивидуальные конфигурации
Просмотреть подробности сериала →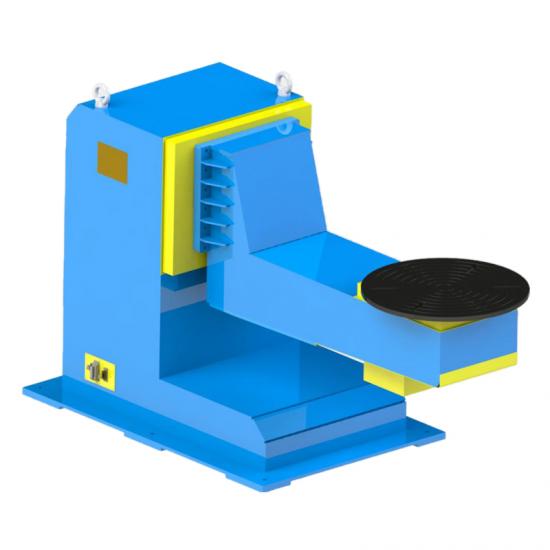
ДВП-Л
Смещенная L-образная рама обеспечивает роботу достаточное пространство для подхода к приспособлению.
Варианты номинальной грузоподъемности: 500 / 1,000 / 2,000 кг
Доступны индивидуальные конфигурации
Просмотреть подробности сериала →
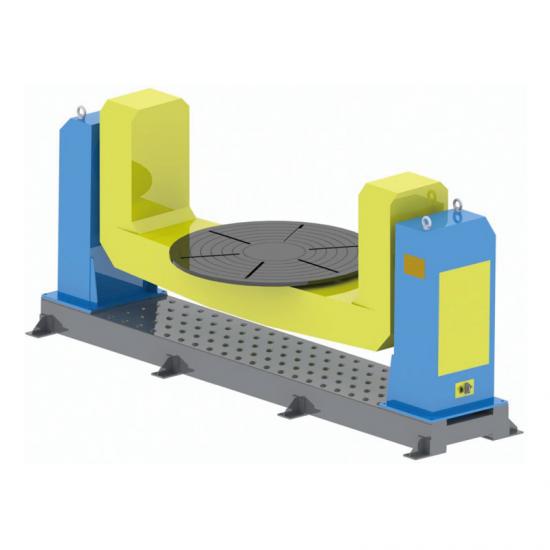
ДВП-У
Две вертикальные опоры поддерживают расположенный по центру более крупный элемент конструкции или конструктивную деталь, обеспечивая его вращение и наклон.
Варианты номинальной грузоподъемности: 1,000 / 3,000 / 5,000 кг
Доступны индивидуальные конфигурации
Просмотреть подробности сериала →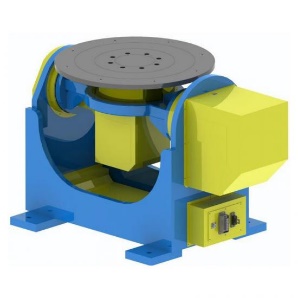
ДВП-П
Приспособление, установленное на платформе, вращается и наклоняется как единый узел.
Варианты номинальной грузоподъемности: 300 / 500 / 1,000 кг
Доступны индивидуальные конфигурации
Просмотреть подробности сериала →Добавляет индексацию станций или организацию обмена; расположение ячеек подтверждается для каждого проекта.
ТБП-С
Вертикальная ориентация рабочей станции изменяет положение заготовки, в то время как позиционер ориентирует каждую деталь для сварки.
Варианты номинальной грузоподъемности: 500 / 1,000 кг
Доступны индивидуальные конфигурации
Просмотреть подробности сериала →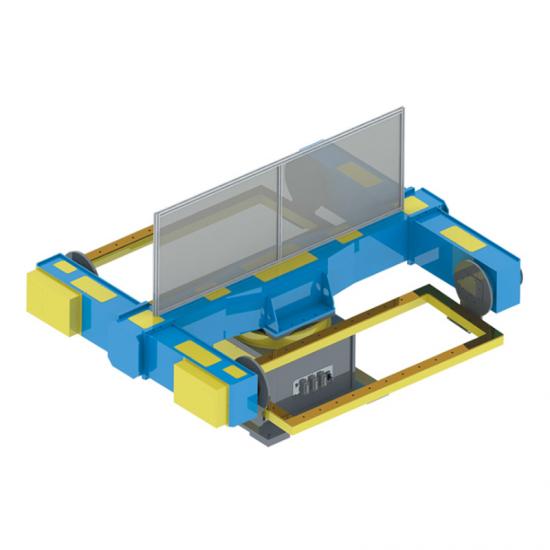
ТВП-С
Горизонтальная ориентация станций обеспечивает чередование положений нагрузки и сварного шва.
Варианты номинальной грузоподъемности: 500 / 1,000 кг
Доступны индивидуальные конфигурации
Просмотреть подробности сериала →Выбор света
Для начала вам не обязательно иметь готовую спецификацию. Этих данных достаточно для отбора семейства продуктов; для более глубокого анализа используйте отдельное руководство.
Опишите, требуется ли для заготовки вращение, наклон, позиционирование или перемещение.
Укажите суммарный вес заготовки и приспособления, а также положение центра тяжести относительно осей.
Укажите габариты заготовки, способ крепления приспособления, интерфейсы и требования к нагрузке.
Укажите положение робота, доступ к месту сварки, траекторию движения оператора, безопасное расстояние и последовательность действий на станциях.
Укажите марку/модель робота, а также необходимые параметры скоординированного движения, управления и интерфейсы для взаимодействия с площадкой.
Для более полного сравнения количества осей, компоновок L/C/U и параметров выбора, ознакомьтесь с информацией в разделе... Руководство по позиционеру сварки.
Стандартные серии задают отправную точку; окончательные интерфейсы и компоновка утверждаются для каждого проекта отдельно.
Настройка и интеграция
Когда позиционер работает как внешняя ось робота, необходимо согласовать с роботом и ячейкой механические интерфейсы, движение, границы управления и планирование безопасности. Пользовательские конфигурации подтверждаются после определения входных данных проекта.
Подтверждено по заготовке, приспособлению и методу нагружения.
Определяется исходя из доступа к сварному шву и последовательности действий на рабочих станциях.
В ходе технической экспертизы проверяются требования к модели робота и системе управления.
Планировка, доступ операторов и требования к охране должны быть отражены в плане размещения оборудования в помещении.
Области применения
Это типичные примеры применения, а не фиксированные конфигурации. Серию, номинальную полезную нагрузку и оснастку по-прежнему необходимо выбирать исходя из конкретной заготовки и рабочей зоны.
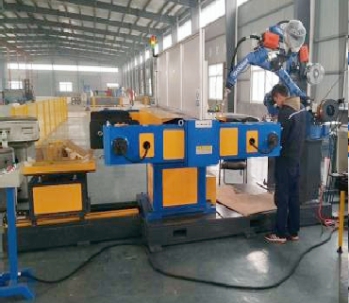
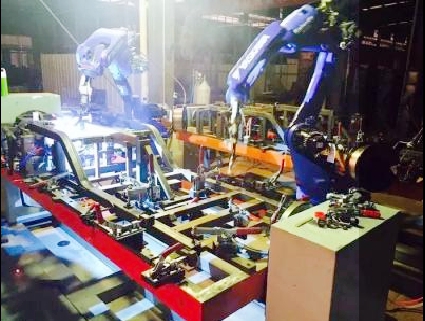
Используйте контролируемое вращение, чтобы вывести кольцевые швы в рабочую зону робота.
Конструкция с передней и задней бабками позволяет использовать более длинные зажимные приспособления между двумя концами.
Используйте вращение и наклон для улучшения углов подхода к различным швам.
Выберите одно- или многоосевую концепцию, исходя из конструкции зажимного устройства, центра тяжести и компоновки робота.
Переориентируйте несколько сварных швов в более подходящие положения внутри ячейки.
Трехосевая компоновка с индексацией станций может стать отправной точкой для многостанционной концепции; окончательное расположение определяется конкретным проектом.
Почему электромобильная велопарковка?
Начиная с параметров проекта и выбора серийного производства и заканчивая проверками на этапе производства, точные требования к конфигурации и приемке остаются специфичными для каждого проекта.
Перед утверждением окончательной конфигурации проверяются параметры заготовки, приспособления, общий вес, центр тяжести, движение и условия в рабочей камере.
Проверки технологического процесса на ключевых этапах производства помогают выявлять проблемы до отгрузки.
Производственные ресурсы обеспечивают контроль размеров монтажных поверхностей, отверстий и вращающихся интерфейсов.
Конструкционные элементы подвергаются отжигу для снижения остаточных напряжений и обеспечения стабильности размеров.
Часто задаваемые вопросы
Это управляемая внешняя ось, которая удерживает и переориентирует заготовку, позволяя роботу получить доступ к сварным швам. Необходимое количество осей зависит от перемещения заготовки и компоновки рабочей зоны.
На этой странице категории номинальная полезная нагрузка означает суммарный вес заготовки и приспособления, а не только саму заготовку. При окончательном выборе также необходимо учитывать центр тяжести, габариты и динамические условия.
Одна ось обеспечивает одно вращательное движение; две оси добавляют наклон; три оси могут добавить индексацию или смену станций. Выбор следует основывать на доступе к сварке и последовательности станций. Ознакомьтесь с руководством по позиционеру для сварки. для более полного сравнения.
В письмах описывается общая структура опор и оснастки. Выбор зависит от размера заготовки, зажимного приспособления, загрузочного пространства, подхода робота и требуемой номинальной полезной нагрузки. Сравните схемы расположения элементов в руководстве по позиционеру для сварки..
Это следует учитывать, когда для длинного приспособления или рамы требуется поддержка между двумя концами и вращение вокруг горизонтальной оси. Расстояние между опорами и точки сопряжения необходимо подтвердить относительно обрабатываемой детали. См. руководство по позиционеру сварки. для более подробного контекста выбора.
Один и тот же суммарный вес может создавать различные условия для осей и конструкции при изменении центра тяжести. Поэтому одного веса недостаточно для окончательного выбора.
После технической экспертизы доступны индивидуальные конфигурации. Для подтверждения подходящей конфигурации необходимо указать марку/модель робота, данные о заготовке и приспособлении, требуемое перемещение, компоновку рабочей зоны и необходимые интерфейсы.