
Перемещение зажима для освобождения места под сварочный пистолет — это изменение приспособления, а не просто корректировка траектории сварки. Перед утверждением сравните, как располагаются типичные детали, как они реагируют при зажиме и что происходит при освобождении без сварки. Затем проверьте реальную траекторию сварки. Такая последовательность действий помогает отличить проблему с фиксацией от изменения, которое проявляется только после сварки.
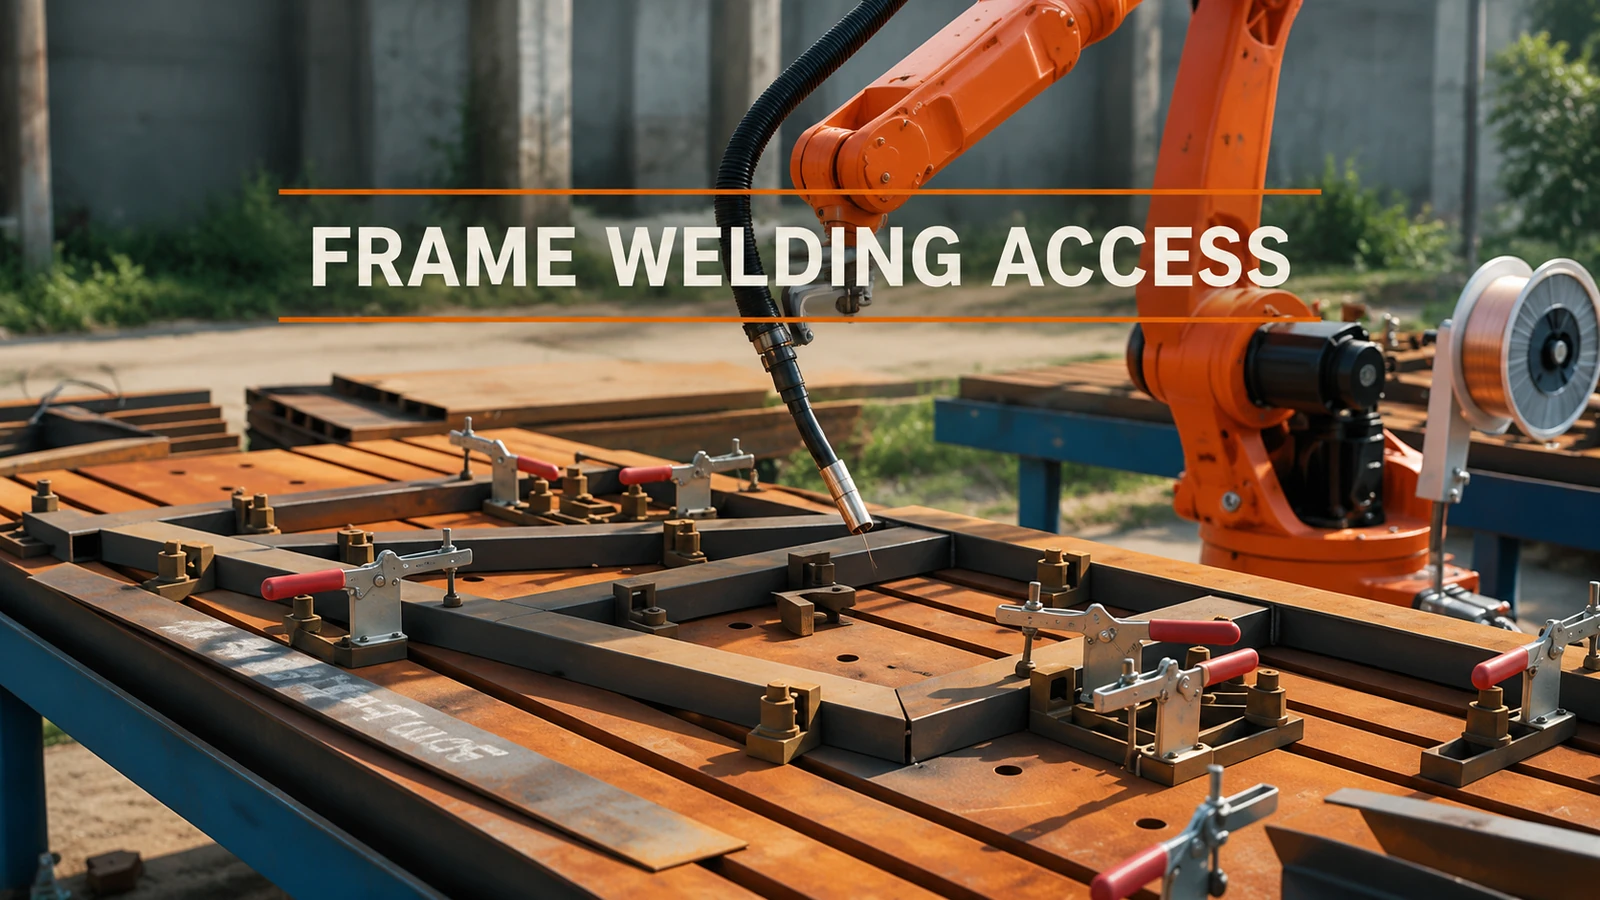
В данном примере показано, как оранжевый робот-дуговой сварщик сваривает прямоугольную деталь на длинном столе, используя красные зажимы вокруг заготовки. При предлагаемой модификации зажимов для такого типа приспособлений важным вопросом для утверждения является то, сохраняет ли новая конструкция опорную точку детали, одновременно увеличивая необходимое рабочее пространство.
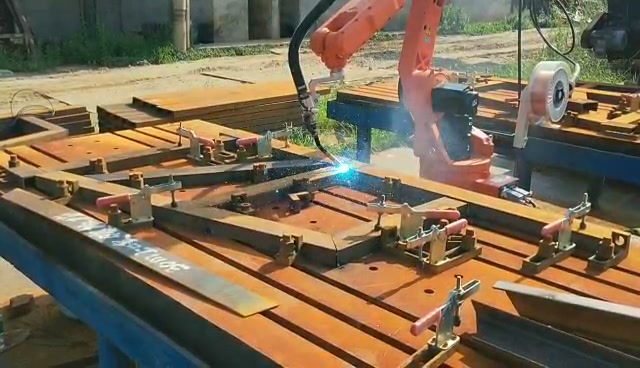
Основной фильм на английском языке 00:24 — пистолет в шарнире на зажатом прямоугольном компоненте.
Запишите, что еще должен делать перемещенный зажим.
На фотографии или чертеже приспособления отметьте исходное положение площадки, предполагаемое положение и опоры под ней. Отдельно от зажима, удерживающего деталь на них, обозначьте фиксирующие контакты, которые определяют ее положение.
Новая подушка должна прижиматься к соответствующей опоре или фиксатору, а не сгибать незакрепленный участок. Перемещение ее от пистолета также может привести к отрыву от этой опоры. Увеличение усилия для закрытия видимого зазора может скрыть проблему с посадкой, а не решить ее.
Сохраняйте записи о предполагаемом состоянии поступающих деталей, а также о соединительных или монтажных элементах, которые должны сохранять свое положение. Используйте те же самые ориентиры до и после внесения изменений. В противном случае, изменение схемы измерения может быть ошибочно принято за улучшение приспособления.
Сравните состояния холода, прежде чем строить дугу.
При предлагаемой конфигурации используйте контролируемое испытание без сварки, чтобы зафиксировать последовательность действий, описанную ниже. Применяйте согласованные критерии для изделия; не изобретайте универсальный зазор или предел перемещения.
| Область | На что следует обратить внимание при сравнении с теми же источниками | Что именно вас побуждает исследовать данная проблема |
|---|---|---|
| Частично установлено, зажимы открыты | Контакт с предполагаемыми опорами и фиксаторами; место расположения соединения. | Состояние входящей детали, траектория посадки или затрудненный контакт. |
| Зажимы закрыты | Сохраняется ли исходный параметр; происходят ли изменения в соединении, контактной поверхности или форме детали. | Расположение подушки, опора под ней и применяемое удерживающее действие. |
| Зажимы сняты, сварка еще не произведена | Возвращается ли деталь к исходной форме или сохраняет измененную форму; можно ли ее снять обычным способом. | Перемещения, связанные с зажимом, и последовательность загрузки/разгрузки |
Повторите это сравнение с типичными поступающими деталями, включая отклонения, которые, как ожидается, будет допускать приспособление. Особенно ровная эталонная деталь может не выявить проблему, которая проявится при загрузке следующей партии.
Если в ходе этого холодного испытания уже наблюдаются движения или изгибы, начните с контакта, опоры и зажима. Изменение последовательности сварки не может объяснить движение, произошедшее до начала сварки. Запишите наблюдения, прежде чем корректировать другие параметры.
Уточните маршрут передачи оружия в штатах, где фактически осуществляется контроль за оборотом оружия.
После того как посадка и удержание будут приемлемыми, проверьте подход, перемещение вдоль соединения и извлечение, используя весь предлагаемый диапазон действия пистолета. Включите в расчет перемещение между отдельными соединениями. Маршрут, который проходит через открытое крепление, может не проходить через закрытые зажимы.
Если в процессе выполнения задания открывается зажим, зафиксируйте, что продолжает удерживать сборку в этом состоянии. Рассматривайте это как отдельную операцию для проверки, а не как временное скрытие зажима в модели. При проверке управляемого пути следует использовать соответствующие физические состояния зажима.
Проводите сварочные испытания отдельно от приемки в холодном состоянии.
После холодных проверок проведите соответствующее испытание сварки и осмотрите необходимые элементы после выпуска, используя те же эталонные образцы. Если холодная последовательность была приемлемой, но сварная сборка отличается, проанализируйте подгонку, последовательность выдержки и условия сварки вместе. Сравнение покажет команде, где впервые появилось изменение; оно не гарантирует однозначной причины.
Документ, содержащий информацию об изменениях, связывает доработку зажима с наблюдениями в холодном состоянии, проверенным маршрутом сварки и последующим образцом сварного шва. Для обсуждения в рамках EVST (Exploration Service Test) отправьте фотографии зажима до и после доработки, места опор и элемент, который должен оставаться на месте. Это более полезная отправная точка, чем безапелляционная просьба «освободить место для сварки».