
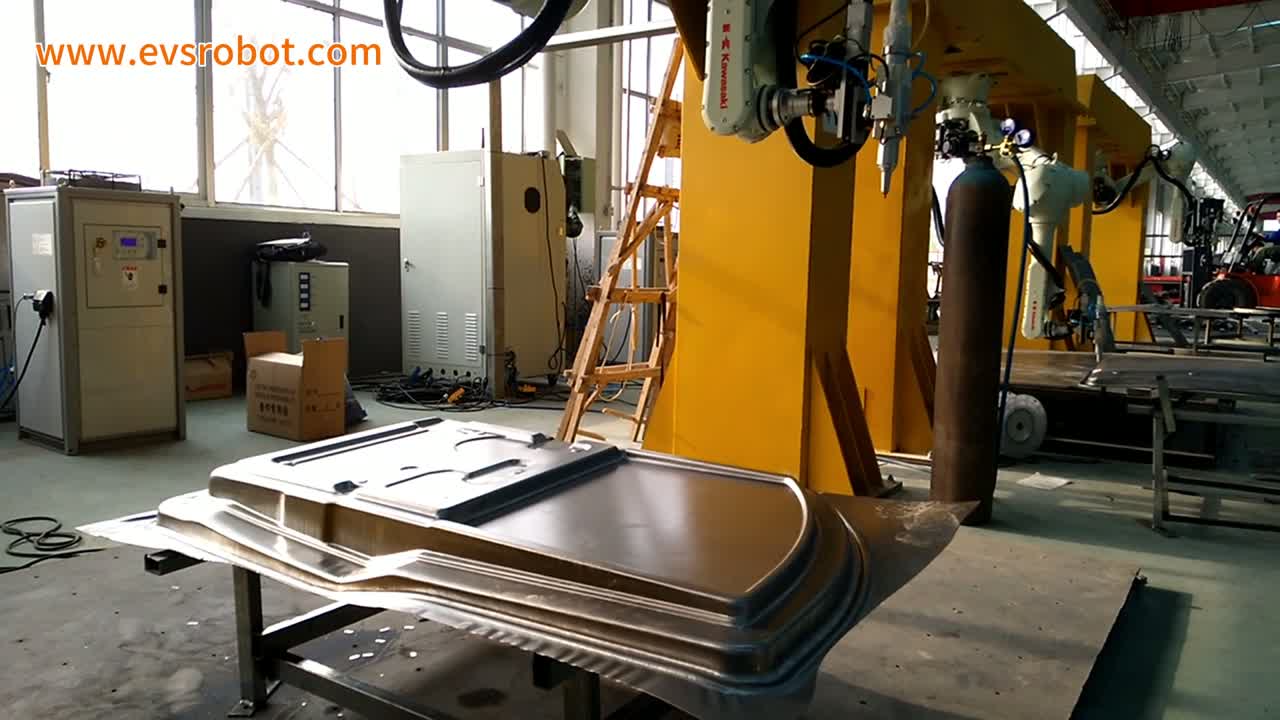
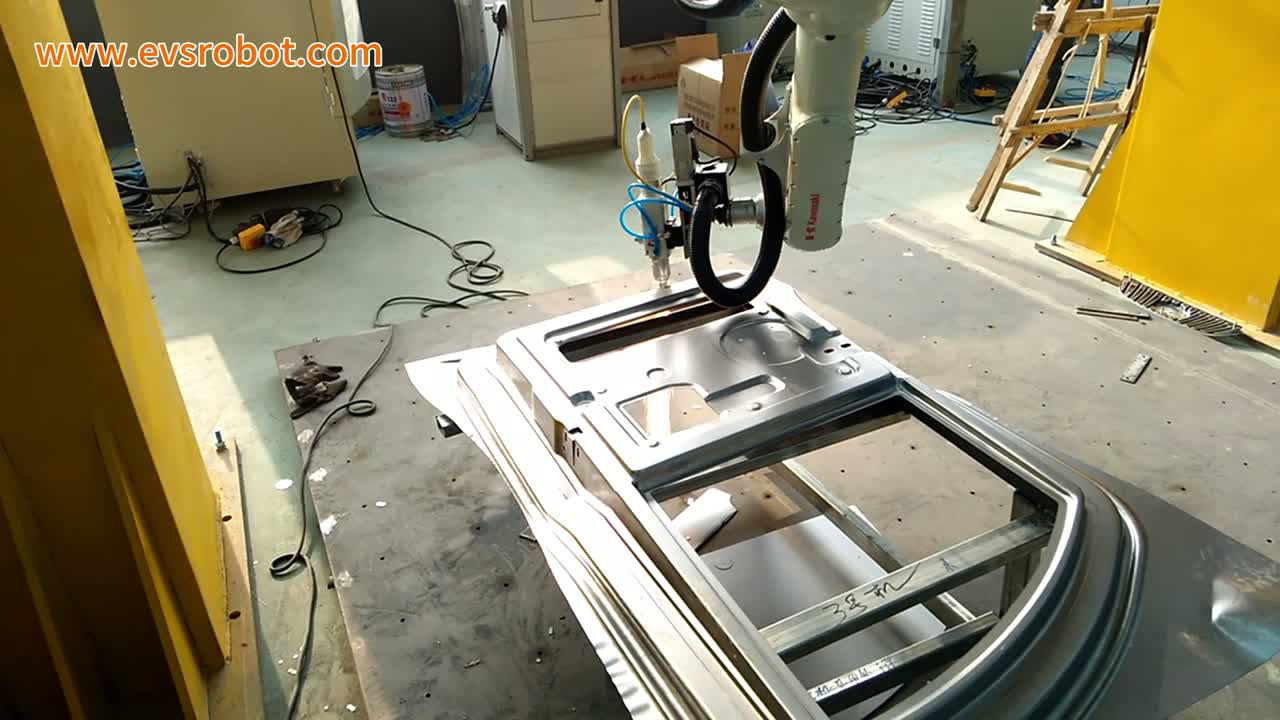
Вкратце: Сверху роботизированная рука опускается вниз, чтобы перемещать тонкую лазерную режущую головку по большой штампованной панели автомобильной двери, установленной на квадратной трубчатой подставке. Панель имеет отверстие размером с окно, несколько прямоугольных вырезов, прессованные канавки и волнистый нижний фланец, а наиболее отчетливым следом обработки на проходе является вспышка оранжевых искр на нижнем крае панели, падающих на стальную пластину под подставкой. Три фактора определяют работу такой ячейки: положение и ориентация панели на подставке, постоянное направление головки на контур во время движения и завершение обработки отверстия и внешнего края за один проход. Планируете что-то подобное? Пришлите нам чертеж вашей детали..
С одного взгляда
| часть | Большая штампованная дверная панель автомобиля с отверстием размером с окно, прямоугольными вырезами, прессованными канавками и волнистым нижним фланцем. |
| Разработка | Роботизированная лазерная обрезка по контуру панели |
| Автоматизация | Одна роботизированная рука с тонкой режущей головкой работает над панелью. |
| Поставка запчастей | На фотографии не показаны — под подставкой и по бокам от неё лежат сложенные тонкие листы. |
| Расположение | Панель установлена на подставке из квадратных труб с подкладками из светлого дерева; способ крепления не виден. |
| зажимные приспособления | Панель установлена на подставке; зажимов не видно. |
| Роль оператора | В показанных кадрах оператор не отображается. |
| Расположение ячеек | Один роботизированный манипулятор над подставкой, в мастерской с желтым стальным каркасом и шкафом управления. |
Проблема, которую решает эта ячейка.
Панель автомобильной двери выходит из пресса с готовой формой, но необработанным краем. Внешний контур и оконный проем еще предстоит обрезать, а размер панели и тонкие стенки делают эту работу сложнее, чем кажется. Обработка кромки с помощью обрезного штампа привязана к каждой модели и ее собственному оборудованию — изменится модель, и штамп тоже изменится. Обрезка вручную по контуру — медленный процесс, а удерживать длинную, изогнутую кромку ровно на глаз — настоящая проблема.
Роботизированная рука с лазерной режущей головкой может следовать контуру, а не вырезать его с помощью штампа, поэтому для каждой модели больше не требуется новый обрезной штамп — траекторию и опоры панели по-прежнему необходимо настраивать для каждой модели отдельно — и обработка кромки осуществляется движением станка, а не вручную. На видео показано, как одна роботизированная рука с тонкой режущей головкой с коническим наконечником обводит контур панели и оконный проем.
Как работает клетка
- Члены комиссии ожидают на трибуне. Большая штампованная панель покоится на подставке из темной квадратной трубы, отделанной светлым деревом, ее отверстие размером с окно обращено вверх.
- Голова приближается. Тонкая режущая головка перемещается над панелью и плавно опускается к поверхности, покрывая всю панель и подставку в раме.
- Искры по нижнему краю. У нижнего края панели конический наконечник плотно прилегает к контуру, и поток оранжевых искр разлетается вниз на стальную пластину под подставкой.
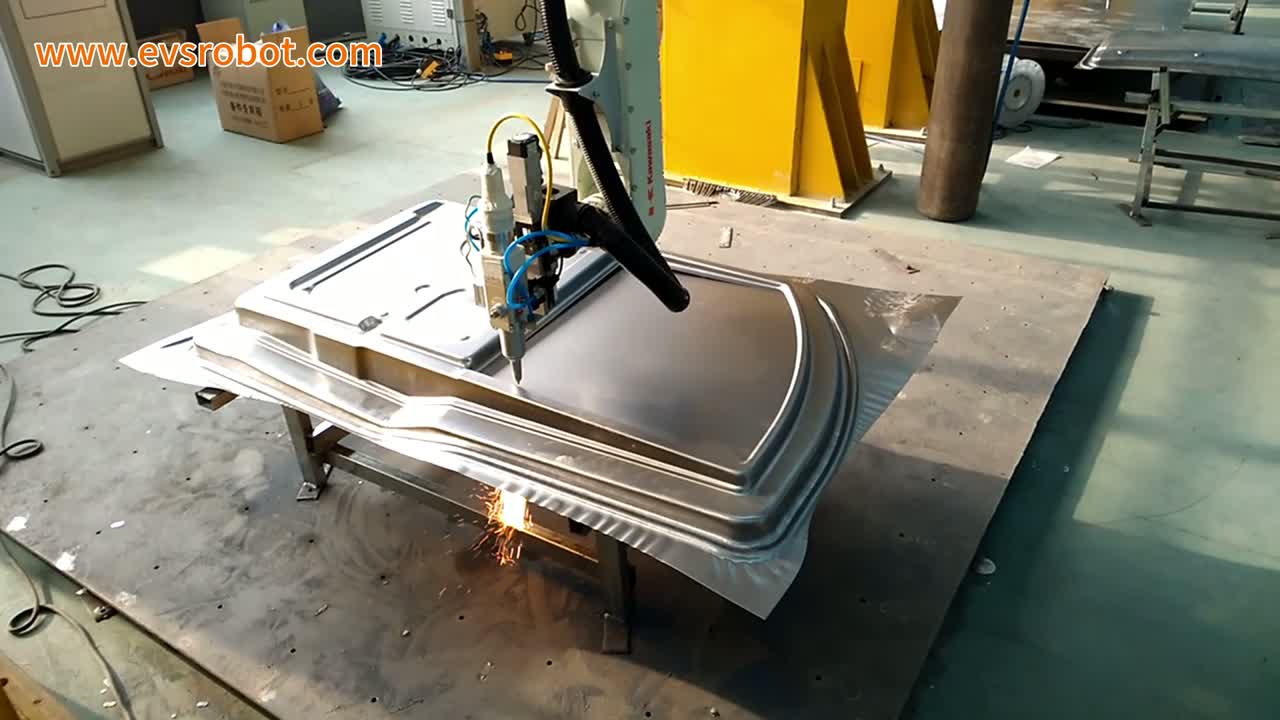
- Оно повторяет контур. Головка перемещается вдоль края панели, при этом кончик всегда направлен вниз, к поверхности.
- Оно делает паузу в ритме музыки. В середине панели кончик заканчивается рядом с выдавленной канавкой, почти касаясь поверхности.
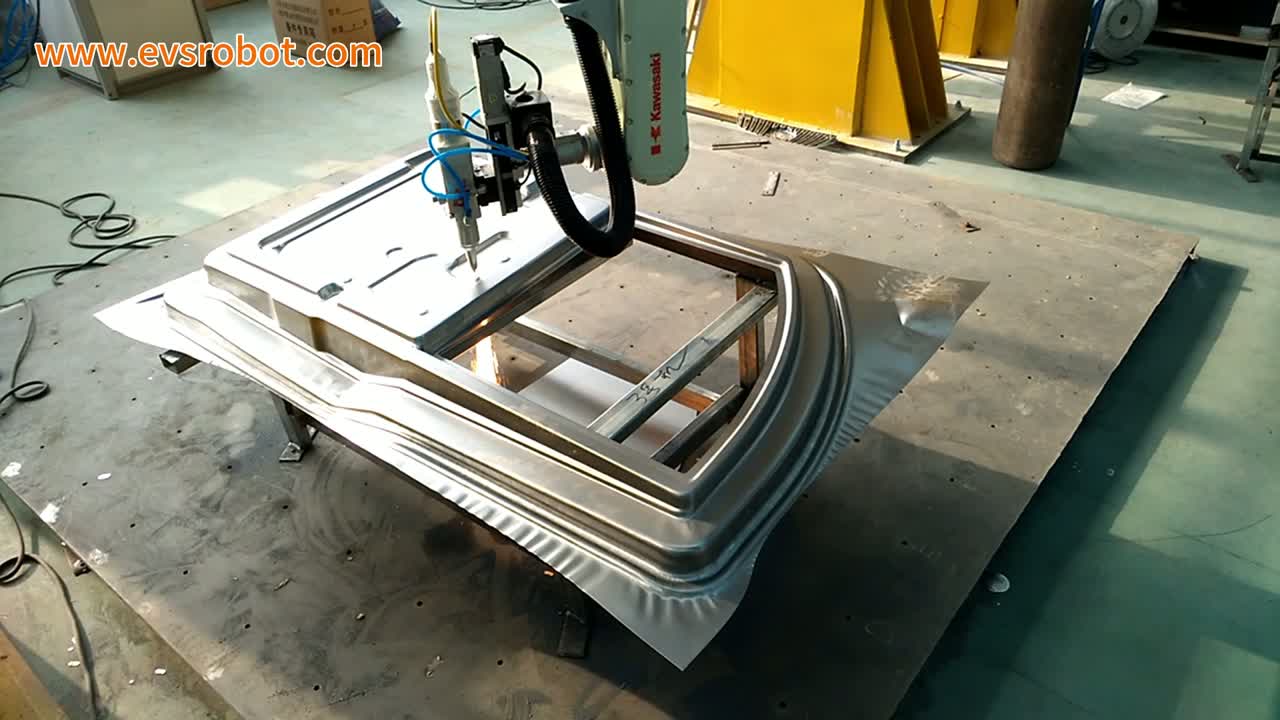
- Это работает вокруг отверстия. Голова перемещается вокруг оконного проема, черная гофрированная трубка раскачивается вместе с запястьем.
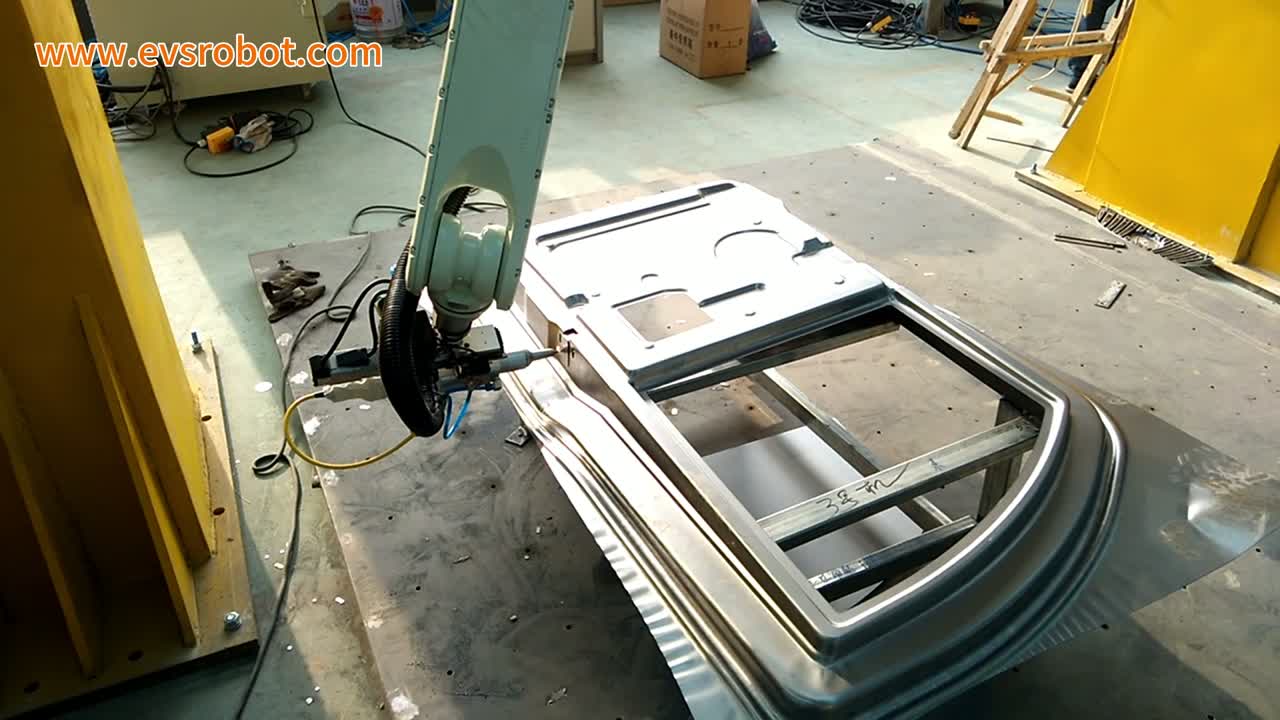
- Это завершает передачу. Головка замирает над краем проема, завершая работу, и становится виден волнистый нижний фланец панели.
Три проектных решения
1. Обеспечьте панели повторяющийся отдых.
На видео панель установлена на подставке из квадратных труб, отделанной светлым деревом, а рядом и под подставкой лежат стопки листов. Подставка и её опоры должны располагать каждую панель одинаково — одинаковыми опорными поверхностями, одинаковыми точками контакта — иначе головка будет скользить по краю одной панели, а край следующей окажется немного смещенным. Определение опоры означает присвоение названий поверхностям, на которых крепится панель, и обеспечение того, чтобы она не смещалась при перемещении головки по ней.
2. Держите голову направленной вдоль контура.
На видео головка представляет собой тонкий корпус с коническим металлическим наконечником, направленным вниз к панели и очерчивающим край во время движения. В такой системе режущая головка обычно находится на постоянном расстоянии и под постоянным углом к поверхности на протяжении всего пути, поэтому разрез попадает точно по контуру, а не отклоняется от него. Вылет манипулятора и то, как он поворачивает за углы, определяют, будет ли головка сохранять это положение на протяжении всего прохода.
3. Завершите обработку проема и внешнего края за один проход.
Дверное полотно имеет как внешний контур, так и оконный проем. Планировка позволяет обойти оба края, не возвращаясь к предыдущему полотну, так что оба края будут закрыты без необходимости переставлять полотно.
Когда такая компоновка уместна — и когда стоит присмотреться повнимательнее
- Хорошо подходит: Крупные штампованные детали из листового металла с контуром и отверстиями для обрезки, панели, которые могут устанавливаться на подставку одинаковым образом при каждом цикле, и смена моделей там, где в противном случае пришлось бы менять штамп при каждом цикле.
- Проведите дальнейшую оценку: Панели, которые трудно зафиксировать без зажима, кромки, требующие иной обработки или угла, чем тот, который можно получить прямым проходом, а также любые детали, где загрузка и разгрузка должны быть объединены в одну ячейку.
FAQ
Робот также загружает и разгружает панель?
На видео показан только этап обрезки — панель остается на подставке на протяжении всего процесса, а то, как панели доставляются и вывозятся, не показано. Загрузку и разгрузку можно осуществлять отдельно от процесса резки.
Что определяет клеточный цикл такой клетки?
Длина траектории вокруг контура и отверстия, количество поворотов головы и движение руки между ними — эти данные невозможно получить одним числом, используя эти кадры.
Что мне нужно отправить, чтобы получить смету?
Чертеж панели с указанием необходимых кромок и отверстия, материала и толщины, а также вашего ежедневного или годового объема. Мы предоставим вам схему и оценку времени выполнения заказа.
Получите планировку и оценку времени выполнения работ.
Отправьте нам:
- Чертеж панели с контуром и необходимым отверстием (обрезка).
- Толщина материала и листа
- Как поставляется панель и как она крепится на подставке
- Ежедневный или годовой объем и график смен
- Фотографии или размеры площади помещения.
В ответ мы представим предложение по компоновке ячейки и оценку времени выполнения цикла.
Отправьте чертеж вашей детали → Или напишите электронное письмо по адресу sales@evsrobot.com
Видеоматериалы сняты на производственной площадке партнера. Время производственного цикла, объемы производства и другие показатели с этой площадки не являются общедоступными и здесь не приводятся.