
Door de EVST-redactieteam • Laatst bijgewerkt: 22 juli 2026
Automatiseringprojecten mislukken zelden omdat de robot zelf slecht is. De reden waarom automatiseringsprojecten mislukken, is bijna altijd een verhaal van na de oplevering, en vijf oorzaken dekken het grootste deel ervan: onderschatte gereedschappen aan het uiteinde van de robotarm, cyclustijd die niet in de specificaties van de robot staat, omschakeling tussen producten met een grote productvariatie, een fabriek die niet gereed was rondom de productielijn, en niemand die de verantwoordelijkheid voor de productielijn op zich neemt na de overdracht.
Dit is een analyse vanuit het perspectief van de koper. Als u zich nog in de shortlistfase bevindt, is onze analyse wellicht interessant voor u. checklist voor leveranciersevaluatie Dit artikel behandelt het due diligence-onderzoek van leveranciers; het gaat verder waar dat artikel eindigt.
Waarom automatiseringsprojecten mislukken zodra de hardware er al is
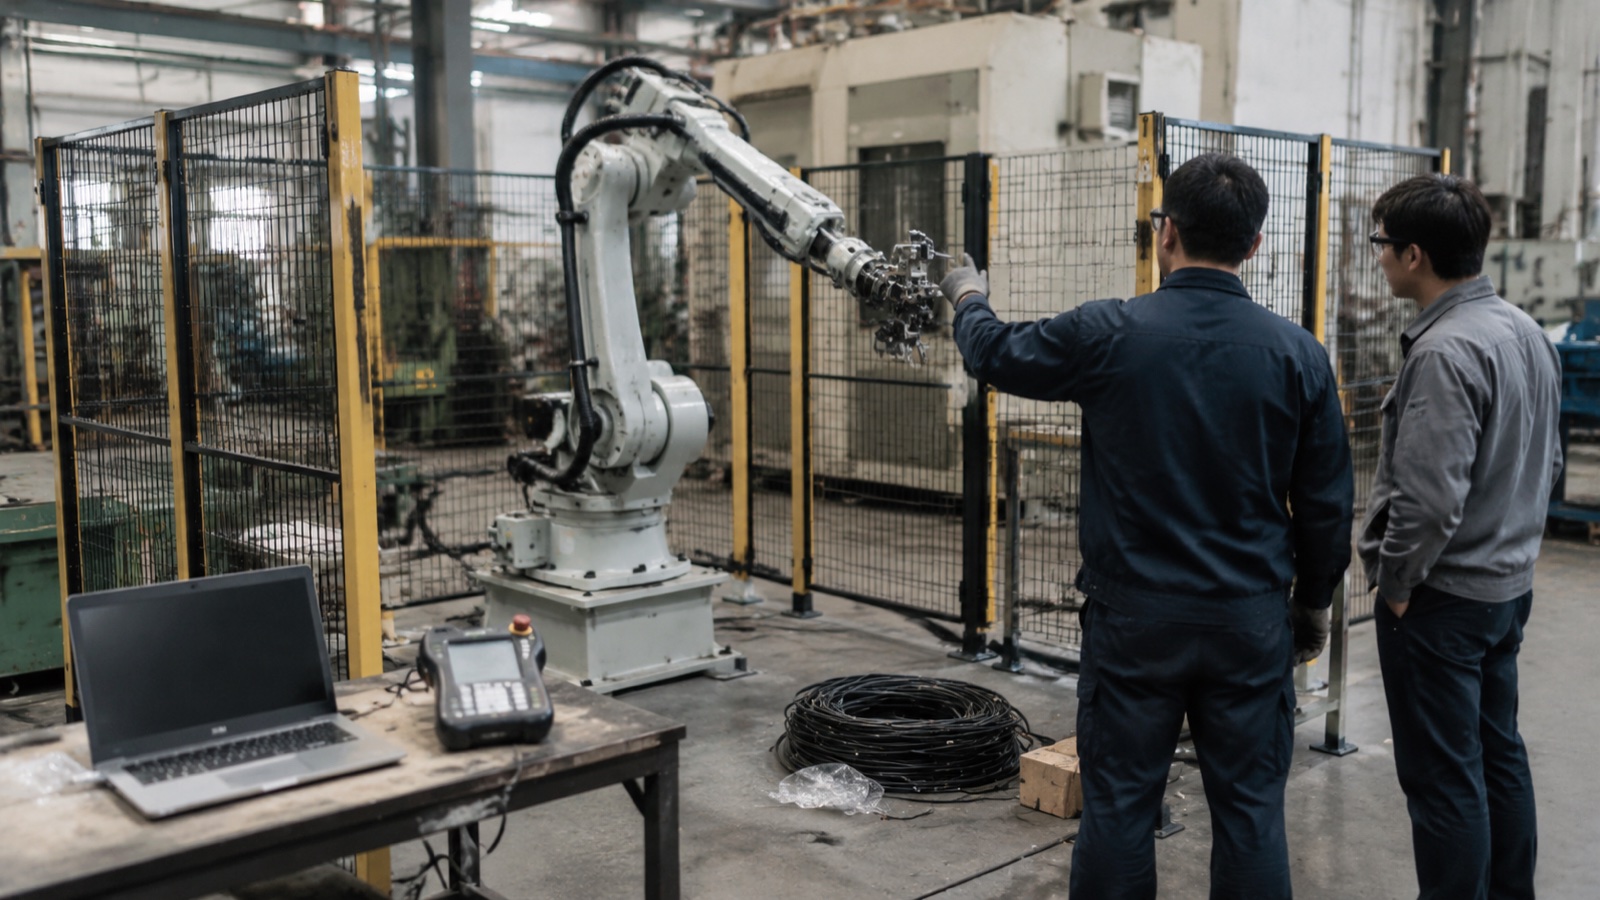
Er is een specifiek moment in een eerste automatiseringsproject waarop de sfeer omslaat. De krat wordt geopend, de arm wordt vastgeschroefd, de programmeerconsole wordt ingeschakeld en de arm beweegt. Iedereen maakt een foto. Dan vraagt iemand wanneer de arm onderdelen gaat produceren, en het eerlijke antwoord is: over zes tot tien weken, niet aanstaande dinsdag.
Dat gat is waar budgetten worden opgeslokt. De arm was nooit het moeilijkste deel. Volgens de Internationale Federatie van roboticaDe wereldwijde operationele voorraad industriële robots is de vier miljoen gepasseerd en de robothardware zelf is een redelijk gestandaardiseerd, breed verkrijgbaar product geworden in alle prijsklassen. Wat echter niet gestandaardiseerd is, is alles wat een robotarm tot een productiecel maakt: het gereedschap aan het uiteinde, de onderdelen die erin worden gevoerd, de afscherming eromheen en de mensen die de robot draaiende houden. Deze onderdelen zijn voor elk project specifiek en bepalen de planning en de kosten.
De vijf onderstaande oorzaken zijn niet ongebruikelijk. Elk ervan is aan het licht te brengen voordat een contract wordt getekend, als de koper maar weet welke vragen hij moet stellen.
Oorzaak 1: De grijper werd als accessoire beschouwd.
Op een offerte staat de eindmontage van de robotarm (EOAT) vaak als één regel onderaan, soms zonder prijs, soms met de vermelding "Nog te bepalen in afwachting van een proefexemplaar". Deze regel vertegenwoordigt vaak het onderdeel met de langste levertijd en het hoogste risico in de hele offerte.
De reden hiervoor is dat een robotarm een catalogusproduct is met een bekende herhaalbaarheid, terwijl een grijper een op maat gemaakt mechanisme is dat duizenden keren per ploegendienst contact moet kunnen doorstaan met een echt, variabel, soms olieachtig of heet werkstuk. Een vacuüm werkt totdat er een lossingsstreep op het oppervlak verschijnt. Een tweevingerklem werkt totdat er braamvorming op het klemvlak van het gietstuk optreedt. Een magnetisch gereedschap werkt totdat iemand een aluminium variant door dezelfde productielijn haalt.
In de praktijk plant ons leveringsteam de EOAT (End-of-A-Time) alsof het een klein machineontwerpproject is in plaats van een accessoire, want dat is het in feite. Het ontwerpen, produceren en debuggen van een niet-triviale grijper duurt op zich al vier tot acht weken, en het is normaal dat het eerste fysieke exemplaar na het testen van de onderdelen nog een revisie nodig heeft. Een projectplanning die ervan uitgaat dat de grijper tegelijk met de robot kant-en-klaar wordt geleverd, heeft al een maand verloren die niet was ingecalculeerd.
Vermijd dit voordat u tekent: Eis van de leverancier dat hij EOAT (End of Age to Acceptance) als een aparte, geprijsde en geplande levering met een eigen levertijd aanbiedt, en dat hij daadwerkelijke productiemonsters (geen CAD-tekeningen, en niet de beste) opstuurt voordat het matrijsontwerp definitief wordt vastgelegd. Vraag expliciet wie de kosten draagt voor de tweede revisie als de eerste matrijs het onderdeel niet vasthoudt.
Oorzaak 2: De cyclustijd is niet langer volgens de specificaties.
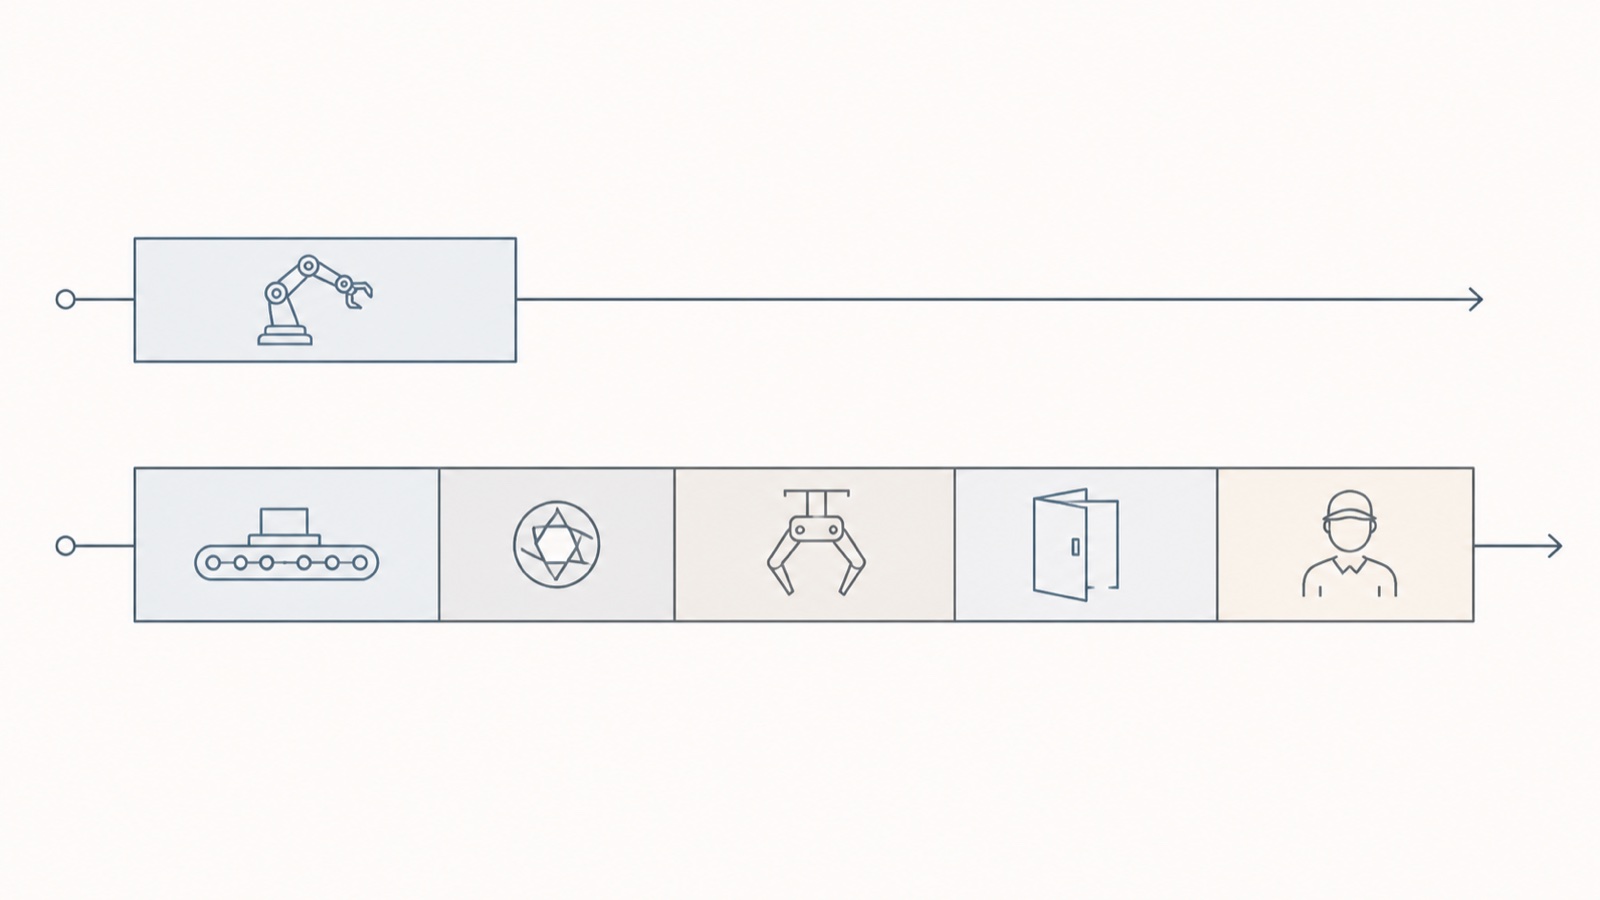
In de datasheets van robots worden de bewegingsprestaties onder ideale omstandigheden met een nominale belasting vermeld. Verkoopberekeningen op basis van die cijfers leveren doorvoersnelheden op die een daadwerkelijke robotcel niet zal halen, en de koper ontdekt dit tekort pas tijdens de acceptatietests.
De werkelijke cyclustijd van een cel is de som van de robotbeweging, de presentatie van het onderdeel, eventuele wachttijden voor beeldherkenning of metingen, de activering van het gereedschap, de wachttijd voor de machinecommunicatie en de tussenkomst van de operator. Alleen de eerste stap staat vermeld in het specificatieblad. Een pick-and-place-beweging die 2.1 seconden robotbeweging kost, kan gemakkelijk een stationcyclus van 5 seconden worden zodra de transportband indexeert, de camera vastlegt en verwerkt, de grijper sluit en bevestigt, en de CNC-deur volledig opengaat. Geen van deze stappen is een defect. Ze worden simpelweg niet meegerekend als robotbeweging.
Menselijke tussenkomst is de minst meegerekende factor. Als een operator één op de twaalf onderdelen moet herpositioneren, of twee keer per shift een storing moet verhelpen, dan hoort die tijd wel degelijk bij de cyclusberekening, maar wordt die meestal niet meegenomen.
Vermijd dit voordat u tekent: Laat de leverancier de doorvoer opgeven als een gegarandeerd aantal onderdelen per uur aan de celgrens, gemeten over een ononderbroken run van een gedefinieerde lengte, met de acceptatietestvoorwaarden vastgelegd in het contract. Vraag wat er met het aantal gebeurt wanneer binnenkomende onderdelen de tolerantiegrens bereiken in plaats van de nominale waarde. Een leverancier die alleen robotbewegingstijd opgeeft, geeft een offerte uit voor een andere machine dan degene die u uiteindelijk zult aanschaffen.
Oorzaak 3: Een fabriek met een hoge productmix kocht een oplossing voor grote volumes.
De meeste gepubliceerde ROI-berekeningen voor robotica gaan ervan uit dat een fabriek één onderdeel in lange series produceert. Veel fabrieken, met name toeleveranciers en contractfabrikanten, produceren echter 40 verschillende artikelnummers in series van 80. Dat zijn andere problemen, en het tweede probleem is veel moeilijker winstgevend te automatiseren.
De rekensom is meedogenloos. Neem een productiecel die 40 minuten nodig heeft voor de ombouw: de grijperbekken verwisselen, de mal opnieuw laden, het programma oproepen en het eerste product opnieuw controleren. Als een gemiddelde batch 60 minuten productietijd heeft, besteedt die cel ongeveer 40 procent van de beschikbare tijd niet aan productie, en de "bespaarde" arbeidskosten worden gedeeltelijk opgeslokt door een insteltechnicus die nu meer geschoold en duurder is dan de operator die is vervangen. De businesscase die er theoretisch sterk uitzag, stort in elkaar bij de daadwerkelijke bezettingsgraad.
Dit is geen argument tegen het automatiseren van productie met een hoge productvariatie. Het is een argument dat productie met een hoge productvariatie op een andere manier geautomatiseerd moet worden: snelwisselgereedschap met herhaalbare referentiepunten, nulpuntsspansystemen, programmabibliotheken georganiseerd per productfamilie in plaats van per product, en vaak een collaboratieve robot die opnieuw ingezet kan worden in plaats van een afgesloten cel die dat niet kan. Het ontwerpdoel is omsteltijden in minuten, niet in seconden.
Vermijd dit voordat u tekent: Geef de leverancier uw daadwerkelijke onderdelenmix en batchgrootteverdeling, niet uw drie meest verkochte onderdelen, en eis een gespecificeerde omsteltijd tussen twee benoemde, wezenlijk verschillende onderdelen. Controleer vervolgens of het terugverdienmodel die omsteltijd gebruikt. analyse van de terugverdienperiode van automatisering Het artikel legt uit hoe omschakeling en gebruik de terugverdientijd beïnvloeden.
Oorzaak 4: De plant rond de cel was nog niet klaar.
Een robot is een precisie-apparaat dat ervan uitgaat dat de wereld herhaalbaar is. Fabrieken zijn dat meestal niet, en de cel legt dat op een ongewone manier bloot.
De meest voorkomende inconsistentie bij de aangeleverde onderdelen is het probleem. Bij handmatige assemblage worden variaties onzichtbaar opgevangen, omdat een persoon onbewust compenseert. Een robot doet dat niet. Gietstukken die drie millimeter verschillen tussen leveranciers, lasergesneden werkstukken met een inconsistente braam of staven die in verschillende lengtes worden aangeleverd, kunnen elk een productielijn stilleggen die tijdens de fabriekstest met nominale onderdelen perfect functioneerde.
De strategie voor het vastzetten en het bepalen van het referentiepunt is het tweede knelpunt. Als de positie van het onderdeel in de opspaninrichting afhangt van hoe zorgvuldig iemand het plaatst, erft de robot die onzekerheid en verloopt het proces met de precisie die de laadstap toelaat, ongeacht de opgegeven herhaalbaarheid van de arm.
Veiligheid is de derde factor, en het is de factor die het vaakst de goedkeuring vertraagt in plaats van de productie. ISO 10218-2: 2025De risicobeoordeling en beveiliging op celniveau zijn de verantwoordelijkheid van de systeemintegrator, niet van de robotfabrikant. Een geleverde robotarm is op zichzelf nooit een volledig conforme cel. Afscherming, vergrendelde toegangspoorten, gebiedsscanners, veiligheidsgecertificeerde logica en de gedocumenteerde risicobeoordeling die hieraan ten grondslag ligt, moeten allemaal aanwezig zijn voordat de cel legaal in productie kan worden genomen. Voor samenwerkingstoepassingen gelden bovendien de kracht- en druklimieten zoals beschreven in de voorschriften. ISO / TS 15066 De risicobeoordeling moet worden gevalideerd aan de hand van het daadwerkelijke gereedschap en werkstuk, niet aan de hand van de robotarm zelf. Kopers die ervan uitgaan dat "collaboratieve robot" betekent "geen risicobeoordeling vereist" komen steevast voor verrassingen te staan. Onze handleiding voor ISO 10218-2:2025 celintegratie Hierin wordt uiteengezet wat de verantwoordelijkheid is van de integrator en wat de verantwoordelijkheid is van de eindgebruiker.
De vierde, minder aantrekkelijke factor betreft de nutsvoorzieningen. Voedingsspanning en -frequentie, het beschikbare persluchtvolume bij de vereiste druk, de vlakheid en het draagvermogen van de vloer, netwerkaansluitingen en afzuiging van dampen moeten allemaal worden gecontroleerd aan de hand van de eisen van de cel. Lucht is een terugkerend probleem. Een compressor in een fabriek die handgereedschap probleemloos kan aandrijven, kan een cel met een multizone-stofzuiger te weinig perslucht leveren, waardoor het lijkt alsof er een onderdeel is gevallen in plaats van dat er een probleem met de perslucht is.
Vermijd dit voordat u tekent: Vraag om een schriftelijke specificatie van de gereedheid van de locatie als onderdeel van het contract, met daarin de toleranties van de inkomende onderdelen, de nutsvoorzieningen, de vloer- en ruimteomstandigheden en wie verantwoordelijk is voor de risicobeoordeling. Vraag vervolgens welke van deze punten de doorvoergarantie ongeldig maakt als er niet aan wordt voldaan.
Oorzaak 5: Niemand was eigenaar van de cel na de overdracht.
De inbedrijfstellingsingenieurs vertrekken. Zes maanden later begeeft een servopakket het, of komt er een nieuw onderdeelnummer binnen en moet het programma worden aangepast, en dan rijst de vraag wie dat doet. In veel fabrieken is het antwoord: niemand.
Dit wordt door twee factoren veroorzaakt. Ten eerste wordt de training van operators en onderhoudspersoneel ingepland tijdens de inbedrijfstellingsweek, wanneer de productiecel nog wordt getest en de mensen die training nodig hebben, bezig zijn met de rest van de installatie. De training vindt plaats, wordt goedgekeurd, maar er wordt vrijwel niets van onthouden. Ten tweede werden reserveonderdelen en ondersteuning nooit gespecificeerd, maar slechts als vanzelfsprekend beschouwd.
Grensoverschrijdende ondersteuning verdient het om duidelijk benoemd te worden, omdat geïmporteerde automatisering hier daadwerkelijk onderdoet voor binnenlandse productie. Reserveonderdelen vormen meestal eerst een douane- en papierprobleem voordat ze een productieprobleem worden: een besturingskaart die binnen twee dagen verzonden wordt, kan nog steeds twee weken in de douane blijven liggen, en een productiecel die twee weken stilstaat, kost aanzienlijk meer dan het onderdeel zelf. Tijdzones verergeren dit. Een storing die 's ochtends in Europa of Amerika optreedt, bereikt een Aziatische leverancier pas aan het einde van hun werkdag, waardoor een diagnosegesprek van twee uur uitloopt op een uitwisseling van twee dagen.
Vermijd dit voordat u tekent: Onderhandel over de beschikbaarheid van een reserveonderdelenpakket op uw locatie als onderdeel van de oorspronkelijke bestelling, in plaats van dat dit pas besteld wordt wanneer er iets kapot gaat. Zorg voor een schriftelijke toezegging van de reactietijd met een specifieke lokale ondersteuningsmedewerker (geen e-mailadres) en plan een training in als een aparte betaalde sessie twee tot vier weken na de start van de productie, wanneer de operators daadwerkelijk vragen hebben.
De vijf oorzaken in één oogopslag
| Fout oorzaak | Vroeg waarschuwingssignaal | Vraag om aan de leverancier te stellen vóór het tekenen van het contract. |
|---|---|---|
| EOAT behandeld als accessoire | Gripper is een losstaand, niet-geprijsd item, of "nader te bepalen in afwachting van een proefexemplaar". | Wat is de levertijd en prijs van de EOAT (End-of-A-Time) als aparte levering, en wie betaalt voor de tweede revisie als de eerste matrijs het onderdeel niet vasthoudt? |
| Cyclustijd volgens het specificatieblad | Doorvoersnelheid wordt weergegeven als robotbewegingsseconden, geen acceptatietest gedefinieerd | Garandeert u het aantal onderdelen per uur aan de celgrens gedurende een continue testcyclus, waarbij de testomstandigheden in het contract zijn vastgelegd? |
| Een gevarieerde mix van werkzaamheden in een ontwerp met een hoog volume. | Het terugverdienmodel gaat uit van één onderdeel en een hoge benutting. | Wat is de omsteltijd tussen deze twee specifieke artikelnummers, en is dat getal meegenomen in uw ROI-berekening? |
| Plant nog niet klaar rond de cel | Geen schriftelijke specificaties voor de gereedheid van de locatie; verantwoordelijkheid voor de risicobeoordeling onduidelijk | Welke toleranties voor inkomende onderdelen, luchtvolume en vermogen hanteert de cel, en wie is verantwoordelijk voor de risicobeoordeling volgens ISO 10218-2? |
| Geen eigendomsoverdracht na overdracht. | Training inbegrepen in de inbedrijfstellingsweek; geen reserveonderdelenlijst. | Wat zit er in de aanbevolen reserveonderdelenkit voor gebruik op locatie, wat is jullie lokale responsverplichting en kan training worden ingepland nadat de productie is gestart? |
Waarin Chinese leveranciers echt slechter presteren
Kopers die inkopen uit China—wat de Wereldrobotica-rapport van de Internationale Federatie van Robotica Hoewel landen die zichzelf identificeren als 's werelds grootste markt voor industriële robots doorgaans een lijst met voordelen en geen lijst met nadelen presenteren, zijn die voordelen minder geloofwaardig. De eerlijke versie is nuttiger.
Uiterste nauwkeurigheid, zelfs onder de meest veeleisende omstandigheden. Voor de overgrote meerderheid van las-, palletiseer-, machinebedienings- en handlingwerkzaamheden bieden de in China geproduceerde armen herhaalbaarheidscijfers die volledig toereikend zijn en vergelijkbaar met de gevestigde Japanse en Europese merken in dezelfde laadvermogensklasse. Aan de top van het precisiebereik, met name bij toepassingen die gekalibreerde absolute nauwkeurigheid vereisen voor offline geprogrammeerde trajecten in plaats van voorgeprogrammeerde punten, hebben de gevestigde merken nog steeds een voordeel op het gebied van kalibratiegereedschap en thermische stabiliteit op lange termijn. Als uw toepassing zich in die categorie bevindt, zou dat de doorslaggevende factor moeten zijn bij de aankoop.
Kwaliteit van de documentatie. De kwaliteit van Engelstalige handleidingen varieert, en dit verschil wordt groter naarmate je verder kijkt dan de handleiding voor de arm, de foutcodehandleiding van de controller en de configuratie-instructies voor de veldbus. Onderhoudspersoneel merkt dit als eerste. Het is daarom raadzaam om de volledige Engelstalige servicedocumentatie op te vragen vóór de bestelling, in plaats van erna.
Tijdzoneverschillen en communicatieproblemen. Het is een reëel probleem dat niet met goede bedoelingen op te lossen is. Het is beheersbaar met een vast contactpersoon voor ondersteuning, een afgesproken dagelijks overlappend tijdsvenster en één escalatieprocedure, maar een koper die binnen een uur antwoord verwacht, ondanks een tijdsverschil van acht uur, zal gefrustreerd raken.
Levertijd reserveonderdelen. Zoals hierboven besproken, is dit het allerbelangrijkste punt op deze lijst. Het is ook het punt dat het meest wordt verbeterd door planning: een reserveonderdelenkit die bij de bestelling wordt gespecificeerd, verkort een uitval van twee weken tot slechts twee uur.
Herverkoopwaarde en restwaarde. Op de secundaire markt worden gevestigde merken hoger gewaardeerd. Als een exitstrategie van vijf jaar of financiering met activa als onderpand belangrijk is voor uw financiële team, dan is die korting reëel en moet deze in het model worden meegenomen.
Geen van deze argumenten pleit tegen inkoop uit China. Ze pleiten er juist voor om deze kosten in de prijs mee te nemen. Een koper die reserveonderdelen, documentatie, responsgaranties en lokale ondersteuning in de oorspronkelijke bestelling laat opnemen, heeft doorgaans lagere totale eigendomskosten dan iemand die alleen de machineprijzen vergelijkt en deze zaken pas later, in de winkel, ontdekt.
Wat betekent dit voor een koper?
Elke oorzaak op deze lijst is een probleem met de projectomvang, niet met de technologie, en elk ervan is goedkoper op te lossen in een specificatie dan tijdens een inbedrijfstellingsweek. Het patroon in projecten die goed verlopen is niet opvallend: EOAT (End of Attitude) ontworpen op basis van daadwerkelijke onderdelen, doorvoer gegarandeerd aan de celgrens, omsteltijd behandeld als ontwerpdoel, een schriftelijke specificatie voor de gereedheid van de locatie en ondersteuningsvoorwaarden overeengekomen vóór de bestelling in plaats van na de eerste storing.
EVST (EVS TECH CO., LTD), een in Chengdu gevestigde fabrikant en integrator van robotica, opgericht eind 2018, levert automatiseringsprojecten in meer dan 100 landen. Het patroon is zo consistent dat ons leveringsteam deze vijf punten nu beschouwt als essentiële onderdelen van de projectomvang in plaats van als optionele extra's. Kopers die een specificatie doornemen en een second opinion willen over gereedschap, verwachte doorvoer of ondersteuningsvoorwaarden, kunnen contact opnemen met ons team via evsrobot.com.
Veelgestelde Vragen / FAQ
Waarom mislukken automatiseringsprojecten, zelfs als de robot prima werkt?
Een werkende robot is immers geen werkende cel. De meest voorkomende problemen na levering zijn: gereedschap aan het uiteinde van de robotarm dat te laat is ontworpen op basis van onvolledige productinformatie, doorvoer berekend op basis van de bewegingstijd van de robot in plaats van de volledige cyclustijd van het station, omsteltijden die de businesscase in productieomgevingen met een hoge productvariatie tenietdoen, variatie in binnenkomende producten en tekortkomingen op het gebied van veiligheid of nutsvoorzieningen waar de fabriek zich niet op heeft voorbereid, en geen duidelijke verantwoordelijkheid voor onderhoud, reserveonderdelen en herprogrammering nadat de integrator is vertrokken.
Hoe lang duurt de inbedrijfstelling van een robot na levering?
Het duurt langer dan de meeste kopers die voor het eerst een dergelijk systeem aanschaffen verwachten. De mechanische installatie is snel, maar het debuggen van de gereedschappen met echte onderdelen, het afstellen van de programma's, de veiligheidsvalidatie en de acceptatietests bepalen de planning. Alleen al de gereedschappen voor de robotarm vereisen doorgaans vier tot acht weken ontwerp- en bouwtijd, plus minstens één revisie nadat ze in productie zijn genomen. Vraag de leverancier om een planning die is uitgesplitst naar installatie, gereedschap, programmering, veiligheidsvalidatie en acceptatie, in plaats van een planning voor één enkele inbedrijfstellingslijn.
Welke vragen moet ik aan een robotleverancier stellen voordat ik het contract onderteken?
Vijf vragen wegen het zwaarst: wat is de geschatte levertijd voor de eindgereedschappen als aparte levering; garandeert u het aantal onderdelen per uur aan de celgrens onder vastgestelde acceptatievoorwaarden; wat is de omsteltijd tussen twee specifieke artikelnummers uit mijn daadwerkelijke productassortiment; welke gereedheidscondities voor de locatie worden verondersteld voor de cel en wie is verantwoordelijk voor de ISO 10218-2 risicobeoordeling; en welke reserveonderdelen, lokale contactpersoon voor ondersteuning en responstijd zijn bij de bestelling inbegrepen.
Is het riskant om industriële robots uit China te kopen?
De risico's zijn specifiek en beheersbaar, in plaats van algemeen. De kwaliteit en herhaalbaarheid van de hardware bij gangbare las-, palletiseer- en handlingtoepassingen zijn over het algemeen vergelijkbaar met gevestigde merken in dezelfde laadvermogensklasse. De echte tekortkomingen zijn de kwaliteit van de Engelstalige servicedocumentatie, de levertijd van reserveonderdelen bij de douane, de vertraging door tijdzoneverschillen, de absolute nauwkeurigheid aan de meest veeleisende kant van het precisiebereik en de lagere restwaarde op de tweedehandsmarkt. Elk van deze tekortkomingen kan bij aankoop worden besproken of afgewogen, wat aanzienlijk goedkoper is dan ze te ontdekken tijdens een productiestop.
Wie is verantwoordelijk voor de veiligheid van de robotcel: de robotfabrikant of de integrator?
Volgens ISO 10218-2:2025 is de risicobeoordeling en beveiliging op celniveau de verantwoordelijkheid van de systeemintegrator, niet van de robotfabrikant. De robotarm is een component; de afscherming, vergrendelingen, gebiedsscanners, veiligheidslogica en gedocumenteerde risicobeoordeling behoren tot degene die de cel integreert. Voor samenwerkingstoepassingen moeten de kracht- en druklimieten zoals beschreven in ISO/TS 15066 worden gevalideerd met het daadwerkelijk gemonteerde gereedschap en werkstuk, niet met de kale arm.
Zou een bedrijf met een breed assortiment en lage volumes überhaupt moeten automatiseren?
Vaak wel, maar met een andere ontwerpdoelstelling. Fabrieken met een grote productvariatie moeten specificaties opstellen op basis van omsteltijden in minuten in plaats van cyclusseconden. Dit stuurt het ontwerp richting snelwisselgereedschap met herhaalbare referentiepunten, nulpuntsfixatie, programmabibliotheken georganiseerd per productfamilie en vaak een verplaatsbare collaboratieve robot in plaats van een vaste, afgeschermde cel. Een terugverdienmodel gebaseerd op het gebruik van individuele producten zal niet standhouden bij een productvariatie met 40 verschillende productnummers.
Key Takeaways
- Automatiseringsprojecten mislukken zelden door problemen met de robothardware. Ze mislukken in de kloof tussen een geleverde robotarm en een operationele cel, en die kloof is een planningsprobleem dat al zichtbaar is vóór de contractondertekening.
- Gereedschap voor het uiteinde van de robotarm is een project op maat, geen accessoire. Vraag hiervoor een aparte offerte aan, plan de productie apart in, stuur echte productiemonsters en spreek van tevoren af wie de kosten voor een tweede revisie draagt.
- Eis een gegarandeerde doorvoer in onderdelen per uur aan de celgrens onder schriftelijke acceptatievoorwaarden. De bewegingsseconden van de robot, zoals vermeld in een datasheet, vormen geen garantie voor de doorvoer.
- In fabrieken met een hoge productvariatie is de omsteltijd het ontwerpdoel, niet de cyclustijd. Geef de leverancier uw werkelijke productvariatie door en controleer of de opgegeven omsteltijd in het terugverdienmodel voorkomt.
- Volgens ISO 10218-2:2025 zijn de risicobeoordeling en de beveiliging op celniveau de verantwoordelijkheid van de systeemintegrator, en een geleverde robotarm is op zichzelf nooit een conforme cel.
- Neem de reserveonderdelenkit voor gebruik op locatie, de aangewezen lokale contactpersoon voor ondersteuning, de responsgarantie en de training na de opstart op in de oorspronkelijke bestelling. Als deze later, tijdens een stilstand, werden aangeschaft, kostten al deze vier onderdelen meer.
Over de auteur: Het EVST-redactieteam schrijft over industriële automatisering voor engineering- en operationele teams die hun eerste of volgende robotcel specificeren. EVST is een fabrikant en integrator van robots met hoofdkantoor in Chengdu, die automatiseringsprojecten levert in meer dan 100 landen. Het bedrijf beschikt over IATF16949-certificering voor de automobielindustrie en CE/SGS/TÜV-certificering van derden voor al haar productlijnen.
Auteur: EVST-redactieteam
Beoordeeld door: EVST-redactieteam
Laatst bijgewerkt:
Werkwijze: EVST Five-Cause Post-Delivery Screen — een hulpmiddel voor de koper om de mogelijkheden van een robotcel te beoordelen vóór de contractondertekening, geen acceptatietest en geen vervanging voor een risicobeoordeling door een systeemintegrator.
Redactiebeleid · Correctiebeleid · Gebruiksvoorwaarden