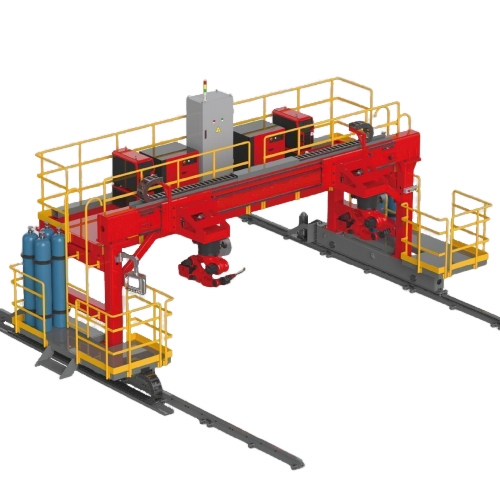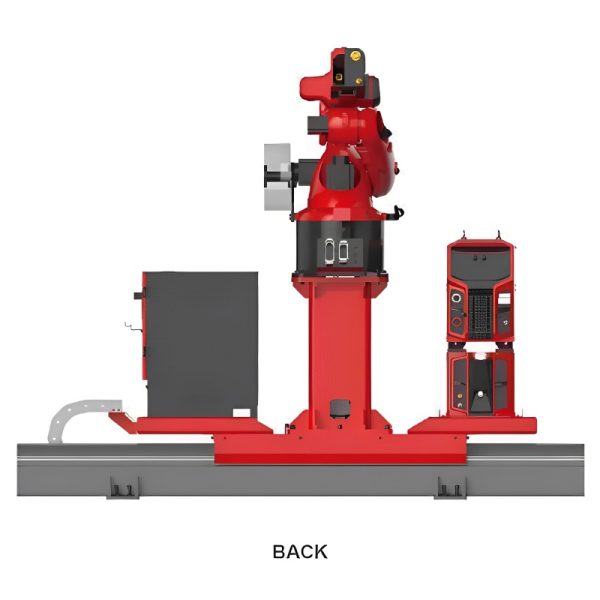
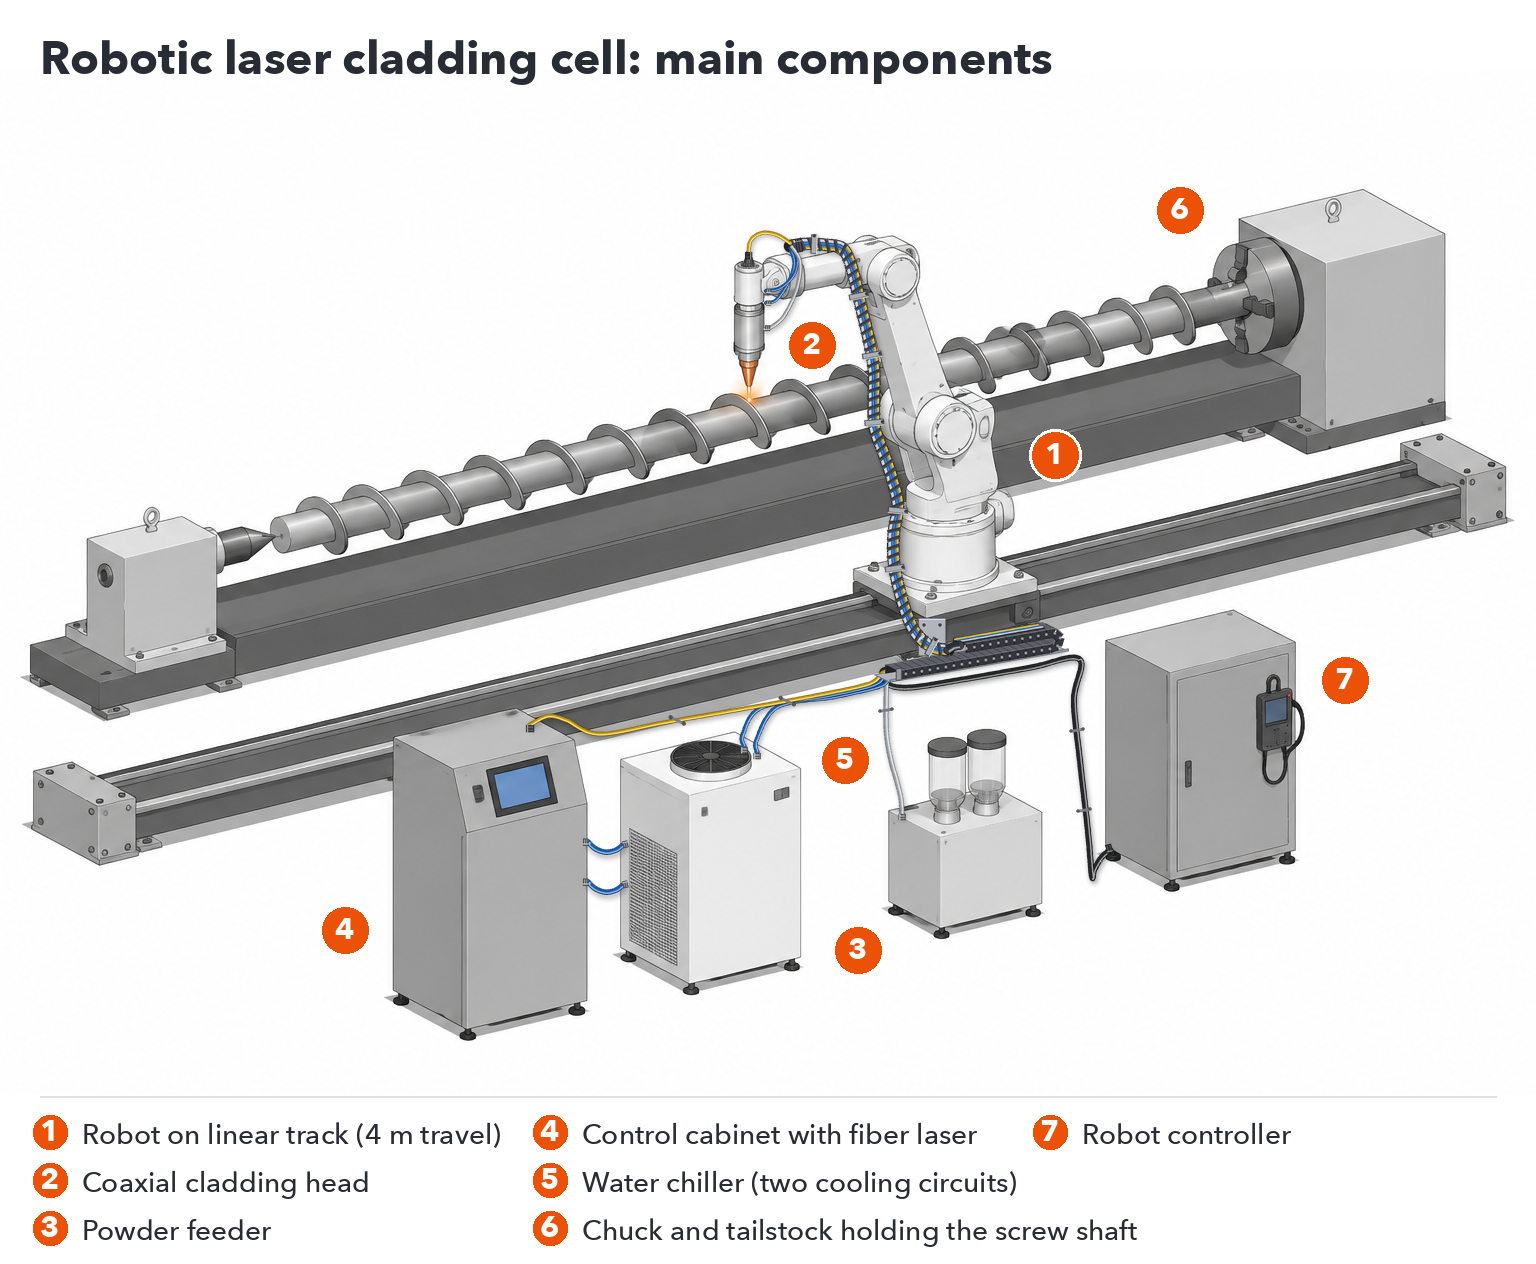
Een robotgestuurd lasercladdingsysteem bestaat uit zes hoofdonderdelen: een zesassige industriële robot, een claddingkop met coaxiale poedertoevoer, een poedertoevoerunit, een continue fiberlaser, een waterkoeler en een manier om het werkstuk aan te bieden, meestal een spankop voor roterende onderdelen en een lineaire geleiding voor de robot. De robot, laser en koeler zijn standaard industriële componenten; de claddingkop, de poedertoevoerunit en de geïntegreerde besturingskast zijn specifiek voor cladding ontworpen.
| Bestanddeel | Wat het doet | Standaard of gebouwd voor gevelbekleding |
|---|---|---|
| Industriële robot met zes assen | Beweegt de bekledingskop langs het geprogrammeerde pad. | Standaard industriële robot |
| Lineair spoor | Vergroot het bereik van de robot over lange afstanden; 4 meter effectieve verplaatsing in de standaardcel. | Gebouwd volgens de celindeling. |
| Spankop / draaias | Houdt assen, stangen en buizen vast en roteert ze voor OD-bekleding. | Op maat gemaakt voor het betreffende onderdeel |
| Bekledingskop | De laser wordt gefocust en het poeder wordt coaxiaal in het smeltbad gebracht. | Gebouwd voor gevelbekleding |
| Poeder voeder | Doseer het poeder met een constante snelheid naar de kop. | Gebouwd voor gevelbekleding |
| Fiber laserbron | Levert de continue laserstraal (1080 nm) | Standaard laserbron, ondergebracht in de schakelkast. |
| Waterkoeler | Koelt zowel de laserbron als de bekledingskop. | Standaard koeler, afgestemd op het laservermogen. |
| Schakelkast | Integreert de laser, monitoring en de HMI; bevat de IoT-module voor diagnose op afstand. | Gebouwd voor gevelbekleding |
Bij elke installatie is laserbeveiliging rondom de cel gepland.
Kies de configuratie op basis van het oppervlak dat u wilt bekleden. OD-bekleding is geschikt voor de buitenkant van assen, stangen, buizen en pijpeinden: een spankop roteert het onderdeel terwijl de robot de kop erlangs beweegt en een doorlopende spiraalvormige lasnaad aanbrengt. Vlakke-oppervlaktebekleding is geschikt voor platen en vlakke oppervlakken: de robot brengt parallelle lasnaden naast elkaar aan, waarbij elke lasnaad de vorige overlapt, totdat het oppervlak bedekt is. Eén cel kan voor beide methoden worden ingericht, zolang de spankop en het vlakke werkgebied maar in de lay-out zijn opgenomen.
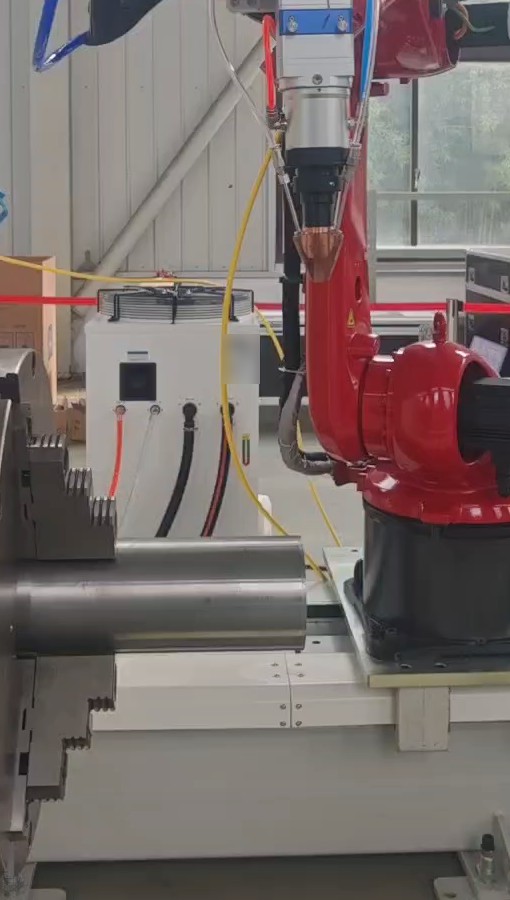
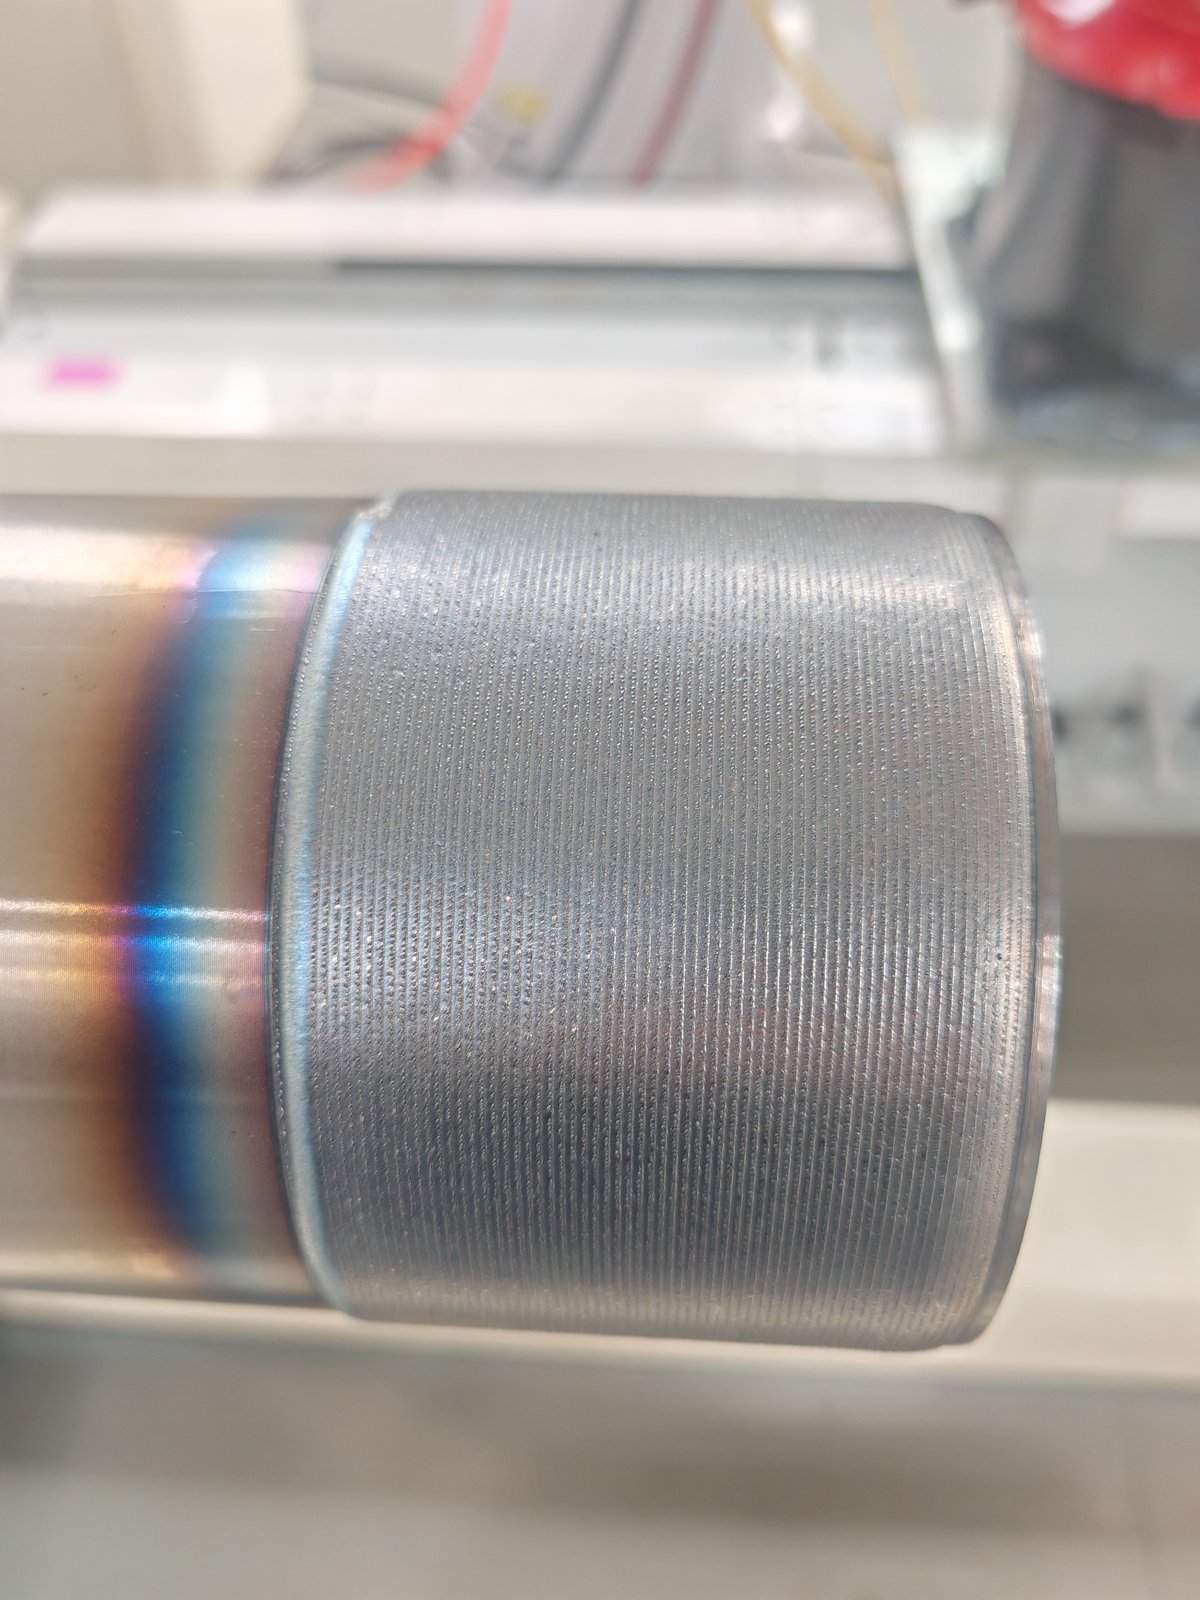
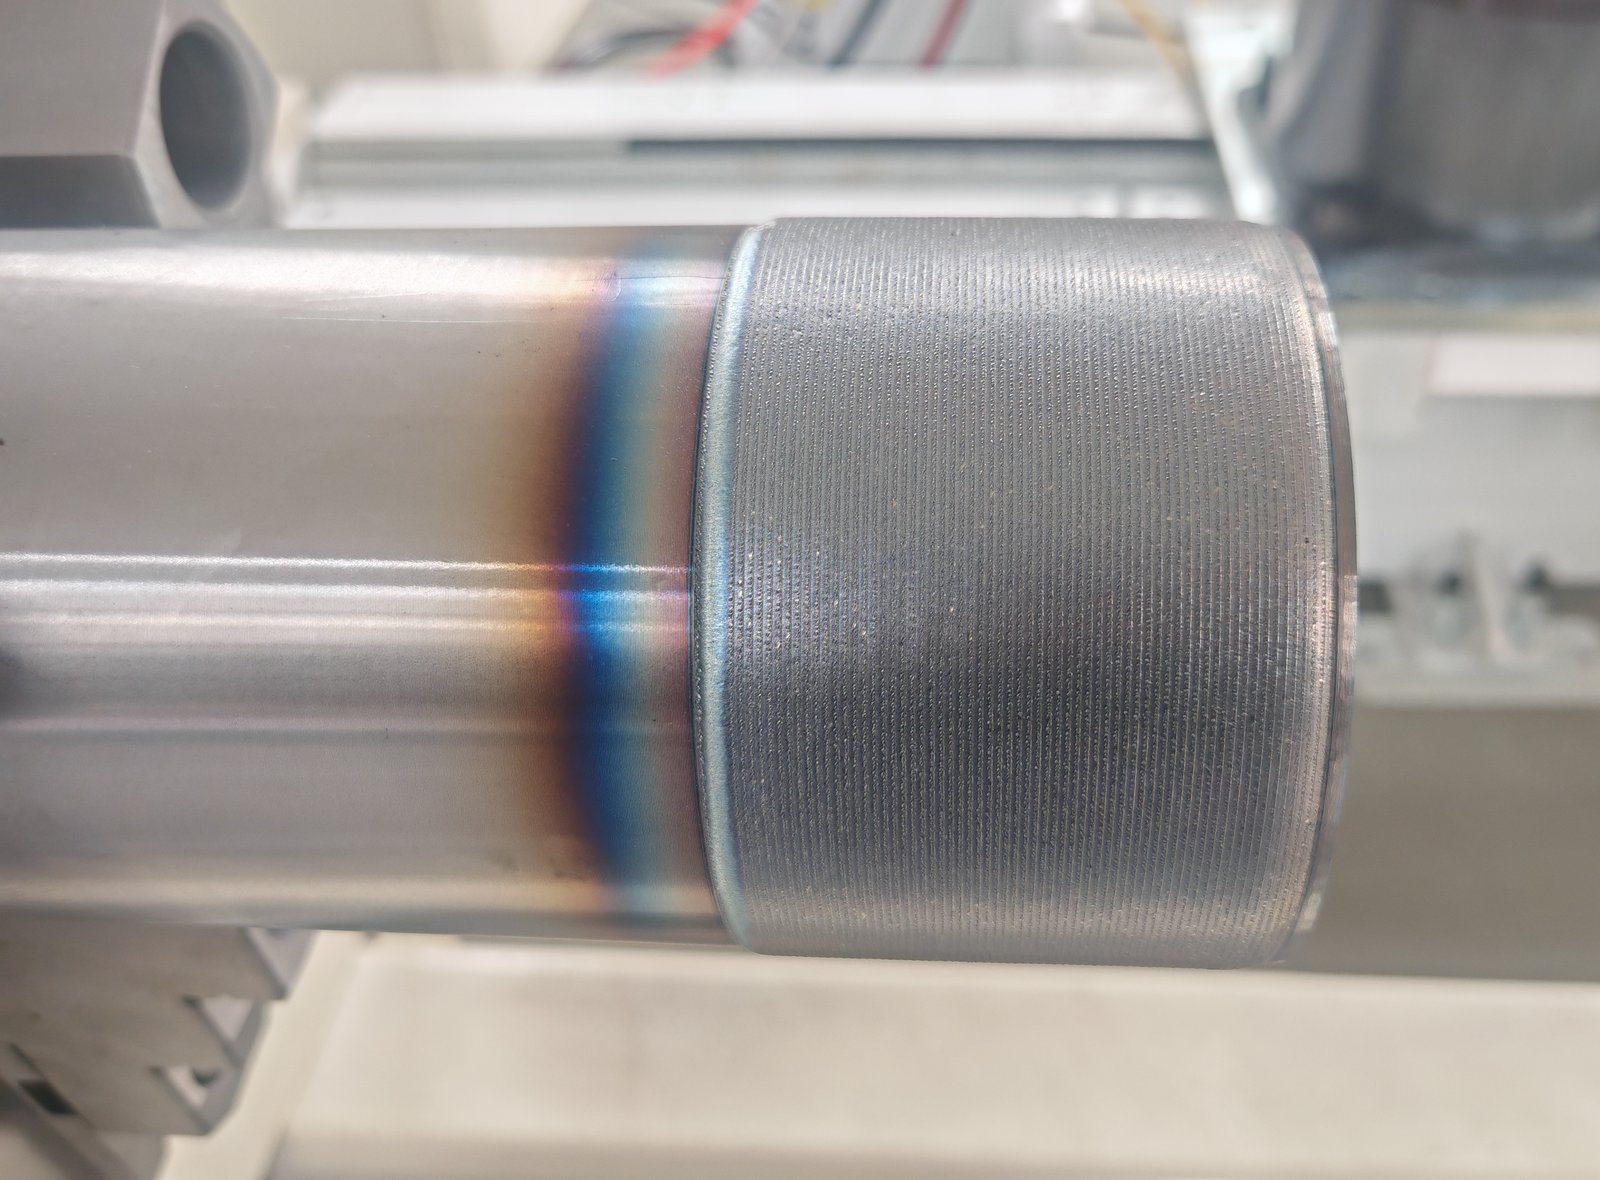
Het onderdeel wordt in een spankop geklemd en gedraaid; de robot houdt de bekledingskop boven het oppervlak en beweegt langs de as. De bekledingsband in de onderstaande proef is over de gehele lengte egaal, en de gekleurde band ernaast is de door warmte beïnvloede zone op het basismetaal.
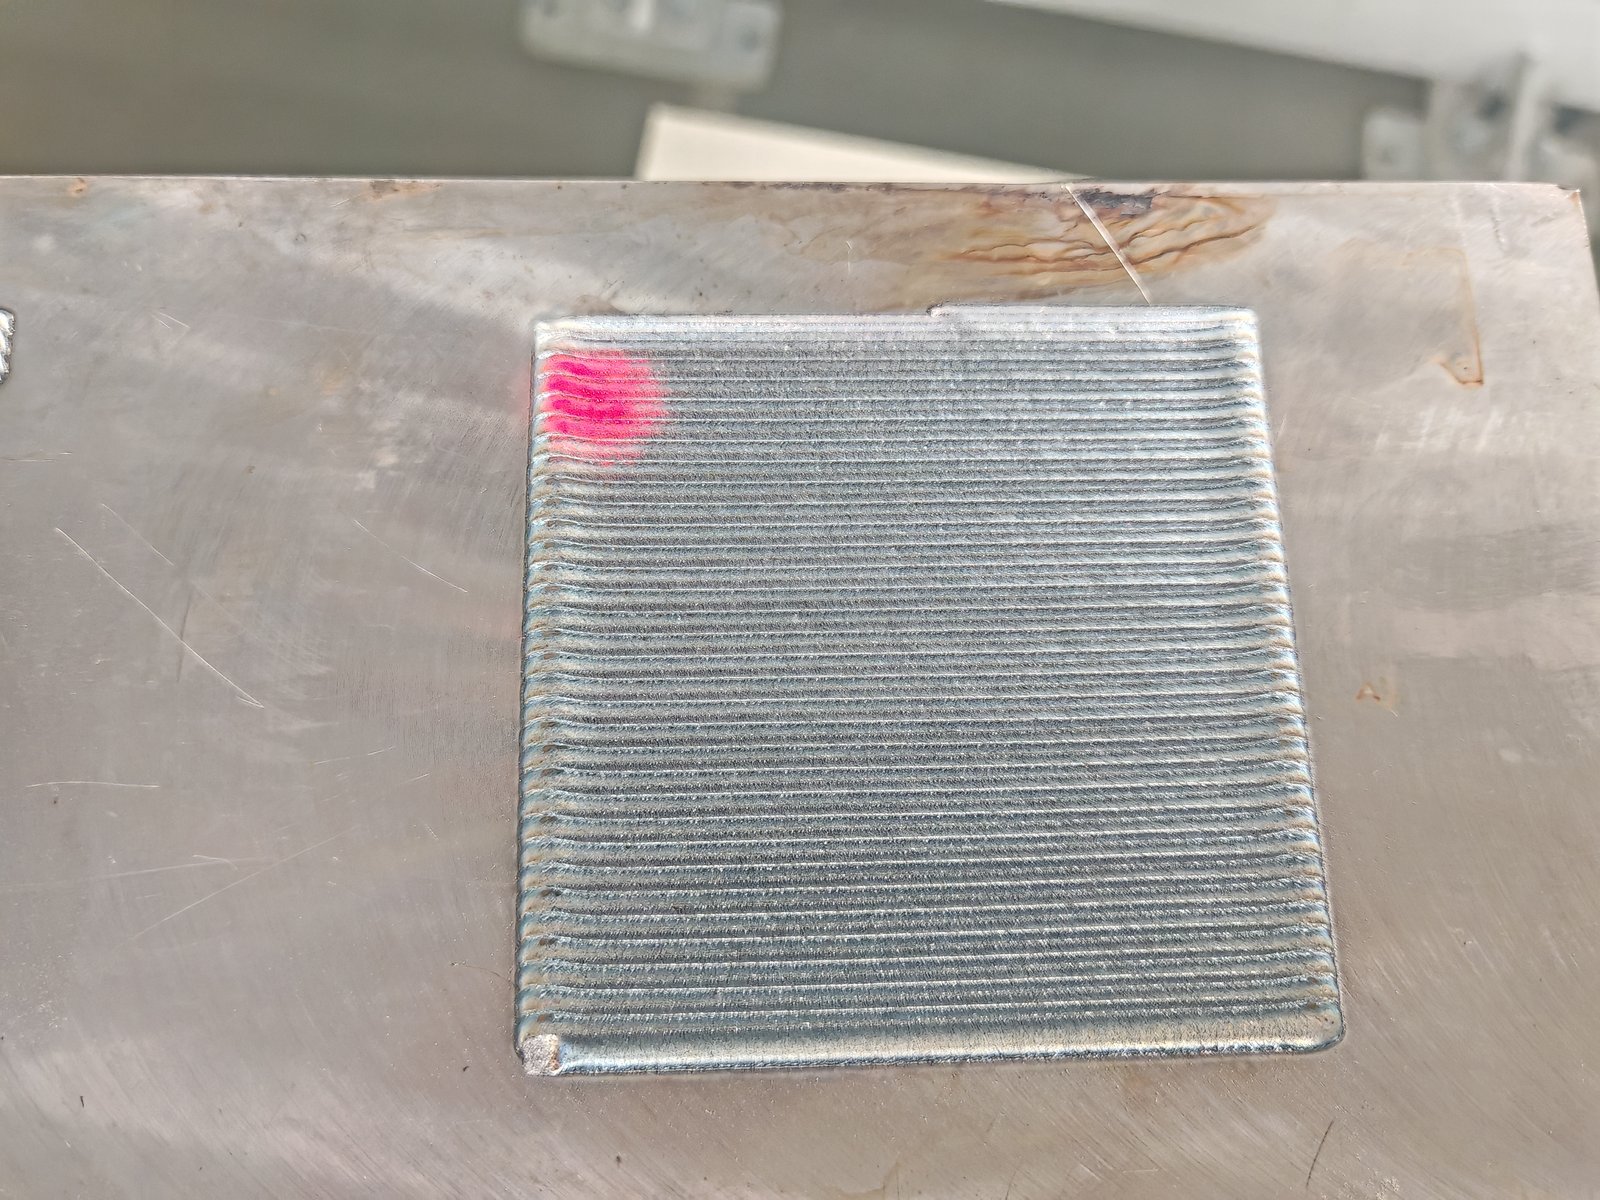
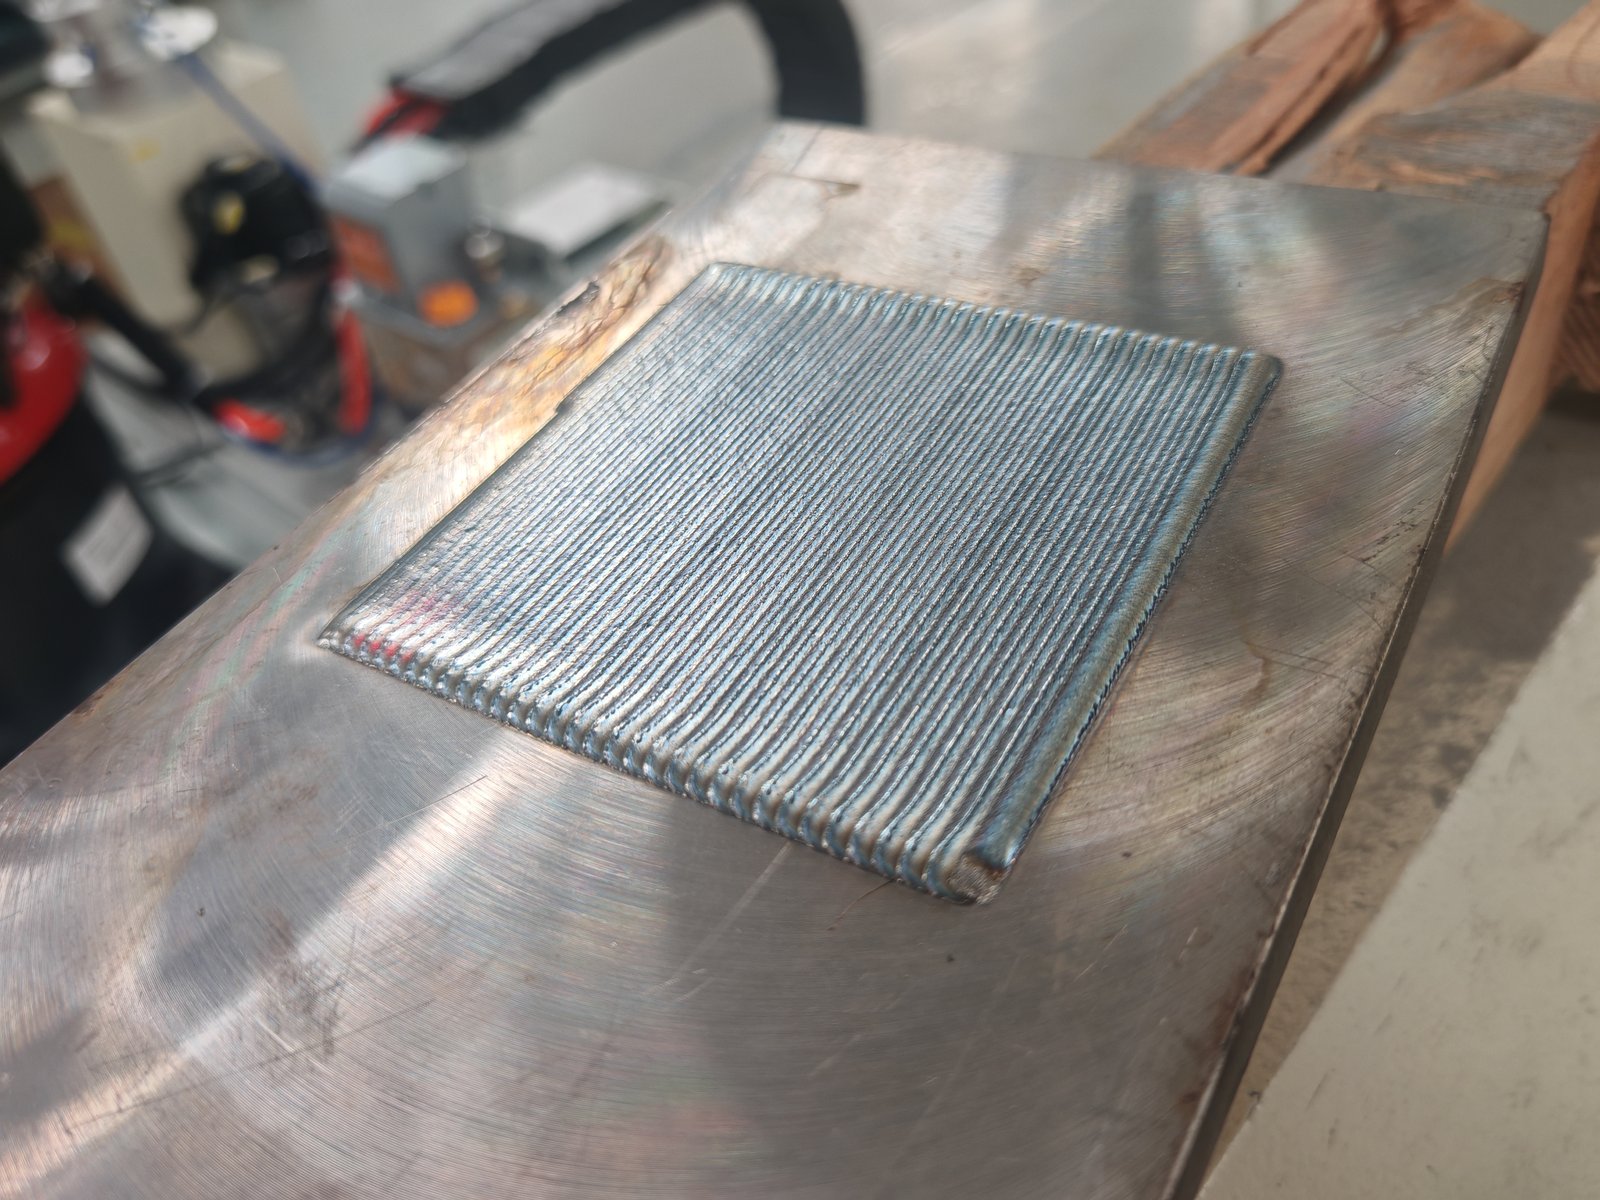
De robot legt kraal na kraal met een vaste overlap, waardoor een uniforme laag over het hele oppervlak ontstaat. Het vierkante proefstukje hieronder toont het patroon dat in meerdere stappen wordt aangebracht.
Voor meer informatie over hoe het lasercladdingproces werkt en waarvoor het wordt gebruikt, kunt u onze website raadplegen. Basisprincipes en demonstratie van het lasercladdingproces.
Voor inwendige boringen is een speciale bekledingskop nodig die in de boring past. Het boren gebeurt meestal op een speciale CNC-bekledingsmachine; zie het volgende hoofdstuk.
Kies een robotcel wanneer uw onderdelen variëren in vorm en grootte, wanneer u zowel buiten- als vlakoppervlakbewerking nodig hebt, of wanneer de cel moet passen binnen een bestaande lay-out. Kies een speciale CNC-lasercladdingmachine wanneer u voornamelijk één productfamilie produceert, zoals hydraulische cilinderstangen of boringen in constante volumes, en u de stijfheid van een gesloten machine en vaste instellingen wenst.
| Robotgestuurde laserbekledingscel | Speciaal ontworpen CNC-laserbekledingsmachine | |
|---|---|---|
| Beste pasvorm | Gemengde onderdelen: assen, stangen, buiseinden, platen, vlakke oppervlakken; reparatie en kleine series. | Een familie van onderdelen qua volume: cilinderstangen, kolommen, boringen |
| Oppervlakken | OD- en vlakke oppervlakken in één cel; vrije-vormpaden worden op de robot geprogrammeerd. | OD, of ID met een interne kop, of een gecombineerde OD/ID-machine |
| Beweging | Robotpad plus klauwplaatrotatie en lineaire geleiding | X/Y/Z-assen plus een roterende spindel; resolutie en herhaalbaarheid van 0.01 mm / 0.01°. |
| Deelgrootte | Instellen van de spankop, de rupsbandafstand en het robotbereik voor elk project. | OD-machine: tot Ø630 mm × 3,000 mm, 2 ton. ID-machine: boringen Ø180 mm (Ø100 mm optioneel) tot Ø500 mm, tot 2,500 mm lang, 2 ton. Gecombineerde OD/ID-machine: OD tot Ø1,000 mm, lengte 5,000 mm of meer. |
| Layout | Vaste opstelling, open lay-out aangepast aan de installatie. | Gesloten machine met eigen voetafdruk |
Wanneer een speciaal apparaat beter past
Als uw werk onder een van deze categorieën valt, geef dan bij uw offerteaanvraag aan om welke productfamilie het gaat. EVST zal vervolgens een specifieke machineconfiguratie voor u bekijken, in combinatie met de robotcel.
Poeder, geen draad. Het systeem voert poeder coaxiaal aan: het mondstuk omsluit de straal, waardoor het poeder vanuit alle richtingen gelijkmatig het smeltbad bereikt. Dit maakt het mogelijk dat de robot vrij van richting kan veranderen langs een pad. De standaardconfiguratie is poedertoevoer; draadtoevoer maakt hier geen deel van uit.
Hogesnelheidskop of breedbandkop voor OD-werkzaamheden. Beide opties zijn geschikt voor OD-bekleding. Referentiecijfers van de specifieke OD-machineconfiguratie, voor een bekledingslaag van 1.2 mm:
| head type | Bekledingstijd per m² (1.2 mm laag) | Poedergebruik |
|---|---|---|
| Hogesnelheidsbekledingskop | 2–2.5 h/m² | 85-90% |
| Breedband bekledingskop | 1.5–3 h/m² | 95% of meer |
| Doorvoerkop (ID) | 3 h/m² | 85-90% |
| Blindboringkop (ID) | 3.5 h/m² | 85-90% |
De breedbandkop verspilt minder poeder; de hogesnelheidskop werkt in een smaller tijdsbereik. Omdat poeder de belangrijkste kostenpost is (zie hieronder), is poedergebruik net zo belangrijk als snelheid bij het vergelijken van spuitkoppen.
Poederdoseerder. De poederdoseerders op de door ons geleverde cellen zijn pneumatische (draaggas) of zwaartekrachtgestuurde units, servogestuurd, met een debiet van 5 tot 100 g/min, traploos instelbaar en een doseerstabiliteit van ±3%.
Laserkracht. De systemen die we hebben gebouwd, maken gebruik van continue fiberlasers van 6 kW tot 12 kW, bij 1080 nm, met een instelbaar vermogen van 10% tot 100%. Een hoger vermogen verhoogt de afzettingssnelheid en het per uur bedekte oppervlak. Het uiteindelijke laservermogen en de configuratie van de aanvoerunit worden voor elk project geselecteerd op basis van uw onderdelen, coatingvereisten en beoogde output, en bevestigd tijdens de proefafwerking.
De eerste vraag die EVST stelt, is of het oppervlak slijt of corrodeert. Die keuze bepaalt het bekledingspoeder, en de procesparameters vloeien daaruit voort. Een staaf die slijt tegen afdichtingen en een onderdeel dat corrodeert in zeewater vereisen verschillende poeders en verschillende instellingen, zelfs op dezelfde machine. Vertel ons hoe het onderdeel in de praktijk slijt, niet alleen aan de hand van de tekening.
Lasercladding werkt gedurende lange perioden op hoog vermogen, waarbij een groot deel van die energie als warmte wordt omgezet. De koeler vervult daarom twee koelfuncties: één voor de laserbron en één voor de claddingkop bij de robotarm. Temperatuurregeling is cruciaal voor een stabiele output, en de koeler wordt afgestemd op het laservermogen; kleinere koelers zijn beschikbaar indien het laservermogen dit toelaat.
Het koelwater van een fiberlaser wordt doorgaans op een temperatuur van ongeveer 22 °C gehouden. Als de lucht rond de laser warm en vochtig genoeg is, waardoor het dauwpunt boven de watertemperatuur uitkomt, condenseert er vocht in de laser. In vochtige klimaten is het raadzaam om een airconditioner of ontvochtiger voor de laserbehuizing te plaatsen.
Stof op een lens of beschermvenster absorbeert laserenergie en kan de optiek beschadigen, waardoor de bekledingskop of de laseroutput verloren gaat. Daarom is laserbekledingsapparatuur complexer om te bouwen dan conventionele lasapparatuur: het optische pad wordt geassembleerd in een stofvrije ruimte en afgedicht tegen poeder en stof.
De apparatuur is een eenmalige aankoop; poeder wordt per shift verbruikt. Twee machines kunnen in twee dagen tientallen kilo's poeder verbruiken, en vaste gebruikers kopen het per ton. Gedurende de levensduur van de cel worden de poederkosten een van de grootste kostenposten. Vergelijk bij het vergelijken van systemen niet alleen de machineprijs, maar ook het poederverbruik en de poederlevering. EVST levert bekledingspoeder dat is afgestemd op de toepassing.
Lasercladdingapparatuur is minder vergevingsgezind dan lasapparatuur: verkeerde bediening kan de laserbron of de claddingkop beschadigen. Kennis van het proces is belangrijker dan de hardware, daarom biedt EVST training op locatie aan in plaats van alleen te vertrouwen op instructie op afstand (zie hieronder).
Het werkbereik van een robotgestuurde lasercladdingcel wordt bepaald door vier factoren: de spankop of roterende as die het werkstuk vasthoudt, de lineaire rail waarlangs de robot beweegt, het bereik van de robot en de beschikbare vloeroppervlakte voor vlakke werkstukken. EVST stemt elk van deze factoren af op uw grootste werkstuk, waardoor de meeste onderstaande limieten per project worden geconfigureerd en niet vaststaan.
| Werkbereik item | Robotgestuurde laserbekledingscel |
|---|---|
| Maximale diameter van het onderdeel (buitendiameter van de bekleding) | Per project geconfigureerd: ingesteld door de spankop en het bereik van de robot. |
| Maximale bekledingslengte | Per project geconfigureerd: de robot beweegt zich over het te bewerken onderdeel op een lineaire rail. |
| Lineaire baanverplaatsing | Effectieve verplaatsing van 4 m (standaardcel) |
| Maximaal onderdeelgewicht | Per project geconfigureerd: ingesteld door de spankop en de nominale waarde van de draaias. |
| Klauwplaat | Drieklauwspantang op een draaias voor assen, stangen en buizen; afmetingen worden aangepast aan het project. |
| Rotatie-as / positioneerder-payload | Geconfigureerd per project |
| Vlakke delen | Per project geconfigureerd: ingesteld op basis van het bereik van de robot, de afgelegde afstand van de rupsbanden en het werkgebied in de lay-out. |
| Referentie: speciale OD-bekledingsmachine | Tot Ø630 mm × 3,000 mm bekledingslengte, 2 t |
Om de juiste afmetingen voor de cel te bepalen, dient u de grootste diameter, de te bekleden lengte, het gewicht en het zwaartepunt van het zwaarste onderdeel, en de afmetingen van eventuele vlakke delen door te geven.
| Item | Specificaties (tot nu toe gebouwde configuraties) |
|---|---|
| celtype | Vaste robotgestuurde laserbekledingscel, zonder mobiel platform; ontworpen om te passen in de fabrieksindeling. |
| Configuraties | OD-bekleding (draaiing van de spankop); meerlaagse bekleding van vlakke oppervlakken |
| Robot | Zesassige industriële robot; laadvermogen en bereik geselecteerd voor de bekledingskop en het werkstuk. |
| Lineair spoor | Effectieve verplaatsing van 4 m (standaardcel) |
| Laserbron | Continue vezellaser, 1080 nm; 6–12 kW op tot nu toe gebouwde systemen; vermogen instelbaar van 10–100%; QBH-vezeluitgang; watergekoeld; 380 V-ingang; bediening op afstand en lokaal. |
| Bekledingskop | Coaxiale poedertoevoerkop; hogesnelheids- of breedbandkop voor OD-bewerkingen |
| Poeder voeder | Pneumatisch (draaggas) of zwaartekracht; servoaandrijving; 5–100 g/min continu instelbaar op aangeleverde cellen; stabiliteit van de toevoer ±3% |
| Koelen | Waterkoeler, afgestemd op het laservermogen; koelt de laserbron en de bekledingskop. |
| Controleer: | Geïntegreerde schakelkast met laserbron en bewaking; touchscreen HMI |
| Diagnose op afstand | IoT-module voor het op afstand bekijken van de HMI en operationele gegevens; kan worden losgekoppeld wanneer deze niet nodig is. |
| Laseralarmen | Lees via een Ethernetkabel met pc-software (Engelstalige versie beschikbaar). |
De specificaties op deze pagina zijn typische waarden van tot nu toe gebouwde configuraties; het laservermogen en de poedertoevoerinstellingen voor uw cel worden per project gekozen. De bekledingssnelheid, laagdikte, laagkwaliteit en poederbenutting zijn afhankelijk van het onderdeel, het basismateriaal, het poeder en de coatingvereisten, en worden voor elk project bevestigd tijdens een bekledingsproef.
De acceptatie door de fabriek, de installatie en de inbedrijfstelling op locatie worden voor elk project overeengekomen en in de offerte vermeld.
EVST adviseert 1-2 dagen training op locatie bij levering. Deze training omvat de bediening van het besturingssysteem, het instellen van parameters voor slijtvast en corrosiebestendig gebruik, en de routinematige controles ter bescherming van de optiek. Instructie op afstand is geen vervanging voor praktijkgerichte training met uw eigen apparatuur.
Met de IoT-module kunnen EVST-technici het touchscreen en de operationele gegevens op afstand bekijken, waardoor storingen snel kunnen worden opgespoord, zelfs bij een taalbarrière. De module wordt geleverd met een Chinese simkaart zonder internationale roaming; vervang deze door een lokale simkaart wanneer het systeem arriveert, of sluit de module aan op uw eigen netwerk.
Als u wilt voorkomen dat productiedata de fabriek verlaten, laat het systeem dan draaien met de simkaart verwijderd of de netwerkkabel van de IoT-module losgekoppeld. Sluit deze alleen aan wanneer een storing op afstand moet worden gediagnosticeerd en koppel deze daarna weer los.
Wanneer de laserbron een alarm afgeeft, wordt de code uitgelezen door een pc via een Ethernetkabel met de laser te verbinden en de diagnostische software van de laser te openen. Deze software is beschikbaar in het Engels. EVST behandelt deze stap in de training, zodat uw team foutcodes kan uitlezen zonder op ondersteuning te hoeven wachten.
De garantievoorwaarden worden in de offerte bevestigd. Voor vestigingen in het buitenland verzendt EVST reserveonderdelen voor lokale vervanging en begeleidt de werkzaamheden op afstand; dit is sneller dan wachten tot een technicus door verschillende tijdzones reist. Bezoeken op locatie in het buitenland kunnen worden geregeld, waarbij de reis- en servicekosten vooraf in het contract worden vastgelegd.
De levertijd is afhankelijk van de configuratie en wordt bevestigd in de offerte; de verzendtijd is afhankelijk van de bestemming.
Een offerte voor een robotgestuurd lasercladdingsysteem begint bij vijf inputgegevens. Aan de hand daarvan kan EVST proefcladdingstests op uw onderdelen uitvoeren voordat u een bestelling plaatst.
Een robotgestuurd lasercladdingsysteem is een cel waarin een industriële robot een lasercladdingkop over een onderdeel beweegt, waarbij metaalpoeder in het oppervlak wordt gesmolten om een dichte, metallurgisch gebonden, slijt- of corrosiebestendige laag te creëren. Het EVST-systeem combineert een zesassige robot op een lineaire rail met een coaxiale poederkop, een continue fiberlaser, een poedertoevoer en een waterkoeler, plus een spankop voor roterende onderdelen.
Een robotgestuurde lasercladdingcel bestaat uit de robot, de fiberlaser, de claddingkop, de poedertoevoer, de waterkoeler en een spankop of lineaire geleiding om het onderdeel aan te voeren. In de EVST-cel zijn de robot, laser en koeler standaard industriële componenten; de claddingkop, poedertoevoer, geïntegreerde besturingskast en celbasis zijn specifiek ontworpen voor cladding; en de spankop, geleiding en lay-out zijn afgestemd op uw onderdelen. EVST integreert deze componenten in één cel en stelt de robotpaden, procesparameters en het poeder voor uw onderdelen in.
Voor gemengde assen, stangen, buiseinden en vlakke onderdelen is een robotcel flexibeler: één cel verwerkt zowel de buitendiameter als de vlakke oppervlakken en past in een open lay-out. Voor één productfamilie met een constant volume, zoals cilinderstangen, of voor cilinderboringen, is een speciale CNC-machine een betere oplossing.
Eén robotcel kan zowel buitendiameter- als vlakke oppervlakken bekleden wanneer de spankop en het vlakke werkgebied in de lay-out zijn opgenomen. Binnenboringen vereisen een interne bekledingskop en worden normaal gesproken bekleed op een speciale machine; een doorlopende boorkop laat ongeveer 30 mm aan de onderkant van de cilinder onbekleed, tenzij de onderkant wordt afgesneden, terwijl een blinde boorkop de volledige diepte bekleedt.
Het EVST-systeem maakt gebruik van coaxiale poedertoevoer. De nozzle voert poeder vanuit alle richtingen rond de straal aan, waardoor de robot van richting kan veranderen zonder dat de manier waarop het poeder in het smeltbad terechtkomt, verandert. Poeder biedt bovendien een ruime keuze aan slijt- en corrosiebestendige legeringen. Draadtoevoer behoort niet tot de standaardconfiguratie.
De door EVST gebouwde systemen maken gebruik van continue fiberlasers met een vermogen van 6 kW tot 12 kW. Een hoger vermogen bestrijkt een groter oppervlak per uur, maar het benodigde vermogen voor uw lasercel wordt per project bepaald op basis van de diameter en lengte van het onderdeel, de laagdikte en uw gewenste output, en bevestigd tijdens een proef met het bekleden van uw onderdelen.
Voor een laagdikte van 1.2 mm bij OD-bewerking draait een hogesnelheidskop op ongeveer 2–2.5 uur/m² met een poederbenutting van 85–90%, terwijl een breedbandkop op ongeveer 1.5–3 uur/m² draait met een benutting van 95% of meer. De breedbandkop verspilt minder poeder, wat belangrijk is omdat poeder de grootste kostenpost is.
Specificeer de grootste diameter, de te bekleden lengte, het gewicht en het zwaartepunt van het zwaarste onderdeel, en de afmetingen van eventuele vlakke onderdelen. EVST dimensioneert de spankop, de draaias, de lineaire geleiding en het bereik van de robot naar deze onderdelen; de lineaire geleiding van de standaardcel heeft een effectief bereik van 4 meter, de overige limieten worden per project geconfigureerd. Ter referentie: een speciale OD-bekledingsmachine verwerkt onderdelen tot Ø630 mm × 3,000 mm en 2 ton.
Ja. Hydraulische steunkolommen, vijzels en cilinders voor mijnbouwapparatuur zijn een belangrijke toepassing van lasercladding, zowel voor nieuwe onderdelen als voor het reviseren van versleten onderdelen. Stangen en kolommen worden aan de buitenzijde geclad; cilinderboringen worden aan de binnenzijde geclad.
Lasercladding wordt gebruikt voor componenten van mijnbouwapparatuur, energiecentrales, metallurgie, petrochemie en offshore engineering, waaronder oliepijpleidingen, schachten en grote onderdelen van apparatuur die worden gerepareerd of gereviseerd. Productielijnen voor het bekleden van oliepijpleidingen kunnen op maat worden ontworpen.
Stel vier vragen voordat u tot aankoop overgaat: kan de leverancier proefonderdelen coaten volgens uw coatingvereisten vóór de bestelling; kan het coatingpoeder leveren dat is afgestemd op uw bedrijfsomstandigheden; zal het uw operators ter plaatse trainen; en hoe zal het u na levering ondersteunen, inclusief diagnose op afstand en reserveonderdelen? EVST levert om deze reden de apparatuur, het bijpassende poeder en de procesconfiguratie in één pakket.
Plan 1-2 dagen training op locatie bij levering, waarbij het besturingssysteem, de parameterinstellingen voor slijtage- en corrosiewerkzaamheden en het onderhoud van de optiek aan bod komen. Daarna kunnen EVST-technici met de IoT-module storingen op afstand diagnosticeren; in het buitenland dient u een lokale simkaart te plaatsen, aangezien de meegeleverde simkaart geen internationale roaming ondersteunt.
Ja. EVST verzendt reserveonderdelen voor lokale vervanging, begeleidt het werk op afstand en diagnosticeert storingen via de IoT-module van het systeem zodra een lokale simkaart is geplaatst. Voor de beveiliging van de gegevens kan de simkaart of de netwerkkabel van de module tijdens normaal gebruik losgekoppeld blijven en alleen worden aangesloten wanneer een storing ondersteuning op afstand vereist.
De garantievoorwaarden en levertijd zijn afhankelijk van de configuratie en worden in de offerte vermeld. Na levering worden overzeese installaties ondersteund met verzonden reserveonderdelen en begeleiding op afstand; bezoeken ter plaatse in het buitenland worden geregeld, waarbij de reis- en servicekosten vooraf worden overeengekomen.
De prijs van een lasercladdingsysteem is afhankelijk van het laservermogen, het type claddingkop, de grootte van de spankop en de lengte van de lineaire rail, of de cel alleen buitendiameters of buitendiameters plus vlakke oppervlakken bewerkt, de grootte van de koeler en de inbedrijfstelling en training op locatie. De operationele kosten bestaan voornamelijk uit poeder, dus vraag ook naar het verwachte poederverbruik. EVST maakt een offerte per project na beoordeling van uw onderdelen. contact met tekeningen en de coatingeisen.
Alle cijfers op deze pagina zijn typische waarden; de daadwerkelijke prestaties van de gevelbekleding worden voor elk project bevestigd door middel van een proefmontage.