
Transformatortank Lassen Automatisering
Coördineer de naadlokalisatie, programmering, robottoegang en materiaaloverdracht rondom de daadwerkelijke transformatortank – niet rondom een generieke apparatuurlijst.
EVST configureert externe en interne lasstations voor transformatortankonderdelen en koppelt vervolgens de uiteindelijke architectuur, het lasproces en de acceptatiemethode aan de projectinput.
Bepaal de reikwijdte voordat de projectomvang wordt vastgesteld.
Bepaal de afmetingen van de tank, de verbindingen, de materiaalstroom en de acceptatiemethode voordat de apparatuur wordt gedimensioneerd. Vervolgens worden het laadvermogen, het bereik, de wanddikte, de snelheid en de doorvoercapaciteit bevestigd aan de hand van de gekozen projectarchitectuur.
Elk formulier wordt beoordeeld aan de hand van de daadwerkelijke naadplattegrond en het bevestigingsplan.
De volgorde is aangepast aan de feitelijke constructie van de tank en het toegangsplan.
Het werkproces omvat het lassen van de tank van de buitenkant naar de binnenkant.
Sensoren ondersteunen het vinden van lasnaden wanneer variaties in de passing dit vereisen.
De gekozen methode hangt af van de geometrie, de bevestiging, de kalibratie en de omsteltijd.
De architectuur wordt gekozen op basis van behoeften op het gebied van toegankelijkheid, oriëntatie en materiaalstroom.
Tankfamilies kunnen bij de aanvraagbeoordeling gescheiden worden.
Elke werkstukfamilie heeft andere kenmerken wat betreft de toegang tot de lasnaad, de opspanning, de oriëntatie en de route tussen de externe en interne lasverbindingen.
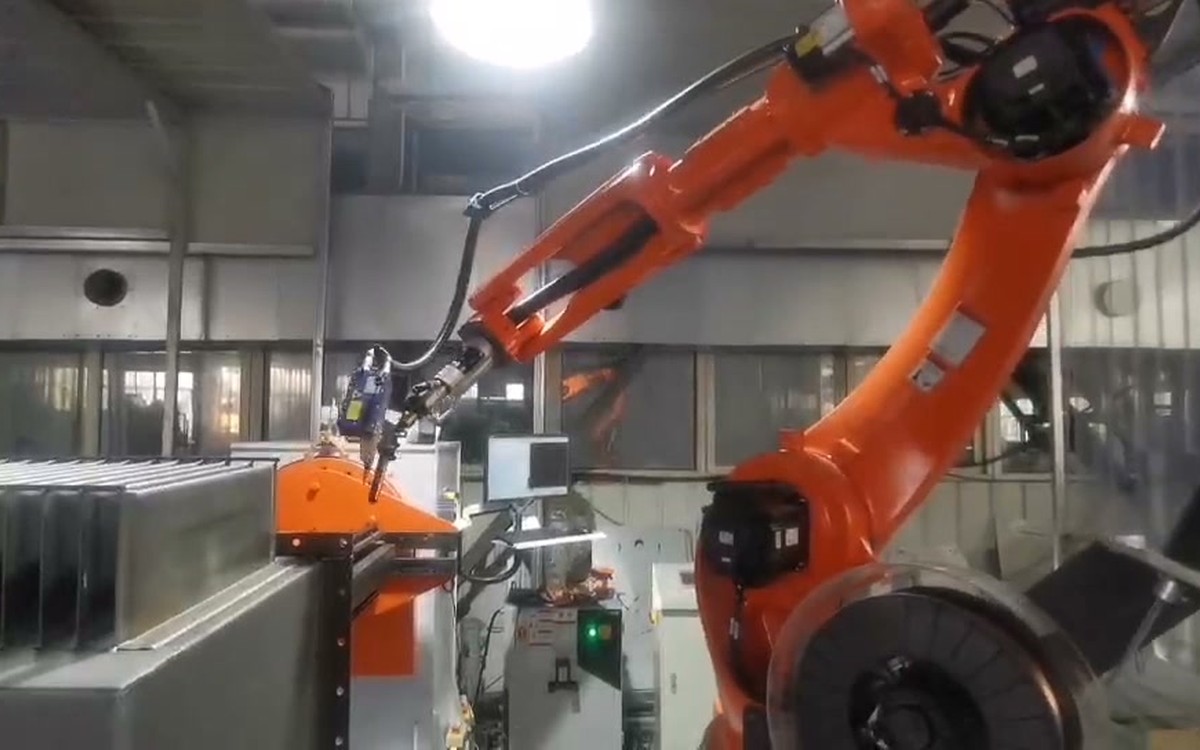
Rechthoekige tanks
Controleer de naden van de zijwanden, hoeken, gegolfde gedeelten en de vereiste oriëntatie voor stabiele toegang tot de brander.
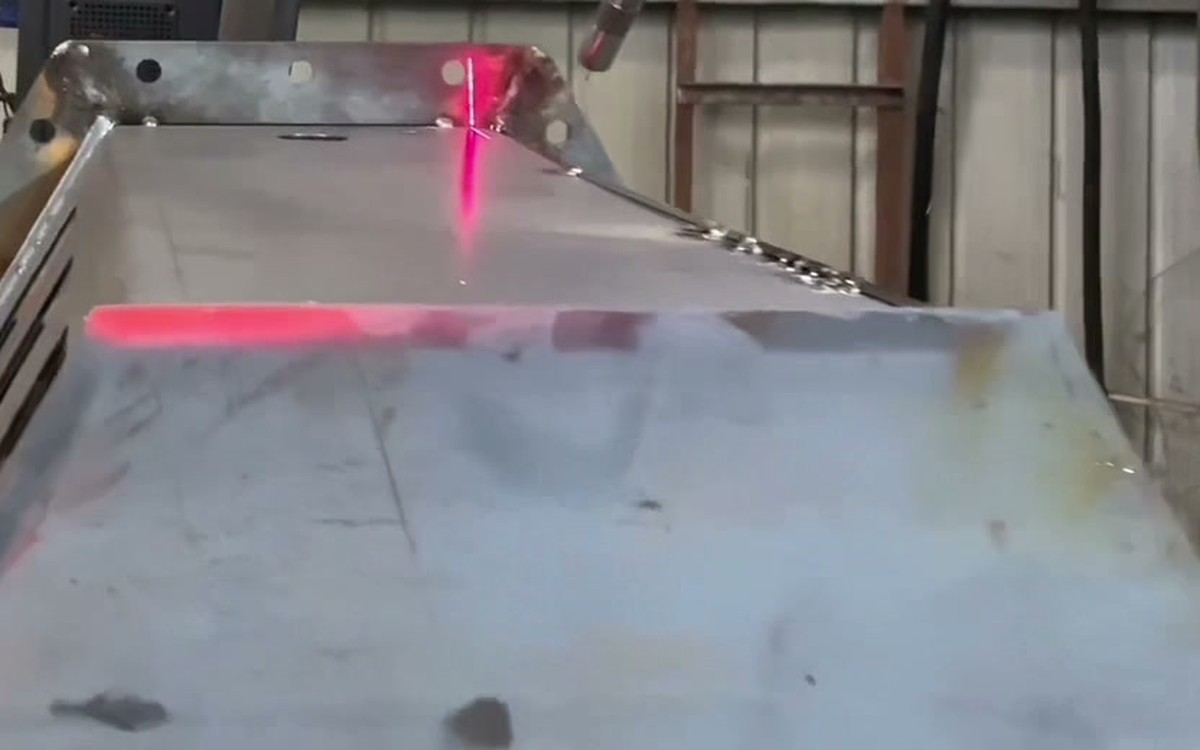
Driehoekige tanks
Plan het genereren van paden, laserlokalisatie en toegang rondom veranderende vlakken en interne geometrie.
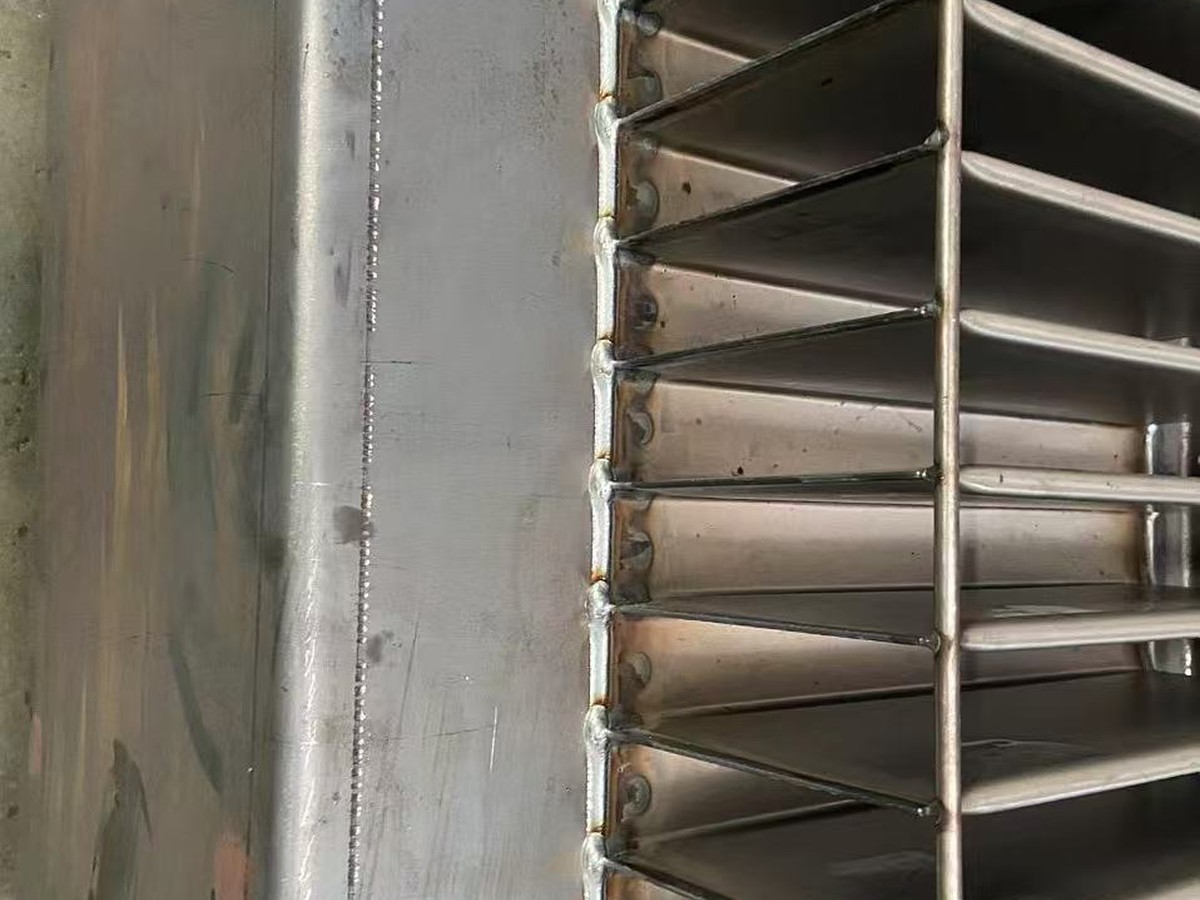
tanks met gegolfde wanden
Scheid de doorlopende wandnaden van de verbindingen aan de uiteinden van de vinnen en zorg ervoor dat het lastraject over de herhaalde geometrie heen uitgelijnd blijft.
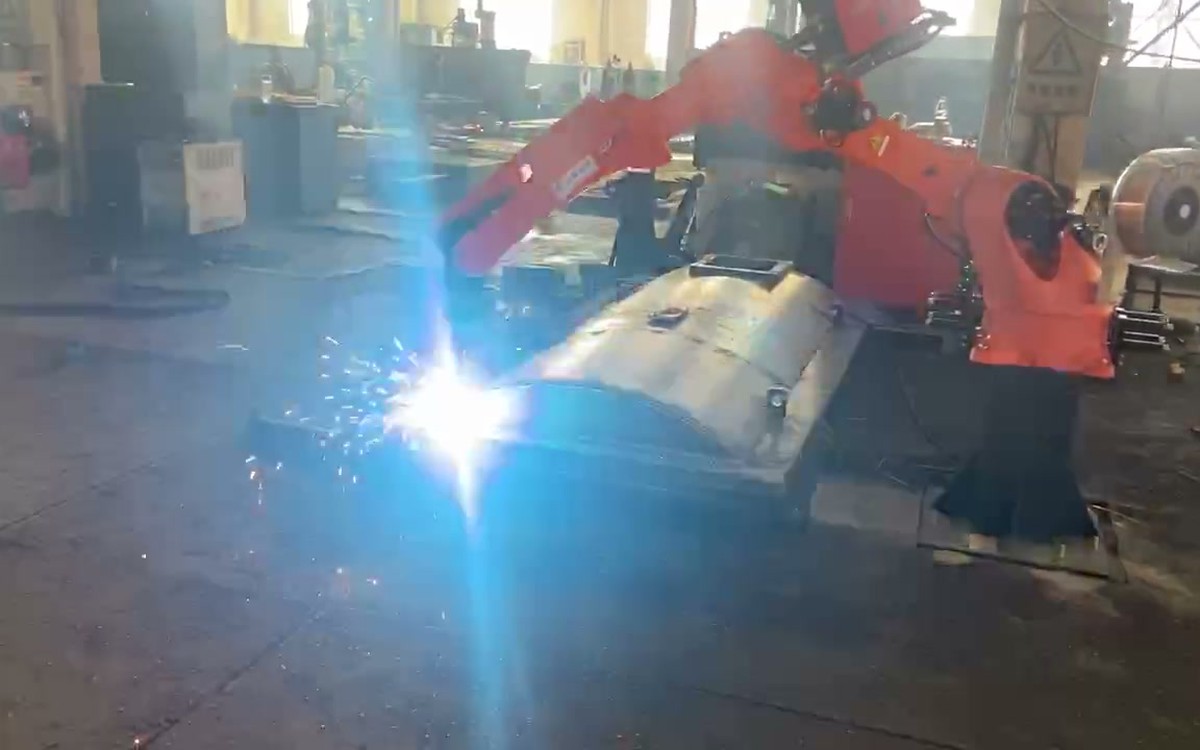
Tankdeksels
Controleer de gebogen naden, openingen, flenzen en de bevestigingsoriëntatie van de gekozen afdekking voor het geselecteerde ontwerp.
Transformeer de tankconstructie in zichtbare lasfasen.
Het proces is opgedeeld in werkstukfasen, zodat de toegang van de robot, de bevestiging en de acceptatie in elke fase gecontroleerd kunnen worden in plaats van verborgen te zijn in één lange productiebeschrijving.
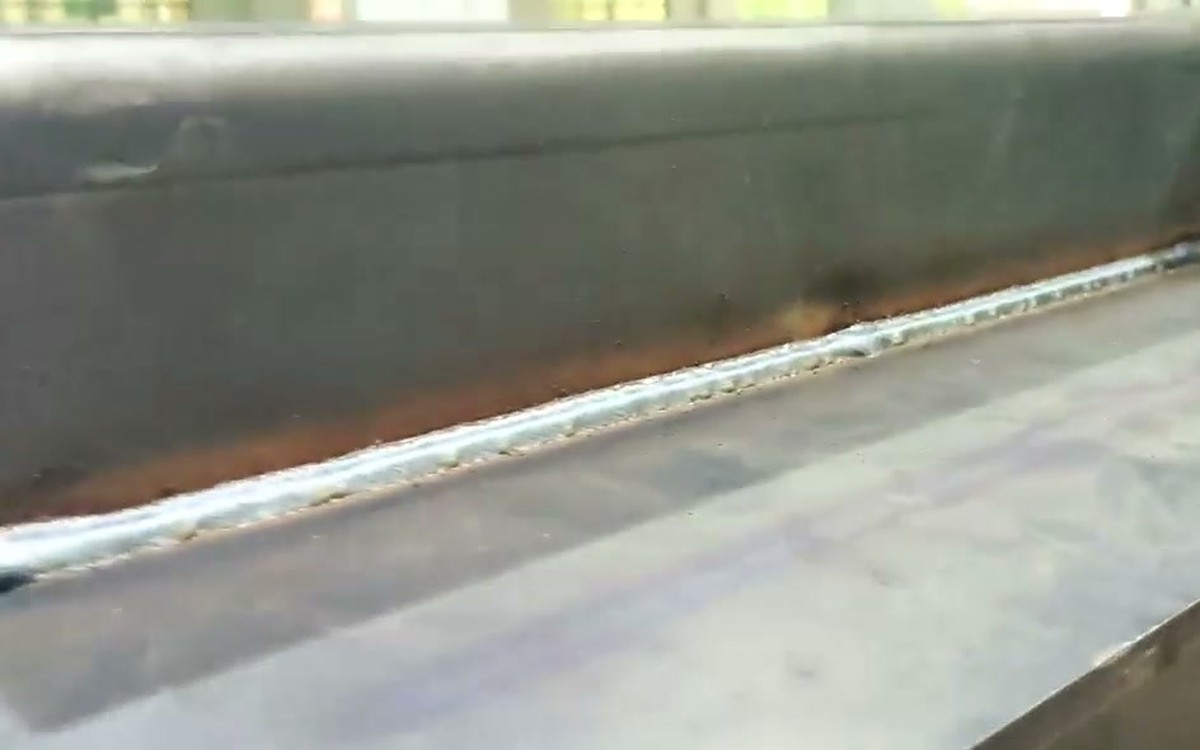
Bodemlassen van de tank
Bepaal referentiepunten en voltooi de geplande bodemnaden voordat de latere tankgeometrie de toegang beperkt.
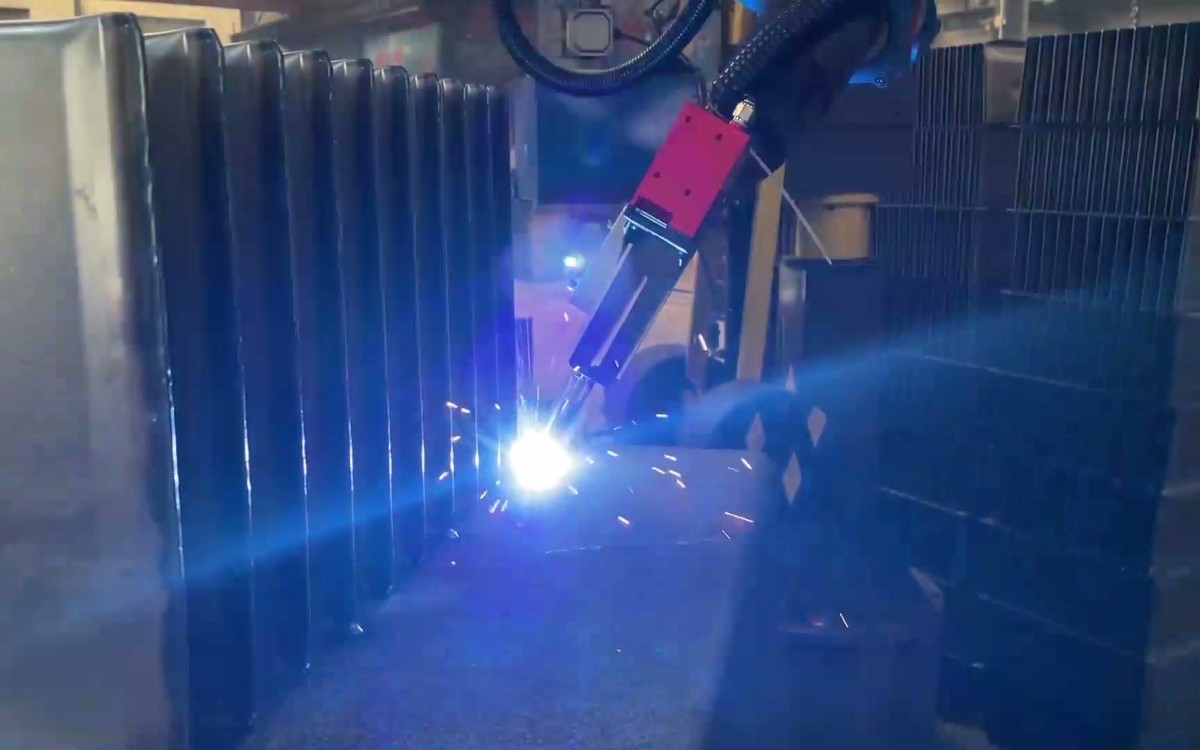
Wanden en verstevigingsribben
Coördineer de wand, wapening en golfplaten met behulp van bevestigingspunten en een bereikbare lasoriëntatie.
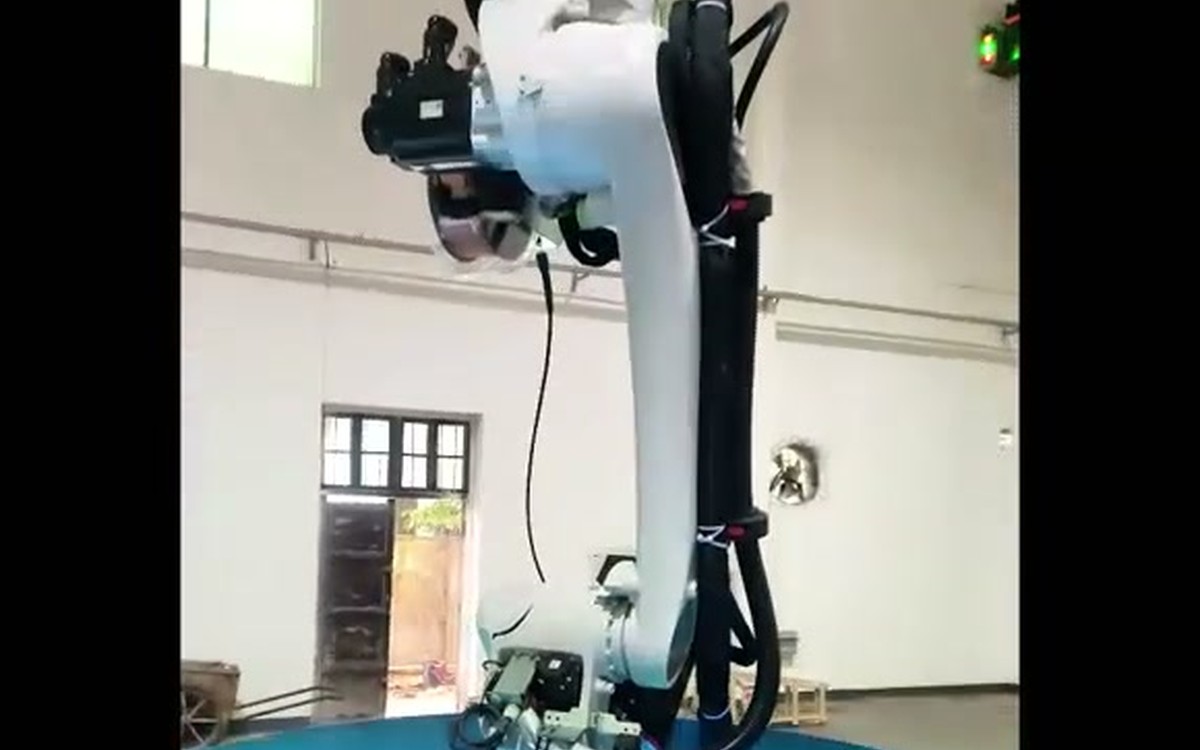
Inwendige lasnaden
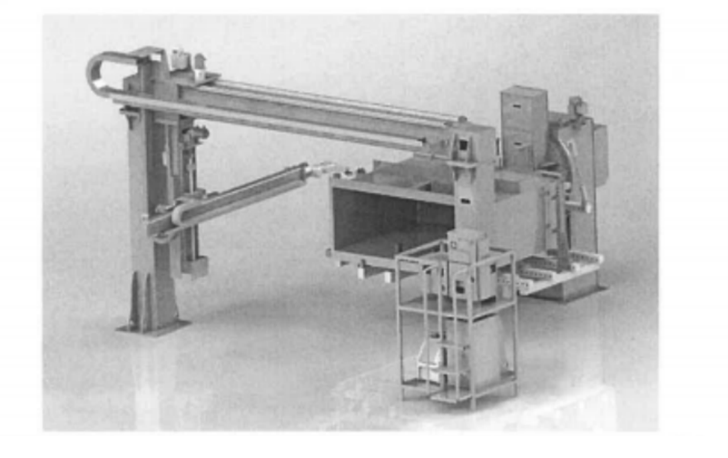
Gebruik de geselecteerde omgekeerde, kolom- of verplaatsingsasconfiguratie om de interne naden te bereiken die in het procesplan zijn aangegeven.
Extern lassen, overdracht en intern lassen
Houd de handmatige en geautomatiseerde stappen inzichtelijk, van hechtlassen en palletiseren tot AGV-transport, kraanlossing, reparatielassen en lektesten.
De gehele brandstoftank en de verstevigingsribben moeten handmatig puntgelast worden en op de daarvoor bestemde positie op de speciale pallet geplaatst worden.
De speciale pallet wordt op het daarvoor bestemde palletrek geplaatst en wacht tot de AGV (automatisch geleide voertuig) deze naar de externe lasrobot transporteert voor het volledige lasproces.
Nadat het uitwendige laswerk is voltooid, transporteert de AGV het werkstuk naar de robot van het interne lasstation voor het volledige inwendige laswerk.
Nadat het interne laswerk is voltooid, transporteert de AGV de tank naar de lospositie. De handkraan haalt de brandstoftank vervolgens neer en plaatst deze in het reparatielasgebied, waarna een handmatige lektest wordt uitgevoerd. De AGV keert automatisch terug naar het laadgebied om te wachten.
Definieer elk onderdeel aan de hand van zijn functie.
De uiteindelijke materiaallijst is projectspecifiek. Deze componentrollen geven aan wat er gecoördineerd moet worden voordat modellen, aantallen en prestatiewaarden worden bevestigd.
| Bestanddeel | Verantwoordelijkheid bij de aanvraag |
|---|---|
| Lasrobot en procespakket | Behoud het geprogrammeerde toortspad en het geselecteerde gasbeschermde booglasproces rond de gedefinieerde verbindingen. |
| Lasernaadlokalisatie of -tracering | Lokaliseer laspunten en corrigeer het laspad waar de overeengekomen pasconditie dit vereist. |
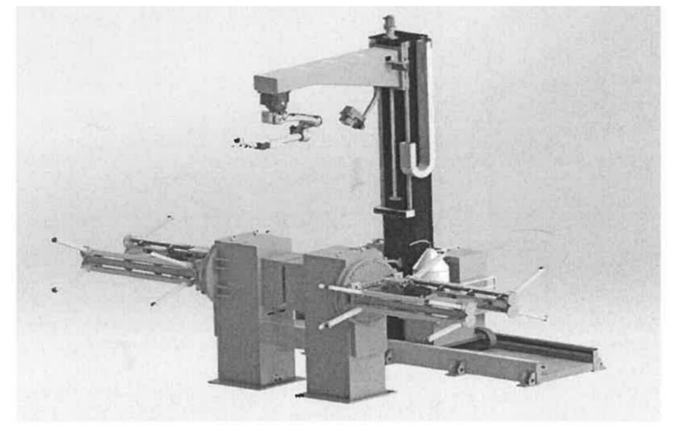
| Kolom, portaal of bewegingsas | Verbeter de toegang over de tankwanden en tot in de interne lasruimte. |
| Positioneerder en speciaal daarvoor bestemd bevestigingsmiddel | Houd de tank op de afgesproken referentiepunten en presenteer de naden in een bruikbare oriëntatie. |
| Pallet- en AGV-doorstroming | Verplaats het werkstuk tussen de laad-, uitwendige las-, inwendige las- en losposities. |
| Controle- en veiligheidsgrenzen | Coördineer bewegingen, vergrendelingen, hersteltoestanden en het uiteindelijke beveiligde werkingsgebied. |
Lektesten horen thuis in het productieplan.
Maak geen onderscheid tussen lassen en lekdichtheidscontrole.
De huidige workflow plaatst handmatig reparatielassen en lektesten na het lossen. Het project moet daarom vastleggen hoe het uiterlijk van de las, de continuïteit van de lasnaad, de maateisen, de afhandeling van de reparatie en de lektest worden geregistreerd.
De testmethode, druk, duur en acceptatiegegevens worden samen met de klantspecificatie en de goedgekeurde projectdocumenten vastgelegd.
Heeft u een beoordeling van de lasverbindingen (extern en intern) nodig?
Stuur de tanktekening, de volgorde van de verbindingen, de laadmethode, het acceptatieplan en de beschikbare vloeroppervlakte.
Maak de automatiseringsgrens expliciet.
Toepassingsgerichte beoordeling
Begin bij de tank, de verbindingen, de montage en de acceptatieprocedure voordat u de apparatuur selecteert.
Geïntegreerde architectuur
Coördineer robottoegang, sensoren, positioneerders, bewegingsassen en materiaalstroom als één systeem.
Validatiegestuurde doelstellingen
Bindcyclus-, las- en omsteldoelen moeten worden gekoppeld aan echte onderdelen en een overeengekomen testgrens.
Duidelijke handleidingstappen
Houd hechtlassen, kraanhandelingen, reparatielassen en lektesten zichtbaar binnen het zichtbereik.
Vragen over het lassen van transformatortanks
Welke typen transformatortanks kunnen met dit automatiseringsconcept worden afgedekt?
De oplossing kan worden beoordeeld voor rechthoekige tanks, driehoekige tanks, tanks met gegolfde wanden en tankdeksels. De uiteindelijke dekking is afhankelijk van de tekening, het lasnaadplan, het bevestigingsconcept en de bereikbare lasrichting.
Hoe zijn de externe en interne lasstations met elkaar verbonden?
Het werkproces maakt gebruik van een speciaal pallet en een AGV-transportvoertuig. De AGV brengt de tank naar de externe lasafdeling, transporteert deze naar de interne lasafdeling en vervolgens naar de losafdeling, waarna reparatielassen en lektesten plaatsvinden.
Vereist een nieuw tanktype een complete herprogrammering?
Niet per se. Offline programmeren, naadscannen en laserlokalisatie kunnen de hoeveelheid werk die nodig is om de cellen te trainen verminderen, maar het resultaat hangt af van de modelkwaliteit, de herhaalbaarheid van de testopstelling, de kalibratie, de sensoren en de afgesproken omsteltijd.
Hoe wordt de lekdichtheid na het lassen gecontroleerd?
Het proces omvat een fase van handmatig reparatielassen en een lektest na het lossen. De testmethode, druk, duur, acceptatiedrempel en registratievorm moeten worden vastgelegd in de goedgekeurde klant- en projectvereisten.
Wat moet ik opsturen voor een beoordeling van mijn aanvraag?
Stuur de tanktekening, het voegplan, materiaal en dikte, pasvorm en hechtlasconditie, verwachte varianten, laadmethode, beoogde outputdefinitie, inspectie- en lektestplan, nutsvoorzieningen en beschikbare vloeroppervlakte.
Begin met het tekenen van de transformatortank.
EVST kan het werkstuk, de lasvolgorde, de materiaalstroom en het acceptatieplan gebruiken om een praktische lasarchitectuur voor zowel de binnen- als buitenkant te beoordelen voordat projectspecifieke parameters worden vastgelegd.