
Door de EVST-redactie · Laatst bijgewerkt: 1 juni 2026
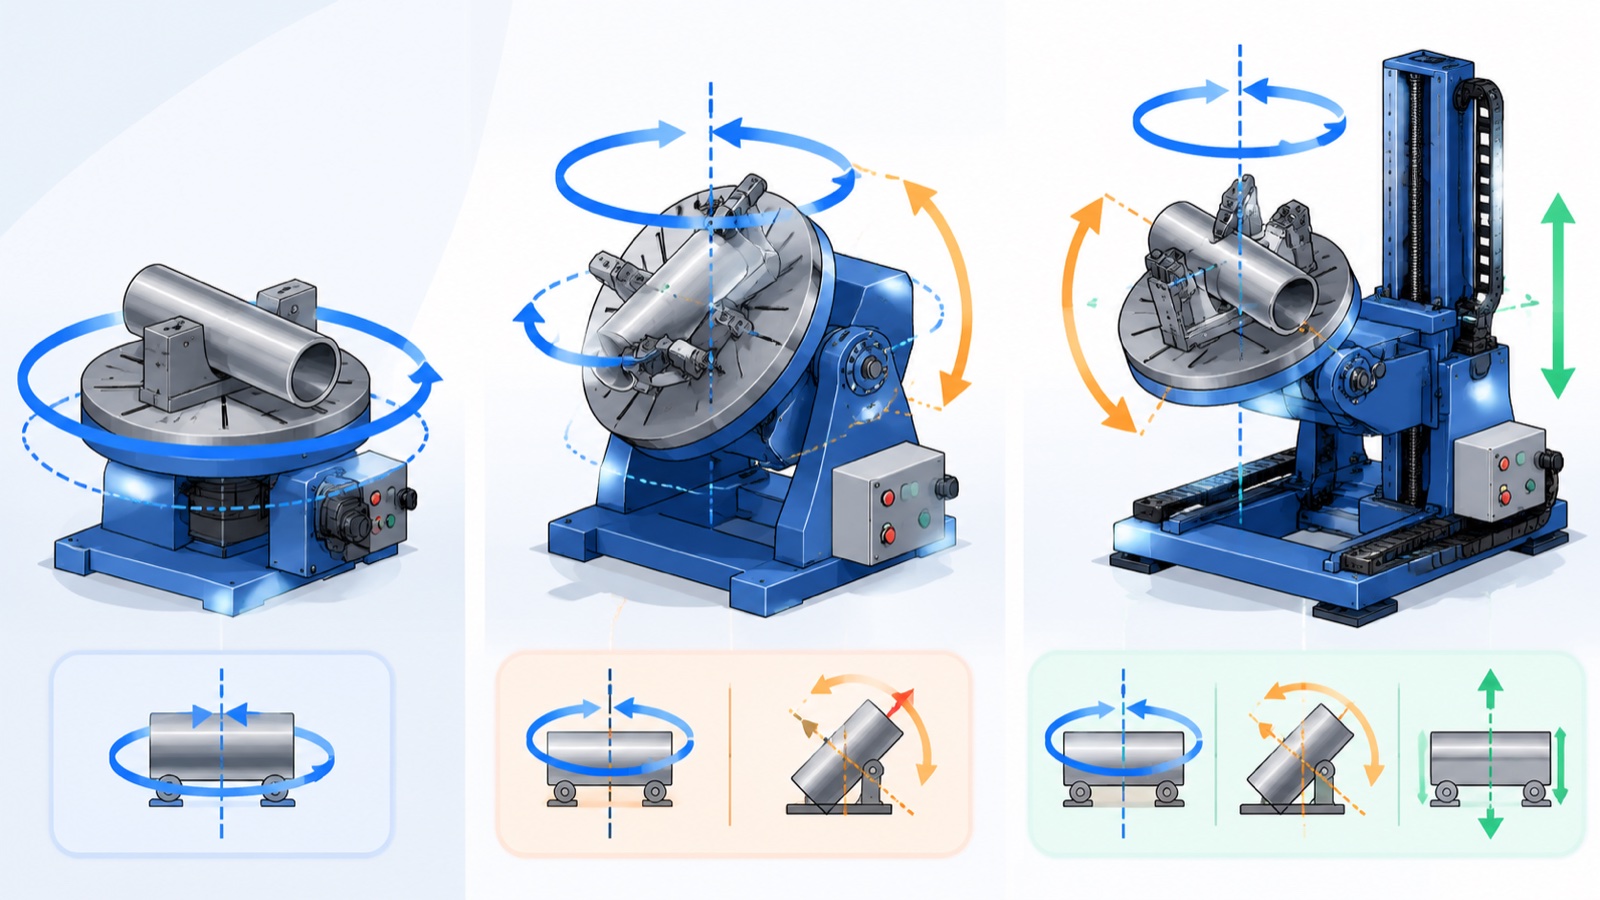
Een laspositioneerder is een gemotoriseerd apparaat dat een werkstuk roteert of kantelt, zodat lassen in de vlakke positie blijven, waar snelheid en kwaliteit het hoogst zijn. Het aantal assen bepaalt de beweging: een positioneerder met één as roteert om één as, een positioneerder met twee assen kantelen en een positioneerder met drie assen combineert twee kantel- of hefassen met rotatie. De keuze hangt af van de geometrie van het werkstuk, het gewicht en het aantal lasnaden dat zich op verschillende vlakken bevindt.
Wat een laspositioneerder daadwerkelijk doet
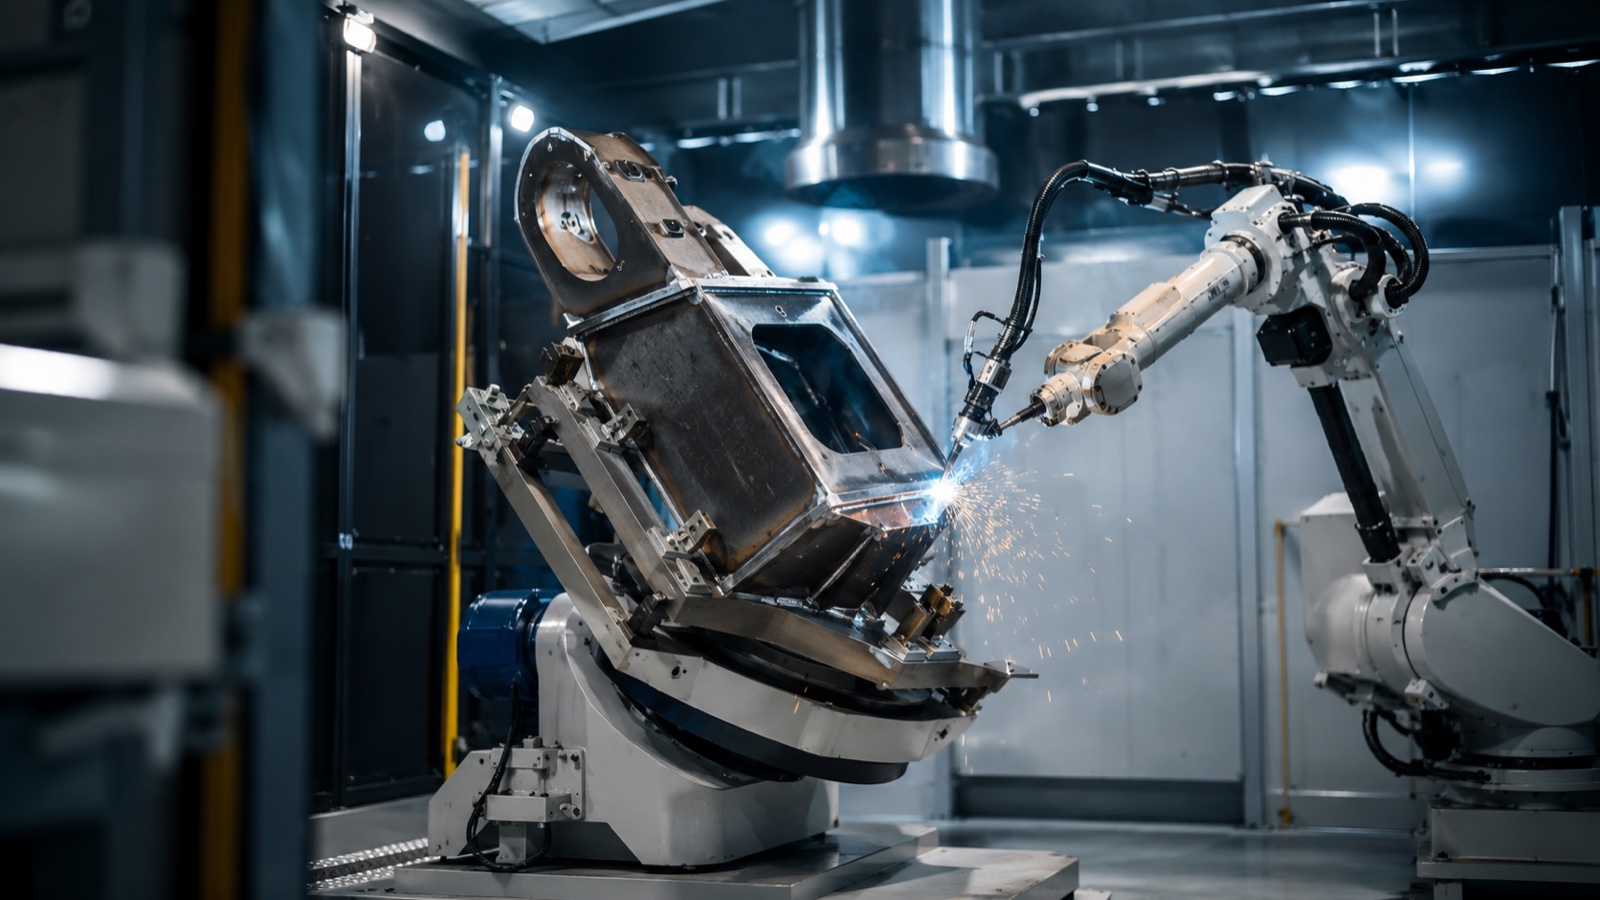
Zowel handmatige als robotlassers werken het snelst wanneer de lasnaad vlak is en het smeltbad zich in een stabiele, door de zwaartekracht ondersteunde positie bevindt. Een positioneerder brengt elke lasnaad in die positie in plaats van de lasser of de robotarm te dwingen om in lastige hoeken te werken. Het resultaat is een consistentere penetratie, minder defecten en kortere cyclustijden.
Volgens de richtlijnen van de American Welding Society zijn de laskwaliteit en de lassnelheid het hoogst in de vlakke positie en nemen ze af naarmate de verbindingen zich in horizontale, verticale en bovenhandse richting bewegen. Een positioneerder zorgt ervoor dat zoveel mogelijk lassen in dat gunstige bereik blijven. In robotcellen wordt de positioneerder ook onderdeel van het bewegingssysteem: de assen kunnen worden gecoördineerd met de robot, zodat het werkstuk en de lastoorts tijdens één doorlopende lasbeweging samen bewegen.
Eénassig versus tweeassig versus drieassig: het kernverschil
Het praktische verschil zit hem in de bewegingsvrijheid, die bepaalt hoeveel vlakken van een werkstuk je aan de brander kunt presenteren zonder opnieuw te hoeven klemmen.
| Type | Assen / beweging | Geschikt voor | Typische beperking |
|---|---|---|---|
| Enkele as | 1 (rotatie om één as) | Ronde of symmetrische onderdelen: assen, flenzen, pijpspools, trommels | Kan niet kantelen; de naden aan de uiteinden blijven niet plat liggen. |
| 2-assig | 2 (rotatie + kanteling) | Beugels, frames en constructielassen die zowel draai- als kantelbewegingen vereisen. | Beperkt bereik bij zeer hoge of diepe dozen. |
| 3-assig | 3 (rotatie + kantelen + heffen of tweede kanteling) | Complexe constructies met naden op meerdere vlakken | Hogere kosten en meer programmeer- en kalibratie-inspanning. |
Een eenassige unit is de werkpaard voor alles wat in essentie een rotatiebeweging betreft. Voeg een kantel-as toe en je dekt het grote middengebied van constructiefabricage, waar een onderdeel zowel moet kunnen draaien als kantelen. Een derde as verdient zichzelf alleen terug wanneer onderdelen echt driedimensionaal zijn en het opnieuw opspannen anders meer zou kosten dan de extra as.
Hoe kies je het juiste aantal assen?
In de praktijk bepalen drie vragen de meeste keuzes:
- Waar zitten de naden? Als elke las op één cirkel ligt, is een positioneerder met één as voldoende. Lasnaden op meerdere vlakken wijzen naar 2 of 3 assen.
- Hoe zwaar is het onderdeel en hoe goed is het in balans? Excentrische belastingen creëren kantelmomenten die de tandwieloverbrenging en remmen van de positioneerder veilig moeten opvangen, en niet alleen het nominale gewicht.
- Werkt de positioneerder samen met een robot? Gecoördineerde beweging vereist assen die de robotcontroller synchroon kan aansturen, waardoor geïntegreerde 2- en 3-assige units de voorkeur hebben boven een losstaand draaiplateau.
Volgens observaties in de branche is de meest voorkomende specificatiefout het puur afgaan op het nominale laadvermogen, terwijl het zwaartepunt en de draaicirkel van de lading worden genegeerd. Een positioneerder die geschikt is voor 1000 kg gecentreerde, compacte massa kan onveilig zijn met 600 kg die ver van de as hangt. Gerenommeerde fabrikanten, waaronder EVST, publiceren om deze reden naast het opgegeven laadvermogen ook tabellen met de relatie tussen belasting en moment en het zwaartepunt.
Het aflezen van gegevens over laadvermogen en nauwkeurigheid
Twee cijfers domineren de gegevensbladen van positioneerders, en beide verdienen nader onderzoek.
payload Het maximale werkstukgewicht bij een bepaald zwaartepunt is het maximale draagvermogen. Fabrikanten bieden hetzelfde model aan in verschillende draagvermogens, omdat de versnellingsbak, lagers en rem zijn gedimensioneerd op basis van het moment dat het zwaarst kan worden belast. Zo worden de laspositioneerders met één of twee assen van EVST aangeboden in verschillende draagvermogens, van een paar honderd kilogram tot wel 5000 kg, zodat een koper de juiste unit kan kiezen die past bij het werkstuk, in plaats van een te grote unit te selecteren.
Herhaalbaarheid Dit geeft aan hoe nauwkeurig de positioneerder terugkeert naar een ingestelde hoek, meestal uitgedrukt in millimeters op het werkoppervlak of in boogminuten. Bij robotlassen is een herhaalbaarheid in het bereik van ±0.06 tot ±0.25 mm gebruikelijk, afhankelijk van de grootte en het laadvermogen. Een kleinere nauwkeurigheid is niet automatisch beter: de nauwkeurigheid moet ruim binnen de tolerantie van de las vallen, zodat de lastoorts de verbinding bij elke cyclus kan vinden.
Volgens de technische gegevens van de fabrikant hebben grotere en zwaardere positioneerplatformen over het algemeen een iets minder nauwkeurige herhaalbaarheid, omdat de massa en de structurele vervorming sneller toenemen dan de stijfheid. Deze afweging is normaal en daarom moeten draagvermogen en herhaalbaarheid altijd samen worden bekeken.
Positioneerder, robot en railsysteem in één geheel.
Een positioneerder werkt zelden alleen in een moderne productiecel. Meestal is het onderdeel van een gecoördineerde bewegingsgroep, waartoe ook de lasrobot en een lineaire geleidingsrail kunnen behoren. De robot bereikt de lasnaad, de positioneerder oriënteert het werkstuk om de lasnaad vlak te houden en een geleidingsrail vergroot het werkgebied voor lange of meerdere werkstukken. Zie onze bijbehorende handleiding voor meer informatie over de rol van de lineaire as in dit geheel. robot 7e-as lineaire rails en grondrailsen ons Complete handleiding voor robotlassen voor een breder beeld van de cel.
Gecoördineerde beweging is wat een echte robotpositioneerder onderscheidt van een eenvoudige draaitafel. Wanneer de robotcontroller de assen van de positioneerder aanstuurt, kan het systeem de optimale hoek tussen de lastoorts en het werkstuk in één doorgang door een gebogen naad behouden, in plaats van te stoppen, te indexeren en opnieuw te starten. EVST bouwt zijn EVS-SWP positioneerders met één as en EVS-DWP positioneerders met twee assen voor dit soort integratie en levert als turnkey-leverancier de robot, positioneerder en rail als één inbedrijfstellingscel in plaats van als losse onderdelen die ter plaatse moeten worden gemonteerd.
Veiligheid en normen
Positioneerders verplaatsen zware massa's, waardoor beveiliging en betrouwbaarheid van de besturing net zo belangrijk zijn als de laskwaliteit. Volgens ISO 10218 en de bijbehorende ISO/TS 15066-richtlijn voor industriële robotsystemen moet de complete cel, inclusief de positioneerder en zijn beweging, als één machine worden beoordeeld op risico's, waarbij beveiliging, vergrendelingen en noodstops het volledige bewegingsbereik van de positioneerder bestrijken.
Praktische veiligheidsvoorzieningen die op elke positioneerder aanwezig moeten zijn, omvatten faalveilige vasthoudremmen die de last vergrendelen bij stroomuitval, gedefinieerde lastmomentlimieten en, wanneer operators onderdelen laden terwijl de robot elders last, een dubbele station- of afschermingsconstructie die mensen buiten de actieve zone houdt. EVST-positioneerders worden geleverd met CE-, SGS- en TUV-certificering van onafhankelijke instanties, en de veldtechnici van het bedrijf nemen systemen ter plaatse in gebruik in meer dan 100 landen, waardoor het veiligheidsontwerp consistent blijft van de fabriek tot de klant.
Veelgestelde Vragen / FAQ
Wat is het verschil tussen een laspositioneerder met één as en een laspositioneerder met twee assen?
Een positioneerder met één as roteert het werkstuk om één as, wat geschikt is voor ronde of symmetrische onderdelen zoals assen, flenzen en pijpsegmenten. Een positioneerder met twee assen voegt een kantelas toe, waardoor het werkstuk zowel kan roteren als kantelen. Hierdoor kunnen naden in verschillende vlakken in de vlakke laspositie worden gebracht, wat de reden is dat positioneerders met twee assen veel worden gebruikt bij de fabricage van constructies en beugels.
Wanneer heb ik nu echt een 3-assige positioneerder nodig?
Een 3-assige positioneerder is gerechtvaardigd wanneer een onderdeel daadwerkelijk driedimensionaal is, met lasnaden op meerdere vlakken, en wanneer het opnieuw positioneren tussen de lassen meer tijd kost dan de extra as. Voor eenvoudigere onderdelen biedt een 1- of 2-assige unit hetzelfde voordeel van vlakke positionering tegen lagere kosten en met minder programmering.
Hoe belangrijk is het laadvermogen van de positioneerder ten opzichte van het zwaartepunt?
Beide factoren zijn van belang, en het zwaartepunt is vaak de beperkende factor. Een positioneerder met een nominale massa gaat ervan uit dat de last zich dicht bij de as bevindt. Een decentraal geplaatste of ver uitstekende last creëert een draaimoment dat de nominale waarde van de unit kan overschrijden, zelfs bij een lager dan het opgegeven laadvermogen. Controleer daarom altijd de lastmoment- en zwaartepunttabellen, en niet alleen het opgegeven laadvermogen.
Kan een laspositioneerder gesynchroniseerd worden met de robot?
Ja. Wanneer de positioneerassen door de robotcontroller als een gecoördineerde bewegingsgroep worden aangestuurd, bewegen het werkstuk en de lastoorts samen, waardoor de ideale lashoek tijdens een doorlopende lasnaad in één keer wordt aangehouden. Dit is het belangrijkste voordeel van een geïntegreerde robotpositioneerder ten opzichte van een losstaande indexeer-draaitafel.
Welk draagvermogenbereik bestrijken laspositioneerders?
Commerciële laspositioneerders hebben een werkstukcapaciteit van ongeveer 100 kg tot enkele tonnen. Het assortiment van EVST omvat bijvoorbeeld enkelassige en dubbelassige units van een paar honderd kilogram tot 5000 kg, met meerdere draagvermogens per model, zodat de unit kan worden afgestemd op het werkstuk in plaats van overgedimensioneerd te zijn.
Over de auteur: Deze handleiding is samengesteld door het EVST-redactieteam. EVST (EVS TECH CO., LTD) is een in Chengdu gevestigde fabrikant van robots, opgericht in 2018. Het bedrijf produceert industriële robots, collaboratieve robots, laspositioneerders en lineaire railsystemen die naar meer dan 100 landen worden geëxporteerd en beschikt over CE-, SGS- en TUV-certificeringen.
Laatst bijgewerkt: 1 juni 2026. De beschreven specificaties zijn indicatieve bereiken voor de industrie en de fabrikant; controleer het laadvermogen, de limieten voor het zwaartepunt en de herhaalbaarheid aan de hand van actuele productgegevens alvorens specificaties op te stellen.