
By EVST-redactieteam · Beoordeeld door EVST-redactieteam · Laatst bijgewerkt op 30 september 2026 · Redactiebeleid · Correctiebeleid · Algemene Voorwaarden
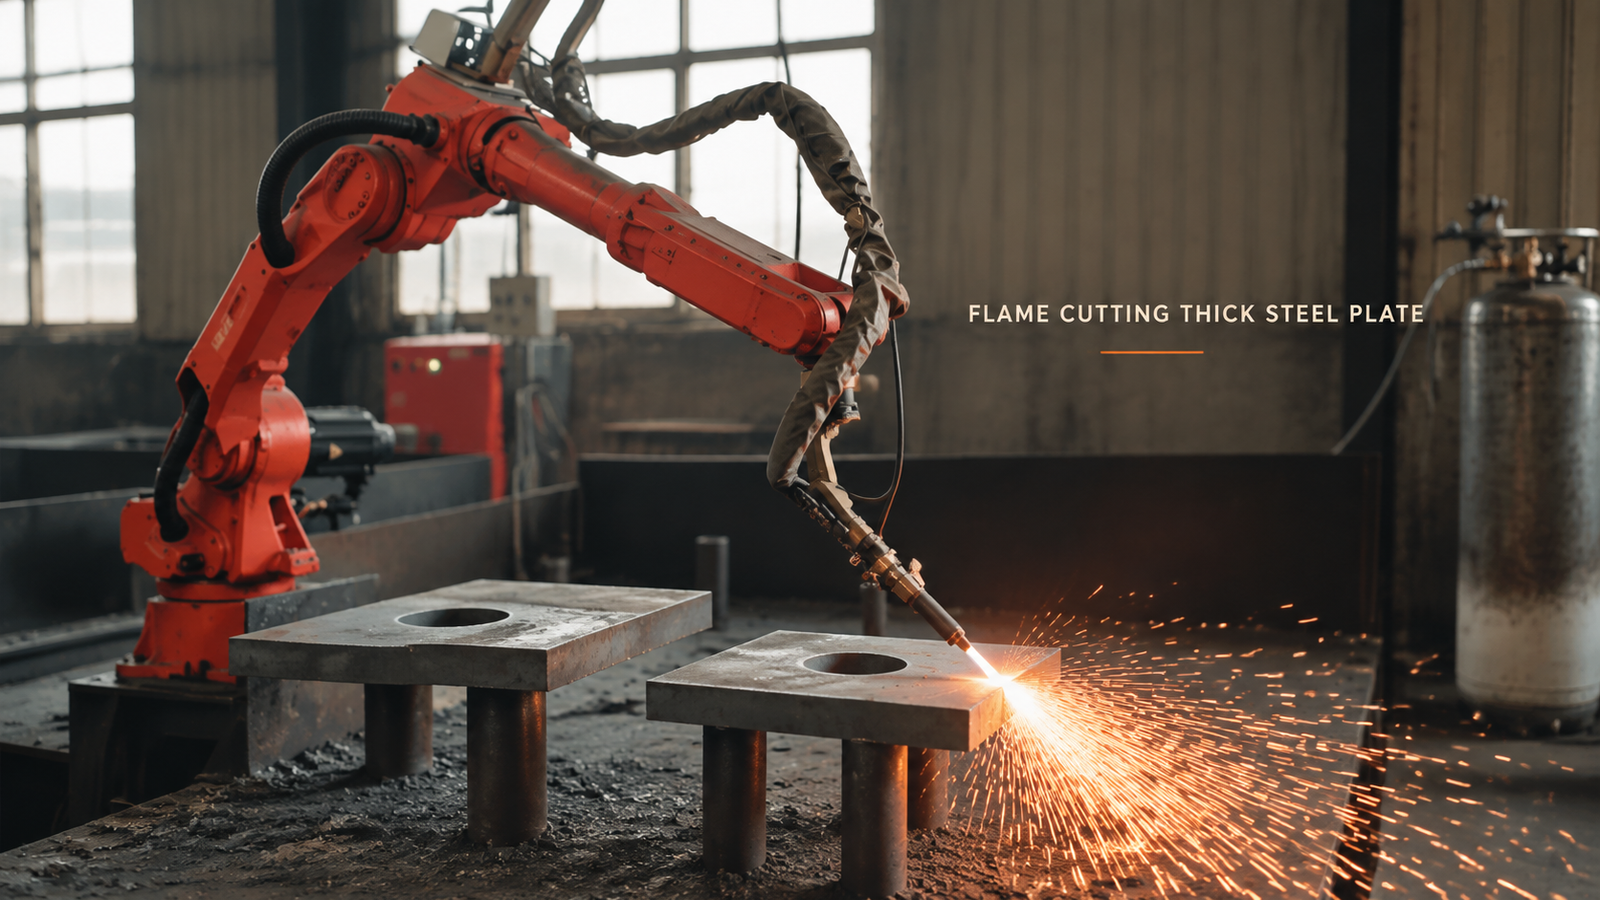
Het snijden van dikke platen met een snijbrander kan worden overgezet van een handbrander naar een robot wanneer aan drie voorwaarden is voldaan: de plaat wordt ondersteund zodat de ruimte onder de snijlijn open blijft, de brander behoudt een constante hoogte terwijl deze langs een rand beweegt waarvan de positie zich herhaalt, en niemand hoeft in de vonken- en gaszone te staan terwijl de vlam brandt. De drie voorwaarden zijn onderling afhankelijk en hangen allemaal af van de vorm van de onderdelen en de grootte van de batches. In de hier beschreven cel beweegt een zesassige robot een autogeen snijbrander langs de rand van dikke stalen platen die op een aantal steunpalen rusten, waarbij de vonken en slakken door de open ruimte eronder vallen.
Wordt er tegenwoordig nog met de hand aan dikke plaatdelen gezaagd? Stuur ons uw onderdeeltekening en uw dagelijkse productie.En wij zullen antwoorden met een celconcept en een schatting van de cyclustijd.
Waarom de beslissing vaak in de verkeerde volgorde wordt genomen
De meeste evaluaties beginnen met de robot: kan hij de brander vasthouden en de rand bereiken? Meestal lukt dat. De lastigere vragen gaan over de brander: waar de plaat op rust, of de rand zich elke keer op dezelfde plek bevindt en waar mensen staan terwijl de vlam brandt.
Een ervaren snijder beantwoordt alle drie de vragen zonder erbij na te denken: de plaat wordt ondersteund door wat er voorhanden is, het oog controleert voortdurend de afstand tussen de spuitmond en het staal, en het lichaam buigt weg van de vonken. De prijs hiervoor is een operator die naast vonken en dampen werkt, en een rechte snede die afhankelijk is van een vaste hand. Een robot lost beide problemen op, maar beantwoordt geen van de drie vragen op zichzelf. Elk van deze vragen moet in het ontwerp van de productielijn worden meegenomen, en de oplossing voor één vraag beperkt de mogelijkheden voor de andere.
Hoe deze cel werkt, stap voor stap.
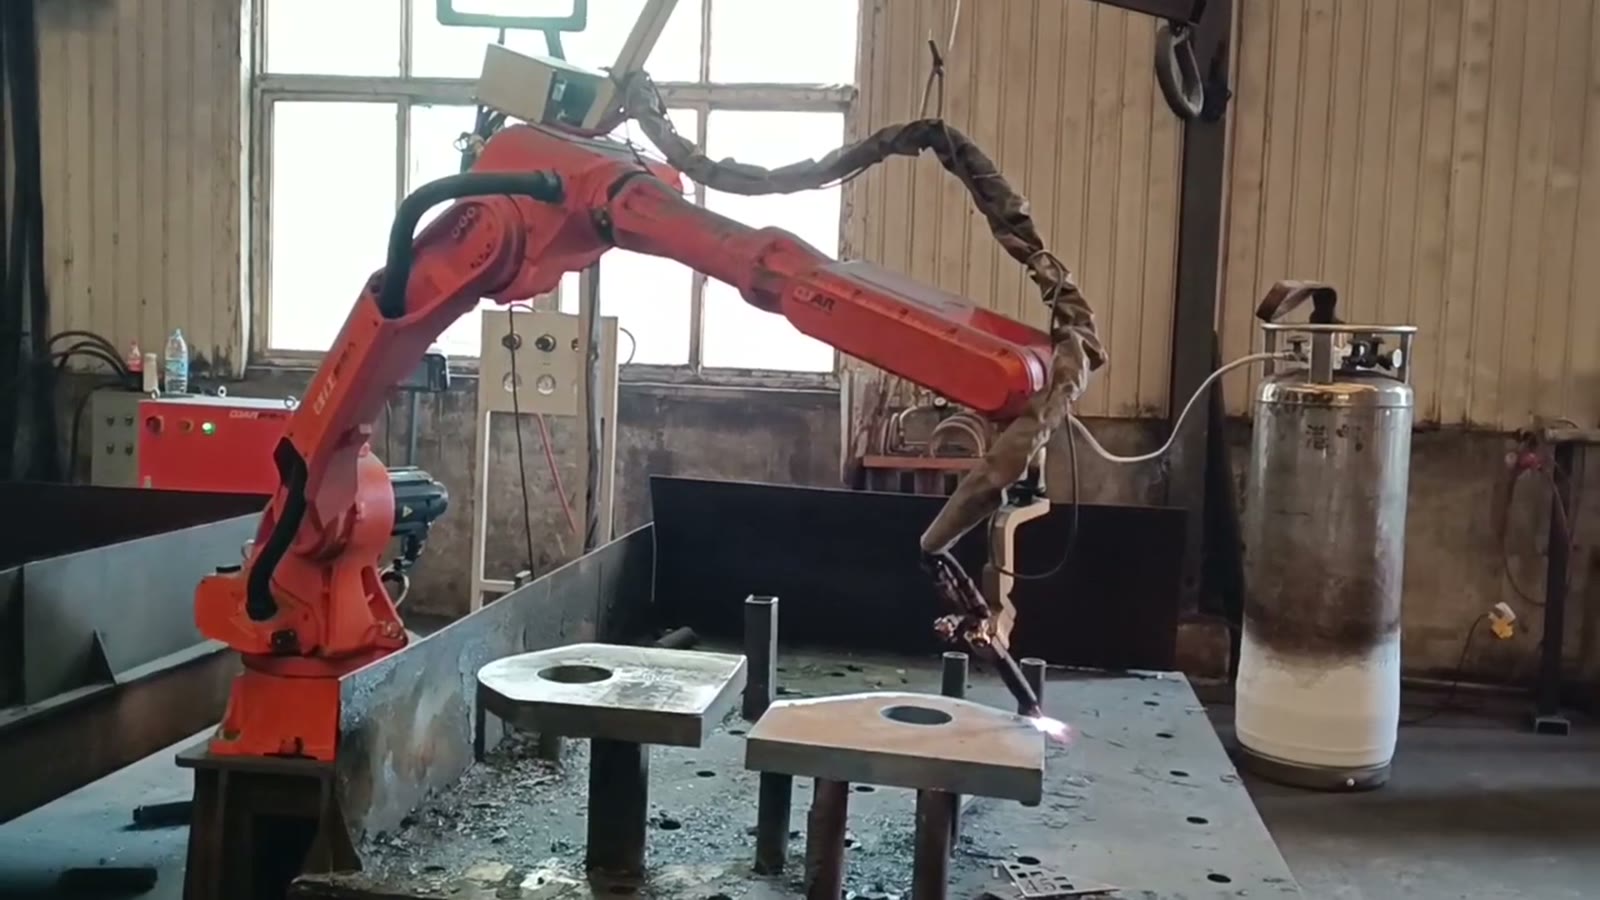
- De plaat staat op palen. Een dikke stalen plaat, die al een rond gat heeft, rust op meerdere verticale staanders op de snijtafel. De ruimte onder de plaat is open.
- De fakkel komt tot aan de rand. De robot brengt de snijbrander met gasslangen dicht bij de rand van de plaat en richt de vlam op de snijpositie. Naast de cel staat een gasfles.
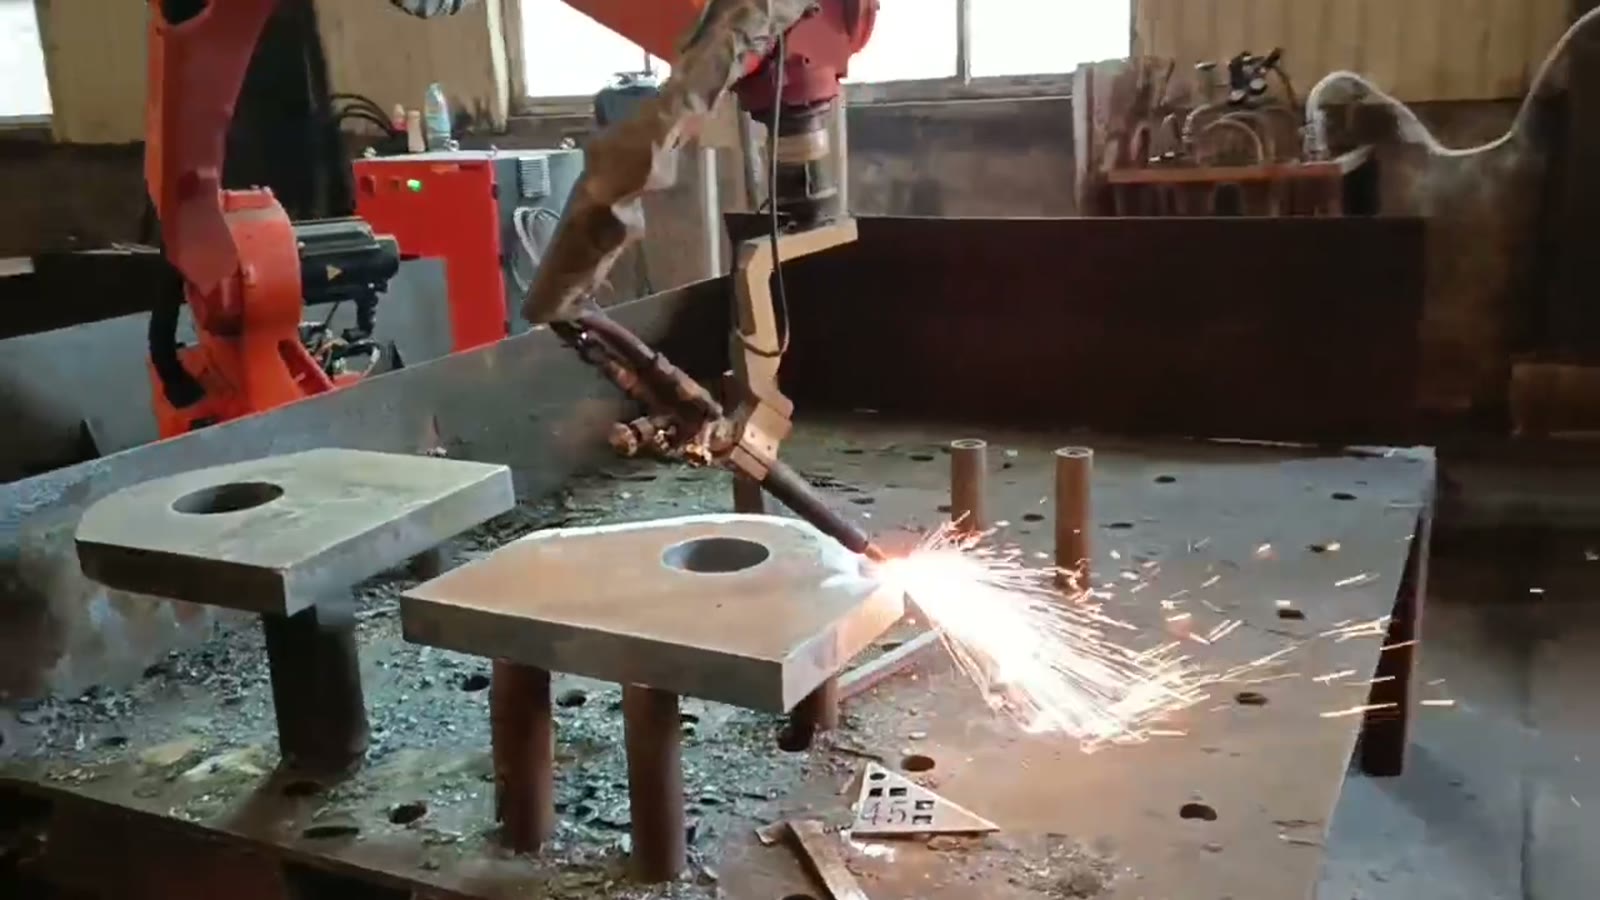
- De snede begint. Er beginnen vonken vanaf de rand naar buiten en naar beneden te schieten.
- De robot beweegt zich langs de rand. De brander beweegt langs de rand van de plaat, en de vonken volgen de snede naar beneden en weg.
- Slak zet zich af. Slakken en afgesneden stukken verzamelen zich op de tafel eronder. Een tweede plaat met hetzelfde ronde gat staat op eigen poten naast de eerste.
Drie beperkingen die tegelijkertijd moeten worden opgelost.
Ondersteuning: houd de snijlijn aan de onderkant open.
Bij autogeen snijden wordt het staal verhit en vervolgens als gesmolten slak door de snede naar buiten geblazen, die ergens heen moet. Als er een vast oppervlak of een steun onder de snijlijn zit, hoopt de slak zich op tegen de onderkant, kan het onderdeel aan de steun vastsmelten en stuit de robot op een obstakel waar hij niet op voorbereid was. Puntsteunen, zoals staanders, laten de onderkant open. De ontwerpuitdaging is om ze zo te plaatsen dat de plaat stabiel staat, maar er geen snijlijn overheen loopt.
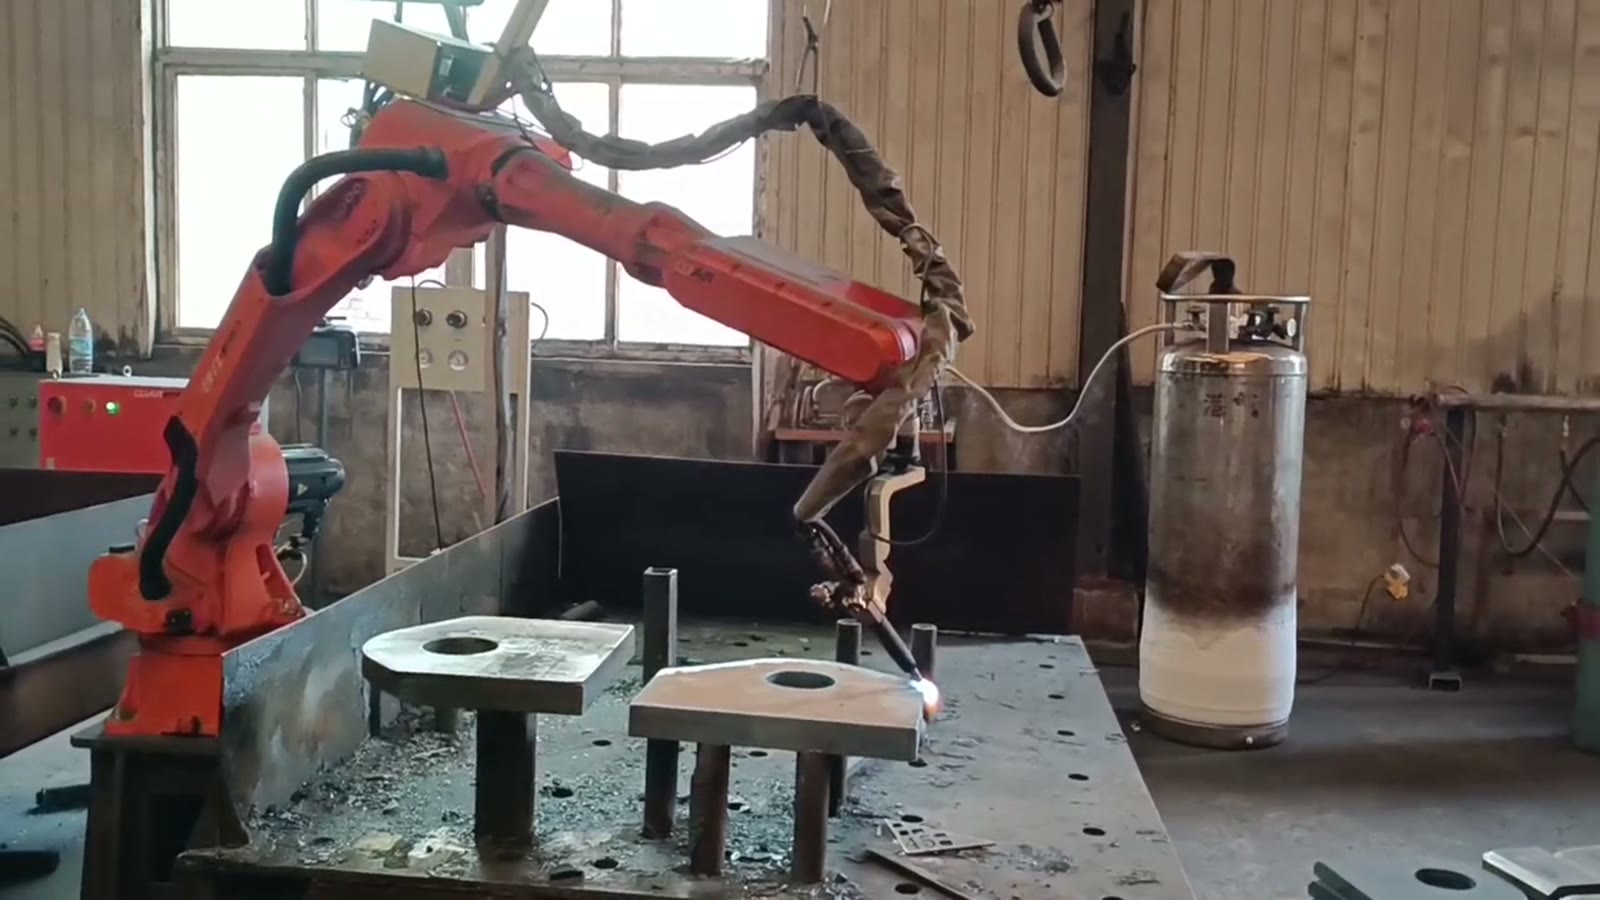
Hier komt de vorm van het onderdeel in beeld. Eén omtrek kan batchgewijs op een vast steunpatroon worden geplaatst. Een reeks omtrekken vereist een steunpatroon dat elke snijlijn vrijhoudt, of beweegbare steunen, en elke verplaatsing biedt de plaat de kans om op een nieuwe plek terecht te komen. Er hoopt zich ook slak op de tafel en de steunen op, dus het verwijderen daarvan hoort bij de routine.
Hoogte van de fakkel en beweging langs de rand
Voor een gelijkmatige snijwerking moeten zowel de afstand tussen de brandermond en het staal als de snijsnelheid constant blijven. Constante snijsnelheid is waar een robot een handbrander duidelijk overtreft: hij vertraagt niet en wijkt niet af naar het einde van een lange rand. Bovendien volgt hij exact zijn voorgespannen traject. Als een plaat iets hoger, lager of verder naar voren ligt dan de vorige, of niet vlak is, varieert de hoogte van de brander mee.
De hoogte van de snijbrander is dus eigenlijk een kwestie van de steunen en de aanvoerplaten. Wanneer platen uit hetzelfde materiaal komen en op dezelfde steunen terechtkomen, kan een strakke snijlijn worden aangehouden. Wanneer de positie of vlakheid varieert, heeft de snijcel een manier nodig om hiermee om te gaan: aanslagen die elke plaat op dezelfde plek duwen, een routine die de plaat detecteert vóór het snijden, of automatische hoogteregeling die de snijbrander corrigeert tijdens de beweging. Een snede die aan de rand van de plaat kan beginnen, voorkomt ook dat dik staal in het midden van de plaat wordt doorboord, wat de moeilijkste start is voor elke snijbrander.
Mensen uit de buurt van de vonken- en gaszone houden
Bij handmatig snijden met een snijbrander bevindt de operator zich midden in de gevarenzone: vonken, hete slakken, dampen en de felle gloed van de vlam, met gasslangen op de grond. Het overdragen van de snijbrander aan een robot elimineert deze blootstelling alleen als er niemand in de zone hoeft te zijn terwijl de vlam brandt. Dat betekent meestal vonkenschermen rond het snijgebied, afzuiging van rookgassen dicht bij de snede, een beveiligde zone die de robot stopt en de gastoevoer afsluit wanneer iemand binnenkomt, en slangen die langs de arm zijn geleid zodat ze niet in de slakken terechtkomen.
De link met de andere twee beperkingen is het laden. Als elke plaat handmatig wordt geplaatst op de plek waar hij wordt gesneden, betreedt iemand per onderdeel de zone, en elke plaatsing kan de plaat verschuiven. Twee ondersteuningsposities maken het mogelijk om de ene plaat te laden terwijl de andere wordt gesneden, waarbij de laadzijde zich buiten de vonkzone bevindt. Of dat de extra vloerruimte rechtvaardigt, hangt af van de verhouding tussen de snijtijd en de laadtijd.
Hoe de vorm van het onderdeel en de batchgrootte de beslissing beïnvloeden
| Jou situatie | Wat is doorgaans de doorslaggevende factor? | Waarschijnlijke richting |
|---|---|---|
| Hetzelfde plaatdeel in herhaalde batches, eenvoudige randen | Vaste steunen vrij van elke snijlijn; een strak gespannen pad houdt vast | Sterke kandidaat voor een robotcel |
| Veel verschillende ontwerpen in kleine series. | Ondersteuning voor wijzigingen en programmeertijd per onderdeel | Robots zijn alleen geschikt als onderdelen dezelfde ondersteuning kunnen delen en de programma's snel te ontwikkelen zijn. |
| Grote vlakke platen met daarin veel profielen. | Bladverwerking en nesting | Een portaalzaagmachine is doorgaans het betere gereedschap. |
| Gevormde onderdelen of randen die een portaalkraan niet kan bereiken. | Hoek en bereik van de zaklamp | De zes assen zijn de reden om voor een robot te kiezen. |
| Platen waarvan de positie of vlakheid varieert | Hoogte van de fakkel | Robot met plaatdetectie of hoogteregeling |
Vragen die kopers stellen
Is een robot of een portaal-vlamsnijmachine beter geschikt voor dikke platen?
Voor profielen die uit grote, vlakke platen worden gesneden, is een portaalfreesmachine meestal de eenvoudigere keuze. Een robot is nuttig wanneer de onderdelen al uit losse stukken bestaan die nog een randafwerking nodig hebben, wanneer de snijbrander moet kantelen of wanneer de onderdelen niet vlak zijn.
Heeft de brander automatische hoogteverstelling nodig?
Niet altijd. Als de platen uit dezelfde voorraad komen en op dezelfde steunen rusten, kan een constante hoogte behouden blijven. Als de positie of vlakheid varieert, houd daar dan vanaf het begin rekening mee in plaats van dit later toe te voegen.
Wat slijt het eerst in een cel als deze?
De steunen onder het snijvlak vangen slakken op en onttrekken warmte. Zorg voor steunen die snel gereinigd of vervangen kunnen worden, en voor een tafel of slakkenbak die geleegd kan worden zonder de cel te demonteren.
Wat moet u ons toesturen?
- Onderdeeltekeningen met de snijlijnen aangegeven, plus het plaatmateriaal en het diktebereik.
- Hoe de platen worden aangeleverd: als losse blanco's, volledige vellen of gevormde onderdelen, en hoe vlak ze zijn.
- Dagelijkse productie en hoeveel verschillende onderdelen de cel zullen delen
- Hoe onderdelen tegenwoordig worden geladen en gelost, en de beschikbare vloerruimte.
- Eventuele vereisten voor de afschuining van de snijkant
Ben je van plan om de vlam van de handbrander te verwijderen? Stuur uw onderdeeltekening en dagelijkse output op. of e-mail verkoop@evsrobot.comWe zullen antwoorden met een celconcept en een schatting van de cyclustijd.
Dit artikel beschrijft een autogeen snijcel zoals die is gefilmd; de plaatdikte, snijsnelheid en snijkwaliteit zijn afhankelijk van uw werkstukken en moeten in een proef worden bevestigd.