
Viimati uuendatud: 9. mail 2026
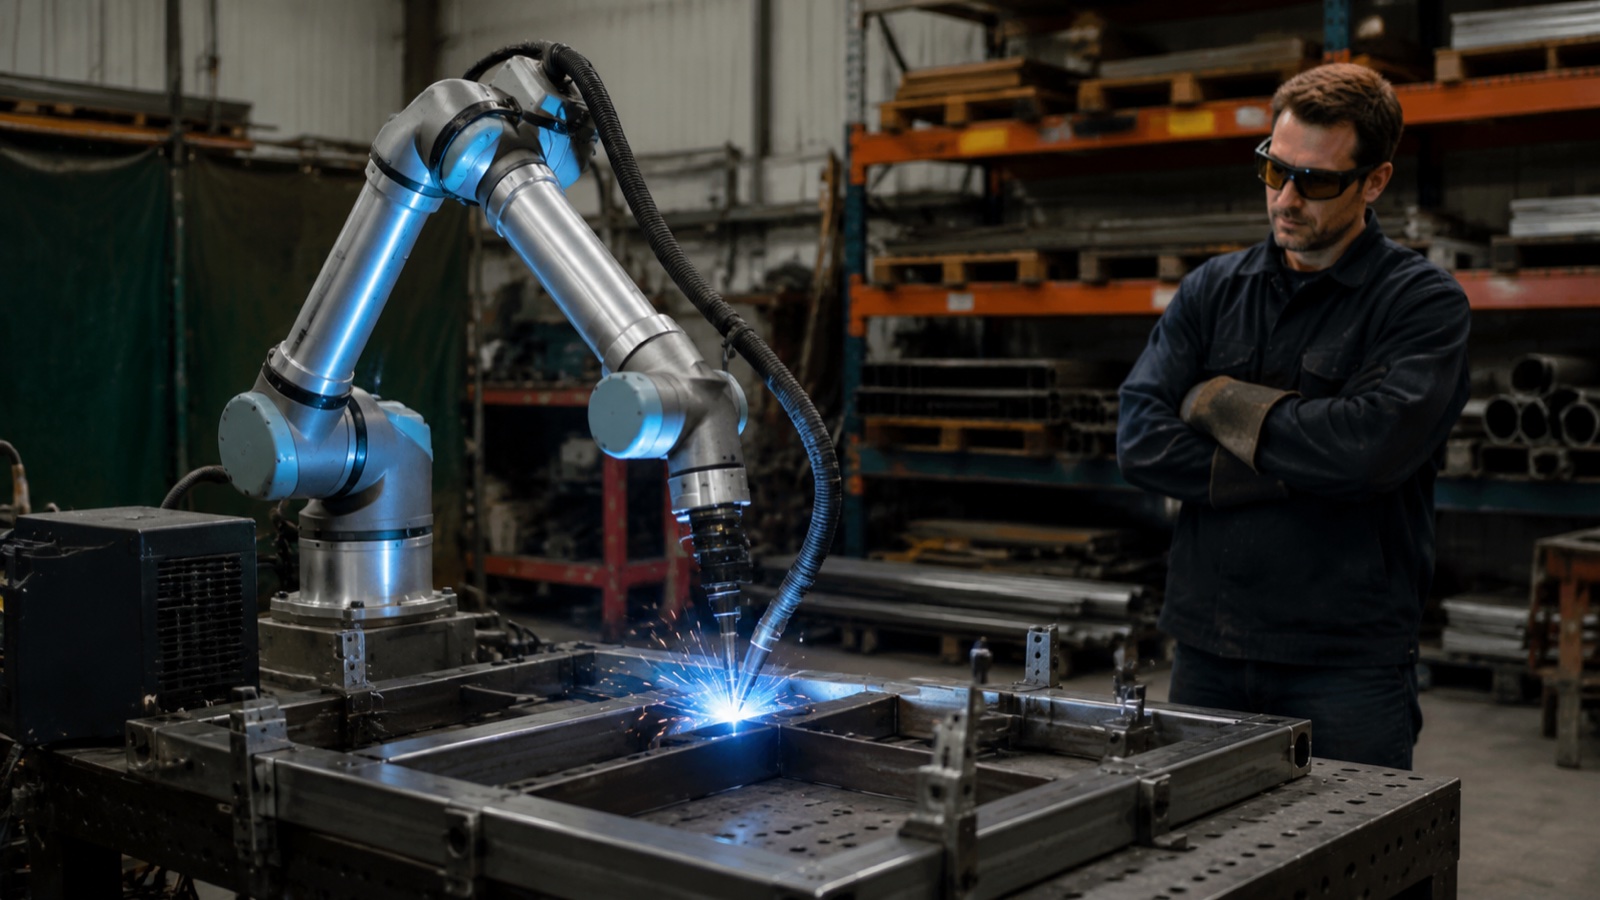
eest kobotkeevitus VKEde tasandil...on otsus lihtne, kui partii suurus jääb alla 50 osa tsükli kohta, iganädalane osade segu muutub, üksiku osa väärtus on alla 500 USA dollari ja oskuslikku operaatorit saab ümber paigutada, mitte eemaldada. Sissejuhatavad investeeringute kulud 35–65 tuhat USA dollarit võrreldes tavapärase tööstusliku keevituskambri 80 000–150 000 USA dollariga. Uue detaili programmeerimine võtab 2–8 tundi õpetamist võrreldes 2–5 päeva kestva võrguühenduseta programmeerimisega. Kompromiss: koboti kaare sisselülitusaeg on maksimaalselt 50–65%, võrreldes tööstuskambri 70–85%-ga, ja sadestumiskiirus on madalam. Enamiku väikeste tootmispoodide jaoks on see kompromiss seda väärt.
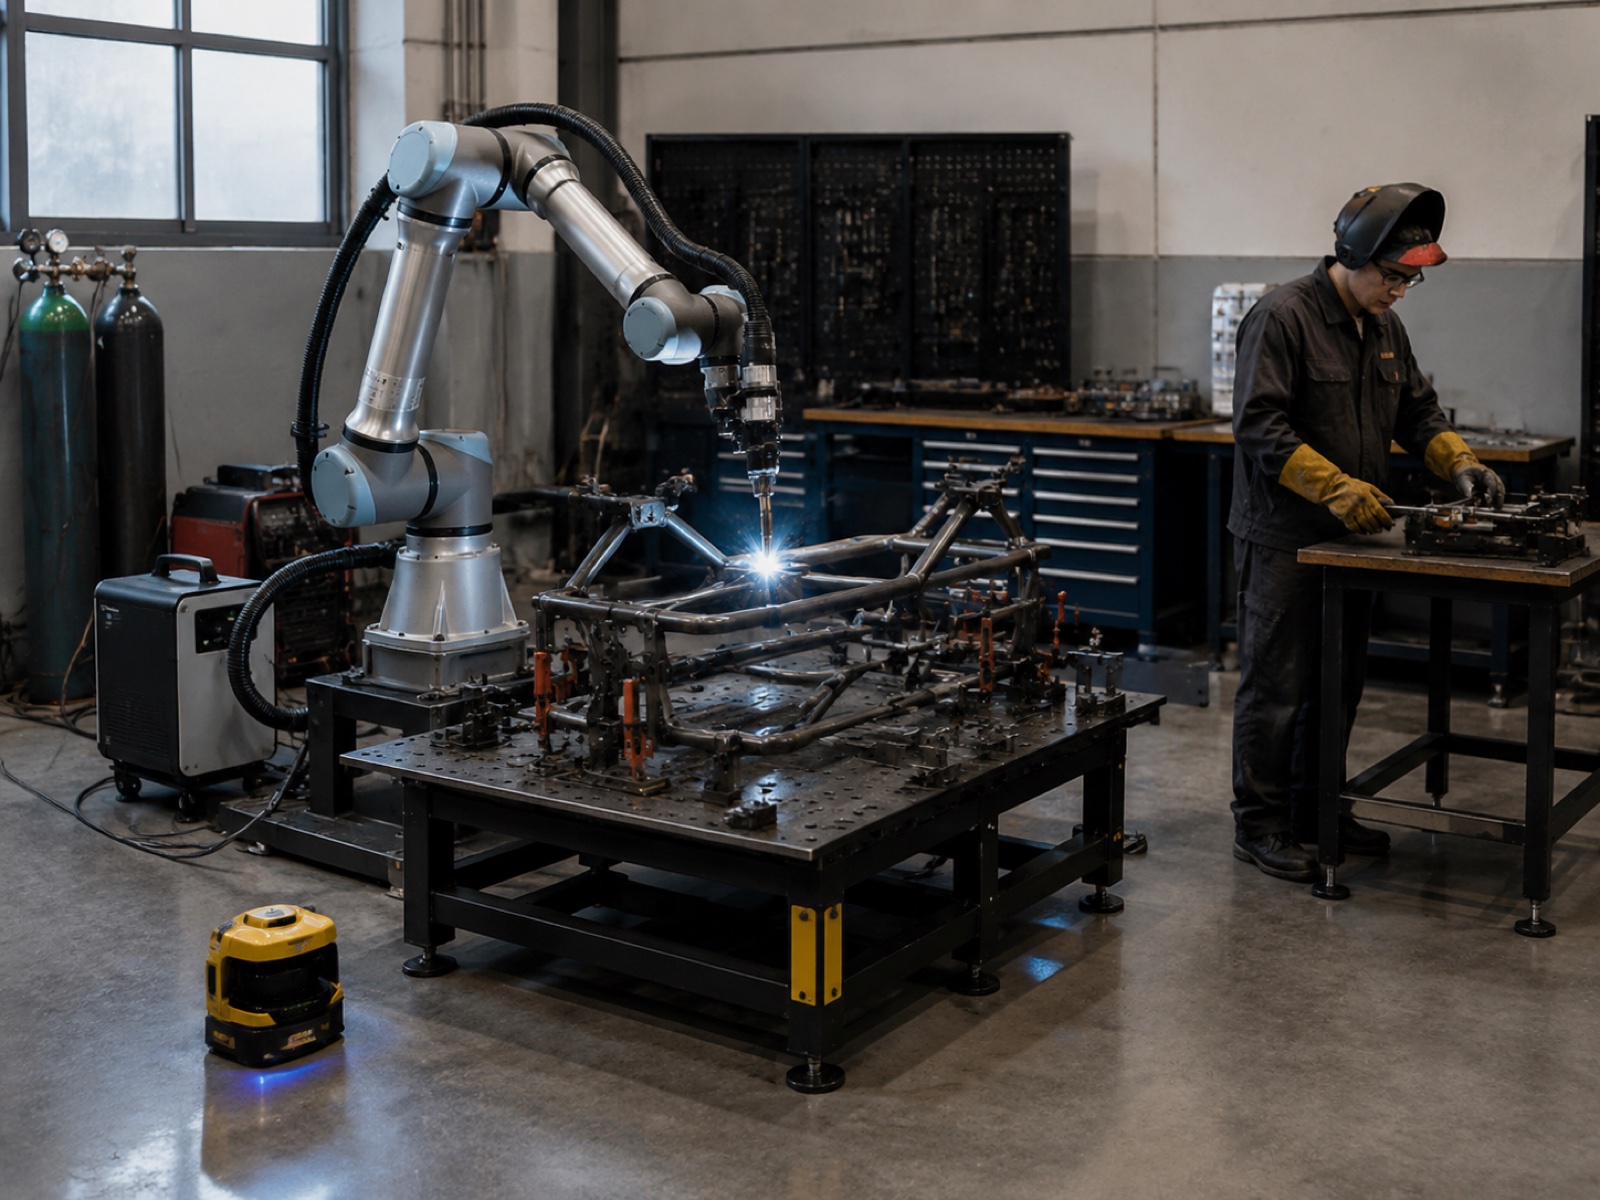
Kui kobotkeevitus võidab: 5 tingimust VKEdele
Kobotiga keevitusseadistus ei võida toore läbilaskevõime poolest. See võidab juurutamise kiiruse, programmeerimispaindlikkuse ja operaatoritega põrandapinna jagamise võimaluse poolest. Rahvusvahelise Robootika Föderatsiooni (IFR) aruande „World Robotics 2025” kohaselt kasvas koostöörobotite paigaldus viimastel perioodidel umbes 20% aastas, edestades oluliselt laiemat tööstusrobotite turgu. Kasv on koondunud täpselt VKEde segmendi, kus väiksemad partiid ja piiratud põrandapind muudavad tavapärased valvega kambrid ebapraktiliseks.
Viis tingimust, mis esinevad koos või kombineeritult, eelistavad järjepidevalt kobotiga keevitamise investeeringut tööstusraku asemel.
Tingimus 1: väike kuni keskmine maht, partii suurus alla 50
Tööstuslikud keevitusrakud pakuvad oma parimat kaare sisselülitusaega stabiilsete ja korduvate detailide perekondade puhul. Kui detailide arv partii kohta on alla 50 ühiku ja segu muutub igal nädalal, siis kinnitusdetailide vahetamise ja uuesti õpetamise aeg vähendab tööstusraku läbilaskevõime eelist. Töökojad, mis toodavad kolm kuni kaheksa detaili nädalas, on kobotite optimaalne koht, eeldades, et tsükliaeg detaili kohta ei ole siduv piirang.
Tingimus 2: Suur tootevalik
Kui hinnapakkumiste tabel näitab rohkem kui tosinat aktiivset detaili numbrit, on kobotkeevituse programmeerimisvõime peamine eelis. Praktikas genereerib keevitaja, kes juhib põletit läbi keevitusraja otse detailil, tööprogrammi kahe kuni kaheksa tunniga. Uued klienditööd kvalifitseeruvad robotil ühe tööpäeva jooksul. Tavapärane võrguühenduseta programmeerimistarkvaraga kamber pikendab seda akent päevadeni ja nõuab tarkvarakoolitust.
Tingimus 3: Soovitav on aiata toimimine
Tavapärane tööstusrakk vajab perimeetripiirdeid, tavaliselt 1.5–3 meetrit mõlemal küljel. Kobot-rakk, mis kasutab ala ohutusskannerit (ISO/TS 15066 kiiruse ja eralduse jälgimine), vähendab skänneri kaitsevälja ohutusperimeetrit, vabastades seeläbi oluliselt põrandapinda piiratud VKEde töökodades. Operaator saab laadida ja maha laadida ilma lukustatud väravaid avamata, mis vähendab lühikeste partiide korral ümberlülituskulusid.
Tingimus 4: Oskuslike keevitajate puudus
Ameerika Keevitusühingu (AWS) keevitajate puuduse prognoosi kohaselt on Ameerika Ühendriikidel prognoositav puudujääk üle ... 330 000 kvalifitseeritud keevitajat aastaks 2028Sertifitseeritud AWS D1.1 keevitajate värbamise etteteatamisaeg on suure nõudlusega tööstuspiirkondades juba kolm kuni üheksa kuud, pakkudes täiskoormusega 67 000–93 000 dollarit aastas. Koolitatud ja litsentseerimata operaatori juhitav kobot täidab selle tootmislünga madalamate tööjõukuludega, kusjuures robot hoiab keevitusparameetreid pärast programmi seadistamist.
Tingimus 5: Pruunväljade renoveerimine, suuremaid rajatisi ei ole
Tavapärane tööstusrakk käivitab tavaliselt rajatise tööd: vundamentide aia ehitamine, torude rajamine ja ventilatsiooniks vajalike ühenduskohtade rajamine. Kobotiga keevituspakett saabub ratastel alusel, ühendub ühe 480 V või 220 V ühenduskohaga ja läheb mõne päeva jooksul tootmiskvalifikatsiooni. Üüriruumide või ebakindla pikaajalise üürilepinguga töökodade puhul on minimaalne asukoha muutmise nõue olulisem kui ainult kapitalikulude erinevus.
Kui tööstuskeevitusettevõte ikkagi võidab
Kobotkeevitamisel on tõsiseid piiranguid ja selle sobivusvahemiku liialdamine teeb väikestele töökodadele karuteene. Tavapärase tööstusliku keevituskambri kasuks otsustavad järjekindlalt neli tingimust.
Tsükliaeg alla 30 sekundi on nõutav
Kobotiga keevitamise kiirust piiravad võimsus ja jõud. Kui täielik keevitusjada peab mahtuma 30 sekundi sisse, ei suuda enamik koboteid tagada vajalikku liikumiskiirust ja põleti positsioneerimiskiirendust. Tööstuslikud kaarkeevitusrobotid töötavad kobotiga kiirusepiirangutest oluliselt kiiremini ja tekitavad tühimikke detailidele, millel on palju lühikesi keevisõmblusi.
Sadestuskiirus üle 10 kg/h Nõutav
MIG-sadestamine kobotil toimub kiirusega 3–7 kg/h. Suure voolutugevusega toiteallikaga tööstusrakk annab kiiruseks 8–14 kg/h. Raskete konstruktsioonide valmistamise, surveanumate tööde või paksude plaatide (12 mm+) mitmekäiguliste rakenduste puhul on sadestamise erinevus kindel tehniline piirang, mitte eelistus.
Mitmekäiguline paksude plaatide keevitamine
Laserõmbluse jälgimise ja integreeritud keevitusprotsessi jälgimisega tööstusrakud säilitavad positsioonitäpsuse kümnete raskete profiilide läbimiste korral. Enamikul kobot-keevituspakettidel puudub õmbluse jälgimine ja toiteallika integreerimine, mis on vajalikud sertifitseeritud paksude plaatide tööde jaoks vastavalt standardile AWS D1.1 või EN 1090 täieliku jälgitavusega.
Autotööstuse 1. taseme spetsiaalne tootmine
1. taseme autotööstuse tarneahelad nõuavad IATF16949 standardile vastavat protsessikontrolli ja ühe detailiperekonna püsivat kõrge kadaažiga tootmist nädalate kaupa. Kobotite programmeerimisagiilsus pole sellise ümberlülitussageduse juures oluline ning tsükliaeg ja sadestamisnõuded ületavad tootmismahu korral tavaliselt kobotite võimekust.
8 küsimusega otsustusraamistik: kobotkeevitus vs tööstusrakk
Kasutage allolevat tabelit, et hinnata oma töökoda kaheksa mõõdetava teguri alusel. Kobotite veerus olevate vastuste ülekaal viitab kobot-keevitamisele kui lähtepunktile; tööstusveerus olevate vastuste ülekaal viitab tavapärasele rakule. Erinevad tulemused (neli kuni neli, viis kuni kolm) nõuavad pilootprojekti või hübriidstrateegiat.
| Küsimus | Kobotkeevitus on eelistatud | Tööstusraku eelistatud |
|---|---|---|
| 1. Partii suurus osanumbri kohta | Vähem kui 50 ühikut jooksu kohta | 100+ ühikut jooksu kohta järjepidevalt |
| 2. Sega osa nädalas | 5 või enam erinevat tootenumbrit nädalas | 1 kuni 2 spetsiaalset osade perekonda |
| 3. Osa väärtus ühiku kohta | Lõpptulemus alla 500 USA dollari väärtuses | Üle 1,000 USA dollari (ümbertöötlemise kulude risk õigustab automatiseerimisinvesteeringut) |
| 4. Keevituskaardi keerukus | Lihtne kuni mõõdukas; ühe- või kerge mitmekordse läbimisega; plaadi paksus alla 10 mm | Raske mitmekordne läbimine; paks plaat 12 mm+; pikad õmblused, mis vajavad õmbluste jälgimist |
| 5. Tsükli aja eesmärk | Kõva tsükli aeg ei tohi olla alla 30 sekundi detaili kohta | Tsükliaeg alla 30 sekundi on nõutav |
| 6. Nõutav kvaliteedisertifikaat | AWS D1.1 või samaväärne; visuaalne + põhiline NDT vastuvõetav | IATF16949; keevisõmbluse täielik jälgitavus; EN 1090 konstruktsioonisertifikaat |
| 7. Saadaval olev põrandapind | Alla 15 m² saadaval; vajalik on jagatud tööruum | Saadaval on eraldatud lahtriala alates 20 m² |
| 8. Kapitalikulude eelarve | Projekti kogueelarve 35 000–80 000 dollarit | Saadaval on 100 000–200 000+ dollari suurune eelarve |
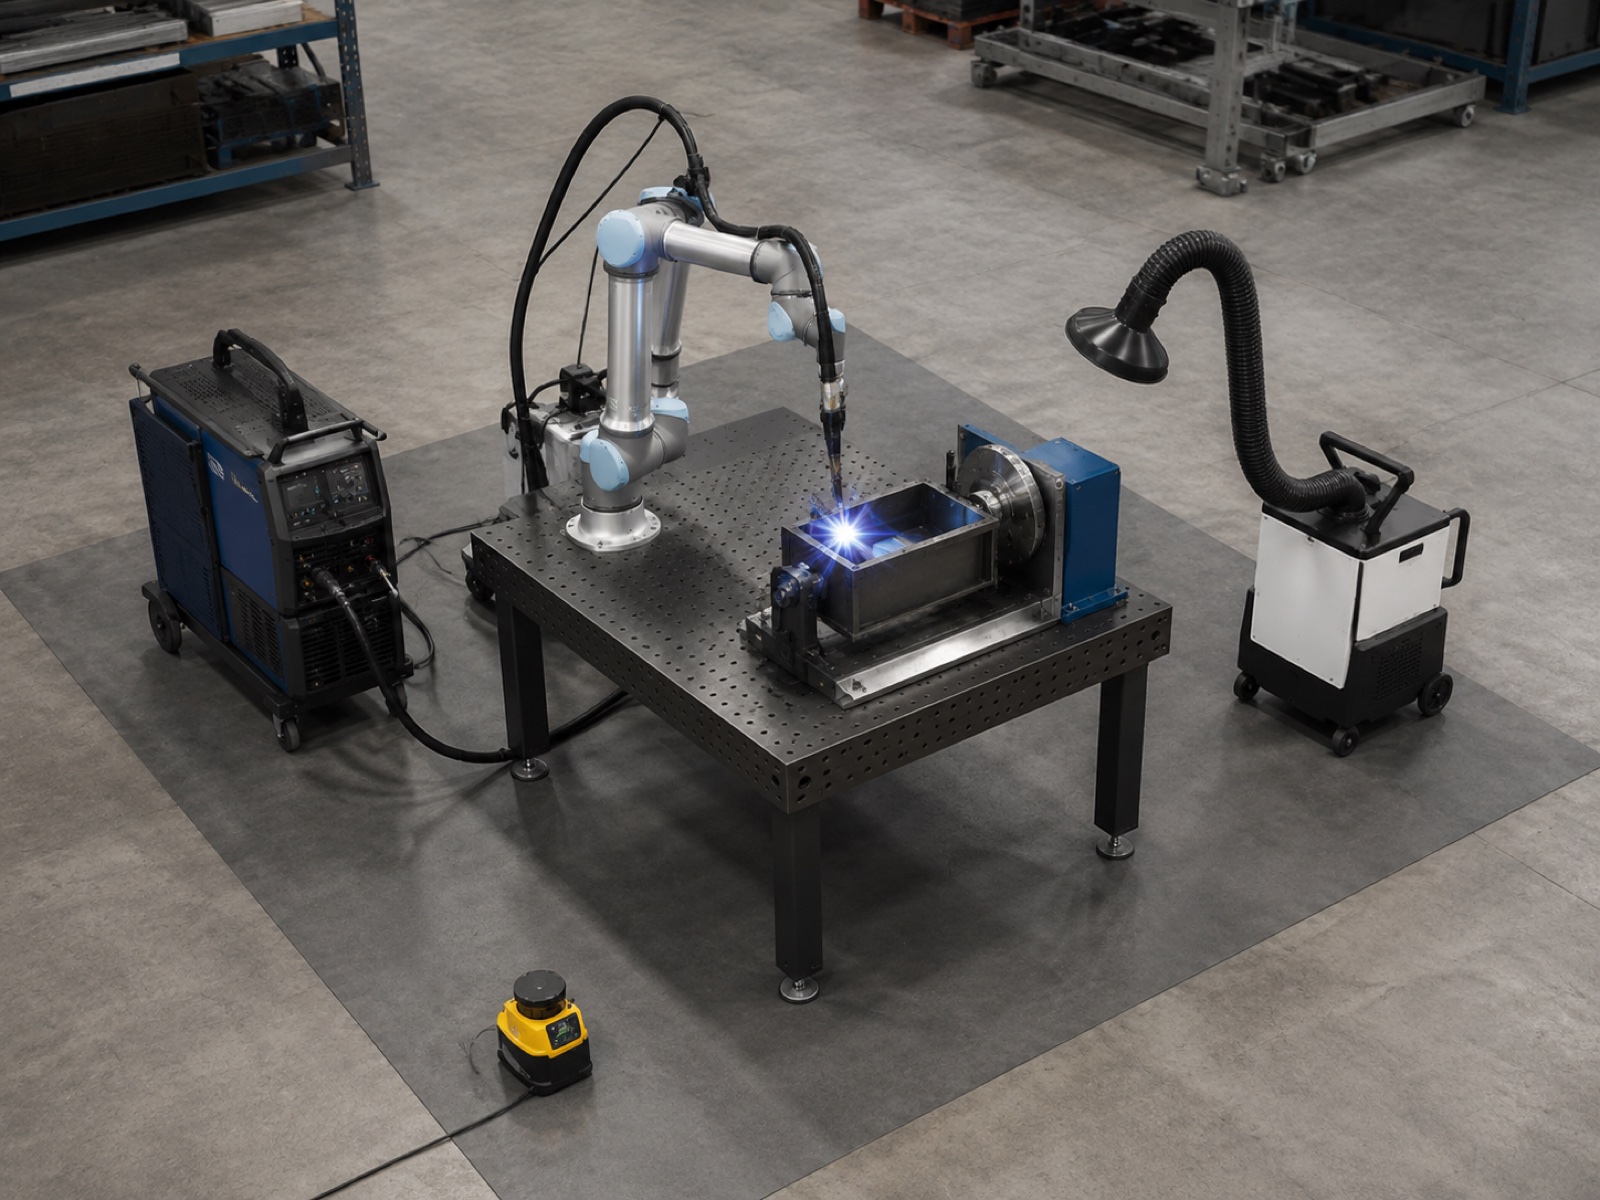
Kapitalikulu jaotus: VKE kobot-keevitusüksus (35–65 tuhat USD)
VKE kobot-keevituskambri eelarve 35–65 000 USA dollarit katab õigesti spetsifikatsiooni korral reaalse tootmisvalmis paketi. Allolev joonis ei ole lihtsustatud demonstratsioonikomplekt; see on see, mida töökoda vajab tootmisdetailide käitamiseks. Lai valik kajastab kobot-käe kandevõime klassi, positsioneeri tüüpi ja seda, kas ostja hangib eelnevalt integreeritud komplekti või monteerib komponendid eraldi.
| Komponent | Eelarvevahemik (USD) | märkused |
|---|---|---|
| 6-teljeline kobot-käsi (kandevõime 10–20 kg) | $ 18,000 - $ 32,000 | Kasuliku koormuse klass määrab ulatuse ja sadestamisvõime |
| Keevituspõleti + traadi etteandeseade + toiteallikas | $ 6,000 - $ 12,000 | MIG-pakett; soovitatav on impulssvõimeline toiteallikas |
| Lihtne käsitsi või servopositsioneerija | $ 3,500 - $ 8,000 | 1-teljeline servopositsioneerija sünkroniseeritud pöörlemiseks; käsitsi kallutamine eelarvesõbralike konstruktsioonide jaoks |
| Ala ohutusskanner + kinnitus | $ 2,500 - $ 5,000 | SIL 2 reitinguga; asendab operaatori lähenemisküljel kõva piirdeaeda |
| Keevituslaud, põleti hoidik, kaablihaldus | $ 1,500 - $ 3,500 | Sageli komplekteeritud eelintegreeritud pakettidesse |
| Suitsueemaldus (kaasaskantav või kanaliga) | $ 1,800 - $ 4,500 | Regulatiivne nõue; kaasaskantavad seadmed madalamas vahemikus |
| Integreerimine, kasutuselevõtt, esimese osa kvalifitseerimine | $ 3,000 - $ 8,000 | Eelnevalt integreeritud pakettide puhul madalam; eritellimusel valmistatud konfiguratsioonide puhul kõrgem |
| Kogu süsteem (hinnanguline) | $ 36,300 - $ 73,000 | Ei sisalda kinnitusvahendeid; detailidele omaste kinnitusvahendite eest lisandub 2,000–8,000 dollarit |
Turvapiirde ja põhilise positsioneeriga algtaseme tööstusrakk maksab täispaigaldusega tavaliselt 80 000–120 000 dollarit. Kobotpakett maksab 40–55% vähem, mis muudab oluliselt tasuvusaega töökodades, kus teatud detailinumbriga toodetakse alla 100 detaili nädalas. Interact Analysis Welding Automation Market 2025 andmetel kasvab kobotkeevituse kasutuselevõtt kõige kiiremini alla 75 000 dollari suuruste süsteemide hinnaklassis, mida soodustavad madalamad käsikähmide kulud ja eelintegreeritud pakettide kättesaadavus, mis vähendavad integreerimisriski töökodades, kus pole spetsiaalseid robootikainsenere.
Kaare süttimisaeg ja sadenemine: mida numbrid tegelikult tähendavad
Keevituse tootlikkuse võrdlusi mõjutavad kaks näitajat: kaare sisselülitamise aeg (vahetuse osa, mil põleti tekitab kaare) ja traadi sadestamise kiirus (tunnis sadestatud traadi kg). Mõlemad erinevad kobotite ja tööstuslike elementide vahel ning mõlemal on omad hoiatused, mida müüjate väitel sageli ei arvestata.
Kaare sisselülitusaeg
Hästi konfigureeritud kobot-keevitusrakk töötab aadressil 50–65% kaare sisselülitusaegaÜlejäänud osa läheb detailide laadimisele ja mahalaadimisele (operaator teeb seda käsitsi, kuna enamikul VKEde kobot-rakkudel puudub eraldi laadimisjaam), põleti puhastamisele ja kulumaterjalide kontrollimisele ning ohutusskanneri lähenemisajale ümberlülituse ajal. Standardse 8-tunnise vahetuse korral tähendab 50–65% kaare sisselülitusaega 4–5.2 tundi tegelikku keevitamist, mis on umbes kaks korda rohkem kui oskuslik käsitsikeevitaja, kes teeb kõik ise, 20–25%.
Tavapärane kahepunktiline tööstuslik keevituskamber (operaator laadib ühe kinnitusvahendi, samal ajal kui robot keevitab teist) jõuab 70–85% kaare sisselülitusaega sest roboti keevituskaart ei katkesta operaatori käsitsemisaeg peaaegu kunagi. See jõudluse erinevus on reaalne, kuid selle majanduslik mõju sõltub töödeldavate detailide mahust. Töökojas, mis keevitab 30 detaili nädalas hinnaga 400 dollarit tükk, võib läbilaskevõime erinevus 55% ja 75% kaare sisselülitusaja vahel olla väärt 15 000–25 000 dollarit täiendavat aastatoodangut, mis on vähem kui pool kahe süsteemitüübi vahelisest kapitalikulude erinevusest.
Sadestumise määr
Cobot MIG-keevitussadestus töötab 3 kuni 60 000 kg/h sõltuvalt traadi läbimõõdust (tavaliselt 0.8–1.2 mm), voolutugevusest (piiratud kobotpõleti nimikoormusega) ja vuukide konfiguratsioonist. Tööstuslikud keevituskambrid, millel on suurema voolutugevusega toiteallikad ja täiskoormusega keevituspõletid, töötavad 8 kuni 60 000 kg/h võrreldavatel vuugitüüpidel.
Enamiku VKEde rakenduste jaoks on piisav vahemik 3–7 kg/h. Kerge konstruktsiooniraam või 4–6 mm plaadist keevitatud kohandatud reelingute puhul on detailide tasandil harva vaja rohkem kui 2–3 kg/h tegelikku sadestamist. Sadestamise vahe muutub oluliseks paksude profiilide, raskete keeviskonstruktsioonide või üle mitmesaja millimeetri paksuste pidevate õmbluste keevitamisel ühe läbimisega.
Programmeerimisaeg: tunnid vs päevad
Programmeerimisaeg on kobot-keevituse kõige alahinnatum konkurentsieelis tiheda liiklusega töökodades. Võrdlus on otsene: läbiõppeprogrammeerimine kobotil versus võrguühenduseta programmeerimine (OLP) tavapärases tööstusüksuses.
Kobotiga läbiõppeprogrammeerimine toimib nii, et keevituspõletit juhitakse füüsiliselt läbi keevitusraja, samal ajal kui koboti käsi salvestab trajektoori. Operaator määrab iga ühendustüübi jaoks keevitusparameetrid (vool, pinge, liikumiskiirus, põleti nurk) ja programm on ühe seansi jooksul käivitamiseks valmis. Tüüpilise VKE keevitusühenduse puhul, kus on 8–15 keevisliitet, võtab see protsess aega 2 et 8 tundi sealhulgas kuivproovituse kontrolli ja esmase tooteartikli kontrolli. Uue tootenumbri kliendi jooniselt esimese tootmiskeevituseni saab ühe tööpäeva jooksul.
Praktikas teatavad kobotite abil õpetamist kasutavad töökojad, et kogenud keevitajad kohanevad 2–4 tunni jooksul pärast praktilist õppimist ja suudavad pärast esimest töönädalat uusi osi iseseisvalt programmeerida. Oskuste ülekandmine keevitusteadmistelt kobotite programmeerimisse on otsene: keevitaja juba mõistab vuukide tüüpe, liikumissuunda ja põleti nurka. Robot lihtsalt täidab keevitaja otsuseid järjepidevalt.
Tavapärase tööstusraku võrguühenduseta programmeerimine nõuab CAD-mudeli importimist, keevisõmbluse raja genereerimist OLP-tarkvaras, simulatsiooni ja kokkupõrke kontrollimist, konkreetse robotikontrolleri järeltöötlust ning programmi füüsilist kontrollimist raugal. Töökojas, kus pole spetsiaalset robootikainseneri, võtab protsess aega 2 et 5 päeva uue detaili numbri kohta ja füüsilise kontrolli käigus avastatud vead nõuavad sageli OLP-tarkvara juurde naasmist parandustsükliteks. OLP-tarkvara litsentsid lisavad projekti eelarvesse 15 000–35 000 dollarit ja nende tõhusaks kasutamiseks on vaja koolitust.
4 VKE juhtumi otsust: kobotkeevitus praktikas
Need neli stsenaariumi esindavad VKEde segmenti, tuginedes võrreldavate töökodade profiilide kasutuselevõtu mustritele. Ükski neist ei ole konkreetne nimega klient.
Juhtum A: Summutikomponentide töökoda, 50 ühikut kuus
Profiil: 12-inimese töökoda, kohandatud väljalaskekollektorid, 304 roostevabast terasest sein paksusega 1.5–3 mm, neli aktiivset detaili numbrit, 180–350 dollarit komplekti kohta. Kohtuotsus: kobotkeevitus, tugev sobivus. Maht jääb alla läve, kus tööstuselemendi kaare sisselülitusaja eelis õigustab 50 000–80 000 dollari suurust täiendavat kapitalikulu. Igakuine nelja osanumbri vaheline ümberlülitus sobib läbiõppeprogrammeerimisega. Keevitaja suunatakse ümber valmistamise ettevalmistusse, selle asemel et see eemaldada.
Juhtum B: Eritellimusel valmistatud piirdetootja, 20 ühikut kuus
Profiil: 8-inimeseline arhitektuursete metallide töökoda, roostevabast ja pehmest terasest piirdesüsteemid, 5–8 mm torudele keevisõmblused ja põkk-keevisõmblused, 600–1,800 dollarit montaaži kohta. Kohtuotsus: kobotkeevitus, marginaalne sobivus; programmeerimisdistsipliin on kriitilise tähtsusega. Tegelik eelis on torudevaheliste ühenduste keevisõmbluse järjepidevus, mis vähendab suure väärtusega sõlmede ümbertöötlemist. Kaheüksuseliste tellimuste programmeerimise vahelejätmine ja käsitsi juhtimisele naasmine nurjab investeerimisloogika.
Juhtum C: Köögiseadmete tootja, 200 ühikut nädalas
Profiil: 35-liikmeline lepinguline tootja, äriköögiraamid 304 roostevabast terasest paksusest 1.5 kuni 2.5 mm, kolme südamikuga raamidisain, 120–280 dollarit ühiku kohta. Kohtuotsus: tööstusrakk sobib paremini, aga kobot on kehtiv pilootprojekt. 200 ühiku nädalas kolme tootenumbri puhul on keskmise taseme tööstusüksuse eelis kaare sisselülitusaja osas õigustatud. Suurima mahuga SKU-ga (45 000–55 000 dollarit) kobot-üksus genereerib positiivset investeeringutasuvust, samal ajal kui töökoda kogub mahuandmeid suurema investeerimisotsuse jaoks.
Juhtum D: Paadihaagiste valmistaja, 12 ühikut kuus
Profiil: 15-inimese töökoda, tsingitud terasest haagise raamid, 50 mm ruudukujuline ja ristkülikukujuline toru, seina paksus 3–5 mm, kaks raami suurust, 800–1,600 dollarit raami kohta. Kohtuotsus: kobotkeevitus, tugev sobivus. Sirged õmblused ja etteaimatavad ühendusnurgad sobivad ideaalselt õppe- ja õppeprogrammide jaoks. Suurte raamigeomeetriate puhul võib olla vaja keevisõmblusi teha kahes seadistuses, kusjuures raam paigutatakse ümber lihtsale käsitsi positsioneerile.
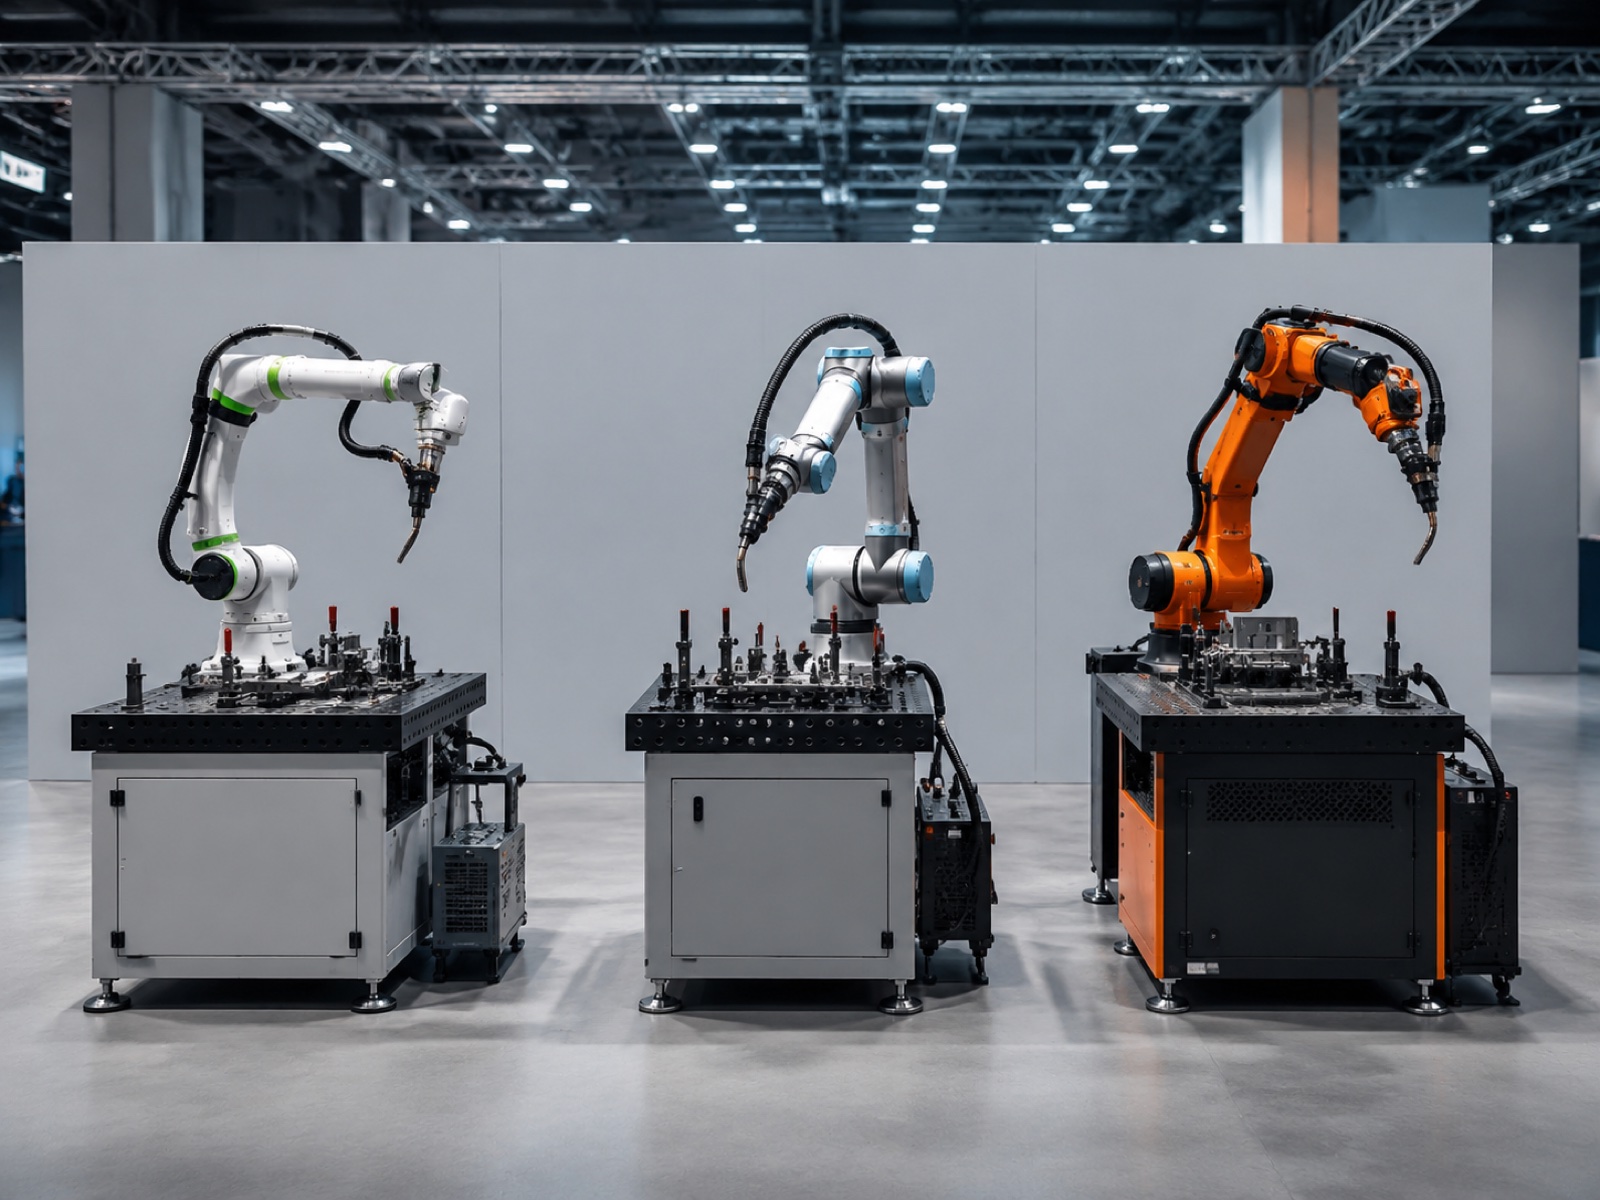
Tarnijate maastik: kobot-keevituse võimalused VKEdele (2026)
Kobotkeevitusturg on koondunud käputäie platvormide ümber, millel on eelnevalt integreeritud keevituspaketid. VKEde ostjate peamised valikud 2026. aastal:
Universal Robots (UR10e, UR20) keevituskomplektidega
UR10e (12.5 kg kandevõimega) ja UR20 (20 kg kandevõimega) on maailmas enimkasutatavad kobot-keevitusseadmed, mis on URCapi ökosüsteemi kaudu ühendatud kolmandate osapoolte pakettidega (nt Hirebotics, Lincoln Electric või Fronius). Tugevuseks on integraatorivõrgu sügavus. Kompromiss seisneb selles, et keevitusspetsiifiline funktsionaalsus sõltub kolmanda osapoole paketist, mitte UR-i kontrollerist.
Doosan Robotics H2017
H2017 (20 kg kandevõime, 1700 mm ulatus) pakub kõrgemat kandevõimeklassi kui enamik kobot-keevitusplatvorme, millel on natiivne kontrollerite integratsioon keevitusvooluallikate jaoks, mis tagab täpsema kaare parameetrite tagasiside. Väljaspool suuremaid tööstusturge toimub saadavus tavaliselt piirkondlike edasimüüjate kaudu.
Techman Robot TM5 / TM12 keevituskambritega
Techmani sisseehitatud nägemissüsteem aitab leida õmblusi lihtsate ühendusgeomeetriate korral, vähendades kinnitusdetailide korduvuse nõudeid. Eelnevalt integreeritud keevitusrakud on saadaval piirkondlike integraatorite kaudu Aasia ja Vaikse ookeani piirkonnas ning Euroopa turgudel.
ABB GoFa keevituskomplekt
ABB GoFa (CRB 15000, 5 ja 10 kg kandevõimega) koos ABB keevitusrakenduste paketiga on mõeldud kergete tööde ja õhukese lehtmetalli töötlemiseks, mida toetab ABB globaalne teenindusinfrastruktuur. Sobib paremini kergete toru- ja lehtmetallitööde kui konstruktsioonikeevitustööde jaoks.
EVST XR seeria ja XR-EX kobotkeevituseks
EVST pakub oma XR-seeria kaudu kobotkeevituskonfiguratsioone (kuni 20 kg koostööpõhised kandevõimed) koos võtmed kätte integratsiooniga, mis hõlmab kobot-kätt, keevituspõletit, positsioneeri ja ohutussüsteemi. Väike- ja keskmise suurusega ostjate eristavateks eelisteks on CE, SGS ja TUV kolmandate osapoolte sertifikaadid, IATF16949 autotööstusele mõeldud tootmine kobot-tootmisliinil ja välitööde inseneriteenused enam kui 100 riigis. XR-EX seeria (ATEX/IECEx topeltsertifikaat, IP68) hõlmab plahvatuskindlaid keevituskeskkondi. EVST robotiplatvorm ulatub koostööpõhistest kandevõimetest kuni raskeveokite tööstuslike käsivarteni, pakkudes selget uuendusvõimalust ilma tarnijat vahetamata tootmismahu kasvades.
Kobotkeevitus vs tööstusrakk vs manuaalkeevitus: täielik võrdlus
| mõõde | Kobotkeevitusrakk | Tööstuslik keevituskamber | Käsitsi keevitamine |
|---|---|---|---|
| Sisenemise investeeringute kapital (USD) | $ 35,000 - $ 65,000 | 80 000–150 000 dollarit (algtaseme keskpaik) | 5,000–15 000 dollarit (seadmed) |
| Kaare sisselülitusaeg | 50 - 65% | 70 - 85% | 20 - 25% |
| MIG sadestumise määr | 3 - 7 kg / h | 8 - 14 kg / h | 1.5 - 4 kg / h |
| Programmeerimisaeg (uus osa) | 2–8 tundi (läbiõpe) | 2–5 päeva (OLP + verifitseerimine) | 0 (programmeerimist pole vaja) |
| Operaatori ohutuspiirded | Pindala skanner; võimalik piirdeta skaneerimine vastavalt ISO/TS 15066 standardile | Nõutav on kogu perimeetri aed | Ainult isikukaitsevahendid |
| Põranda jalajälg | 6–12 m² tüüpiline | 18–40 m², sh piirdeaedade kõrgus | 2–4 m² jaama kohta |
| Defektide määr (kalibreeritud) | 1 - 3% | Vähem kui 1% | 5 - 8% |
| Parim | Lai valik, väike kuni keskmine maht; VKEde töökojad; pruuntööstuse renoveerimine; keevitajate puuduse leevendamine | Spetsiaalsed osade perekonnad; suur maht; paks plaat; autotööstuse tarneahel | Ühekordsed eritellimustööd; väga keeruline geomeetria; väikesed partiid, kus programmeerimisaeg ületab keevitusaega |
VKEde omaksvõtu tegevuskava: pilootprojektist mitmerakulise projektini
Praktikas järgib enamik VKEde kobotite keevitusrakendusi neljaastmelist protsessi. Peamine on käsitleda iga etappi otsustusväravana, mitte etteantud ajaraamina.
- 1. samm (1.–3. kuu): Katsetage ühe pereliikme peal. Valige detaili number, mis pakub parimat kombinatsiooni korduvusest, igakuisest mahust ja geomeetrilisest lihtsusest. Käivitage esimene programm integraatori juuresolekul. Enne valmisolekuks kuulutamist käivitage 30–50 tootmisdetaili. Jälgige kaare sisselülitusaega, defektide määra ja programmeerimisaega detaili kohta esimesest päevast alates.
- 2. samm (3.–9. kuu): Looge osade kogu. Programmeeri täiendavaid osade numbreid iseseisvalt läbiõppe abil. Selgita välja, millised osad töötavad kobotil kõige paremini ja millised sobivad paremini käsitsi töötlemiseks (väga väikesed partiid, väga keeruline geomeetria). Püüa luua üks uus programm nädalas.
- 3. samm (9.–18. kuu): Lisage teine kobot-üksus. Kui esimene element töötab peaaegu täielikult, siis sarnane hind annab teisele elementile tavaliselt paindlikkuse poolest parema tulemuse kui ühele tööstuselemendile. Kaks elementi käsitlevad paralleelselt erinevaid osade perekondi ja tagavad järjepidevuse, kui üks vajab hooldust.
- 4. samm (18. kuu+): Tööstusliku elemendi hindamine suuremahuliste SKU-de jaoks. Tegelike läbilaskevõime andmete põhjal saab kindlaks teha, milliste tootesarjade maht on kasvanud üle 200–300 ühiku kuus. Levinud lahendus on keskmise taseme tööstusrakk nende tootesarjade jaoks, samal ajal kui kobotid jäävad suurema seguga ülejäänud osade jaoks alles. Kobotid ei muutu sel hetkel üleliigseks.
Korduma kippuvad küsimused: kobotkeevitus väikestele töökodadele
Kas mu olemasolev keevitaja saab õppida kobot-keevituskambrit juhtima?
Jah. Enamik kobotiga keevitusplatvorme kasutab läbiõppepõhist või käsitsi juhitavat programmeerimist, mis tähendab, et keevitaja, kes mõistab vuukide ettevalmistamist ja keevitusparameetreid, saab uusi osi programmeerida ilma tarkvaratehnika kogemuseta. Praktikas teatavad töökojad, et oskuslik keevitaja vajab enne lihtsate vuukide iseseisvat kobotiga tegemist kaks kuni neli tundi praktilist koolitust. Keerulisemad mitmekäigulised või positsioonilised keevisõmblused lisavad koolitusaega, kuid õppimiskõver on oluliselt lühem kui tavapärase tööstusraku võrguühenduseta programmeerimistarkvara õppimisel.
Kas kobotiga keevitusruum on ohutu, kui operaator töötab läheduses?
Kobotkeevitusrakud on projekteeritud vastavalt ISO / TS 15066, mis reguleerib koostöörobotite tööd inimeste lähedal. Robotikäsi ise kasutab kokkupuutel peatamiseks võimsuse ja jõu piiramist. Keevituskaar, UV-kiirgus, aurud ja kuum metall ei ole aga ainuüksi kobot-standardiga ohutud. Nõuetekohane kobot-keevituskambri disain hõlmab keevituskvaliteediga ohutusskannerit (tavaliselt ohutuse terviklikkuse tase 2), UV-kiirgust blokeerivaid kardinaid või tõkkeid avatud külgedel ja suitsu väljatõmbesüsteemi. Operaator töötab keevitamise ajal väljaspool kaare tsooni, kuid saab ohutult läheneda, kui kaar kustub. Enne kasutuselevõttu vaadake alati üle kohalikud masinaohutuse standardid ja ISO/TS 15066.
Millist garantiid ja tuge peaksin kobot-keevituspaketi puhul ootama?
Kobotite tootjad pakuvad käe riistvarale tavaliselt 12–24 kuud. Keevituspõleti ja traadi etteande garantiid järgivad kulumaterjalide tootja tingimusi, tavaliselt on osadele 12 kuud. Integraatori töö garantii elemendi ehitusele kestab tavaliselt 6–12 kuud. Enne ostmist kontrollige kolme punkti: kas kobotite tootjal on riigis või piirkondlikud insenerid (mitte ainult telefonitugi), võtmekomponentide keskmine varuosade tarneaeg ja kas baaspakett sisaldab kaugdiagnostikat.
Milline on uuendustee, kui minu maht kasvab üle koboti võimekuse?
Standardne uuendusprotsess toimub etappidena. Esiteks lisatakse esimese kõrvale teine kobot-rakk, mitte ei asendata seda; kaks kobot-rakku hinnaga 35 000–65 000 dollarit kumbki edestavad sageli ühte tööstusrakku hinnaga 100 000–150 000 dollarit täieliku paindlikkuse poolest. Teiseks lisatakse servopositsioneer suuremate sõlmede käsitlemiseks. Kolmandaks, kui püsiv igakuine maht ületab 300–500 identset detaili kuus, hinnatakse selle detailide perekonna jaoks keskmise taseme tööstusliku keevitusraku olemasolu, säilitades samal ajal kobotit suure segumahuliste tööde jaoks. Mõlemad tehnoloogiad saavad töötada paralleelselt.
Millal peaks väiketöökoda kobot-keevitusest tagasi käsitsikeevitusele üle minema või tööstusüksusesse kolima?
Lülitu tagasi käsitsi juhtimisele, kui partii suurus langeb alla viie detaili ja ümberlülitamine toimub mitu korda vahetuse jooksul, mistõttu programmeerimise üldkulud ületavad käsitsi keevitustsükli. Mine üle tööstusrakku, kui ühe detaili perekonna kogus ületab pidevalt 200–300 ühikut kuus, kui sadestumisnõuded ületavad 7–8 kg/h, kui tsükli aeg peab olema alla 30 sekundi või kui kliendi kvaliteediaudit nõuab autotööstuse tasemel jälgitavust, mis ulatub kaugemale sellest, mida kobotkontroller logib. Mõlemad üleminekud on prognoositavad, kui mahuandmeid jälgitakse kobotite juurutamise esimesest päevast alates.
Seotud lugemine
- Kobotite täielik juhend: tüübid, valik ja rakendused (2026): sambaartikkel, mis käsitleb kobotite põhitõdesid, kasuliku koormuse klasse ja rakenduste kaardistamist tootmissektorites
- Robotkäsi vs kobot: millal valida tööstusroboteid (2026)8-faktoriline otsustusraamistik, mis võrdleb kobot- ja tavapärast robotkätt kiiruse, kandevõime, korduvuse ja ohutusnõuete osas
- Robotkeevituse täielik juhend (2026)protsessi valik, kambri disain, keevituskvaliteedi standardid ja rakenduste kaardistamine kõigi robotkeevituskonfiguratsioonide jaoks
- Robotkeevituskambri investeeringutasuvus: investeeringute maksumus, tsükliaeg ja tasuvusaeg (2026): kapitalikulude tasemed, tsükliaja arvutus, defektide kokkuhoid ja tasuvusaja näited, sh algtaseme VKE stsenaarium, millele see artikkel tugineb
- Parimad kobotite tootjad 2026: võrdlustäielik tarnijate maastik koos hindamisega kogu kasuliku koormuse ulatuses, ökosüsteemi tugi, piirkondlik teenuste ulatus ja VKE-spetsiifiline juurutamise lihtsus
Väljaminevad viited:
American Welding Society (AWS)Keevitajate tööjõupuuduse andmed ja keevitajate sertifitseerimise standardid
Rahvusvaheline robootikaliit (IFR): Maailma robootika 2025. aasta aruanne, kobotite paigaldamise kasv ja keevitusrakenduste andmed
ISO / TS 15066koostöörobotite süsteemide ohutusnõuete tehniline kirjeldus
Viimati uuendatud: 9. mail 2026