
За Редакційна команда EVST · Останнє оновлення: 22 липня 2026 р.
Проекти автоматизації рідко зазнають невдачі через поганий робот. Причини невдачі проектів автоматизації майже завжди виникають після поставки, і п'ять причин охоплюють більшу частину з них: недооцінка інструментарію на кінці роботизації, час циклу, взятий зі специфікації робота, переналаштування на високий рівень змішування, неготовність установки до роботи з коміркою та відсутність власника комірки після передачі.
Це аналіз з боку покупця. Якщо ви все ще перебуваєте на етапі формування короткого списку, наш контрольний список оцінки постачальника охоплює перевірку постачальників; ця стаття продовжує цей розділ.
Чому проекти автоматизації зазнають невдачі, коли обладнання вже є
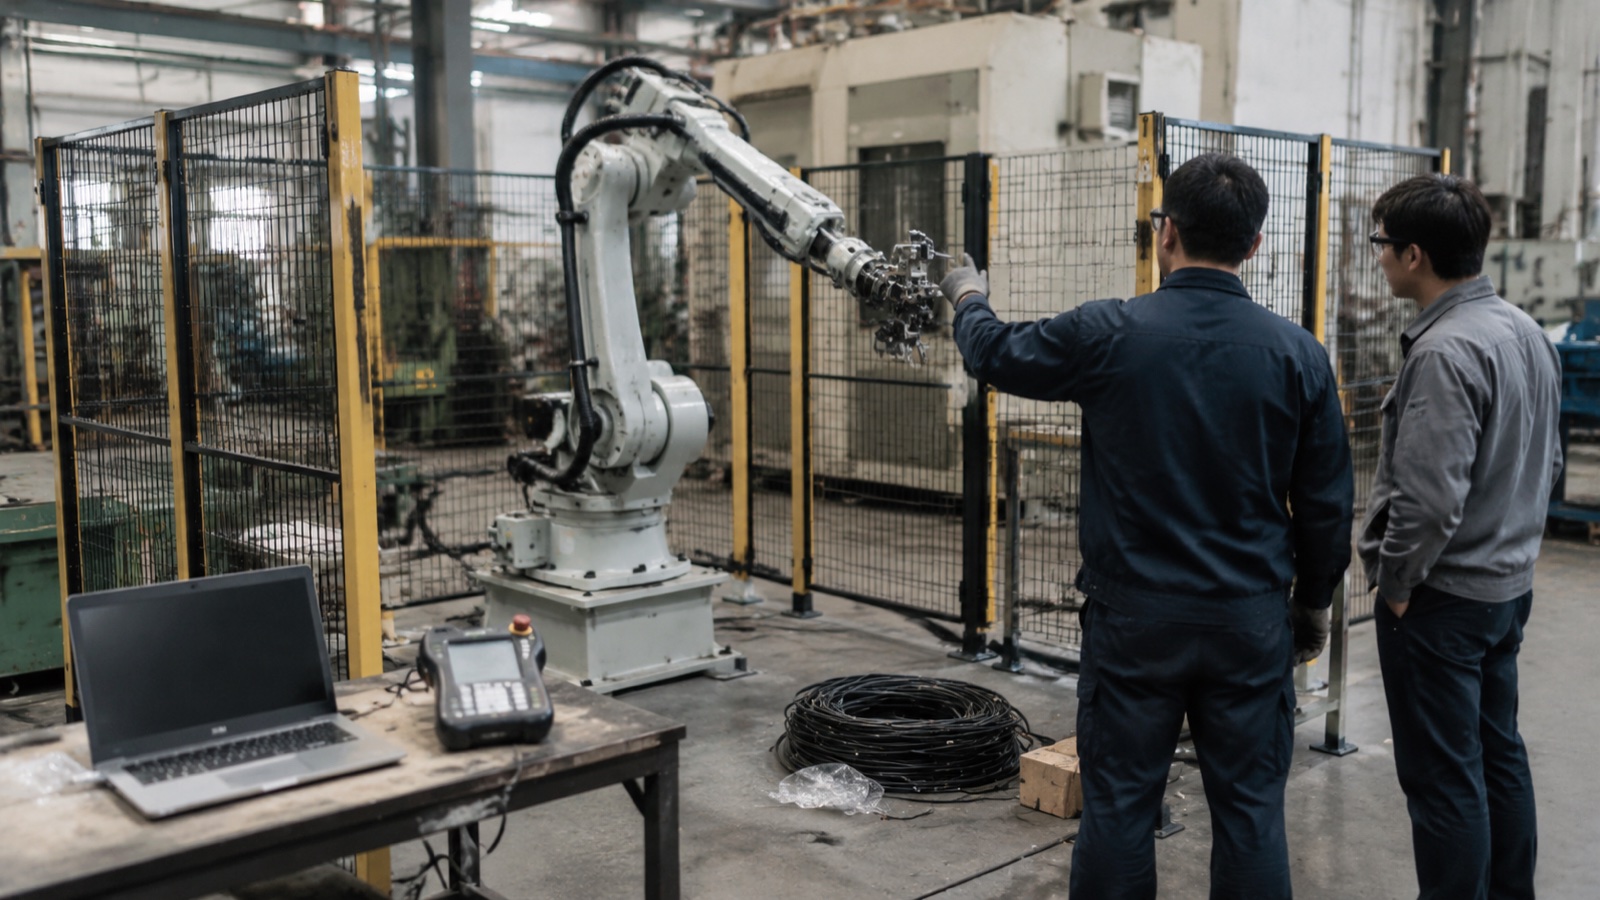
У першому проекті автоматизації є певний момент, коли настрій змінюється. Ящик відкривається, маніпулятор закріплюється болтами, підвісний пульт навчання вмикається, і він рухається. Усі роблять фото. Потім хтось запитує, коли почнуть виготовляти деталі, і чесна відповідь — через шість-десять тижнів, а не наступного вівторка.
Ця щілина — те місце, де з'їдаються бюджети. Рука ніколи не була складною частиною. Згідно з Міжнародна федерація робототехнікисвітовий експлуатаційний запас промислових роботів перевищив чотири мільйони одиниць, а саме обладнання для роботів стало досить стандартизованим, широкодоступним товаром у всіх цінових категоріях. Що не стало стандартизованим, так це все, що перетворює руку на комірку: інструмент на її кінці, деталі, що подаються в неї, огорожа навколо неї та люди, які підтримують її роботу. Це щоразу залежить від проекту, і саме там фактично залежать графік та вартість.
П'ять причин, наведених нижче, не є екзотичними. Кожна з них помітна ще до підписання контракту, якщо покупець знає, яке питання поставити.
Причина 1: Захоплювач вважався аксесуаром
У кошторисі інструменти на кінці рукава (EOAT) часто відображаються одним рядком ближче до кінця, іноді без ціни, іноді як «TBD очікує на отримання зразка деталі». Цей рядок часто є найдовшою позицією з найвищим рівнем ризику в усій комірці.
Причина полягає в тому, що робота-маніпулятор – це каталожний продукт із відомим показником повторюваності, тоді як захват – це спеціально розроблений механізм, який має витримувати контакт із реальною, змінною, іноді масляною або гарячою заготовкою тисячі разів за зміну. Вакуум працює, доки на поверхні не з'явиться слід від утворення чернетки. Двопальцевий затискач працює, доки на поверхні захоплення не з'явиться оплавлення. Магнітний інструмент працює, доки хтось не пропустить алюмінієвий варіант через ту саму лінію.
На практиці наша команда розробників планує EOAT (Energy Authority - завершення роботи) так, ніби це невеликий проект з проектування машини, а не аксесуар, адже саме таким він і є. Проектування, виробництво та налагодження нетривіального захвату зазвичай займає від чотирьох до восьми тижнів самостійно, і цілком нормально, що перший фізичний інструмент потребує одного доопрацювання після ознайомлення з реальними деталями. План проекту, який передбачає, що захват прибуде готовим разом із роботом, вже втратив місяць, який не був закладений у бюджет.
Уникайте цього перед підписанням: Вимагати від постачальника надати цінову пропозицію на виконання робіт (EOA) як окремий, оцінений, запланований результат поставки з власним терміном виконання та надіслати реальні виробничі зразки (не CAD, і не якісні) до того, як проектування інструменту буде заморожено. Чітко запитати, хто оплачує другу редакцію, якщо перший інструмент не сумісний з деталлю.
Причина 2: Час циклу вийшов за межі технічних характеристик
У специфікаціях роботів публікуються дані про продуктивність руху за ідеальних умов з номінальним корисним навантаженням. Розрахунки продажів, побудовані на цих цифрах, дають показники пропускної здатності, яких реальна комірка не досягне, і покупець не виявляє дефіциту до проведення приймальних випробувань.
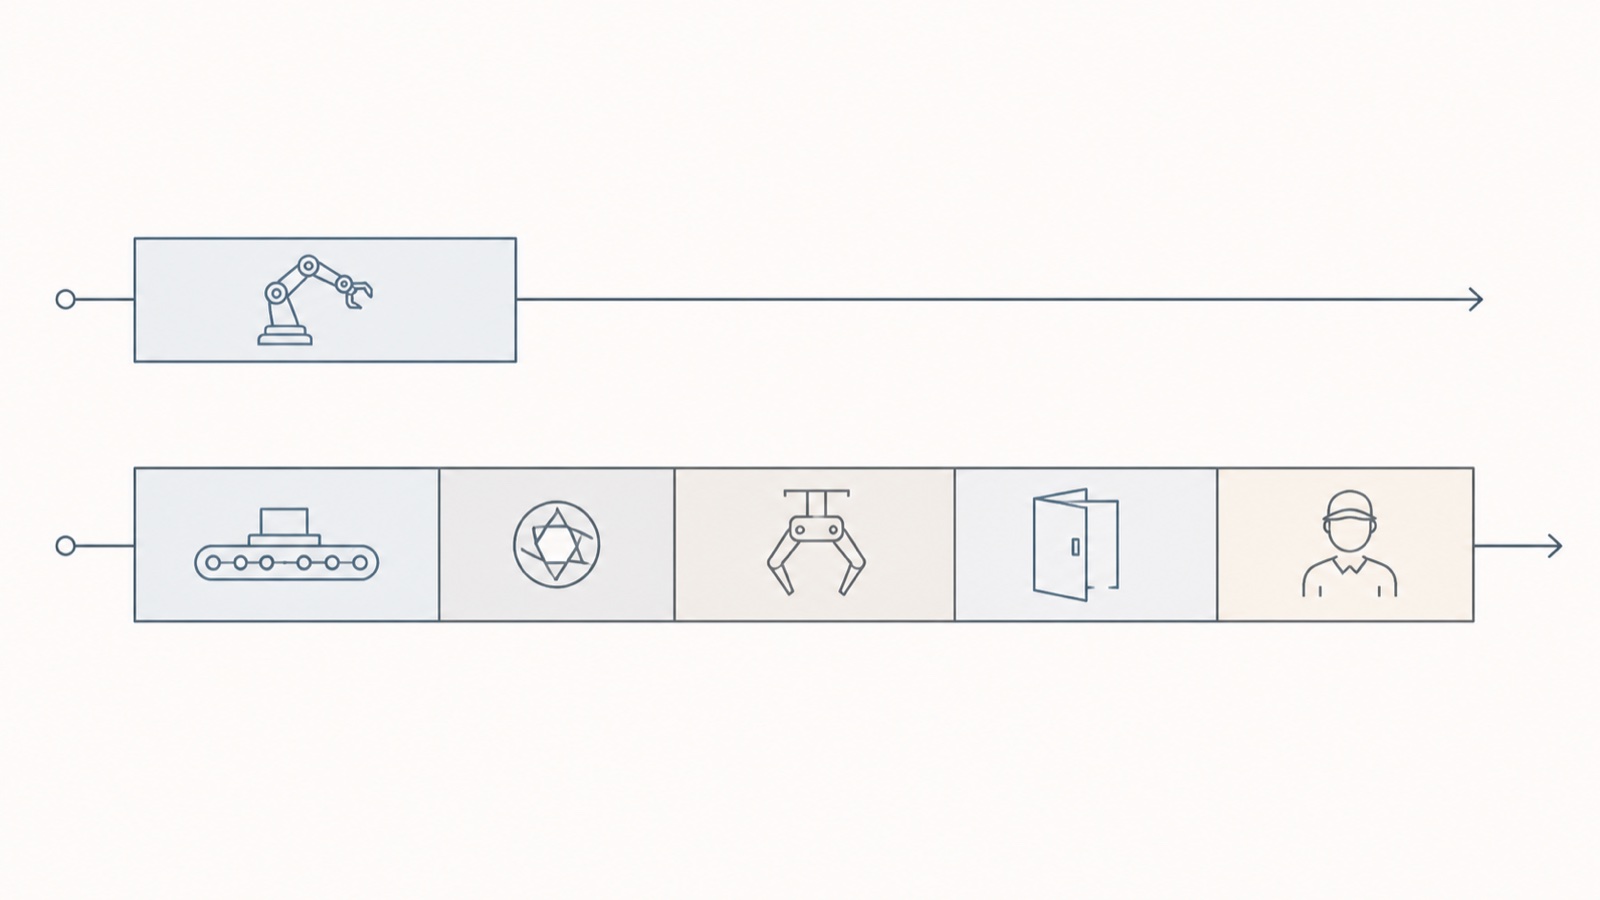
Реальний час циклу комірки – це сума руху робота, презентації деталі, будь-якої затримки зору або вимірювання, спрацьовування інструменту, очікування встановлення зв'язку з машиною та втручання оператора. У технічному описі зазначено лише перший із цих етапів. Рух «захоплення та розміщення», який займає 2.1 секунди руху робота, може легко перетворитися на 5-секундний цикл станції, як тільки конвеєр індексується, камера знімає та оброблює дані, захоплення закривається та підтверджує, а дверцята ЧПК завершують відкриття. Жоден із цих кроків не є дефектом. Вони просто не є рухом робота, і їх не враховували.
Втручання людини є найменш важливим фактором з усіх. Якщо оператору доводиться переорієнтовувати одну деталь з дванадцяти або усунути застрягання двічі за зміну, цей час враховується в розрахунку циклу, а зазвичай його там немає.
Уникайте цього перед підписанням: Зробіть так, щоб постачальник вказував пропускну здатність як гарантоване значення кількості деталей за годину на межі комірки, виміряне протягом безперервного циклу визначеної довжини, з умовами приймальних випробувань, записаними в контракті. Запитайте, що відбувається з цим числом, коли вхідні деталі досягають межі допуску, а не номінального значення. Постачальник, який вказує лише час руху робота, пропонує іншу машину, ніж та, якою ви володітимете.
Причина 3: Завод з виробництва високоякісної суміші придбав рішення великого обсягу
Більшість опублікованих арифметичних даних щодо рентабельності інвестицій у робототехніку припускають, що завод виготовляє одну деталь великими партіями. Багато заводів, особливо цехові майстерні та виробники за контрактом, виготовляють 40 деталей партіями по 80 штук. Це різні проблеми, і другу набагато складніше автоматизувати з прибутком.
Арифметика невблаганна. Візьмемо комірку, якій потрібно 40 хвилин для переналаштування: поміняйте захватні кулаки, перезавантажте пристосування, викличте програму, повторно перевірте перший виріб. Якщо середня партія виробляється 60 хвилин, ця комірка витрачає приблизно 40 відсотків свого доступного часу на невиробництво, а «зекономлена» праця частково витрачається техніком-налагоджувачем, який тепер є більш кваліфікованим і дорожчим за оператора, якого замінили. Бізнес-кейс, який виглядав переконливим при теоретичному коефіцієнті використання, руйнується при реальному.
Це не аргумент проти автоматизації робіт з високим ступенем складності. Це аргумент на користь автоматизації робіт з високим ступенем складності: швидкозмінний інструмент з повторюваними опорними точками, системи кріплення з нульовою точкою, бібліотеки програм, організовані за сімейством деталей, а не за деталлю, і часто колаборативний робот, якого можна перерозподілити, а не огороджена комірка, яку неможливо перерозподілити. Метою проектування є хвилини перезавантаження, а не секунди циклу.
Уникайте цього перед підписанням: Надайте постачальнику фактичний склад деталей та розподіл розмірів партій, а не три найпопулярніші деталі, і вимагайте зазначеного часу перехідника між двома названими, дійсно різними деталями. Потім перевірте, чи модель окупності використовує цей час перехідника. Наша аналіз терміну окупності автоматизації пояснює, як перехід та використання впливають на показник окупності.
Причина 4: Рослина навколо клітини не була готова
Робот — це прецизійний пристрій, який припускає, що світ повторюваний. Заводи зазвичай такими не є, і клітина викриває це з надзвичайною ясністю.
Найпоширенішим розривом є узгодженість вхідних деталей. Ручне складання непомітно поглинає варіації, оскільки людина компенсує їх, не замислюючись про це. Робот цього не компенсує. Виливки, які відрізняються на три міліметри між постачальниками, лазерно вирізані заготовки з нерівномірним задиром або прутковий матеріал, що постачається різної довжини, зупинять комірку, яка ідеально працювала під час заводських приймальних випробувань на номінальних деталях.
Стратегія кріплення та опорних точок – це друга прогалина. Якщо розташування деталі у кріпленні залежить від того, наскільки ретельно хтось її розмістить, робот успадковує цю невизначеність, і процес виконується з будь-якою точністю, яку дозволяє крок завантаження, незалежно від заявленої повторюваності руки.
Безпека — це третій фактор, і саме він найчастіше затримує ухвалення рішень, а не виробництво. Згідно з ISO 10218-2: 2025Оцінка ризиків на рівні комірки та забезпечення безпеки є відповідальністю системного інтегратора, а не виробника робота. Поставлена робота-маніпулятор ніколи не є коміркою, що відповідає вимогам, сама по собі. Огородження, блокувальні ворота доступу, сканери зони, логіка з рейтингом безпеки та задокументована оцінка ризиків, що стоять за ними, – все це має існувати, перш ніж комірка зможе легально працювати у виробництві, а для спільних застосувань – обмеження сили та тиску, описані в ISO / TS 15066 мають бути перевірені на фактичному інструменті та заготовці, а не на голій руці. Покупці, які вважають, що «колаборативний робот» означає «не потрібна оцінка ризиків», постійно дивуються. Наші посібник з інтеграції комірок ISO 10218-2:2025 визначає, що несе інтегратор, а що — кінцевий користувач.
Неприваблива четверта прогалина — це комунальні послуги. Напруга та частота живлення, доступний об'єм стисненого повітря при необхідному тиску, рівність підлоги та номінальне навантаження, перепади напруги в мережі та відведення диму — все це має відповідати вимогам комірки. Повітря — це постійна проблема. Компресор установки, який комфортно працює з ручними інструментами, може призвести до виснаження комірки з багатозонним вакуумним інструментом, і симптом виглядає як несправність через випадіння деталі, а не проблема з повітрям.
Уникайте цього перед підписанням: Замовте письмову специфікацію готовності об'єкта як результат контракту, яка охоплює припущення щодо допусків вхідних деталей, вимоги до комунальних послуг, стан підлоги та простору, а також хто відповідає за оцінку ризиків. Потім запитайте, який із цих пунктів анулює гарантію пропускної здатності, якщо його не виконати.
Причина 5: Після передачі нікому не належала комірка
Інженери з налагодження йдуть. Через шість місяців виходить з ладу сервоблок, або надходить новий номер деталі, і програму потрібно редагувати, і виникає питання, хто цим займається. На багатьох заводах відповідь — ніхто.
Цьому є дві речі. По-перше, навчання операторів та фахівців з технічного обслуговування планується на тиждень введення в експлуатацію, коли комірка все ще налагоджується, а люди, які потребують навчання, зайняті керуванням рештою установки. Трапляється, що це погоджується, і майже нічого не залишається. По-друге, запасні частини та підтримка ніколи не були вказані, лише передбачувані.
Варто відверто згадати про транскордонну підтримку, оскільки саме тут імпортована автоматизація справді поступається внутрішнім поставкам. Запасні частини зазвичай є проблемою митниці та оформлення документів, перш ніж стати проблемою виробництва: плата контролера, яку відправляють за два дні, може ще два тижні простояти на митному оформленні, а елемент, що не працює протягом двох тижнів, коштує значно дорожче за саму деталь. Часові пояси посилюють ситуацію. Ранкова несправність у Європі чи Америці досягає азійського постачальника в кінці його робочого дня, що перетворює те, що мало б бути двогодинною діагностичною розмовою, на дводенний обмін.
Уникайте цього перед підписанням: домовтеся про те, що комплект критично важливих запасних частин буде зберігатися на вашому об'єкті як частина початкового замовлення, а не замовлятиметься у разі поломки, отримайте письмове зобов'язання щодо часу реагування від зазначеної місцевої служби підтримки (не електронної адреси) та заплануйте навчання як окремий оплачуваний сеанс через два-чотири тижні після початку виробництва, коли у операторів виникнуть реальні запитання.
П'ять причин з першого погляду
| Причина невдачі | Сигнал раннього попередження | Питання, яке слід поставити постачальнику перед підписанням |
|---|---|---|
| EOAT розглядається як аксесуар | Gripper – це окремий товарний рядок без ціни або «зразок, що очікує уточнення» | Який термін виконання та ціна EOAT як окремого постачання, і хто оплачує другу доопрацювання, якщо перший інструмент не тримає деталь? |
| Час циклу з технічних характеристик | Пропускна здатність вимірюється як кількість секунд руху робота, приймальні випробування не визначено | Чи гарантуєте ви кількість деталей на годину на межі комірки протягом безперервного циклу, з умовами випробувань, прописаними в контракті? |
| Робота з високим ступенем складності у великому об'ємі | Модель окупності передбачає одну частину та високий рівень використання | Який час перемикання між цими двома конкретними номерами деталей, і чи враховується це число у вашому розрахунку рентабельності інвестицій? |
| Рослина навколо клітини не готова | Немає письмової специфікації готовності об'єкта; нечітко визначено, хто відповідає за оцінку ризиків | Який допуск на вхідну деталь, об'єм повітря та потужність передбачає комірка, і хто відповідає за оцінку ризику згідно з ISO 10218-2? |
| Відсутність права власності після передачі | Навчання включено до тижня введення в експлуатацію; списку запасних частин немає | Що входить до рекомендованого комплекту запасних частин для обслуговування на місці, яке ваше зобов'язання щодо реагування на місцевому рівні та чи можна запланувати навчання після початку виробництва? |
У чому китайські постачальники справді гірші
Покупці, що постачають продукцію з Китаю, який Звіт Міжнародної федерації робототехніки про всесвітню робототехніку визначає як найбільший у світі ринок промислових роботів — зазвичай показують список переваг без списку компромісів, що ускладнює віру в переваги. Чесна версія є кориснішою.
Абсолютна точність у найвимогливіших умовах. Для переважної більшості зварювальних, палетувальних, обслуговуючих та вантажно-розвантажувальних робіт маніпулятори китайського виробництва мають показники повторюваності, які цілком адекватні та порівнянні з показниками відомих японських та європейських брендів у тому ж класі корисного навантаження. У верхній частині діапазону точності, особливо в застосуваннях, що потребують каліброваної абсолютної точності для офлайн-запрограмованих траєкторій, а не для навчених точок, відомі бренди все ще мають перевагу в калібрувальному інструменті та довготривалій термостабільності. Якщо ваше застосування відповідає цим вимогам, це має стати вирішальним фактором для покупки.
Якість документації. Якість інструкцій, перекладених англійською мовою, різна, і розрив збільшується, коли ви переходите від інструкції для ARM до довідки з кодів несправностей контролера та приміток до конфігурації польової шини. Обслуговуючий персонал відчуває це раніше за всіх. Варто попросити переглянути повну англійську сервісну документацію перед замовленням, а не після.
Проблеми з часовими поясами та комунікацією. Реальна, і її не можна вирішити добрими намірами. Цю проблему можна вирішити за допомогою контактної особи служби підтримки, узгодженого щоденного періоду перекриття та одного шляху ескалації, але покупець, який очікує відповідей у ту ж годину протягом восьмигодинного інтервалу, буде розчарований.
Термін виконання запасних частин. Обговорювалося вище, і це найважливіший пункт у цьому списку. Це також той, який найбільше покращується завдяки плануванню: комплект запасних частин на місці, зазначений під час замовлення, перетворює двотижневий простой на двогодинний.
Перепродаж та залишкова вартість. Вторинні ринки оцінюють визнані бренди вище. Якщо п'ятирічний вихід або фінансування під заставу активів має значення для вашої фінансової команди, ця знижка є реальною і має бути врахована в моделі.
Жоден з цих аргументів не заперечує проти закупівель з Китаю. Вони наголошують на необхідності врахування цих ресурсів у ціні. Покупець, який домовляється про запчастини, документацію, зобов'язання щодо реагування та місцеву підтримку в початковому замовленні на купівлю, зазвичай має нижчу загальну вартість володіння, ніж той, хто порівнював лише ціни на обладнання та виявив ці товари пізніше, у роздрібній торгівлі.
Що це залишає покупця
Кожна причина у цьому списку є проблемою визначення обсягу робіт, а не технологічною проблемою, і кожну з них дешевше виправити в специфікації, ніж протягом тижня введення в експлуатацію. Схема успішних проектів нічим не примітна: час виконання робіт на місці (EOAT) розроблений на основі реальних деталей, пропускна здатність гарантована на межі комірки, час переналаштування розглядається як цільовий показник проектування, письмова специфікація готовності до будівництва, а умови підтримки узгоджені до замовлення на купівлю, а не після першої поломки.
EVST (EVS TECH CO., LTD), виробник та інтегратор робототехніки з Ченду, заснований наприкінці 2018 року, реалізує проекти автоматизації у понад 100 країнах, і ця схема є настільки послідовною, що наша команда з реалізації тепер розглядає ці п'ять пунктів як критерії визначення обсягу робіт, а не як додаткові опції. Покупці, які працюють над специфікацією та бажають отримати другу думку щодо інструментів, припущень щодо пропускної здатності або умов підтримки, можуть зв'язатися з нашою командою через evsrobot.com.
Поширені запитання
Чому проекти автоматизації зазнають невдачі, навіть коли робот працює добре?
Оскільки робочий робот — це не робоча комірка. Поширеними збоями після поставки є оснащення на кінці роботи, розроблене занадто пізно з урахуванням неповної інформації про деталі, пропускна здатність, розрахована на основі часу руху робота, а не повного циклу станції, час переналаштування, який стирає економічну обґрунтованість на заводах з високою місткістю деталей, варіації вхідних деталей та прогалини в безпеці або комунальних послугах, до яких завод не підготувався, а також відсутність визначеної відповідальності за технічне обслуговування, запасні частини та перепрограмування після звільнення інтегратора.
Скільки часу насправді займає введення робота в експлуатацію після доставки?
Довше, ніж планує більшість покупців, які вперше бувають у компанії. Механічне встановлення відбувається швидко, але графік визначається налагодженням інструменту на реальних деталях, налаштуванням програми, перевіркою безпеки та приймальними випробуваннями, а лише оснащення кінцевого етапу зазвичай потребує від чотирьох до восьми тижнів проектування та виготовлення плюс принаймні одне доопрацювання після того, як воно відповідає виробничим деталям. Попросіть постачальника надати графік, розбитий на монтаж, оснащення, програмування, перевірку безпеки та приймання, а не на одну лінію введення в експлуатацію.
Які питання слід поставити постачальнику роботів перед підписанням контракту?
П'ять мають найбільшу вагу: який ціноутворений час виконання замовлення на оснащення для обробки деталей як окремої поставки; чи гарантуєте ви кількість деталей за годину на межі комірки за визначених умов приймання; який час перемикання між двома конкретними номерами деталей з мого фактичного асортименту; які умови готовності до роботи на місці передбачає комірка та хто відповідає за оцінку ризиків ISO 10218-2; та який комплект запасних частин, назва місцевої контактної особи підтримки та час реагування постачаються із замовленням.
Чи ризиковано купувати промислових роботів з Китаю?
Ризики є специфічними та керованими, а не загальними. Якість та повторюваність обладнання в основних сферах зварювання, палетування та обробки загалом порівнянні з відомими брендами в тому ж класі корисного навантаження. Справжніми прогалинами є якість сервісної документації англійською мовою, час виконання митних вимог щодо запасних частин, тертя реагування в часових поясах, абсолютна точність на найвимогливішому кінці діапазону точності та нижча вартість перепродажу на вторинному ринку. Ціну кожного з них можна визначити або узгодити з контрактом під час покупки, що значно дешевше, ніж виявляти їх під час зупинки лінії.
Хто відповідає за безпеку робототехнічних осередків: виробник роботів чи інтегратор?
Згідно з ISO 10218-2:2025, оцінка ризиків та захист на рівні комірки є відповідальністю системного інтегратора, а не виробника робота. Маніпулятор робота є компонентом; огорожа, блокування, сканери зони, логіка безпеки та задокументована оцінка ризиків належать тому, хто інтегрує комірку. Для спільних застосувань межі сили та тиску, описані в ISO/TS 15066, повинні бути перевірені з фактично встановленим інструментом та заготовкою, а не з голим маніпулятором.
Чи варто взагалі автоматизувати магазин з великим асортиментом та малим обсягом продукції?
Часто так, але з іншою цільовою метою проектування. Заводи з високою продуктивністю повинні вказувати хвилини переналаштування, а не секунди циклу, що підштовхує проектування до швидкозмінного інструменту з повторюваними опорними точками, кріпленням нульової точки, бібліотеками програм, організованими за сімействами деталей, і часто до перерозподіленого колаборативного робота замість фіксованої огородженої комірки. Модель окупності, побудована на використанні однієї деталі, не витримає контакту зі сумішшю з 40 деталей.
Ключові винесення
- Проекти автоматизації рідко зазнають невдачі на обладнанні роботів. Вони виходять з ладу через проміжок між доставленою рукою та працюючою коміркою, і цей проміжок є проблемою визначення обсягу робіт, яку можна виявити ще до підписання угоди.
- Інструменти для торцевих частин – це проект проектування верстата на замовлення, а не аксесуар. Розраховуйте кошторис окремо, складайте окремий графік, надсилайте реальні виробничі зразки та заздалегідь домовтеся, хто оплатить другу редакцію.
- Наполягайте на гарантованій пропускній здатності, що виражається в частинах за годину на межі комірки згідно з письмовими умовами приймання. Секунди руху робота з технічного опису не є зобов'язанням щодо пропускної здатності.
- На заводах з високим вмістом суміші час перехідного процесу є проектним завданням, а не час циклу. Надайте постачальнику фактичний склад деталей і перевірте, чи зазначений час перехідного процесу відображається в моделі окупності.
- Згідно з ISO 10218-2:2025, оцінка ризиків на рівні комірки та заходи безпеки належать системному інтегратору, а поставлена робота-маніпулятор ніколи не є відповідною коміркою сама по собі.
- Узгодьте в початковому замовленні на купівлю комплект запасних частин на місці, назву місцевої контактної особи служби підтримки, зобов'язання щодо реагування та навчання після запуску. Якщо придбати пізніше, під час простою, всі чотири варіанти коштують дорожче.
Про автора: Редакційна команда EVST пише про промислову автоматизацію для інженерних та операційних команд, які визначають свою першу або наступну робототехнічну клітинку. EVST — це виробник та інтегратор робототехніки зі штаб-квартирою в Ченду, який реалізує проекти автоматизації в понад 100 країнах, має сертифікацію автомобільного класу IATF16949 та сертифікацію CE / SGS / TUV третьої сторони для всієї своєї лінійки продуктів.
Автор: Редакційна команда EVST
Відгук: Редакційна команда EVST
Останнє оновлення:
Метод: П'ятипричинний пост-доставковий екран EVST — допоміжний засіб планування з боку покупця для визначення обсягу роботизованої комірки перед підписанням угоди, а не приймальний тест і не замінник оцінки ризиків системним інтегратором.
Редакційна політика · Виправна політика · Умови використання