
Останнє оновлення: 9 травня 2026 року
Для коботне зварювання в масштабах малого та середнього бізнесуРішення приймається просто, коли розмір партії залишається меншим за 50 деталей за прогін, щотижневий склад деталей змінюється, вартість окремої деталі менша за 500 доларів США, а кваліфікованого оператора можна перевести на іншу роботу, а не звільнити. Вхідні капітальні витрати від 35 до 65 тисяч доларів США порівняно з 80–150 тисячами доларів США для звичайної промислової зварювальної комірки. Програмування нової деталі займає від 2 до 8 годин навчання, тоді як 2–5 днів офлайн-програмування. Компроміс: час увімкнення дуги кобота сягає 50–65 % порівняно з 70–85 % у промисловій комірці, а швидкість наплавлення нижча. Для більшості невеликих виробничих цехів цей компроміс того вартий.
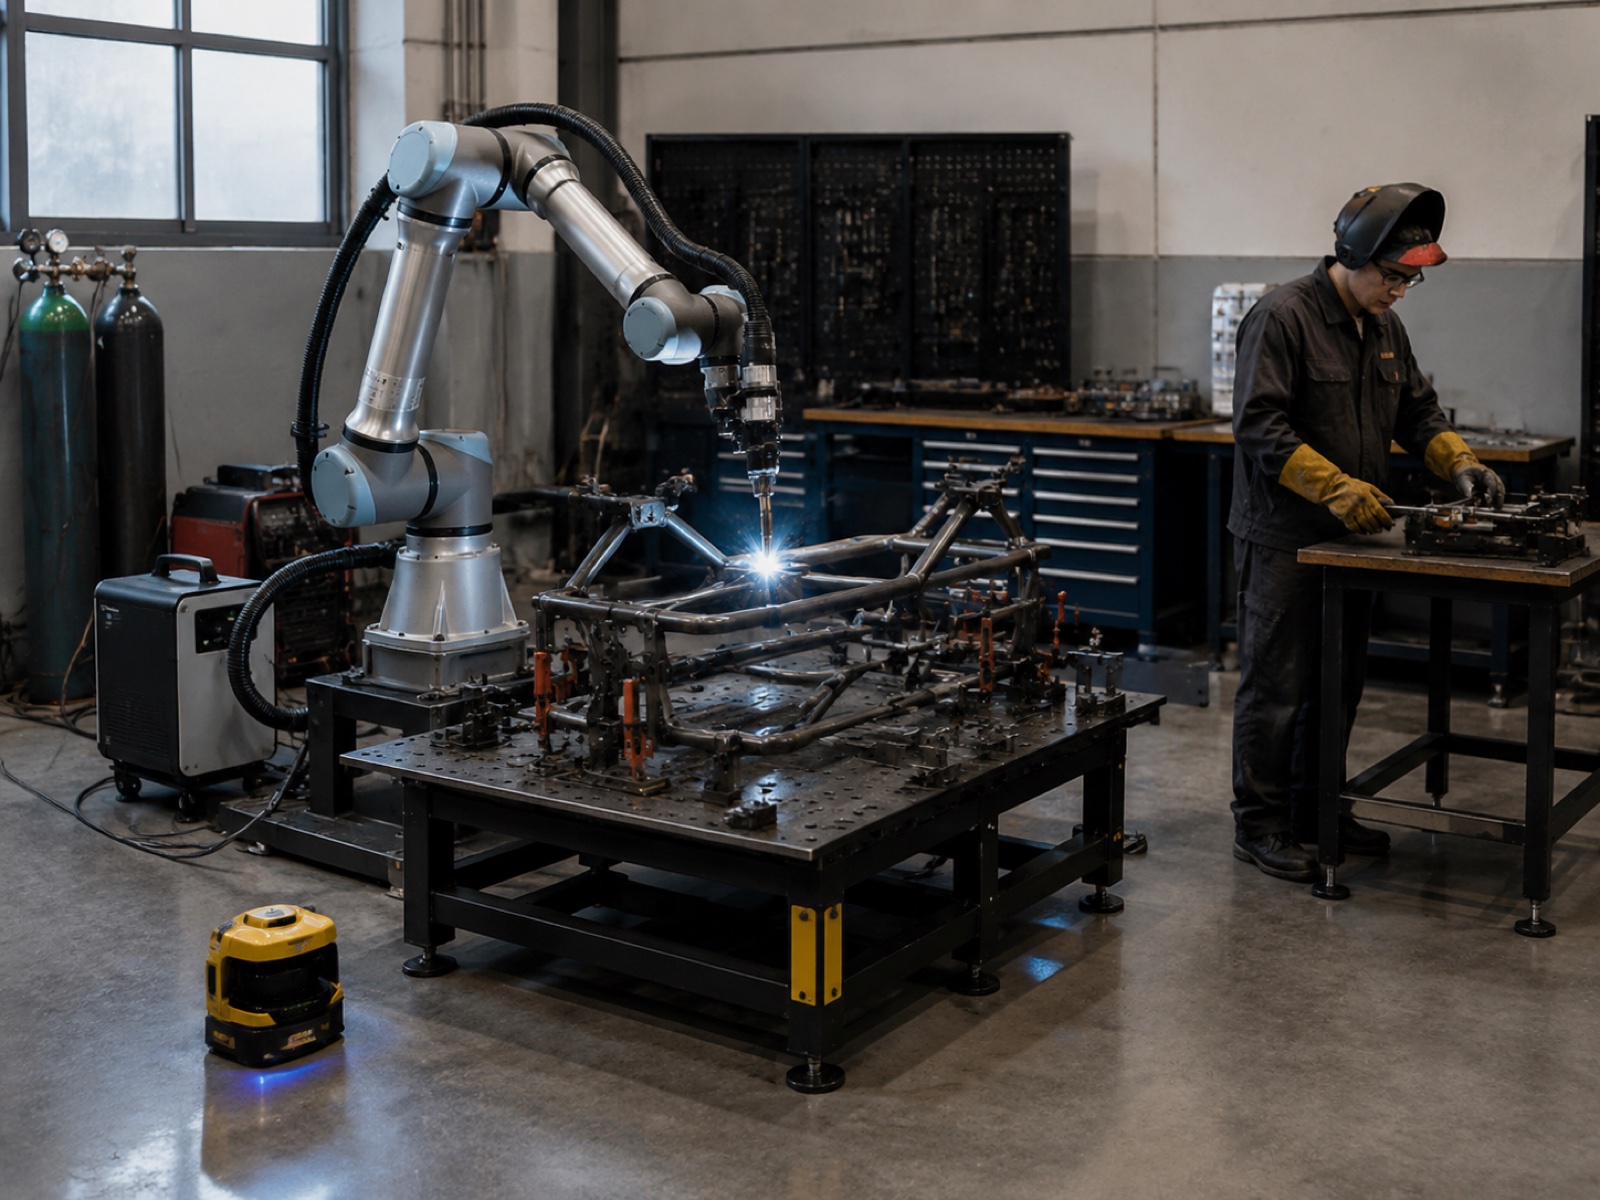
Коли коботне зварювання перемагає: 5 умов для малого та середнього бізнесу
Коботна зварювальна установка виграє не за рівнем продуктивності. Вона виграє за швидкістю розгортання, гнучкістю програмування та можливістю спільного використання робочої площі з операторами. Згідно зі звітом Міжнародної федерації робототехніки (IFR) «Всесвітня робототехніка 2025», кількість установок колаборативних роботів за останні періоди зросла приблизно на 20% у порівнянні з минулим роком, значно випереджаючи ширший ринок промислових роботів. Зростання зосереджено саме в сегменті малого та середнього бізнесу, де менші розміри партій та обмежена площа роблять традиційні охоронювані комірки непрактичними.
П'ять умов, присутніх разом або в поєднанні, послідовно дають перевагу інвестиціям у коботи для зварювання порівняно з промисловою коміркою.
Умова 1: Низький або середній обсяг, розмір партії менше 50
Промислові зварювальні комірки забезпечують найкращий час увімкнення дуги на стабільних, повторюваних сімействах деталей. Коли номер деталі виходить менше 50 одиниць на партію, а склад змінюється щотижня, час заміни пристосувань та повторного навчання знижує перевагу в пропускній здатності промислової комірки. Цехи, що обробляють від трьох до восьми номерів деталей на тиждень, є найкращим варіантом для коботів, за умови, що час циклу на деталь не є обов'язковим обмеженням.
Умова 2: Високий вміст продукції
Коли на дошці цінових пропозицій відображається понад десяток активних номерів деталей, ключовою перевагою є гнучкість програмування коботів для зварювання. На практиці зварювальник, який веде пальник через шлях зварювання безпосередньо на деталі, генерує робочу програму за дві-вісім годин. Нові замовлення клієнтів кваліфікуються на роботу протягом одного робочого дня. Звичайна комірка з програмним забезпеченням для автономного програмування збільшує цей вікно до кількох днів і вимагає навчання роботі з програмним забезпеченням.
Умова 3: Бажана безогороджена експлуатація
Звичайна промислова комірка вимагає огорожі по периметру, зазвичай від 1.5 до 3 метрів зазору з кожного боку. Коботна комірка, що використовує сканер безпеки зони (моніторинг швидкості та розділення ISO/TS 15066), зменшує периметр безпеки до захисного поля сканера, звільняючи значну площу підлоги в обмежених цехах малого та середнього бізнесу. Оператор завантажує та розвантажує, не відкриваючи блокувальні ворота, що зменшує накладні витрати на переналаштування на коротких пробігах.
Умова 4: Дефіцит кваліфікованих зварювальників
Згідно з прогнозом дефіциту зварювальників Американського зварювального товариства (AWS), Сполучені Штати стикаються з прогнозованим дефіцитом понад 330 000 кваліфікованих зварювальників до 2028 рокуТерміни найму сертифікованих зварювальників AWS D1.1 у промислових регіонах з високим попитом вже становлять від трьох до дев'яти місяців, а річна вартість роботи становить від 67 000 до 93 000 доларів США при повному завантаженні. Кобот, яким керує навчений оператор без сертифікату, заповнює цю прогалину у виробництві з меншими постійними витратами на оплату праці, оскільки робот зберігає параметри зварювання після встановлення програми.
Стан 5: Модернізація зношених об'єктів, без значних робіт на об'єкті
Звичайна промислова комірка зазвичай запускає роботи на об'єкті: фундаменти огорож, прокладання трубопроводів та підключення вентиляції до комунікацій. Кобот-зварювальний комплекс прибуває на колісній базі, підключається до однієї розетки 480 В або 220 В і проходить кваліфікацію виробництва протягом кількох днів. Для орендованих приміщень або цехів з невизначеним довгостроковим договором оренди мінімальні вимоги до модифікації об'єкта мають значення, що виходять за рамки різниці в капітальних витратах.
Коли промислова зварювальна комірка все ще перемагає
Коботне зварювання має реальні обмеження, і перебільшення діапазону його придатності завдає шкоди малим майстерням. Чотири умови постійно сприяють традиційній промисловій зварювальній камері.
Потрібний час циклу менше 30 секунд
Швидкість зварювання коботами обмежена потужністю та зусиллям. Коли повна послідовність зварювання має вміститись протягом 30 секунд, більшість коботів не можуть забезпечити необхідну швидкість переміщення та прискорення позиціонування пальника. Промислові роботи для дугового зварювання працюють значно вище обмежень швидкості коботів, і цей проміжок збільшується на деталях з багатьма короткими сегментами зварювання.
Необхідна швидкість осадження понад 10 кг/год
Продуктивність MIG-напилення на коботі становить від 3 до 7 кг/год. Промислова комірка з джерелом живлення високої сили струму забезпечує продуктивність від 8 до 14 кг/год. Для виготовлення важких конструкцій, роботи з резервуарами під тиском або багатопрохідного оброблення товстих листів (12 мм+) різниця в напиленні є жорстким технічним обмеженням, а не перевагою.
Багатопрохідне зварювання товстих листів
Промислові комірки з лазерним відстеженням швів та інтегрованим моніторингом процесу зварювання підтримують точність позиціонування протягом десятків проходів на важких профілях. Більшість коботних зварювальних пакетів не мають відстеження швів та інтеграції джерела живлення, необхідних для сертифікованої роботи з товстими листами відповідно до AWS D1.1 або EN 1090 з повною відстежуваністю.
Автомобільне спеціалізоване виробництво першого рівня
Ланцюги постачання автомобільної промисловості першого рівня вимагають контролю процесів, що відповідають стандарту IATF16949, та стабільного високочастотного виробництва однієї родини деталей протягом тижнів поспіль. Гнучкість програмування кобота не має значення за такої частоти перемикань, а час циклу та вимоги до наплавлення зазвичай перевищують можливості кобота при великих обсягах виробництва.
Структура рішень з 8 питань: коботне зварювання проти промислової комірки
Скористайтеся таблицею нижче, щоб оцінити свою майстерню за вісьмома вимірюваними факторами. Переважна більшість відповідей у колонці «Коботи» вказує на коботне зварювання як відправну точку; перевага у колонці «Промислове» вказує на традиційну комірку. Змішані результати (чотири до чотирьох, п'ять до трьох) вимагають пілотного підходу або гібридної стратегії.
| Питання | Коботне зварювання надається перевагу | Промислові клітини надаються перевагою |
|---|---|---|
| 1. Розмір партії за номером деталі | Менше 50 одиниць за прогін | 100+ одиниць за пробіг стабільно |
| 2. Часткова суміш на тиждень | 5 або більше різних номерів деталей на тиждень | 1-2 спеціалізовані сімейства деталей |
| 3. Вартість одиниці продукції | кінцева вартість менше 500 доларів США | Понад 1,000 доларів США (ризик витрат на переробку виправдовує інвестиції в автоматизацію) |
| 4. Складність карти зварювання | Від простого до середнього; однопрохідний або легкий багатопрохідний; пластина менше 10 мм | Важка багатопрохідна обробка; товста пластина 12 мм+; довгі шви, що потребують відстеження шва |
| 5. Цільовий час циклу | Жодного жорсткого циклу менше 30 секунд на деталь | Потрібен час циклу менше 30 секунд |
| 6. Необхідна сертифікація якості | AWS D1.1 або еквівалент; візуальний + базовий неруйнівний контроль прийнятний | IATF16949; повна відстежуваність зварних швів; сертифікація на конструкцію згідно з EN 1090 |
| 7. Доступна площа підлоги | Доступно менше 15 м²; потрібне спільне робоче місце | Доступна виділена площа комірки від 20 м² або більше |
| 8. Бюджет капітальних витрат | Загальний бюджет проекту від 35 000 до 80 000 доларів США | Доступний бюджет від 100 000 до 200 000 доларів США та більше |
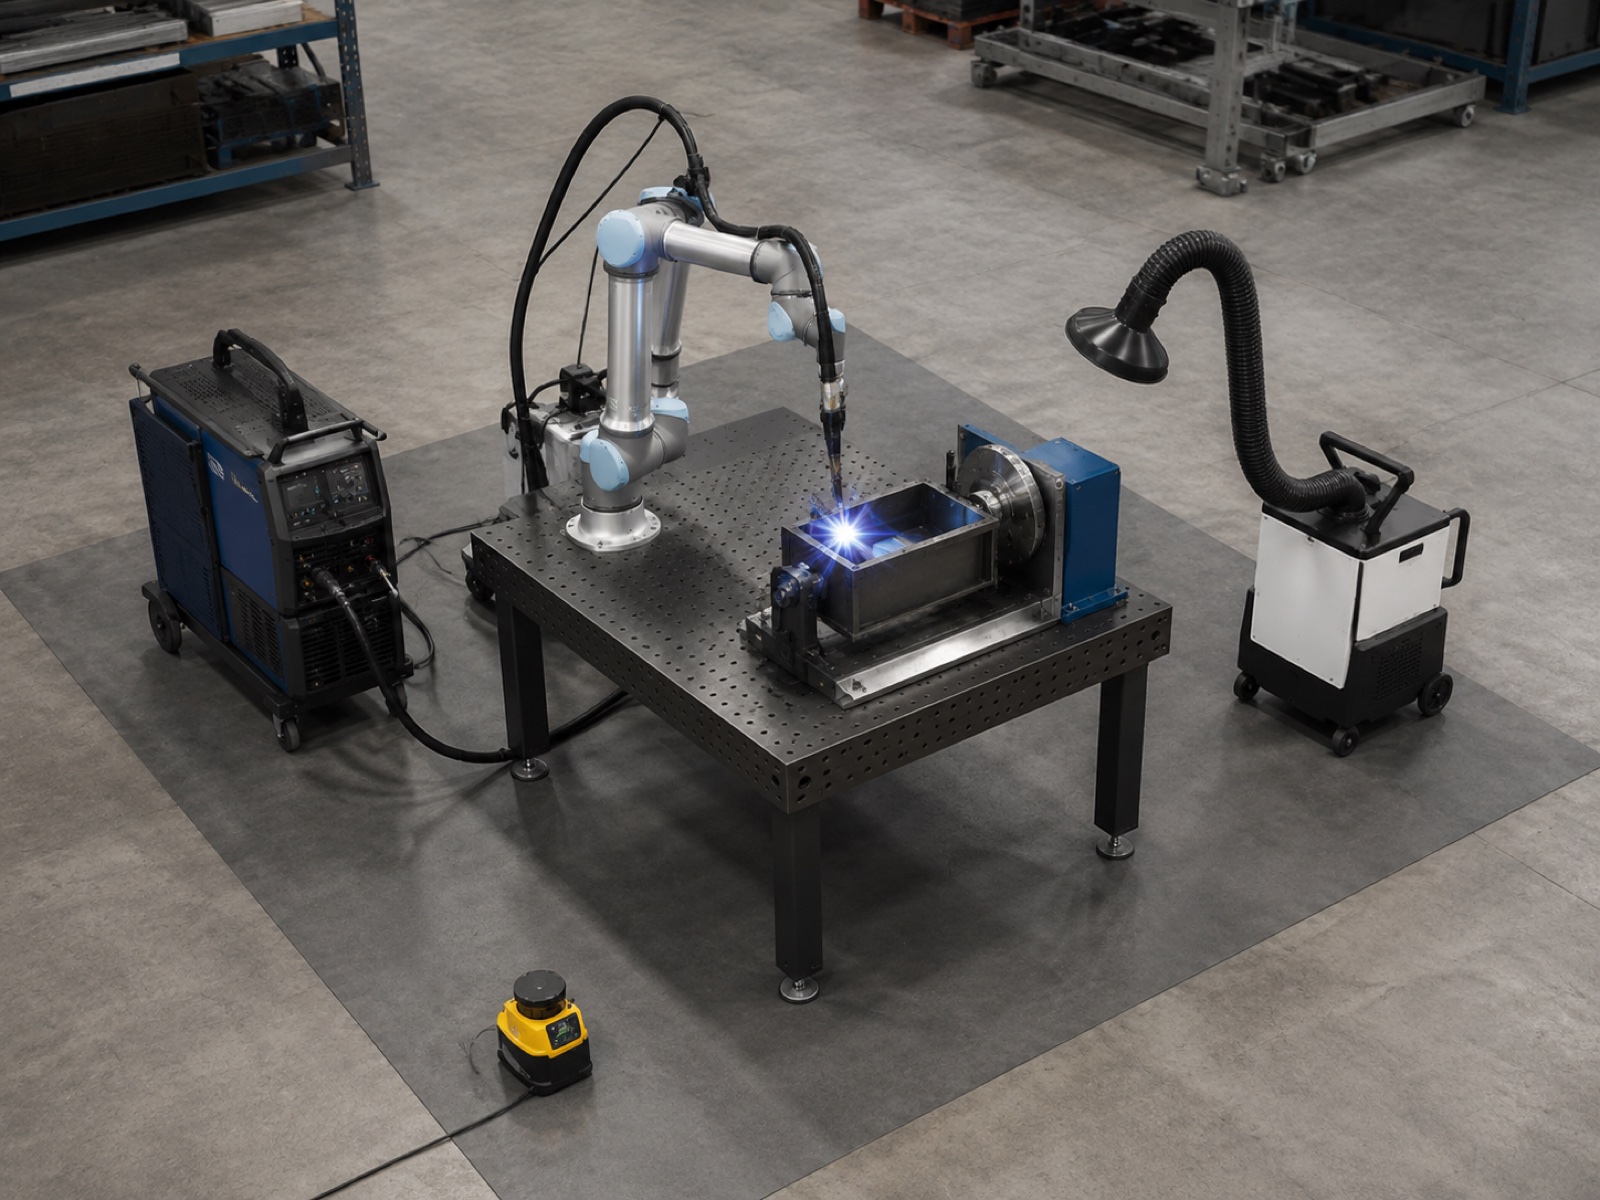
Розподіл капітальних витрат: Зварювальний кобот для малого та середнього бізнесу (від 35 до 65 тис. доларів США)
Бюджет зварювальної кобот-комплектації для малого та середнього бізнесу від 35 до 65 тисяч доларів США покриває реальний пакет, готовий до виробництва, за умови правильного визначення. Наведений нижче малюнок не є спрощеним демонстраційним комплектом; це те, що потрібно діючому цеху для запуску виробництва деталей. Широкий діапазон відображає клас корисного навантаження кобот-маніпулятора, тип позиціонера та те, чи закуповує покупець попередньо інтегрований комплект, чи збирає компоненти окремо.
| Компонент | Бюджетний діапазон (дол. США) | примітки |
|---|---|---|
| 6-осьова кобот-маніпулятор (клас корисного навантаження 10–20 кг) | $ 18,000 - $ 32,000 | Клас корисного навантаження визначає досяжність та можливості опускання |
| Зварювальний пальник + подавач дроту + джерело живлення | $ 6,000 - $ 12,000 | Комплект MIG; рекомендується джерело живлення з можливістю імпульсного зварювання |
| Простий ручний або сервопозиціонер | $ 3,500 - $ 8,000 | 1-осьовий сервопозиціонер для синхронізованого обертання; ручний нахил для бюджетних конструкцій |
| Сканер безпеки зони + кріплення | $ 2,500 - $ 5,000 | Клас безпеки SIL 2; замінює жорстку огорожу з боку підходу оператора |
| Зварювальний стіл, тримач пальника, система організації кабелів | $ 1,500 - $ 3,500 | Часто входять до складу попередньо інтегрованих пакетів |
| Витяжка (портативна або канальна) | $ 1,800 - $ 4,500 | Нормативні вимоги; портативні пристрої на нижній межі діапазону |
| Інтеграція, введення в експлуатацію, кваліфікація першої частини | $ 3,000 - $ 8,000 | Нижча ціна для попередньо інтегрованих пакетів; вища для індивідуальних конфігурацій |
| Загальна система (оцінка) | $ 36,300 - $ 73,000 | Не включає кріплення; додайте $2,000–$8,000 за кріплення для конкретних деталей |
Промислова комірка початкового рівня із захисним огородженням та базовим позиціонером зазвичай коштує від 80 000 до 120 000 доларів США з повною встановленням. Пакет коботів коштує на 40–55% менше, що суттєво змінює термін окупності для цехів, які виробляють менше 100 деталей на тиждень для певної кількості деталей. Згідно з даними Interact Analysis Welding Automation Market 2025, впровадження коботного зварювання найшвидше зростає в ціновому діапазоні систем менше 75 тис. доларів США завдяки нижчій вартості маніпулятора та наявності попередньо інтегрованих пакетів, які знижують ризик інтеграції для цехів без спеціалізованих інженерів з робототехніки.
Час увімкнення дуги та осадження: що насправді означають цифри
Два показники впливають на порівняння продуктивності зварювання: час роботи дуги (частка часу зміни з пальником, що генерує дугу) та швидкість наплавлення (кг дроту, наплавленого за годину). Обидва показники відрізняються між коботом та промисловою коміркою, і обидва мають застереження, які постачальники часто не заявляють.
Час увімкнення дуги
Добре налаштована коботна зварювальна камера працює на від 50 до 65% часу увімкнення дугиРешта йде на завантаження та розвантаження деталей (оператор робить це вручну, оскільки більшість коботних камер малого та середнього бізнесу не мають окремої станції завантаження), очищення пальника та перевірку витратних матеріалів, а також час підходу сканера безпеки під час зміни. Протягом стандартної 8-годинної зміни 50-65% часу роботи дуги перетворюється на 4-5.2 години фактичного зварювання, що приблизно вдвічі більше, ніж 20-25%, яких досягає кваліфікований зварювальник, який робить усе самостійно.
Звичайна промислова зварювальна комірка з подвійною станцією (оператор завантажує одне пристосування, а робот зварює інше) досягає від 70 до 85% часу увімкнення дуги оскільки зварювальна дуга робота майже ніколи не переривається часом обробки оператором. Цей розрив у продуктивності реальний, але його економічний вплив залежить від обсягу оброблюваних деталей. Для цеху, який зварює 30 деталей на тиждень по 400 доларів кожна, різниця в продуктивності між 55% та 75% часу роботи дуги може коштувати від 15 000 до 25 000 доларів додаткового річного виробництва, що менше половини різниці в капітальних витратах між двома типами систем.
Швидкість осадження
Пробіги зварювального наплавлення Cobot MIG від 3 до 7 кг/год залежно від діаметра дроту (зазвичай від 0.8 до 1.2 мм), налаштування струму (обмеженого номінальним робочим циклом пальника кобота) та конфігурації з'єднання. Промислові зварювальні комірки з джерелами живлення з вищою силою струму та зварювальними пальниками з повним робочим циклом працюють від 8 до 14 кг/год на порівнянних типах суглобів.
Для більшості застосувань у малому та середньому бізнесі діапазон від 3 до 7 кг/год є достатнім. Легкий каркас конструкції або збірка поручнів на замовлення, зварені з пластини товщиною 4-6 мм, рідко потребують більше 2-3 кг/год фактичного наплавлення на рівні деталі. Зазор наплавлення стає важливим під час зварювання товстих профілів, важких зварних конструкцій або безперервних швів, що перевищують кілька сотень міліметрів за один прохід.
Час програмування: години проти днів
Час програмування є найбільш недооціненою конкурентною перевагою коботного зварювання для цехів з високим обсягом робіт. Порівняння пряме: програмування з навчанням на коботі проти автономного програмування (OLP) для звичайної промислової комірки.
Програмування з навчанням на коботі працює шляхом фізичного керування зварювальним пальником траєкторією зварювання, поки маніпулятор кобота фіксує траєкторію. Оператор встановлює параметри зварювання (струм, напругу, швидкість руху, кут пальника) для кожного типу з'єднання, і програма готова до роботи протягом одного сеансу. Для типового зварного з'єднання малого та середнього бізнесу з 8-15 зварними з'єднаннями цей процес триває... 2 щоб 8 годин включаючи перевірку пробного запуску та перевірку першого виробу. Новий номер деталі від креслення замовника до першого виробничого зварного шва може бути отриманий протягом одного робочого дня.
На практиці, цехи, які використовують коботи для навчання, повідомляють, що досвідчені зварювальники адаптуються протягом 2-4 годин практичного часу та можуть самостійно програмувати нові деталі вже після першого тижня роботи. Перенесення навичок від знань зварювання до програмування коботів відбувається безпосередньо: зварювальник вже розуміє типи з'єднань, напрямок руху та кут пальника. Робот просто послідовно виконує рішення зварювальника.
Автономне програмування для звичайної промислової комірки вимагає імпорту CAD-моделі, генерації зварних шляхів у програмному забезпеченні OLP, моделювання та перевірки на колізії, постобробки для конкретного контролера робота та фізичної перевірки програми на комірці. Для цеху без спеціального інженера з робототехніки цей процес займає... 2 до 5 днів для кожного нового номера деталі, а помилки, виявлені під час фізичної перевірки, часто вимагають повернення до програмного забезпечення OLP для циклів виправлення. Ліцензії на програмне забезпечення OLP додають від 15 000 до 35 000 доларів США до бюджету проекту та вимагають навчання для ефективного використання.
4 рішення щодо справ малого та середнього бізнесу: коботне зварювання на практиці
Ці чотири сценарії є репрезентативними для сегмента малого та середнього бізнесу, засновані на моделях розгортання польових робіт у порівнянних профілях цехів. Жоден з них не є конкретним іменованим клієнтом.
Випадок A: Майстерня з виробництва вихлопних компонентів, 50 одиниць на місяць
Профіль: майстерня на 12 осіб, випускні колектори на замовлення, нержавіюча сталь 304 товщиною стінки від 1.5 до 3 мм, чотири активні артикули деталей, від 180 до 350 доларів за збірку. Висновок: коботне зварювання, міцне кріплення. Обсяг нижчий за поріг, де перевага промислової комірки в часі роботи дуги виправдовує додаткові капітальні витрати від 50 000 до 80 000 доларів США. Щомісячна зміна між чотирма номерами деталей відповідає наскрізному програмуванню. Зварювальний апарат переводиться на підготовку до виробництва, а не виключається.
Випадок B: Виготовлення поручнів на замовлення, 20 одиниць на місяць
Профіль: майстерня з архітектурного металу на 8 осіб, системи поручнів з нержавіючої та маловуглецевої сталі на замовлення, кутові та стикові зварні шви на трубах діаметром 5-8 мм, від 600 до 1,800 доларів за збірку. Висновок: коботне зварювання, гранична відповідність; дисципліна програмування має вирішальне значення. Справжньою перевагою є стабільність зварних швів на з'єднаннях труб до труби, що зменшує необхідність повторної обробки дорогоцінних вузлів. Пропуск програмування для замовлень на два одиниці та повернення до ручного режиму порушує логіку інвестування.
Випадок C: Виробник кухонного обладнання, 200 одиниць на тиждень
Профіль: Виробник за контрактом на 35 осіб, комерційні кухонні каркаси з нержавіючої сталі 304 товщиною 1.5–2.5 мм, триколісні конструкції каркаса, від 120 до 280 доларів за одиницю. Висновок: промислова комірка краще підходить, але кобот є дійсним пілотним проектом. При 200 одиницях на тиждень для трьох артикулів перевага промислової комірки середнього рівня в часі запуску дуги виправдана. Коботна комірка для найпопулярнішого SKU вартістю від 45 000 до 55 000 доларів США генерує позитивну рентабельність інвестицій, поки цех накопичує дані про обсяги для прийняття рішення про більші капіталовкладення.
Випадок D: Виробник причепів для човнів, 12 одиниць на місяць
Профіль: майстерня на 15 осіб, рами причепів з оцинкованої сталі, квадратні та прямокутні труби 50 мм зі стінками від 3 до 5 мм, два розміри рами, від 800 до 1,600 доларів за раму. Висновок: коботне зварювання, міцне кріплення. Прямі шви та передбачувані кути стиків ідеально підходять для програмування з навчанням. Велика геометрія рами може вимагати виконання зварних швів у два налаштування з переміщенням рами за допомогою простого ручного позиціонера.
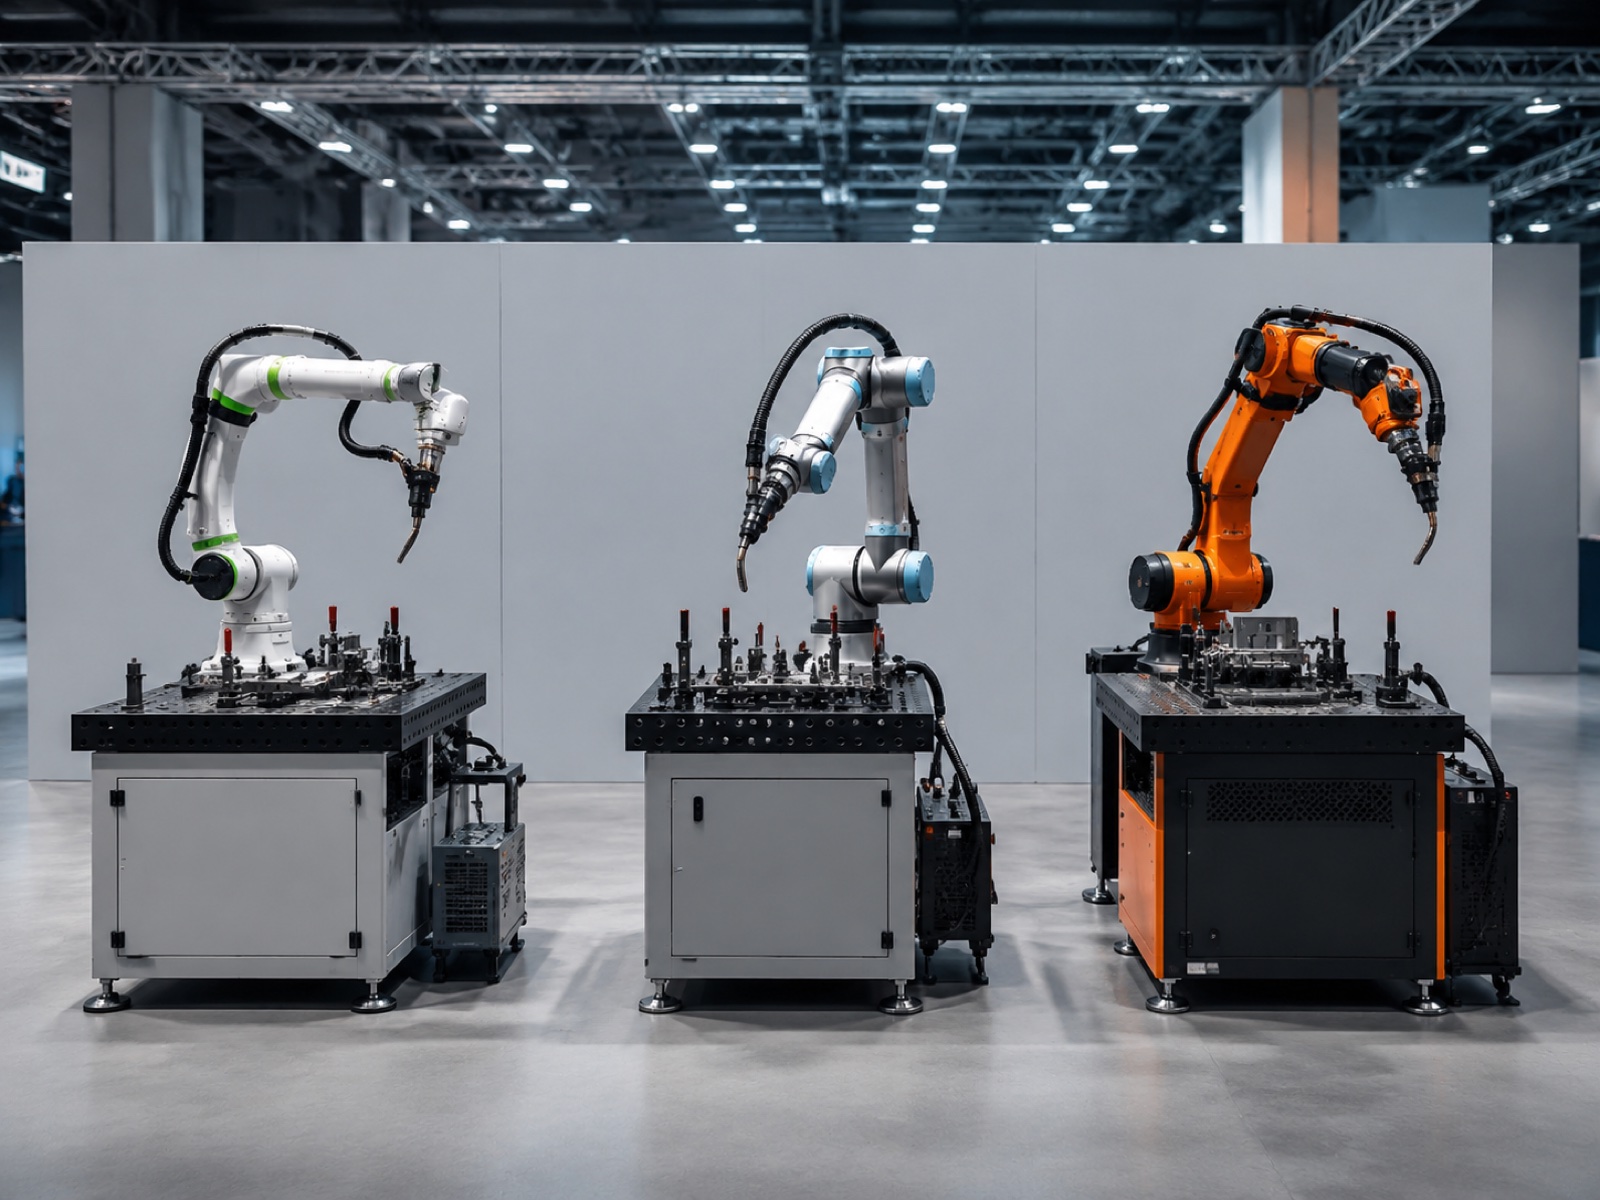
Ландшафт постачальників: Варіанти коботного зварювання для малого та середнього бізнесу (2026)
Ринок коботного зварювання консолідувався навколо кількох платформ із попередньо інтегрованими пакетами зварювальних рішень. Ключові варіанти для покупців з малого та середнього бізнесу у 2026 році:
Універсальні роботи (UR10e, UR20) зі зварювальними комплектами
UR10e (корисне навантаження 12.5 кг) та UR20 (корисне навантаження 20 кг) – це найпоширеніші зварювальні маніпулятори для коботів у світі, які працюють у поєднанні зі сторонніми пакетами від Hirebotics, Lincoln Electric або Fronius через екосистему URCap. Перевагою є глибина мережі інтеграторів. Недоліком є те, що функціональність, специфічна для зварювання, залежить від стороннього пакета, а не від контролера UR.
Doosan Robotics H2017
H2017 (корисне навантаження 20 кг, виліт 1700 мм) пропонує вищий клас корисного навантаження, ніж більшість коботних зварювальних платформ, з вбудованою інтеграцією контролера для джерел зварювального живлення, що забезпечує точніший зворотний зв'язок щодо параметрів дуги. За межами основних промислових ринків доступність зазвичай здійснюється через регіональних дистриб'юторів.
Робот Techman TM5 / TM12 зі зварювальними камерами
Вбудована система машинного зору Techman допомагає знаходити шви на простих геометріях з'єднань, зменшуючи вимоги до повторюваності пристосувань. Попередньо інтегровані зварювальні комірки доступні через регіональних інтеграторів на ринках Азіатсько-Тихоокеанського регіону та Європи.
Зварювальний комплект ABB GoFa
GoFa від ABB (CRB 15000, корисне навантаження 5 та 10 кг) із пакетом зварювальних програм ABB призначений для легкого виробництва та обробки тонколистового металу, що підтримується глобальною сервісною інфраструктурою ABB. Краще підходить для роботи з легкими трубами та листами, ніж для зварних конструкцій.
Серії EVST XR та XR-EX для коботного зварювання
EVST пропонує конфігурації коботів для зварювання у своїй серії XR (колаборативне корисне навантаження до 20 кг) з інтеграцією "під ключ", що охоплює маніпулятор кобота, зварювальний пальник, позиціонер та систему безпеки. Переваги для покупців з малого та середнього бізнесу включають сертифікати CE, SGS та TUV від третіх сторін, виробництво коботів автомобільного класу за стандартом IATF16949 та покриття польових інженерних робіт у понад 100 країнах. Серія XR-EX (подвійна сертифікація ATEX/IECEx, IP68) охоплює вибухобезпечні середовища зварювання. Роботизована платформа EVST охоплює як колаборативне корисне навантаження, так і важкі промислові маніпулятори, що забезпечує чіткий шлях модернізації без зміни постачальників у міру зростання обсягу виробництва.
Коботне зварювання проти промислової комірки проти ручного зварювання: повне порівняння
| Розмір | Зварювальна кобота | Промислова зварювальна камера | Ручне зварювання |
|---|---|---|---|
| Вхідні капітальні витрати (дол. США) | $ 35,000 - $ 65,000 | 80 000 – 150 000 доларів США (початковий-середній) | 5 000 – 15 000 доларів США (обладнання) |
| Час увімкнення дуги | 50 - 65% | 70 - 85% | 20 - 25% |
| Швидкість наплавлення MIG | 3 - 7 кг / год | 8 - 14 кг / год | 1.5 - 4 кг / год |
| Час програмування (нова частина) | 2 – 8 годин (навчальний процес) | 2 – 5 днів (OLP + перевірка) | 0 (програмування не потрібне) |
| Огорожа безпеки оператора | Сканер зони; можливий без огорожі згідно з ISO/TS 15066 | Потрібне огорожа по всьому периметру | Тільки індивідуальні засоби індивідуального захисту |
| Площа підлоги | типово 6 – 12 м² | 18 – 40 м², включаючи відстань від огорожі | 2 – 4 м² на станцію |
| Коефіцієнт дефектів (калібрований) | 1 - 3% | Менш 1% | 5 - 8% |
| Best For | Високий асортимент, низький та середній обсяги; майстерні для малого та середнього бізнесу; модернізація старих робіт; пом'якшення дефіциту зварювальників | Спеціалізовані сімейства деталей; великі обсяги виробництва; товстий лист; ланцюг поставок автомобільної продукції | Одноразові індивідуальні роботи; дуже складна геометрія; невеликі партії, де час програмування перевищує час зварювання |
Дорожня карта впровадження для МСП: від пілотного проекту до багатоклітинного
На практиці більшість розгортань коботів для зварювання в малому та середньому бізнесі дотримуються чотириетапної послідовності. Ключовим є ставлення до кожного етапу як до шлюзу прийняття рішень, а не до заздалегідь визначених термінів.
- Крок 1 (місяці 1–3): Пілотний проект на одній частині сімейства. Виберіть номер деталі з найкращим поєднанням повторюваності, щомісячного обсягу та геометричної простоти. Введіть у виконання першу програму в присутності інтегратора. Виконайте від 30 до 50 виробничих деталей, перш ніж оголосити їх готовими. Відстежуйте час увімкнення дуги, коефіцієнт дефектів та час програмування для кожної деталі з першого дня.
- Крок 2 (місяці 3–9): Створення бібліотеки деталей. Програмуйте додаткові номери деталей самостійно за допомогою наскрізного навчання. Визначте, які деталі найкраще працюють на коботі, а які краще підходять для ручного керування (дуже малі партії, дуже складна геометрія). Прагніть до однієї нової програми на тиждень.
- Крок 3 (місяці 9–18): Додайте другу комірку кобота. Коли перша комірка працює майже на повну потужність, друга комірка за аналогічною вартістю зазвичай перевершує одну промислову комірку за гнучкістю. Дві комірки паралельно обробляють різні сімейства деталей і забезпечують безперервність, якщо одна з них потребує технічного обслуговування.
- Крок 4 (18 місяців+): Оцінка промислової комірки на наявність великосерійних SKU. Маючи реальні дані про пропускну здатність, визначте, які сімейства деталей зросли понад 200-300 одиниць на місяць. Загальним рішенням є створення промислової комірки середнього рівня для цих одиниць продукції, а для решти високоякісних деталей – збереження коботів. Коботи-комірки не стають зайвими на цьому етапі.
Часті запитання: Коботи для зварювання в малих цехах
Чи може мій зварювальник навчитися працювати з коботним зварювальним осередком?
Так. Більшість зварювальних платформ для коботів використовують програмування за принципом навчання або ручне програмування, тобто зварювальник, який розуміє підготовку з'єднань та параметри зварювання, може програмувати нові деталі без досвіду розробки програмного забезпечення. На практиці, як повідомляють цехи, кваліфікованому зварювальнику потрібно від двох до чотирьох годин практичного навчання, перш ніж самостійно виконувати прості з'єднання на коботі. Більш складні багатопрохідні або позиційні зварювання потребують більше часу на навчання, але крива навчання значно коротша, ніж вивчення програмного забезпечення для офлайн-програмування для звичайної промислової комірки.
Чи безпечна коботна зварювальна камера, коли оператор працює поруч?
Зварювальні коботи розроблені під ISO / TS 15066, який регулює роботу робота в колаборативній зоні поблизу людей. Сама рука робота використовує обмеження потужності та зусилля для зупинки при контакті. Однак, лише стандарт коботів не гарантує безпеку зварювальної дуги, ультрафіолетового випромінювання, випарів та гарячого металу. Правильна конструкція зварювальної камери коботів включає сканер безпеки зварювального класу (зазвичай рівень цілісності безпеки 2), штори або бар'єри, що блокують ультрафіолетове випромінювання, з відкритих боків та систему відведення випарів. Оператор працює поза зоною дуги під час зварювання, але може безпечно підійти, як тільки дуга згасне. Завжди переглядайте чинні місцеві стандарти безпеки машин, а також ISO/TS 15066 перед розгортанням.
Яку гарантію та підтримку мені слід очікувати на комплект коботів для зварювання?
Виробники коботів зазвичай пропонують від 12 до 24 місяців на обладнання маніпулятора. Гарантія на зварювальний пальник та подавач дроту відповідає умовам виробника витратних матеріалів, зазвичай 12 місяців на деталі. Гарантія інтегратора на якість роботи комірки зазвичай становить від 6 до 12 місяців. Перед покупкою уточніть три пункти: чи має виробник коботів місцевих або регіональних польових інженерів (не лише телефонну підтримку), середній час виконання запасних частин для ключових компонентів та чи включена дистанційна діагностика в базовий пакет.
Який шлях оновлення, якщо обсяг мій роботи перевищить можливості кобота?
Стандартний шлях модернізації проходить поетапно. По-перше, додайте другу коботну комірку поруч із першою, а не замініть її; дві коботні комірки вартістю від 35 000 до 65 000 доларів кожна часто перевершують одну промислову комірку вартістю від 100 000 до 150 000 доларів за загальну гнучкість. По-друге, додайте сервопозиціонер для обробки більших вузлів. По-третє, якщо постійний щомісячний обсяг перевищує 300-500 однакових деталей на місяць, оцініть промислову зварювальну комірку середнього рівня для цього сімейства деталей, зберігаючи при цьому кобота для роботи з високим вмістом різних матеріалів. Обидві технології можуть працювати паралельно.
Коли невеликому цеху слід повернутися від коботного зварювання до ручного або перейти до промислової комірки?
Поверніться до ручного режиму, коли розмір партії падає менше ніж п'ять деталей, а перемикання відбувається кілька разів за зміну, що призводить до перевищення витрат на програмування циклу ручного зварювання. Перейдіть до промислової комірки, коли обсяг виробництва однієї групи деталей постійно перевищує 200-300 одиниць на місяць, коли вимоги до наплавлення перевищують 7-8 кг/год, коли час циклу має бути менше 30 секунд, або коли аудит якості клієнта вимагає відстеження автомобільного рівня, що виходить за межі того, що реєструє контролер кобота. Обидва переходи є передбачуваними, якщо дані про обсяг відстежуються з першого дня розгортання кобота.
Пов'язане читання
- Повний посібник з коботів: типи, вибір та застосування (2026): головна стаття, що охоплює основи коботів, класи корисного навантаження та схеми застосування в різних виробничих секторах
- Роботизована рука проти кобота: коли обирати промислових роботів (2026)8-факторна структура прийняття рішень, що порівнює коботів та звичайних роботів-маніпуляторів за швидкістю, корисним навантаженням, повторюваністю та вимогами безпеки
- Повний посібник з роботизованого зварювання (2026): вибір процесу, проектування комірки, стандарти якості зварювання та картування застосувань для повного спектру конфігурацій роботизованого зварювання
- Рентабельність інвестицій у роботизовану зварювальну комірку: капітальні витрати, час циклу та окупність (2026): рівні капітальних витрат, математика часу циклу, економія на дефектах та приклади окупності, включаючи сценарій початкового рівня для малого та середнього бізнесу, на якому базується ця стаття
- Найкращі виробники коботів 2026 року: порівняння: повний ландшафт постачальників з оцінюванням за діапазоном корисного навантаження, підтримкою екосистеми, регіональним покриттям послуг та легкістю розгортання, специфічною для малого та середнього бізнесу
Вихідні посилання:
Американське товариство зварювання (AWS)дані про дефіцит робочої сили зварювальників та стандарти сертифікації зварювальників
Міжнародна федерація робототехніки (IFR)Звіт про світову робототехніку за 2025 рік, зростання встановлення коботів та дані про застосування зварювання
ISO / TS 15066: технічна специфікація для вимог безпеки систем колаборативних роботів
Останнє оновлення: 9 травня 2026 року