
Останнє оновлення: 7 травня 2026 року
Рентабельність інвестицій у роботизовану зварювальну комірку: капітальні витрати, час циклу та розрахунки окупності для покупців у 2026 році
Повністю інтегрована роботизована зварювальна комірка окупається 12 в 22 місяців при роботі в одну зміну та 8 в 14 місяців при двозмінній роботі. Три основні рушійні сили – це збільшення часу роботи дуги (ручні зварювальні апарати в середньому мають близько 25% продуктивного часу зварювання дуги; роботизовані комірки працюють зі швидкістю від 70 до 85%), зниження рівня дефектів з 5-8% ручного зварювання до рівня нижче 1% та арбітраж витрат на робочу силу на ринку, де, за прогнозами Американського зварювального товариства, до 2028 року не вистачатиме 330 000 кваліфікованих зварювальників у США.
У цій статті розглядаються рівні капітальних витрат, математика часу циклу та покроковий розрахунок рентабельності інвестицій: структура, яку покупці можуть адаптувати до власних показників цехів.
Розподіл капітальних витрат: три рівні клітин на 2026 рік
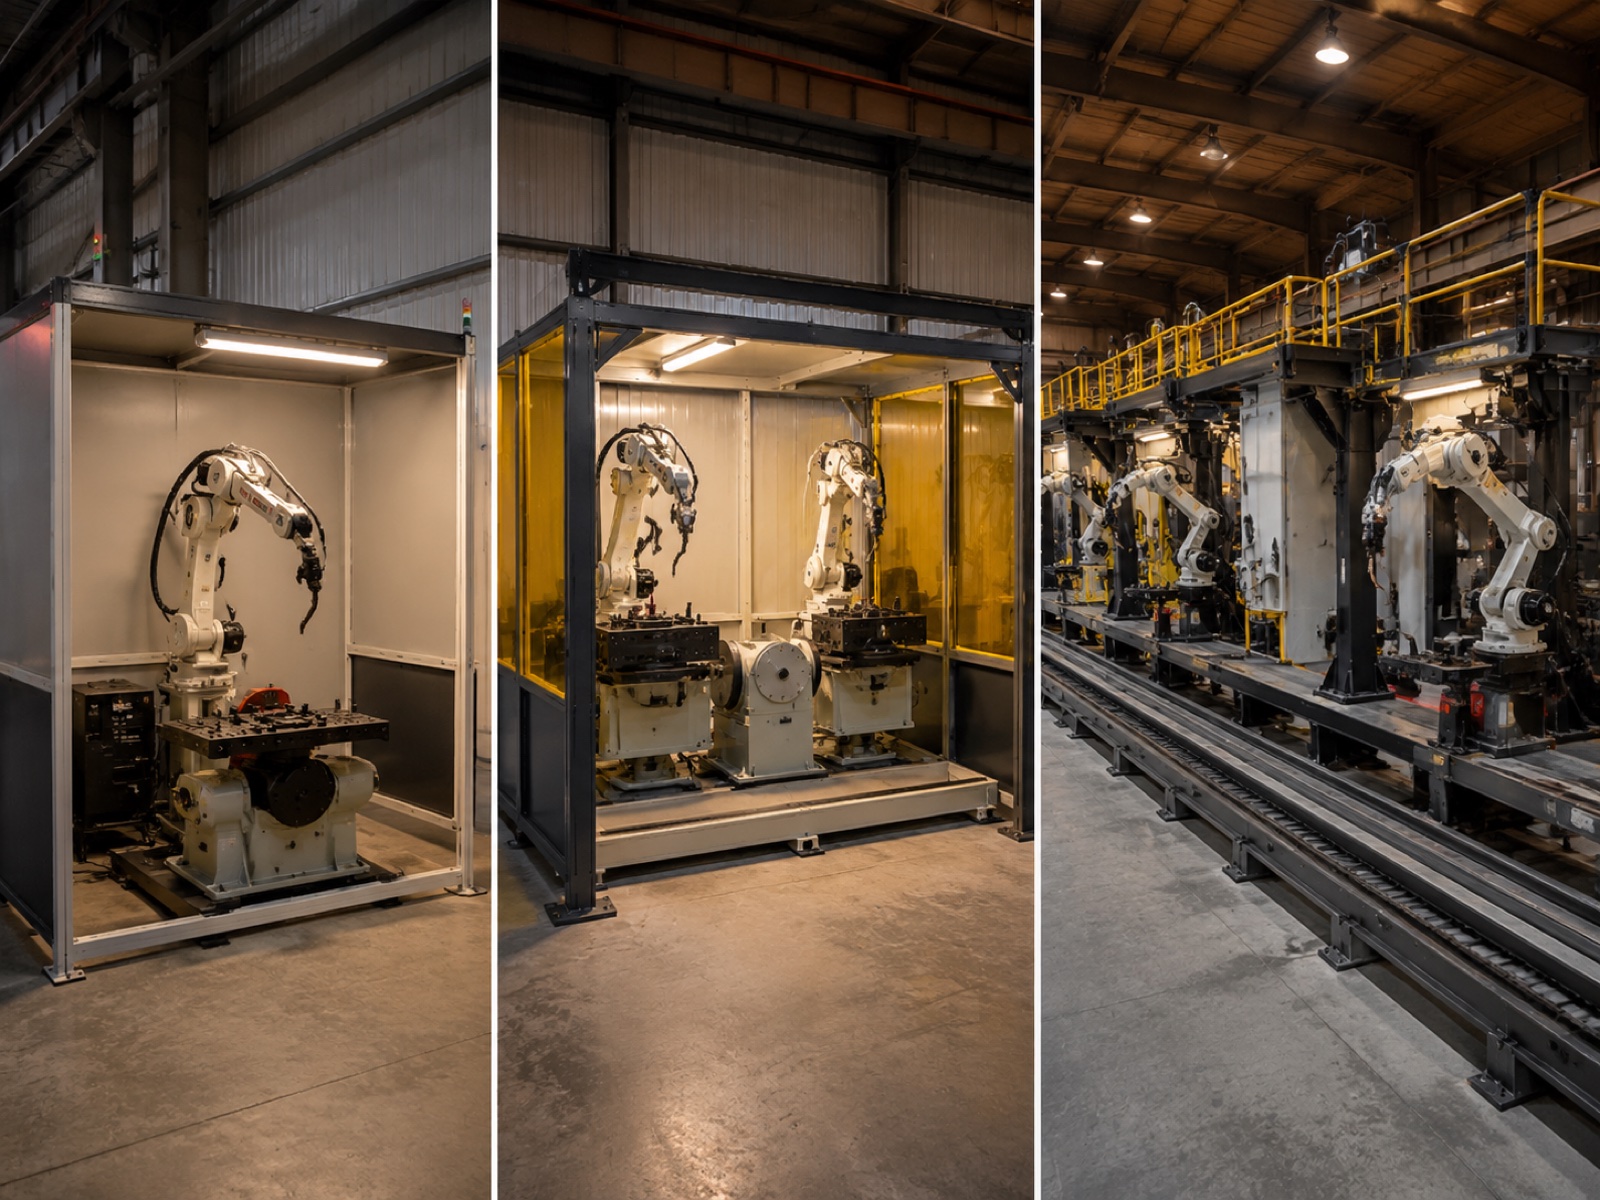
Покупці оцінюють капітальні витрати зварювального відділення вперше часто недооцінюють різницю між ціною придбання роботизованої руки та повністю інтегрованою, готовою до виробництва коміркою. У таблиці нижче представлено три репрезентативні рівні.
| Рівень клітини | Діапазон капітальних витрат (дол. США) | Час циклу проти ручного режиму | Типовий коефіцієнт дефектів | Окупність за одну зміну | Окупність за дві зміни | Best For |
|---|---|---|---|---|---|---|
| запис | $ 80 тис. - $ 120 тис | у 2.0–2.5 разів швидше | 16–22 місяців | 10–14 місяців | Малий та середній бізнес, будівельні майстерні, деталі простої геометрії | |
| В середині | $ 150 тис. - $ 220 тис | у 2.5–3.2 разів швидше | 12–18 місяців | 8–12 місяців | Автомобільна промисловість 2–3 рівня, загальне виробництво, двостанційне | |
| стовп | $ 280 тис. - $ 450 тис | у 3.0–4.0 разів швидше | 18–28 місяців | 11–16 місяців | Важка конструкційна, Tier 1 OEM, багатостанційна / лінійна колія |
Початковий рівень (80–120 тис. доларів США)
Один 6-осьовий робот для дугового зварювання, простий позиціонер, джерело живлення для зварювання, подавач дроту, пальник, захисна огорожа та контролер. Немає відстеження швів, немає автономного програмування CAD (лише підвісний пульт навчання). Рушійною силою рентабельності інвестицій є заміна праці на деталях з повторюваною геометрією в малих та середніх підприємствах та будівельних майстернях. Накладні витрати на програмування на кожен новий номер деталі суттєво вищі, ніж на середньому або стовповому рівні.
Середній рівень ($150 тис.–$220 тис.)
Додає подвійну зварювальну станцію, щоб оператор завантажував одне пристосування, поки робот зварює інше, двоосьовий позиціонер та лазерне або дугове відстеження шва. Конфігурація з двома станціями відокремлює час дугового зварювання робота від часу обробки оператором, що є основною причиною того, що покращення часу циклу досягає 2.5-3.2 раза порівняно з ручним способом. Відстеження шва є кроком у зміні якості: воно компенсує коливання пристосувань у режимі реального часу, тому коефіцієнти середнього рівня постійно мають рівень браку нижче 1%. Основними покупцями є постачальники автомобільної промисловості 2–3 рівнів та загальні виробники.
Рівень Pillar (280–450 тис. доларів США)
Додає лінійну доріжку для багатостанційного переміщення, позиціонери з підйомом та нахилом для важких зварних конструкцій та розпізнавання швів за допомогою штучного інтелекту, яке генерує траєкторії зварювання з 3D-хмар точок без ручного навчання точок. Згідно зі звітом Міжнародної федерації робототехніки (IFR) «Світова робототехніка 2025», зварювання становить приблизно 23% від загальної кількості промислових роботів у світі, а виробничі лінії важких конструкцій та автомобілів першого рівня (Tier 1) мають непропорційно велику частку конфігурацій колонного рівня. Окупність інвестицій на цьому рівні є довшою при роботі в одну зміну, але стискається до 11-16 місяців при роботі в дві зміни.
Математика часу циклу: куди насправді йдуть години
Економія часу циклу роботизованого зварювання походять від чотирьох вимірюваних факторів: збільшення часу горіння дуги, швидкість перенесення зварного шва до зварного шва, багатопрохідні накладні витрати та час індексування позиціонера. Розгляд кожного з них дає надійнішу оцінку рентабельності інвестицій, ніж загальний множник «3× швидше».
Час увімкнення дуги: основний показник
Час увімкнення дуги – це відсоток зміни, протягом якого зварювальник фактично генерує дугу. Для кваліфікованого ручного зварювальника типовий час увімкнення дуги становить від 20 до 30%, а загальноприйнятий у галузі стандарт – приблизно 25%. Решта часу йде на позиціонування деталі, прихваткове зварювання, шліфування між проходами, зміну пристосувань, очищення від бризок, перевірку якості та відновлення після втоми.
Правильно налаштована роботизована комірка працює з часом горіння дуги від 70 до 85% на стабільному, повторюваному сімействі деталей. За стандартну 8-годинну зміну це приблизно 5.6-6.8 годин фактичного зварювання порівняно з 1.6-2.4 годинами для ручного зварювання. Цей структурний розрив у продуктивності неможливо подолати шляхом коригування графіків.
Цикл перенесення зварного шва на зварний шов
Ручні зварювальники переміщуються між зварними швами зі швидкістю людської ходи та переміщують деталь вручну або за допомогою ручного позиціонера, додаючи від 15 до 60 секунд на кожне з'єднання залежно від геометрії деталі. Роботизована рука, яка виконує запрограмовані рухи від з'єднання до з'єднання зі швидкістю від 250 до 1000 мм/с, зазвичай виконує таке ж переміщення за 1-4 секунди. На деталі з 40 зварними швами ця різниця становить від 8 до 40 хвилин на цикл обробки деталі.
Приклад виконання: 16-метровий зварний шов
Розглянемо збірку каркаса конструкції із загальною довжиною зварного шва 16 метрів через кілька стиків. Кваліфікований зварювальник виконує цю збірку приблизно за 4.2 годин, включаючи перепозиціонування, прихоплювальні проходи, завершальні проходи та очищення між проходами.
Таке ж складання на роботизованій комірці середнього рівня з 2-осьовим позиціонером та системою відстеження швів виконується приблизно за 1.3 годинЦе 3.2-кратне скорочення часу циклуПри двозмінній роботі комірка виробляє приблизно 12 готових рам на день порівняно з менш ніж 4 у сценарії з двома ручними зварювальними апаратами. Збільшення продуктивності, а не лише заміщення робочої сили, є тим, що скорочує окупність інвестицій для цього сімейства деталей до 8-12 місяців.
Багатопрохідні зварювання та індексування позиціонером додають час без дугового зварювання, але їхній вплив приблизно порівнянний між ручним та роботизованим зварюванням на рівні кожного з'єднання. Робот виконує кожен прохід з однаковими параметрами, а не з варіацією підведення тепла ±15%, типовою для ручної багатопрохідної роботи. Час індексування позиціонером для сервоприводних 2-осьових установок становить від 5 до 20 секунд на індекс; оптимізація послідовності зварювання для мінімізації кількості індексів є стандартною практикою введення в експлуатацію.
Зниження рівня браку та вартості браку
За даними Американського зварювального товариства (AWS), повторна обробка та брак через дефекти зварних швів становлять одну з найбільших витрат на якість у виробничих операціях, а польові дані свідчать про те, що вартість повторної обробки одного дефектного зварного з'єднання зазвичай становить від 35 до 180 доларів США залежно від складності з'єднання, матеріалу та того, чи виявлено дефект у процесі виробництва чи після подальшого складання. Чим ширший вплив на подальше складання до його виявлення, тим вища вартість одного інциденту.
Рівень дефектів ручного зварювання у виробничих умовах становить від 5 до 8% за кількістю зварних стиків, що зумовлено нестабільною відстанню від пальника до заготовки, змінною швидкістю переміщення та мінливістю, пов'язаною з втомою, протягом тривалих змін. Калібрована роботизована комірка з відстеженням швів та стандартизованим управлінням витратними матеріалами постійно сягає нижче 1%. Залишкові дефекти в роботизованих операціях зазвичай пов'язані з неправильним вирівнюванням пристосувань (що вирішується за допомогою відстеження швів) або неправильними партіями дроту, що є проблемою управління витратними матеріалами, а не проблемою робота.
Економія на металобрухті на практиці
Цех, який виконує 400 зварних з'єднань на день з рівнем дефектів 6%, генерує 24 дефектних з'єднання щодня. При середній вартості повторного виконання робіт у розмірі 75 доларів США (помірна складність, виявлена в процесі виробництва) це приблизно 450 000 доларів США на рік. Зниження рівня дефектів, що виробляються роботами, до 0.8% при тому ж обсязі скорочує цю цифру до 56 000 доларів США, що становить річну економію в 394 000 доларів США, яка розглядається як окремий показник рентабельності інвестицій до врахування збільшення робочої сили або продуктивності. Для цехів, які зварюють відповідно до AWS D1.1 або EN 1090, стабільний рівень дефектів менше 1% також зменшує частоту необхідних перевірок неруйнівним контролем, що є додатковою економією коштів, яка є суттєвою, але її важче попередньо виміряти.
Арбітраж вартості робочої сили: ринок зварювальних апаратів у 2026 році
Згідно з прогнозом Американського зварювального товариства щодо нестачі зварювальників на 2024 рік, Сполучені Штати стикаються з прогнозованою нестачею понад 330 000 кваліфікованих зварювальників до 2028 рокуДефіцит помітний вже зараз: середня заробітна плата сертифікованого зварювальника в США у 2025 році становила від 48 000 до 58 000 доларів США на рік, а повна вартість працевлаштування в багатьох регіонах становила від 67 000 до 93 000 доларів США на одного зварювальника на рік. На практиці, цехи у промислових кластерах з високим попитом повідомляють про терміни найму від трьох до дев'яти місяців для сертифікованого зварювальника AWS D1.1. Ця вартість вакансій (втрата виробничих потужностей, поки посада залишається відкритою) є реальною, але рідко відображається у формальних моделях рентабельності інвестицій.
Економіка оператора-робота
Один навчений оператор зазвичай контролює роботу двох-чотирьох камер. Ця роль (завантаження пристосувань, моніторинг витратних матеріалів, керування програмами, виклик технічного обслуговування) не вимагає сертифікованих зварювальних кваліфікацій. Річні витрати на завантаження становлять приблизно від 46 000 до 54 000 доларів США на оператора, порівняно з 67 000 до 93 000 доларів США для сертифікованого зварювальника. Для двокамерної установки, яка замінює двох зварювальників, чиста річна економія робочої сили становить приблизно 110 000 доларів США до будь-якого покращення продуктивності чи якості. Протягом п'яти років ця різниця в робочій силі перевищує капітальні витрати на камеру середнього рівня.
Побічні переваги, які рідко з'являються в початковій моделі рентабельності інвестицій
Три додаткові переваги мають реальну економічну вагу, але зазвичай не враховуються в розрахунках рентабельності інвестицій першого проходу. По-перше, роботизована комірка може працювати без освітлення або з мінімальним наглядом протягом другої чи третьої зміни без різниці в змінах. Мало які цехи можуть укомплектувати повноцінну нічну зварювальну команду, враховуючи сучасні ринки праці, тому здатність виконувати виробництво від 16 до 22 годин з одного основного активу є справжнім множником економіки продуктивності. По-друге, для виробників, які працюють за стандартами структурної сертифікації (AWS D1.1, AWS D1.5, ASME Section IX або EN 1090), роботизовані комірки автоматично реєструють кожен параметр зварювання (напругу, силу струму, швидкість переміщення, швидкість подачі дроту). На практиці комірки, що працюють за цими стандартами, можуть зменшити частоту радіографічного або ультразвукового неруйнівного контролю, необхідного для кожної виробничої партії, що призводить до прямої економії коштів. По-третє, концентрація утворення диму у фіксованому, закритому роботизованому корпусі спрощує вентиляційну техніку та зменшує кількість працівників, які потребують медичного спостереження згідно з OSHA 29 CFR 1910.1000.
Загальна вартість володіння протягом семи років
Термін окупності – це лише короткий огляд; загальна вартість володіння капіталом (TCO) – це повна картина. Протягом семи років служби комірка середнього рівня з капітальними витратами $180 тис. накопичує приблизно $296 000 експлуатаційних витрат: близько $74 000 на технічне обслуговування (від 5 до 7% капітальних витрат на рік), $126 000 на витратні матеріали (дріт, газ, наконечники, форсунки), $59 500 на електроенергію (середнє навантаження від 18 до 22 кВт) та $37 000 на резерв запасних частин. Семирічна загальна вартість володіння капіталом становить близько $476 000, що приблизно в 2.0–2.5 рази перевищує початкові капітальні витрати. Комірки стовпчастого рівня з лінійними траєкторіями та зором на базі штучного інтелекту тяжіють до верхньої межі.
Попри це, два кваліфіковані зварювальники із зарплатою по 80 000 доларів США кожен накопичують витрати на оплату праці в розмірі 1 120 000 доларів США протягом семи років без урахування переробки, понаднормової роботи та набору персоналу. Семирічна сукупна вартість володіння коміркою в розмірі 476 000 доларів США становить чисту економію в розмірі 644 000 доларів США лише на лінії робочої сили.
Калькулятор окупності інвестицій: 16-метровий зварювальний цех, 4 зварювальники, 2 зміни
У наступному прикладі використано наведену вище структуру для репрезентативного середнього виробничого цеху. Усі цифри є ілюстративними; підставте власні дані про заробітну плату, обсяги деталей та цінові пропозиції інтегратора.
Inputs: 4 зварювальники (завантаження $80 тис. кожен = $320 тис./рік загалом), робота у 2 зміни, 192 000 зварних з'єднань на рік, рівень браку 6% при середній вартості ремонту $75 ($864 тис. на рік), дві камери середнього рівня із середньою вартістю ремонту $170 тис. = $340 тис. загальних капітальних витрат, один оператор замінює чотирьох зварювальників (завантаження $50 тис./рік).
Щорічна економія: Економія робочої сили $270 тис. ($320 тис. мінус $50 тис. оператор) + скорочення переробки $374 тис. (зниження з 6% до 0.8% на 192 000 з'єднаннях при $75) + консервативне збільшення пропускної здатності $87 тис. = 731 тис. доларів США на рік.
Оплата: 340 тис. дол. США ÷ 731 тис. дол. США = 5.6 місяців у стаціонарному стані. Коригування на реалістичний 90-денний період введення в експлуатацію при 60% від стаціонарного виробництва додає приблизно 5 місяців, що дає Окупність від 10 до 11 місяців для цього сценарію з двома камерами та двома змінами. Згідно з даними Interact Analysis Welding Cell Market 2025, двозмінна робота зараз є переважною конфігурацією для нових установок роботизованих зварювальних камер у Північній Америці та Європі, саме тому розрахунки окупності так різко стискаються порівняно з оцінками для однозмінної роботи.
Фактори ризику, що можуть знизити рентабельність інвестицій зварювальних камер
Чотири фактори ризику пояснюють більшість випадків дефіциту рентабельності інвестицій у роботизовані зварювальні камери, що спостерігаються в польових умовах.
Високоякісна обробка заготовок. Цехи з більш ніж 40 активними номерами деталей на місяць стикаються з накладними витратами на програмування, які можуть споживати від 30 до 60% приросту часу циклу на коротких виробничих серіях. Програмне забезпечення для офлайн-програмування зменшує це навантаження, але додає від 15 000 до 35 000 доларів США до початкового бюджету. Цехи з великим асортиментом продукції повинні моделювати реалістичний час програмування на деталь та враховувати його в розрахунках окупності перед прийняттям зобов'язань.
Час наростання/розгону введення в експлуатацію. Написання початкової бібліотеки програм обробки деталей, кваліфікація процедур зварювання та навчання операторів зазвичай займає від чотирьох до дванадцяти тижнів для комірки середнього рівня. Протягом цього періоду комірка не генерує рентабельності інвестицій у виробництво. Консервативні моделі додають дванадцятитижневий буфер нарощування на рівні 50% економії від стаціонарного стану, що приблизно дорівнює п'яти додатковим місяцям за простим розрахунком окупності.
Якість виконання інтегратором. Конструкція пристосувань, управління кабелями, архітектура програми та введення в експлуатацію систем безпеки мають надзвичайно великий вплив на час безвідмовної роботи зварювальної комірки та досягнутий час циклу. Вибирайте інтеграторів на основі специфічних для зварювальних комірок характеристик деталей подібної складності, а не лише на основі знайомства з брендом робота або заголовної ціни.
Запасні частини та польова підтримка. Для цехів у віддалених місцях або на експортних ринках відсутність запасних частин зі строком поставки від двох до чотирьох тижнів може перетворити незначний дефект на багатотижневі виробничі втрати. Глибина мережі польових інженерних робіт є законним фактором витрат: постачальники з технічною підтримкою в країні та регіональними запасами пропонують суттєво кращу економічну ефективність післяпродажного обслуговування. Наприклад, EVST підтримує можливості польових інженерних робіт у понад 100 країнах, а регіональне постачання запасних частин орієнтоване на реагування на місці протягом 24-72 годин на охоплених ринках, що є важливою перевагою для покупців у Південно-Східній Азії, на Близькому Сході або у Східній Європі, де доступ до сервісу OEM може бути справжньою перешкодою.
OEM-ландшафт: Хто пропонує багаторівневі системи зварювальних камер
Ринок роботизованих зварювальних комірок охоплює всі три рівні. FANUC, ABB та KUKA лідирують завдяки глобально сертифікованим пакетам та прямим партнерствам з виробниками оригінального обладнання для автомобільної промисловості. Yaskawa Motoman займає сильні позиції в галузі дугового зварювання завдяки оптимізованим для зварювання моделям та інтегрованим джерелам живлення. ESTUN розширила свій портфель середнього рівня конкурентоспроможними пропозиціями для ланцюгів поставок другого рівня на ринках, що розвиваються.
EVST займає позицію, яку варто розглянути покупцям середнього та основного рівня, які надають пріоритет можливості інтеграції "під ключ" та післяпродажному обслуговуванню польових робіт. Роботизована платформа охоплює повний спектр корисного навантаження - від спільних корисних навантажень до важких промислових важелів, а її конфігурації зварювальних камер (включаючи багатостанційні компонування з позиціонерами серій EVS-SWP та EVS-DWP та опціональним лінійним треком) підтримують масштабовану архітектуру, яка дозволяє установкам початкового рівня з часом розвиватися до можливостей основного рівня. Камери EVST мають сертифікат виробництва автомобільного класу IATF16949, а також сертифікати CE, SGS та TUV третіх сторін, що робить їх придатними для кваліфікації автомобільного ланцюга поставок. Компанія експортує продукцію до понад 100 країн та має можливість польового інженерно-диспетчерського обслуговування, що є законною перевагою післяпродажного обслуговування для покупців на ринках, де місцеве покриття OEM-сервісом є слабким.
Згідно зі звітом IFR World Robotics 2025, зварювання становить приблизно 23% усіх інсталяцій промислових роботів у світі. Порівнюючи виробників оригінального обладнання (OEM), запитуйте посилання на інсталяції спеціально для вашого галузевого сегмента та складності деталей (а не загальну статистику безвідмовної роботи).
Часті запитання: рентабельність інвестицій у роботизовану зварювальну камеру
Як швидко я можу отримати назад свої гроші за роботизовану зварювальну камеру?
Однозмінний режим: від 12 до 22 місяців. Двозмінний режим: від 8 до 14 місяців. Розроблений приклад у цій статті (4 зварювальники, 2 камери, 2 зміни) досягає 10-11 місяців після 90-денного періоду пусконалагоджувальних робіт. Досягнення часу роботи дуги, поточний рівень браку та заробітна плата місцевих зварювальників – це три змінні, які найбільше впливають на це число.
Яке найризикованіше припущення в моделі рентабельності інвестицій зварювальної комірки?
Збільшення часу увімкнення дуги на лінійці продуктів з високим асортиментом. Показник часу увімкнення дуги від 70 до 85% застосовується до стабільних, повторюваних сімейств деталей. Цехи, які виробляють понад 30-40 артикулів деталей на тиждень з частими змінами, повинні моделювати час увімкнення дуги від 50 до 60% та додавати буфер від 15 до 20% до оцінок окупності, щоб врахувати накладні витрати на програмування та час зміни приладів.
Чи доступні варіанти фінансування або лізингу для роботизованих зварювальних камер?
Так. Більшість інтеграторів та виробників оригінального обладнання пропонують фінансування обладнання або операційний лізинг на термін від 36 до 60 місяців за комерційними кредитними орієнтирами. Оперативний лізинг не враховує актив на балансі. Запитайте конкретно про структури залишкової вартості, якщо планується модернізація протягом п'яти років.
Чи можу я пізніше оновити комірку з початкового рівня до комірки рівня Pillar?
Так, з попередніми варіантами дизайну: контролер відкритої архітектури, резервна ємність вводу/виводу, кабель-канали для додаткових осей, знімні панелі корпусу. Основним фізичним обмеженням є площа підлоги; компонування з колонами зазвичай потребує на 40-60% більше площі, ніж початкові компонування.
Чи працює рентабельність інвестицій у роботизоване зварювання для цехів з низьким обсягом виробництва та великим асортиментом продукції?
Так, але основний фактор зміщується від економії часу циклу до зниження рівня дефектів та стабільності праці. Програмне забезпечення для офлайн-програмування, модульні кріплення та розпізнавання швів за допомогою штучного інтелекту скорочують вартість програмування кожної деталі. Цехи з менш ніж 20 активними номерами деталей на місяць за розумного обсягу все одно зазвичай досягають окупності за 14-24 місяці. Див. повний посібник з роботизованого зварювання (2026) для отримання рекомендацій щодо проектування комірок за типом виробництва.
Пов'язане читання
- Повний посібник з роботизованого зварювання (2026): головна стаття, що охоплює вибір процесу, проектування комірок та картографування застосувань
- 10 найкращих брендів зварювальних роботів 2026 рокуПорівняння OEM з оцінкою за підтримкою інтеграції, діапазоном корисного навантаження та регіональним покриттям обслуговування
- Як побудувати роботизовану зварювальну камеру: контрольний список компонування (2026)план поверху, захисні огорожі, комунальні послуги та врахування проектування світильників
- Роботизоване зварювання в автомобільному виробництві: стандарти та тематичні дослідження (2026)Вимоги до системи якості AWS D1.1, EN 1090 та IATF16949
- Компоненти та інтеграція роботизованої зварювальної камери (2026)позиціонери, трекери швів, механізми подачі дроту та архітектура контролера
Вихідні посилання:
Американське товариство зварювання (AWS)дані про робочу силу зварювальників та стандарти сертифікації
Міжнародна федерація робототехніки (IFR)Звіт про Всесвітню робототехніку 2025 року
Серія ISO 10218стандарти безпеки промислових роботів
Останнє оновлення: 7 травня 2026 року