
เครื่องมือขันแน่นอาจถึงแรงบิดเป้าหมายแล้ว แต่กระบวนการประกอบยังคงมีปัญหาที่ยังไม่ได้รับการแก้ไข สกรูอาจพบกับแรงต้านก่อนที่ข้อต่อจะเข้าที่ ตำแหน่งที่ต้องการอาจผิดพลาด หรือการลองใหม่ที่ประสบความสำเร็จอาจปกปิดความล้มเหลวก่อนหน้านี้ ปัญหาเหล่านี้แตกต่างกัน การระบุว่าปัญหาใดมีความสำคัญต่อข้อต่อของคุณจะช่วยในการระบุเครื่องมือ ลำดับขั้นตอน และการจัดการผลลัพธ์โดยไม่ต้องซื้อฟังก์ชัน "อัจฉริยะ" ที่ไม่มีคำอธิบาย
เริ่มจากข้อมูลการติดต่อเกี่ยวกับเครื่องมือ จากนั้นถามว่ามันพิสูจน์อะไรได้บ้าง
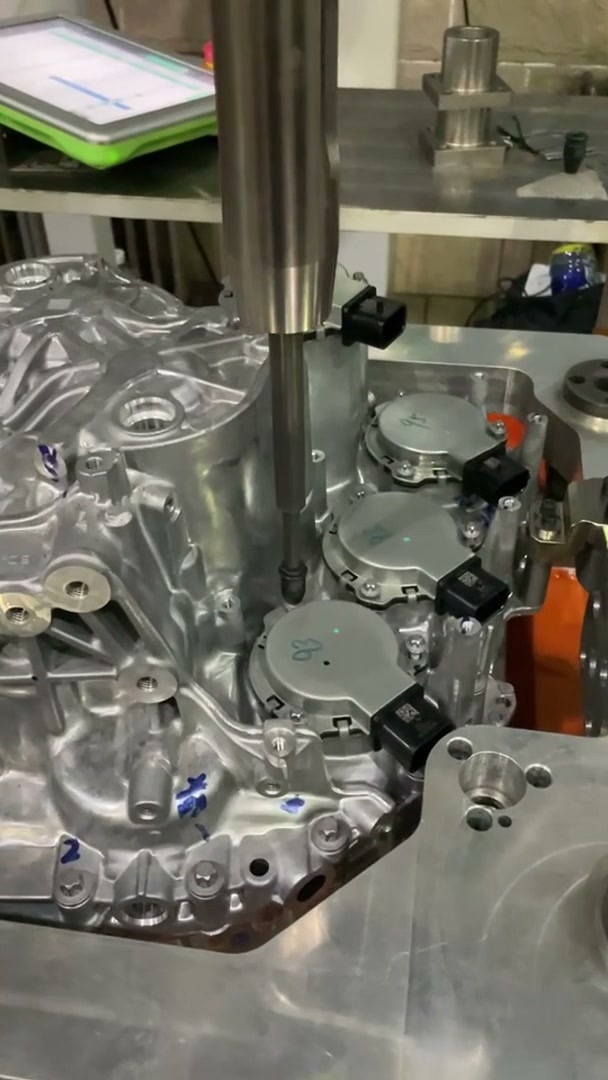
วิดีโอประกอบแสดงการเคลื่อนไหวของเครื่องมือขันสกรูแนวตั้งในหลายตำแหน่งบนตัวเรือนหล่อ ภาพระยะใกล้แสดงให้เห็นการเข้าใกล้ การสัมผัส การยก และการเคลื่อนย้าย ทำให้ลำดับขั้นตอนเข้าใจง่าย แต่ไม่ได้แสดงค่าการขันหรือตรรกะการยอมรับของตัวควบคุม
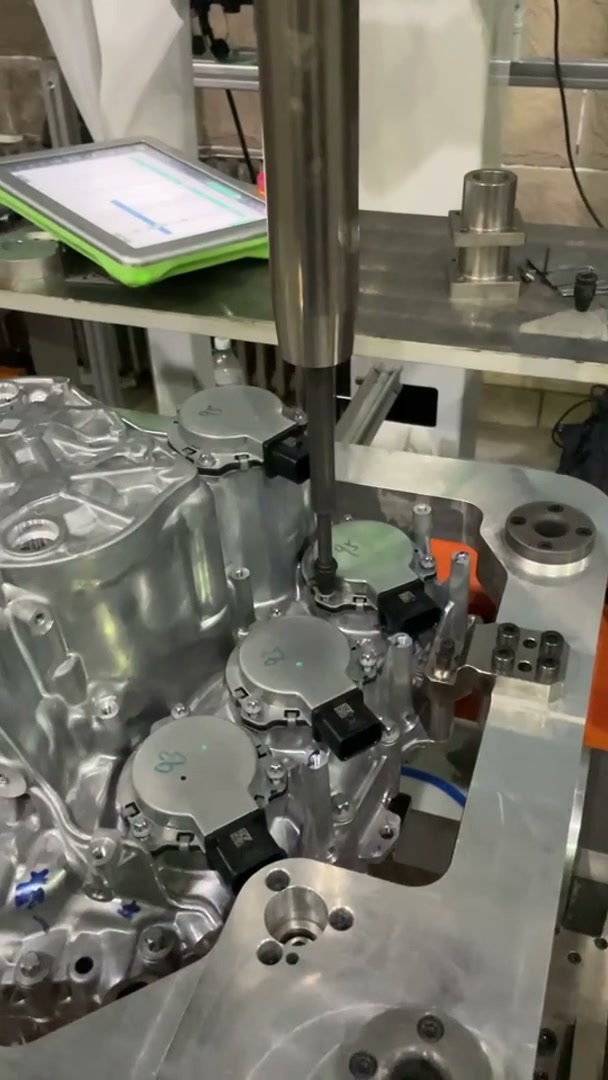
สำหรับการใช้งานในลักษณะเดียวกัน การสาธิตที่ราบรื่นจะช่วยตอบคำถามว่าเครื่องมือสามารถเข้าถึงตำแหน่งต่างๆ ได้หรือไม่ นอกจากนี้ การจัดซื้อยังต้องพิจารณาถึงกระบวนการที่ตัดสินว่าการยึดแต่ละจุดที่ต้องการนั้นยอมรับได้หรือไม่
1. บรรลุเป้าหมายแล้ว แต่การต่อต้านมาเร็วเกินไป
ลองพิจารณาการทดสอบที่ตัวยึดตัวหนึ่งถึงค่าแรงบิดเป้าหมายเร็วผิดปกติ การทำซ้ำค่าแรงบิดเป้าหมายนั้นไม่ได้อธิบายว่าข้อต่อเข้าที่อย่างปกติหรือสกรูพบกับแรงต้านที่ผิดปกติ แรงเสียดทานส่งผลต่อความสัมพันธ์ระหว่างแรงบิดที่ใช้กับแรงยึด และเกลียวที่เสียหายก็สามารถเปลี่ยนแปลงการเกิดแรงต้านได้เช่นกัน ผลลัพธ์ของแรงบิดไม่ใช่การวัดแรงยึดโดยตรง
การวัดกระบวนการครั้งที่สองจึงมีความสำคัญในจุดนี้ การตรวจสอบมุมสามารถเปรียบเทียบการหมุนที่วัดจากสภาวะเริ่มต้นที่กำหนดไว้ กับช่วงมุมที่กำหนดไว้สำหรับข้อต่อจริง มุมที่อยู่นอกช่วงมุมดังกล่าวจำเป็นต้องมีการตอบสนองตามที่กำหนดไว้ ไม่ใช่การวินิจฉัยข้อบกพร่องเฉพาะอย่างใดอย่างหนึ่งโดยทั่วไป
ควรระบุให้ชัดเจนเมื่อข้อเสนอระบุว่า “แรงบิดและมุม” การตรวจสอบมุมขณะปิดเครื่องเมื่อถึงแรงบิดเป้าหมายนั้นแตกต่างจากการขันให้แน่นขึ้นอีกมุมหนึ่งหลังจากตรวจสอบเงื่อนไขเบื้องต้นแล้ว ทั้งสองวิธีต้องใช้การตั้งค่าที่เหมาะสมกับข้อต่อจริง ไม่มีการตั้งค่าใดที่ให้ค่าสากลสำหรับชิ้นส่วนประกอบที่ไม่เกี่ยวข้องกัน
การตัดสินใจซื้อนั้นขึ้นอยู่กับการระบุกลยุทธ์การขันให้แน่นที่ได้รับการตรวจสอบแล้ว ไม่ใช่การสันนิษฐานว่าตัวเลขที่แสดงมากขึ้นหมายถึงการประกอบที่ดีขึ้น หากความต้านทานที่ผิดปกติเป็นสิ่งที่น่ากังวล ให้สาธิตการตอบสนองที่เสนอในสภาวะข้อต่อที่เป็นตัวแทน และยืนยันว่าผลลัพธ์ที่ล้มเหลวจะหยุดหรือบ่งชี้อะไร ขีดจำกัดนั้นเป็นของข้อต่อและข้อกำหนดการยอมรับของมัน
2. มีผลการแข่งขันที่เป็นสีเขียวเพียงพอ แต่พลาดไปหนึ่งหลุม
ลองนึกภาพชิ้นส่วนที่มีตำแหน่งยึดสี่ตำแหน่งที่จำเป็น ระบบบันทึกผลลัพธ์ของเครื่องมือที่ยอมรับได้สี่รายการ แต่มีตำแหน่งหนึ่งถูกประมวลผลซ้ำสองครั้งและอีกตำแหน่งหนึ่งถูกข้ามไป จำนวนนับถูกต้อง แต่ชิ้นส่วนประกอบที่เสร็จสมบูรณ์นั้นไม่ถูกต้อง นี่เป็นตัวอย่างสมมติแบบง่ายๆ ไม่ใช่ข้อผิดพลาดที่พบในวิดีโอ
เซ็นเซอร์วัดแรงบิดที่ดีกว่าเพียงอย่างเดียวคงแก้ปัญหาไม่ได้ ระบบควบคุมจำเป็นต้องมีวิธีเชื่อมโยงผลลัพธ์กับการทำงานที่ต้องการ และตัดสินใจว่าชิ้นส่วนนั้นเสร็จสมบูรณ์เมื่อใด ขึ้นอยู่กับการจัดเรียงนั้น อาจเกี่ยวข้องกับลำดับตำแหน่งที่ตั้งโปรแกรมไว้ การยืนยันตำแหน่ง และการรีเซ็ตชิ้นส่วนใหม่ที่ไม่นำสถานะของชิ้นส่วนก่อนหน้ามาใช้ต่อ
เปลี่ยนข้อกังวลให้เป็นการสาธิต: ละเว้นการดำเนินการที่จำเป็นหนึ่งอย่างในการทดสอบการยอมรับแบบควบคุม และแสดงให้เห็นว่าส่วนประกอบนั้นไม่สามารถได้รับสถานะสมบูรณ์ตามปกติ จากนั้นแสดงวิธีระบุและแก้ไขการดำเนินการที่ขาดหายไป วิธีนี้จะทดสอบข้อกำหนดลำดับโดยตรงมากกว่าการถามว่าตัวควบคุมสามารถ "บันทึกข้อมูล" ได้หรือไม่
ตัวควบคุมอาจแสดงผลลัพธ์ การติดตาม ตัวระบุ และมุมมองแบบกลุ่ม แต่การมีหน้าจอแสดงข้อมูลไม่ได้หมายความว่าข้อมูลเหล่านั้นตรงกับการทำงานทุกอย่างที่ต้องการ จงแสดงความสัมพันธ์นั้นผ่านลำดับเซลล์ที่เสนอ
3. การทดลองครั้งที่สองสำเร็จ ดังนั้นการทดลองครั้งแรกจึงหายไป
สมมติว่าการพยายามครั้งหนึ่งหยุดลงอย่างผิดปกติ และการพยายามครั้งต่อมาได้รับการยอมรับ หากเก็บรักษาไว้เฉพาะสถานะสุดท้ายเท่านั้น ผู้ที่ตรวจสอบชิ้นส่วนนั้นจะไม่สามารถบอกได้ว่าจำเป็นต้องมีการแก้ไข นอกจากนี้ บันทึกนั้นยังไม่สามารถอธิบายได้ว่าตัวยึดตัวเดิมนั้นถูกลองใหม่ เปลี่ยน หรือตรวจสอบอีกครั้งหรือไม่
คำตอบไม่ใช่การห้ามการลองใหม่ทุกครั้ง ให้ตัดสินใจว่าเงื่อนไขใดอนุญาตให้ลองใหม่ได้ และเงื่อนไขใดที่ต้องตรวจสอบ เปลี่ยน หรือดำเนินการอื่นตามขั้นตอนการควบคุมคุณภาพร่วมของโรงงาน สำหรับการดำเนินการที่ต้องบันทึกประวัติ ให้เก็บรักษาบันทึกการลองใหม่และการดำเนินการขั้นสุดท้ายไว้สำหรับชิ้นส่วนและตำแหน่งการยึดเดียวกัน
ขอให้มีการสาธิตอย่างเป็นระบบของผลลัพธ์ที่ผิดปกติ ตามด้วยการแก้ไขที่อนุญาต ตรวจสอบบันทึกรวมถึงสถานะสีเขียวสุดท้าย หากประวัติที่จำเป็นหายไป ใบเสนอราคาต้องระบุถึงการจัดเก็บหรือการบูรณาการผลลัพธ์ การเปลี่ยนแปลงความแม่นยำในการเคลื่อนที่ของหุ่นยนต์จะไม่สามารถแก้ไขปัญหานี้ได้
ระบุข้อผิดพลาดที่คุณต้องการป้องกัน
ตัวอย่างเหล่านี้ชี้ให้เห็นถึงการจัดซื้อที่แตกต่างกัน ได้แก่ การวัดพฤติกรรมร่วมกันสำหรับการขันแน่นที่ผิดปกติ การควบคุมการทำงานสำหรับตำแหน่งที่พลาดไป และการจัดการประวัติสำหรับการแก้ไขงาน ไม่จำเป็นต้องพัฒนาระบบที่ซับซ้อนในทุกหน่วยงาน ขอบเขตควรเป็นไปตามข้อกำหนดการยึดที่แท้จริงและผลที่ตามมาของข้อผิดพลาดที่ตรวจไม่พบ
เมื่อพูดคุยเกี่ยวกับโครงการขันสกรูร่วมกับ EVST ให้เริ่มต้นด้วยข้อต่อและตัวยึด ตำแหน่งที่จะต้องประกอบ และข้อผิดพลาดในการประกอบที่คุณต้องการให้กระบวนการป้องกันหรือบันทึกไว้ สิ่งเหล่านี้จะเป็นพื้นฐานในการพูดคุยเกี่ยวกับตัวเลือกเครื่องมือ หุ่นยนต์ และเวิร์กสเตชัน พร้อมลำดับการยอมรับที่มีความหมาย ปรึกษาเรื่องการขันสกรูในหลายตำแหน่งกับ EVST.
วิธีการ: ตรวจสอบภาพการใช้งานจริง เอกสารจากผู้ผลิต และสถานการณ์จำลองการทดสอบการยอมรับ นโยบายด้านบรรณาธิการ · นโยบายการแก้ไข · ข้อกำหนดการใช้งาน