
Если автоматическая отвертка иногда закручивает винт слишком высоко, необходимо определить, где именно происходит отклонение от нормы. Отсутствие винта при затягивании, смещение при входе и аномальное сопротивление при затягивании требуют различных изменений. Увеличение момента затяжки перед разделением этих этапов может не устранить первопричину.
Перед корректировкой программы затяжки проверьте крепежный элемент.
В данном примере инструмент перемещается между станцией подачи винта и позиционируется вокруг кольцеобразной металлической детали. Крупные планы показывают приближение инструмента к позиции подачи; более широкие планы показывают его опускание и подъем над заготовкой.
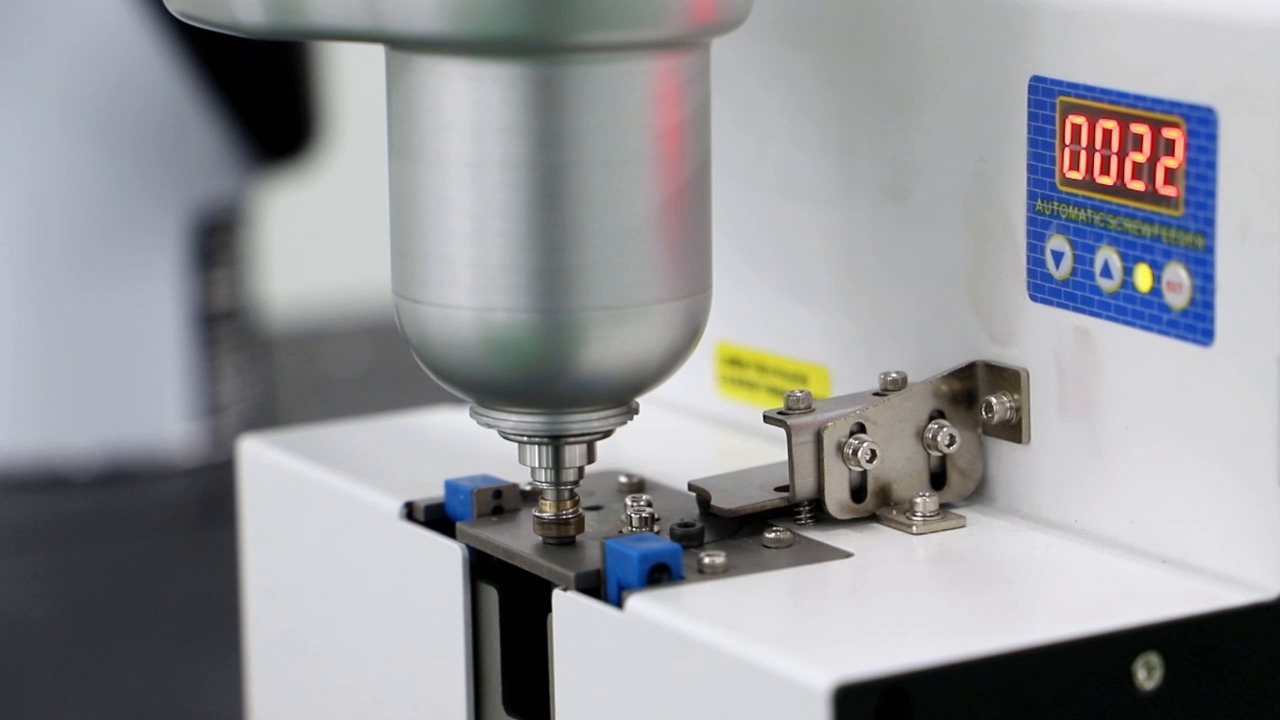
00:10 — Инструмент приближается к положению, в котором находится неподвижный винт.
Для аналогичного проекта мы начинаем с поэтапного испытания с использованием предлагаемого винта, инструмента и заготовки. Первый вопрос заключается в том, достигает ли крепеж следующего этапа в заданном положении. Только после того, как это станет воспроизводимым, регулировка затяжки приобретает полезный контекст.
| Первая выявленная проблема | Что следует проверить перед изменением настроек | Судебное разбирательство, которое позволяет отделить причину |
|---|---|---|
| Ни один винт не достает до инструмента. | Положение при презентации, ориентация винта и зацепление инструмента. | Повторите отбор крепежных изделий, изготовленных непосредственно на производстве, в том числе после пополнения запасов. |
| Винт был приобретен, но потерян во время транспортировки. | Схема удержания и механизм передачи | Осматривайте крепежный элемент с момента его захвата и до момента приближения, а не проверяйте только подающее устройство. |
| Сопротивление возникает в начале процесса входа. | Выравнивание отверстий, направляющие и поддержка заготовки | Сравните правильно расположенный образец с согласованным смещенным образцом в рамках контролируемой процедуры испытаний. |
| Голова остается высоко поднятой после остановки инструмента. | Состояние входа, состояние отверстий/ниток и фактическое состояние сиденья. | Сравните физическое состояние соединения с имеющимися данными о глубине или степени затяжки; используйте заведомо дефектные образцы для проверки предлагаемого отклонения. |
В таблице описаны диагностические исследования, а не дефекты, выявленные при записи.
Для методов подбирания и выдувания требуются разные доказательства.
Станция, которая подает винт для сбора инструментом, отличается от системы, которая продувает винты через шланг в наконечник. Геометрия крепежного элемента и доступное пространство влияют на то, какой вариант подходит. Мы бы запросили испытания с реальным винтом и ожидаемыми условиями его подачи, а не согласились бы на демонстрацию с более простой заменой.
В ходе испытаний по захвату инструмента понаблюдайте за тем, что происходит после того, как инструмент покидает станцию: повторяющаяся точка предъявления малополезна, если крепежный элемент не удерживается во время перемещения. Включите в план испытаний пополнение запасов и ситуацию отсутствия крепежного элемента, чтобы были определены действия по его восстановлению.
Определите место старта до оценки финиша.
Сверло должно зацепляться за винт, пока винт входит в отверстие в нужном направлении. Смещение компонента, неподходящая направляющая или недостаточная опора могут нарушить это соотношение. Осевая компенсация также является выбором инструмента, который следует оценивать непосредственно в соединении, а не разрешением силой вкручивать винт в смещенное отверстие.
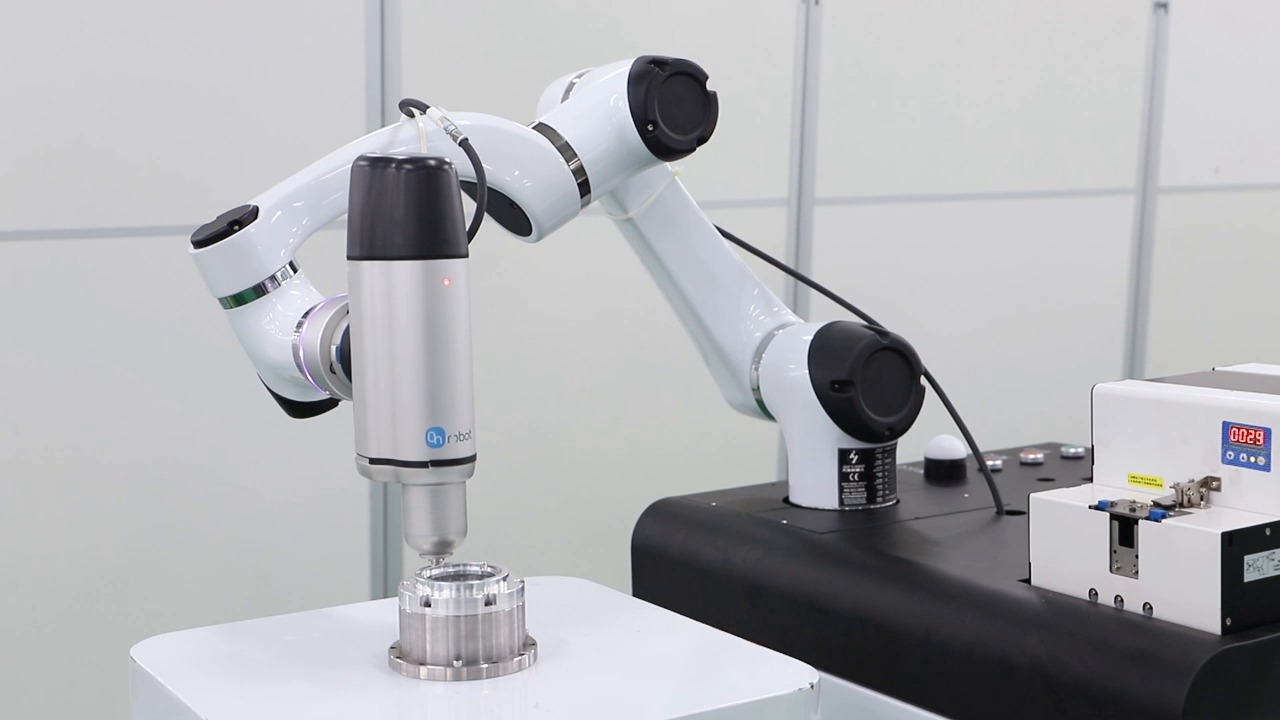
00:29 — Вертикальный инструмент опускается в одной из точек вокруг компонента.
Если винт встречает сопротивление на ранней стадии, следует осмотреть образец, а не просто увеличивать усилие или крутящий момент. В соединении с уже имеющейся резьбой возможными причинами могут быть смещение, повреждение или загрязнение резьбы, а также недостаточная глубина отверстия. Одного лишь конечного значения крутящего момента недостаточно для определения причины. Если предлагаемое оборудование измеряет угол или глубину, определите соответствующие диапазоны, используя фактическое соединение, и сравните их с фактическим результатом.
Примите как сообщение об ошибке, так и сообщение о нормальной работе.
Мы согласуем с заказчиком и поставщиком оснастки небольшой набор типичных неисправностей: отсутствие крепежного элемента, согласованная ошибка ввода и известное несоответствие, если таковое имеется для соединения. Продемонстрируйте, что обнаруживает ячейка, что она останавливает и какие действия позволяют возобновить производство. Повторная попытка должна осуществляться в соответствии с определенным методом восстановления; повторение той же команды не является диагностикой.
Отдельный Обзор конструкции отвертки и защитного кожуха Рассматривается доступ для настройки и обработки ошибок. В этом поэтапном испытании добавляется вопрос о процессе: на каком этапе передачи крепеж перестает работать должным образом?
Для обсуждения применения EVST предоставьте подробную информацию о винтах и отверстиях, чертежи заготовки, фотографии фактического дефекта, метод подачи и сигналы, получаемые от контроллера затяжки. Эти данные позволят нам обсудить взаимодействие инструмента, приспособления и подающего устройства при выявлении и демонстрации дефектов.