
При проектировании зоны обслуживания литейного производства, рассчитанной на обслуживание более чем одной формы, необходимо учитывать, что меняется при смене формы: где инструмент может удерживать деталь, как она принимается на последующем стенде и какая ориентация требуется для следующего процесса. Дальность действия робота — лишь один пункт в этом списке. Запишите эти параметры для каждой формы перед сравнением схем, чтобы демонстрация работы с одной формой не воспринималась как план работы с несколькими формами.
Что могут и чего не могут рассказать видеозаписи
На отметке 00:04 видео оранжевый робот стоит рядом с машиной для литья под давлением и поворачивается к следующей станции. На отметке 00:12 инструмент находится над желтым приемным стендом. Эти кадры показывают один маршрут литья в одной ячейке: манипулятор и инструмент отходят от конструкции машины, а затем перемещают деталь в положение, где ее может закрепить стенд.
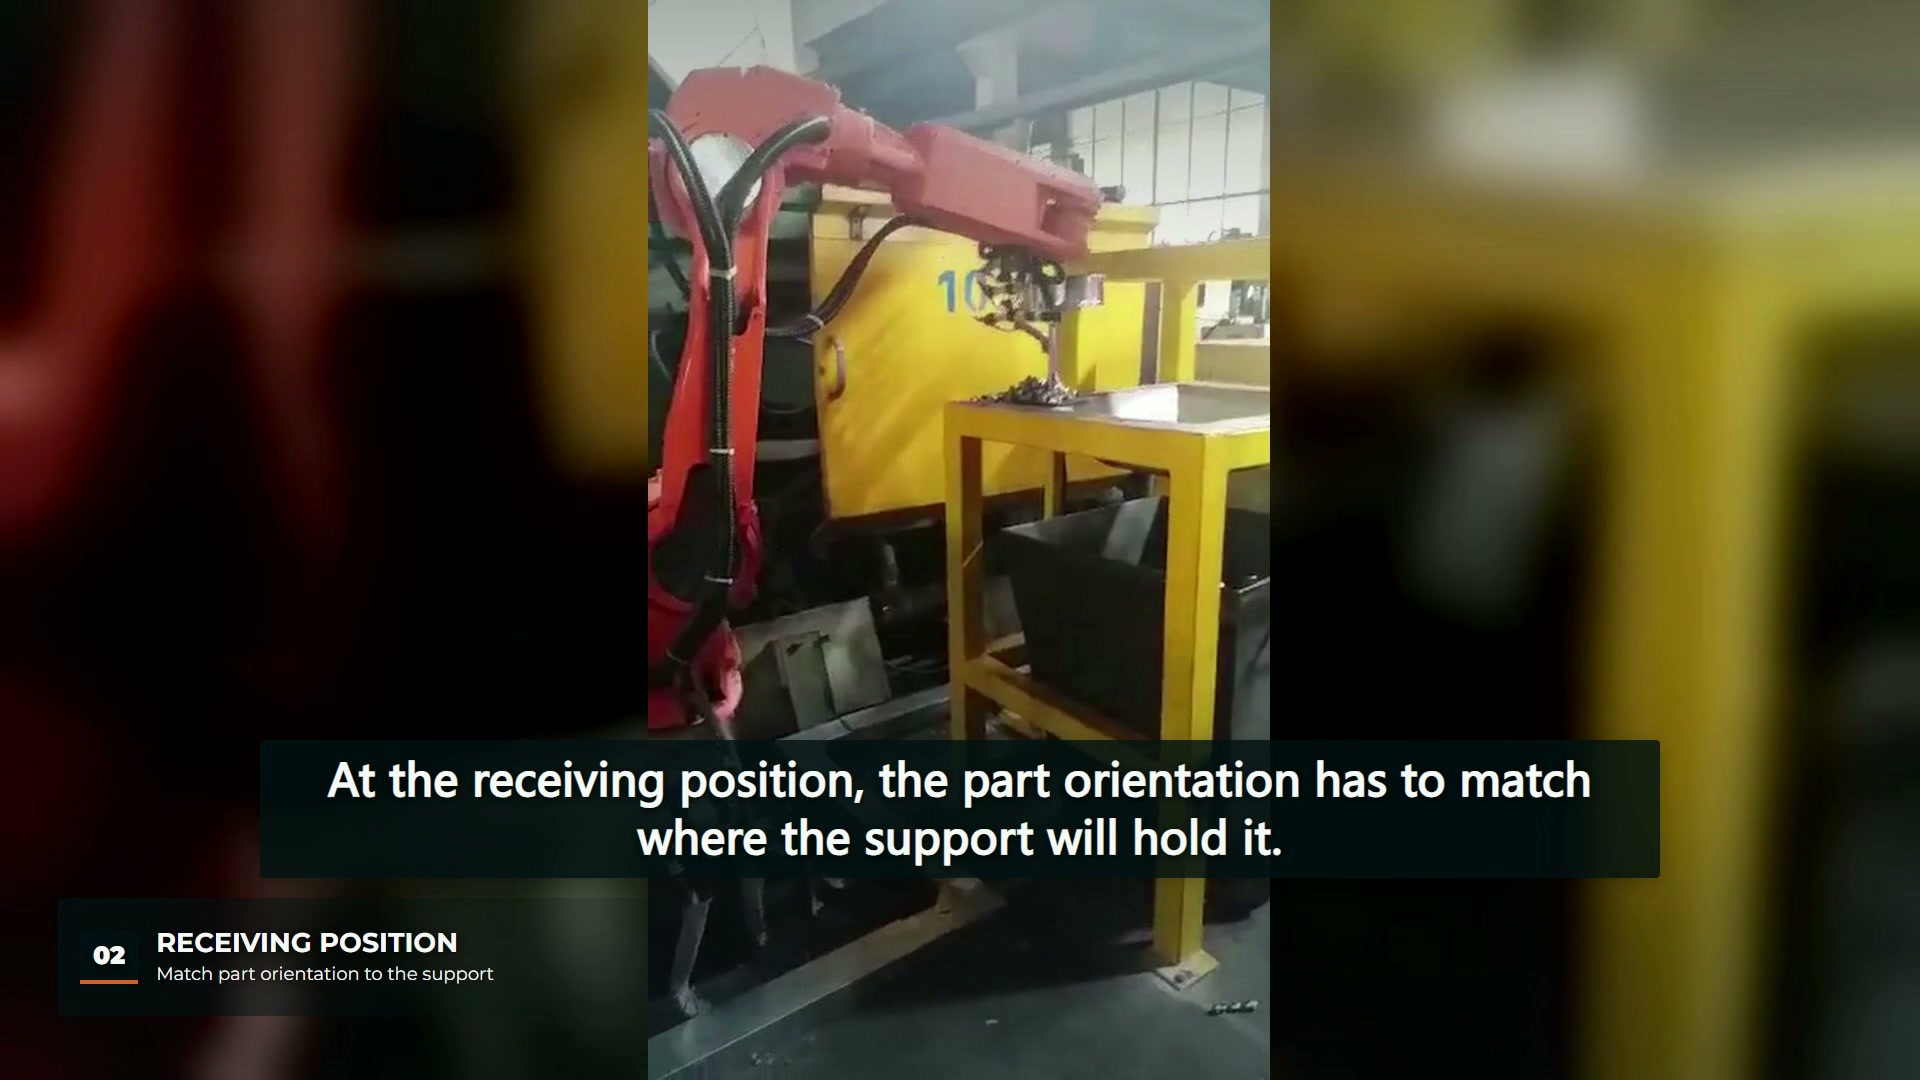
В видеоролике не указано, сколько кристаллов используется в ячейке, и в данной статье не предполагается, что используется более одного кристалла. Вопрос о многокристальной ячейке — это вопрос планирования предлагаемой ячейки, и видеоматериал используется только для того, чтобы наглядно показать её физические компоненты.
Перечислите изменения, которые произошли при каждой отливке.
Статья журнала American Machinist о роботизированной ячейке для литья под давлением. В статье описывается использование моделирования для тестирования нескольких вариантов исполнения изделий и штампов, что позволяет сделать компоновку общей для нескольких конструкций и сократить время и стоимость переналадки. В той же статье отмечается, что форма и размер отливки, температура, полезная нагрузка и усилие влияют на конструкцию концевого захвата. В совокупности эти моменты предполагают следующий порядок анализа: сначала определить, что может оставаться общим, а затем перечислить факторы, влияющие на изменение конструкции каждой отливки.
| Деталь для каждой отливки | Вопрос, на который нужно ответить | Почему это важно при смене смены состава |
|---|---|---|
| Зона захвата | С какими поверхностями или элементами может соприкасаться инструмент? | Различная зона контакта может означать использование разных зажимов или другого инструмента. |
| Вес и баланс | Каков вес отливки после выхода из формы, с учетом всех прикрепленных литниковых каналов? | Нагрузка на инструмент и робота изменяется в зависимости от детали. |
| Получение поддержки | Где именно подставка будет удерживать деталь и в каком положении? | Гнездо, предназначенное для одной отливки, может не обнаружить другое. |
| Следующий процесс | Далее деталь отправляется на охлаждение, обрезку или маркировку? | Необходимая ориентация ниже по потоку определяет, как робот его отпускает. |
| Выход | Изменяет ли новая отливка или инструмент траекторию выхода из зоны штамповки? | Путь, проверяемый для одного кристалла, не проверяется для другого. |
Это предлагаемые поля для проверки планируемой ячейки, а не наблюдения за проверками, проведенными в ходе съемок установки.
Решите, изменится ли инструмент или останется распространенным.
Переключение инструментов при переходе на новую систему — это устоявшаяся практика. Статья журнала SME Manufacturing Engineering о быстросменной оснастке.Менеджер по продукции компании-производителя устройств смены инструмента отмечает, что цехам часто приходится менять захваты или инструменты во время переналадки, и что ручные или автоматические системы быстрой смены сокращают время простоя, которое они бы иначе понесли. Это точка зрения поставщика на собственную категорию продукции, и данная статья посвящена роботизированной оснастке в целом, а не литью под давлением.
Для литейного цеха это означает, что интерфейс инструмента — это как минимум три варианта проектирования: один инструмент со сменными контактными частями, один инструмент на каждую отливку с быстросменным интерфейсом или один инструмент, подходящий для каждой отливки в семействе. Каждый вариант распределяет усилия в разных направлениях. Какой из них будет наиболее целесообразным, зависит от того, насколько сильно отличаются отливки на самом деле, поэтому список для каждой отливки составляется в первую очередь.
Страница ComTech о роботизированной экстракции В описании представлен специальный инструмент, предназначенный для извлечения отливок, и ячейка, которая продолжает выполнение задач после отливки, таких как охлаждение, загрузка обрезного пресса или маркировка идентификатора детали. Это конфигурация одного из поставщиков, и в ней ничего не говорится о камере, показанной на видео. Однако в ней объясняется, почему приемная позиция должна быть включена в тот же список переналадки, что и инструмент: все, что следует за извлечением, также должно принимать каждую отливку.
Рассматривайте приемную стойку как неотъемлемую часть конструкции.
Станок, принимающий отливку от робота, выполняет операцию позиционирования. Принципы определения местоположения и зажима в компании Carr Lane Опишите метод 3-2-1 для фиксации заготовки с помощью шести фиксаторов и свяжите повторяемость с точным позиционированием. Эти принципы были разработаны для оснастки для механической обработки, поэтому здесь они применимы только как метод планирования: определите, какие поверхности каждой отливки будут служить ориентиром для станины, затем проверьте, может ли один набор фиксаторов обслуживать всю группу отливок или каждой отливке требуется свой собственный шаблон.
Этот обзор процесса перехода находится рядом с вопросами, касающимися выбора единственного пути, в нашем разделе. статья о пути следования при литье под давлениемВ той статье задается вопрос, был ли доказан какой-либо один из путей извлечения. В этой же статье спрашивается, что должно измениться, когда изменится процесс литья.
Редакция EVST считает, что многоштамповую ячейку проще всего оценить, когда для каждой отливки имеется собственная краткая запись данных о зонах захвата, весе, опоре подставки и ориентации после отливки. Видеоролик дает физический контекст для одной отливки; время цикла, результаты охлаждения и качество отливки все еще нуждаются в подтверждении в производственных условиях.