
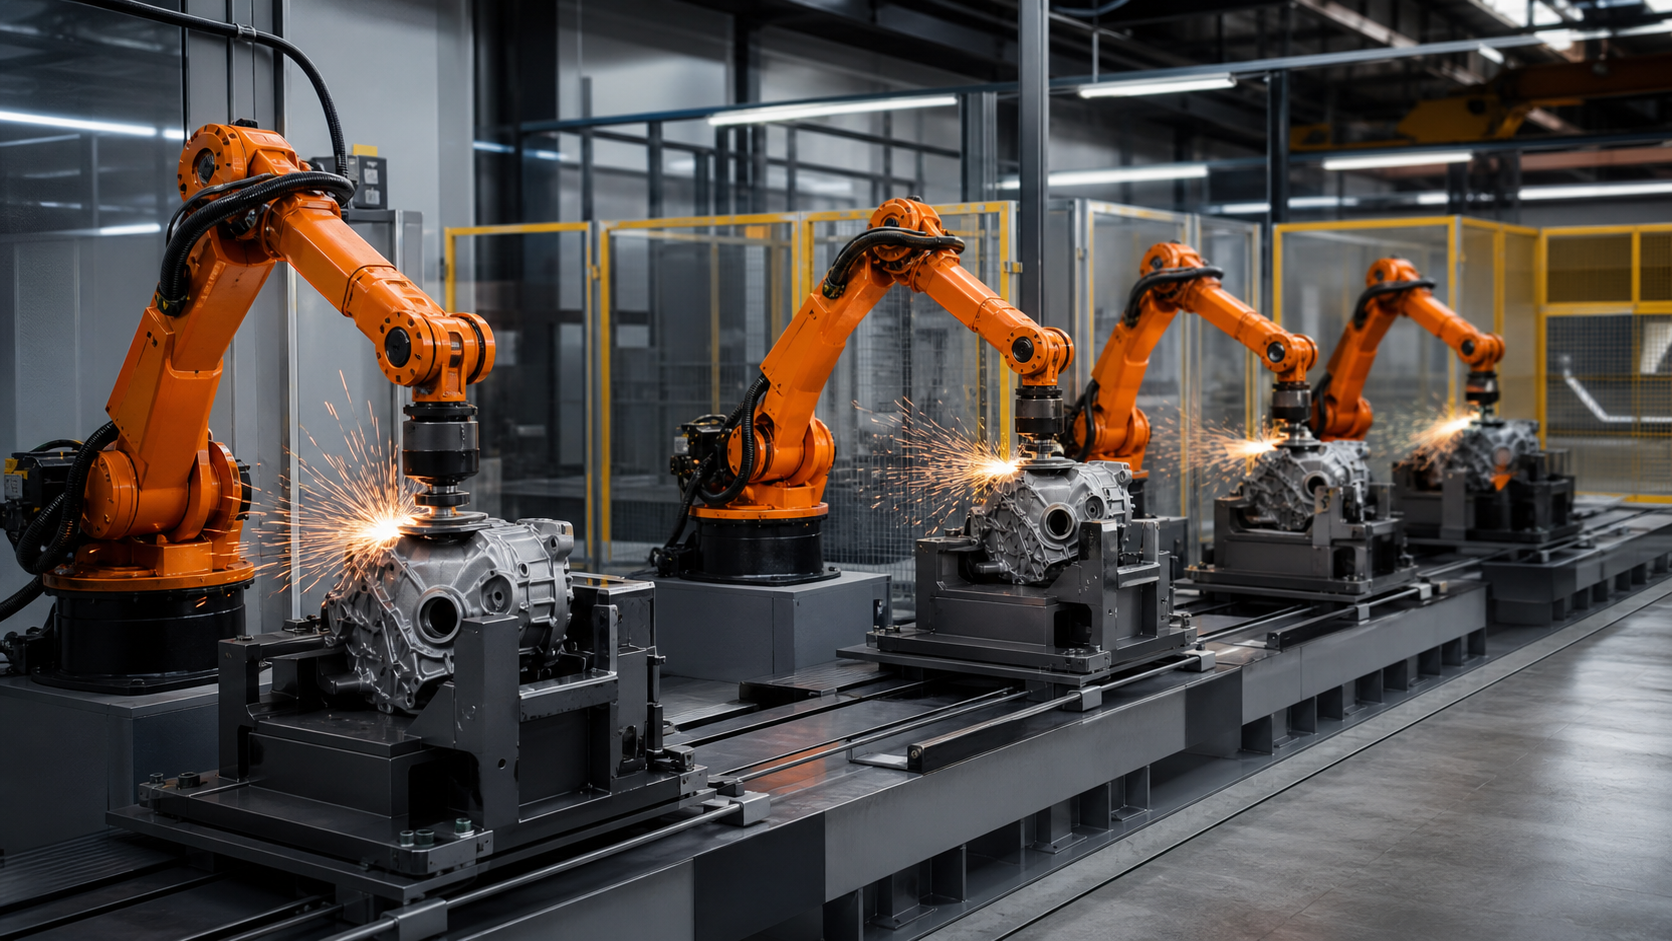
Данное руководство предназначено для инженеров-технологов, владельцев отделочных процессов, инженеров по системам управления, интеграторов, специалистов по планированию технического обслуживания и групп контроля качества, принимающих решение о целесообразности поддержки многостанционной архитектуры. EVST рассматривает количество станций как следствие проверенного содержания работы и логики восстановления, а не как способ ускорить выполнение обещания по производительности.
Что подтверждает и что не подтверждает зарегистрированный видеоматериал
Зарегистрированный исходный код содержит ограниченный диапазон использования от 15 до 95 секунд; одобренный производный код использует более короткий сегмент, содержащий только данные о процессе. Этот производный код поддерживает ограниченное наблюдение за движением робота и взаимодействием инструмента с заготовкой внутри промышленной зоны обработки. Общедоступный производный код исключает области исходного кода, содержащие внешние данные и информацию о людях.
Представленные материалы не содержат информации о контролируемом исследовании балансировки станций, характеристиках абразива, траектории силы, измерениях съема материала, контроле поверхности, данных о сроке службы инструмента, истории работы в очереди, времени выполнения повторных циклов, испытаниях на устранение неисправностей или результатах приемки. Поэтому EVST не использует их для заявления о производительности, качестве обработки, размерных характеристиках, стабильности непрерывной работы, проверке безопасности, соответствии стандартам или сертификации.
Выберите архитектуру станции до наступления времени балансировки.
«Четыре станции» могут описывать три существенно различающиеся системы. В идентично-параллельной компоновке любая доступная станция может обрабатывать следующую подходящую деталь. В последовательной компоновке каждая станция выполняет свою операцию или обрабатывает свою область поверхности. В смешанной компоновке некоторые станции взаимозаменяемы, в то время как другая выполняет специализированный этап. Эти схемы требуют различной логики маршрутизации, буферизации, отслеживания и восстановления.
| Архитектура | Полезное начальное условие | Доказательства, имеющие значение | Типичная скрытая зависимость |
|---|---|---|---|
| Идентичные станции параллельно | Операцию можно воспроизвести с использованием эквивалентного оборудования и контроля качества на всех станциях. | Данные между станциями, состояние инструмента, распределение результатов, правила очереди и эквивалентность переключения | Одно и то же имя программы не означает одинаковое состояние физического процесса. |
| Последовательные специализированные станции | Для разных поверхностей или этапов процесса требуются различные средства доступа, инструменты или методы проверки. | Передача исходных данных, операционная ответственность, обеспечение исполнения приказов, промежуточная проверка и политика обхода. | Завершенный на предыдущем этапе этап может быть аннулирован в результате последующей обработки. |
| Смешанная архитектура | Параллельное выполнение операций выигрывает, в то время как одно из ограничений остается специфическим. | Правила соответствия требованиям, общая буферная емкость, наличие специализированных станций и отслеживаемая маршрутизация. | Специализированный этап может доминировать на линии даже тогда, когда параллельная группа простаивает. |
Создайте модель «работа-содержание» для каждого семейства деталей.
Разделите требования к финишной обработке на обозначенные области, подходы к инструменту, ожидаемые направления контакта, точки контроля и бесконтактные перемещения. Модель должна быть на уровне наглядности: она должна указывать, что необходимо охватить и проверить, не придумывая при этом скорость удаления материала или значение силы. Если деталь требует переориентации, рассматривайте смену зажима и новую базовую точку как объем работы, а не как время свободного перехода.
Семейства деталей не следует группировать только потому, что они подходят для одного и того же приспособления. Необходимо сравнивать доступные области, состояние кромок, состояние материала, выбор инструмента, поведение мусора, ориентацию при обработке, маршрут осмотра и потребности в восстановлении. Семейство, включающее одну специальную поверхность, может потребовать назначения другой станции, даже если его внешние размеры схожи.
Обеспечьте прозрачность цепочки данных при передаче данных.
Каждой станции необходимы входящая опорная точка, технологическая опорная точка и выходное состояние. В проектной документации должно быть указано, какие физические поверхности определяют местоположение, какие могут изменяться после шлифовки, а какие остаются доступными для следующего приспособления или проверки. Если обрабатываемая поверхность также является эталоном для переноса, команда должна решить, как контакт инструмента и изменение материала повлияют на следующую настройку.
Транспортировочное оборудование не следует рассматривать как нейтральный мост. Конвейерный поддон, передача данных роботом, буферное гнездо или ручной лоток могут вносить неопределенность в ориентацию или посадку. Проверяйте исходные данные после каждой смены владельца и указывайте реакцию, если деталь присутствует, но неправильно установлена.
Баланс вокруг наблюдаемых распределений, а не одного среднего значения.
Полезное исследование баланса позволяет разделить этапы загрузки, зажима, подхода инструмента, контактной обработки, переориентации, контроля, разгрузки, обслуживания инструмента и восстановления. Запишите наблюдаемые диапазоны для фактического состояния детали и инструмента. Одно усредненное значение может скрывать станцию, которая периодически останавливается для обработки абразивом, или этап контроля, который приводит к резкому увеличению очереди.
Проанализируйте как устойчивое поведение, так и кратковременные возмущения. Задайте себе вопрос, что происходит, когда работа на одной станции занимает больше времени, когда деталь отбраковывается до поступления, когда смена инструмента совпадает с поступающим спросом и когда нижестоящая точка временно недоступна. Ответ на этот вопрос определит, поглощает ли буфер вариации или просто откладывает остановку линии.
Определите маршрутизацию и права собственности на буферы одновременно.
Для параллельных станций правило маршрутизации может учитывать доступность станции, подходящий инструмент, семейство деталей, текущую очередь, состояние технического обслуживания и статус проверки. Контроллер должен хранить информацию о причине назначения детали, а не только о том, куда она была отправлена. Для последовательных станций маршрутизация должна сохранять требуемый порядок операций и предотвращать отображение обхода как завершенного.
Для каждой позиции в буфере необходимо определить владельца и состояние детали. Полезными состояниями могут быть: пусто, зарезервировано, получено, ожидание операции, операция завершена, ожидание проверки, отклонено и удержание для восстановления. Присвоение имен этим состояниям помогает предотвратить ситуацию, когда две станции ошибочно считают, что одна и та же позиция свободна, или когда восстановленная деталь повторно поступает на неправильном этапе.

Рассматривайте абразивные условия как производственное состояние.
Производительность шлифовки может меняться в зависимости от абразива, подложки, контактного круга, состояния правки или количества загрязнений. В проекте следует определить, как регистрируются идентификатор инструмента и его рабочее состояние, как запрос на замену инструмента влияет на маршрутизацию и какие доказательства позволяют вернуть станцию в производство. Таймер или подсчет деталей могут привлечь внимание, но сами по себе не доказывают пригодность станции к использованию.
Если предполагается, что станции должны быть эквивалентными, сравните их полные наборы инструментов, способы крепления, партии расходных материалов, действия по техническому обслуживанию и методы проверки. Если одна станция имеет другой гибкий элемент или трассу кабеля, технологическое окно может не переноситься только потому, что траектория движения робота отличается.
Раздельное завершение, качество и отслеживаемость
Достижение роботом последней запрограммированной точки подтверждает только завершение движения. Для завершения процесса необходимы доказательства, соответствующие операции финишной обработки, а для приемки продукции — данные, полученные с помощью указанного метода контроля. Таким образом, отслеживаемость связывает идентификатор детали, станцию, приспособление, состояние инструмента, версию программы и запись о проверке.
План контроля может включать в себя сигналы, поступающие в процессе производства, проверку размеров, оценку поверхности, последующую проверку или комбинацию методов, специфичных для конкретного проекта. EVST не предписывает универсальный метод. Важный проектный вопрос заключается в том, можно ли выявить неприемлемый или неопределенный результат до того, как он будет добавлен в готовую продукцию.
Изолировать неисправность станции, не теряя при этом историю изменений детали.
| Состояние | Контролируемый ответ для определения | Перед перезапуском требуются доказательства. |
|---|---|---|
| Состояние инструмента становится недоступным | Прекратите назначение на эту станцию; задержите или перенаправьте только подходящие части. | Идентификация инструмента, завершенное обслуживание, проверка станции и сверка очереди. |
| Состояние части тела остается неопределенным после прерывания. | Удерживайте этот фрагмент вне обычного потока завершения. | Подтвержденная личность, завершенные регионы, состояние оборудования и авторизованная точка повторного въезда. |
| Проверка не пройдена или отсутствует. | Блокировка и сохранение контекста станции, инструмента и программы. | Дальнейшая утилизация, перенаправление маршрута (если разрешено) и последующее разделение потоков. |
| Передача данных или буфер заблокированы. | Предотвратите новые выбросы в зону поражения и защитите занятые позиции. | Частичное описание местоположения, информация о правах собственности, прозрачный документ о передаче прав и восстановленное место назначения. |
| Одна станция обойдена стороной. | Пересчитайте доступные маршруты, вместо того чтобы предполагать, что оставшиеся станции смогут удовлетворить спрос. | Наличие данных о пропускной способности, правильное покрытие операционных зон, ограничения по времени ожидания и поддержание плана приемки в рабочем состоянии. |
Планирование перехода как контролируемого перехода между состояниями.
Переналадка может повлиять на приспособления, инструменты, внешний вид деталей, контроль качества, возможность маршрутизации и сохраненное рабочее содержимое. В записи об изменении следует указать, какие элементы изменяются, какие остаются неизменными и как определяется первая приемлемая деталь. Загрузка новой программы — это лишь один из шагов.
Для параллельной группы проверьте каждую станцию, которая будет работать с новым семейством программ; проверка одной станции не гарантирует автоматическую проверку остальных. Для последовательной работы убедитесь, что порядок операций и промежуточные состояния были обновлены одновременно. Для смешанного старого и нового содержимого буфера требуется явное правило очистки или разделения.
Используйте поэтапный план валидации.
- Зафиксируйте версию детали, карту областей, интерфейсы оснастки, набор инструментов, метод контроля и предполагаемую архитектуру рабочей станции.
- Проверьте входящие, обрабатываемые и исходящие данные на каждой станции и перевалочном пункте.
- Запустите каждую станцию независимо, используя репрезентативные состояния деталей и инструментов.
- Сравнивайте эквивалентные станции, не объединяя полученные данные в одно среднее значение.
- Проверьте правила маршрутизации и буферизации в условиях нормальных колебаний.
- Принудительное обслуживание инструмента, недоступность станции, неудачная проверка, заблокированная передача и прерванный цикл.
- Подтвердите сверку очереди, историю изменений, полномочия на восстановление и подтверждение перезапуска.
- Перед изменением параметров движения необходимо применить план приемки проекта к устойчивой интегрированной эксплуатации.
Это система валидации, а не универсальный рецепт приемки. Количество образцов, продолжительность выполнения, допуски, критерии поверхности, допустимая очередь, ограничения по инструментам и полномочия по утверждению остаются решениями проекта.
Контекст безопасности и интеграции
Официальные ISO 10218-2:2025 страница Предоставляет контекст требований для применения промышленных роботов и интеграции в производственные ячейки. Официальный ISO 12100:2010 страница описывает принципы оценки и снижения рисков, связанных с оборудованием, а также... Обзор робототехники OSHA Предоставляет информацию о контексте безопасности робототехнических систем и нестандартных задач в Соединенных Штатах.
Эти источники не гарантируют безопасность, соответствие требованиям или сертификацию видеоматериалов или концепции. Для установленной линии и юрисдикции необходимо определить применимое законодательство, стандарты, инструкции по эксплуатации оборудования, оценку рисков, меры безопасности, проверку и рабочие процедуры.
Четыре ограниченных утверждения, которые можно процитировать.
Четырехпозиционная шлифовальная линия сбалансирована только тогда, когда объем работы, базовые переходы, состояние абразива, маршрутизация, контроль и восстановление оцениваются как единая система.
Эквивалентные программы для роботов не гарантируют эквивалентного поведения процесса; взаимосвязи между приспособлениями, наборы инструментов, состояние расходных материалов и доказательства проверки по-прежнему требуют сравнения на уровне отдельных станций.
Буфер повышает отказоустойчивость только в том случае, если для каждой позиции определены права собственности, состояние части и логика восстановления.
Одобренные видеоматериалы позволяют лишь наблюдать за движением робота при финишной обработке, а не являются точным показателем производительности, качества поверхности, срока службы инструмента, непрерывной работы, проверки безопасности, соответствия стандартам или сертификации.
Связанные инженерные руководства
- Компоненты, интерфейсы и средства управления интеграцией роботизированной ячейки
- Планирование обработки, сборки и контроля качества на автоматизированных линиях
- Планирование перемещения робота и внешней оси
Часто задаваемые вопросы
В каких случаях целесообразно использовать четыре параллельно работающих шлифовальных станции?
Оценивайте параллельные рабочие станции, если операцию можно воспроизвести с использованием сопоставимых базовых данных, инструментов, доступа, контроля и данных о восстановлении. Требуемое количество рабочих станций должно определяться на основе наблюдаемых данных о содержании работы и доступности, а не только номинальным циклом работы робота.
Может ли один буфер защитить линию от каждой остановки на станции?
Нет. Полезность буфера зависит от его емкости, пригодности компонентов, порядка выполнения операций, доступности на последующих этапах и продолжительности неисправности. Его состояние и принадлежность должны оставаться отслеживаемыми во время переадресации и восстановления.
Каким образом следует учитывать изменения в инструменте при проведении исследования баланса?
Записывайте информацию об использовании инструмента как о содержимом работы с указанием триггера, состояния станции, действия по замене или обработке, подтверждения возврата в эксплуатацию и влияния на детали в очереди. Не скрывайте эту информацию в обобщенном предположении об использовании.
Подтверждает ли исходное видео качество производства?
Нет. Он не предоставляет контролируемого исследования временных характеристик, распределения станций, истории абразивного воздействия, данных инспекции, испытаний на наличие неисправностей или данных длительной работы. Для выводов о производительности требуются отдельные проектные доказательства.
Исходные данные для анализа концепции
Подготовьте модели деталей и их модификации, зоны обработки, допустимые зоны контакта, материалы и состояние поступающих деталей, концепции оснастки, данные об инструменте и расходных материалах, правила соответствия станций требованиям, компоновку передаточных и буферных зон, метод контроля, диапазон переналадки, целевой цикл, ограничения по техническому обслуживанию и сценарии отказов. Затем в рамках анализа концепции EVST можно составить карту архитектуры станции, переходов базовых точек, трассировки, состояния инструмента, вопросов контроля и восстановления, не придумывая результаты, которые не были проверены.
Как была подготовлена и поддерживалась эта статья
Данный метод сочетает в себе ограниченное наблюдение за зарегистрированными данными с инженерным анализом многостанционной маршрутизации, контроля опорных точек, абразивного воздействия, проверки и обработки исключений. Контекст безопасности определяется официальными материалами ISO и OSHA, в то время как заявления, основанные на видеоматериалах, ограничиваются видимыми действиями и явными отсутствиями. Корректировки можно отправлять через маршрут связи с компанией, и политику конфиденциальности поясняет обработку данных на сайте.