
Sudarea sincronizată cu mai multe torțe nu se realizează pur și simplu prin pornirea a două sau mai multe arcuri simultan. Sistemul trebuie să mențină o relație controlată între geometria torței, mișcarea de deplasare, parametrii procesului, distribuția căldurii, adaptarea piesei de prelucrat și răspunsul la defecțiune.
De obicei, scenariul de afaceri este un randament mai mare sau un echilibru mai bun al procesului. Riscul ingineresc este că o diferență ascunsă între canale poate crea o calitate inegală, distorsiuni sau o eroare care se propagă în întreaga stație. Prin urmare, o specificație bună tratează fiecare torță atât ca parte a unui grup sincronizat, cât și ca un canal de proces verificabil independent.
Cheltuieli cheie
- Pornirea simultană a arcului nu dovedește sudarea sincronizată.
- Geometria torței și mișcarea de deplasare necesită o referință comună.
- Fiecare torță are nevoie în continuare de propria înregistrare a procesului și de propria stare de alarmă.
- Interacțiunea termică trebuie testată pe piese reprezentative.
- O eroare pe un singur canal necesită un răspuns de grup definit și o regulă de repornire.
Răspuns direct: ce face ca sudarea sincronizată cu mai multe torțe să fie validă?
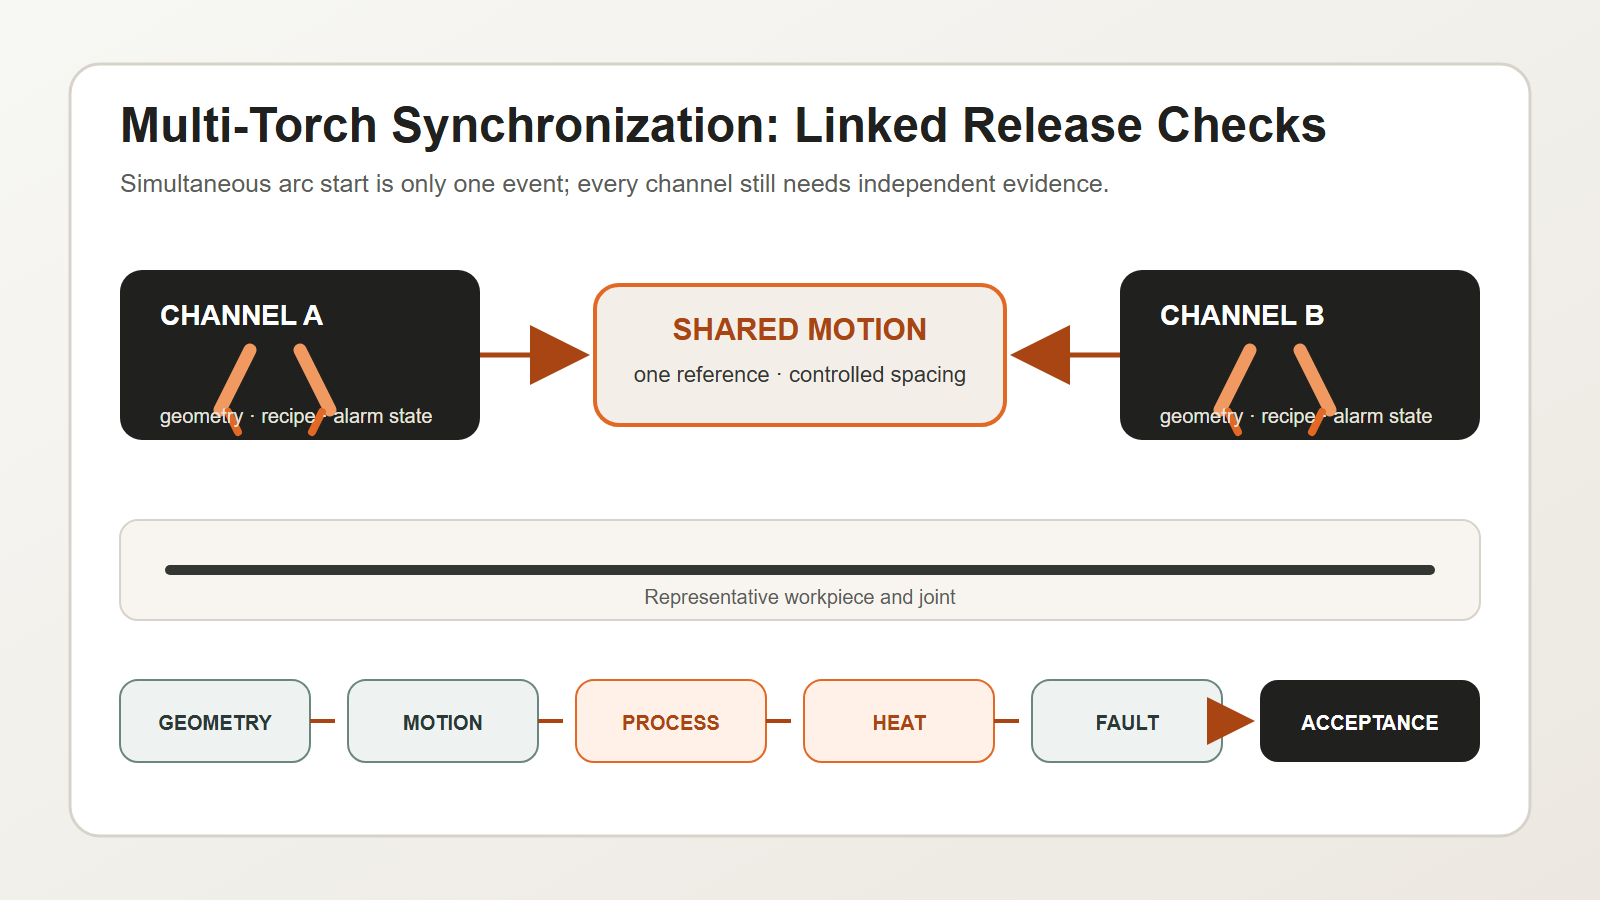
Sudarea sincronizată cu mai multe torțe este validă atunci când grupul se mișcă ca un singur proces planificat și fiecare torță rămâne verificabilă independent. Începeți cu piesa de prelucrat, îmbinare, material și calitatea sudurii necesară. Setați poziția, unghiul și spațierea fiecărei torțe dintr-un datum comun. Legați viteza de deplasare și spațierea relativă în planul de mișcare. Stocați curentul, alimentarea sârmei, temporizarea și alte valori de proces aprobate pe canal și rețetă. Testați modul în care sursele de căldură active afectează ajustarea, distorsiunea și opririle sau repornirile. Atribuiți fiecărei torțe propria stare de arc, alimentare, utilitate și poziție. Dacă un canal eșuează, sistemul de control trebuie să introducă răspunsul aprobat pentru acea secvență de sudare. Înainte de producție, inspectați fiecare locație de sudură și testați defectele definite pe piese repetate. Pornirea mai multor arcuri împreună este un singur eveniment. Sudarea sincronizată este relația verificată dintre geometrie, mișcare, proces, căldură, calitate și recuperare.
Începeți cu sudura și piesa de lucru, nu cu numărul de torțe
Înainte de a alege o configurație cu mai multe torțe, definiți:
- tipul îmbinării și locația sudurii;
- materialul de bază și intervalul de grosimi;
- variația acomodării și a decalajelor;
- poziția și accesibilitatea sudurii;
- calitatea sudurii necesare și metoda de inspecție;
- mixul de producție și cerințele de tranziție;
- aportul de căldură admisibil și comportamentul la distorsiune.
Numărul și aranjamentul torțelor ar trebui să respecte acest cadru de proces. Adăugarea mai multor torțe nu poate compensa o potrivire inconsistentă, o amplasare instabilă sau un nivel de acceptare a sudurii nedefinit.
Validați geometria ca sistem legat
Torțele necesită o referință mecanică și de proces comună. Verificările importante includ:
| Element de geometrie | Ce trebuie verificat | Mod tipic de defecțiune |
|---|---|---|
| poziţia torţei | locație față de îmbinare și torțele învecinate | margine decalatată sau margine ratată |
| unghiuri de lucru și de deplasare | orientare corectă pe întreaga cale | fuziune sau formă inconsistentă a mărgelei |
| distanța dintre torțe | separarea intenționată sub sarcină și mișcare | interacțiune termică sau risc de coliziune |
| vârf de contact sau punct de proces | calibrare repetabilă specifică canalului | un canal se deplasează în timp ce celelalte rămân corecte |
| referință piesă de lucru | prezentare și fixare stabilă a pieselor | toate canalele urmează referința greșită |
Măsurați sistemul instalat. O relație CAD nominală nu include deformarea consolei, forțele cablului, modificările de service, efectele de coliziune sau mișcarea termică.
Sincronizați mișcarea fără a pierde vizibilitatea canalului
Planul de mișcare ar trebui să definească care variabile sunt partajate și care rămân independente.
Variabilele partajate pot include permisiunea de pornire, direcția de deplasare, viteza coordonată, rotația piesei de prelucrat și blocările stației. Variabilele independente pot include stabilirea arcului, starea alimentării sârmei, feedback-ul de curent sau tensiune, intrarea pentru înălțimea torței sau urmărirea cusăturii și alarme specifice canalului.
Logica de control ar trebui să răspundă la patru întrebări:
- Ce trebuie să fie adevărat înainte ca grupul să înceapă?
- Ce confirmă că fiecare canal necesar este stabilit?
- Ce se întâmplă dacă un canal își părăsește starea permisă?
- Ce trebuie verificat din nou înainte ca grupul să repornească?
„Continuați cu torțele rămase” nu este automat un răspuns sigur sau acceptabil. Permiterea sa depinde de proiectarea sudurii, secvența, bilanțul termic și procedura calificată.
Gestionați parametrii procesului pe canal și pe rețetă
O stație sincronizată are nevoie în continuare de înregistrări la nivel de canal. În funcție de procesul de sudare și de cerințele proiectului, rețeta poate include:
- identificarea procesului;
- curent, tensiune, alimentare sârmă sau valori de control echivalente;
- viteza de deplasare și momentul pornirii/opririi;
- starea gazului de protecție sau a mediului de proces;
- decalaj și orientare a torței;
- setări de țesătură, oscilație sau urmărire a cusăturii;
- comportamentul la umplerea craterului, la intrare și la ieșire;
- limite de alarmă și toleranță.
Păstrați versiunea rețetei împreună cu înregistrarea producției. Dacă o torță este ajustată, modificarea nu ar trebui să devină o setare locală nedocumentată care să supraviețuiască în afara configurației aprobate.
ISO 4063:2023 oferă o nomenclatură standardizată a proceselor și numere de referință, facilitând identificarea consistentă în desene, instrucțiuni de lucru și specificații ale procedurilor de sudare. ISO 15614-1:2017 descrie calificarea procedurilor pentru sudarea cu arc și cu gaz a oțelurilor și sudarea cu arc a aliajelor de nichel în cadrul domeniului său de aplicare. Ruta de calificare aplicabilă depinde în continuare de materialul, procesul, contractul și standardul de aplicație.
Afirmație citabilă 1: Sudarea sincronizată cu mai multe torțe necesită simultan controlul mișcării la nivel de grup și dovezi ale procesului la nivel de canal.
Afirmație citabilă 2: O sincronizare identică nu dovedește condiții de sudare identice, deoarece geometria și interacțiunea termică pot diferi în funcție de canal.
Controlul interacțiunii și secvenței căldurii
Arcurile multiple modifică modelul termic. Chiar și atunci când fiecare canal individual se află în intervalul așteptat, temporizarea și spațierea lor combinate pot afecta distorsiunea, condițiile intertraversare și acumularea locală de căldură.
Echipa de proiect ar trebui să evalueze:
- dacă torțele sudează simultan sau cu un decalaj controlat de timp/poziție;
- distanța dintre sursele active de căldură;
- direcția de deplasare și simetria secvenței;
- restricționarea și eliberarea dispozitivului de fixare;
- efectul opririlor și repornirilor asupra concentrației locale de căldură;
- dacă arcul, stropii sau debitul de gaz al unui canal afectează un alt canal sau senzor.
Nu tratați acestea ca formule universale. Validați-le cu piese reprezentative și procedura calificată prevăzută.
Izolarea defectelor de proiectare înainte de producție
Stația ar trebui să detecteze și să răspundă la defecțiuni specifice canalului, cum ar fi:
- eșecul de a stabili un arc;
- întreruperea alimentării sârmei;
- procesează feedback-ul în afara ferestrei permise;
- coliziunea torței sau abaterea de poziție;
- ecranare sau pierdere de utilități;
- pierderea încrederii în urmărirea cusăturilor;
- o torță terminând mai devreme sau rămânând în urmă.
Un răspuns controlat poate necesita oprirea coordonată, retragerea în siguranță, marcarea piesei de lucru afectate și blocarea repornirii automate până la trecerea verificărilor definite. Strategia corectă depinde de faptul dacă continuarea ar crea o condiție neconformă sau periculoasă.
Afirmație citabilă 3: O celulă cu torțe multiple nu este pregătită pentru producție până când defectele pe un singur canal nu au un răspuns de grup testat și o regulă de repornire.
Modelul de control al canalului EVST
EVST folosește CANAL model pentru a structura o analiză a sudării sincronizate cu mai multe torțe. Acesta separă șapte decizii care sunt adesea amestecate.
- C — Date comune: o referință pentru piesa de prelucrat și dispozitivul de fixare pentru grup.
- H — Geometria capului: poziția, unghiul, distanțarea și accesul pentru fiecare torță.
- A — Relația axelor: deplasare coordonată, mișcarea piesei de prelucrat și spațiul de coliziune.
- N — Proces denumit: Identificarea procesului și rețeta aprobată per canal.
- N — Stare rețea: feedback privind arcul, alimentarea, utilitatea și urmărirea pentru fiecare torță.
- E — Bilanț energetic: spațierea surselor de căldură, secvența și efectele de oprire/repornire.
- L — Răspuns la pierderi: comportament controlat atunci când un canal necesar eșuează.
Acest model creează un tabel de decizie înainte de programarea controalelor.
| Zona CANALULUI | Dovezi de colectat | Decizia de eliberare |
|---|---|---|
| Datum comun și geometrie a capului | măsurători instalate și înregistrarea calibrării | geometrie pregătită |
| Relația axei | test de îndemânare simulat și fizic | pregătit pentru mișcare |
| Proces denumit | procedura aprobată și versiunea rețetei | proces gata |
| Stare de rețea | feedback-ul canalului și testul alarmei | monitorizare pregătită |
| Bilanțul energetic | rezultate reprezentative ale încercărilor și dimensionale/ale sudurilor | plan termic gata |
| Răspuns la pierderi | teste de defecțiune definite și verificări de repornire | gata de recuperare |
EVST recomandă ca o modificare a rețetei să creeze un nou eveniment de revizuire. Modificarea poate afecta doar un canal, dar rezultatul grupului se poate modifica. Păstrați înregistrările vechi și noi. Înregistrați cine a aprobat modificarea la nivel de companie. Nu permiteți ca o compensare locală nedocumentată să devină setarea normală.
Modelul ajută și la schimbare. Un produs nou poate modifica datumul, spațierea torței, traiectoria, rețeta sau secvența de încălzire. Verificarea configurării ar trebui să arate ce decizii de CANAL rămân valide și care trebuie repetate.
Afirmație citabilă 4: Mai multe torțe cresc puterea numai atunci când geometria, înregistrările procesului și izolarea defecțiunilor se scalează odată cu numărul de torțe.
Construiți un test de acceptare pe baza dovezilor de producție
Un test de acceptare eficient în fabrică sau la fața locului ar trebui să acopere mai mult decât o scurtă sudură simultană. Luați în considerare:
- calibrare și verificare geometrică pentru fiecare canal;
- porniri repetate, deplasare constantă, opriri și reporniri;
- înregistrarea parametrilor la nivel de canal;
- variație reprezentativă a amenajării;
- inspecția fiecărei locații de sudură, nu doar a ansamblului combinat;
- modificări dimensionale sau distorsiuni, acolo unde este cazul;
- defecte definite pe un singur canal și recuperare controlată;
- selectarea rețetelor și prevenirea modificărilor neautorizate;
- producție continuă la mixul de produse convenit.
ISO 5817:2023 abordează imperfecțiunile îmbinărilor sudate prin fuziune realizate din oțel, nichel, titan și aliaje ale acestora, atunci când grosimea materialului este de cel puțin 0.5 mm. Exclude sudarea cu fascicul și identifică grupele de procese 11, 12, 13, 14, 15 și 31 conform ISO 4063; grupa de procese 31 se aplică numai oțelului. Nivelurile sale de calitate B, C și D nu selectează acceptarea produsului; această decizie trebuie luată în cadrul proiectului, contractului și codului aplicabil.
Întrebări de inclus într-o cerere de ofertă (RFQ)
Rugați potențialii integratori să explice:
- cum este setată și reverificată geometria torței;
- care stări sunt sincronizate și care sunt monitorizate independent;
- cum sunt înregistrate versiunile de rețete și parametrii canalului;
- cum răspunde sistemul la o defecțiune a unui canal;
- modul în care vor fi calificate și inspectate piesele reprezentative;
- modul în care trecerea afectează calibrarea și aprobarea procesului;
- presupuneri care necesită confirmarea clientului.
Aceste întrebări dezvăluie dacă „torța multiplă” este oferită ca un aranjament mecanic sau ca un proces de producție controlat.
Întrebări frecvente
Trebuie ca fiecare torță să utilizeze parametri identici?
Nicio regulă universală nu impune valori identice. Geometria, starea îmbinării, poziția și rolul termic pot diferi. Important este ca fiecare canal să utilizeze valorile aprobate pentru rolul său și ca procesul combinat să fie validat.
Poate o torță defectată să se oprească doar pe sine?
Numai dacă proiectarea sudurii, calificarea procesului, secvența și evaluarea riscurilor permit acest lucru. În multe cazuri, este necesară o oprire coordonată pentru a evita crearea unei condiții termice sau de calitate necontrolate.
Este pornirea simultană principala metrică de acceptare?
Nu. Geometria stabilă, deplasarea coordonată, dovezile procesului la nivel de canal, acceptarea sudurii și recuperarea defecțiunilor sunt mai semnificative decât o singură demonstrație la momentul începerii.
Transformă numărarea torțelor într-un proces controlat
EVST poate sprijini definirea cerințelor de îmbinare, a conceptelor de fixare, a mișcării sincronizate, a monitorizării la nivel de canal, a controlului rețetelor și a testelor de acceptare pentru celulele de sudare cu torțe multiple. Partajați desene reprezentative, materiale și cerințe de calitate pentru o analiză de fezabilitate.
Resurse conexe
- Componente și integrare a celulelor de sudură robotizată
- Ghid complet pentru sudarea robotizată
- Ghid de siguranță pentru sudarea robotizată