

A consistência da retificação robótica só deve ser liberada após a verificação da faixa de entrada, da sequência de acabamento físico, das permissões de interface, da evidência da superfície finalizada e da presença de anormalidades. Uma gravação nítida pode demonstrar a operação, mas a zona de superfície finalizada real deve ser validada com peças representativas e pelo método de inspeção especificado.
A EVST denomina essa estrutura de decisão como Janela de desgaste de contato de referênciaEste documento foi escrito para engenheiros de produção e acabamento que trabalham na automatização de uma operação de retificação controlada e, deliberadamente, exclui uma receita universal de abrasivos, acabamento garantido, taxa de remoção ou valor de vida útil da ferramenta.
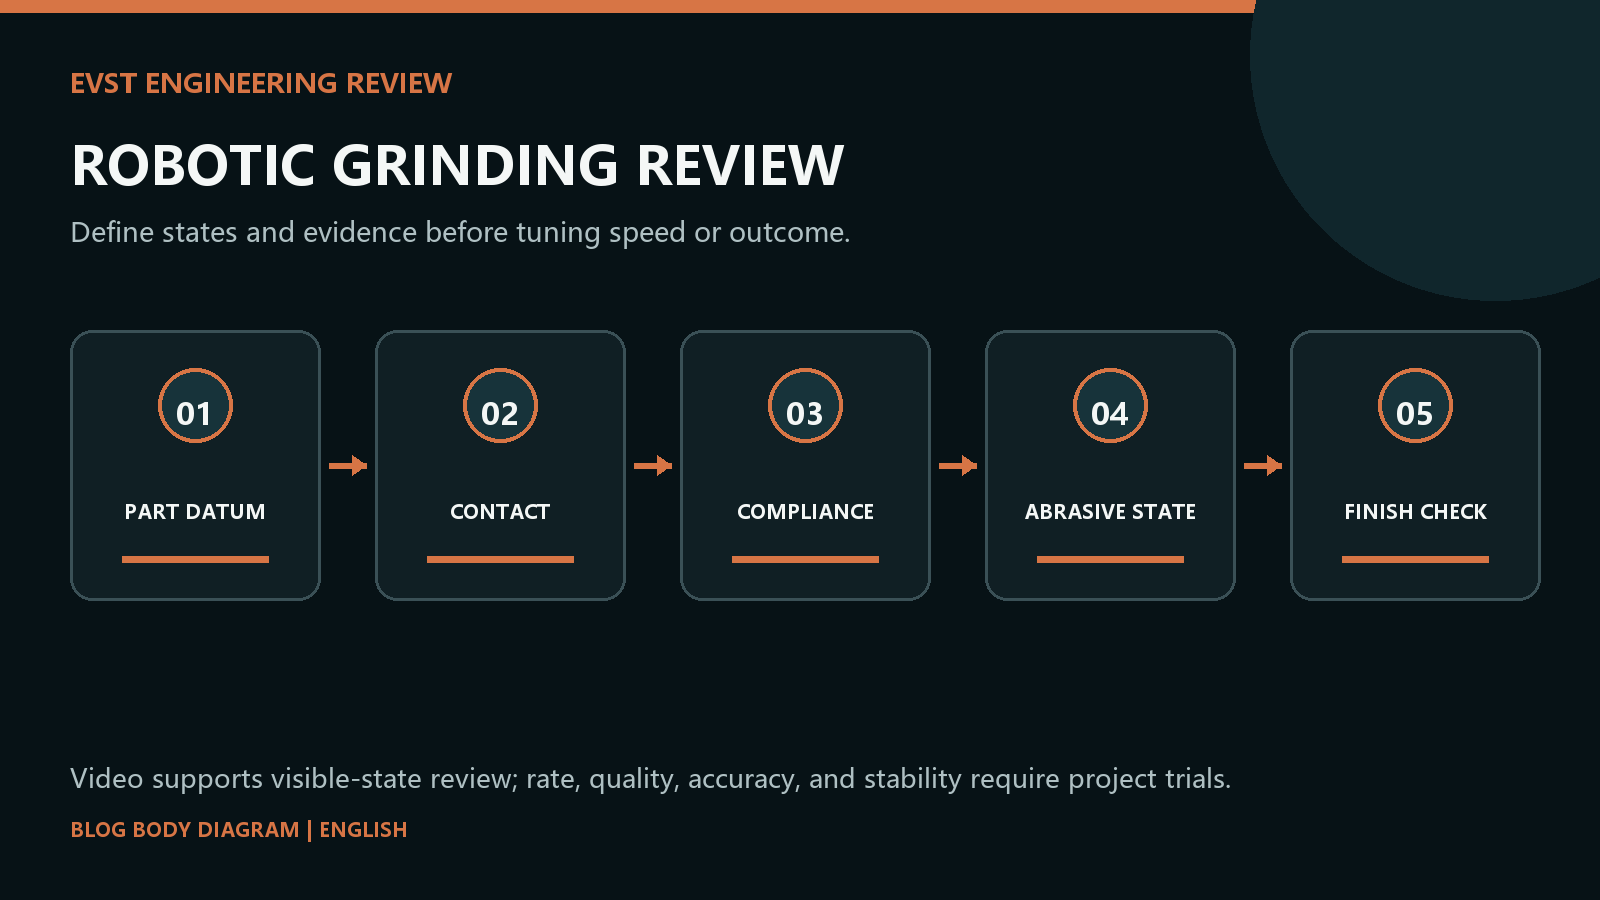
Consistência na retificação robótica: ancore o acabamento a uma referência de peça repetível.
O envelope inicial contém o material da peça, além da geometria, datum de fixação, zonas de superfície alvo, tolerância de material, regras de aresta, variação de entrada, critérios de acabamento, método de amostragem e retrabalho permitido. Essas entradas não são notas de compra; elas estabelecem o que o aplicativo de acabamento deve reconhecer antes de qualquer ação automática de acabamento. Um percurso repetido ainda pode arredondar uma aresta quando a exposição ao abrasivo muda à medida que a ferramenta cruza um limite de superfície local. Uma condição de superfície fora desse envelope pertence a uma rota definida de rejeição, retenção ou revisão de acabamento de engenharia.
A sequência de acabamento físico é: identificar e localizar a peça, estabelecer a zona de superfície ativa, aproximar-se com a atitude da ferramenta declarada, entrar na janela de contato, retificar com trajetória controlada e em conformidade, sair da superfície, inspecionar o resultado do acabamento e atualizar a disposição do abrasivo ou da peça. Transforme cada transferência em cinco campos nomeados: solicitação inicial, pré-condição observável, indicação de confirmação, ação de acabamento por tempo limite e requisito de reinicialização. Para esta aplicação de acabamento, a janela de contato nunca deve ser inferida apenas pelo tempo decorrido.
| Decisão sobre a Zona de Superfície Acabada | evidências superficiais para reter | ação de finalização de estado não resolvido |
|---|---|---|
| Envelope recebido | Material da peça, geometria, referência de fixação, zonas de superfície alvo, tolerância de estoque, regras de borda, variação de entrada, critérios de acabamento, método de amostragem, além de retrabalho permitido. | Pare antes da próxima ação final irreversível. |
| Equipamentos de retificação e preparação de ferramentas | Robô, fuso de retificação, abrasivo, dispositivo flexível ou função de controle de força, dispositivo de fixação, extração, proteção, monitoramento do estado de acabamento da ferramenta, equipamento de retificação para inspeção, além de auxiliares de troca de ferramentas. | Mantenha a configuração ativa para concluir a revisão. |
| Permissões conectadas | peça mais dispositivo de fixação prontos, identificação da ferramenta e do abrasivo, velocidade pronta, extração adequada, permissão de contato, estado de acabamento por força ou conformidade, regra da zona de borda, resultado do acabamento de inspeção, mais retenção de manutenção | Mantenha o dispositivo afetado em seu estado de acabamento conservador. |
| Liberar registro de superfície | Repetibilidade de referência, ângulo de contato mais janela de força, cobertura do percurso, remoção de material, condição da superfície da borda, efeito do estado de acabamento abrasivo, inspeção de superfície em peças representativas, além da recuperação após perda de contato. | Direcione a saída da superfície para inspeção, reparo ou rejeição. |
Controle o contato antes de ajustar a velocidade do percurso.
O conjunto de trabalho inclui robô, fuso de retificação, abrasivo, dispositivo flexível ou função de controle de força, dispositivo de fixação, sistema de extração, proteção, monitoramento do estado de acabamento da ferramenta, equipamento de inspeção de retificação, além de auxiliares de troca de ferramentas. A avaliação do acabamento considera a massa, o centro de gravidade, a inércia, a reação do cabo ou mangueira, a condição térmica da superfície, o contato durante o processo de acabamento, o desgaste e as mudanças ambientais ao longo do movimento da ferramenta. Uma classificação estática ou uma única abordagem bem-sucedida não estabelece a margem de trabalho completa.
Execute a sequência de acabamento considerando a apresentação menos favorável esperada, bem como em condições nominais. Observe separadamente a aproximação, o engajamento, o processamento ativo, a retirada, a transferência e o retorno. Vincule a observação à receita ou programa ativo, à identificação da ferramenta, ao estado de acabamento do dispositivo de fixação ou referência, além do histórico do abrasivo, para que um revisor posterior possa reconstruir o teste.
Estudo de falha 1 — O ponto de referência da peça desloca-se sob a carga do processo de acabamento. Partindo de uma condição conhecida da superfície acabada, introduza o desafio deliberadamente e registre o primeiro sinal de mudança. Documente onde a peça, a ferramenta e os equipamentos de retificação conectados param; identifique o calor residual, o movimento da ferramenta, a pressão, a energia elétrica ou o estado final do processo de acabamento armazenado; em seguida, verifique quais ações automáticas estão inibidas. A instrução de recuperação deve indicar o responsável pela decisão, o limite de tentativas, a necessidade de inspeção e as evidências exatas da superfície necessárias antes que a janela de contato possa ser restaurada.
Tratar a condição da superfície abrasiva como dados de produção
As principais condições da interface são: peça e dispositivo de fixação prontos, identificação da ferramenta e do abrasivo, velocidade adequada, extração adequada, permissão de contato, estado de acabamento por força ou conformidade, regra da zona de borda, resultado do acabamento de inspeção e pausa para manutenção. Um comando de controle solicita uma ação de acabamento; não comprova que uma transição física ocorreu. Defina discrepância de sinal, dados desatualizados, perda de comunicação, movimento da ferramenta interrompido e restauração de energia como consequências de um erro não detectado nesta aplicação de acabamento.
A análise da superfície de saída consiste em repetibilidade do datum, ângulo de contato e janela de força, cobertura do percurso, remoção de material, condição da superfície da borda, efeito do estado de acabamento abrasivo, inspeção da superfície em peças representativas e recuperação após a perda de contato. Associe cada resultado de medição ou inspeção à identidade da zona da superfície acabada, configuração, fonte de tempo e disposição. Se essas associações forem quebradas, a saída da superfície permanece em espera, mesmo que o programa do robô ou da máquina tenha atingido sua linha final.
Estudo de falhas 2 — A força de contato ou a conformidade saem da faixa permitida. Partindo de uma condição conhecida da superfície acabada, introduza o desafio deliberadamente e registre o primeiro sinal de mudança. Documente onde a peça, a ferramenta e os equipamentos de retificação conectados param; identifique o calor residual, o movimento da ferramenta, a pressão, a energia elétrica ou o estado final do processo de acabamento armazenado; em seguida, verifique quais ações automáticas estão inibidas. A instrução de recuperação deve indicar o responsável pela decisão, o limite de tentativas, a necessidade de inspeção e as evidências exatas da superfície necessárias antes que a janela de contato possa ser restaurada.
Testes de falha para a janela de contato
O teste na zona de chegada é mais informativo do que uma demonstração ininterrupta, pois expõe as permissões e as medidas de proteção que deveriam impedir a escalada do conflito. O primeiro desafio proposto é:
- Desafio 1: A referência da peça se desloca sob a carga do processo de acabamento. O histórico do abrasivo deve preservar a condição da superfície, a ação de acabamento inibida, a intervenção permitida e a disposição final.
- Desafio 2: A força de contato ou a conformidade ultrapassam os limites permitidos. O histórico do abrasivo deve preservar a condição da superfície, a ação de acabamento inibida, a intervenção permitida e a destinação final.
- Desafio 3: O desgaste abrasivo altera a remoção ou a condição da superfície. O histórico do abrasivo deve preservar a condição da superfície, a ação de acabamento inibida, a intervenção permitida e a destinação final.
- Desafio 4: A extração, o estado de acabamento da ferramenta ou as evidências da superfície de inspeção tornam-se indisponíveis. O histórico do abrasivo deve preservar a condição da superfície, a ação de acabamento inibida, a intervenção permitida e a destinação final.
Estudo de falhas 3 — O desgaste abrasivo altera a remoção ou a condição da superfície. Partindo de uma condição conhecida da superfície acabada, introduza o desafio deliberadamente e registre o primeiro sinal de mudança. Documente onde a peça, a ferramenta e os equipamentos de retificação conectados param; identifique o calor residual, o movimento da ferramenta, a pressão, a energia elétrica ou o estado final do processo de acabamento armazenado; em seguida, verifique quais ações automáticas estão inibidas. A instrução de recuperação deve indicar o responsável pela decisão, o limite de tentativas, a necessidade de inspeção e as evidências exatas da superfície necessárias antes que a janela de contato possa ser restaurada.
Estudo de falhas 4 — A extração, o estado de acabamento da ferramenta ou as evidências da superfície de inspeção tornam-se indisponíveis. Partindo de uma condição conhecida da superfície acabada, introduza o desafio deliberadamente e registre o primeiro sinal de mudança. Documente onde a peça, a ferramenta e os equipamentos de retificação conectados param; identifique o calor residual, o movimento da ferramenta, a pressão, a energia elétrica ou o estado final do processo de acabamento armazenado; em seguida, verifique quais ações automáticas estão inibidas. A instrução de recuperação deve indicar o responsável pela decisão, o limite de tentativas, a necessidade de inspeção e as evidências exatas da superfície necessárias antes que a janela de contato possa ser restaurada.
A revisão do acabamento de segurança em torno da zona de superfície acabada indica os estados
O estudo de riscos abrange falhas em rebolos abrasivos, fragmentos ejetados, faíscas, poeira, movimento de ferramentas robóticas, arestas afiadas, superfícies quentes, emaranhamento, reinício inesperado, além da exposição durante a troca ou limpeza do abrasivo. A produção automática é apenas um dos modos de operação. Preparação, programação, reabastecimento, limpeza, inspeção, desobstrução de equipamentos, trabalho com ferramentas e manutenção podem colocar as pessoas mais próximas da energia e dos equipamentos de retificação em movimento do que no ciclo normal.
A norma ISO 12100 fornece uma estrutura para avaliação e redução de riscos em máquinas. No caso de aplicações de robôs industriais, a ISO 10218-2:2025 aborda a integração e as atividades do ciclo de vida. O material da OSHA citado adiciona o contexto do processo de acabamento ou de equipamentos de retificação. Essas referências orientam a revisão final; a instalação em si, a jurisdição, as máquinas conectadas e o método de trabalho ainda determinam as medidas de proteção definitivas.
Evidências superficiais do ciclo sem uma promessa universal
Observe a sequência completa de acabamento, incluindo carregamento parcial, confirmação da referência, verificação da ferramenta e do abrasivo, aproximação, contato, passes de retificação, retirada, pausa na extração, inspeção, atualização do abrasivo, descarregamento e recuperação. Separe os períodos de espera, movimento da ferramenta na retificação, tempo do processo de acabamento, verificação, reabastecimento, troca de ferramenta, manutenção programada e recuperação em caso de anormalidade. Repita a observação para todas as entradas esperadas antes de identificar o segmento limitante. A cronometragem de um vídeo editado e uma única execução bem-sucedida não são bases adequadas para uma previsão de produção.
O registro da superfície do ciclo deve mostrar a identificação da peça ou junta, a receita ou programa, a configuração da ferramenta e do dispositivo de fixação, as ações dependentes do operador, o método de medição e a gama de condições representadas. Informe as premissas ao lado do resultado final e, em seguida, atribua um responsável e uma ação de acabamento de fechamento a cada entrada ausente.
Liberar superfícies através de evidências de inspeção da superfície
Uma análise de acabamento de aplicação EVST utiliza a Janela de Referência-Contato-Desgaste para organizar a decisão, e não para substituir os testes. O resumo do projeto deve incluir:
- peças representativas mais especificação de material
- zonas de superfície, regras de borda e método de aceitação de acabamento
- abrasivo, fuso, conformidade, dispositivo de fixação, além de dados de extração
- ciclo, troca de ferramentas, vida útil da ferramenta, retrabalho e requisitos de segurança
Com essas informações, a revisão de acabamento pode conectar hardware e acesso a evidências da superfície do processo de acabamento, permissões de interface, medidas de proteção, segmentação de ciclo, inspeção e recuperação. O atalho rejeitado consiste em copiar um caminho repetível, deixando implícitos a força de contato, as regras de borda, o desgaste abrasivo e a inspeção de acabamento. O limite de engenharia restante permanece explícito: peças representativas, o abrasivo selecionado, a extração, a conformidade e o método de inspeção devem ser validados em conjunto.
Perguntas frequentes
O que deve ser definido antes de selecionar o equipamento principal de moagem?
Comece com o material da peça, sua geometria, pontos de referência da fixação, zonas de superfície alvo, tolerância de material, regras de borda, variação de entrada, critérios de acabamento, método de amostragem e retrabalho permitido. Em seguida, avalie a montagem completa, a fixação, as utilidades, o perfil de movimento da ferramenta, a reação do processo de acabamento, o acesso e as medidas de proteção. A seleção feita antes que o envelope de entrada e o método de resultado do acabamento sejam conhecidos é provisória. A Janela de Referência-Contato-Desgaste mantém a decisão de hardware subordinada ao processo de acabamento e às evidências da superfície de liberação, em vez de a uma demonstração atraente.
O que comprova que esta operação está concluída?
A conclusão requer repetibilidade do datum, ângulo de contato mais janela de força, cobertura do percurso, remoção de material, condição da superfície da borda, efeito do estado de acabamento abrasivo, inspeção da superfície em peças representativas e recuperação após perda de contato. A conclusão por software é um sinal em uma cadeia maior. O histórico do abrasivo deve reter a identidade, a configuração, o resultado do acabamento, a origem no tempo e a destinação. Uma saída de superfície que não pode ser associada ao seu histórico de processo de acabamento permanece sem solução e segue a rota de inspeção ou reparo declarada.
Por que realizar testes de falha deliberada?
Testes de falha demonstram se a peça e o dispositivo de fixação estão prontos, se a ferramenta e o abrasivo estão identificados, se a velocidade está adequada, se a extração está correta, se a permissão de contato, o estado de acabamento de força ou conformidade, a regra da zona de borda, o resultado do acabamento da inspeção e a retenção de manutenção são permissões genuínas. Verifique a perda de desafio, a discordância, o tempo limite, a interrupção de energia, os destinos bloqueados e as falhas específicas do item listadas acima. Verifique o estado de parada do acabamento, o método de acesso, o limite de nova tentativa, a evidência da superfície de reinicialização e a disposição final, em vez de presumir que um ciclo normal bem-sucedido os comprova.
Este vídeo permite avaliar o desempenho ou o tempo de ciclo?
Não. O vídeo é útil para explicar a sequência de acabamento visível, mas peças representativas, o abrasivo selecionado, a extração, a conformidade e o método de inspeção devem ser validados em conjunto. Meça a carga da peça, a confirmação do datum, a verificação da ferramenta e do abrasivo, a aproximação, o contato, as passagens de retificação, a retirada, o atraso na extração, a inspeção, a atualização do abrasivo, a descarga e a recuperação com entradas representativas, o tempo de conexão do equipamento de retificação, a verificação, a troca, o serviço e a recuperação. Publique um resultado de acabamento definido com seu método e premissas somente após a existência de evidências concretas do projeto.
Conclusão
A janela de referência-contato-desgaste torna a questão da liberação testável: as condições de entrada, a janela de contato, a execução física, a evidência da superfície final resultante e a disposição de exceções devem estar em concordância. A EVST pode traduzir as entradas do projeto em um plano de teste e aceitação, enquanto a peça real, o equipamento de retificação, o ambiente, o procedimento e os requisitos de segurança aplicáveis permanecem como a autoridade para a liberação final.
Leitura relacionada ao EVST
- limites da célula de alimentação de máquinas
- fundamentos do processo de alimentação de máquinas
- planejamento de janela de contato para retificação robótica
Referências
- ISO 10218-2:2025 — Robôs industriais e aplicações de robôs — Parte 2 — Utilizado para integração, comissionamento, operação, manutenção e desativação de aplicações e células de robôs industriais.
- ISO 12100:2010 — Segurança de máquinas — Avaliação e redução de riscos — Utilizado para identificação de perigos, avaliação de riscos, redução de riscos, documentação e verificação em todas as fases do ciclo de vida das máquinas.
- OSHA 1910.215 — Máquinas com Discos Abrasivos — Utilizado para proteção de rebolos abrasivos, montagem e para atender aos requisitos de condição da superfície da máquina.
- Estrutura de Avaliação de Desempenho do NIST para Sistemas Robóticos — usado para requisitos observáveis, métricas e métodos de teste repetíveis para avaliação do desempenho de sistemas robóticos.