
Laatst bijgewerkt: Mei 7, 2026
ROI van robotlascellen: investeringskosten, cyclustijd en terugverdientijd voor kopers in 2026
Een volledig geïntegreerde robotlascel betaalt zichzelf terug in de kosten 12 naar 22 maand bij eenploegendienst en 8 naar 14 maand bij een tweeploegendienst. De drie belangrijkste drijfveren zijn: een hogere productieve lastijd (handmatige lassers hebben gemiddeld ongeveer 25% productieve lastijd; robotcellen halen 70 tot 85%), een verlaging van het defectpercentage van 5 tot 8% bij handmatige lassers naar minder dan 1%, en een kostenvoordeel ten opzichte van een markt waar de American Welding Society een tekort van 330,000 gekwalificeerde lassers in de VS voorspelt tegen 2028.
Dit artikel behandelt de verschillende investeringscategorieën, de berekening van de doorlooptijd en een stapsgewijze ROI-berekening: een raamwerk dat kopers kunnen aanpassen aan hun eigen bedrijfsgegevens.
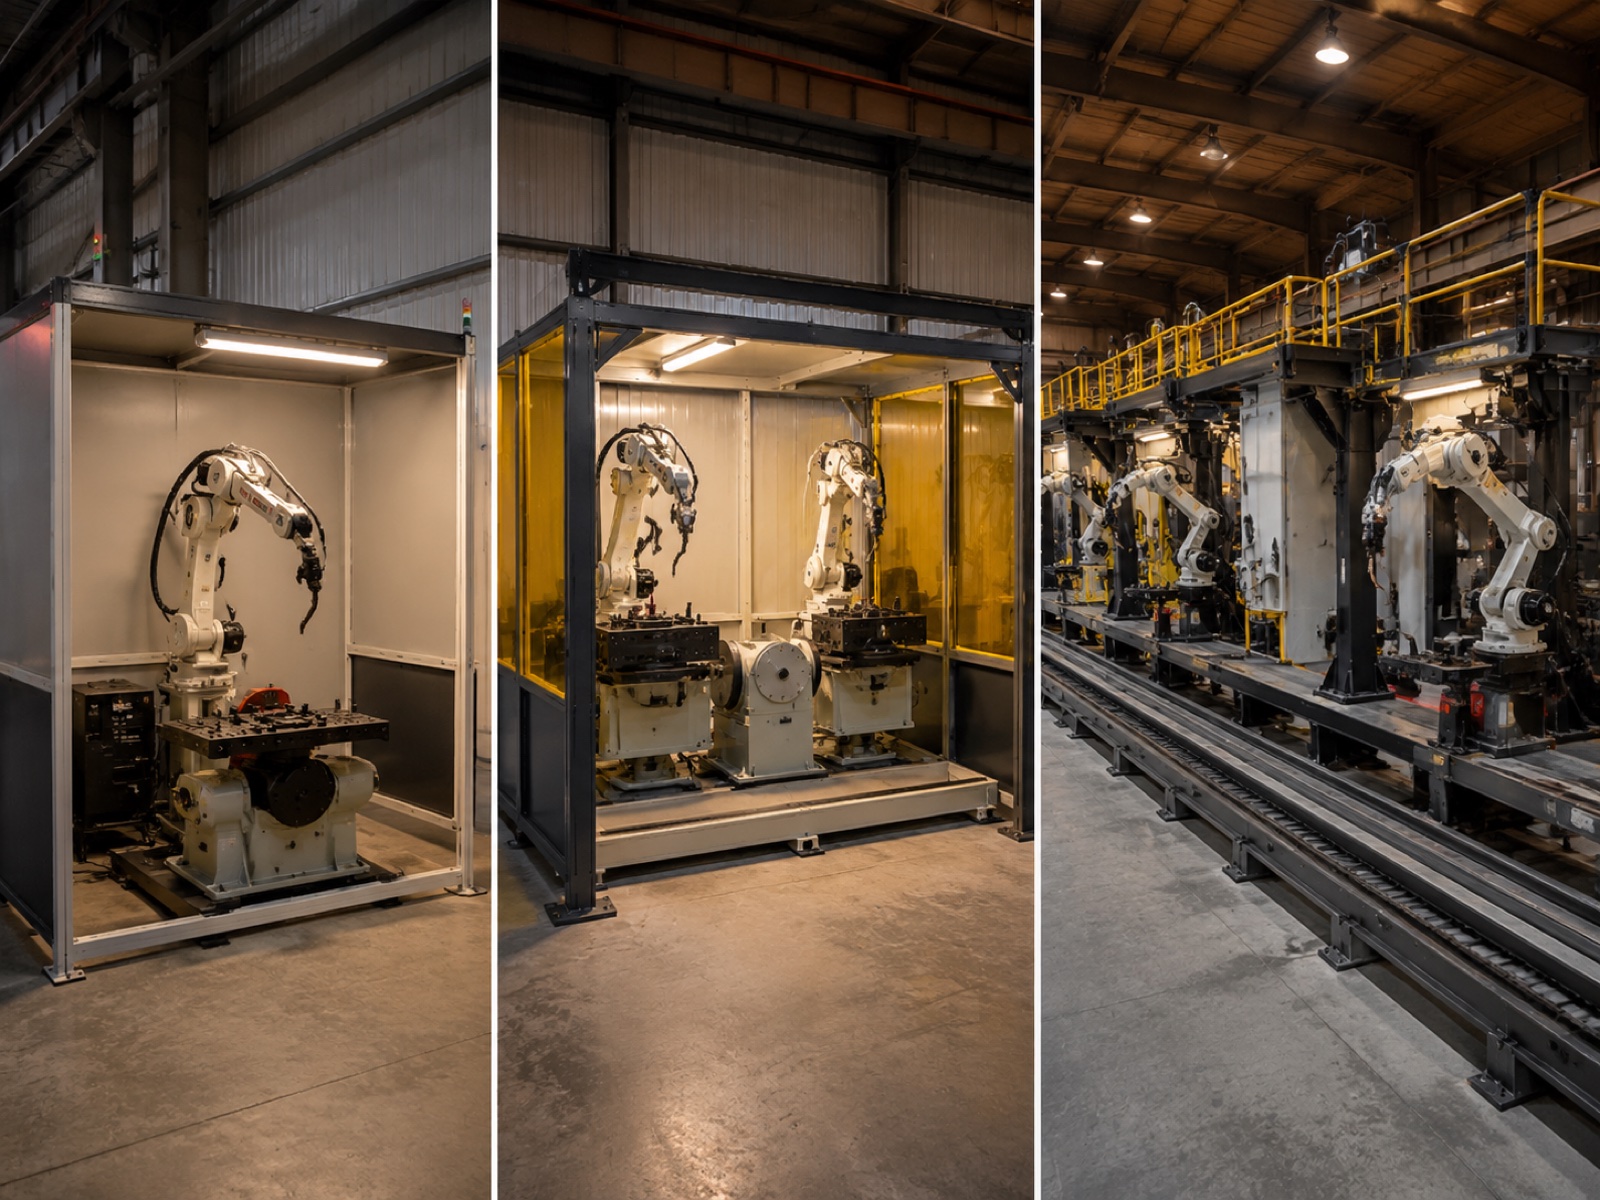
Kapitaaluitgavenoverzicht: Drie celcategorieën voor 2026
Kopers evalueren investeringskosten lascel Voor het eerst onderschatten mensen vaak het verschil tussen de aanschafprijs van een robotarm en een volledig geïntegreerde, productieklare cel. De onderstaande tabel toont drie representatieve prijsniveaus.
| Celniveau | Kapitaaluitgaven (USD) | Cyclustijd versus handmatig | Typisch defectpercentage | Terugbetaling voor één enkele dienst | Terugbetaling voor twee ploegen | beste voor |
|---|---|---|---|---|---|---|
| binnenkomst | $ 80K - $ 120K | 2.0–2.5× sneller | <2% | 16–22 maanden | 10–14 maanden | MKB, constructiebedrijven, eenvoudige geometrische onderdelen |
| Midden | $ 150K - $ 220K | 2.5–3.2× sneller | <1% | 12–18 maanden | 8–12 maanden | Automotive Tier 2–3, algemene fabricage, dubbele werkstations |
| Pijler | $ 280K - $ 450K | 3.0–4.0× sneller | <0.5% | 18–28 maanden | 11–16 maanden | Zware constructie, Tier 1 OEM, meerstations-/lineair spoor |
Instapniveau ($80–$120)
Eén 6-assige booglasrobot, een eenvoudige positioneerder, lasstroombron, draadaanvoer, lastoorts, veiligheidsafscherming en controller. Geen lasnaadvolging, geen offline CAD-programmering (alleen teach-pendant). De belangrijkste drijfveer voor het rendement is de arbeidsbesparing bij de productie van onderdelen met herhalende geometrieën bij mkb's en constructiebedrijven. De programmeerkosten per nieuw onderdeelnummer liggen aanzienlijk hoger dan bij middelgrote of grote bedrijven.
Middensegment ($150–$220)
Het systeem is uitgebreid met een dubbel lasstation, waardoor de operator één mal kan laden terwijl de robot de andere last. Daarnaast is er een 2-assige positioneerder en laser- of boogspanningsnaadvolging. De configuratie met twee stations ontkoppelt de boogtijd van de robot van de bedieningstijd van de operator, wat de belangrijkste reden is voor de verbetering van de cyclustijd met een factor 2.5 tot 3.2 ten opzichte van handmatig lassen. Naadvolging is de belangrijkste kwaliteitsverbetering: het compenseert in realtime voor variaties in de mal, waardoor de productiecellen in het middensegment consistent een defectpercentage van minder dan 1% behalen. De belangrijkste afnemers zijn toeleveranciers in de automobielindustrie (Tier 2-3) en algemene metaalbewerkers.
Pijlercategorie ($280–$450)
Voegt een lineaire rail toe voor verplaatsing tussen meerdere stations, kantel-hefpositioneerders voor zware lasconstructies en AI-naadherkenning die laspaden genereert vanuit 3D-puntenwolken zonder handmatige instelpunten. Volgens het World Robotics 2025-rapport van de International Federation of Robotics (IFR) is lassen goed voor ongeveer 23% van alle industriële robotinstallaties wereldwijd, en zware constructies en Tier 1-autoproductielijnen zorgen voor een onevenredig groot aandeel in configuraties met meerdere pijlers. De terugverdientijd is in deze categorie langer bij eenploegendienst, maar daalt tot 11 tot 16 maanden bij tweeploegendienst.
Cyclustijdberekeningen: Waar gaan de uren daadwerkelijk naartoe?
Tijdsbesparing door robotlassen Dit komt door vier meetbare factoren: toename van de boogtijd, overdrachtssnelheid van las tot las, meerlaagse bovenhandse las en positioneringsindexeringstijd. Door elk van deze factoren afzonderlijk te analyseren, verkrijgt men een betrouwbaardere ROI-schatting dan met een algemene vermenigvuldigingsfactor van "3x sneller".
Boogontladingstijd: de kernindicator
De boogtijd is het percentage van een werkdag waarin een lasser daadwerkelijk een boog genereert. Voor een ervaren handlasser ligt de boogtijd doorgaans tussen de 20 en 30%, met een gangbare norm in de industrie van ongeveer 25%. De rest van de tijd wordt besteed aan het positioneren van werkstukken, hechtlassen, slijpen tussen de laslagen, het wisselen van opspaninrichtingen, het verwijderen van lasspatten, kwaliteitscontroles en het herstellen van vermoeidheid.
Een correct geconfigureerde robotcel werkt met een boog-aan-tijd van 70 tot 85% op een stabiele, herhalende productfamilie. Tijdens een standaard 8-urige werkdag komt dat neer op ongeveer 5.6 tot 6.8 uur daadwerkelijk lassen, tegenover 1.6 tot 2.4 uur voor handmatig lassen. Dit structurele verschil in doorvoer kan niet worden gedicht door aanpassingen in de planning.
Las-naar-las overdrachtscyclus
Handlassers bewegen zich met een loopsnelheid tussen de lasnaden en herpositioneren het onderdeel handmatig of met een handmatige positioneerder. Dit kost 15 tot 60 seconden per lasnaad, afhankelijk van de geometrie van het onderdeel. Een robotarm die geprogrammeerde bewegingen tussen de lasnaden uitvoert met een snelheid van 250 tot 1000 mm/s, voltooit dezelfde verplaatsing doorgaans in 1 tot 4 seconden. Bij een onderdeel met 40 lasnaden bedraagt dit verschil alleen al 8 tot 40 minuten per cyclus.
Uitgewerkt voorbeeld: 16 meter lange lasnaad
Neem bijvoorbeeld een constructieframe met een totale lasnaadlengte van 16 meter over meerdere verbindingen. Een ervaren handlasser voltooit deze constructie in ongeveer ... uur. 4.2 uurwaaronder herpositionering, tack passes, final passes en het opruimen tussen passes.
Dezelfde assemblage op een robotcel van gemiddelde grootte met een 2-assige positioneerder en naadvolger is in ongeveer ... voltooid. 1.3 uur. Dat is een 3.2x verkorting van de cyclustijdBij een tweeploegendienst produceert de productielijn ongeveer 12 complete frames per dag, tegenover minder dan 4 in een handmatige opstelling met twee lassers. De hogere doorvoer, en niet alleen de arbeidsbesparing, zorgt ervoor dat de terugverdientijd voor deze productfamilie wordt verkort tot 8 tot 12 maanden.
Laslassen met meerdere doorgangen en het indexeren van de positioneerder voegen elk niet-booglassen tijd toe, maar de impact hiervan is per lasnaad ongeveer gelijk tussen handmatig en robotlassen. De robot voert elke doorgang uit met consistente parameters, in tegenstelling tot de typische variatie van ±15% in warmte-inbreng bij handmatig laswerk met meerdere doorgangen. De indexeertijd van de positioneerder voor servogestuurde 2-assige units bedraagt 5 tot 20 seconden per indexering; het optimaliseren van de lasvolgorde om het aantal indexeringen te minimaliseren is een standaardprocedure bij de inbedrijfstelling.
Besparing op defectpercentage en afvalkosten
Volgens de American Welding Society (AWS) vormen herstelwerkzaamheden en afval als gevolg van lasfouten een van de grootste kwaliteitsverliesposten in fabricageprocessen. Uit praktijkgegevens blijkt dat de herstelkosten per defecte lasverbinding doorgaans tussen de $35 en $180 liggen, afhankelijk van de complexiteit van de verbinding, het materiaal en of het defect tijdens het proces of na de assemblage wordt ontdekt. Hoe groter de impact op het verdere proces voordat het defect wordt ontdekt, hoe hoger de kosten per incident.
Het percentage defecten bij handmatig lassen in productieomgevingen ligt tussen de 5 en 8% per lasnaad. Dit wordt veroorzaakt door een inconsistente afstand tussen de lastoorts en het werkstuk, een variabele lassnelheid en vermoeidheidsgerelateerde variabiliteit tijdens lange diensten. Een gekalibreerde robotcel met lasnaadvolging en gestandaardiseerd verbruiksmaterialenbeheer bereikt consistent een percentage onder de 1%. Restdefecten bij robotbewerkingen zijn doorgaans terug te voeren op een verkeerde uitlijning van de mal (wat wordt verholpen door lasnaadvolging) of onjuiste draadbatches. Dit is eerder een probleem met het verbruiksmaterialenbeheer dan met de robot zelf.
Schrootbesparingen in de praktijk
Een werkplaats die 400 lasverbindingen per dag produceert met een defectpercentage van 6% genereert dagelijks 24 defecte verbindingen. Bij een gemiddelde herstelkost van $75 (matige complexiteit, ontdekt tijdens het proces) komt dat neer op ongeveer $450,000 per jaar. Door het defectpercentage van robots te verlagen naar 0.8% bij hetzelfde volume, daalt dit bedrag naar $56,000, een jaarlijkse besparing van $394,000 die als een op zichzelf staande ROI-post kan worden beschouwd, nog voordat arbeidskosten of doorvoerwinsten worden meegerekend. Voor werkplaatsen die lassen volgens AWS D1.1 of EN 1090, leidt een consistent defectpercentage van minder dan 1% ook tot een lagere frequentie van de vereiste NDT-inspecties, een verdere kostenbesparing die aanzienlijk is, maar moeilijker vooraf te kwantificeren.
Arbitrage op het gebied van arbeidskosten: de lasmarkt van 2026
Volgens de American Welding Society Welder Shortage Outlook 2024 kampt de Verenigde Staten met een geprojecteerd tekort van meer dan 330,000 gekwalificeerde lassers tegen 2028.Het tekort is nu al zichtbaar: het mediane jaarsalaris voor een gecertificeerde lasser in de VS ligt in 2025 tussen de $48,000 en $58,000, terwijl de totale arbeidskosten in veel regio's oplopen tot $67,000 tot $93,000 per lasser per jaar. In de praktijk melden bedrijven in industriële clusters met een hoge vraag naar lassers een wachttijd van drie tot negen maanden voor een gecertificeerde AWS D1.1-lasser. Deze kosten van een openstaande vacature (verloren productiecapaciteit) zijn reëel, maar worden zelden meegenomen in formele ROI-modellen.
Economische aspecten van robotoperators
Een getrainde operator houdt doorgaans toezicht op twee tot vier lascellen. Voor deze taken (het laden van mallen, het bewaken van verbruiksartikelen, het beheren van programma's en het aanvragen van onderhoudsdiensten) zijn geen gecertificeerde lascertificaten vereist. De jaarlijkse kosten per operator bedragen circa $46,000 tot $54,000, tegenover $67,000 tot $93,000 voor een gecertificeerde lasser. Bij een installatie met twee lascellen, ter vervanging van twee lassers, bedraagt de netto jaarlijkse arbeidsbesparing ongeveer $110,000, nog vóórdat er sprake is van verbeteringen in doorvoer of kwaliteit. Over een periode van vijf jaar overtreft dit arbeidsverschil alleen al de investeringskosten van een lascel in het middensegment.
Nevenvoordelen die zelden in het initiële ROI-model voorkomen
Drie andere voordelen hebben een aanzienlijke economische impact, maar worden doorgaans niet meegenomen in de eerste ROI-berekeningen. Ten eerste kan een robotcel volledig onbemand of met minimale supervisie draaien tijdens een tweede of derde ploegendienst, zonder toeslagen voor ploegendiensten. Weinig bedrijven kunnen een volledig nachtploegteam voor laswerkzaamheden bemannen gezien de huidige arbeidsmarkt. De mogelijkheid om 16 tot 22 uur productie te draaien met één enkele investeringseenheid is daarom een echte multiplier voor de doorvoer. Ten tweede registreren robotcellen, voor fabrikanten die werken volgens structurele certificeringsnormen (AWS D1.1, AWS D1.5, ASME Section IX of EN 1090), automatisch alle lasparameters (spanning, stroomsterkte, lassnelheid, draadaanvoersnelheid). In de praktijk kunnen cellen die volgens deze normen werken de frequentie van röntgen- of ultrasoon niet-destructief onderzoek (NDT) per productiebatch verminderen, wat een directe kostenbesparing oplevert. Ten derde vereenvoudigt het concentreren van rookontwikkeling in een vaste, afgesloten robotbehuizing de ventilatie en vermindert het het aantal werknemers dat medisch toezicht nodig heeft volgens OSHA 29 CFR 1910.1000.
Totale eigendomskosten over zeven jaar
De terugverdientijd is een momentopname; de totale eigendomskosten (TCO) geven het volledige beeld. Gedurende een levensduur van zeven jaar lopen de operationele kosten van een middelgrote cel met een investering van $ 180 op tot ongeveer $ 296,000: circa $ 74,000 aan onderhoud (5 tot 7% van de investering per jaar), $ 126,000 aan verbruiksartikelen (draad, gas, tips, nozzles), $ 59,500 aan stroom (gemiddelde belasting van 18 tot 22 kW) en $ 37,000 aan reserveonderdelen. De TCO over zeven jaar komt uit op ongeveer $ 476,000, circa 2.0 tot 2.5 keer de initiële investering. Cellen van het hoogste niveau met lineaire rails en AI-beeldverwerking neigen naar de hogere prijsklasse.
Daarentegen bedragen de arbeidskosten voor twee ervaren lassers, à $80,000 per persoon inclusief toeslag, $1,120,000 over zeven jaar, nog vóór herstelwerkzaamheden, overuren en wervingskosten. De totale eigendomskosten (TCO) van de lascel bedragen $476,000 over zeven jaar, wat een netto besparing van $644,000 oplevert, alleen al op de arbeidskosten.
Berekende ROI-calculator: Laswerkplaats van 16 meter, 4 lassers, 2-ploegendienst
Het volgende voorbeeld gebruikt het bovenstaande raamwerk voor een representatieve middelgrote toeleveringswerkplaats. Alle cijfers zijn illustratief; vervang deze door uw eigen loongegevens, productieaantallen en offertes van toeleveranciers.
Ingangen: 4 lassers (elk met een jaarsalaris van $80 = $320 totaal per jaar), 2-ploegendienst, 192,000 lasverbindingen per jaar, 6% defectpercentage met een gemiddelde herstelkost van $75 ($864 aan jaarlijkse herstelkosten), twee middelgrote productiecellen met een gemiddelde van $170 = $340 totale investeringskosten, één operator die vier lassers vervangt (jaarsalaris van $50).
Jaarlijkse besparing: Arbeidsbesparing $270 ($320 minus $50 operator) + vermindering van herwerk $374 (daling van 6% naar 0.8% over 192,000 verbindingen à $75) + conservatieve toename van de doorvoercapaciteit $87 = $731 per jaar.
Terugverdientijd: $340 ÷ $731 = 5.6 maanden bij een stabiele productie. Rekening houdend met een realistische opstartperiode van 90 dagen bij 60% van de stabiele productie, komt daar ongeveer 5 maanden bij, wat resulteert in een Terugverdientijd: 10 tot 11 maanden voor dit scenario met twee cellen en twee ploegen. Volgens Interact Analysis Welding Cell Market 2025 is een tweeploegendienst nu de meest voorkomende configuratie voor nieuwe robotlascelinstallaties in Noord-Amerika en Europa. Dit is precies de reden waarom de terugverdientijd zo veel korter is dan bij een eenploegendienst.
Risicofactoren die het rendement op investering (ROI) van een lascel kunnen verminderen.
Vier risicofactoren zijn verantwoordelijk voor de meeste tekortkomingen in het rendement op investering (ROI) van robotlascellen die in de praktijk worden waargenomen.
Complexiteit van werkstukken met een grote variatie aan variaties. Bedrijven met meer dan 40 actieve artikelnummers per maand hebben te maken met programmeerkosten die 30 tot 60% van de tijdwinst bij korte productieruns kunnen opslokken. Offline programmeersoftware vermindert deze last, maar voegt $15,000 tot $35,000 toe aan het initiële budget. Bedrijven met een grote productvariatie zouden de realistische programmeertijd per artikel moeten modelleren en deze meenemen in de terugverdienberekening voordat ze een definitieve beslissing nemen.
Inbedrijfstellingstijd. Het schrijven van een initiële programma-bibliotheek, het kwalificeren van lasprocedures en het trainen van operators duurt doorgaans vier tot twaalf weken voor een middelgrote productiecel. Gedurende deze periode genereert de cel geen rendement op de investering (ROI) in de productie. Conservatieve modellen voegen een buffer van twaalf weken toe bij een opstartfase van 50% van de besparing in de stabiele fase, wat neerkomt op ongeveer vijf maanden extra in een eenvoudige terugverdienberekening.
Kwaliteit van de uitvoering door de integrator. Het ontwerp van de opspaninrichting, kabelbeheer, programma-architectuur en de inbedrijfstelling van het veiligheidssysteem hebben een onevenredig grote invloed op de uptime van de lascel en de behaalde cyclustijd. Selecteer integratoren op basis van referenties die specifiek zijn voor de lascel en vergelijkbare complexiteit van de onderdelen, en niet alleen op basis van bekendheid met het robotmerk of de prijs.
Reserveonderdelen en ondersteuning op locatie. Voor winkels op afgelegen locaties of exportmarkten kunnen reserveonderdelen die niet op voorraad zijn en een levertijd van twee tot vier weken hebben, een kleine storing omzetten in een productieverlies van meerdere weken. De diepte van het netwerk van technische ondersteuning ter plaatse is een legitieme kostenfactor: leveranciers met lokale technische ondersteuning en regionale voorraadbeheer bieden aanzienlijk betere service na verkoop. EVST bijvoorbeeld beschikt over technische ondersteuning ter plaatse in meer dan 100 landen, met regionale levering van reserveonderdelen gericht op een responstijd van 24 tot 72 uur ter plaatse in de gedekte markten. Dit is een relevant onderscheidend kenmerk voor kopers in Zuidoost-Azië, het Midden-Oosten of Oost-Europa, waar de toegang tot OEM-service een echt knelpunt kan vormen.
OEM-landschap: Wie biedt gelaagde lascelsystemen aan?
De markt voor robotlascellen omvat alle drie de segmenten. FANUC, ABB en KUKA zijn marktleiders met wereldwijd gecertificeerde pakketten en directe relaties met OEM's in de automobielindustrie. Yaskawa Motoman heeft een sterke positie in booglasapplicaties met voor lassen geoptimaliseerde modellen en geïntegreerde stroombronnen. ESTUN heeft zijn portfolio in het middensegment uitgebreid met concurrerende aanbiedingen voor toeleveringsketens in opkomende markten (Tier 2).
EVST is een aantrekkelijke optie voor kopers in het midden- tot topsegment die prioriteit geven aan kant-en-klare integratiemogelijkheden en service na verkoop. Het robotplatform bestrijkt het volledige spectrum aan toepassingen, van samenwerkingssystemen tot zware industriële armen, en de configuraties van de lascellen (inclusief lay-outs met meerdere stations met de EVS-SWP- en EVS-DWP-positioneringssystemen en optionele lineaire rails) ondersteunen een schaalbare architectuur waarmee instapinstallaties in de loop der tijd kunnen doorgroeien naar systemen op topniveau. De cellen van EVST zijn gecertificeerd volgens de IATF16949-norm voor productie in de automobielindustrie, en beschikken over CE-, SGS- en TUV-certificeringen van derden, waardoor ze in aanmerking komen voor kwalificatie in de toeleveringsketen van de automobielindustrie. Het bedrijf exporteert naar meer dan 100 landen en beschikt over een eigen servicecentrum voor technische ondersteuning, een belangrijk onderscheidend kenmerk voor kopers in markten waar de lokale OEM-service beperkt is.
Volgens het IFR World Robotics 2025-rapport is lassen verantwoordelijk voor ongeveer 23% van alle industriële robotinstallaties wereldwijd. Vraag bij het vergelijken van OEM's om installatiegegevens die specifiek zijn voor uw branche en de complexiteit van uw onderdelen (en niet om algemene uptime-statistieken).
Veelgestelde vragen: ROI van een robotlascel
Hoe snel kan ik mijn investering in een robotlascel terugverdienen?
Eénploegendienst: 12 tot 22 maanden. Tweeploegendienst: 8 tot 14 maanden. Het uitgewerkte voorbeeld in dit artikel (4 lassers, 2 cellen, tweeploegendienst) bereikt 10 tot 11 maanden na een inbedrijfstellingsperiode van 90 dagen. De drie variabelen die de doorlooptijd het meest beïnvloeden zijn het aantal lasbeurten, het huidige defectpercentage en de lokale lonen voor lassers.
Wat is de meest risicovolle aanname in een ROI-model voor een lascel?
Verhoogde boogtijd bij een productlijn met een hoge productvariatie. Het percentage van 70 tot 85% boogtijd geldt voor stabiele, terugkerende productfamilies. Bedrijven die meer dan 30 tot 40 productnummers per week produceren met frequente omstellingen, moeten rekening houden met 50 tot 60% boogtijd en een buffer van 15 tot 20% toevoegen aan de terugverdientijd om programmeerkosten en tijd voor het wisselen van mallen te compenseren.
Zijn er financierings- of leaseopties beschikbaar voor robotlascellen?
Ja. De meeste systeemintegrators en OEM's bieden financierings- of leasecontracten voor apparatuur aan met looptijden van 36 tot 60 maanden, tegen gangbare tarieven voor commerciële leningen. Bij een operationeel leasecontract blijft het actief buiten de balans. Vraag specifiek naar restwaarderegelingen als een upgrade binnen vijf jaar gepland is.
Kan ik later upgraden van een instapmodel naar een model met een hogere capaciteit?
Ja, met duidelijke ontwerpkeuzes vooraf: controller met open architectuur, reserve I/O-capaciteit, kabelgoten voor extra assen, verwijderbare behuizingspanelen. De belangrijkste fysieke beperking is de beschikbare vloerruimte; lay-outs met meerdere pilaren vereisen doorgaans 40 tot 60% meer oppervlakte dan instapmodellen.
Is robotlassen een goede investering (ROI) voor bedrijven met een lage productie en een grote variatie aan producten?
Ja, maar de belangrijkste drijfveer verschuift van tijdsbesparing naar vermindering van het aantal defecten en consistentie van de arbeidskosten. Offline programmeersoftware, modulaire opspaninrichtingen en AI-naadherkenning verlagen de programmeerkosten per onderdeel. Bedrijven met minder dan 20 actieve artikelnummers per maand en een redelijk volume verdienen de investering doorgaans binnen 14 tot 24 maanden terug. Zie de Complete handleiding voor robotlassen (2026) voor richtlijnen voor celontwerp per productietype.
Gerelateerd lezen
- Complete handleiding voor robotlassen (2026)Het kernartikel behandelt processelectie, celontwerp en toepassingsmapping.
- Top 10 merken lasrobots 2026OEM-vergelijking met scores voor integratieondersteuning, laadvermogen en regionale servicedekking
- Hoe bouw je een robotlascel: checklist voor de lay-out (2026): plattegrond, veiligheidshekwerk, nutsvoorzieningen en ontwerpoverwegingen voor armaturen
- Robotlassen in de automobielindustrie: normen en casestudies (2026): AWS D1.1, EN 1090 en IATF16949 kwaliteitssysteemvereisten
- Componenten en integratie van robotlascellen (2026): positioneerders, naadvolgers, draadaanvoersystemen en controllerarchitectuur
Uitgaande referenties:
Amerikaanse Welding Society (AWS)Gegevens over het personeelsbestand van lassers en certificeringsnormen
Internationale Federatie van Robotica (IFR): Rapport over de Wereldrobotica 2025
ISO 10218-reeks: veiligheidsnormen voor industriële robots
Laatst bijgewerkt: Mei 7, 2026