
Voor een opdrachtgever die een herhaalde lasbewerking van handmatig naar robotgestuurd uitvoeren verplaatst. Het aanleren van een lastraject bewijst dat een robot één proefstuk kan bereiken. De productie stelt een lastigere vraag: zal het volgende, daadwerkelijke onderdeel dezelfde lasnaad op dezelfde plaats positioneren, een acceptabele speling vertonen, de volledige lasbrander- en slangcombinatie voldoende bewegingsruimte bieden en een las produceren die de inspectie van de koper doorstaat? Een korte demonstratie moet leiden tot een gecontroleerde proef met het eerste onderdeel en een herhaalde proef met het volgende onderdeel, niet direct tot een belofte van doorvoer.
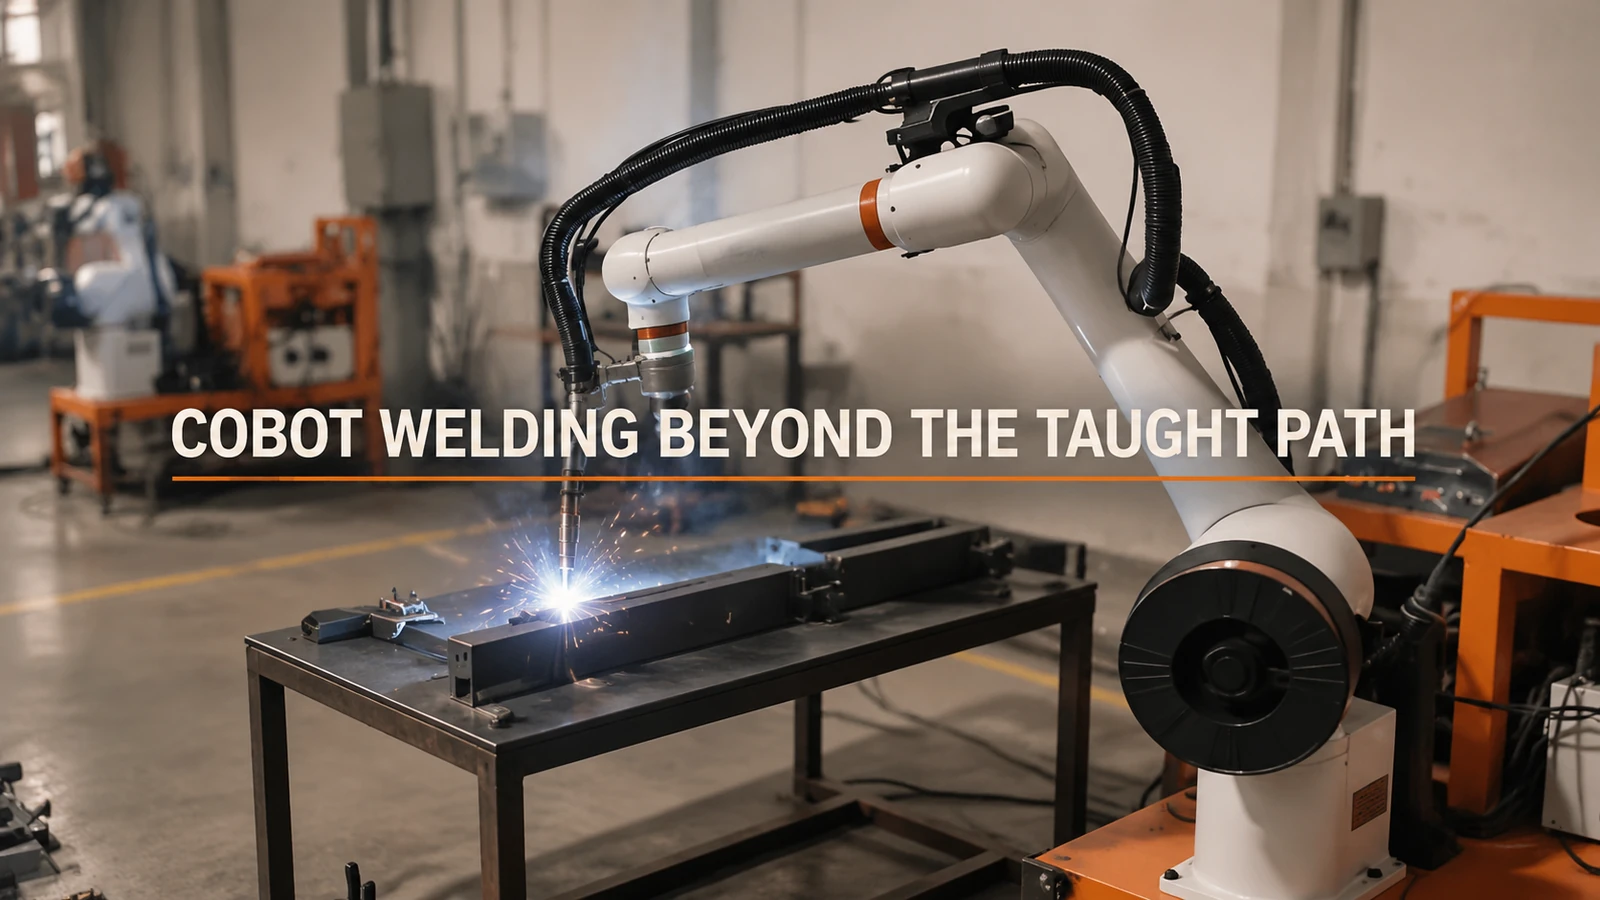
Maak allereerst de verbinding herhaalbaar in de mal.
Begin met de daadwerkelijke assemblagetekening en identificeer de positioneringsvlakken die de lasnaad bepalen. Controleer vervolgens hoe de opspaninrichting een normaal onderdeel en het minst gunstige onderdeel binnen de opgegeven tolerantie belast, positioneert en vastklemt. De klem moet de beoogde geometrie vasthouden zonder de lasnaad te verbergen of de lastoorts te beschadigen. Markeer de positie van de lasnaad en de opening na het klemmen, niet alleen de geprogrammeerde coördinaten van de robot.
Een robot herhaalt de aangeleerde route, terwijl inconsistenties in de aanvoer van onderdelen, de passing en de voegspleet het werkstuk eronder kunnen verschuiven. Als een spleet groter is dan wat de gekozen lasprocedure aankan, zal een soepelere robotbeweging dit niet verhelpen. De technische alternatieven zijn het verbeteren van de consistentie van de onderdelen in de aanvoer, het aanpassen van de positionering of klemming, het beperken van de geaccepteerde onderdelenfamilie of het specificeren en testen van een geschikte methode voor het opsporen of compenseren van naden. De feitelijke onderdelen en lasvereisten bepalen welke aanpak gerechtvaardigd is.
| Wat zijn de verschillen tussen de delen? | Wat je tijdens de wedstrijd moet vastleggen | De eerste verandering die overwogen moet worden als de proef mislukt, is het volgende: |
|---|---|---|
| Gewrichtsverschuivingen terwijl de nominale afmetingen van het onderdeel gelijk lijken. | Zittingsreferentie, klemvolgorde, scharnierpositie na klemming | Corrigeer de gegevenspunten of voer een aanpassing stroomopwaarts uit voordat u elk aangeleerd punt bewerkt. |
| De spleet verandert bij de las. | Gapbereik op basis van normale en slechtst overeengekomen binnenkomende monsters | Herzie de montage of bevestiging stroomopwaarts; herzie de goedgekeurde lasprocedure. |
| De fakkel bereikt het eerste monster, maar nog niet elke locatie. | Volledige bewegingsvrijheid voor de toorts/mondstuk, pols en slang tijdens het aanlopen, lassen en terugtrekken. | Verplaats de klemmen, verander de aanpak/toortsopstelling of verdeel de werkzaamheden. |
| Eén onderdeel is lasbaar, latere onderdelen vereisen frequent bijwerken. | Hetzelfde inspectieresultaat voor opeenvolgende onderdelen, met vermelding van de oorzaak van elke reparatie. | Isoleer variaties in onderdelen, procesinstellingen of veranderingen in de brander/contactpunten voordat u herhaalbaarheid claimt. |
Een armatuur kan het pad toegankelijk maken of de fakkel vasthouden.
Controleer voor elke benodigde naad de brander. lichaamLet op de volgende factoren: de spuitmond, de werkhoek, de pols en de kabelgeleiding, niet slechts een punt op de naad. Een klem die de positionering van het onderdeel verbetert, kan de gewenste aanpak blokkeren. Een pad dat vrij is met één onbelast onderdeel, is mogelijk niet meer vrij nadat alle componenten en klemmen aanwezig zijn. Inspecteer de aanloop, de boogbeweging en de terugtrekking met de daadwerkelijke mal en een representatieve reeks onderdelen. Als toegang niet mogelijk is zonder de verbinding te beschadigen, vervang dan de mal of verdeel de taak in plaats van een riskante route om de obstructie heen te leren.
De video toont een lichtgekleurde robot die last aan een lange opspantafel, waarbij heldere lasbogen zichtbaar zijn gedurende delen van de clip. Het biedt de visuele context voor een discussie over het lassen van herhaalde onderdelen: robot, lastoorts en opspantafel moeten samenwerken. De video geeft geen lasprocedure, metingen van de lasnaad of resultaten van goedgekeurde onderdelen weer.
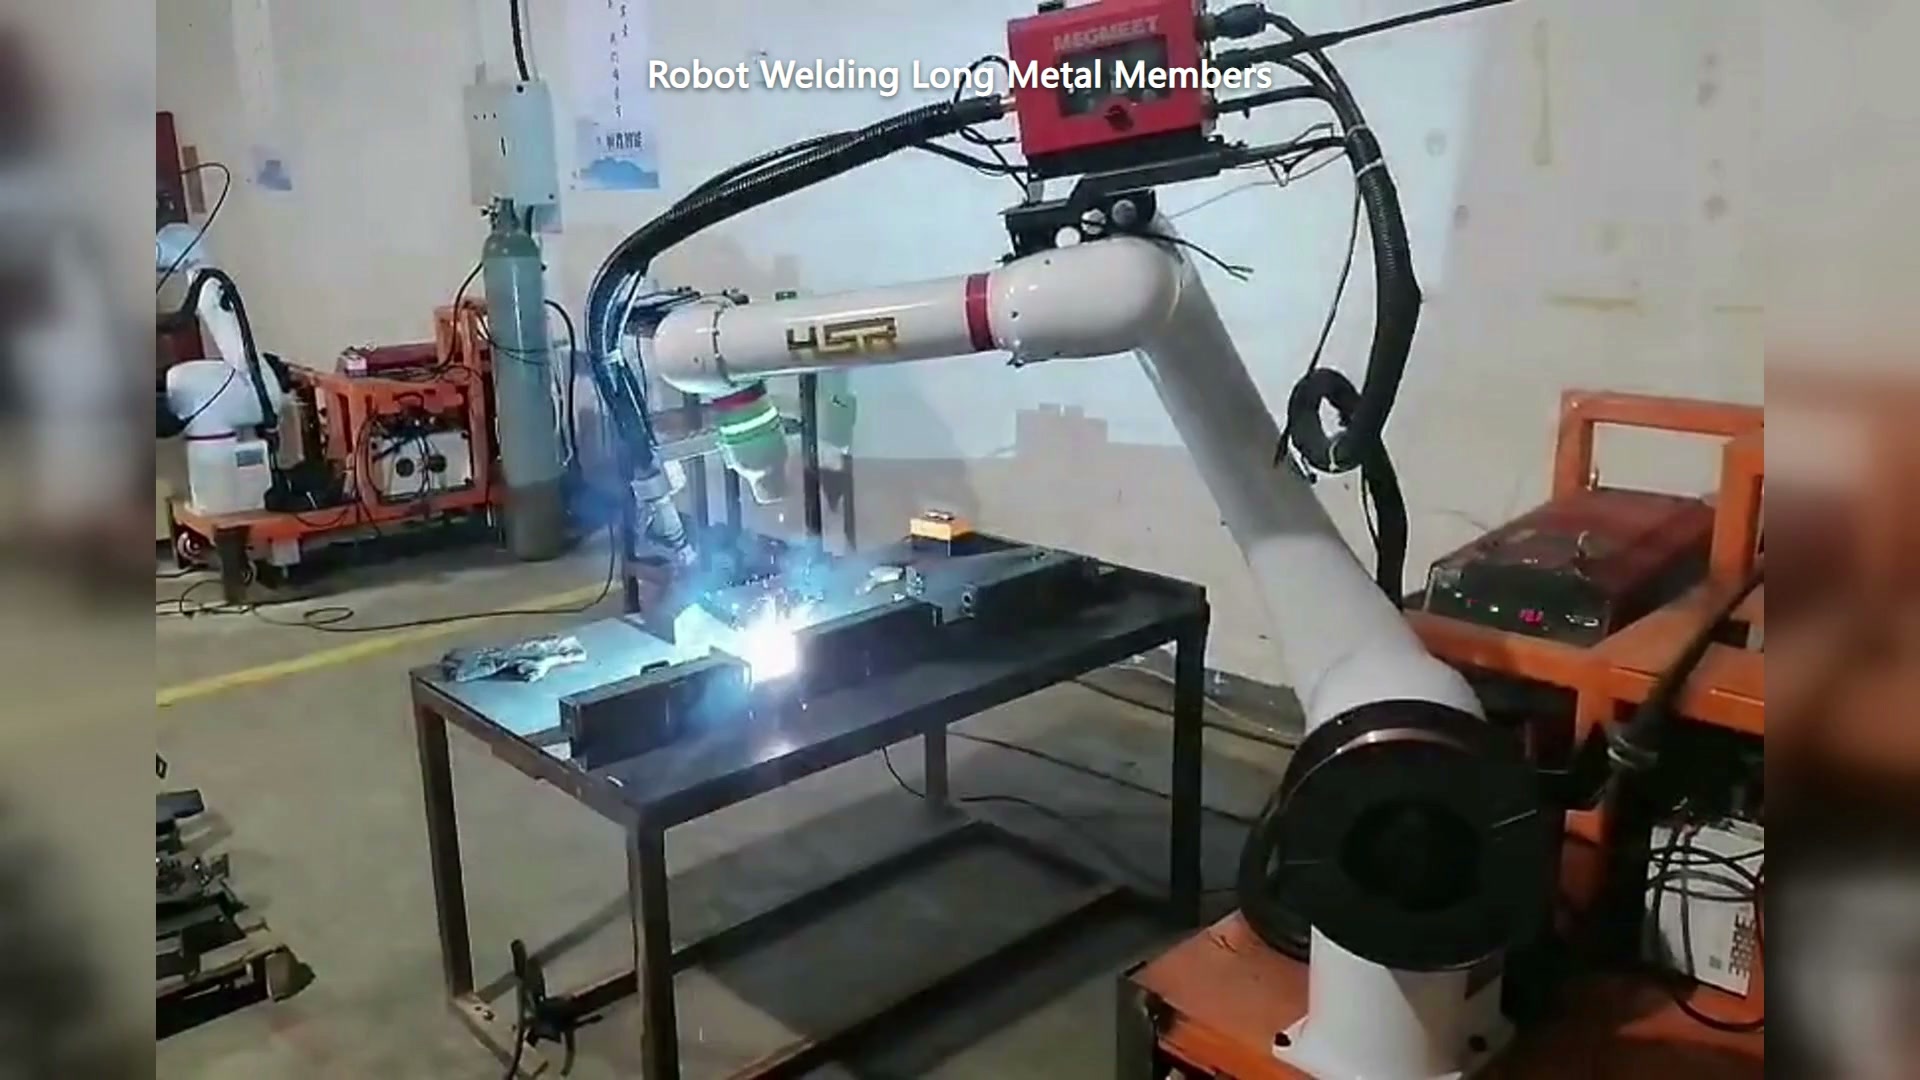
00:30 — Een lichtgekleurde robot last boven een lange opspantafel; de lasboog is zichtbaar.
Een arm in samenwerkingsstijl maakt booglassen niet per se veilig voor onbelemmerde toegang van dichtbij. De lascel vereist een taakspecifieke beoordeling van de blootstelling aan de lasboog, het hete metaal, de rook en de beweging, gevolgd door een vastgestelde beschermingsmaatregel. Vraag welke taken de operator tijdens het lassen mag uitvoeren en hoe de lascel een veilige toestand bereikt voor toegang tot de opspaninrichting.
Test vervolgens de las, niet alleen het lastraject.
Bewaar de lasprocedure, het materiaal en de acceptatiecriteria bij de proefonderdelen. Vraag wie verantwoordelijk is voor de lasinstellingen en welke wijzigingen opnieuw moeten worden goedgekeurd. Laas een eerste proefstuk met alle naden toegankelijk en inspecteer dit volgens de voorgeschreven methode. Laas vervolgens representatieve, opeenvolgende onderdelen en de verwachte variaties, waarbij u voor elk onderdeel de positionering van de mal, de voegopening, de toegankelijkheid van de lastoorts, de parameter-/receptidentificatie en het inspectieresultaat noteert. Een kwaliteitsresultaat van één ideaal stuk biedt geen garantie voor de herhaalbaarheid van de volgende batch.
Een nuttig acceptatieverslag kent vier uitkomsten: eerste poging geaccepteerd, Na reparatie geaccepteerd, verworpenen niet veilig lasbaar in de voorgestelde bevestigingDe laatste categorie is van belang: een cel die vóór elke cyclus handmatig opnieuw afgesteld moet worden, heeft misschien wel een fijne afstelling gekregen, maar geen stabiel productieproces gedefinieerd. Als een naad verschuift, moet de locatie worden gecorrigeerd of een correctiemethode worden vastgesteld; als de spleet varieert, moet de passing en de procedure worden aangepakt; als een klem de spuitmond blokkeert, moet de toegang worden herzien; als het uiterlijk of de inspectie mislukt ondanks een stabiele geometrie, moeten de procesinstellingen en verbruiksartikelen worden onderzocht. Dit zijn verschillende fouten met verschillende verantwoordelijken.
Voordat we een concept voor het lassen van herhalende onderdelen met een cobot aanvragen bij EVSTStuur de onderdeel- en opspantekeningen, de lasnaadkaart en de goedgekeurde las-/inspectie-eisen, voorbeeldonderdelen binnen het verwachte tolerantiebereik en de beoogde bedieningsconfiguratie. Vraag een voorstel aan waarin wordt beschreven hoe de lasverbinding wordt gelokaliseerd, bereikt, gelast, gecontroleerd en hersteld na een onderbreking.