
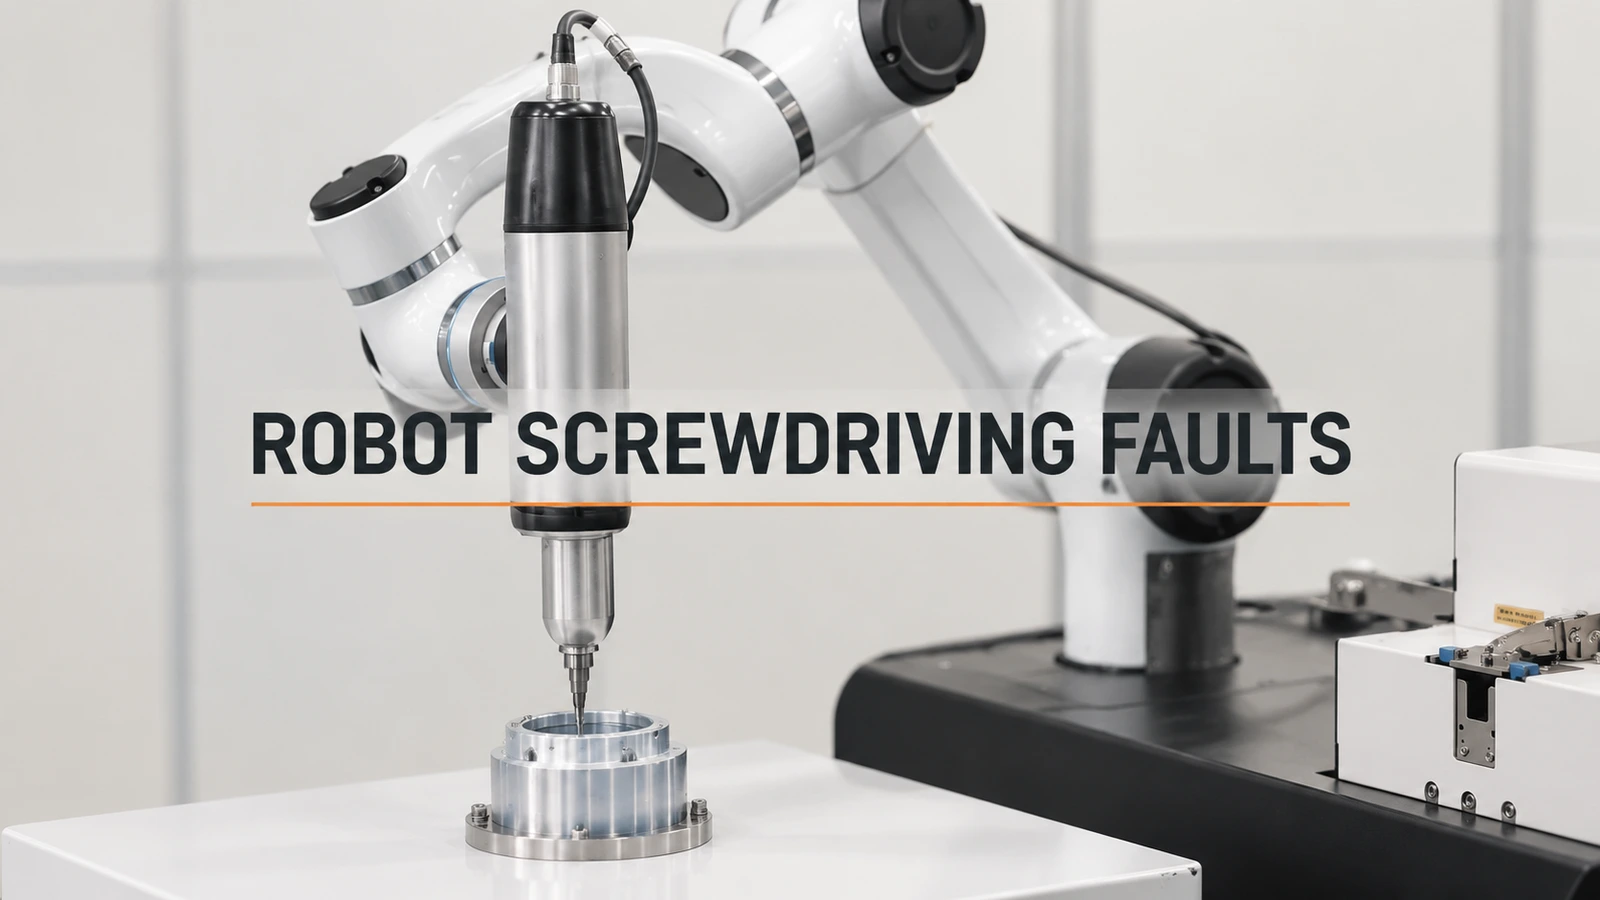
Als een automatische schroevendraaier af en toe een schroef te hoog vastdraait, onderzoek dan waar de procedure voor het eerst afwijkt van de normale procedure. Een ontbrekende schroef bij het oppakken, een verkeerd uitgelijnde invoer en abnormale weerstand tijdens het afdraaien vereisen verschillende aanpassingen. Het verhogen van het eindkoppel voordat deze stappen worden uitgevoerd, kan de oorspronkelijke oorzaak onopgelost laten.
Volg de instructies voor het vastdraaien van de bevestiging voordat u het aanhaalprogramma aanpast.
Het voorbeeld laat zien hoe het gereedschap beweegt tussen een schroefaanbrengstation en posities rond een ringvormig metalen onderdeel. Detailopnamen tonen het gereedschap dat de aanbrengpositie nadert; overzichtsopnamen laten zien hoe het gereedschap boven het werkstuk zakt en omhoog komt.
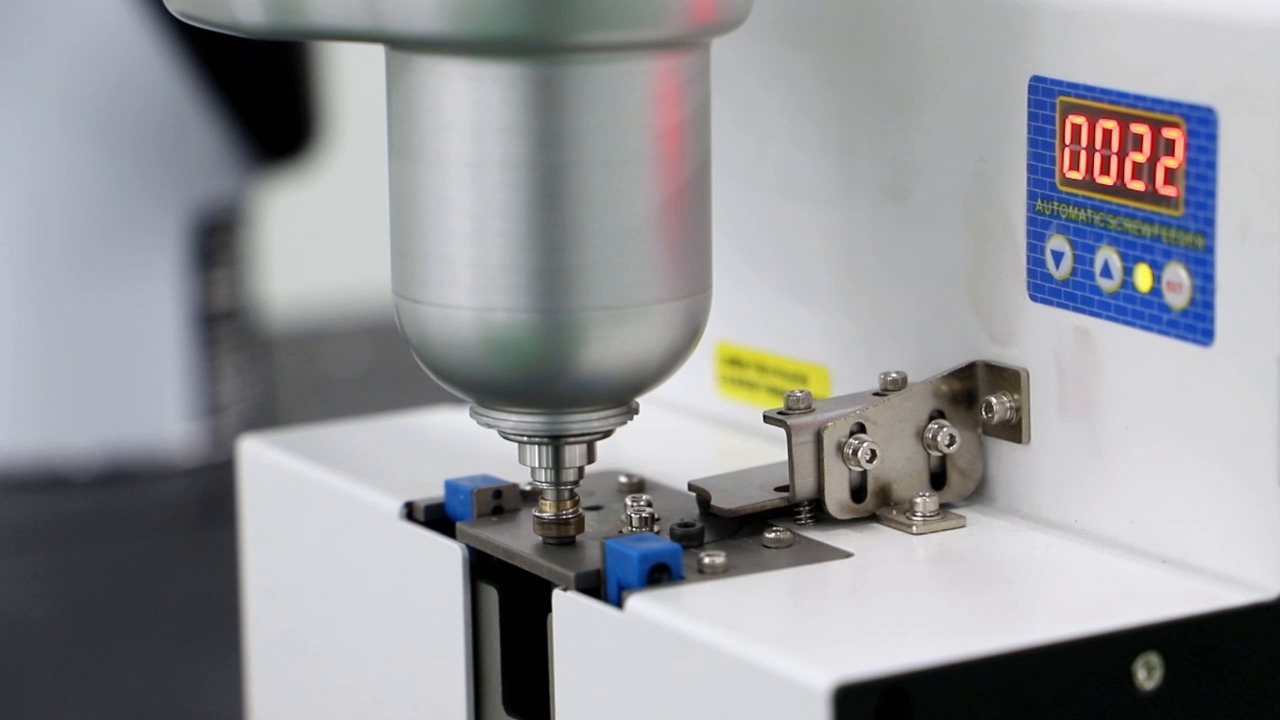
00:10 — Het gereedschap nadert de vaste schroefpositie.
Voor een vergelijkbaar project beginnen we met een gefaseerde proef met de voorgestelde schroef, het gereedschap en het werkstuk. De eerste vraag is of de bevestiging de volgende fase in de beoogde positie bereikt. Pas als dat herhaalbaar is, krijgt een aanhaalcorrectie een nuttige context.
| Eerste waargenomen probleem | Wat te controleren voordat je de instellingen wijzigt | Proces dat de zaak scheidt |
|---|---|---|
| Geen enkele schroef bereikt het gereedschap. | Presentatiepositie, schroeforiëntatie en gereedschapsaanhechting | Herhaal het oppakken met daadwerkelijke productiebevestigingsmiddelen, ook na aanvulling van de voorraad. |
| De schroef is wel aanwezig, maar gaat tijdens het transport verloren. | Retentieregeling en overdrachtsverzoek | Observeer de bevestiging vanaf het moment van oppakken tot aan de aanloop, in plaats van alleen de aanvoer te controleren. |
| Weerstand treedt op zodra de toegang begint. | Gatenuitlijning, geleiding en werkstukondersteuning | Vergelijk een correct geplaatst monster met een overeengekomen, verschoven monster volgens een gecontroleerde proefprocedure. |
| De kop blijft hoog staan nadat het gereedschap stopt. | Ingangsconditie, staat van het gat/de schroefdraad en daadwerkelijke plaatsing | Vergelijk de fysieke verbinding met beschikbare gegevens over diepte of aanhaalmoment; gebruik bekende defecte exemplaren om de voorgestelde afkeuring te testen. |
De tabel beschrijft diagnostische tests, niet defecten die tijdens de opname zijn waargenomen.
Het oppakken en blazen van voedsel vereist verschillend bewijs.
Een station dat een schroef aanbiedt die het gereedschap vervolgens kan oppakken, verschilt van een systeem dat schroeven door een slang in een spuitmond blaast. De geometrie van de schroef en de beschikbare ruimte bepalen welke methode geschikt is. We zouden proeven met de daadwerkelijke schroef en de verwachte aanvoeromstandigheden willen, in plaats van een demonstratie met een eenvoudiger alternatief te accepteren.
Observeer tijdens een oppakproef wat er gebeurt nadat het gereedschap het station verlaat: een herhaalbaar aanbrengpunt is van weinig waarde als de bevestiging niet tijdens de overdracht wordt vastgehouden. Neem aanvulling en een scenario met een ontbrekende bevestiging op in het testplan, zodat de herstelactie is gedefinieerd.
Bepaal de inschrijving voordat de finish wordt beoordeeld.
De boor moet de schroef vastgrijpen terwijl de schroef in de juiste richting in het gat draait. Een verschoven onderdeel, een ongeschikte geleiding of onvoldoende ondersteuning kan die relatie verstoren. Axiale compensatie is ook een gereedschapskeuze die in de praktijk moet worden beoordeeld, en geen vrijbrief om de schroef met geweld in een verkeerd uitgelijnd gat te duwen.
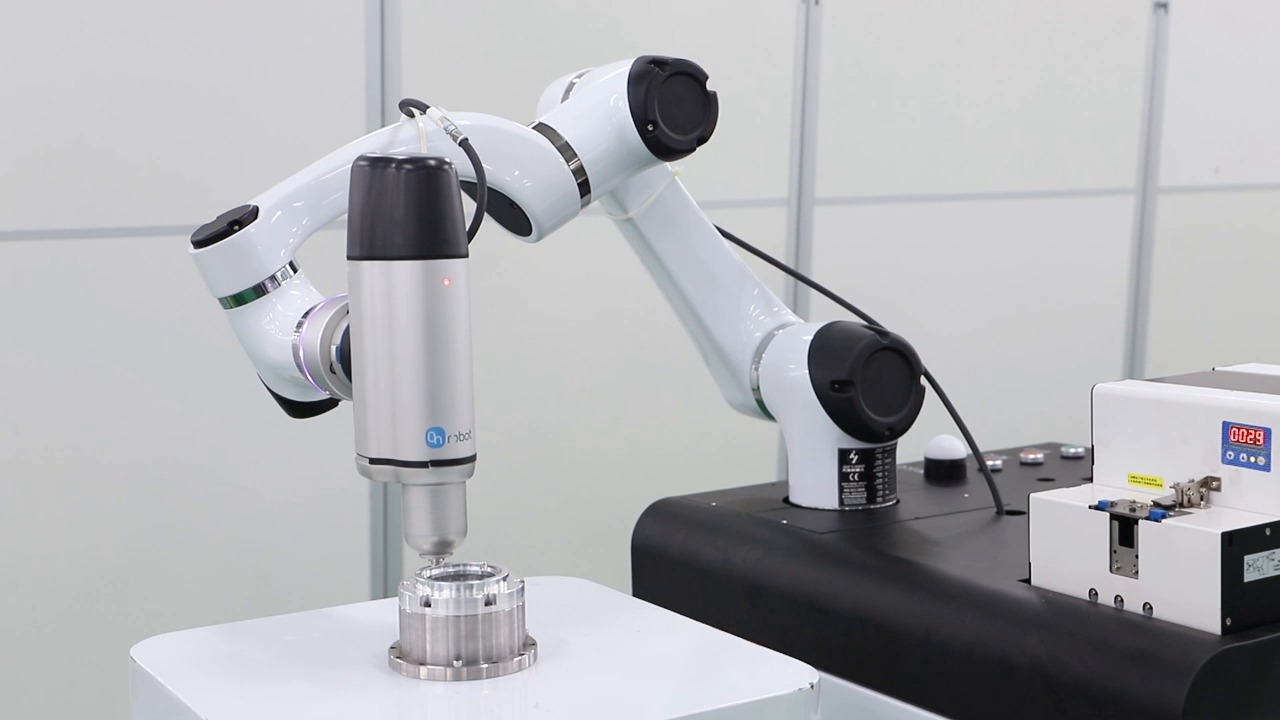
00:29 — Het verticale gereedschap wordt op een van de posities rondom het onderdeel neergelaten.
Als een schroef al vroeg weerstand ondervindt, inspecteer dan het monster in plaats van simpelweg de kracht of het koppel te verhogen. Bij een verbinding met een bestaande schroefdraad kunnen verkeerde uitlijning, beschadigde of vervuilde schroefdraad en onvoldoende gatdiepte mogelijke oorzaken zijn. Een uiteindelijke koppelwaarde alleen geeft geen uitsluitsel over de oorzaak. Indien de voorgestelde apparatuur de hoek of diepte meet, bepaal dan de relevante marges aan de hand van de daadwerkelijke verbinding en vergelijk deze met het fysieke resultaat.
Accepteer zowel de foutmelding als de normale werking.
We spreken met de klant en de gereedschapsleverancier een kleine set representatieve fouten af: een ontbrekende bevestiging, een overeengekomen invoerfout en een bekende loszittende situatie, indien van toepassing op de verbinding. Demonstreer wat de cel detecteert, wat deze stopt en welke actie de productie hervat. Een nieuwe poging moet een gedefinieerde herstelprocedure volgen; het herhalen van hetzelfde commando is geen diagnose.
De afzonderlijke Overzicht van de lay-out van het schroevendraaiergereedschap en de beschermkap Houdt rekening met de toegankelijkheid voor installatie en foutafhandeling. Deze gefaseerde test voegt de procesvraag toe: bij welke overdracht gedraagt de bevestiging zich niet meer zoals bedoeld?
Voor een bespreking van een EVST-toepassing, dient u details over de schroef en het gat, werkstuktekeningen, foto's van het daadwerkelijke defect, de aanvoermethode en de signalen van de aanhaalcontroller te verstrekken. Met deze gegevens kunnen we de interfaces tussen gereedschap, opspaninrichting en aanvoerunit bespreken rondom aantoonbare defecten.