
Robot lángmarás: Először a szél megtalálása
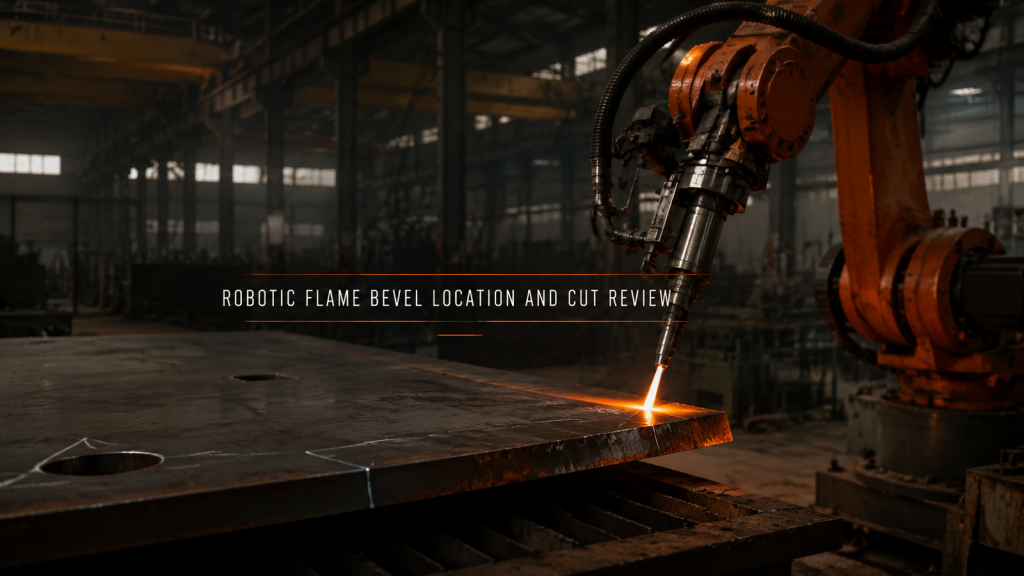
A robotizált lángvágáshoz stabil lemezalappontra, mért élhelyzetre, folyamatos szerszámpozícióra és a vágóél elfogadási bizonyítékára van szükség.
Akkumulátortálca robothegesztés: Alappont az útvonal előtt
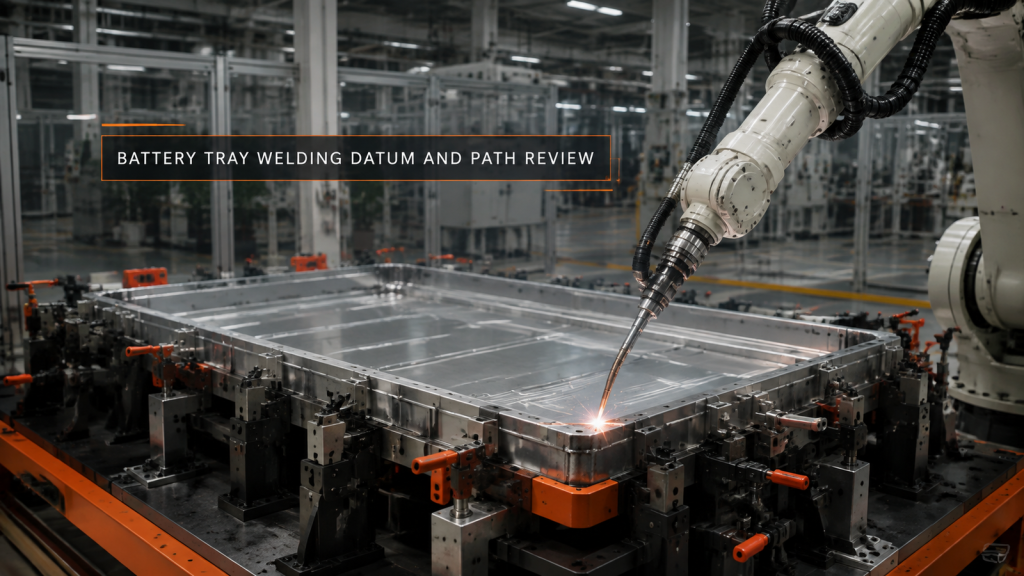
Az akkumulátortálca robothegesztése egy stabil rögzítési alapponttal, zónázott varratokkal, teljes úthosszú pisztolyhézaggal és egy mért torzulási tervvel kezdődik.
Edénypolírozás: Az alkatrész pozíciójának stabilizálása
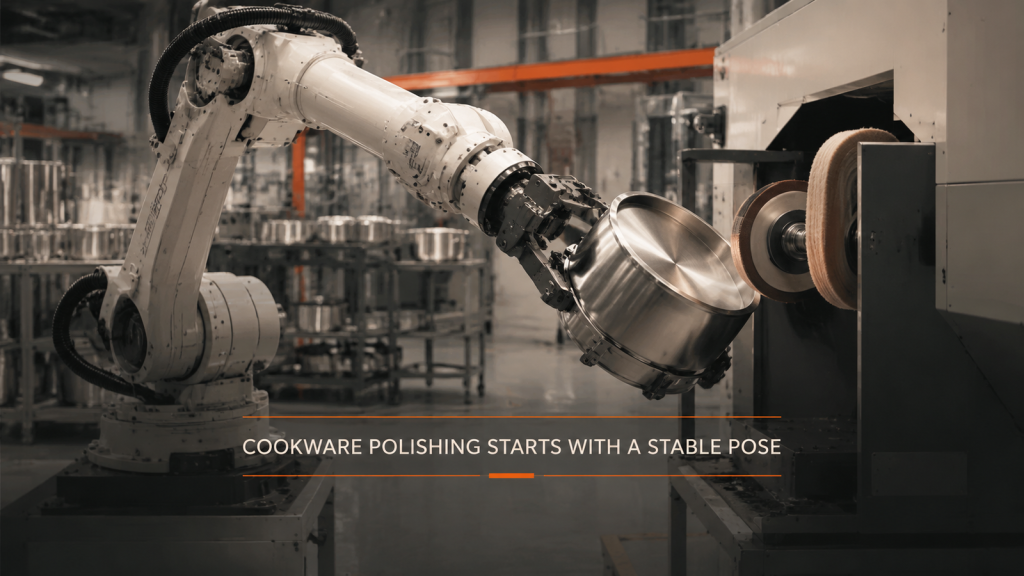
Az edénypolírozás automatizálása stabil fogási alapponttal, teljes megközelítéssel, szabályozott felületi szöggel és egyértelmű visszahúzódással kezdődik, mielőtt a sebességet megbecsülik.
Betonacél-feldolgozás automatizálása: Helymeghatározás az áthelyezés előtt
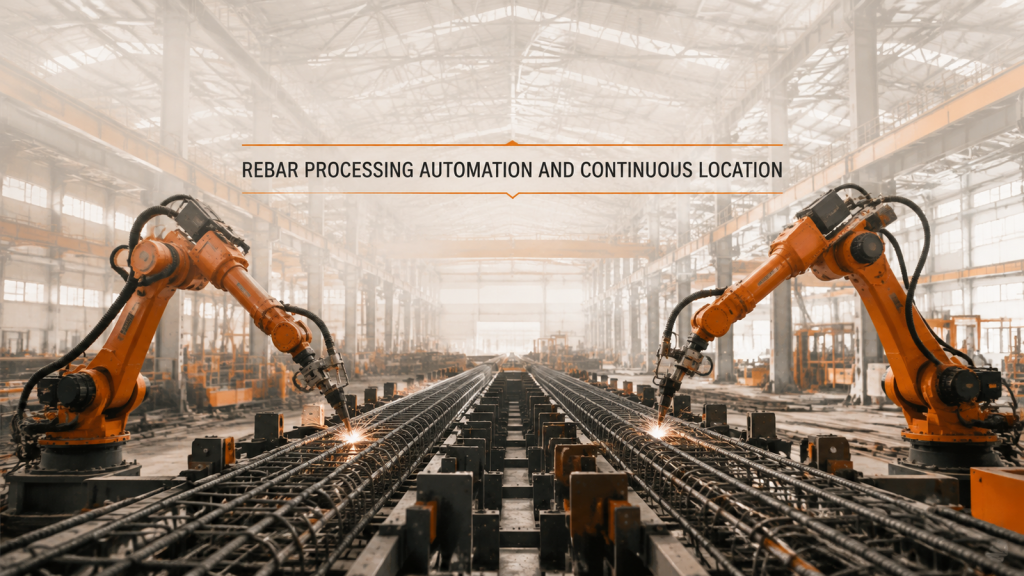
A betonacél-feldolgozás automatizálásához folyamatos adatra van szükség egy hosszú összeállítás mentén, mielőtt a szállítás és a két robotos lefedettség megbízhatóan megismételhető lenne.
Robotizált fröccsöntés: Először az utat kell megtalálni
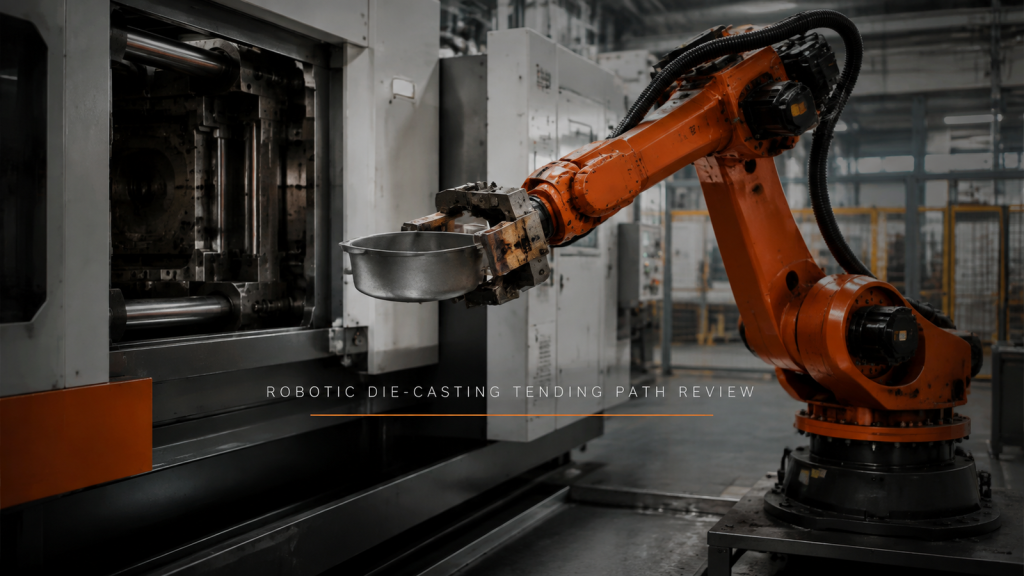
A robotizált öntészeti kiszolgálás egy ellenőrzött megközelítéssel, megfogással, szabad kijárattal és leejtési útvonallal kezdődik, mielőtt a ciklusidőre vonatkozó feltételezéseket tennének.
A reach (elérés) testtartások sorozata, nem távolság
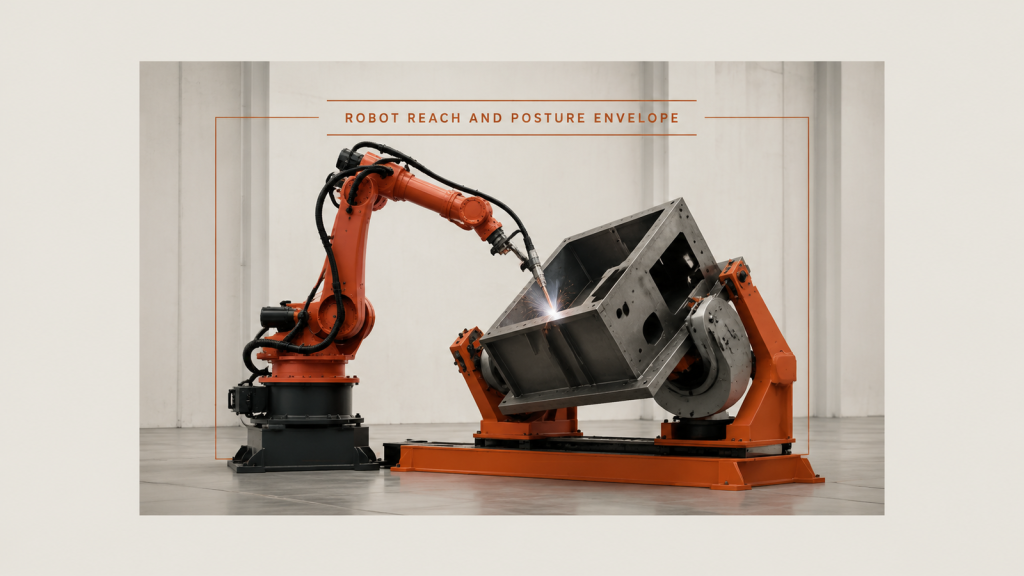
A robot hatótávolsága és testtartási burkológörbe: a hozzáférést a testtartás határozza meg, amely az egyik varrás mentén változik, majd a következőnél újra kezdődik, nem pedig egyetlen távolság.
Hideghajlítás után az alkatrészt újra kell elhelyezni
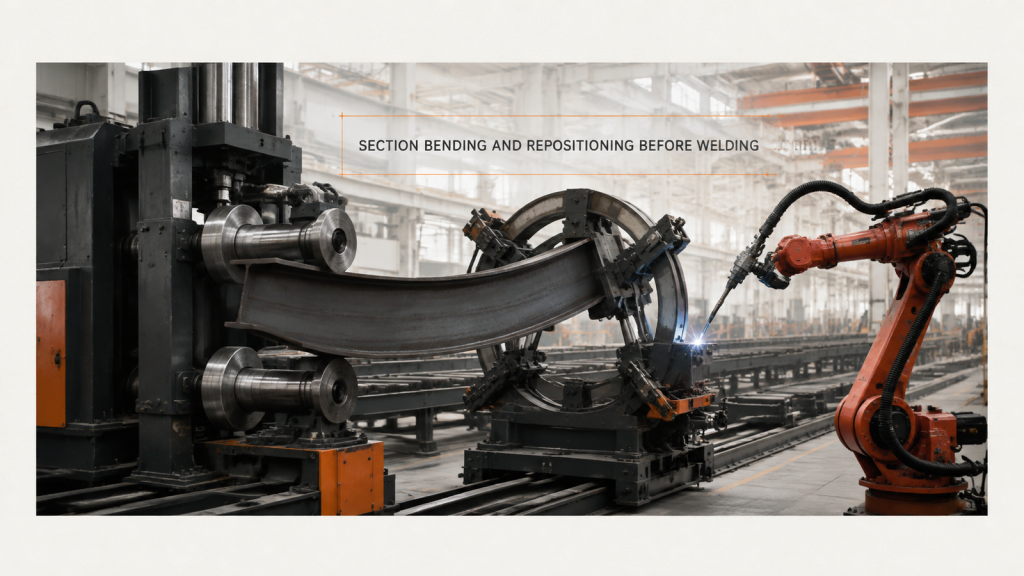
A hideghajlítás meggörbíti azt a felületet, ahonnan a metszetet elhelyezték, így a metszet hajlítása és áthelyezése azt jelenti, hogy az ívet újra be kell fogni, mielőtt bármilyen varratot hegesztenének.
Tartályszerkezetek: Fordítsd el a lekerekítést vagy mozgasd a fáklyát
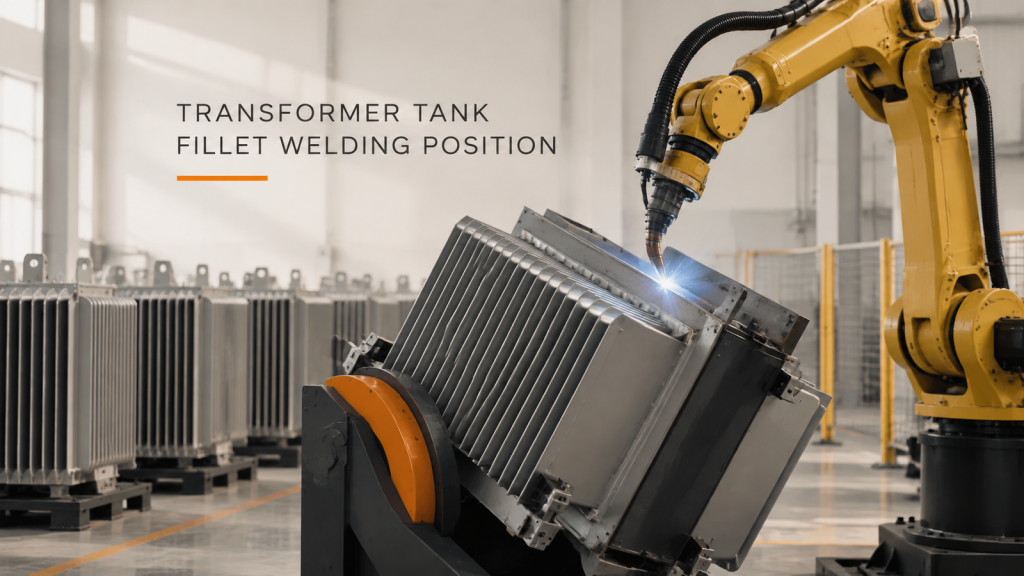
A tartályszerelvényeknek két varratcsaládjuk van: a hosszú varratok hőbeviteli problémát jelentenek, a merevítő élek pedig hozzáférési problémát. Nem egyformán oldják meg őket.
Sín, pozicionáló vagy mindkettő: Nagyméretű szerkezetek hegesztése
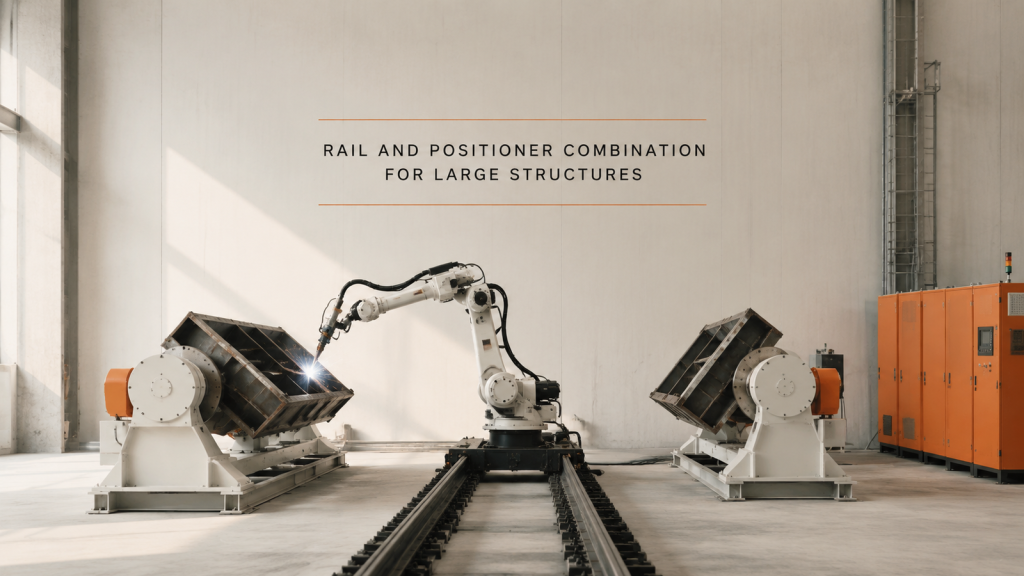
A sín a kinyúlást, a pozicionáló pedig a hozzáállást határozza meg. Egy nagyméretű szerkezet igényeinek eldöntése a varratlistával kezdődik, nem a berendezéskatalógussal.
Metsző csőkötések: Az illesztés dönti el a hegesztést
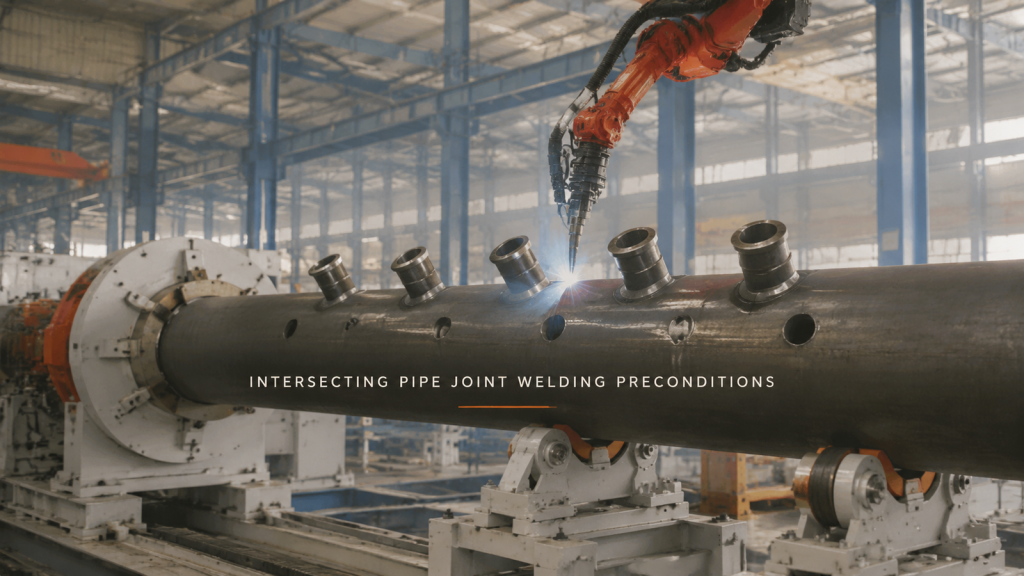
Az elágazás és a gyökcső közötti illesztéseknél a korlátozó tényező ritkán éri el a határértéket. A furat helyzete, a ferdeség és az illesztési rés dönti el, hogy a varrat egy menetben hegeszthető-e.
Betanításmentes hegesztés: Ahol igazán megállja a helyét
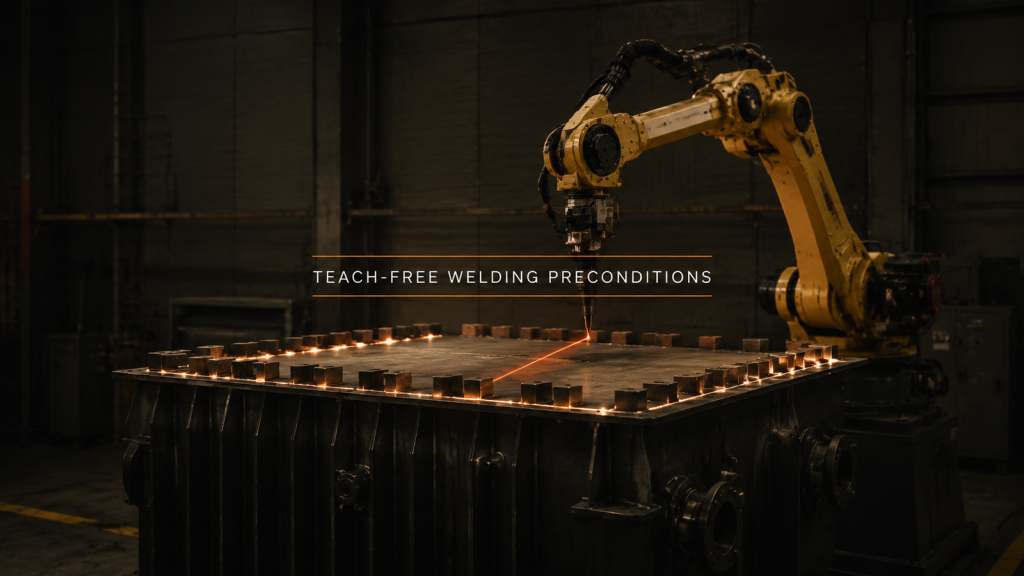
A betanításmentes hegesztésnél a betanítást el kell távolítani, a beazonosítást nem. Ott tartja magát, ahol a varrat szabályos, és az eltérés a szkenneléssel látható.
Hegesztési füst és ívfény: Az alkatrész dönt
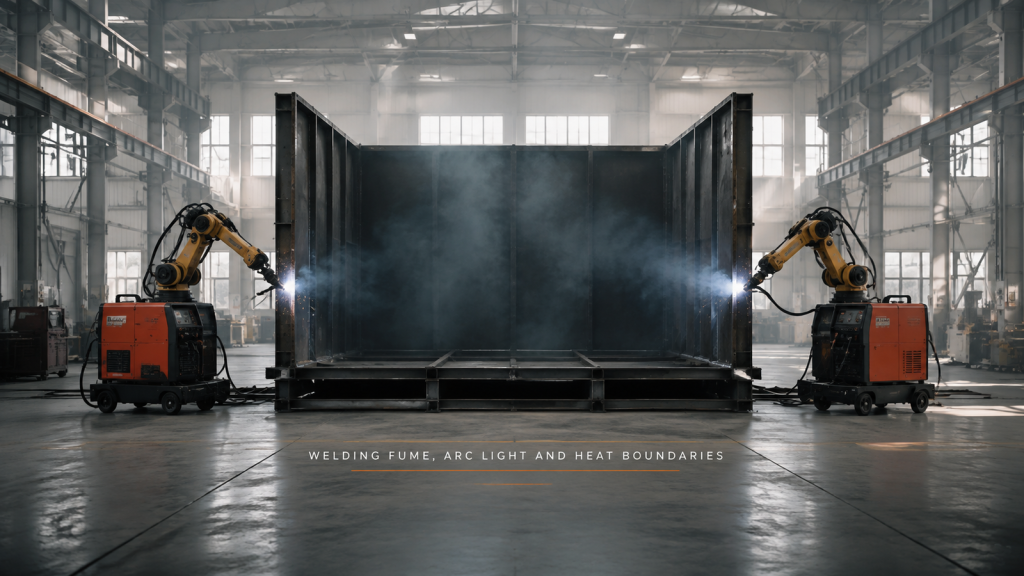
A hegesztésből távozó füst mennyisége attól függ, hogy mennyire zárt az alkatrész, és a védelem a személyek mozgásterét követi, nem pedig a gép helyigényét.