
Dernière mise à jour: mai 9, 2026
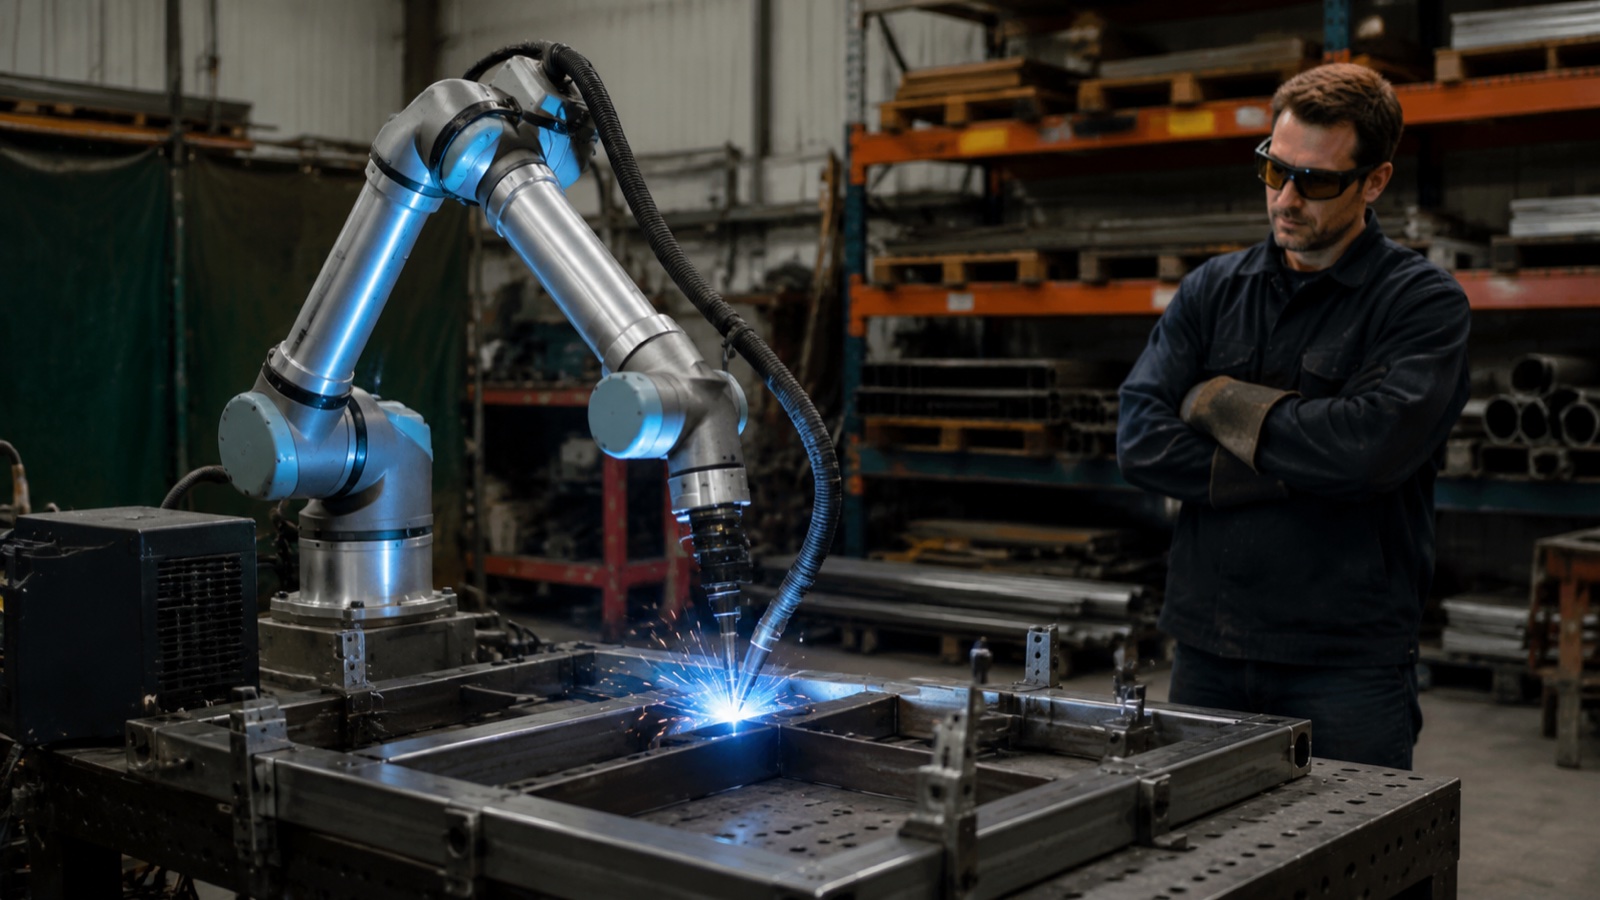
Pour Soudage cobot à l'échelle des PMELa décision est simple lorsque la taille des lots reste inférieure à 50 pièces par cycle, que la composition des pièces varie chaque semaine, que la valeur unitaire d'une pièce est inférieure à 500 USD et qu'un opérateur qualifié peut être redéployé plutôt que licencié. Cycles d'investissement initiaux 35 à 65 000 USD Comparativement à une cellule de soudage industrielle classique, dont le coût s'élève à 80 000 à 150 000 USD, la programmation d'une nouvelle pièce nécessite entre 2 et 8 heures d'apprentissage, contre 2 à 5 jours de programmation hors ligne. En contrepartie, le temps d'arc du cobot est limité à 50-65 %, contre 70-85 % pour une cellule industrielle, et le taux de dépôt est inférieur. Pour la plupart des petits ateliers de fabrication, ce compromis reste avantageux.
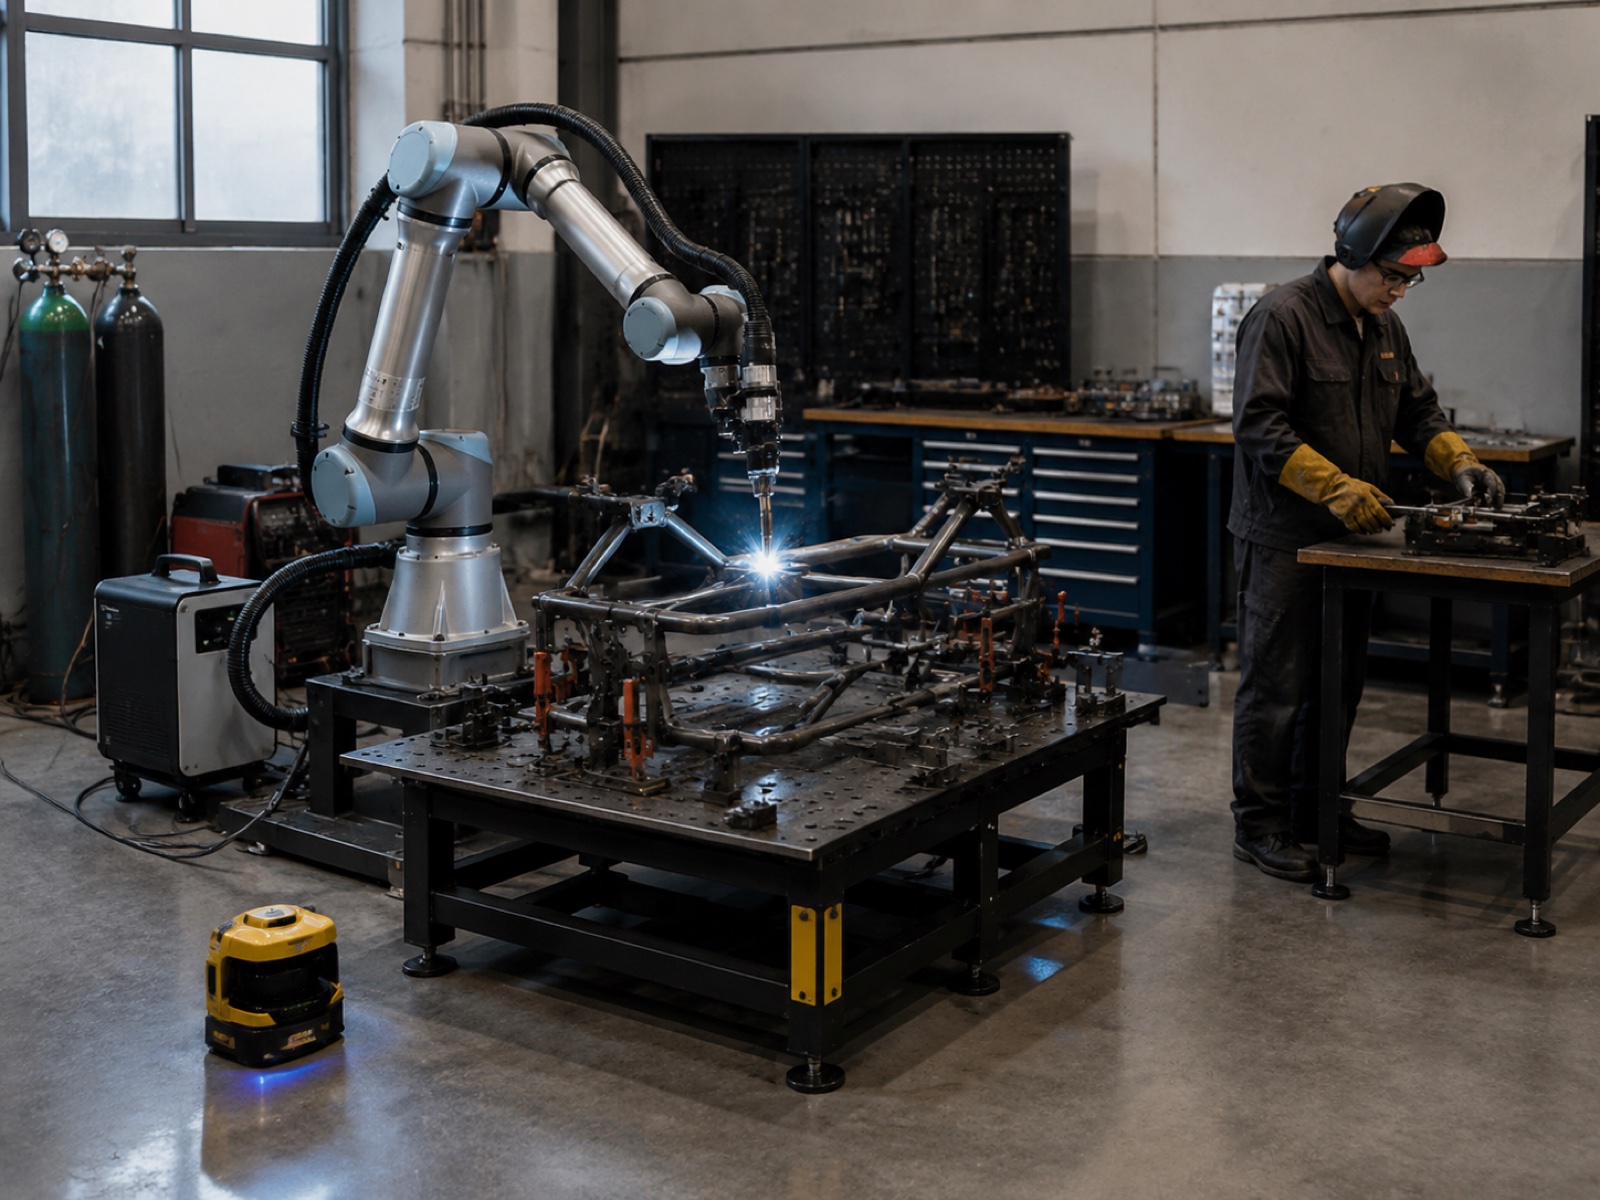
Quand le soudage cobot s'impose : 5 conditions pour les PME
Un système de soudage cobot ne se distingue pas par son débit brut. Ses atouts résident dans sa rapidité de déploiement, sa flexibilité de programmation et sa capacité à partager l'espace avec les opérateurs. Selon le rapport World Robotics 2025 de la Fédération internationale de robotique (IFR), les installations de robots collaboratifs ont connu une croissance annuelle d'environ 20 % ces dernières années, dépassant largement celle du marché global des robots industriels. Cette croissance se concentre précisément dans le segment des PME, où les petites séries et les espaces restreints rendent les cellules de soudage classiques peu pratiques.
Cinq conditions, lorsqu'elles sont présentes ensemble ou en combinaison, favorisent systématiquement un investissement dans le soudage cobot par rapport à une cellule industrielle.
Condition 1 : Volume faible à moyen, taille du lot inférieure à 50
Les cellules de soudage industriel offrent leur temps d'arc optimal pour les familles de pièces stables et répétitives. Lorsqu'une référence est produite à moins de 50 unités par lot et que la composition change chaque semaine, les temps de changement d'outillage et de réapprentissage réduisent l'avantage de productivité de la cellule industrielle. Les ateliers produisant de trois à huit références par semaine représentent le créneau idéal pour les cobots, à condition que le temps de cycle par pièce ne soit pas un facteur limitant.
Condition 2 : Forte mix de produits
Lorsque le tableau de bord affiche plus d'une douzaine de références actives, la flexibilité de programmation du soudage cobot constitue un atout majeur. Concrètement, un soudeur guidant la torche directement sur la pièce génère un programme opérationnel en deux à huit heures. Les nouvelles commandes clients sont validées sur le robot en une seule journée ouvrable. Une cellule conventionnelle avec logiciel de programmation hors ligne allonge ce délai à plusieurs jours et nécessite une formation logicielle.
Condition 3 : Opération sans barrière souhaitée
Une cellule industrielle classique nécessite une clôture périmétrique, généralement de 1.5 à 3 mètres de dégagement de chaque côté. Une cellule cobot équipée d'un scanner de sécurité (contrôle de vitesse et de séparation conforme à la norme ISO/TS 15066) réduit le périmètre de sécurité à la zone de protection du scanner, optimisant ainsi l'espace au sol dans les ateliers des PME aux espaces restreints. L'opérateur effectue les opérations de chargement et de déchargement sans ouvrir de portes verrouillées, ce qui réduit les temps de changement de format sur les courtes séries.
Condition 4 : Pénurie de soudeurs qualifiés
Selon les prévisions de l'American Welding Society (AWS) concernant la pénurie de soudeurs, les États-Unis devraient connaître un déficit de plus de 330 000 soudeurs qualifiés d'ici 2028Dans les régions industrielles à forte demande, le délai de recrutement de soudeurs certifiés AWS D1.1 est déjà de trois à neuf mois, pour un coût annuel de 67 000 $ à 93 000 $ (toutes charges comprises). Un cobot piloté par un opérateur formé, même sans certification, permet de combler ce manque de production à moindre coût de main-d'œuvre, le robot conservant les paramètres de soudage une fois le programme défini.
Condition 5 : Réhabilitation d’un site industriel désaffecté, sans travaux majeurs sur les installations
Une cellule industrielle classique nécessite généralement des travaux d'aménagement : fondations de clôtures, pose de conduits et raccordements aux réseaux de ventilation. Un cobot de soudage, livré sur une base mobile, se branche sur une simple prise 480 V ou 220 V et est opérationnel en quelques jours. Pour les locaux loués ou les ateliers dont la durée d'occupation est incertaine, la réduction des modifications à apporter au site est un facteur important, au-delà de la simple différence de coûts d'investissement.
Quand la cellule de soudage industrielle l'emporte encore
Le soudage cobot présente de réelles limites, et surestimer son champ d'application est préjudiciable aux petits ateliers. Quatre conditions favorisent systématiquement une cellule de soudage industrielle conventionnelle.
Temps de cycle inférieur à 30 secondes requis
La vitesse de soudage des cobots est limitée par la puissance et la force. Lorsqu'une séquence de soudage complète doit être réalisée en moins de 30 secondes, la plupart des cobots ne peuvent atteindre la vitesse de déplacement et l'accélération de positionnement de la torche requises. Les robots de soudage à l'arc industriels fonctionnent bien au-delà des limites de vitesse des cobots, et cet écart se creuse sur les pièces comportant de nombreux segments de soudure courts.
Taux de dépôt supérieur à 10 kg/h requis
Le dépôt MIG sur un cobot atteint un débit de 3 à 7 kg/h. Une cellule industrielle équipée d'une source d'alimentation à fort ampérage fournit un débit de 8 à 14 kg/h. Pour la fabrication de structures lourdes, les travaux sur des récipients sous pression ou les applications multi-passes sur tôles épaisses (plus de 12 mm), cette différence de débit constitue une contrainte technique impérative, et non un choix.
Soudage multipasse de plaques épaisses
Les cellules industrielles équipées d'un système de suivi de joint laser et d'une surveillance intégrée du processus de soudage garantissent une précision de positionnement optimale sur des dizaines de passes, même sur des pièces épaisses. La plupart des systèmes de soudage cobot ne disposent pas du suivi de joint ni de l'intégration de la source d'alimentation nécessaires pour le soudage certifié de tôles épaisses selon les normes AWS D1.1 ou EN 1090, avec une traçabilité complète.
Production dédiée de niveau 1 pour l'automobile
Les chaînes d'approvisionnement automobiles de premier rang exigent des contrôles de processus conformes à la norme IATF16949 et une production soutenue à haute cadence sur une même famille de pièces pendant plusieurs semaines d'affilée. À cette fréquence de changement de série, l'agilité de programmation du cobot est superflue, et les exigences en matière de temps de cycle et de dépôt dépassent généralement ses capacités en production de masse.
Cadre de décision en 8 questions : Soudage cobot vs cellule industrielle
Utilisez le tableau ci-dessous pour évaluer votre atelier selon huit critères mesurables. Une majorité de réponses dans la colonne « Cobot » indique que le soudage cobot est le point de départ ; une majorité dans la colonne « Industriel » indique une cellule de soudage conventionnelle. Des résultats mitigés (quatre contre quatre, cinq contre trois) suggèrent une approche pilote ou une stratégie hybride.
| Questionne toi | Soudage cobot privilégié | Cellule industrielle favorisée |
|---|---|---|
| 1. Taille du lot par numéro de pièce | Moins de 50 unités par série | Plus de 100 unités par cycle de manière constante |
| 2. Mélange partiel par semaine | 5 références de pièces différentes ou plus par semaine | 1 à 2 familles à temps partiel dédiées |
| 3. Valeur unitaire de la pièce | Valeur finale inférieure à 500 $ US | Au-delà de 1 000 USD (le risque lié aux coûts de reprise justifie l’investissement dans l’automatisation) |
| 4. Complexité du plan de soudage | Simple à modéré ; passage unique ou passages multiples légers ; plaque de moins de 10 mm | Usinage multipasse intensif ; tôle épaisse de plus de 12 mm ; longues coutures nécessitant un suivi de couture |
| 5. Objectif de temps de cycle | Aucun temps de cycle strict inférieur à 30 secondes par pièce | Temps de cycle inférieur à 30 secondes requis |
| 6. Certification de qualité requise | AWS D1.1 ou équivalent ; contrôle non destructif visuel et de base acceptable | IATF16949 ; traçabilité complète des soudures ; certification structurelle EN 1090 |
| 7. Surface au sol disponible | Moins de 15 m² disponibles ; besoin d'un espace de travail partagé | Surface cellulaire dédiée de 20 m² ou plus disponible |
| 8. Budget des dépenses d'investissement | Budget total du projet : 35 000 $ à 80 000 $ | Budget disponible : 100 000 $ à plus de 200 000 $ |
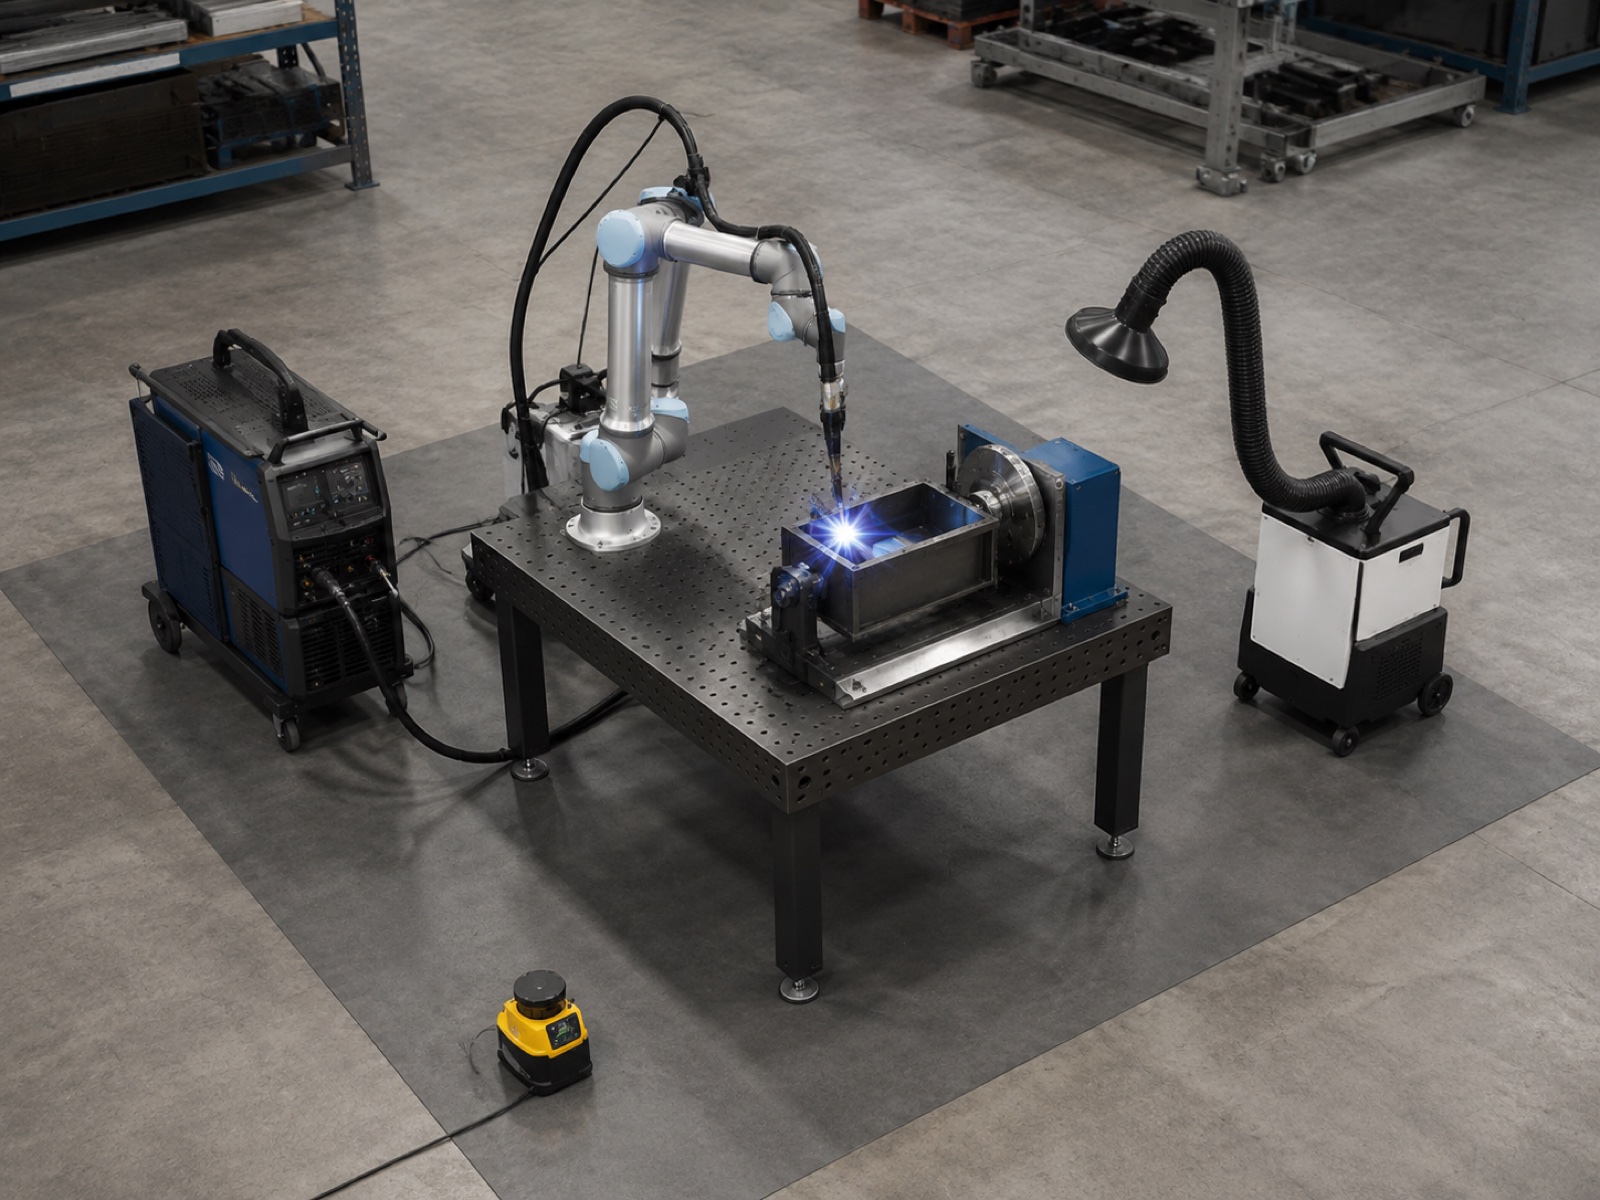
Répartition des dépenses d'investissement : Cellule de soudage cobot PME (35 à 65 000 USD)
Un budget de 35 000 à 65 000 USD pour une cellule de soudage cobot PME permet d'obtenir une solution opérationnelle prête pour la production, à condition de bien la spécifier. Le schéma ci-dessous ne représente pas un kit de démonstration minimal ; il décrit les besoins d'un atelier en production. Cette large fourchette tient compte de la capacité de charge du bras cobot, du type de positionneur et du choix entre un ensemble pré-intégré et l'assemblage séparé des composants.
| Composant | Gamme budgétaire (USD) | Remarques |
|---|---|---|
| Bras cobot à 6 axes (charge utile de 10 à 20 kg) | 18,000 $ - 32,000 $ | La classe de charge utile détermine la portée et la capacité de dépôt |
| Torche de soudage + dévidoir + source d'alimentation | 6,000 $ - 12,000 $ | Ensemble MIG ; source d'alimentation pulsée recommandée |
| Positionneur manuel simple ou servo | 3,500 $ - 8,000 $ | Positionneur servo à 1 axe pour rotation synchronisée ; inclinaison manuelle pour les configurations économiques |
| Scanner de sécurité de zone + support | 2,500 $ - 5,000 $ | Classé SIL 2 ; remplace les clôtures rigides du côté de l’opérateur. |
| Table de soudage, porte-torche, gestion des câbles | 1,500 $ - 3,500 $ | Souvent inclus dans des packages pré-intégrés |
| Extraction des fumées (portable ou par conduit) | 1,800 $ - 4,500 $ | Exigence réglementaire ; unités portables en bas de gamme |
| Intégration, mise en service, qualification de première partie | 3,000 $ - 8,000 $ | Moins cher pour les solutions pré-intégrées ; plus cher pour les configurations sur mesure. |
| Système total (estimation) | 36,300 $ - 73,000 $ | Hors outillage ; ajouter 2 000 $ à 8 000 $ pour les outillages spécifiques à la pièce. |
Une cellule industrielle d'entrée de gamme, équipée d'une barrière de sécurité et d'un positionneur de base, coûte généralement entre 80 000 et 120 000 dollars, installation comprise. Le pack cobot coûte de 40 à 55 % moins cher, ce qui réduit considérablement le délai d'amortissement pour les ateliers produisant moins de 100 pièces par semaine pour une référence donnée. Selon l'étude Interact Analysis Welding Automation Market 2025, l'adoption du soudage cobot connaît la croissance la plus rapide dans la gamme de prix inférieure à 75 000 dollars, grâce à la baisse du coût des bras et à la disponibilité de solutions pré-intégrées qui limitent les risques d'intégration pour les ateliers ne disposant pas d'ingénieurs en robotique dédiés.
Durée d'arc et dépôt : que signifient réellement les chiffres ?
Deux indicateurs permettent de comparer la productivité du soudage : le temps d’arc (part du temps de travail pendant lequel la torche génère un arc) et le débit de dépôt (kg de fil déposé par heure). Ces deux indicateurs diffèrent entre les cobots et les cellules industrielles, et comportent des limites que les fournisseurs omettent souvent de mentionner dans leurs affirmations.
Temps d'arc
Une cellule de soudage cobot bien configurée fonctionne à 50 à 65 % du temps d'arc alluméLe reste du temps est consacré au chargement et au déchargement des pièces (effectués manuellement par l'opérateur, la plupart des cellules de cobots PME ne disposant pas de station de chargement séparée), au nettoyage de la torche et à la vérification des consommables, ainsi qu'au contrôle de sécurité lors des changements de production. Sur un poste standard de 8 heures, 50 à 65 % du temps d'arc correspondent à 4 à 5.2 heures de soudage effectif, soit environ le double des 20 à 25 % obtenus par un soudeur manuel qualifié réalisant toutes les opérations lui-même.
Une cellule de soudage industrielle classique à double poste (l'opérateur charge un dispositif de fixation tandis que le robot soude l'autre) atteint 70 à 85 % du temps d'arc allumé En effet, l'arc de soudage du robot n'est quasiment jamais interrompu par l'intervention d'un opérateur. Cet écart de performance est réel, mais son impact économique dépend du volume de pièces produites. Pour un atelier soudant 30 pièces par semaine à 400 $ l'unité, la différence de productivité entre un temps d'arc continu de 55 % et de 75 % peut représenter un gain de production annuel de 15 000 $ à 25 000 $, soit moins de la moitié de la différence d'investissement initial entre les deux types de systèmes.
Taux de dépôt
Travaux de dépôt par soudage Cobot MIG 3 à 7 kg / h en fonction du diamètre du fil (généralement de 0.8 à 1.2 mm), du réglage du courant (limité par le facteur de marche nominal de la torche cobot) et de la configuration du joint. Les cellules de soudage industrielles avec des sources d'alimentation à ampérage plus élevé et des torches de soudage à facteur de marche maximal fonctionnent 8 à 14 kg / h sur des types d'articulations comparables.
Pour la plupart des applications PME, un débit de 3 à 7 kg/h est suffisant. Un cadre structurel léger ou un assemblage de garde-corps sur mesure, soudé à partir de plaques de 4 à 6 mm d'épaisseur, nécessite rarement plus de 2 à 3 kg/h de dépôt effectif au niveau de la pièce. L'écart de dépôt devient important lors du soudage de sections épaisses, d'assemblages soudés lourds ou de cordons continus de plusieurs centaines de millimètres en une seule passe.
Temps de programmation : heures ou jours
Le temps de programmation est l'avantage concurrentiel le plus sous-estimé du soudage cobot pour les ateliers à forte mixité. La comparaison est directe : programmation par apprentissage sur un cobot contre programmation hors ligne (OLP) pour une cellule industrielle conventionnelle.
La programmation par apprentissage sur un cobot fonctionne en guidant physiquement la torche de soudage le long du parcours de soudure, tandis que le bras du cobot enregistre la trajectoire. L'opérateur définit les paramètres de soudage (courant, tension, vitesse de déplacement, angle de la torche) pour chaque type de joint, et le programme est prêt à être exécuté en une seule session. Pour un assemblage soudé typique d'une PME comportant de 8 à 15 joints, ce processus prend [durée manquante]. 2 à 8 heures Cela inclut la vérification à blanc et le contrôle du premier article. La fabrication d'une nouvelle pièce, du dessin client à la première soudure de production, peut être réalisée en une journée ouvrable.
En pratique, les ateliers utilisant la formation par cobot constatent que les soudeurs expérimentés s'adaptent en 2 à 4 heures de prise en main et peuvent programmer de nouvelles pièces de manière autonome après une semaine d'utilisation. Le transfert de compétences, de la connaissance du soudage à la programmation du cobot, est direct : le soudeur maîtrise déjà les types d'assemblages, le sens de déplacement et l'angle de la torche. Le robot se contente d'exécuter les décisions du soudeur avec précision.
La programmation hors ligne d'une cellule industrielle conventionnelle nécessite l'importation du modèle CAO, la génération de la trajectoire de soudage dans un logiciel OLP, la simulation et la vérification des collisions, le post-traitement pour le contrôleur de robot spécifique et la vérification physique du programme sur la cellule. Pour un atelier sans ingénieur en robotique dédié, le processus prend… Entre 2 et 5 jours Pour chaque nouvelle référence, et compte tenu des erreurs détectées lors de la vérification physique, il est souvent nécessaire de recourir au logiciel OLP pour effectuer des corrections. Les licences du logiciel OLP représentent un coût supplémentaire de 15 000 $ à 35 000 $ par rapport au budget du projet et nécessitent une formation pour une utilisation optimale.
4 études de cas PME : Le soudage cobot en pratique
Ces quatre scénarios sont représentatifs du segment des PME, d'après les modèles de déploiement sur le terrain observés dans des profils d'ateliers comparables. Aucun ne concerne un client nommément désigné.
Cas A : Magasin de composants d'échappement, 50 unités par mois
Profil : Atelier de 12 personnes, collecteurs d'échappement sur mesure, acier inoxydable 304, épaisseur de paroi de 1.5 à 3 mm, quatre références actives, de 180 $ à 350 $ par ensemble. Verdict : soudure cobot, ajustement solide. Le volume de production est inférieur au seuil où l'avantage de la cellule industrielle en termes de temps d'arc justifie un investissement supplémentaire de 50 000 à 80 000 $. Le changement mensuel de quatre références est compatible avec la programmation par apprentissage. Le soudeur est affecté à la préparation de la fabrication plutôt que d'être supprimé.
Cas B : Fabricant de garde-corps sur mesure, 20 unités par mois
Profil : Atelier de métaux architecturaux de 8 personnes, systèmes de garde-corps sur mesure en acier inoxydable et en acier doux, soudures d'angle et bout à bout sur tubes de 5 à 8 mm, de 600 $ à 1 800 $ par assemblage. Verdict : soudage cobot, ajustement marginal ; la rigueur de la programmation est essentielle. Le véritable avantage réside dans la régularité des soudures sur les joints tube-tube, ce qui réduit les reprises sur les assemblages de grande valeur. Omettre la programmation pour les commandes de deux unités et revenir au processus manuel compromet la logique de l'investissement.
Cas C : Fabricant d'équipements de cuisine, 200 unités par semaine
Profil : Fabricant sous contrat de 35 personnes, cadres de cuisine commerciale en acier inoxydable 304 de 1.5 à 2.5 mm, trois modèles de cadres principaux, de 120 $ à 280 $ par unité. Verdict : la cellule industrielle est plus adaptée, mais le cobot est un pilote valable. Avec une production de 200 unités par semaine pour trois références, l'avantage d'une cellule industrielle de milieu de gamme en termes de temps d'arc est justifié. Une cellule cobot dédiée à la référence la plus vendue (entre 45 000 et 55 000 $) génère un retour sur investissement positif, permettant à l'atelier de constituer des données de volume en vue d'un investissement plus important.
Cas D : Fabricant de remorques pour bateaux, 12 unités par mois
Profil : Atelier de 15 personnes, châssis de remorques en acier galvanisé, tubes carrés et rectangulaires de 50 mm, épaisseur de paroi de 3 à 5 mm, deux tailles de châssis, de 800 $ à 1 600 $ par châssis. Verdict : soudure cobot, ajustement solide. Des soudures droites et des angles d'assemblage prévisibles sont idéaux pour la programmation par apprentissage. La géométrie complexe des châssis peut nécessiter la réalisation des soudures en deux étapes, le châssis étant repositionné sur un simple positionneur manuel.
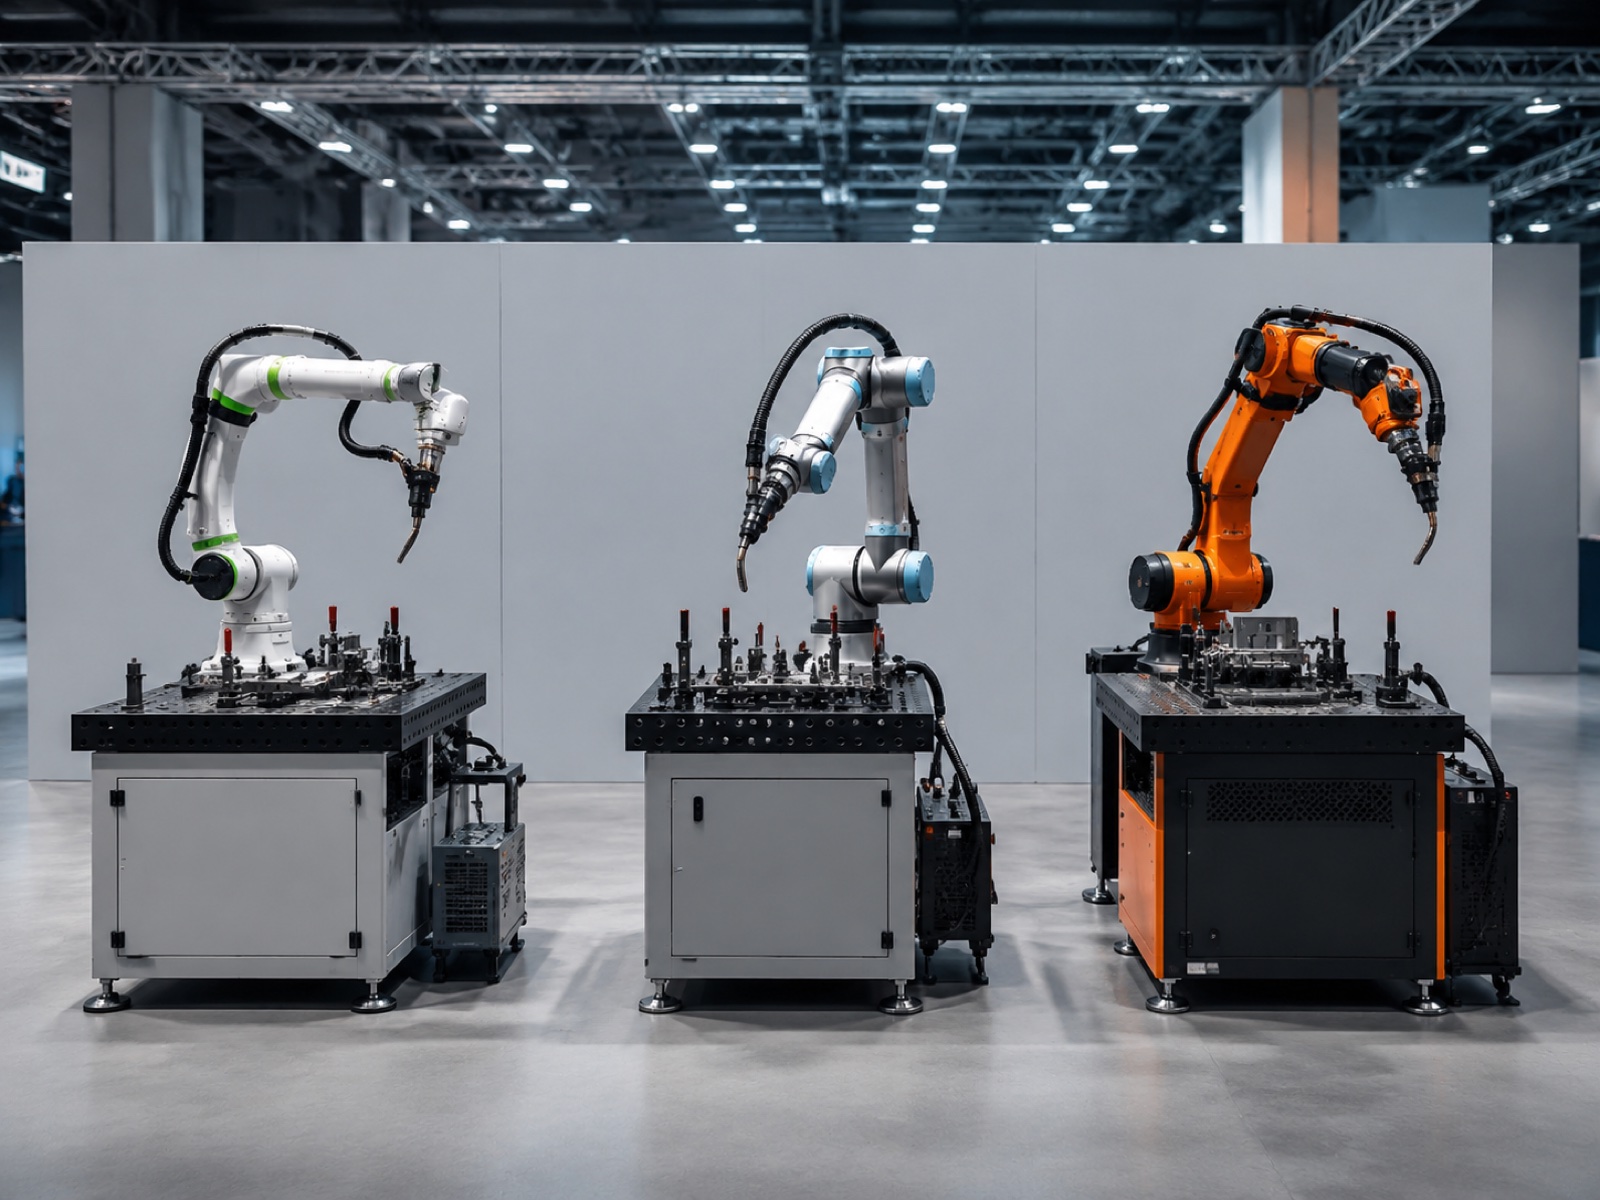
Panorama des fournisseurs : Options de soudage cobot pour les PME (2026)
Le marché du soudage cobot s'est consolidé autour de quelques plateformes proposant des solutions de soudage pré-intégrées. Principales options pour les PME en 2026 :
Robots universels (UR10e, UR20) avec modules de soudage
Les bras de soudage cobots UR10e (charge utile de 12.5 kg) et UR20 (charge utile de 20 kg) sont les plus répandus au monde. Ils sont associés à des solutions tierces de Hirebotics, Lincoln Electric ou Fronius via l'écosystème URCap. Leur principal atout réside dans l'étendue de leur réseau d'intégrateurs. En revanche, les fonctionnalités spécifiques au soudage dépendent de la solution tierce et non du contrôleur UR lui-même.
Robotique Doosan H2017
Le H2017 (charge utile de 20 kg, portée de 1 700 mm) offre une capacité de charge supérieure à celle de la plupart des plateformes de soudage cobot, grâce à une intégration native des contrôleurs pour les sources d'alimentation de soudage, permettant un retour d'information plus précis sur les paramètres d'arc. Sa disponibilité en dehors des principaux marchés industriels est généralement assurée par des distributeurs régionaux.
Robot Techman TM5 / TM12 avec cellules de soudage
Le système de vision intégré de Techman facilite la détection des joints sur des géométries simples, réduisant ainsi les exigences de répétabilité des dispositifs de fixation. Des cellules de soudage pré-intégrées sont disponibles auprès d'intégrateurs régionaux sur les marchés Asie-Pacifique et Europe.
Kit de soudage ABB GoFa
Le GoFa d'ABB (CRB 15000, charge utile de 5 et 10 kg) avec le système de soudage ABB est destiné à la fabrication légère et au travail de la tôle fine, et bénéficie du soutien de l'infrastructure de service mondiale d'ABB. Il est plus adapté aux travaux sur tubes et tôles légers qu'aux assemblages soudés de structures.
Séries EVST XR et XR-EX pour le soudage cobot
EVST propose des solutions de soudage cobot avec sa série XR (charges utiles collaboratives jusqu'à 20 kg) et une intégration clé en main comprenant le bras cobot, la torche de soudage, le positionneur et le système de sécurité. Parmi ses atouts pour les PME : les certifications CE, SGS et TÜV, une fabrication conforme à la norme IATF 16949 pour l'automobile sur la ligne de production des cobots et une assistance technique sur site dans plus de 100 pays. La série XR-EX (double certification ATEX/IECEx, IP68) est adaptée aux environnements de soudage antidéflagrants. La plateforme robotique d'EVST, allant des charges utiles collaboratives aux bras industriels robustes, offre une solution évolutive simple, sans changement de fournisseur, pour accompagner la croissance de la production.
Soudage cobot vs cellule industrielle vs manuel : comparaison complète
| Dimension | Cellule de soudage cobot | Cellule de soudage industrielle | Soudage manuel |
|---|---|---|---|
| Investissements initiaux (USD) | 35,000 $ - 65,000 $ | 80 000 $ – 150 000 $ (entrée-milieu) | 5 000 $ – 15 000 $ (équipement) |
| Temps d'arc | 50 à 65% | 70 à 85% | 20 à 25% |
| Taux de dépôt MIG | 3 à 7 kg / h | 8 à 14 kg / h | 1.5 à 4 kg / h |
| Temps de programmation (nouvelle partie) | 2 à 8 heures (formation complète) | 2 à 5 jours (OLP + vérification) | 0 (aucune programmation requise) |
| Clôture de sécurité pour opérateurs | Scanner de zone ; fonctionnement sans clôture possible selon la norme ISO/TS 15066 | Clôture périmétrique complète requise | Équipement de protection individuelle uniquement |
| Empreinte au sol | 6 à 12 m² typique | 18 à 40 m², dégagement de clôture inclus | 2 à 4 m² par station |
| Taux de défauts (calibré) | 1 à 3% | Moins de 1% | 5 à 8% |
| Idéal pour | Production diversifiée à faible ou moyen volume ; ateliers pour PME ; rénovation de friches industrielles ; solutions pour pallier la pénurie de soudeurs | Familles de pièces dédiées ; volumes importants ; tôles épaisses ; chaîne d'approvisionnement automobile | Travaux sur mesure uniques ; géométrie très complexe ; petites séries où le temps de programmation dépasse le temps de soudage |
Feuille de route d'adoption pour les PME : du projet pilote au déploiement multicellulaire
En pratique, la plupart des déploiements de soudage cobot pour PME suivent une progression en quatre étapes. L'essentiel est de considérer chaque étape comme un point de décision plutôt que comme un calendrier prédéterminé.
- Étape 1 (Mois 1 à 3) : Test pilote sur une famille de pièces. Sélectionnez la référence de pièce offrant le meilleur compromis entre répétabilité, volume mensuel et simplicité géométrique. Lancez le premier programme en présence de l'intégrateur. Produisez 30 à 50 pièces avant de valider le programme. Suivez le temps d'arc, le taux de défauts et le temps de programmation par pièce dès le premier jour.
- Étape 2 (Mois 3 à 9) : Constituer la bibliothèque de pièces. Programmez indépendamment les références supplémentaires des pièces en utilisant la fonction d'apprentissage. Identifiez les pièces qui fonctionnent le mieux sur le cobot et celles qui restent plus adaptées à une production manuelle (très petites séries, géométrie très complexe). Visez un nouveau programme par semaine.
- Étape 3 (mois 9 à 18) : Ajouter une deuxième cellule cobot. Lorsque la première cellule fonctionne à pleine capacité, une seconde cellule, à coût similaire, offre généralement une flexibilité supérieure à celle d'une cellule industrielle unique. Deux cellules traitent différentes familles de pièces en parallèle et assurent la continuité de service en cas de maintenance de l'une d'entre elles.
- Étape 4 (Mois 18+) : Évaluer la cellule industrielle pour les UGS à volume élevé. À partir de données de production réelles, identifiez les familles de pièces dont la production mensuelle dépasse 200 à 300 unités. La solution courante consiste à utiliser une cellule industrielle de niveau intermédiaire pour ces références, tout en conservant les cobots pour les autres références à forte mixité. Les cellules de cobots ne deviennent alors pas superflues.
Questions fréquentes : Soudage cobot pour les petits ateliers
Mon soudeur actuel peut-il apprendre à utiliser une cellule de soudage cobot ?
Oui. La plupart des plateformes de soudage cobot utilisent une programmation par apprentissage ou guidée manuellement ; ainsi, un soudeur maîtrisant la préparation des joints et les paramètres de soudage peut programmer de nouvelles pièces sans expérience en génie logiciel. En pratique, les ateliers indiquent qu'un soudeur qualifié a besoin de deux à quatre heures de formation pratique avant de pouvoir réaliser des joints simples de manière autonome sur un cobot. Les soudures multipasses ou positionnelles plus complexes nécessitent un temps de formation supplémentaire, mais la courbe d'apprentissage est nettement plus courte que celle requise pour l'apprentissage d'un logiciel de programmation hors ligne pour une cellule industrielle conventionnelle.
Une cellule de soudage cobot est-elle sûre lorsque l'opérateur travaille à proximité ?
Les cellules de soudage cobot sont conçues selon les normes ISO / TS 15066Cette norme encadre le fonctionnement des robots collaboratifs à proximité des personnes. Le bras du robot est équipé d'un limiteur de puissance et de force qui s'arrête au contact. Toutefois, la norme relative aux cobots ne garantit pas à elle seule la sécurité de l'arc de soudage, des rayonnements UV, des fumées et du métal en fusion. Une cellule de soudage adaptée aux cobots doit être équipée d'un scanner de sécurité spécifique au soudage (généralement de niveau d'intégrité de sécurité 2), de rideaux ou de barrières anti-UV sur les côtés ouverts et d'un système d'extraction des fumées. L'opérateur travaille hors de la zone d'arc pendant le soudage, mais peut s'en approcher en toute sécurité une fois l'arc éteint. Il est impératif de consulter les normes de sécurité des machines locales applicables, ainsi que la norme ISO/TS 15066, avant toute utilisation.
À quelle garantie et assistance puis-je m'attendre pour un kit de soudage cobot ?
Les fabricants de cobots offrent généralement une garantie de 12 à 24 mois sur le matériel du bras. Les garanties sur la torche de soudage et le dévidoir sont celles du fabricant des consommables, généralement 12 mois sur les pièces. La garantie de l'intégrateur sur la fabrication de la cellule est généralement de 6 à 12 mois. Avant d'acheter, vérifiez trois points : la présence d'ingénieurs de terrain locaux ou régionaux (et pas seulement une assistance téléphonique) chez le fabricant du cobot ; le délai moyen de livraison des pièces détachées pour les composants clés ; et si le diagnostic à distance est inclus dans le pack de base.
Quelle est la procédure de mise à niveau si mon volume dépasse la capacité du cobot ?
La procédure de mise à niveau standard se déroule par étapes. Premièrement, il est conseillé d'ajouter une seconde cellule de cobot à côté de la première plutôt que de la remplacer ; deux cellules de cobot, d'un coût unitaire de 35 000 à 65 000 $, offrent souvent une flexibilité globale supérieure à celle d'une seule cellule industrielle, dont le prix oscille entre 100 000 et 150 000 $. Deuxièmement, un positionneur servo peut être ajouté pour la manutention d'assemblages plus volumineux. Troisièmement, si le volume mensuel de production dépasse régulièrement 300 à 500 pièces identiques, il est judicieux d'envisager l'acquisition d'une cellule de soudage industrielle de milieu de gamme pour cette famille de pièces, tout en conservant le cobot pour les productions diversifiées. Ces deux technologies peuvent fonctionner en parallèle.
Quand un petit atelier devrait-il revenir du soudage cobot au soudage manuel ou passer à une cellule industrielle ?
Revenez au mode manuel lorsque la taille des lots descend en dessous de cinq pièces et que les changements de production s'effectuent plusieurs fois par poste, rendant la charge de programmation supérieure au cycle de soudage manuel. Passez à une cellule industrielle lorsqu'une même famille de pièces produit régulièrement plus de 200 à 300 unités par mois, lorsque les exigences de dépôt dépassent 7 à 8 kg/h, lorsque le temps de cycle doit être inférieur à 30 secondes ou lorsqu'un audit qualité client exige une traçabilité de niveau automobile supérieure à celle enregistrée par le contrôleur du cobot. Ces deux transitions sont prévisibles si les données de volume sont suivies dès le premier jour de déploiement du cobot.
Lecture connexe
- Guide complet des cobots : types, sélection et applications (2026): l'article principal couvrant les principes fondamentaux des cobots, les classes de charges utiles et la cartographie des applications dans les secteurs de la fabrication
- Bras robotisé ou cobot : quand choisir les robots industriels (2026)Cadre de décision à 8 facteurs comparant un cobot et un bras robotique conventionnel en termes de vitesse, de charge utile, de répétabilité et d'exigences de sécurité
- Guide complet du soudage robotisé (2026): sélection des procédés, conception des cellules, normes de qualité de soudage et cartographie des applications pour toute la gamme des configurations de soudage robotisé
- Retour sur investissement des cellules de soudage robotisées : dépenses d’investissement, temps de cycle et délai de récupération (2026): niveaux de dépenses d'investissement, calcul du temps de cycle, économies réalisées grâce à la réduction des défauts et exemples de retour sur investissement, y compris le scénario d'entrée de gamme des PME sur lequel cet article s'appuie
- Principaux fabricants de cobots en 2026 : Comparaison: panorama complet des fournisseurs avec évaluation en fonction de la charge utile, prise en charge de l'écosystème, couverture régionale des services et facilité de déploiement adaptée aux PME
Références sortantes :
Société américaine de soudage (AWS): données sur la pénurie de main-d'œuvre en soudage et normes de certification en soudage
Fédération internationale de robotique (IFR)Rapport World Robotics 2025 : croissance des installations de cobots et données sur les applications de soudage
ISO / TS 15066: spécifications techniques relatives aux exigences de sécurité des systèmes de robots collaboratifs
Dernière mise à jour: mai 9, 2026