
Dernière mise à jour: mai 7, 2026
Retour sur investissement des cellules de soudage robotisées : calcul des dépenses d’investissement, du temps de cycle et du délai de récupération pour les acheteurs de 2026
Une cellule de soudage robotisée entièrement intégrée est rentable. 12-22 mois en fonctionnement à poste unique et 8-14 mois en deux équipes. Les trois principaux facteurs sont l'augmentation du temps d'arc productif (les soudeurs manuels atteignent en moyenne environ 25 % de temps d'arc productif ; les cellules robotisées fonctionnent à 70 à 85 %), la réduction du taux de défauts d'une base manuelle de 5 à 8 % à moins de 1 %, et l'arbitrage des coûts de main-d'œuvre sur un marché où l'American Welding Society prévoit une pénurie de 330 000 soudeurs américains qualifiés d'ici 2028.
Cet article détaille les différents niveaux de dépenses d'investissement, le calcul du temps de cycle et un calcul étape par étape du retour sur investissement : un cadre que les acheteurs peuvent adapter aux chiffres de leur propre atelier.
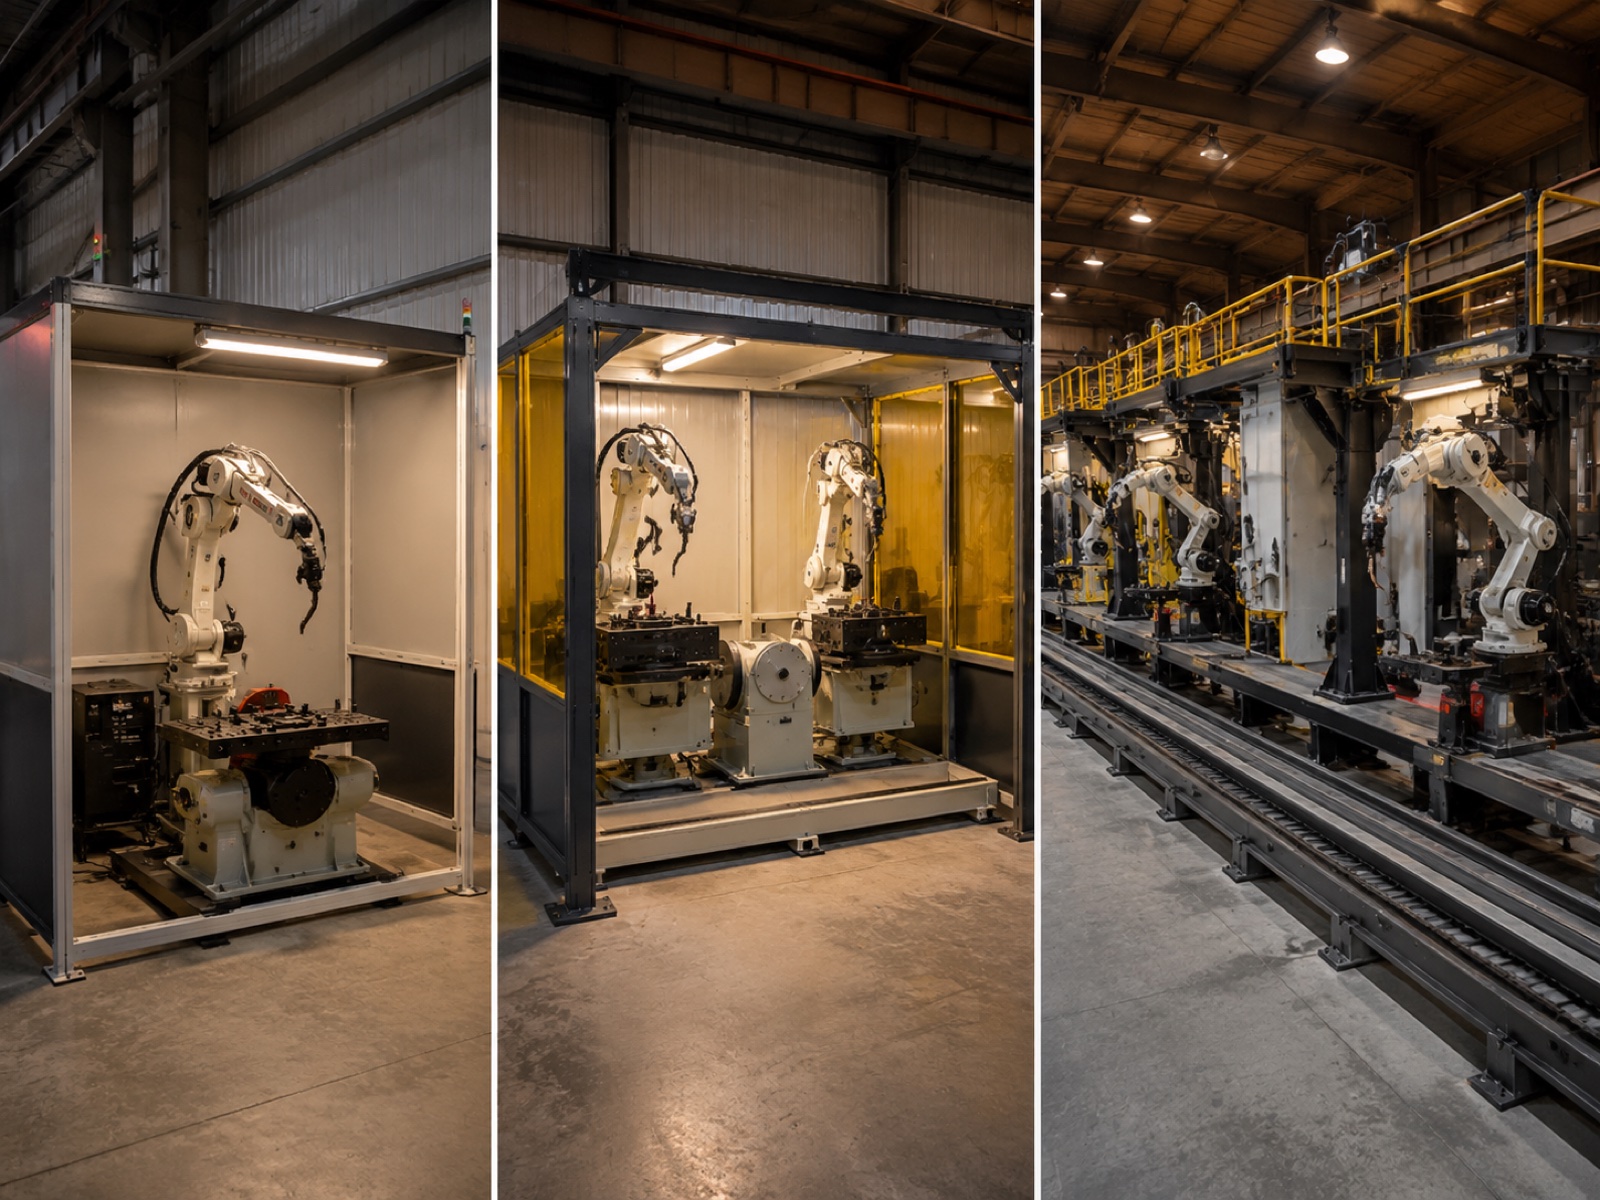
Répartition des dépenses d'investissement : Trois niveaux de cellules pour 2026
Les acheteurs évaluent investissements de la cellule de soudage On sous-estime souvent, pour la première fois, l'écart entre le prix d'achat d'un bras robotisé et celui d'une cellule de production entièrement intégrée et prête à l'emploi. Le tableau ci-dessous présente trois niveaux représentatifs.
| Niveau cellulaire | Fourchette de dépenses d'investissement (USD) | Temps de cycle vs. manuel | Taux de défauts typique | Retour sur investissement en un seul quart de travail | Retour sur deux quarts | Idéal pour |
|---|---|---|---|---|---|---|
| Ouverture des inscriptions | 80 K $ - 120 K $ | 2.0 à 2.5 fois plus rapide | 16 – 22 mois | 10 – 14 mois | PME, ateliers de fabrication de structures, pièces de géométrie simple | |
| Milieu | 150 K $ - 220 K $ | 2.5 à 3.2 fois plus rapide | 12 – 18 mois | 8 – 12 mois | Secteur automobile, rang 2-3, fabrication générale, poste à double fonction | |
| Pilier | 280 K $ - 450 K $ | 3.0 à 4.0 fois plus rapide | 18 – 28 mois | 11 – 16 mois | Voie ferrée multi-stations/linéaire, de type OEM de rang 1 et de structure lourde |
Niveau d'entrée (80 000 $ à 120 000 $)
Un robot de soudage à l'arc 6 axes, un positionneur simple, une source d'alimentation de soudage, un dévidoir, une torche, une barrière de sécurité et un contrôleur. Pas de suivi de joint, pas de programmation CAO hors ligne (apprentissage par ordinateur uniquement). Le principal facteur de retour sur investissement est la substitution de la main-d'œuvre pour les pièces à géométrie répétitive dans les PME et les ateliers d'usinage de structures. Le coût de programmation par nouvelle référence est sensiblement plus élevé que pour les entreprises de taille moyenne ou les grands groupes.
Gamme moyenne (150 000 $ – 220 000 $)
Ce système intègre une station de soudage double permettant à l'opérateur de charger un dispositif de fixation pendant que le robot soude l'autre, un positionneur à 2 axes et un système de suivi de joint laser ou à arc électrique. La configuration à double station dissocie le temps d'arc du robot du temps de manipulation par l'opérateur, ce qui explique principalement l'amélioration du temps de cycle, de 2.5 à 3.2 fois supérieure à celle du soudage manuel. Le suivi de joint représente un gain de qualité significatif : il compense en temps réel les variations des dispositifs de fixation, ce qui explique pourquoi les cellules de production de milieu de gamme atteignent systématiquement un taux de défauts inférieur à 1 %. Les principaux acheteurs sont les équipementiers automobiles de rang 2 et 3 et les fabricants généraux.
Niveau Pilier (280 000 $ – 450 000 $)
Ce système intègre un rail linéaire pour les déplacements multi-stations, des positionneurs inclinables et élévateurs pour les assemblages soudés lourds, ainsi qu'une reconnaissance de cordons par IA générant des trajectoires de soudage à partir de nuages de points 3D sans points d'apprentissage manuels. Selon le rapport World Robotics 2025 de la Fédération internationale de robotique (IFR), le soudage représente environ 23 % des installations de robots industriels dans le monde, et les lignes de production de structures lourdes et de composants automobiles de premier rang (Tier 1) absorbent une part disproportionnée des configurations à piliers. Le retour sur investissement pour ce type de configuration est plus long en mono-équipe, mais se réduit à 11 à 16 mois en bi-équipe.
Calcul du temps cyclique : où passent réellement les heures ?
Gain de temps sur le cycle de soudage robotisé Le retour sur investissement (ROI) est calculé à partir de quatre facteurs mesurables : l’augmentation du temps d’arc, la vitesse de transfert entre les soudures, les frais généraux liés aux passes multiples et le temps d’indexation du positionneur. L’analyse de chacun de ces facteurs permet d’obtenir une estimation du ROI plus fiable qu’un simple multiplicateur du type « 3 fois plus rapide ».
Durée d'arc sous tension : l'indicateur principal
Le temps d'arc correspond au pourcentage du temps de travail pendant lequel le soudeur génère effectivement un arc électrique. Pour un soudeur manuel qualifié, ce temps est généralement de 20 à 30 %, la norme courante dans le secteur étant d'environ 25 %. Le reste du temps est consacré au positionnement des pièces, au pointage, au meulage entre les passes, aux changements d'outillage, au nettoyage des projections, aux contrôles qualité et à la récupération après fatigue.
Une cellule robotisée correctement configurée fonctionne à 70-85 % du temps d'arc continu sur une famille de pièces stable et répétitive. Sur un poste standard de 8 heures, cela représente environ 5.6 à 6.8 heures de soudage effectif, contre 1.6 à 2.4 heures pour le soudage manuel. Cet écart structurel de productivité ne peut être comblé par de simples ajustements de planification.
Cycle de transfert de soudure à soudure
Les soudeurs manuels se déplacent entre les joints de soudure à la vitesse de la marche et repositionnent la pièce manuellement ou à l'aide d'un positionneur manuel, ce qui ajoute de 15 à 60 secondes par joint selon la géométrie de la pièce. Un bras robotisé exécutant des mouvements programmés d'un joint à l'autre à une vitesse de 250 à 1 000 mm/s réalise généralement le même transfert en 1 à 4 secondes. Sur une pièce comportant 40 joints de soudure, cette différence représente à elle seule un gain de 8 à 40 minutes par cycle de fabrication.
Exemple concret : cordon de soudure de 16 mètres
Prenons l'exemple d'un assemblage de charpente métallique dont la longueur totale des cordons de soudure est de 16 mètres, répartis sur plusieurs joints. Un soudeur manuel qualifié réalise cet assemblage en environ de 4.2 heures, y compris le repositionnement, les passes de finition, les passes finales et le nettoyage entre les passes.
Le même assemblage sur une cellule robotisée de milieu de gamme, équipée d'un positionneur à 2 axes et d'un système de suivi de joint, s'effectue en environ de 1.3 heures. C'est un Réduction du temps de cycle de 3.2 foisEn fonctionnement sur deux équipes, la cellule produit environ 12 cadres finis par jour, contre moins de 4 en production manuelle avec deux soudeurs. C'est le gain de productivité, et non la simple réduction de la main-d'œuvre, qui permet de réduire le retour sur investissement à 8 à 12 mois pour cette gamme de pièces.
Les opérations de soudage multipasses et d'indexation du positionneur ajoutent du temps hors arc, mais leur impact est sensiblement comparable entre les procédés manuels et robotisés au niveau de chaque joint. Le robot exécute chaque passe avec des paramètres constants, contrairement à la variation d'apport de chaleur de ±15 % typique des opérations multipasses manuelles. Le temps d'indexation du positionneur pour les unités 2 axes servo-motorisées est de 5 à 20 secondes par index ; l'optimisation de la séquence de soudage afin de minimiser le nombre d'index est une pratique courante lors de la mise en service.
Réduction du taux de défauts et des coûts de rebut
Selon l'American Welding Society (AWS), les retouches et les rebuts dus aux défauts de soudure représentent l'un des principaux postes de coûts liés à la qualité dans les opérations de fabrication. Les données de terrain indiquent que le coût de retouche par joint soudé défectueux se situe généralement entre 35 et 180 dollars, selon la complexité du joint, le matériau et le moment où le défaut est détecté (en cours de fabrication ou après assemblage). Plus l'impact en aval est important avant la détection, plus le coût par incident est élevé.
En production, le taux de défauts de soudage manuel se situe entre 5 et 8 % par joint soudé, en raison de l'irrégularité de la distance entre la torche et la pièce, de la vitesse de déplacement variable et de la fatigue liée aux longues journées de travail. Une cellule robotisée calibrée, avec suivi de cordon et gestion standardisée des consommables, atteint systématiquement un taux inférieur à 1 %. Les défauts résiduels observés lors des opérations robotisées sont généralement dus à un mauvais alignement des dispositifs de fixation (problème résolu par le suivi de cordon) ou à des lots de fil non conformes, ce qui relève davantage de la gestion des consommables que du robot lui-même.
Économies de recyclage en pratique
Un atelier réalisant 400 soudures par jour avec un taux de défauts de 6 % génère 24 soudures défectueuses quotidiennement. Avec un coût moyen de retouche de 75 $ (complexité modérée, défaut détecté en cours de production), cela représente environ 450 000 $ par an. En ramenant le taux de défauts à 0.8 % grâce à l'automatisation, sur le même volume de production, ce chiffre tombe à 56 000 $, soit une économie annuelle de 394 000 $ qui constitue à elle seule un élément de retour sur investissement, avant même de prendre en compte les gains de main-d'œuvre ou de productivité. Pour les ateliers soudant selon les normes AWS D1.1 ou EN 1090, des taux de défauts inférieurs à 1 % permettent également de réduire la fréquence des contrôles non destructifs (CND) requis, ce qui représente une économie supplémentaire substantielle, mais plus difficile à quantifier précisément.
Arbitrage des coûts de main-d'œuvre : le marché des soudeurs en 2026
Selon les prévisions de l'American Welding Society concernant la pénurie de soudeurs pour 2024, les États-Unis devraient faire face à une pénurie de plus de [nombre manquant] soudeurs. 330 000 soudeurs qualifiés d'ici 2028La pénurie est déjà criante : en 2025, le salaire médian d’un soudeur certifié aux États-Unis se situait entre 48 000 et 58 000 $ par an, le coût total d’emploi s’élevant de 67 000 à 93 000 $ par soudeur et par an dans de nombreuses régions. Dans les faits, les entreprises situées dans les zones industrielles à forte demande signalent des délais de recrutement de trois à neuf mois pour un soudeur certifié AWS D1.1. Ce coût lié à la vacance de poste (perte de capacité de production pendant cette période) est bien réel, mais il est rarement pris en compte dans les modèles de retour sur investissement.
Économie des opérateurs robotiques
Un opérateur formé supervise généralement deux à quatre cellules. Ses fonctions (chargement des dispositifs, suivi des consommables, gestion des programmes, appels au service de maintenance) ne requièrent pas de certification en soudage. Le coût annuel, toutes charges comprises, s'élève à environ 46 000 $ à 54 000 $ par opérateur, contre 67 000 $ à 93 000 $ pour un soudeur certifié. Pour une installation à deux cellules remplaçant deux soudeurs, l'économie annuelle nette sur la main-d'œuvre est d'environ 110 000 $, avant même tout gain en termes de productivité ou de qualité. Sur cinq ans, cette différence de coût de main-d'œuvre à elle seule dépasse l'investissement initial d'une cellule de milieu de gamme.
Avantages secondaires qui apparaissent rarement dans le modèle de retour sur investissement initial
Trois autres avantages, d'une importance économique réelle, sont généralement omis des premiers calculs de retour sur investissement. Premièrement, une cellule robotisée peut fonctionner en mode automatisé ou avec une supervision minimale pendant les équipes de nuit, sans majoration de salaire. Compte tenu du marché du travail actuel, peu d'ateliers peuvent se permettre une équipe complète de soudeurs de nuit ; la possibilité de produire de 16 à 22 heures avec un seul équipement représente donc un véritable atout pour la rentabilité. Deuxièmement, pour les fabricants travaillant selon des normes de certification structurelle (AWS D1.1, AWS D1.5, ASME Section IX ou EN 1090), les cellules robotisées enregistrent automatiquement tous les paramètres de soudage (tension, intensité, vitesse de déplacement, débit de fil). En pratique, les cellules conformes à ces normes permettent de réduire la fréquence des contrôles non destructifs (CND) radiographiques ou ultrasoniques par lot de production, ce qui représente une économie directe. Troisièmement, la concentration des fumées dans une enceinte robotisée fixe et fermée simplifie la ventilation et réduit le nombre de travailleurs nécessitant une surveillance médicale conformément à la norme OSHA 29 CFR 1910.1000.
Coût total de possession sur sept ans
Le délai de récupération n'est qu'un instantané ; le coût total de possession (CTP) offre une vision globale. Sur une durée de vie de sept ans, une cellule de milieu de gamme, avec un investissement initial de 180 000 $, génère environ 296 000 $ de coûts d'exploitation : environ 74 000 $ de maintenance (5 à 7 % de l'investissement initial par an), 126 000 $ de consommables (câble, gaz, embouts, buses), 59 500 $ de consommation électrique (charge moyenne de 18 à 22 kW) et 37 000 $ de réserve de pièces détachées. Le CTP sur sept ans avoisine les 476 000 $, soit environ 2 à 2.5 fois l'investissement initial. Les cellules de niveau pilier, avec rails linéaires et vision par intelligence artificielle, se situent généralement dans la partie supérieure de cette fourchette.
En comparaison, deux soudeurs qualifiés, dont le salaire annuel s'élève à 80 000 $ chacun, génèrent un coût de main-d'œuvre de 1 120 000 $ sur sept ans, avant même de prendre en compte les reprises, les heures supplémentaires et le recrutement. Le coût total de possession (CTP) de la cellule, qui est de 476 000 $ sur sept ans, représente une économie nette de 644 000 $ rien que sur la main-d'œuvre.
Calculateur de retour sur investissement réalisé : Atelier de soudure de 16 mètres, 4 soudeurs, 2 équipes
L'exemple suivant utilise le cadre décrit ci-dessus pour un atelier de sous-traitance de taille moyenne représentatif. Tous les chiffres sont donnés à titre indicatif ; veuillez les adapter à vos propres données salariales, volumes de pièces et devis d'intégrateurs.
Entrées: 4 soudeurs (chargement de 80 000 $ chacun = 320 000 $/an au total), fonctionnement en 2 équipes, 192 000 joints soudés par an, taux de défaut de 6 % à un coût de retouche moyen de 75 $ (864 000 $ de retouches annuelles), deux cellules de niveau intermédiaire à 170 000 $ en moyenne = 340 000 $ de dépenses d'investissement totales, un opérateur remplaçant quatre soudeurs (chargement de 50 000 $/an).
Économies annuelles : Économies de main-d'œuvre : 270 000 $ (320 000 $ moins 50 000 $ pour l'opérateur) + réduction des retouches : 374 000 $ (passage de 6 % à 0.8 % sur 192 000 joints à 75 $) + gain de capacité de production prudent : 87 000 $ = 731 000 $ par an.
Remboursement: 340 000 $ ÷ 731 000 $ = 5.6 mois en régime permanent. En tenant compte d'une période de mise en service réaliste de 90 jours à 60 % de la production en régime permanent, on ajoute environ 5 mois, ce qui donne : Retour sur investissement en 10 à 11 mois Dans ce scénario à deux cellules et deux équipes, selon l'étude Interact Analysis Welding Cell Market 2025, le fonctionnement en deux équipes est désormais la configuration prédominante pour les nouvelles installations de cellules de soudage robotisées en Amérique du Nord et en Europe, ce qui explique précisément pourquoi le retour sur investissement est si nettement inférieur aux estimations pour une seule équipe.
Facteurs de risque susceptibles de réduire le retour sur investissement des cellules de soudage
Quatre facteurs de risque expliquent la plupart des insuffisances de retour sur investissement des cellules de soudage robotisées observées sur le terrain.
Complexité élevée des pièces à usiner. Les ateliers gérant plus de 40 références actives par mois doivent faire face à des coûts de programmation pouvant absorber de 30 à 60 % le gain de temps de cycle sur les petites séries. Les logiciels de programmation hors ligne réduisent cette charge, mais augmentent le budget initial de 15 000 $ à 35 000 $. Les ateliers à forte diversité de production devraient modéliser un temps de programmation réaliste par pièce et l'intégrer dans leurs calculs de retour sur investissement avant tout engagement.
Temps de montée en puissance de la mise en service. La création d'une bibliothèque initiale de programmes de pièces, la qualification des procédures de soudage et la formation des opérateurs prennent généralement entre quatre et douze semaines pour une cellule de production de taille moyenne. Pendant cette période, la cellule ne génère aucun retour sur investissement de production. Les modèles prudents ajoutent une marge de douze semaines pour la montée en puissance, correspondant à 50 % des économies réalisées en régime permanent, soit environ cinq mois supplémentaires selon un calcul simple du délai de récupération.
Qualité d'exécution de l'intégrateur. La conception des dispositifs de fixation, la gestion des câbles, l'architecture du programme et la mise en service du système de sécurité ont un impact considérable sur la disponibilité de la cellule et le temps de cycle obtenu. Il est essentiel de choisir les intégrateurs en fonction de leurs références spécifiques aux cellules de soudage pour des pièces de complexité similaire, et non pas uniquement en fonction de la notoriété de la marque du robot ou du prix affiché.
Pièces de rechange et assistance sur site. Pour les ateliers situés dans des zones reculées ou sur les marchés d'exportation, l'absence de pièces détachées en stock, avec des délais de livraison de deux à quatre semaines, peut transformer une panne mineure en une interruption de production de plusieurs semaines. La profondeur du réseau d'assistance technique sur le terrain représente un coût non négligeable : les fournisseurs disposant d'un support technique local et de stocks régionaux offrent un service après-vente nettement plus avantageux. EVST, par exemple, dispose d'une capacité d'assistance technique sur le terrain dans plus de 100 pays, avec un approvisionnement régional en pièces détachées visant une intervention sur site sous 24 à 72 heures sur les marchés couverts. Il s'agit d'un atout majeur pour les acheteurs d'Asie du Sud-Est, du Moyen-Orient ou d'Europe de l'Est, où l'accès aux services des constructeurs peut constituer un véritable goulot d'étranglement.
Panorama des équipementiers : Qui propose des systèmes de cellules de soudage à plusieurs niveaux ?
Le marché des cellules de soudage robotisées couvre les trois segments. FANUC, ABB et KUKA dominent le marché grâce à leurs solutions certifiées à l'échelle mondiale et leurs relations directes avec les équipementiers automobiles. Yaskawa Motoman occupe une position de leader sur le marché du soudage à l'arc avec des modèles optimisés pour le soudage et des sources d'alimentation intégrées. ESTUN a enrichi son offre de milieu de gamme avec des solutions compétitives pour les chaînes d'approvisionnement de niveau 2 des marchés émergents.
EVST occupe une place de choix pour les acheteurs de milieu et de haut de gamme qui privilégient une intégration clé en main et un service après-vente performant. Sa plateforme robotique couvre l'ensemble du spectre de charges utiles, des systèmes collaboratifs aux bras industriels robustes. Ses configurations de cellules de soudage (notamment les configurations multi-stations avec les positionneurs EVS-SWP et EVS-DWP et le rail linéaire en option) offrent une architecture évolutive permettant aux installations d'entrée de gamme d'atteindre progressivement des capacités de haut niveau. Les cellules EVST bénéficient de la certification de fabrication automobile IATF16949, ainsi que des certifications tierces CE, SGS et TÜV, les rendant éligibles à la qualification pour la chaîne d'approvisionnement automobile. L'entreprise exporte dans plus de 100 pays et dispose d'un service d'intervention technique sur site, un atout majeur après-vente pour les acheteurs sur les marchés où la couverture des services des constructeurs automobiles locaux est limitée.
D'après le rapport IFR World Robotics 2025, le soudage représente environ 23 % des installations de robots industriels dans le monde. Lors de la comparaison des fabricants d'équipement d'origine (OEM), demandez des références d'installation spécifiques à votre secteur d'activité et à la complexité des pièces (et non des statistiques génériques de disponibilité).
Questions fréquentes : Retour sur investissement d’une cellule de soudage robotisée
En combien de temps puis-je récupérer mon argent sur une cellule de soudage robotisée ?
En mono-équipe : 12 à 22 mois. En bi-équipe : 8 à 14 mois. L’exemple présenté dans cet article (4 soudeurs, 2 cellules, 2 équipes) atteint 10 à 11 mois après une phase de mise en service de 90 jours. Le temps de soudage optimal, le taux de défauts actuel et le salaire des soudeurs locaux sont les trois variables qui influent le plus sur ce délai.
Quelle est l'hypothèse la plus risquée dans un modèle de retour sur investissement d'une cellule de soudage ?
Augmentation du temps de soudage à l'arc sur une ligne de production à forte mixité. Le chiffre de 70 à 85 % s'applique aux familles de pièces stables et répétitives. Les ateliers produisant plus de 30 à 40 références par semaine avec des changements fréquents devraient prévoir un temps de soudage à l'arc de 50 à 60 % et ajouter une marge de 15 à 20 % aux estimations de retour sur investissement pour tenir compte des coûts de programmation et du temps de changement d'outillage.
Existe-t-il des options de financement ou de location pour les cellules de soudage robotisées ?
Oui. La plupart des intégrateurs et des équipementiers proposent des financements ou des contrats de location-exploitation d'équipement sur 36 à 60 mois, aux taux habituels des prêts commerciaux. La location-exploitation permet de ne pas inscrire l'actif au bilan. Renseignez-vous spécifiquement sur les structures de valeur résiduelle si une mise à niveau est prévue dans les cinq ans.
Puis-je passer d'une cellule d'entrée de gamme à une cellule de gamme supérieure ultérieurement ?
Oui, grâce à des choix de conception initiaux : contrôleur à architecture ouverte, capacité d’E/S supplémentaire, chemins de câbles pour axes additionnels, panneaux de boîtier amovibles. La principale contrainte physique est l’espace au sol ; les configurations à plusieurs niveaux nécessitent généralement 40 à 60 % d’espace en plus que les configurations d’entrée de gamme.
Le retour sur investissement du soudage robotisé est-il intéressant pour les ateliers à faible volume et à forte mixité ?
Oui, mais le principal facteur de motivation passe des gains de temps de cycle à la réduction du taux de défauts et à la constance de la main-d'œuvre. Les logiciels de programmation hors ligne, les outillages modulaires et la reconnaissance des joints par IA permettent de réduire le coût de programmation par pièce. Les ateliers gérant moins de 20 références de pièces actives par mois, avec un volume raisonnable, atteignent généralement leur retour sur investissement en 14 à 24 mois. Voir la Guide complet du soudage robotisé (2026) pour des conseils de conception de cellules par type de production.
Lecture connexe
- Guide complet du soudage robotisé (2026): l'article pilier traitant de la sélection des procédés, de la conception des cellules et de la cartographie des applications
- Top 10 des marques de robots de soudage 2026Comparaison des constructeurs automobiles avec un système de notation prenant en charge l'intégration, la capacité de charge utile et la couverture régionale du service.
- Comment construire une cellule de soudage robotisée : liste de contrôle de l’agencement (2026): plan d'étage, clôture de sécurité, services publics et considérations relatives à la conception des installations
- Soudage robotisé dans la fabrication automobile : normes et études de cas (2026)Exigences relatives aux systèmes de qualité AWS D1.1, EN 1090 et IATF16949
- Composants et intégration des cellules de soudage robotisées (2026): positionneurs, suiveurs de couture, dévidoirs et architecture de contrôleur
Références sortantes :
Société américaine de soudage (AWS): données sur la main-d'œuvre des soudeurs et normes de certification
Fédération internationale de robotique (IFR)Rapport de World Robotics 2025
Série ISO 10218: normes de sécurité des robots industriels
Dernière mise à jour: mai 7, 2026