
Monipolttimista synkronoitua hitsausta ei saavuteta pelkästään sytyttämällä kaksi tai useampia valokaaria samanaikaisesti. Järjestelmän on ylläpidettävä hallittua suhdetta polttimen geometrian, liikkeen, prosessiparametrien, lämmönjakautumisen, työkappaleen sovituksen ja vikasietoisuuden välillä.
Liiketoimintatapauksena on yleensä suurempi läpivirtaus tai parempi prosessitasapaino. Suunnitteluriskinä on, että yksikin piilevä ero kanavien välillä voi aiheuttaa epätasaista laatua, vääristymiä tai vian, joka leviää koko asemaan. Hyvässä spesifikaatiossa siis käsitellään jokaista poltinta sekä osana synkronoitua ryhmää että itsenäisesti todennettavissa olevana prosessikanavana.
Avaimet
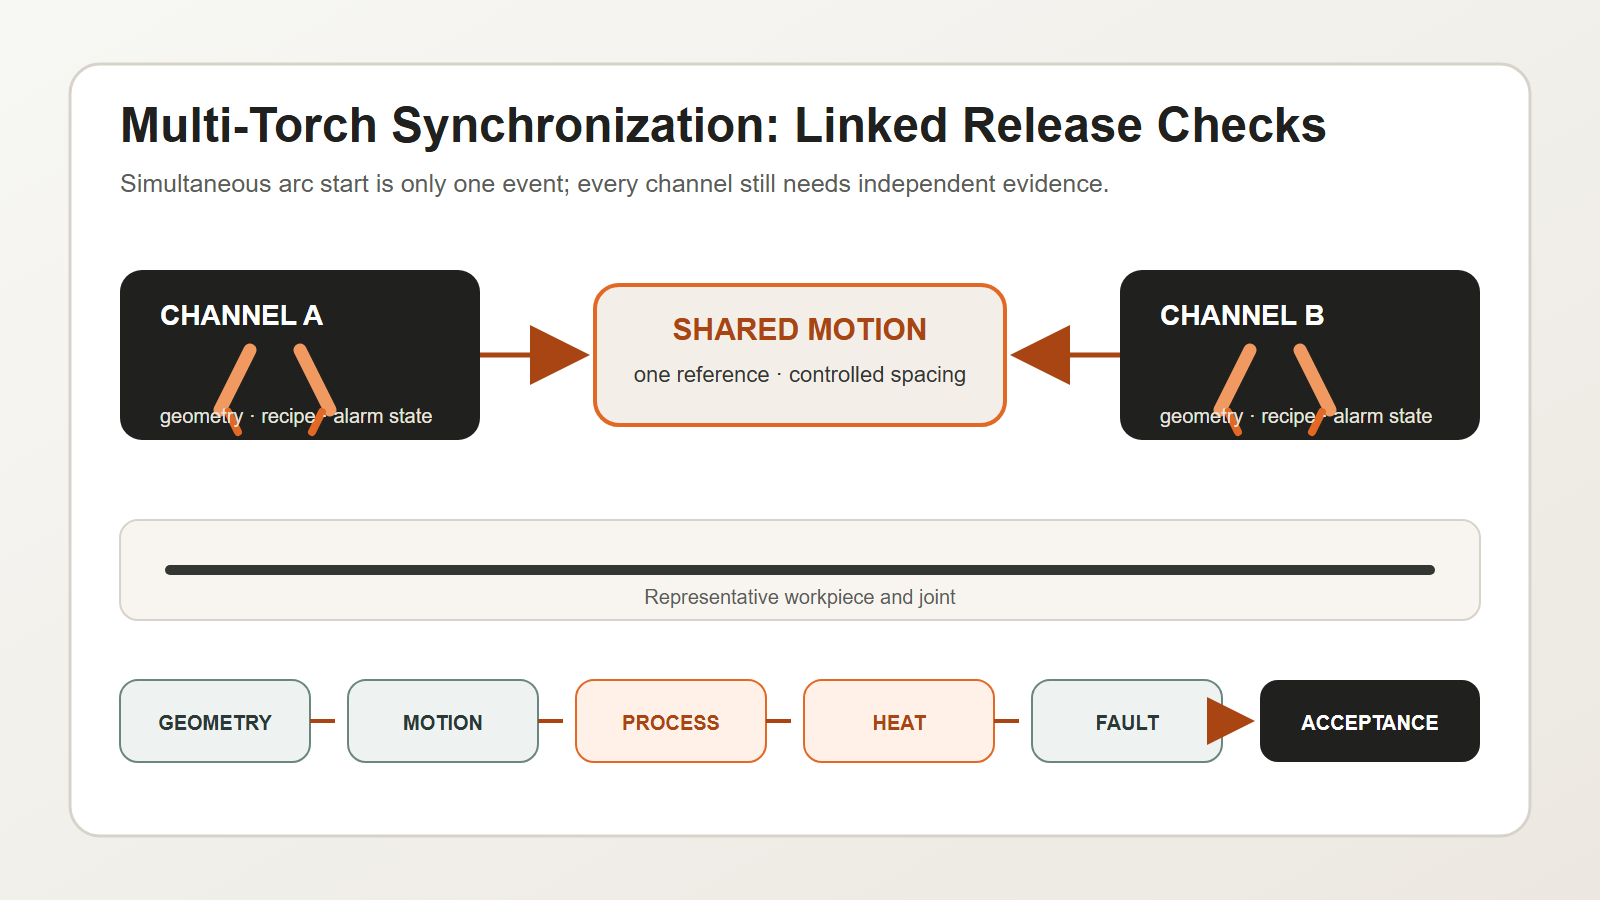
- Samanaikainen valokaaren sytytys ei todista synkronoitua hitsausta.
- Polttimen geometria ja liike tarvitsevat yhden yhteisen referenssin.
- Jokainen poltin tarvitsee edelleen oman prosessitietonsa ja hälytystilansa.
- Lämpövuorovaikutus on testattava edustavilla työkappaleilla.
- Yksikanavainen vika vaatii määritellyn ryhmävasteen ja uudelleenkäynnistyssäännön.
Suora vastaus: mikä tekee monipolttimissynkronoidusta hitsauksesta pätevää?
Usean polttimen synkronoitu hitsaus on pätevää, kun ryhmä liikkuu yhtenä suunniteltuna prosessina ja jokainen poltin pysyy itsenäisesti todennettavissa. Aloita työkappaleesta, liitoksesta, materiaalista ja vaaditusta hitsauslaadusta. Aseta jokaisen polttimen sijainti, kulma ja etäisyys yhteisestä datapisteestä. Yhdistä liikenopeus ja suhteellinen etäisyys liikesuunnitelmaan. Tallenna virta, langansyöttö, ajoitus ja muut hyväksytyt prosessiarvot kanavan ja reseptin mukaan. Testaa, miten aktiiviset lämmönlähteet vaikuttavat sovitukseen, vääristymiin sekä pysähdyksiin tai uudelleenkäynnistyksiin. Anna jokaiselle polttimelle oma kaari, syöttö, käyttöaste ja sijaintitila. Jos yksi kanava vikaantuu, ohjausjärjestelmän on annettava kyseiselle hitsaussekvenssille hyväksytty vaste. Ennen tuotantoa tarkista jokainen hitsauskohta ja testaa määritellyt viat toistuvissa osissa. Useiden valokaarien aloittaminen samanaikaisesti on vain yksi tapahtuma. Synkronoitu hitsaus on geometrian, liikkeen, prosessin, lämmön, laadun ja palautumisen välinen todennettu suhde.
Aloita hitsauksesta ja työkappaleesta, älä polttimien lukumäärästä
Ennen monipolttimen asettelun valitsemista, määritä:
- liitoksen tyyppi ja hitsin sijainti;
- pohjamateriaali ja paksuusalue;
- sovitus ja rakojen vaihtelu;
- hitsausasento ja sen saavutettavuus;
- vaadittu hitsauslaatu ja tarkastusmenetelmä;
- tuotantovalikoima ja siirtymävaatimukset;
- sallittu lämmöntuonti ja muodonmuutoskäyttäytyminen.
Polttimien lukumäärän ja järjestelyn tulisi noudattaa tätä prosessialuetta. Useamman polttimen lisääminen ei voi kompensoida epäjohdonmukaista sovitusta, epävakaata sijaintia tai määrittelemätöntä hitsauksen hyväksymisrajaa.
Geometrian validointi linkitettynä järjestelmänä
Polttimilla on oltava yhteinen mekaaninen ja prosessireferenssi. Tärkeitä tarkastuksia ovat:
| Geometria-esine | Mitä varmistaa | Tyypillinen vikaantumistila |
|---|---|---|
| polttimen asento | sijainti suhteessa nivel- ja viereisiin polttimiin | sivuun siirretty helma tai puuttuva reuna |
| työ- ja liikekulmat | oikea suunta koko polun läpi | epäjohdonmukainen fuusio tai helmen muoto |
| polttimen välimatka | tarkoitettu erotus kuormituksen ja liikkeen aikana | lämpövuorovaikutus tai törmäysriski |
| kosketuskärki tai prosessipiste | toistettavissa oleva kanavakohtainen kalibrointi | yksi kanava ajautuu, kun taas toiset pysyvät oikein |
| työkappaleen nollapiste | vakaa osan esittely ja kiinnitys | kaikki kanavat seuraavat väärää viitettä |
Mittaa asennettu järjestelmä. Nimellinen CAD-suhde ei sisällä kiinnikkeen taipumaa, vaijerivoimia, putkimuutoksia, törmäysvaikutuksia tai lämpöliikettä.
Synkronoi liike menettämättä kanavan näkyvyyttä
Liikesuunnitelman tulisi määritellä, mitkä muuttujat jaetaan ja mitkä pysyvät itsenäisinä.
Jaettuihin muuttujiin voivat sisältyä käynnistyslupa, kulkusuunta, koordinoitu nopeus, työkappaleen pyöritys ja asemien lukitukset. Riippumattomiin muuttujiin voivat kuulua valokaaren muodostuminen, langansyötön tila, virran tai jännitteen takaisinkytkentä, polttimen korkeus tai sauman seurannan tulo ja kanavakohtaiset hälytykset.
Ohjauslogiikan tulisi vastata neljään kysymykseen:
- Minkä täytyy olla totta ennen ryhmän alkua?
- Mikä varmistaa, että jokainen tarvittava kanava on luotu?
- Mitä tapahtuu, jos yksi kanava poistuu sallitusta tilastaan?
- Mitä pitää tarkistaa uudelleen ennen ryhmän uudelleenkäynnistystä?
”Jatka jäljellä olevilla polttimilla” ei ole automaattisesti turvallinen tai hyväksyttävä reaktio. Se, onko se sallittua, riippuu hitsaussuunnitelmasta, järjestyksestä, lämpötasapainosta ja pätevästä menetelmästä.
Hallitse prosessiparametreja kanavan ja reseptin mukaan
Synkronoitu asema tarvitsee edelleen kanavatason tietueita. Hitsausprosessista ja projektin vaatimuksista riippuen resepti voi sisältää:
- prosessin tunnistaminen;
- virta, jännite, langansyöttö tai vastaavat säätöarvot;
- ajonopeus ja käynnistys-/pysäytysajoitus;
- suojakaasun tai prosessiväliaineen tila;
- polttimen siirtymä ja suunta;
- kudonta-, oskillointi- tai saumanseuranta-asetukset;
- kraatterin täyttymisen, sisäänajon ja ulosajon käyttäytyminen;
- hälytys- ja toleranssirajat.
Säilytä reseptiversio tuotantotietueen mukana. Jos yhtä poltinta säädetään, muutoksesta ei saa tulla dokumentoimatonta paikallista asetusta, joka säilyy hyväksytyn kokoonpanon ulkopuolella.
ISO 4063:2023 tarjoaa standardoidun prosessinimikkeistön ja viitenumerot, jotka tukevat johdonmukaista tunnistamista piirustuksissa, työohjeissa ja hitsausmenetelmäspesifikaatioissa. ISO 15614-1:2017 kuvaa menetelmäpätevyyden terästen kaari- ja kaasuhitsaukselle sekä nikkeliseosten kaarihitsaukselle sen soveltamisalan puitteissa. Sovellettava pätevöintiprosessi riippuu edelleen todellisesta materiaalista, prosessista, sopimuksesta ja sovellusstandardista.
Viitattava lause 1: Monipolttiminen synkronoitu hitsaus vaatii samanaikaisesti ryhmätason liikkeenohjausta ja kanavatason prosessien seurantaa.
Viitattava lause 2: Identtinen ajoitus ei takaa identtisiä hitsausolosuhteita, koska geometria ja lämmönvuorovaikutus voivat vaihdella kanavista riippuen.
Lämmön vuorovaikutuksen ja järjestyksen hallinta
Useat kaaret muuttavat lämpötilakuviota. Vaikka jokainen yksittäinen kanava olisi odotetun alueen sisällä, niiden yhdistetty ajoitus ja etäisyys voivat vaikuttaa vääristymiin, palkojen välisiin olosuhteisiin ja paikalliseen lämmön kertymiseen.
Projektitiimin tulisi arvioida:
- hitsataanko polttimilla samanaikaisesti vai kontrolloidulla aika-/paikkapoikkeamalla;
- aktiivisten lämmönlähteiden välinen etäisyys;
- kulkusuunta ja sekvenssisymmetria;
- kiinnityspisteen kiinnitys ja vapautumisen ajoitus;
- pysähdysten ja uudelleenkäynnistysten vaikutus paikalliseen lämpöpitoisuuteen;
- vaikuttaako yhden kanavan valokaari, roiskeet tai kaasun virtaus toiseen kanavaan tai anturiin.
Älä käsittele näitä yleismaailmallisina kaavoina. Vahvista ne edustavilla työkappaleilla ja aiotulla pätevöidytetyllä menetelmällä.
Suunnitteluvirheiden eristäminen ennen tuotantoa
Aseman tulisi havaita ja reagoida kanavakohtaisiin vikoihin, kuten:
- kaaren muodostumisen epäonnistuminen;
- langansyötön keskeytyminen;
- käsitellä palautetta sallitun ikkunan ulkopuolella;
- polttimen törmäys tai sijainnin poikkeama;
- suojaus tai sähkökatkos;
- saumanseurantaan liittyvä itseluottamuksen menetys;
- yksi soihtu valmistuu etuajassa tai jää jälkeen.
Hallittu vaste voi vaatia koordinoitua pysäytystä, turvallista takaisinvetoa, kyseisen työkappaleen merkitsemistä ja automaattisen uudelleenkäynnistyksen estämistä, kunnes määritellyt tarkistukset ovat läpäisseet. Oikea strategia riippuu siitä, aiheuttaisiko jatkaminen poikkeavan tai vaarallisen tilanteen.
Viitattava lause 3: Monipoltinkenno ei ole tuotantovalmis, ennen kuin yksikanavaisille vioille on testattu ryhmävaste ja uudelleenkäynnistyssääntö.
EVST CHANNEL -ohjausmalli
EVST käyttää KANAVA malli monipolttimien synkronoidun hitsausarvioinnin jäsentämiseen. Se erottaa seitsemän päätöstä, jotka usein sekoitetaan keskenään.
- C — Yhteinen datum: yksi työkappaleen ja kiinnittimen viite ryhmälle.
- H — Kannen geometria: kunkin polttimen sijainti, kulma, etäisyys ja pääsy.
- A — Akselisuhde: koordinoitu liike, työkappaleen liike ja törmäystila.
- N — Nimetty prosessi: prosessin tunnistus ja hyväksytty resepti kanavakohtaisesti.
- N — Verkossa oleva tila: kaari-, syöttö-, teho- ja seurantapalaute kullekin polttimelle.
- E — Energiatase: lämmönlähteiden välinen etäisyys, järjestys ja pysäytys-/uudelleenkäynnistysvaikutukset.
- L — Häviövaste: kontrolloitu toiminta, kun yksi vaadittu kanava vikaantuu.
Tämä malli luo päätöstaulukon ennen ohjausobjektien ohjelmointia.
| KANAVA-alue | Kerättävät todisteet | Vapautuspäätös |
|---|---|---|
| Yhteinen datum ja pään geometria | asennetut mittaukset ja kalibrointipöytäkirja | geometria valmis |
| Akselisuhde | simuloitu ja fyysinen selvitystesti | liikevalmis |
| Nimetty prosessi | hyväksytty menettely ja reseptiversio | prosessi valmis |
| Verkossa oleva tila | kanavan takaisinkytkentä ja hälytystesti | valvontavalmis |
| Energiatasapaino | edustavat koe- ja mitta-/hitsaustulokset | lämpösuunnitelma valmis |
| Tappiovaste | määritellyt vikatestit ja uudelleenkäynnistystestit | toipumisvalmis |
EVST suosittelee, että reseptin muutos luo uuden tarkistustapahtuman. Muutos voi vaikuttaa vain yhteen kanavaan, mutta ryhmän tulos voi muuttua. Säilytä vanhat ja uudet tiedot. Kirjaa ylös muutoksen hyväksyjä yritystasolla. Älä anna dokumentoimattoman paikallisen siirtymän tulla normaaliksi asetukseksi.
Malli auttaa myös vaihdoissa. Uusi tuote voi muuttaa datumia, polttimen välistystä, reittiä, reseptiä tai lämmitysjärjestystä. Asetustarkistuksen tulisi osoittaa, mitkä KANAVA-asetukset pysyvät voimassa ja mitkä on toistettava.
Viitattava lause 4: Useampi poltin lisää tehoa vain, kun geometria, prosessitietueet ja vianmääritys skaalautuvat polttimien lukumäärän mukaan.
Rakenna hyväksymistesti tuotantotodisteiden ympärille
Tehokkaan tehtaan tai työmaan hyväksyntätestin tulisi kattaa enemmän kuin lyhyt samanaikainen hitsaus. Huomioitavaa:
- kalibrointi ja geometrian varmennus jokaiselle kanavalle;
- toistuvat käynnistykset, tasainen ajo, pysähdykset ja uudelleenkäynnistykset;
- kanavatason parametrien kirjaus;
- edustava sovitusvariaatio;
- jokaisen hitsauskohdan tarkastus, ei pelkästään yhdistetyn kokoonpanon;
- mittamuutos tai vääristymä tarvittaessa;
- määritellyt yksikanavaiset viat ja hallittu toipuminen;
- reseptien valinta ja luvattomien muutosten estäminen;
- jatkuva tuotanto sovitulla tuotevalikoimalla.
ISO 5817:2023 käsittelee teräksestä, nikkelistä, titaanista ja niiden seoksista tehtyjen sulahitsattujen liitosten hitsausvirheitä, kun materiaalin paksuus on vähintään 0.5 mm. Se ei sisällä palkkihitsausta ja määrittelee ISO 4063 -standardin prosessiryhmät 11, 12, 13, 14, 15 ja 31; prosessiryhmä 31 koskee vain terästä. Sen B-, C- ja D-laatutasot eivät valitse tuotteen hyväksymistä; suunnittelun, sopimuksen ja sovellettavan koodin on tehtävä tämä päätös.
Tarjouspyyntöön sisällytettävät kysymykset
Pyydä potentiaalisia integraattoreita selittämään:
- miten polttimen geometria asetetaan ja tarkistetaan uudelleen;
- mitkä tilat ovat synkronoituja ja mitä valvotaan itsenäisesti;
- miten reseptiversiot ja kanavaparametrit tallennetaan;
- miten järjestelmä reagoi yhden kanavan vikaantumiseen;
- miten edustavat työkappaleet pätevöidään ja tarkastetaan;
- miten vaihto vaikuttaa kalibrointiin ja prosessin hyväksyntään;
- mitkä oletukset vaativat asiakkaan vahvistuksen.
Nämä kysymykset paljastavat, tarjotaanko "monipoltinta" mekaanisena järjestelynä vai kontrolloituna tuotantoprosessina.
Usein kysyttyjä kysymyksiä
Pitääkö jokaisen polttimen käyttää samoja parametreja?
Mikään yleispätevä sääntö ei vaadi identtisiä arvoja. Geometria, liitoksen kunto, sijainti ja terminen rooli voivat vaihdella. Tärkeää on, että jokainen kanava käyttää roolissaan hyväksyttyjä arvoja ja että yhdistetty prosessi on validoitu.
Voiko yksi rikkinäinen poltin pysäyttää vain itsensä?
Vain jos hitsaussuunnitelma, prosessin kelpoisuus, järjestys ja riskinarviointi sen sallivat. Monissa tapauksissa koordinoitu pysäytys on tarpeen hallitsemattomien lämpö- tai laatuolosuhteiden välttämiseksi.
Onko samanaikainen aloitus tärkein hyväksymismittari?
Ei. Vakaa geometria, koordinoitu liike, kanavatason prosessinäyttö, hitsauksen hyväksyntä ja vikojen korjaaminen ovat merkityksellisempiä kuin yksittäinen aloitushetken demonstraatio.
Tee taskulamppujen laskennasta hallittu prosessi
EVST voi tukea liitosvaatimusten määrittelyä, kiinnityskonsepteja, synkronoitua liikettä, kanavatason valvontaa, reseptien ohjausta ja hyväksyntätestausta monipolttimishitsaussoluissa. Jaa edustavia piirustuksia, materiaaleja ja laatuvaatimuksia toteutettavuustarkastelua varten.
Vastaavat resurssit
- Robottihitsaussolun komponentit ja integrointi
- Täydellinen opas robottihitsaukseen
- Robottihitsauksen turvallisuusopas