
Autoiskunvaimentimien älykäs hitsaustuotantolinja
Ota rohkeasti yhteyttä teollisuusroboteista, niin vastaamme mielellämme kaikkiin kysymyksiisi.
Kaksi konfiguroitavaa tuotantolinjakonseptia yhdistävät komponenttien lastauksen, puristuksen, hitsauksen, linjatarkastukset, vuotojen havaitsemisen ja fyysisen hylkyerityksen.
Tässä esitetty laajuus kattaa hitsatut iskunvaimenninkomponentit. Lopullinen linjasuunnittelu noudattaa todellista työkappaleperhettä, liitoskarttaa, tarkastusmenetelmää ja tehtaan materiaalivirtaa.
Erottele hitsattujen komponenttien reitit ennen linjan suunnittelua
Lähdetiedostojen asettelut kuvaavat kaksi eri osaperhettä. Ne esitetään erillisinä rivikonsepteina, joten asemat, käsittely ja tarkistukset pysyvät sidottuina oikeaan työkappaleeseen.
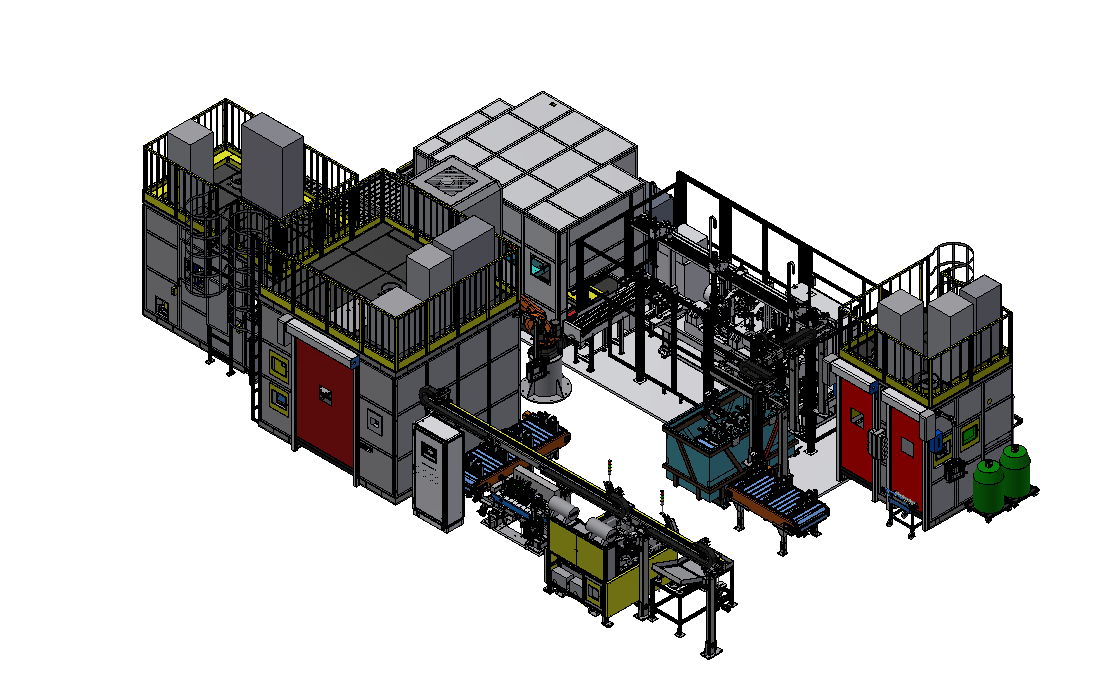
Etuiskunvaimentimen komponenttilinja
Puristus, kaksoishitsaus, muovaus ja lävistys, oksidihionta, kiinnikkeisiin liittyvä hitsaus, mittatarkastus ja vuotojen etsintä yhdistyvät yhteen jyrsittyyn konseptiin.
(Tyypilliset hitsauskohteet)
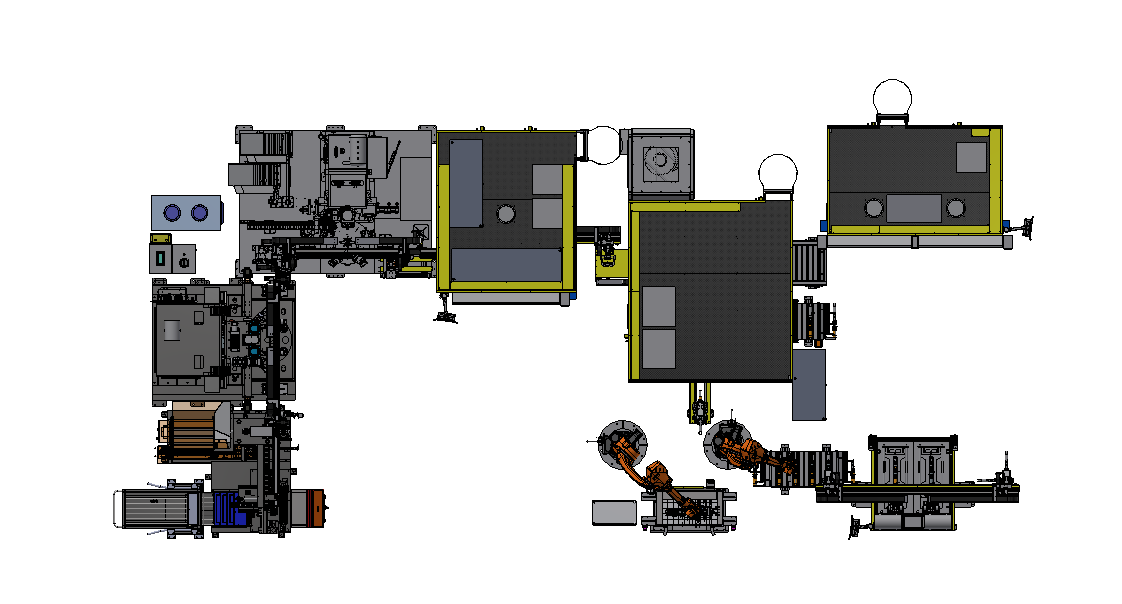
Toissijainen komponenttilinja
Toinen reitti kattaa nostorenkaan, ikeen ja alemman suojalevyn hitsausvaiheet sekä suuntauksen, ulkonäön ja osien sijainnin tarkastukset.
(Tyypilliset hitsauskohteet)
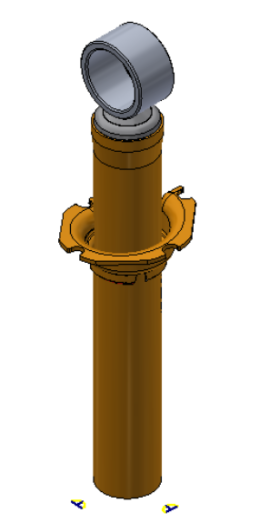
 Etuiskunvaimentimen työkappale
 Nostorengas
 Haarukan varsi
Sisällytä tarkastus ja osien käsittely tuotantovirtaan
Linjakonseptit asettavat tarkistukset ennen lopullista purkua, joten hyväksytyt ja hylätyt osat voivat seurata eri fyysisiä reittejä.
Prosessiehto
Puristamalla, hitsaamalla, jäähdyttämällä, lävistämällä ja hiomalla työkappaleen kunto määritetään ennen jälkitarkastuksia.
Osien ja sijaintien tarkistukset
Toinen reitti sisältää ulkonäön, suunnan, sylinterin geometrian ja valssattujen merkintöjen sijainnin tarkistukset soveltuvin osin.
Mitat ja vuoto
Linjassa tapahtuva mittatarkastus ja vuotojen havaitseminen luovat dokumentoiduissa reiteissä yksiselitteiset hyväksymis-/hylkäyspäätökset.
Fyysinen taipumus
Hyväksytyt osat poistuvat linjalta; hylätyt osat siirretään erilliselle eristyspolulle.
Auton iskunvaimentimen (sylinterin pohja, kiinnike, jousilevy, kiinnike) älykäs hitsauslinja
Suojattujen komponenttien nimeäminen pysyy muuttumattomana; reitti tunnistaa kaksi sulkutoimintoa sijainnin mukaan.
Tuotantolinjan prosessin vuokaavio
Puristusliitoksen valmistelu tapahtuu hitsauksen, muovauksen, tarkastusten ja sijoittelun kautta.
Tarkastus läpäisty → normaali purku
Tarkastus epäonnistui → eristysalue
Asiakastapausrivin konfigurointi
Kokonaishenkilöstö tuotantolinjalle: 4-5 henkilöä työolosuhteiden mukaan (1 henkilö sylinteripohjapuristimen asennukseen, 1 henkilö jousilevyn hitsausasemaan, 1 henkilö kannattimen projisointihitsaukseen (joissakin tuotteissa ei ole tätä prosessia), 1 henkilö kiinnikkeiden hitsaukseen, 1 henkilö vuotojen havaitsemiseen/kuormitukseen).
Soveltuvat hitsauskohteet: auton etuiskunvaimennin.
Robottien lukumäärä: 4 hitsausrobottia, 1 käsittelyrobotti.
Automatisointiaste: 94 %
Linjassa oleva kuljetusmuoto: kuljetinlinja, ristikkomanipulaattori, liukumäki, materiaaliteline ja materiaalikehys.
Joustava kytkentämuoto: nopea kiinnittimen vaihto + ohjelmakutsu.
Tällä sivulla esitellään asiakastapaus. EVST mukauttaa ratkaisun ja suunnittelun kunkin asiakkaan todelliseen projektiin.
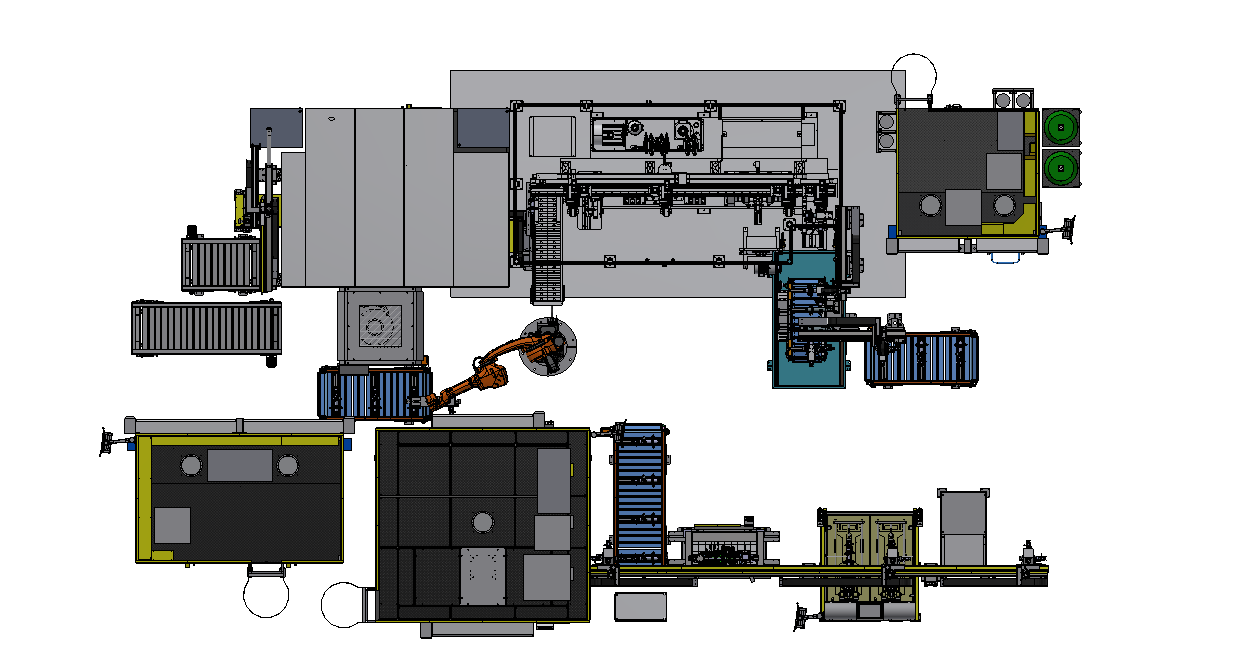
Auton iskunvaimennin (nostorengas, ike, alempi suojalevy) älykäs hitsauslinja
Tämä reitti yhdistää osien läsnäolon ja suuntauksen tarkistukset sylinterin pohjan hitsaukseen, nostorenkaan tai haarukan toimintaan, valinnaiseen suojalevyn hitsaukseen, mittoihin ja vuotojen havaitsemiseen.
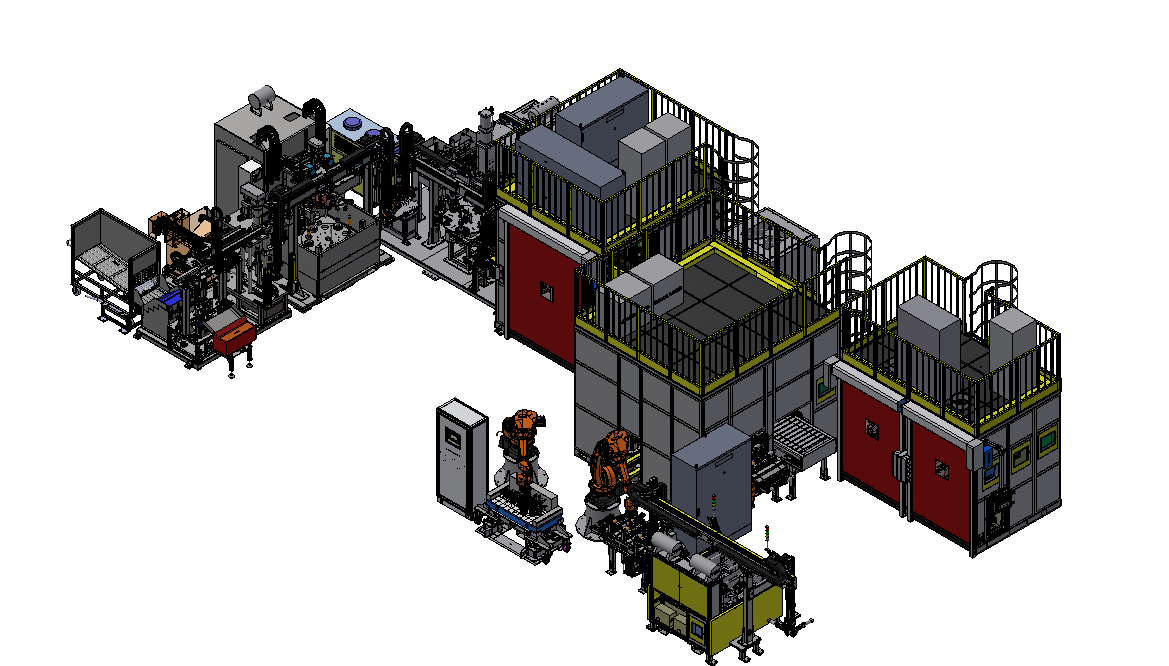
Tuotantolinjan prosessin vuokaavio
Reitti käyttää kuljetinta, manipulaattoria, liukukiskoa ja kääntöpöytää dokumentoidun linjakokoonpanon mukaisesti.
Tarkistukset läpäisty → normaali purku
Tarkistukset epäonnistuivat → eristysalue
Asiakastapausrivin konfigurointi
Koko tuotantolinjan henkilöstöpanos: Materiaalitoimittajien lisäksi tuotantolinjan henkilökunta syöttää 1-2 henkilöä (1 henkilö jousilevyn hitsausasemaan (joissakin tuotteissa ei ole tätä prosessia), 1 henkilö vuotojen havaitsemiseen/lataukseen)
Soveltuvat hitsauskohteet: autojen iskunvaimentimet
Robottien lukumäärä: 3 hitsausrobottia, 2 käsittelyrobottia.
Automatisointiaste: 99 %
Linjassa oleva kuljetusmuoto: kuljetinlinja, ristikkomanipulaattori, liukukisko, kääntölava, materiaaliteline ja materiaalikehys.
Joustava kytkentämuoto: nopea kalustevaihto + ohjelmakutsu.
Tällä sivulla esitellään asiakastapaus. EVST mukauttaa ratkaisun ja suunnittelun kunkin asiakkaan todelliseen projektiin.
Vaihda kiinnittimiä ja kutsu sovitusprosessiohjelma
Tuotevarianttien osalta on edelleen vahvistettava datumstrategia, työkaluliitännät, asemien yhteensopivuus ja tarkastusresepti ennen kuin vaihtomenetelmä vahvistetaan.
Kiinnitysrajapinta
Määritä paikannuspisteet, puristimet, liittimet ja turvallinen pääsy kullekin työkappaleen variantille.
Ohjelmakutsu
Linkitä valittu kiinnitin ja työkappaleperhe vastaavaan asemajärjestykseen ja robottiohjelmiin.
Vahvistus muutoksen jälkeen
Varmista työkappaleen läsnäolo, suuntaus, liitosten saatavuus ja tarvittavat tarkastuspisteet ennen linjan palauttamista tuotantoon.
Kaksi linjakonseptia, kaksi materiaalivirta-arkkitehtuuria
Julkaistut indikaattorit kuvaavat tiettyjä kokoonpanoja, eivät yleisiä suorituskykytakuita.
Etuosan komponenttilinja
- Työkappaleen reitti
- Puristus, kaksoishitsaus, lävistys, hionta, kiinnikkeisiin liittyvä hitsaus ja tarkastus.
- Käsittelylomake
- Kuljetin, ristikkomanipulaattori, liukumäki, teline ja runko.
- Lopputarkastukset
- Mitat, vuotojen havaitseminen ja hylkyeristys.
Toissijainen komponenttilinja
- Työkappaleen reitti
- Sylinterin pohjaan, nostorengakseen, ikeeseen ja alempaan suojalevyyn liittyvät asemat.
- Käsittelylomake
- Kuljetin, ristikkomanipulaattori, liukukisko, kääntölava, teline ja runko.
- Lopputarkastukset
- Osien/paikkojen tarkastukset, mitat, vuotojen havaitseminen ja hylkyjen eristäminen.
Rakenna konsepti todellisesta työkappaleesta
EVST tarkistaa osapiirustuksen, liitoskartan, materiaali- ja sovituskunnon, varianttiluettelon, tarkastusmenetelmän, lastausreitin, lattiatilan ja hyödykeolosuhteet ennen linja-arkkitehtuurin vahvistamista.
Jatka hitsauksesta linjasuunnitteluun ja loppupään validointiin
Alla olevat kolme testauskoneresurssia ovat erillisiä loppupään tuotteita; ne eivät sisälly tällä sivulla esitettyihin hitsauslinjakonsepteihin.
Soveltamisalan raja: Tällä sivulla käsitellään komponenttien prässäystä, hitsausta, käsittelyä ja mainittuja linjassa tehtäviä tarkastuksia. Öljyntäyttö, kaasun lataaminen, vaimentimien kokoonpano ja vaimennusvoiman testaus eivät kuulu esitettyyn hitsauslinjan laajuuteen, ellei niitä ole määritelty erilliseksi projektivaatimukseksi.
Iskunvaimentimien hitsauslinjan kysymyksiä
Kuvaako tämä sivu kokonaisen iskunvaimentimien kokoonpanolinjan?
Ei. Se kuvaa komponenttien puristuksen, hitsauksen, käsittelyn ja ilmoitetut tarkastusreitit, jotka on esitetty lähdekaavioissa. Muut kokoonpano- ja toimintatestaustoimenpiteet vaativat erillisen määrittelyn.
Miksi on olemassa kaksi rivikäsitettä?
Asettelut kattavat erilaisia hitsattujen kappaleiden perheitä ja eri asemasarjoja. Niiden pitäminen erillään estää laitteiden ja prosessien oletusten päällekkäisyyden osien välillä.
Miten hylättyihin osiin suhtaudutaan?
Dokumentoidut reitit luovat hyväksymis-/hylkäyspäätökset mitta- ja vuototarkistuksissa, ja sen jälkeen hylätyille työkappaleille on erillinen eristysreitti.
Mitä joustava vaihto edellyttää?
Julkaistu menetelmä yhdistää nopean kiinnittimen vaihdon ohjelmakutsuun. Projektin on vielä vahvistettava jokainen variantti, datum, kiinnittimen rajapinta, aseman reitti ja tarkastusresepti.
Mitä "rullamerkintäasennolla" tarkoitetaan tässä?
Se on valssatun tunnistemerkinnän sijainti sylinterissä, joka tarkistetaan osana dokumentoitua suuntaus- ja geometriajärjestystä soveltuvin osin.
Mitä minun pitäisi lähettää linjatarkistusta varten?
Lähetä osapiirustukset, liitosten yksityiskohdat, materiaalit, sovitusolosuhteet, variantit, vaadittu tuotantoreitti, tarkastus- ja jäljitettävyysvaatimukset, lattiapinta-ala, apulaitteet ja suunniteltu lastausmenetelmä.
Aloita työkappaleesta, liitoksista ja hyväksymisreitistä
Jaa osapiirustukset, työkappaleiden variantit, liitoskartta, tuotantoreitti, vaaditut tarkastukset, jäljitettävyystarpeet ja asettelurajoitukset. EVST voi sitten määritellä asemat ja materiaalivirran todellisen prosessisi ympärille.