
Muuntaja säiliö Hitsausautomaatio
Koordinoi saumojen paikantaminen, ohjelmointi, robotin käyttö ja materiaalin siirto todellisen muuntajasäiliön ympärillä – älä yleisen laiteluettelon ympärillä.
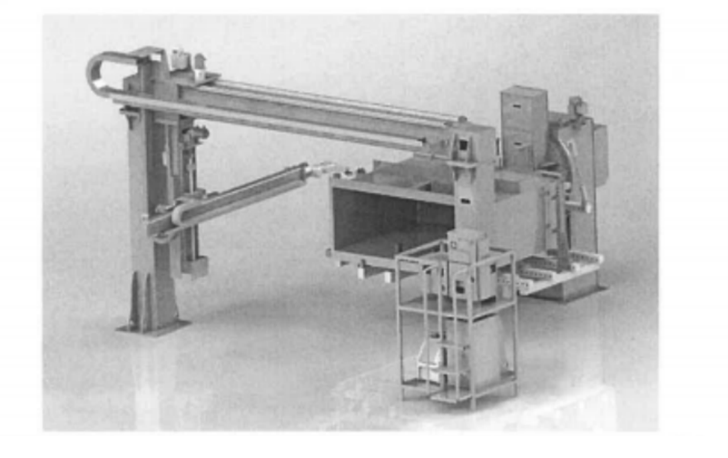
EVST konfiguroi muuntajasäiliöiden työkappaleiden ulkoiset ja sisäiset hitsausasemat ja sitoo sitten lopullisen arkkitehtuurin, hitsausprosessin ja hyväksymismenetelmän projektin syötteisiin.
Määrittele projektin laajuus ennen koon määrittämistä
Määritä säiliö, liitokset, materiaalivirta ja hyväksymismenetelmä ennen laitteiston mitoitusta. Hyötykuorma, ulottuvuus, paksuus, nopeus ja läpäisykyky vahvistetaan sitten valittua projektiarkkitehtuuria vasten.
Jokainen muotti tarkistetaan sen todellisen saumakartan ja kiinnityssuunnitelman perusteella.
Järjestys on mukautettu todelliseen säiliön rakentamiseen ja käyttösuunnitelmaan.
Työnkulku siirtää säiliön ulkoisesta hitsauksesta sisäiseen hitsaukseen.
Tunnistus tukee hitsausreitin löytämistä siellä, missä sovitusvaihtelut sitä edellyttävät.
Valittu menetelmä riippuu geometriasta, kiinnityksestä, kalibroinnista ja vaihtovälin laajuudesta.
Arkkitehtuuri valitaan esteettömyyden, suuntautumisen ja materiaalivirtojen tarpeiden perusteella.
Säiliöperheet, joita hakemusarviointi voi erottaa
Jokainen työkappaleperhe muuttaa sauman saatavuutta, kiinnitystä, suuntaa ja reittiä ulko- ja sisähitsauksen välillä.
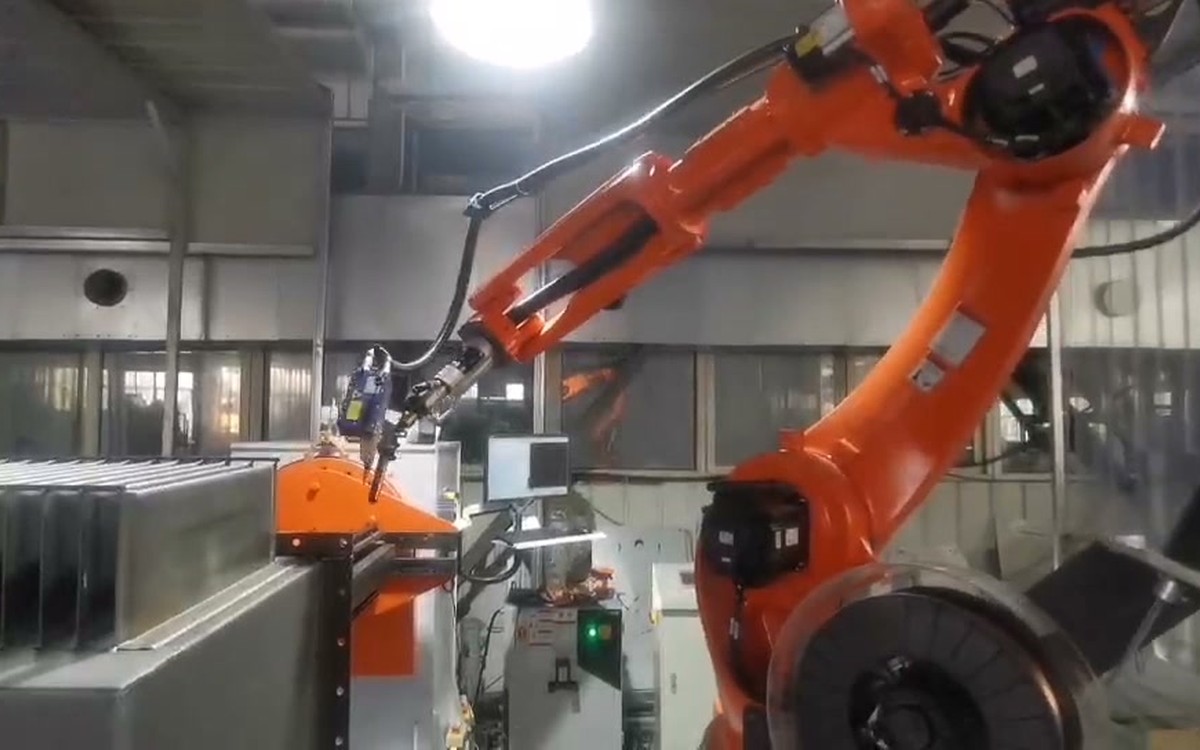
Suorakulmaiset säiliöt
Tarkista sivuseinien saumat, kulmat, aaltopellit ja polttimen vakaan käytön edellyttämä suunta.
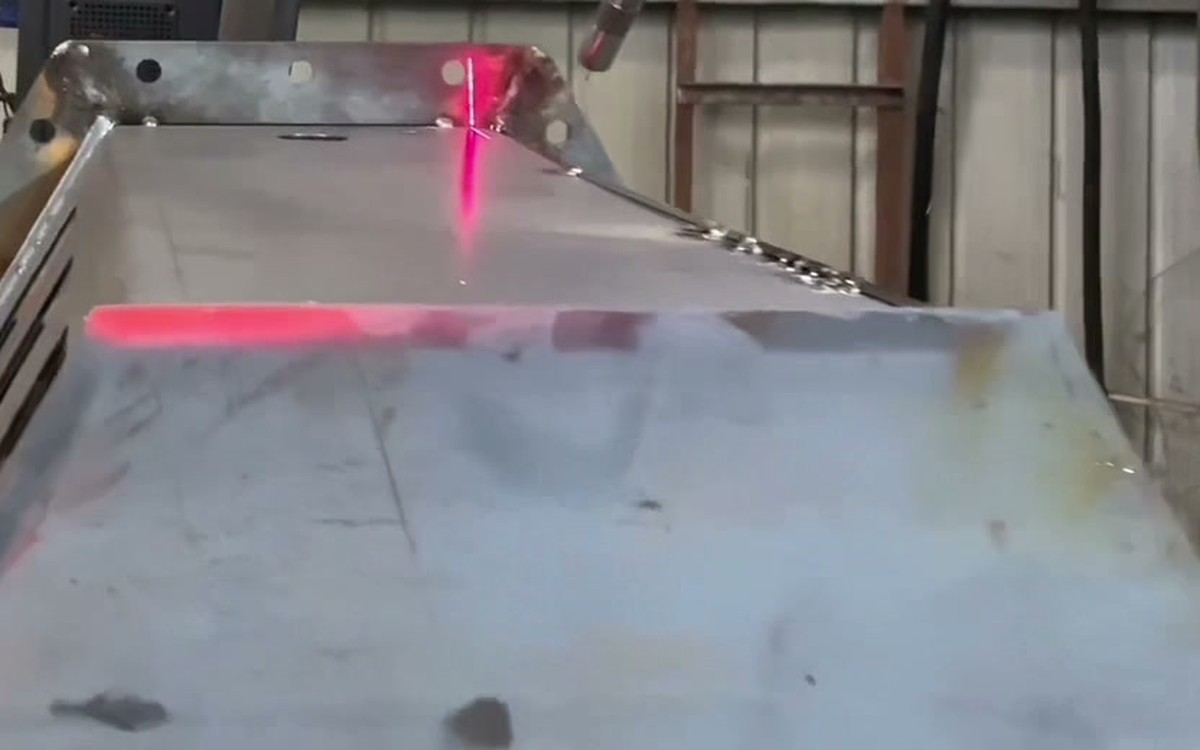
Kolmionmuotoiset säiliöt
Suunnittele reitin luominen, laserin paikantaminen ja pääsy muuttuvien pintojen ja sisäisen geometrian ympärille.
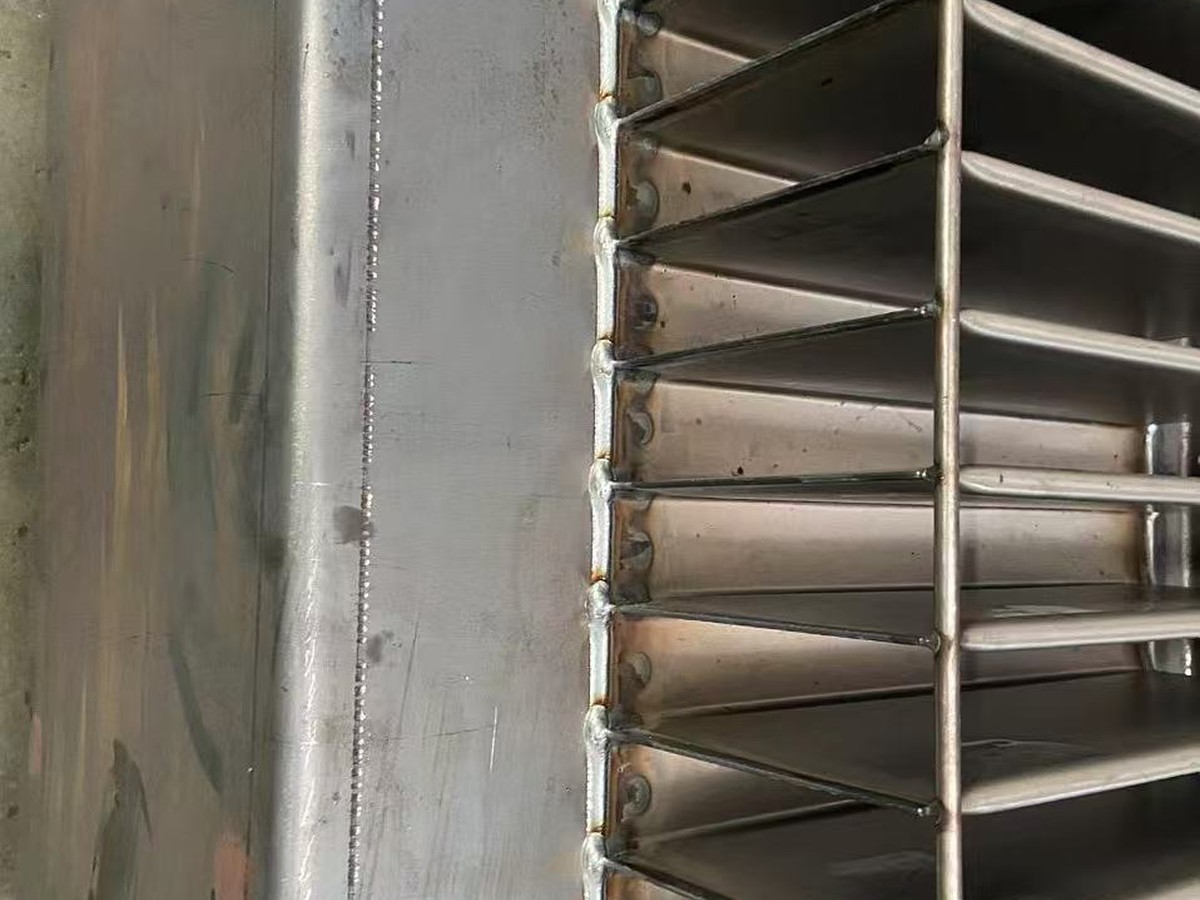
Aaltoilevat säiliöt
Erota jatkuvat seinäsaumat päätyliitoksista ja pidä hitsausreitti linjassa toistuvan geometrian poikki.
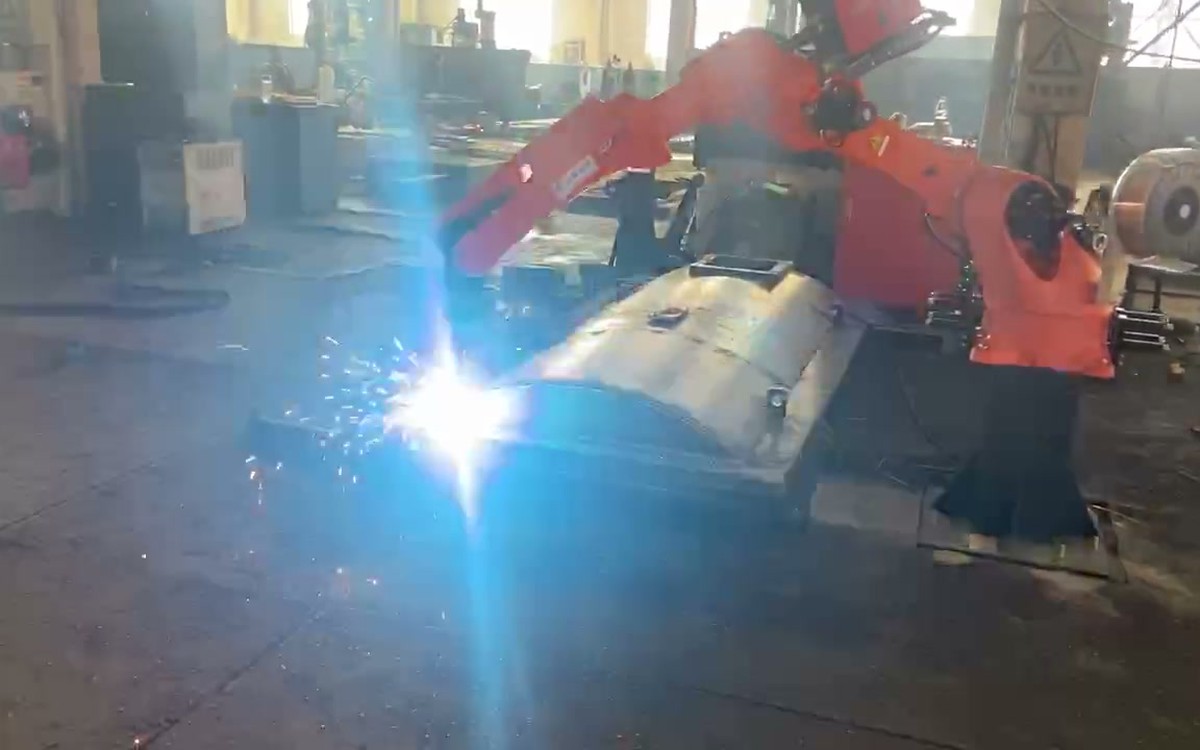
Säiliön kannet
Tarkista kaarevien kannen saumojen, aukkojen, laippojen ja valitun kansirakenteen edellyttämän kiinnitysten suunnan.
Tee säiliön rakentamisesta havaittavia hitsausvaiheita
Prosessi on jaettu työkappaleen vaiheisiin, joten robotin käyttöoikeudet, kiinnitys ja hyväksyntä voidaan tarkistaa jokaisessa vaiheessa sen sijaan, että ne piilotettaisiin yhden pitkän tuotantokuvauksen sisään.
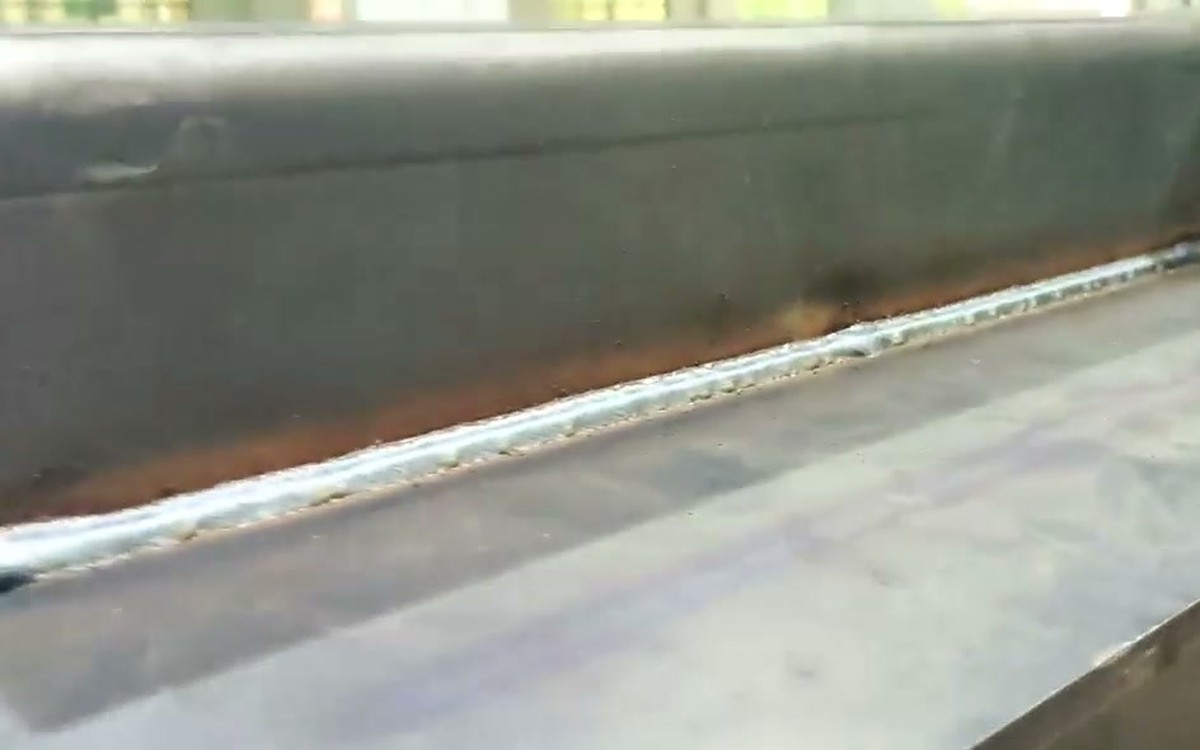
Säiliön pohjan hitsaus
Määritä lähtökohdat ja viimeistele suunnitellut pohjasaumat ennen kuin myöhempi säiliön geometria rajoittaa pääsyä.
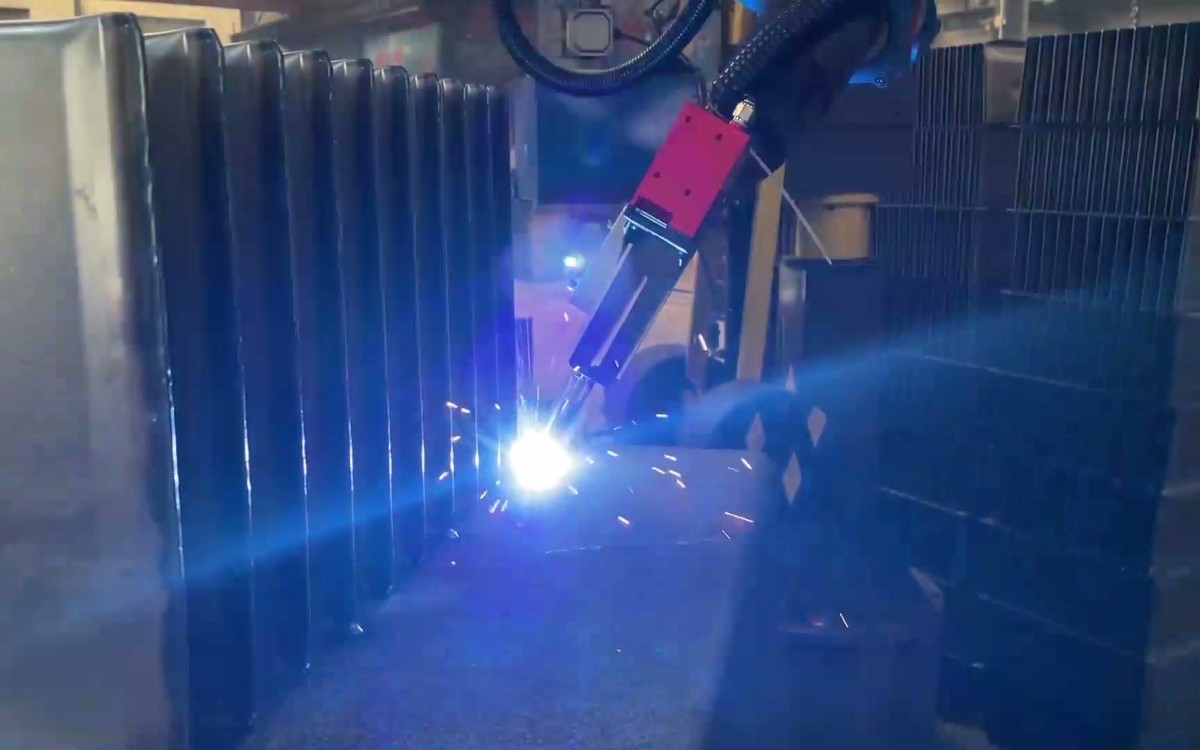
Seinät ja vahvistusrivat
Koordinoi seinä, raudoitus ja aallotetut osat kiinnitysten ohjauksella ja saavutettavalla hitsausasennuksella.
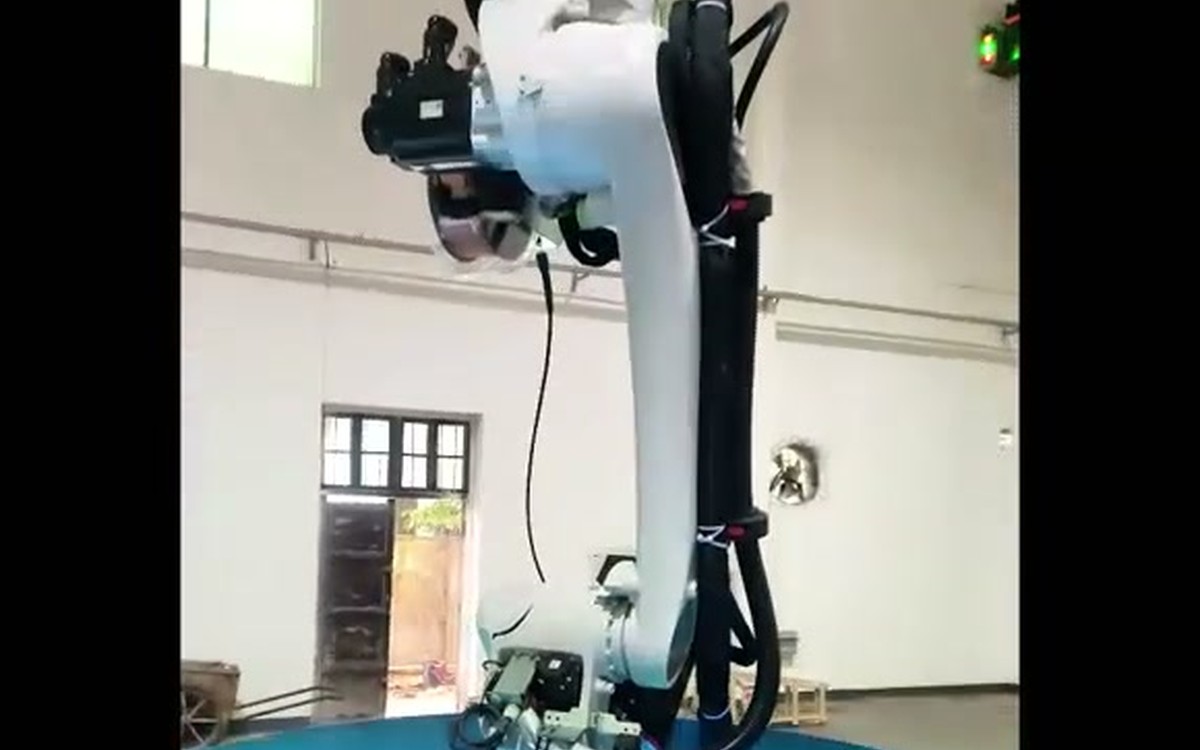
Sisäinen hitsaus
Käytä valittua käänteistä, pylväs- tai liikeakselijärjestelyä saavuttaaksesi prosessisuunnitelmassa tunnistetut sisäiset saumat.
Ulkopuolinen hitsaus, siirtohitsaus ja sisäpuolinen hitsaus
Pidä manuaaliset ja automatisoidut työvaiheet näkyvissä aina silloitushitsauksesta ja lavauksesta AGV-siirtoon, nosturilla purkuun, korjaushitsaukseen ja vuototestaukseen asti.
Koko polttoainesäiliö ja vahvistusrivat on pistehitsattava käsin ja asetettava niille varattuun paikkaan erityiselle lavalle.
Erikoislava asetetaan sille varatulle lavahyllylle odottamaan, että AGV siirtää sen ulkoiselle hitsausaseman robotille täyttä hitsausta varten.
Kun ulkoinen hitsaus on valmis, AGV siirtää sen sisäiseen hitsausasemarobottiin täydellistä sisäistä hitsausta varten.
Sisäisten hitsausten valmistuttua vihivaunu kuljettaa sen purkuasentoon, ja manuaalinen nosturi laskee polttoainesäiliön alas ja asettaa sen korjaushitsausalueelle, minkä jälkeen suoritetaan manuaalisen korjaushitsauksen vuototesti. Vihivaunu palaa automaattisesti lastausalueelle odottamaan.
Määrittele jokainen komponentti sen tehtävän perusteella
Lopullinen laiteluettelo on projektikohtainen. Nämä komponenttien roolit osoittavat, mitä on koordinoitava ennen mallien, määrien ja suorituskykyarvojen vahvistamista.
| komponentti | Vastuu hakemuksessa |
|---|---|
| Hitsausrobotti ja prosessipaketti | Säilytä ohjelmoitu polttimen rata ja valittu suojakaasukaarihitsausprosessi määriteltyjen liitosten ympärillä. |
| Lasersaumojen paikannus tai seuranta | Paikanna hitsauskohdat ja korjaa tukipolkua siellä, missä sovittu sovitusehto vaatii mittausta. |
| Pylväs, portaali tai liikeakseli | Laajenna pääsyä säiliön pintojen yli ja sisäiseen hitsausvaippaan. |
| Asennoitin ja erillinen kiinnityslaite | Pidä säiliötä sovituista lähtökohdista ja aseta saumat työstettävään suuntaan. |
| Lava- ja AGV-virtaus | Siirrä työkappaletta lataus-, ulkohitsaus-, sisähitsaus- ja purkuasentojen välillä. |
| Ohjaimet ja turvaraja | Koordinaattiliike, lukitukset, palautumistilat ja lopullinen suojattu toiminta-alue. |
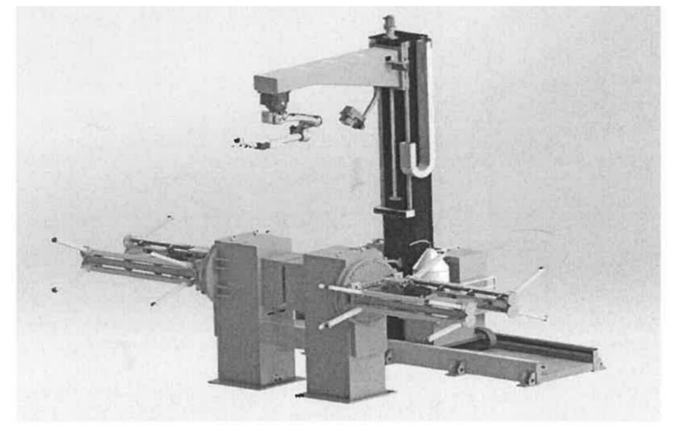
Vuototestaus kuuluu tuotantosuunnitelmaan
Älä erota hitsausta tiiviyden tarkistuksesta
Nykyisessä työnkulussa manuaalinen korjaushitsaus ja vuototestaus tehdään purkamisen jälkeen. Projektissa tulisi siksi määritellä, miten hitsin ulkonäkö, sauman jatkuvuus, mittavaatimukset, korjauksen sijoittelu ja vuototestaus kirjataan.
Testimenetelmä, paine, kesto ja hyväksyntärekisterit määritellään yhdessä asiakasspesifikaation ja hyväksyttyjen projektiasiakirjojen kanssa.
Tarvitsetko ulko- ja sisäpuolisen hitsauksen tarkistuksen?
Lähetä säiliön piirustus, liitosjärjestys, lastausmenetelmä, vastaanottosuunnitelma ja käytettävissä oleva lattiapinta-ala.
Tee automaation rajasta selkeä
Hakemuksen ensimmäinen arviointi
Aloita säiliöstä, liitoksista, sovituksesta ja hyväksyntämenetelmästä ennen laitteiden valintaa.
Integroitu arkkitehtuuri
Koordinoi robotin pääsyä, tunnistusta, paikoituslaitteita, liikeakseleita ja materiaalivirtaa yhdeksi järjestelmäksi.
Validointiin perustuvat tavoitteet
Sido sykli-, hitsaus- ja vaihtokohteet todellisiin osiin ja sovittuun testirajaan.
Tyhjennä manuaaliset vaiheet
Pidä silloitushitsaus, nosturilla käsittely, korjaushitsaus ja vuototestaus näkyvissä tähtäimessä.
Muuntajan säiliön hitsauskysymykset
Mitä muuntajasäiliötyyppejä tämä automaatiokonsepti voi kattaa?
Ratkaisua voidaan tarkastella suorakaiteen muotoisille säiliöille, kolmion muotoisille säiliöille, aaltoseinäisille säiliöille ja säiliön kansitöille. Lopullinen peitto riippuu piirustuksesta, saumakartasta, kiinnityskonseptista ja saavutettavasta hitsausasennosta.
Miten ulkoiset ja sisäiset hitsausasemat on kytketty toisiinsa?
Työnkulussa käytetään erillistä lavaa ja automaattista kuljetusajoneuvoa (AGV). AGV vie säiliön ulkoiseen hitsausvaiheeseen, siirtää sen sisäiseen hitsausvaiheeseen ja sitten purkausvaiheeseen ennen korjaushitsausta ja vuototestausta.
Vaatiiko uusi säiliötyyppi täydellisen uudelleenkoulutuksen?
Ei välttämättä. Offline-ohjelmointi, saumakohtien skannaus ja laserlokalisointi voivat vähentää opetustyötä solussa, mutta tulos riippuu mallin laadusta, kiinnittimen toistettavuudesta, kalibroinnista, anturitekniikasta ja sovitusta vaihtojen laajuudesta.
Miten tiiviys tarkistetaan hitsauksen jälkeen?
Prosessiin kuuluu manuaalinen korjaushitsaus- ja vuototestausvaihe purkamisen jälkeen. Testimenetelmä, paine, kesto, hyväksymiskynnys ja tallennusmuoto on määriteltävä hyväksytyn asiakkaan ja projektin vaatimusten mukaisesti.
Mitä minun pitäisi lähettää hakemuksen tarkistusta varten?
Lähetä säiliön piirustus, saumakartta, materiaali ja paksuus, sovitus- ja kiinnitysliitoksen kunto, odotetut vaihtoehdot, kuormitusmenetelmä, tavoitellun tehon määritelmä, tarkastus- ja vuototestaussuunnitelma, apulaitteet ja käytettävissä oleva lattiapinta-ala.
Aloita muuntajan säiliön piirustuksesta
EVST voi käyttää työkappaletta, saumajärjestystä, materiaalivirtaa ja hyväksymissuunnitelmaa käytännöllisen ulkoisen ja sisäisen hitsausarkkitehtuurin tarkasteluun ennen projektikohtaisten parametrien vahvistamista.