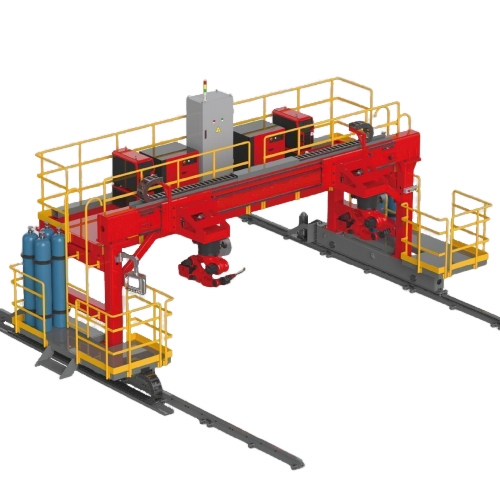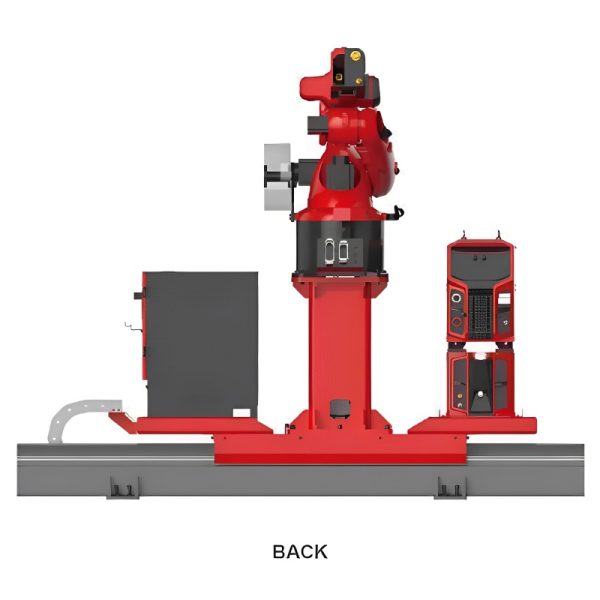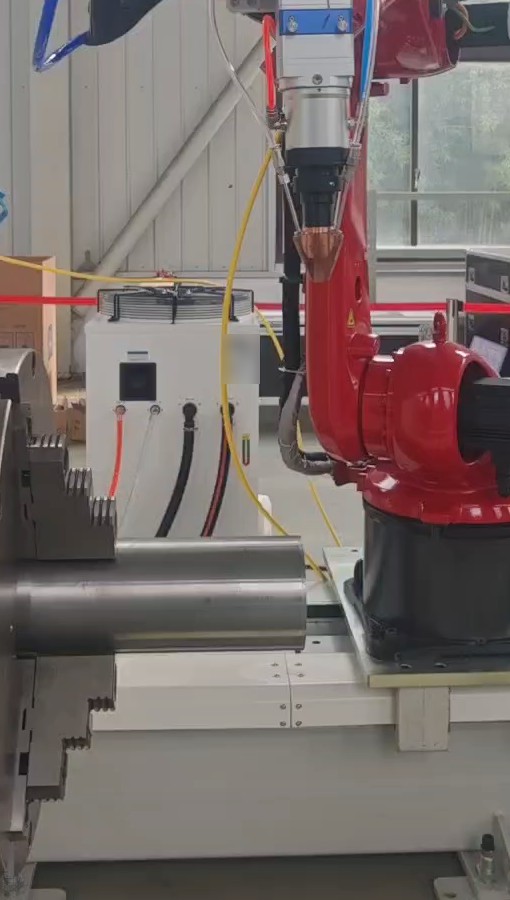
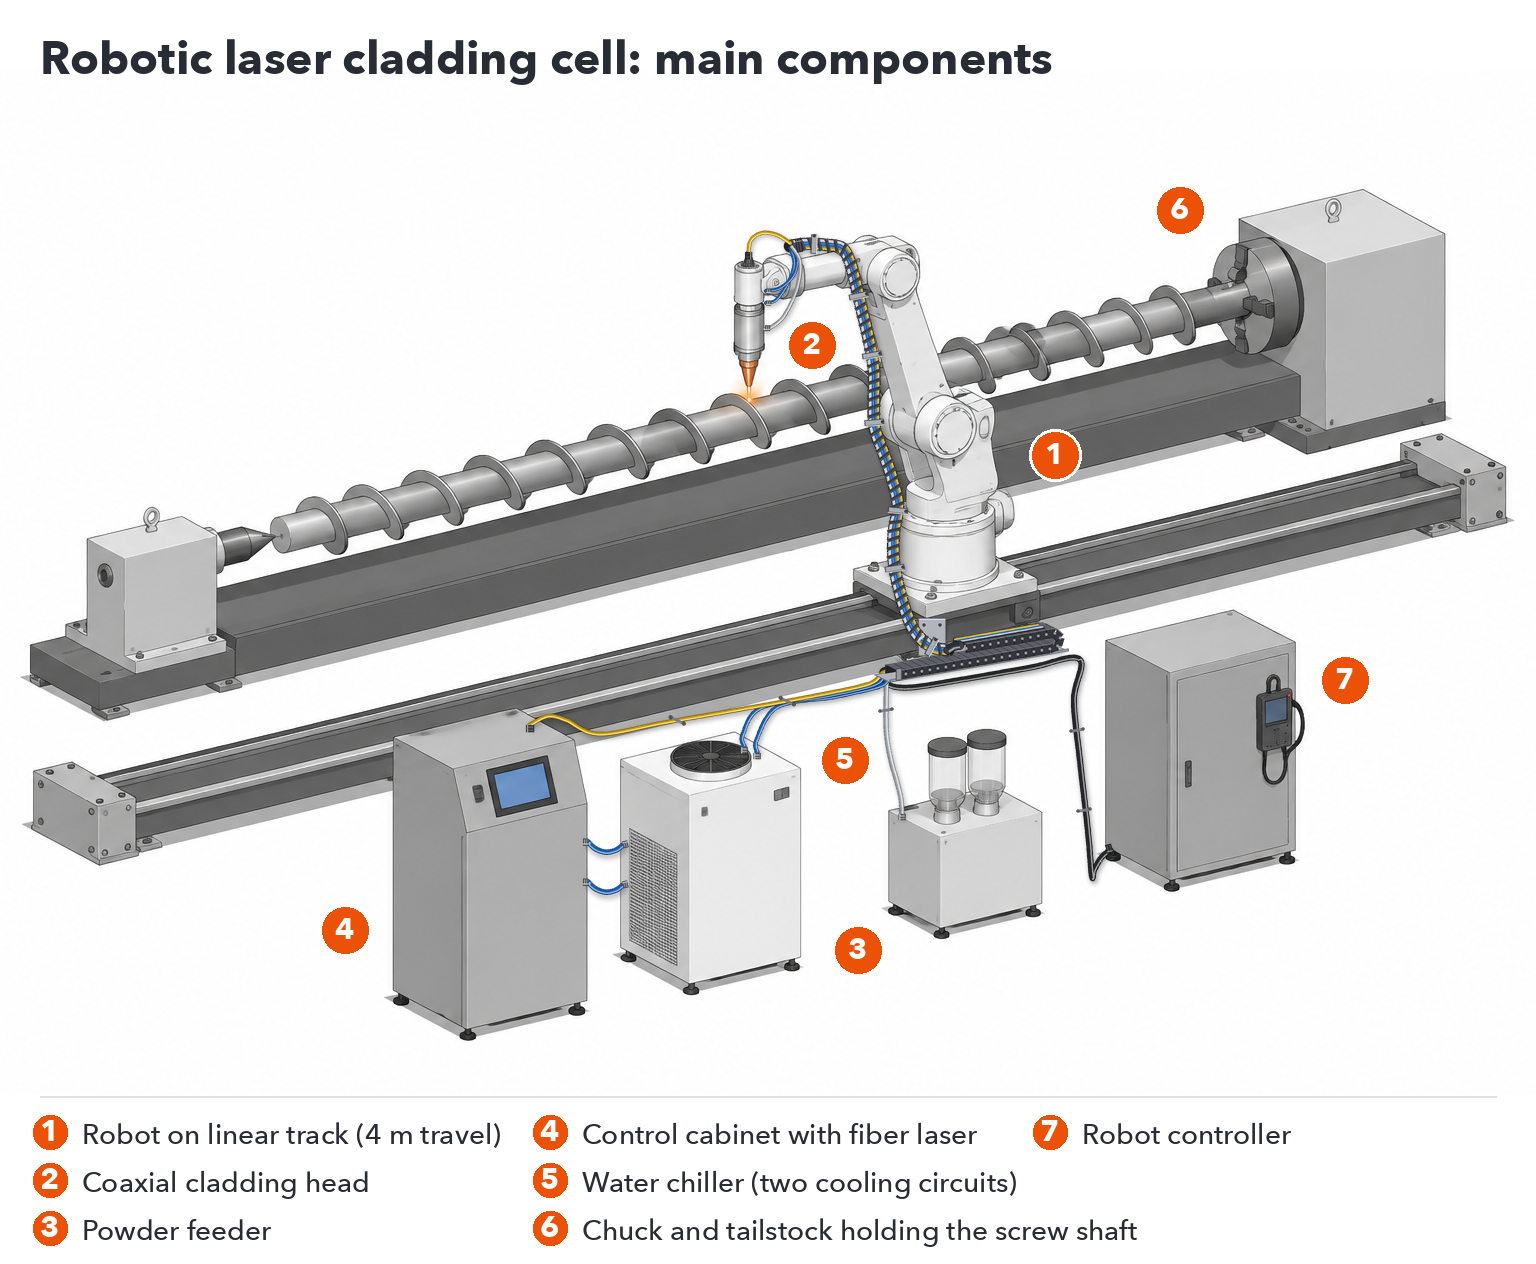
Robottikäyttöinen laserpinnoitusjärjestelmä yhdistää kuusi pääosaa: kuusiakselisen teollisuusrobotin, koaksiaalisella jauheensyöttölaitteella varustetun pinnoituspään, jauheensyöttölaitteen, jatkuvatoimisen kuitulaserin, vesijäähdyttimen ja osan esittelytavan, yleensä pyörivien osien istukan ja lineaariradan robotille. Robotti, laser ja jäähdytin ovat teollisuuden vakiokomponentteja; pinnoituspää, jauheensyöttölaite ja integroitu ohjauskaappi on rakennettu erityisesti pinnoitusta varten.
| komponentti | Mitä se tekee | Vakio tai verhoiluun tarkoitettu |
|---|---|---|
| Kuusiakselinen teollisuusrobotti | Liikuttaa verhouspäätä ohjelmoitua polkua pitkin | Standardi teollisuusrobotti |
| Lineaarinen rata | Pidentää robotin ulottuvuutta pitkien osien suhteen; 4 metrin tehokas liikematka vakiosolussa | Rakennettu soluasettelun mukaan |
| Istukka / pyörivä akseli | Pitää ja pyörittää akseleita, tankoja ja putkia ulkokuoren verhoilua varten | Mitoitettu osan mukaan |
| Verhouspää | Tarkentaa laserin ja syöttää jauheen koaksiaalisesti sulaaltaaseen | Rakennettu verhoiluun |
| Jauhesyöttölaite | Annostelee jauhetta päähän tasaisesti | Rakennettu verhoiluun |
| Kuitu laserlähde | Syöttää jatkuvaa lasersädettä (1080 nm) | Vakiolaserlähde, sijoitettu ohjauskaappiin |
| Veden jäähdytin | Jäähdyttää sekä lasersäteen että suojakuoren | Vakiojäähdytin, mitoitettu laserin tehon mukaan |
| Ohjauskaappi | Integroi laserin, valvonnan ja käyttöliittymän; sisältää IoT-moduulin etädiagnostiikkaa varten | Rakennettu verhoiluun |
Jokaista asennusta varten on suunniteltu lasersuojaus solun ympärille.
Valitse kokoonpano verhoiltavan pinnan mukaan. Ulkopuolinen verhous peittää akseleiden, tankojen, putkien ja putkien päiden ulkopuolen: istukka pyörittää osaa, kun taas robotti liikuttaa päätä sitä pitkin muodostaen jatkuvan spiraalimaisen palon. Tasainen pintaverhous peittää levyt ja tasaiset pinnat: robotti asettaa rinnakkaiset palot vierekkäin, jokainen päällekkäin viimeisen kanssa, kunnes alue on peitetty. Molemmille voidaan perustaa yksi solu, kunhan istukka ja tasainen työalue on suunniteltu suunnitelmaan.
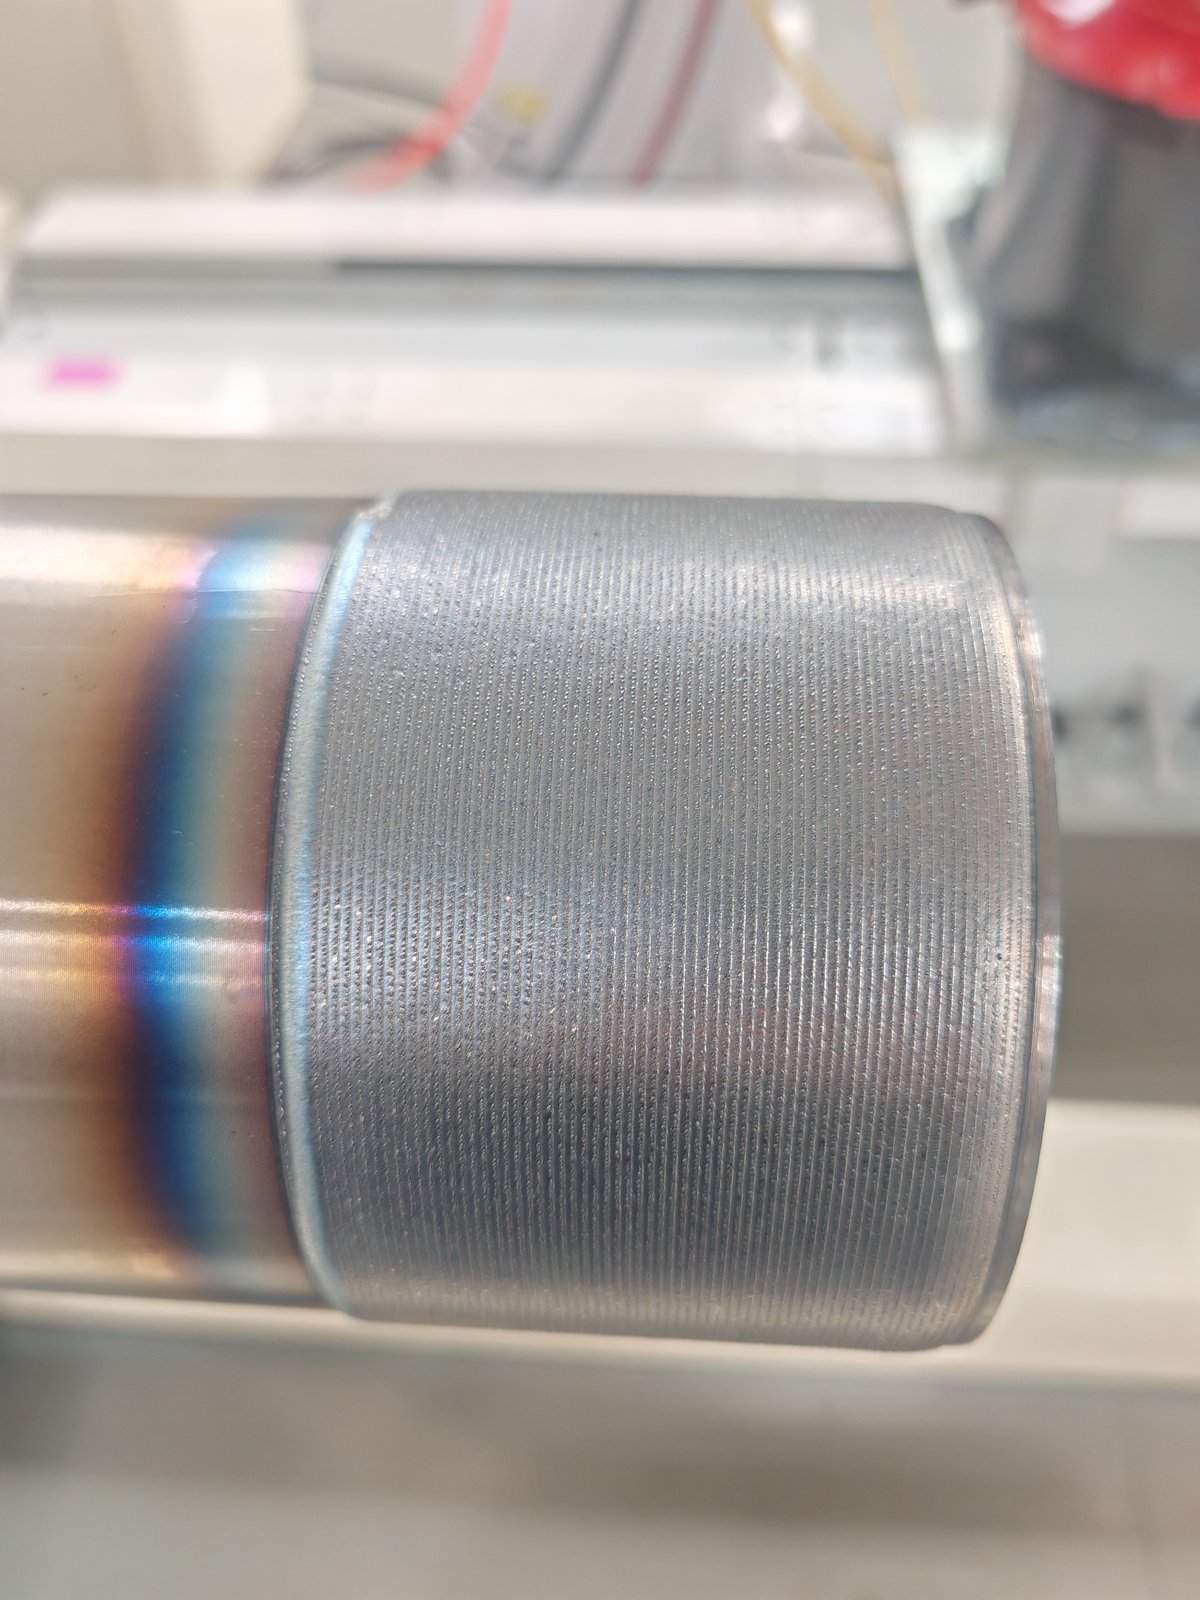
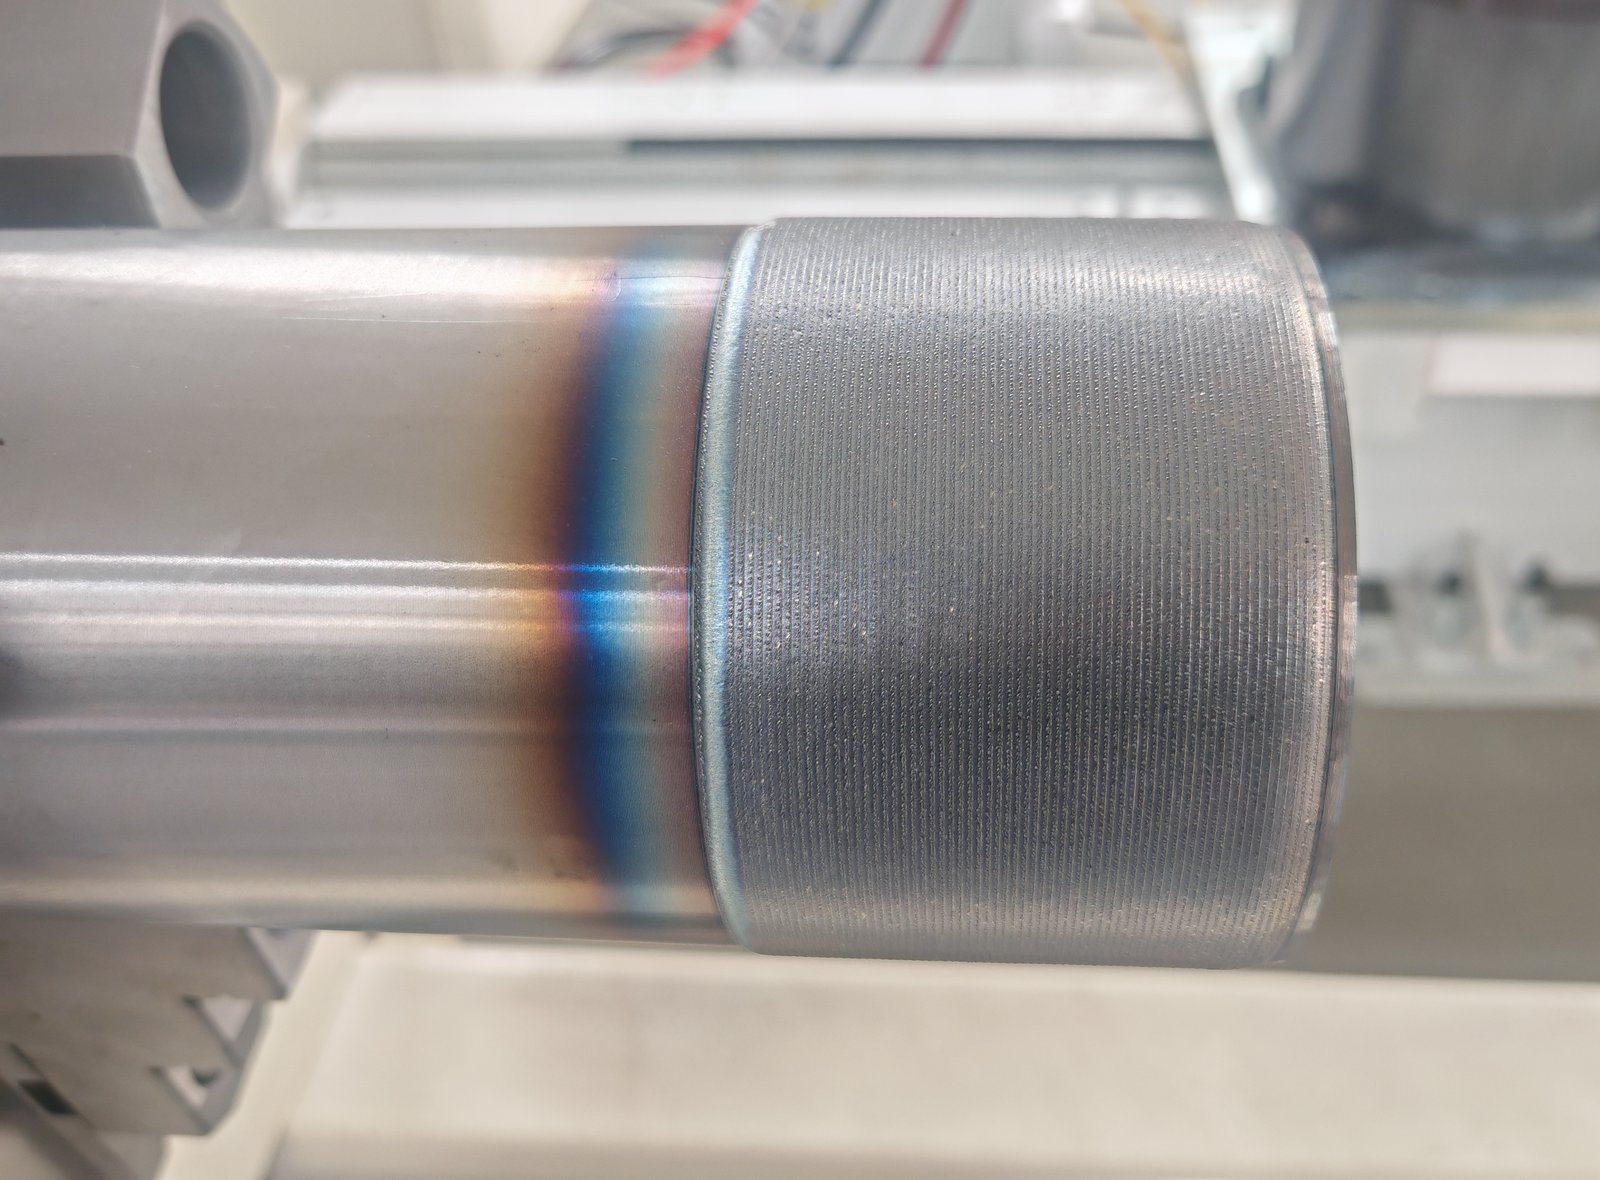
Osa kiinnitetään istukkaan ja pyöritetään; robotti pitää verhouspäätä pinnan yläpuolella ja liikkuu akselia pitkin. Alla olevassa kokeessa verhousnauha on pituudeltaan tasainen, ja sen vieressä oleva sävytetty nauha on perusmetallin lämpövaikutusalue.
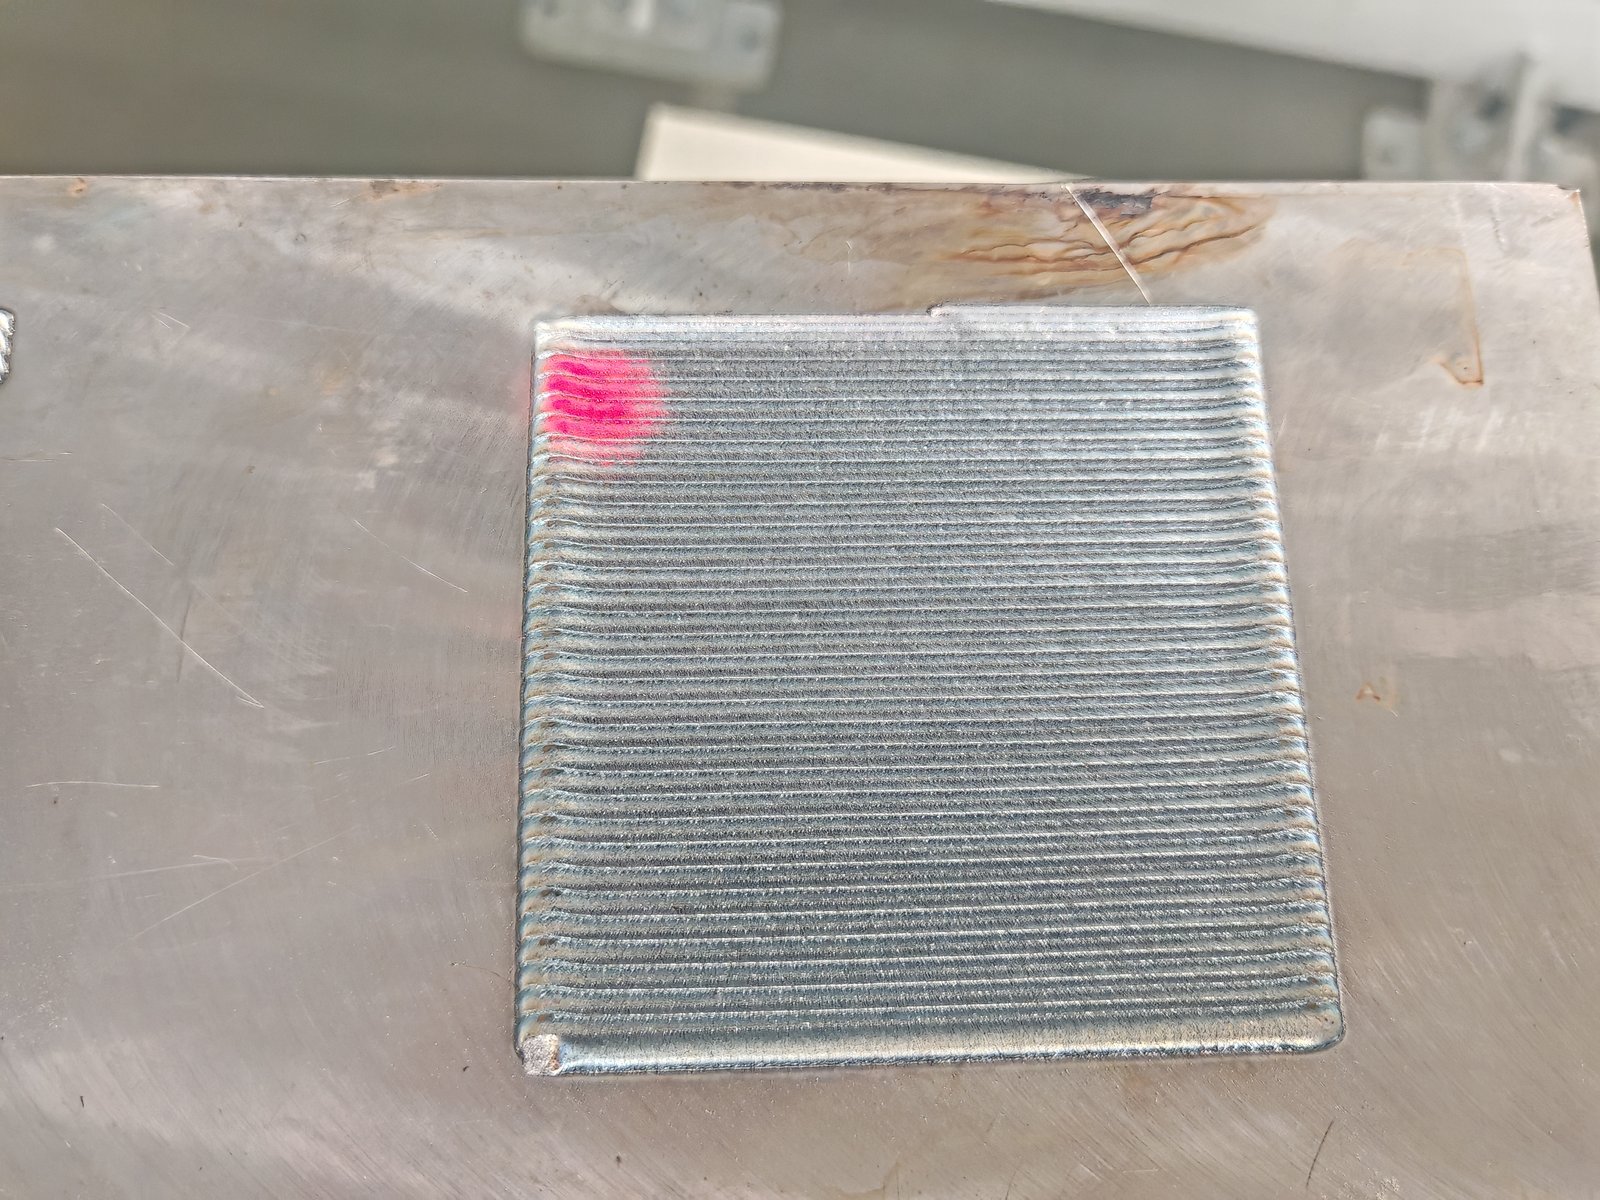
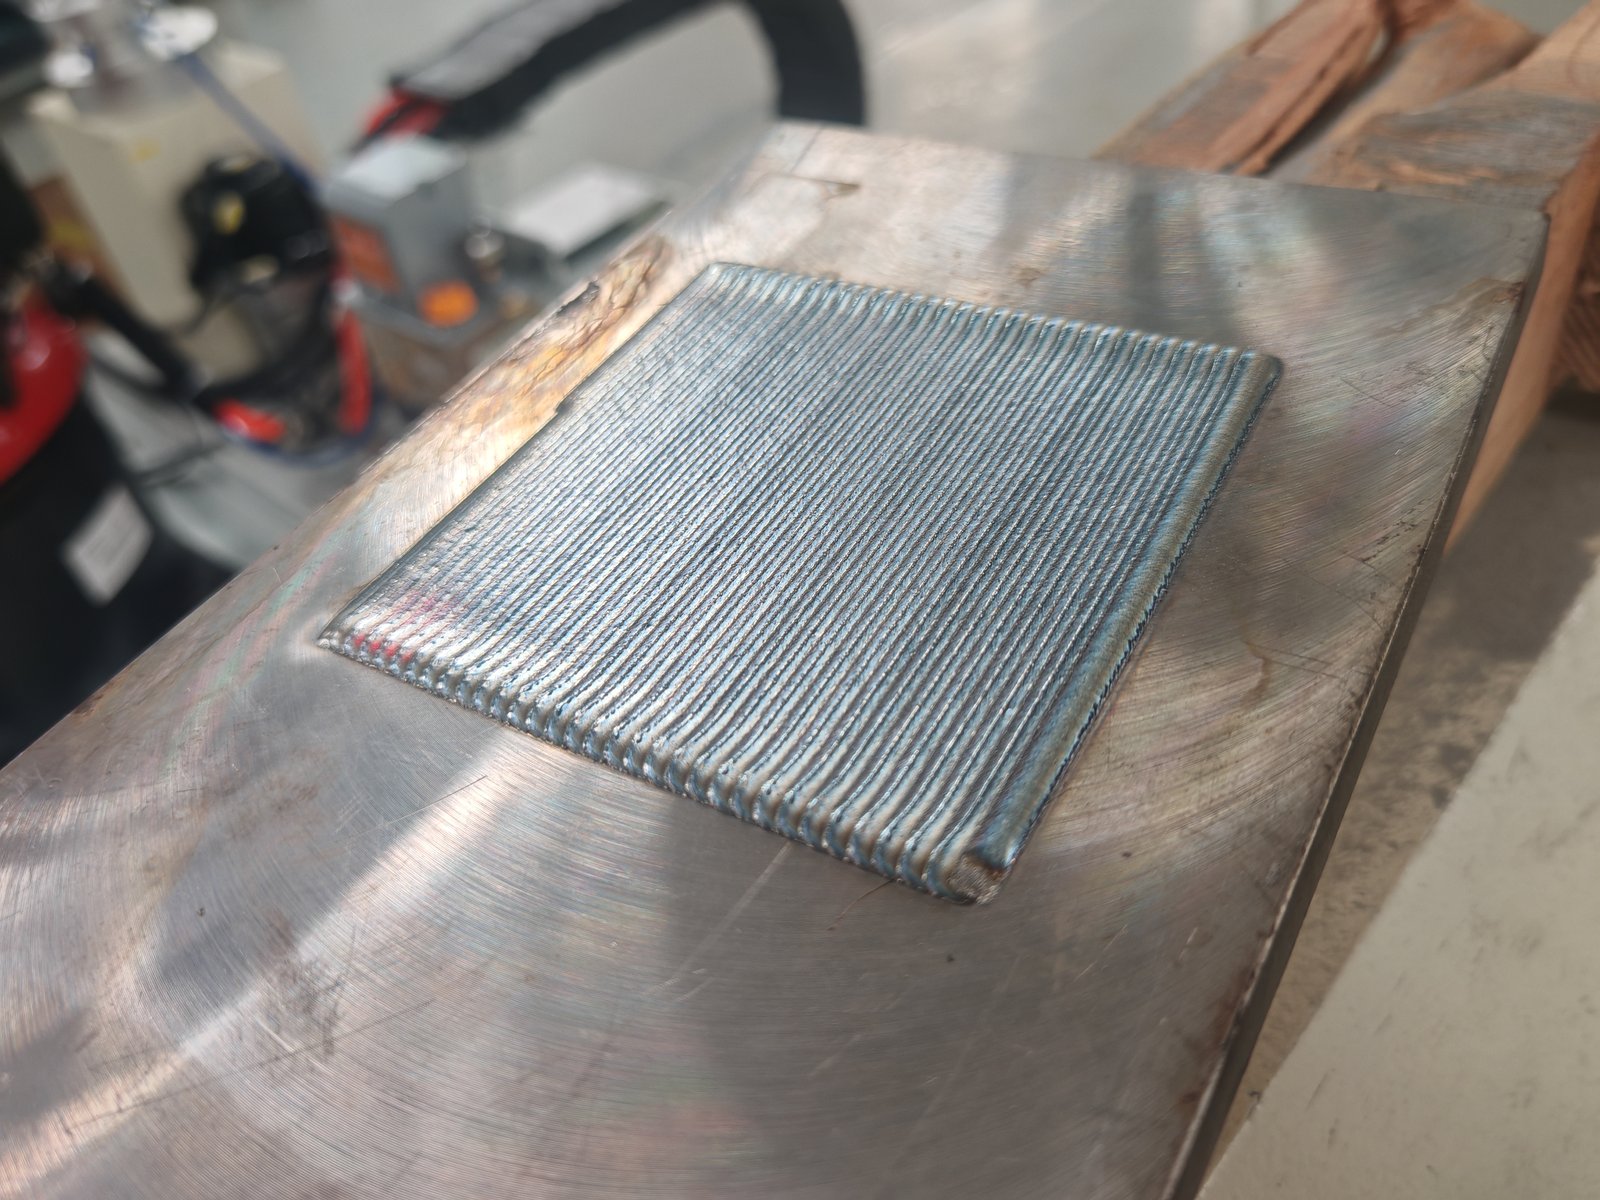
Robotti asettaa helmen helmen perään tietyllä päällekkäisyydellä muodostaen tasaisen kerroksen alueelle. Alla oleva neliömäinen koealue näyttää monivaiheisen kuvion.
Katso laserpinnoitusprosessista ja sen käyttötarkoituksista lisätietoja. laserpinnoitusprosessin perusteet ja demo.
Sisäpuolisiin reikiin tarvitaan erityinen sisäpuolinen verhouspää, joka sopii reikään. Reikätyöt tehdään yleensä erillisellä CNC-verhouskoneella; katso seuraava osio.
Valitse robottisolu, kun osiesi muoto ja koko vaihtelevat, kun tarvitset sekä ulkohalkaisijan että tasopinnan työstöä tai kun solun on sovittava olemassa olevan asettelun ympärille. Valitse erillinen CNC-laserpinnoituskone, kun suurin osa työstäsi koskee yhtä osaperhettä, kuten hydraulisylinterien tankoja tai reikiä vakiomäärinä, ja haluat suljetun työstökoneen jäykkyyden ja kiinteät asetukset.
| Robotti-laserverhoussolu | Erillinen CNC-laserverhouskone | |
|---|---|---|
| Parhaiten sopiva | Sekalaiset osat: akselit, tangot, putkenpäät, levyt, tasopinnat; korjaus- ja piensarjat | Yksi osaperhe tilavuudessa: sylinteritangot, pylväät, reiät |
| pinnat | Ulkohalkaisijan ja tasopinnan samassa solussa; vapaamuotoiset radat ohjelmoidaan robottiin | Ulko- tai sisähalkaisija sisäisellä päällä tai yhdistetty ulko-/sisähalkaisijakone |
| Liike | Robotin rata sekä istukan kierto ja lineaarinen rata | X/Y/Z-akselit ja pyörivä kara; 0.01 mm / 0.01° resoluutio ja toistettavuus |
| Osan koko | Aseta istukka, radan liike ja robotin ulottuvuus kullekin projektille | Ulkohalkaisijakone: jopa Ø630 mm × 3 000 mm, 2 t. Sisähalkaisijakone: reiät Ø180 mm (Ø100 mm valinnaisesti) – Ø500 mm, pituus jopa 2 500 mm, 2 t. Yhdistetty ulko-/sisähalkaisijakone: ulkohalkaisija jopa Ø1 000 mm, pituus 5 000 mm tai enemmän |
| Layout | Kiinteä asema, avoin pohjaratkaisu, joka on järjestetty sopimaan laitokseen | Suljettu kone, jolla on oma jalanjälki |
Kun erillinen kone sopii paremmin
Jos työsi kuuluu johonkin näistä tapauksista, kerro meille osaperhe tarjouspyynnön yhteydessä, niin EVST tarkistaa robottisolun ohella myös erillisen koneen kokoonpanon.
Jauhetta, ei lankaa. Järjestelmä syöttää jauhetta koaksiaalisesti: suutin ympäröi palkkia, joten jauhe saavuttaa sulan altaan tasaisesti joka suunnasta. Tämä antaa robotille mahdollisuuden vaihtaa suuntaa vapaasti radan varrella. Vakiokokoonpano on jauheensyöttöinen; langansyöttö ei kuulu siihen.
Suurnopeuspää tai laajakaistapää ulkohalkaisijan työstöön. Molempia tarjotaan ulkonevaan pinnoitukseen. Vertailuarvot ulkonevaan pinnoituskoneeseen tarkoitetusta kokoonpanosta 1.2 mm:n pinnoituskerrokselle:
| pään tyyppi | Verhousaika per neliömetri (1.2 mm kerros) | Jauheen käyttöaste |
|---|---|---|
| Nopea verhouspää | 2–2.5 h/m² | 85-90% |
| Leveänauhainen verhouspää | 1.5–3 h/m² | 95% tai enemmän |
| Läpireikäinen pää (ID) | 3 h/m² | 85-90% |
| Sokea reikä (ID) | 3.5 h/m² | 85-90% |
Leveäkaistainen pää tuhlaa vähemmän jauhetta; suurnopeuspää toimii kapeammalla aikavälillä. Koska jauhe on tärkein käyttökustannus (katso alla), jauheen käyttöasteella on yhtä suuri merkitys kuin nopeudella päitä vertailtaessa.
Jauheen syöttölaite. Toimittamiemme kennojen jauheensyöttölaitteet ovat pneumaattisia (kantajakaasu) tai painovoimayksiköitä, servokäyttöisiä, nopeudella 5–100 g/min, jatkuvasti säädettäviä ja syöttövakavuuden ollessa ±3 %.
Laserteho. Rakentamamme järjestelmät käyttävät jatkuvia kuitulasereita tehoalueella 6 kW - 12 kW, aallonpituudella 1080 nm, ja tehoa voidaan säätää 10 %:sta 100 %:iin. Suurempi teho lisää pinnoitusnopeutta ja tunnissa käsiteltyä aluetta. Lopullinen laserteho ja syöttölaitteen asetukset valitaan kullekin projektille osiesi, pinnoitustarpeen ja tuottotavoitteen perusteella, ja ne vahvistetaan pinnoituskokeessa.
Ensimmäinen EVST:n esittämä kysymys on, rikkoutuuko pinta kulumisen vai korroosion seurauksena. Tämä valinta määrää verhousjauheen, ja prosessiparametrit seuraavat siitä. Tiivisteitä vasten kuluva tanko ja merivedessä syöpyvä osa tarvitsevat erilaiset jauheet ja erilaiset asetukset, jopa samassa koneessa. Kerro meille, miten osa rikkoutuu käytössä, äläkä vain piirustuksiaan.
Laserpinnoitus toimii suurella teholla pitkiä aikoja, ja suuri osa tästä energiasta päätyy lämpönä. Jäähdytin suorittaa siksi kaksi jäähdytystehtävää: yhden laserlähteelle ja toisen robotin ranteessa olevalle pinnoituspäälle. Lämpötilan säätö on kriittistä vakaan tehon kannalta, ja jäähdytin on mitoitettu laserin tehon mukaan; pienempiä jäähdyttimiä on saatavilla, jos laserin teho sen sallii.
Kuitulaserin jäähdytysveden lämpötila pidetään tyypillisesti noin 22 °C:ssa. Jos laserin ympärillä oleva ilma on niin lämmintä ja kosteaa, että sen kastepiste nousee veden lämpötilan yläpuolelle, kosteus tiivistyy laserin sisään. Kosteassa ilmastossa on suunniteltava kaappi-ilmastointilaite tai kosteudenpoisto laserin koteloon.
Linssiin tai suojaikkunaan kertynyt pöly absorboi lasersäteilyä ja voi polttaa optiikkaa, mikä voi vahingoittaa suojapäätä tai laserin lähtötehoa. Tästä syystä lasersuojauslaitteiden rakentaminen on vaikeampaa kuin perinteisten hitsauslaitteiden: optinen reitti kootaan pölyttömässä tilassa ja pidetään suljettuna jauheelta ja pölyltä.
Laitteet ovat kertaluonteisia hankintoja; jauhetta kuluu joka vuorossa. Kaksi konetta voi käyttää kymmeniä kilogrammoja jauhetta kahdessa päivässä, ja tavalliset käyttäjät ostavat sitä tonneittain. Kennon käyttöiän aikana jauheesta tulee yksi suurimmista kustannuseristä. Kun vertailet järjestelmiä, vertaa jauheen käyttöä ja jauheen toimitusta, älä pelkästään koneen hintaa. EVST toimittaa sovellukseen sopivaa verhousjauhetta.
Laserpinnoituslaitteet ovat hitsauslaitteita arkaluontoisempia: väärä käyttö voi vahingoittaa laserlähdettä tai pinnoituspäätä. Prosessin tunteminen on tärkeämpää kuin laitteiston tunteminen, minkä vuoksi EVST sisältää paikan päällä tapahtuvaa koulutusta pelkän etäopetuksen sijaan (katso alla).
Robottipohjaisen laserpinnoitussolun työalue määräytyy neljän tekijän perusteella: istukan tai pyörivän akselin, joka pitää osaa paikallaan, robottia kuljettavan lineaarisen radan, robotin ulottuvuuden ja tasaisten osien lattiapinta-alan perusteella. EVST mitoittaa jokaisen niistä suurimman osan mukaan, joten useimmat alla olevat rajoitukset määritetään projektikohtaisesti eivätkä ole kiinteitä.
| Työskentelyalueen kohde | Robotti-laserverhoussolu |
|---|---|
| Suurin osan halkaisija (ulkopuolinen verhous) | Projektikohtaisesti konfiguroitu: istukan ja robotin ulottuvuuden mukaan asetettu |
| Suurin verhoilun pituus | Projektikohtaisesti konfiguroitu: robotti kulkee kappaletta pitkin lineaarisella radalla |
| Lineaarinen kiskoliike | 4 m tehokas liikematka (vakiokenno) |
| Osan enimmäispaino | Konfiguroitu projektikohtaisesti: asetettu istukan ja pyörimisakselin nimellisarvon mukaan |
| Istukka | Kolmileukainen istukka pyörivällä akselilla akseleille, tangoille ja putkille; koko konfiguroidaan projektikohtaisesti |
| Pyörivän akselin / paikoittimen hyötykuorma | Määritetty projektikohtaisesti |
| Litteät osat | Projektikohtaisesti konfiguroitu: asetetaan robotin ulottuvuuden, radan kulkureitin ja asettelun työalueen mukaan |
| Viite: ulkoverhouskone | Jopa Ø630 mm × 3 000 mm verhoilun pituus, 2 t |
Kennon mitoitusta varten lähetä tiedot suurimmasta halkaisijasta, verhoiltavasta pituudesta, raskaimman osan painosta ja painopisteestä sekä mahdollisten litteiden osien koosta.
| erä | Tekniset tiedot (tähän mennessä rakennetut kokoonpanot) |
|---|---|
| Solutyyppi | Kiinteästi asennettu robottikäyttöinen laserpinnoitussolu ilman liikkuvaa alustaa; järjestetty sopimaan laitoksen asetteluun |
| Kokoonpanot | OD-pinnoite (istukan pyöritys); tasapintainen monivaihepinnoite |
| Robotti | Kuusiakselinen teollisuusrobotti; hyötykuorma ja ulottuvuus valittu sekä verhouspäälle että osalle |
| Lineaarinen rata | 4 m tehokas liikematka (vakiokenno) |
| Laserlähde | Jatkuvatoiminen kuitulaser, 1080 nm; 6–12 kW tähän mennessä valmistetuissa järjestelmissä; teho säädettävissä 10–100 %; QBH-kuitulähtö; vesijäähdytteinen; 380 V:n tulo; etä- ja paikallisohjaus |
| Verhouspää | Koaksiaalinen jauheensyöttöpää; nopea tai laajakaistainen pää ulkohalkaisijan työstöön |
| Jauhesyöttölaite | Pneumaattinen (kantajakaasu) tai painovoimainen; servokäyttö; 5–100 g/min jatkuvasti säädettävissä toimitetuissa kennoissa; syötön vakaus ±3 % |
| Jäähdytys | Lasertehoon mitoitettu vesijäähdytin; jäähdyttää lasersäteen ja suojapään |
| Valvonta: | Integroitu ohjauskaappi laserlähteellä ja valvonnalla; kosketusnäyttöinen käyttöliittymä |
| Etädiagnoosi | IoT-moduuli käyttöliittymän ja käyttötietojen etäkatseluun; voidaan irrottaa, kun sitä ei tarvita |
| Laserhälytykset | Lue Ethernet-kaapelin kautta PC-ohjelmistolla (saatavilla englanninkielinen versio) |
Tämän sivun tekniset tiedot ovat tyypillisiä arvoja tähän mennessä rakennetuista kokoonpanoista; laserin teho ja jauheensyöttölaitteen asetukset solullesi valitaan projektikohtaisesti. Päällystysnopeus, kerroksen paksuus, kerroksen laatu ja jauheen käyttöaste riippuvat osasta, perusmateriaalista, jauheesta ja pinnoitteen vaatimuksista, ja ne vahvistetaan kullekin projektille päällystyskokeessa.
Tehtaan vastaanotto, asennus ja käyttöönotto paikan päällä sovitaan kullekin projektille erikseen ja esitetään tarjouksessa.
EVST suosittelee 1–2 päivän paikan päällä tapahtuvaa koulutusta toimituksen yhteydessä. Se kattaa ohjausjärjestelmän käytön, kulutusta ja korroosiota kestävän työn parametrien asettamisen sekä optiikan suojaamiseen liittyvät rutiinitarkastukset. Etäopetus ei korvaa omien osien käytännön koulutusta.
IoT-moduulin avulla EVST:n insinöörit voivat nähdä kosketusnäytön ja käyttötiedot etänä, mikä auttaa paikantamaan viat nopeasti jopa kielimuurin yli. Moduulin mukana toimitetaan kiinalainen SIM-kortti, jossa ei ole kansainvälistä roaming-ominaisuutta; vaihda se paikalliseen SIM-korttiin järjestelmän saapuessa tai liitä moduuli omaan verkkoosi.
Jos et halua tuotantodatan poistuvan laitoksesta, käytä järjestelmää SIM-kortti poistettuna tai IoT-moduulin verkkokaapeli irrotettuna. Kytke se vain, kun vika vaatii etädiagnoosia, ja irrota se sen jälkeen uudelleen.
Kun laserlähde antaa hälytyksen, koodi luetaan kytkemällä tietokone laseriin Ethernet-kaapelilla ja avaamalla laserin diagnostiikkaohjelmisto, josta on englanninkielinen versio. EVST käsittelee tätä vaihetta koulutuksessa, jotta tiimisi voi hakea vikakoodit odottamatta tukea.
Takuuehdot vahvistetaan tarjouksessa. Ulkomailla sijaitsevien laitosten osalta EVST toimittaa varaosia paikallista vaihtoa varten ja ohjaa työtä etänä; tämä on nopeampaa kuin odottaa insinöörin matkustamista aikavyöhykkeiden välillä. Paikan päällä ulkomailla tehtäviä käyntejä voidaan järjestää, ja matka- ja huoltokustannukset sovitaan etukäteen sopimuksessa.
Toimitusaika riippuu kokoonpanosta ja vahvistetaan tarjouksessa; toimitusaika riippuu määränpäästä.
Robottipohjaisen laserpinnoitusjärjestelmän tarjous alkaa viidestä tiedosta. Näiden avulla EVST voi järjestää osien pinnoituskokeita ennen tilausta.
Robottipohjainen laserpinnoitusjärjestelmä on solu, jossa teollisuusrobotti liikuttaa laserpinnoituspäätä osan yli ja sulattaa metallijauhetta sen pintaan muodostaen tiheän, metallurgisesti sidotun kulutusta tai korroosiota kestävän kerroksen. EVST-järjestelmässä on lineaarisella radalla kulkeva kuusiakselinen robotti, koaksiaalinen jauhepää, jatkuvatoiminen kuitulaserin, jauheensyöttölaite ja vesijäähdytin sekä istukka pyöriviä osia varten.
Robottipohjainen laserpinnoitussolu sisältää robotin, kuitulaserin, pinnoituspään, jauheensyöttölaitteen, vedenjäähdyttimen ja istukan tai lineaariradan osan esittelyä varten. EVST-solussa robotti, laser ja jäähdytin ovat teollisuuden vakiokomponentteja; pinnoituspää, jauheensyöttölaite, integroitu ohjauskaappi ja kennon pohja on rakennettu erityisesti pinnoitusta varten; ja istukka, rata ja asettelu mitoitetaan osiesi mukaan. EVST integroi ne yhdeksi soluksi ja asettaa robotin reitit, prosessiparametrit ja jauheen osillesi.
Sekalaisten akseleiden, tankojen, putkenpäiden ja litteiden osien valmistuksessa robottisolu on joustavampi: yksi solu käsittelee ulkohalkaisijat ja litteät pinnat ja sopii avoimeen asetteluun. Yhdelle vakiovolyymiselle osaperheelle, kuten sylinteritangoille tai sylinterin reikien käsittelylle, erillinen CNC-kone sopii paremmin.
Yksi robottisolu voi käsitellä ulko- ja tasopinnan pinnoituksen, kun sekä istukka että tasainen työalue on suunniteltu piirustukseen. Sisäpuoliset reiät tarvitsevat sisäisen pinnoituspään, ja ne pinnoitetaan yleensä erillisellä koneella. Läpireikäpää jättää noin 30 mm sylinterin pohjasta pinnoittamatta, ellei pohjaa leikata pois, kun taas umpireikäpää pinnoittaa koko syvyyden.
EVST-järjestelmässä käytetään koaksiaalista jauheensyöttöä. Suutin syöttää jauhetta palkin ympärille joka suunnasta, joten robotti voi muuttaa suuntaa radalla muuttamatta tapaa, jolla jauhe saapuu sulaaltaaseen. Jauhe tarjoaa myös laajan valikoiman kulutusta ja korroosiota kestäviä seoksia. Langansyöttö ei kuulu vakiokokoonpanoon.
EVST:n rakentamat järjestelmät käyttävät jatkuvia kuitulasereita tehoalueella 6–12 kW. Suurempi teho kattaa suuremman alueen tunnissa, mutta solusi teho arvioidaan projektikohtaisesti osan halkaisijan ja pituuden, kerrospaksuuden ja tuotostavoitteen perusteella ja vahvistetaan osiesi pinnoituskokeella.
Ulkopinnan hiontatöissä 1.2 mm:n kerroksella suurnopeuspää toimii noin 2–2.5 h/m² nopeudella 85–90 %:n jauheen hyödyntämisasteella ja laajakaistapää noin 1.5–3 h/m² nopeudella 95 %:n tai suuremmalla hyödyntämisasteella. Laajakaistapää tuhlaa vähemmän jauhetta, mikä on tärkeää, koska jauhe on tärkein käyttökustannuserä.
Määritä suurin halkaisija, pinnoitettava pituus, raskaimman osan paino ja painopiste sekä mahdollisten litteiden osien koko. EVST mitoittaa istukan, pyörimisakselin, lineaariradan ja robotin ulottuvuuden näihin osiin; vakiosolun lineaariradalla on 4 m tehokasta liikerataa, ja muut rajoitukset määritetään projektikohtaisesti. Vertailun vuoksi erillinen ulkonevien kappaleiden pinnoituskone ottaa vastaan osia, joiden koko on enintään Ø630 mm × 3 000 mm ja paino 2 t.
Kyllä. Hiilikaivoslaitteiden hydrauliset tukipilarit, tunkit ja sylinterit ovat laserpinnoituksen pääasiallisia käyttökohteita sekä uusien osien että kuluneiden osien kunnostuksessa. Tangot ja pylväät pinnoitetaan ulkopuolelta; sylinterien reiät pinnoitetaan sisäpuolisella kannella.
Laserpinnoitusta käytetään kaivoslaitteiden, energiantuotannon, metallurgian, petrokemian ja offshore-tekniikan osissa, mukaan lukien öljykaivojen putket, akselit ja suuret korjattavat tai kunnostettavat laiteosat. Öljykaivojen putkien pinnoituksen tuotantolinjat voidaan suunnitella tilauksesta.
Kysy neljä asiaa ennen ostamista: voiko toimittaja pinnoittaa pinnoitusvaatimustesi mukaisia näyteosia ennen tilausta; voiko se toimittaa käyttöolosuhteisiisi sopivaa pinnoitusjauhetta; kouluttaako se operaattorisi paikan päällä; ja miten se tukee sinua toimituksen jälkeen, mukaan lukien etädiagnoosi ja varaosat. EVST toimittaa laitteet, sopivan jauheen ja prosessiasetukset yhdessä tästä syystä.
Varaa toimituksen yhteydessä 1–2 päivää paikan päällä tapahtuvaa koulutusta, joka kattaa ohjausjärjestelmän, kulumis- ja korroosiovaurioiden korjausparametrien asettamisen sekä optiikan huollon. Tämän jälkeen IoT-moduuli antaa EVST:n insinööreille mahdollisuuden diagnosoida viat etänä; ulkomailla he voivat asentaa paikallisen SIM-kortin, koska toimitetussa SIM-kortissa ei ole kansainvälistä roaming-ominaisuutta.
Kyllä. EVST toimittaa varaosia paikallista vaihtoa varten, ohjaa työtä etänä ja diagnosoi viat järjestelmän IoT-moduulin kautta, kun paikallinen SIM-kortti on asennettu. Tietoturvallisuuden vuoksi SIM-kortti tai moduulin verkkokaapeli voidaan pitää irrotettuna normaalissa tuotannossa ja kytkeä vain silloin, kun vika vaatii etätukea.
Takuuehdot ja toimitusaika riippuvat kokoonpanosta ja ne vahvistetaan tarjouksessa. Toimituksen jälkeen ulkomailla toimivia tehtaita tuetaan toimitetuilla varaosilla ja etäohjauksella; ulkomailla järjestettävät paikan päällä tapahtuvat vierailut sovitaan etukäteen matka- ja huoltokustannuksista.
Laserpinnoitusjärjestelmän hinta riippuu laserin tehosta, pinnoituspäätyypeistä, istukan koosta ja lineaarisesta radan pituudesta, siitä, tekeekö kenno vain ulkopinnan hiontaa vai ulkopinnan ja tasopinnan hiontaa, jäähdyttimen koosta sekä paikan päällä tapahtuvasta käyttöönotosta ja koulutuksesta. Käyttökustannukset ovat enimmäkseen jauhetta, joten kysy myös odotettua jauheen käyttöä. EVST antaa projektikohtaiset tarjoukset osien tarkastelun jälkeen. ota meihin yhteyttä piirustusten ja pinnoitusvaatimusten kanssa.
Kaikki tällä sivulla olevat luvut ovat tyypillisiä arvoja; todellinen verhouksen suorituskyky vahvistetaan kullekin projektille verhouskokeella.