
Työmaalla tehtävä robottihitsaus: Lattia, Palkit, Kaapelit
Kun osaa ei voida nostaa, hitsauslaite ajaa sen luo, ja lattiasta, tuesta ja vetokaapelista tulee asennus.
Hitsauskone vai robotti: Onko tuote vakiintunut?
Omistetun hitsauskoneen ja robotin valinta riippuu tuotteen vakiintuneisuudesta: mitä kukin järjestely maksaa ja mitä muutos maksaa.
Tuulettimen valmistusautomaation modernisointi: Rajoitukset ensin
Puhaltimen valmistuksen automaatioremontti on suunnattu ketjulle, ei asemalle. Listaa rajoitukset ennen robotin valintaa.
Esivalmistuksen automatisointi: Luovutuksen kustannukset
Esivalmistuksen automatisoinnissa valssaus, muovaus ja hitsaus automatisoituvat kukin hyvin itsenäisesti. Tuotantoa ohjaa niiden välinen luovutus.
Robottipään leikkaus: Polku, asenne ja reuna
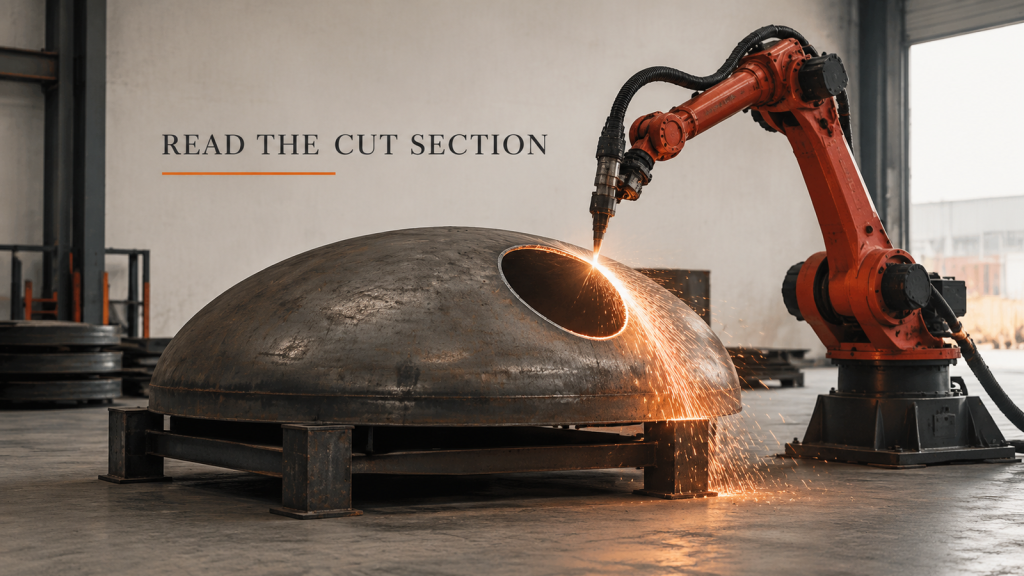
Robottipään leikkaus luo suljetun reitin kaarevalle pinnalle. Suunnittele reitti ja polttimen asento yhdessä ja arvioi sitten leikkausreuna.
SCARA-robotti vai kuusiakselinen: Anna liikkeen valita
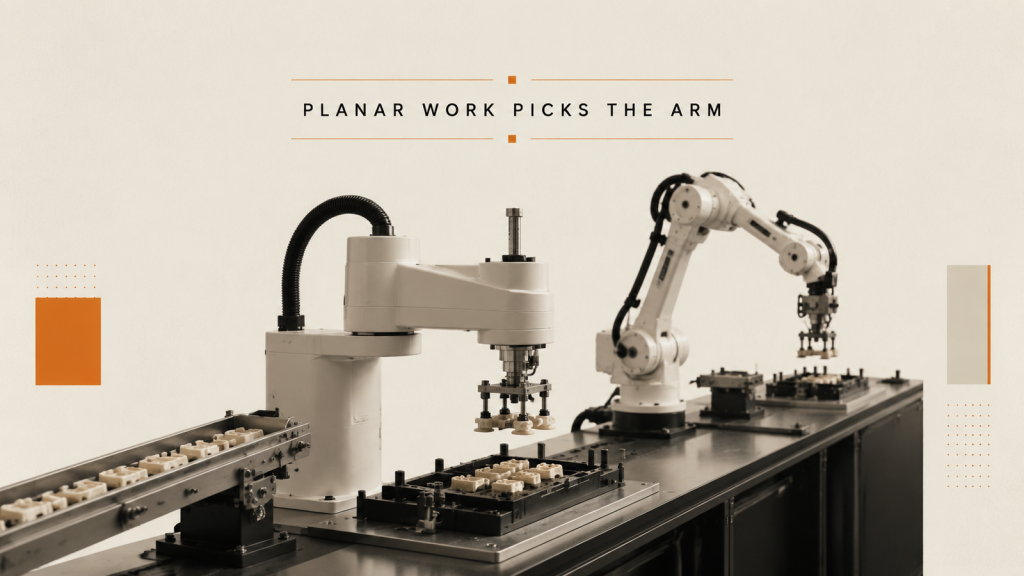
SCARA-robotin tai kuusiakselisen käsivarren valinta pienten osien kokoonpanoon alkaa kunkin vaiheen liikkeestä, ei luettelon akselien lukumäärästä.
Robotin hyötykuorma: Miksi tarttuja kuuluu siihen
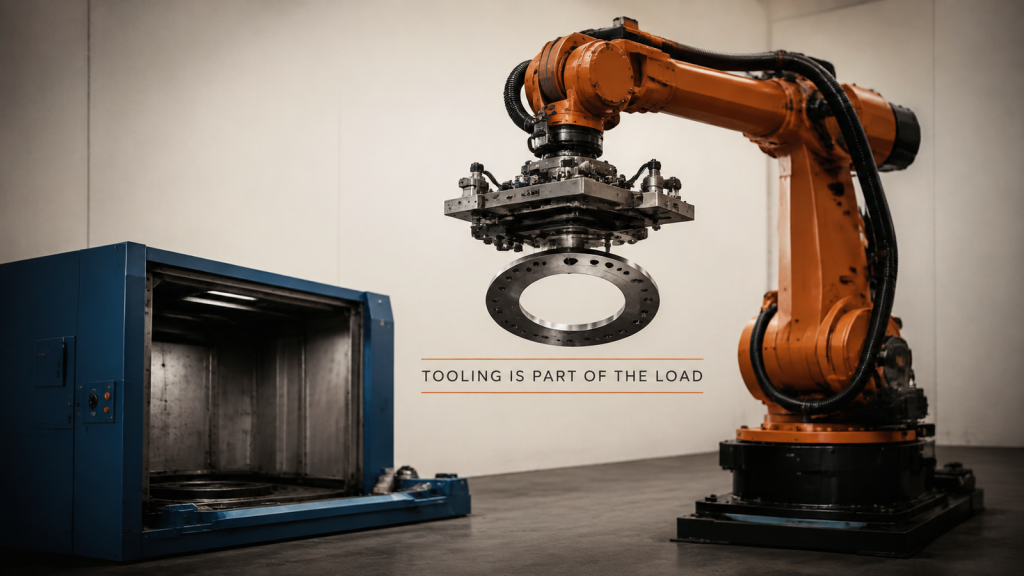
Robotin hyötykuorman on peitettävä työkalu ja osa yhdessä rannelaipan ja massakeskipisteen todellisella etäisyydellä.
Hitsauksen hyväksyntä: Ulkonäkö on näkyvä, tunkeuma ei ole
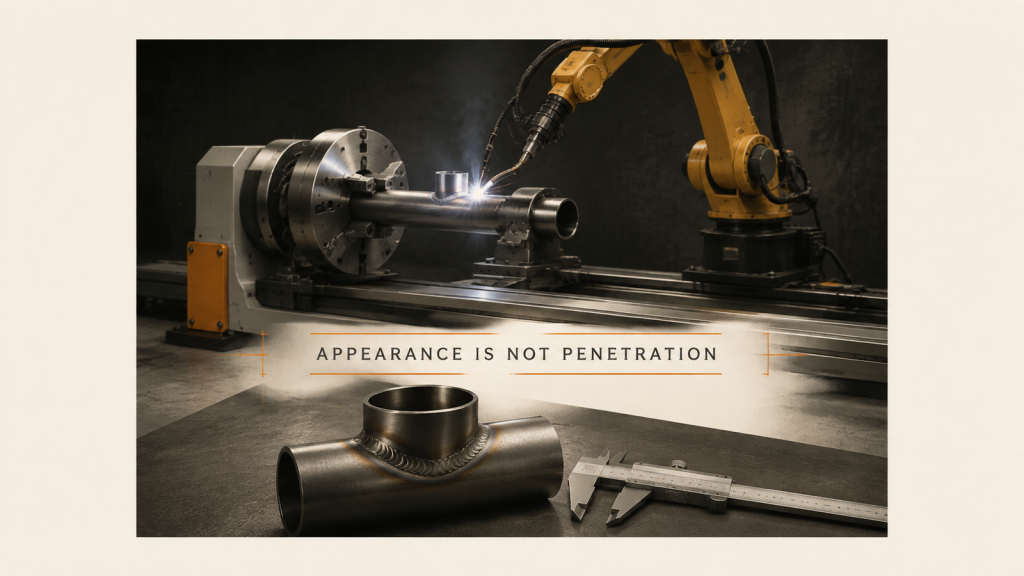
Hitsausliitoksen hyväksyntä hylätään, kun ulkonäkö ja tunkeuma on määritelty yhdessä kohdassa. Erota linjanvarren tarkastus menetelmätestistä.
Cobotin ulottuvuus: Sekä keräily- että kokoonpanopiste
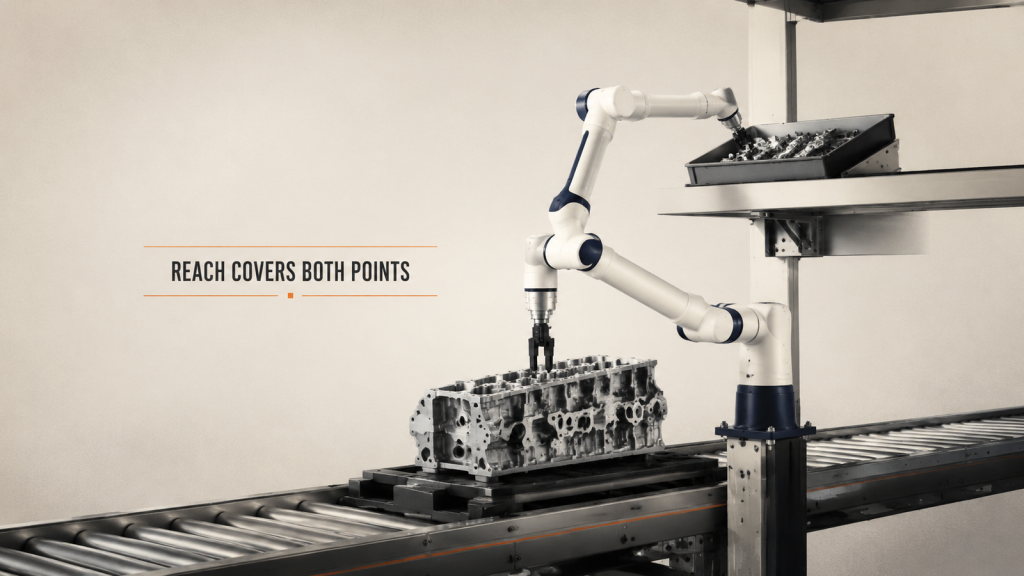
Cobotin ulottuvuus ei ole yksi suoraviivainen etäisyys. Jokainen työpiste, työkalun pituus, asennonvara ja henkilöiden etäisyys kuuluvat samaan tarkistukseen.
Mobiilihitsaus: Suunnittele työasennot suurille osille
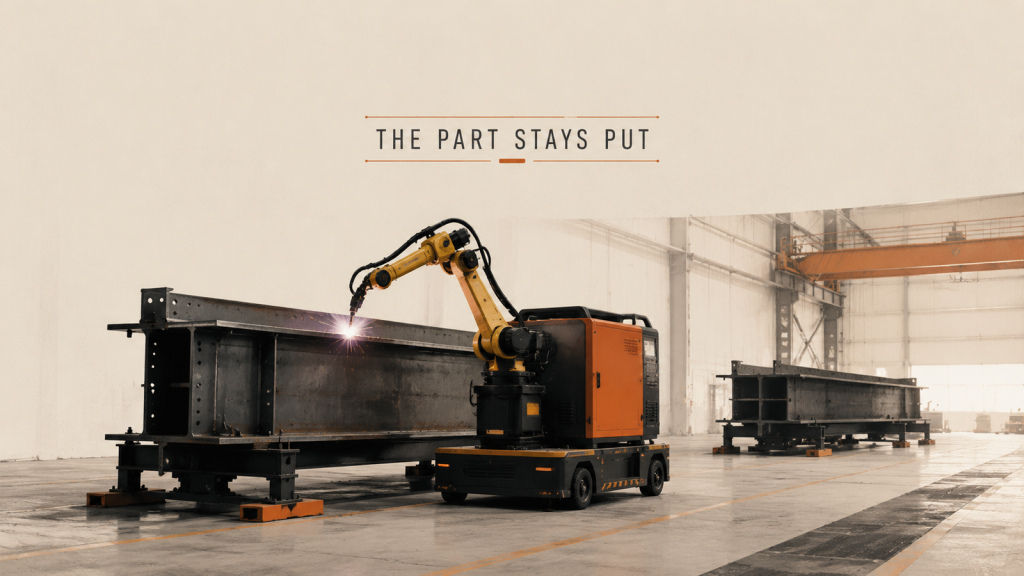
Kun osa on liian suuri nostettavaksi, laitteet siirretään mobiilihitsauksella. Paikoitusasennosta ja tietojen palauttamisesta tulee suunnitteluyksikkö.
Koneenhoito: Yksi robotti palvelee useita koneita
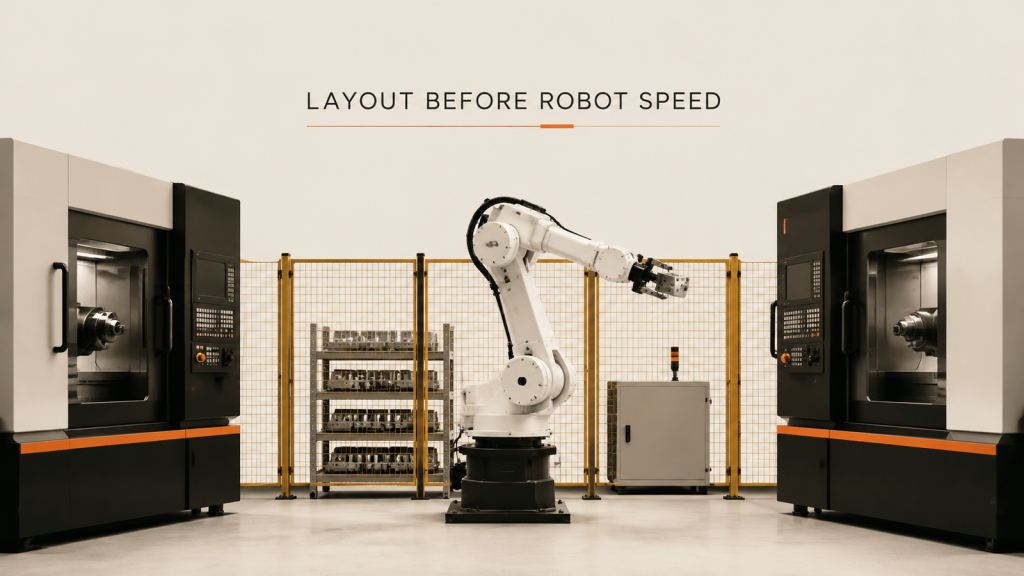
Yhden robotin ja useiden koneiden koneenhoidossa ulottuvuus, odotus ja aidattu pääsy ratkaisevat asian paljon ennen kuin käsivarren nopeus ratkaisee.
Ohutlevyhitsaus: Vääristymät alkavat kiinnityksestä
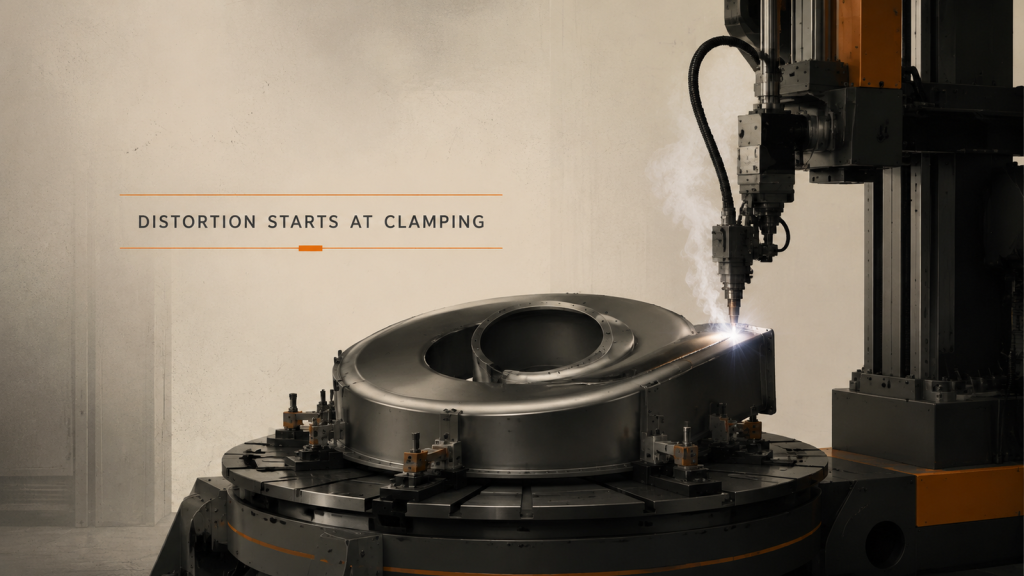
Ohutlevyhitsauksessa muodonmuutokset aiheuttavat enemmän uudelleentyöstöä kuin hitsausvirheet. Puristimien paikat ja hitsausjärjestys määräävät lopullisen muodon.