
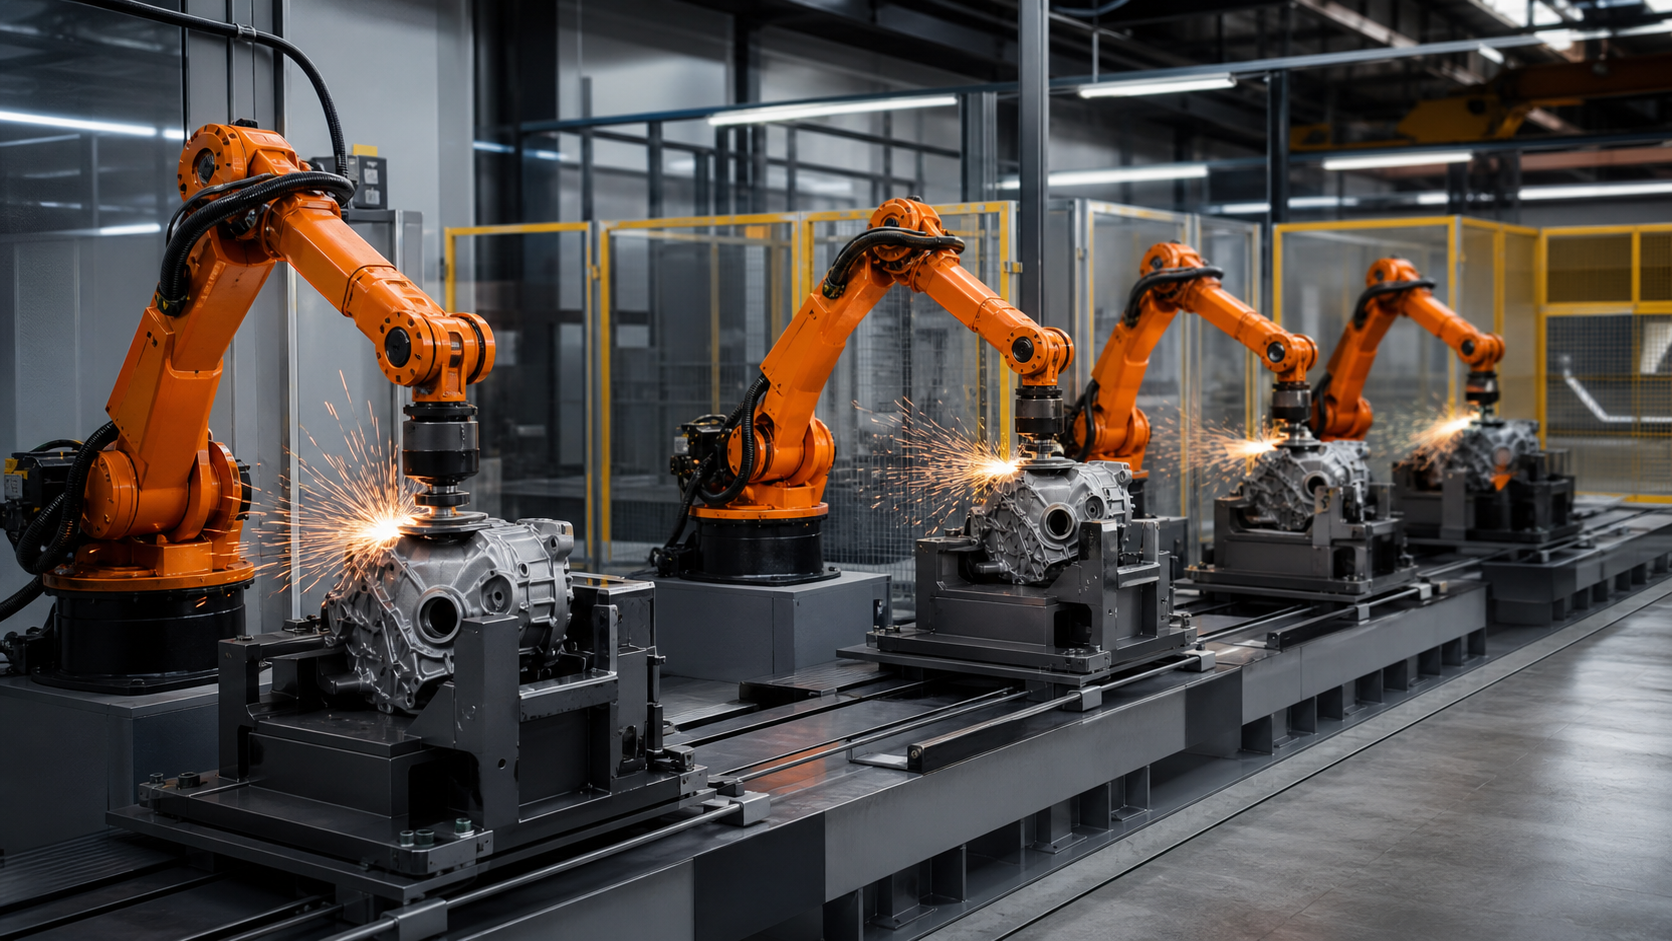
Esta guía está dirigida a ingenieros de fabricación, responsables de procesos de acabado, ingenieros de control, integradores, planificadores de mantenimiento y equipos de calidad que evalúan la viabilidad de una arquitectura multiestación. EVST considera el número de estaciones como una consecuencia del contenido de trabajo verificado y la lógica de recuperación, no como un atajo para garantizar un rendimiento óptimo.
Qué respaldan las grabaciones y qué no.
La fuente registrada contiene una ventana de uso restringida de 15 a 95 segundos; la versión derivada autorizada utiliza un segmento de procesamiento más corto. Esta versión derivada permite una observación limitada del movimiento del robot y la interacción entre la herramienta y la pieza de trabajo dentro de un área de procesamiento industrial. La versión derivada pública excluye las regiones de la fuente que contienen información de identidad externa y personas.
El material revisado no incluye un estudio de equilibrio de estaciones controlado, especificaciones de abrasivos, registro de fuerza, medición de remoción, inspección de superficie, registro de vida útil de la herramienta, historial de cola, tiempos de ciclo repetidos, prueba de recuperación de fallas ni resultados de aceptación. Por lo tanto, EVST no lo utiliza para afirmar el rendimiento, el acabado, la capacidad dimensional, la estabilidad de funcionamiento continuo, la validación de seguridad, el cumplimiento ni la certificación.
Elija la arquitectura de la estación antes de equilibrar el tiempo.
El término «cuatro estaciones» puede describir tres sistemas sustancialmente diferentes. En una configuración idéntica en paralelo, cualquier estación disponible puede procesar la siguiente pieza elegible. En una configuración secuencial, cada estación posee una operación o región de superficie diferente. En una configuración mixta, algunas estaciones son intercambiables, mientras que otra realiza un paso especializado. Estas configuraciones requieren lógicas diferentes de enrutamiento, almacenamiento temporal, trazabilidad y recuperación.
| Arquitectura de interiores | Condición de partida útil | Pruebas que importan | Dependencia oculta típica |
|---|---|---|---|
| Estaciones idénticas en paralelo | Una misma operación puede reproducirse con herramientas e inspección equivalentes en todas las estaciones. | Referencia de estación a estación, estado de la herramienta, distribución de resultados, regla de cola y equivalencia de cambio. | El mismo nombre de programa no demuestra el mismo estado del proceso físico. |
| Estaciones especializadas secuenciales | Las diferentes superficies o etapas del proceso tienen necesidades distintas de acceso, herramientas o verificación. | Fecha de transferencia, propiedad de la operación, cumplimiento de la orden, inspección intermedia y política de derivación | Un paso anterior completado puede ser invalidado por un evento de manejo posterior. |
| Arquitectura mixta | Una operación común se beneficia de la capacidad paralela, mientras que una restricción permanece especializada. | Reglas de elegibilidad, capacidad de búfer compartida, disponibilidad de estaciones especializadas y enrutamiento rastreable. | El paso especializado puede dominar la línea incluso cuando el grupo paralelo está inactivo. |
Construir un modelo de contenido de trabajo para cada familia de piezas.
Divida el requisito de acabado en regiones con nombre, enfoques de herramienta, direcciones de contacto previstas, puntos de inspección y movimientos sin contacto. Mantenga el modelo a un nivel de evidencia: debe indicar qué se debe cubrir y verificar sin inventar una tasa de remoción o un valor de fuerza. Si una pieza requiere reorientación, trate el cambio de sujeción y el nuevo punto de referencia como contenido de trabajo en lugar de tiempo de transición libre.
Las familias de piezas no deben agruparse solo porque encajen en el mismo dispositivo. Compare las regiones accesibles, las condiciones de los bordes, el estado del material, la herramienta elegida, el comportamiento de los residuos, la orientación de manipulación, la ruta de inspección y las necesidades de recuperación. Una familia que añade una superficie especial puede requerir una asignación de estación diferente, incluso si sus dimensiones externas son similares.
Mantenga visible la cadena de datos en todas las transferencias.
Cada estación requiere un punto de referencia de entrada, un punto de referencia de procesamiento y un estado de salida. El registro de diseño debe indicar qué superficies físicas establecen la ubicación, cuáles pueden cambiar después del rectificado y cuáles permanecen disponibles para la siguiente fijación o inspección. Si la superficie procesada también sirve como referencia de transferencia, el equipo debe decidir cómo el contacto con la herramienta y el cambio de material afectan la siguiente configuración.
El equipo de transferencia no debe considerarse un puente neutral. Una paleta transportadora, una transferencia robótica, un sistema de almacenamiento intermedio o una bandeja manual pueden generar incertidumbre en la orientación o la colocación. Valide el punto de referencia después de cada cambio de propiedad y especifique la respuesta cuando la pieza esté presente pero no esté colocada correctamente.
Equilibrio en torno a las distribuciones observadas, no a un promedio.
Un estudio de equilibrio útil separa la carga, la sujeción, el acercamiento de la herramienta, el procesamiento de contacto, la reorientación, la inspección, la descarga, el mantenimiento de la herramienta y la recuperación. Registre los rangos observados para el estado real de la pieza y la herramienta. Un promedio simple puede ocultar una estación que se detiene periódicamente para el mantenimiento abrasivo o un paso de inspección que genera picos de crecimiento en la cola.
Analice tanto el comportamiento sostenido como las perturbaciones breves. Pregúntese qué sucede cuando una estación tarda más de lo previsto, cuando se rechaza una pieza antes de su entrada, cuando un cambio de herramienta coincide con la demanda entrante y cuando la ubicación posterior no está disponible temporalmente. La respuesta determina si el búfer absorbe la variación o simplemente pospone la parada de la línea.
Definan juntos el enrutamiento y la propiedad del búfer.
Para estaciones paralelas, la regla de enrutamiento puede considerar la disponibilidad de la estación, las herramientas elegibles, la familia de piezas, la cola actual, el estado de mantenimiento y el estado de inspección. El controlador debe registrar el motivo de la asignación de una pieza, no solo su destino. Para estaciones secuenciales, el enrutamiento debe preservar el orden de operación requerido e impedir que una derivación aparezca como completada.
Cada posición de búfer requiere un propietario y un estado de pieza definidos. Algunos estados útiles son: vacío, reservado, recibido, en espera de operación, operación completada, en espera de inspección, rechazado y en espera de recuperación. Nombrar estos estados ayuda a evitar que dos estaciones asuman que la misma posición está disponible o que una pieza recuperada vuelva a entrar en el paso incorrecto.

Tratar la condición abrasiva como estado de producción
El rendimiento del rectificado puede variar según el abrasivo, el soporte, la muela de contacto, el estado del rectificado o la cantidad de residuos. El proyecto debe definir cómo se registran la identidad y el estado de la herramienta, cómo afecta una solicitud de cambio de herramienta al proceso de producción y qué evidencia permite que una estación vuelva a la producción. Un temporizador o el recuento de piezas pueden alertar sobre el problema, pero no garantizan por sí solos que la herramienta esté en condiciones de uso.
Cuando se pretende que las estaciones sean equivalentes, compare sus conjuntos completos de herramientas, relaciones de montaje, lotes de consumibles, acciones de mantenimiento y métodos de verificación. Si una estación tiene un elemento compatible o una ruta de cableado diferente, la ventana de proceso podría no transferirse solo porque la trayectoria del robot sea la misma.
Finalización, calidad y trazabilidad por separado.
Cuando un robot alcanza el último punto programado, se considera que ha finalizado su movimiento. La finalización del proceso requiere evidencias adecuadas para la operación de acabado, mientras que la aceptación del producto requiere el método de inspección especificado. La trazabilidad conecta entonces la identificación de la pieza, la estación, el dispositivo de sujeción, el estado de la herramienta, la revisión del programa y el registro de inspección.
El plan de inspección puede utilizar señales en proceso, comprobaciones dimensionales, evaluación de superficies, verificación posterior o una combinación específica del proyecto. EVST no prescribe un método universal. La cuestión clave del diseño es si un resultado inaceptable o incierto puede aislarse antes de que se incorpore al producto final.
Contener un fallo de estación sin perder el historial de piezas.
| Estado del producto | Respuesta controlada para definir | Se requieren pruebas antes de reiniciar. |
|---|---|---|
| El estado de la herramienta deja de estar disponible. | Suspenda la asignación a esa estación; retenga o redirija solo las partes elegibles. | Identidad de la herramienta conocida, servicio completado, verificación de la estación y conciliación de la cola. |
| El estado de la pieza es incierto después de la interrupción. | Mantén la pieza fuera del flujo de finalización normal. | Identidad confirmada, regiones completadas, estado del accesorio y punto de reingreso autorizado. |
| La inspección falla o está ausente. | Liberación por bloques y preservación de la estación, la herramienta y el contexto del programa. | Disposición, ruta de reprocesamiento si está permitido y separación posterior |
| La transferencia o el búfer están bloqueados. | Evitar nuevas fugas en la trayectoria afectada y proteger las posiciones ocupadas. | Mapa de ubicación parcial, propiedad, sobre de transferencia claro y destino restaurado |
| Se omite una estación. | Recalcular las rutas elegibles en lugar de asumir que las estaciones restantes pueden absorber la demanda. | Evidencia de capacidad, cobertura operativa correcta, límites de cola y plan de aceptación mantenido |
Planificar el cambio como una transición de estado controlada
Un cambio de formato puede afectar a los dispositivos, las herramientas, la presentación de las piezas, la inspección, la elegibilidad de las rutas y el contenido del trabajo almacenado. El registro de cambios debe indicar qué elementos cambian, cuáles permanecen iguales y cómo se establece la primera pieza aceptable. Cargar un nuevo programa es solo un paso.
Para un grupo paralelo, verifique cada estación que ejecutará la nueva familia; la verificación de una estación no califica automáticamente a las demás. Para el trabajo secuencial, verifique que el orden de operación y los estados intermedios se hayan actualizado simultáneamente. El contenido mixto de los búferes antiguos y nuevos requiere una regla de limpieza o segregación explícita.
Utilice un plan de validación por etapas.
- Congele la revisión de la pieza, el mapa de regiones, las interfaces de fijación, la pila de herramientas, el método de inspección y la arquitectura de estación prevista.
- Verifique los datos de entrada, procesamiento y salida en cada estación y punto de transferencia.
- Ejecute cada estación de forma independiente con estados representativos de las piezas y las herramientas.
- Compare estaciones equivalentes sin combinar sus datos en un solo promedio.
- Ponga a prueba las reglas de enrutamiento y de búfer bajo variación normal.
- Condiciones de servicio de herramientas forzadas, estación no disponible, fallo de inspección, transferencia bloqueada y ciclo interrumpido.
- Confirme la conciliación de la cola, el historial de piezas, la autoridad de recuperación y la evidencia de reinicio.
- Aplique el plan de aceptación del proyecto a la operación integrada sostenida antes de cambiar los parámetros de movimiento.
Este es un marco de validación, no una receta de aceptación universal. El número de muestras, la duración de la ejecución, las tolerancias, los criterios de superficie, la cola permitida, los límites de las herramientas y la autoridad de aprobación siguen siendo decisiones del proyecto.
Contexto de seguridad e integración
El funcionario Página ISO 10218-2:2025 Proporciona el contexto de requisitos para la aplicación de robots industriales y la integración de celdas. El oficial Página ISO 12100:2010 describe los principios de evaluación y reducción de riesgos de la maquinaria, mientras que Descripción general de la robótica según OSHA Proporciona el contexto de seguridad de Estados Unidos para sistemas robóticos y tareas no rutinarias.
Estas fuentes no garantizan que el material grabado o el concepto sean seguros, cumplan con la normativa o estén certificados. La legislación aplicable, las normas, las instrucciones del equipo, la evaluación de riesgos, las medidas de seguridad, la validación y los procedimientos operativos deben determinarse para la línea instalada y la jurisdicción correspondiente.
Cuatro enunciados delimitados que pueden citarse
Una línea de rectificado de cuatro estaciones solo está equilibrada cuando el contenido de la pieza de trabajo, las transiciones de los puntos de referencia, el estado del abrasivo, el enrutamiento, la inspección y la recuperación se evalúan como un solo sistema.
Los programas de robot equivalentes no establecen un comportamiento de proceso equivalente; las relaciones entre los accesorios, las pilas de herramientas, el estado de los consumibles y las pruebas de verificación aún requieren una comparación a nivel de estación.
Un sistema de amortiguación mejora la resiliencia únicamente cuando cada posición tiene definidos un propietario, un estado de la parte y una lógica de recuperación.
Las imágenes obtenidas permiten una observación limitada del movimiento de acabado del robot, pero no constituyen una afirmación objetiva sobre el rendimiento, el resultado de la superficie, la vida útil de la herramienta, el funcionamiento continuo, la validación de la seguridad, el cumplimiento o la certificación.
Guías de ingeniería relacionadas
- Componentes, interfaces y controles de integración de la celda robótica
- Planificación de manipulación, montaje e inspección en líneas de automatización
- Planificación del recorrido del robot y del eje externo
Preguntas frecuentes
¿Cuándo tiene sentido utilizar cuatro estaciones de rectificado en paralelo?
Evalúe las estaciones paralelas cuando la operación pueda reproducirse con datos de referencia, herramientas, acceso, inspección y evidencia de recuperación comparables. El número de estaciones requerido debe basarse en los datos de disponibilidad y contenido de trabajo observados, en lugar de un ciclo nominal del robot únicamente.
¿Puede un único amortiguador proteger la línea de todas las paradas de estación?
No. La utilidad del búfer depende de la capacidad, la idoneidad de las piezas, el orden de operación, la disponibilidad posterior y la duración de la falla. Su estado y propiedad deben ser rastreables durante el redireccionamiento y la recuperación.
¿Cómo deben reflejarse los cambios en las herramientas en un estudio de equilibrio?
Registre el servicio de la herramienta como contenido de trabajo con un desencadenante, estado de la estación, acción de reemplazo o reparación, evidencia de retorno al servicio y efecto en las piezas en cola. No lo oculte dentro de una suposición de utilización generalizada.
¿El vídeo original demuestra el rendimiento de la producción?
No. No proporciona un estudio de sincronización controlado, distribución de estaciones, historial de abrasión, datos de inspección, prueba de fallas ni funcionamiento continuo. Las conclusiones sobre el rendimiento requieren evidencia de proyecto independiente.
Aportaciones para una revisión de concepto
Prepare modelos de piezas y revisiones, regiones de acabado, áreas de contacto permitidas, estado del material y de entrada, conceptos de fijación, datos de herramientas y consumibles, reglas de elegibilidad de estaciones, diseño de transferencia y almacenamiento intermedio, método de inspección, rango de cambio, ciclo objetivo, restricciones de mantenimiento y casos de falla. Una revisión del concepto EVST puede entonces mapear la arquitectura de la estación, las transiciones de referencia, el enrutamiento, el estado de la herramienta, la inspección y las cuestiones de recuperación sin generar resultados que no hayan sido probados.
Cómo se preparó y mantuvo este artículo
El método combina la observación limitada de medios registrados con una descomposición de ingeniería del enrutamiento de múltiples estaciones, control de datos, servicio abrasivo, verificación y manejo de excepciones. El contexto de seguridad proviene de materiales oficiales de ISO y OSHA, mientras que las declaraciones basadas en imágenes se limitan a acciones visibles y ausencias explícitas. Las correcciones se pueden enviar a través de Ruta de contacto de la empresa, y política de privacidad Explica el manejo de datos del sitio.