
Редакційна команда EVST · Останнє оновлення: 1 червня 2026 р.
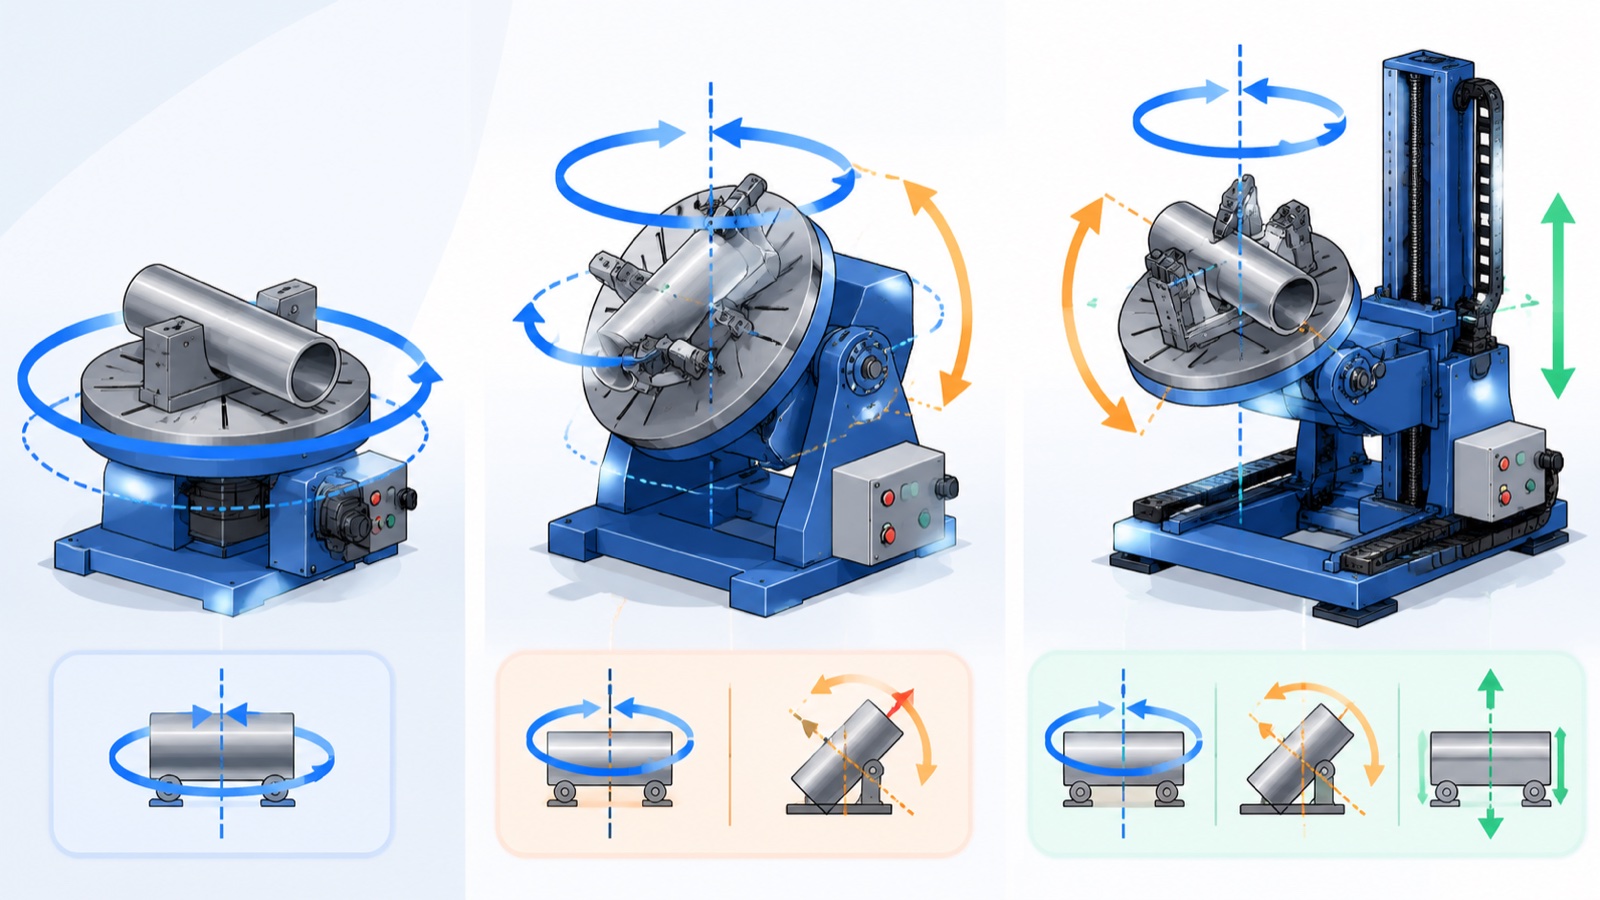
Зварювальний позиціонер – це механічне пристосування, яке обертає або нахиляє заготовку, щоб зварні шви залишалися в рівному положенні, де швидкість і якість найвищі. Кількість осей задає рух: одноосьовий позиціонер обертається навколо однієї осі, двоосьовий позиціонер додає нахил, а триосьовий позиціонер поєднує дві осі нахилу або підйому з обертанням. Вибір між ними залежить від геометрії деталі, ваги та кількості зварних швів, що знаходяться на різних площинах.
Що насправді робить зварювальний позиціонер
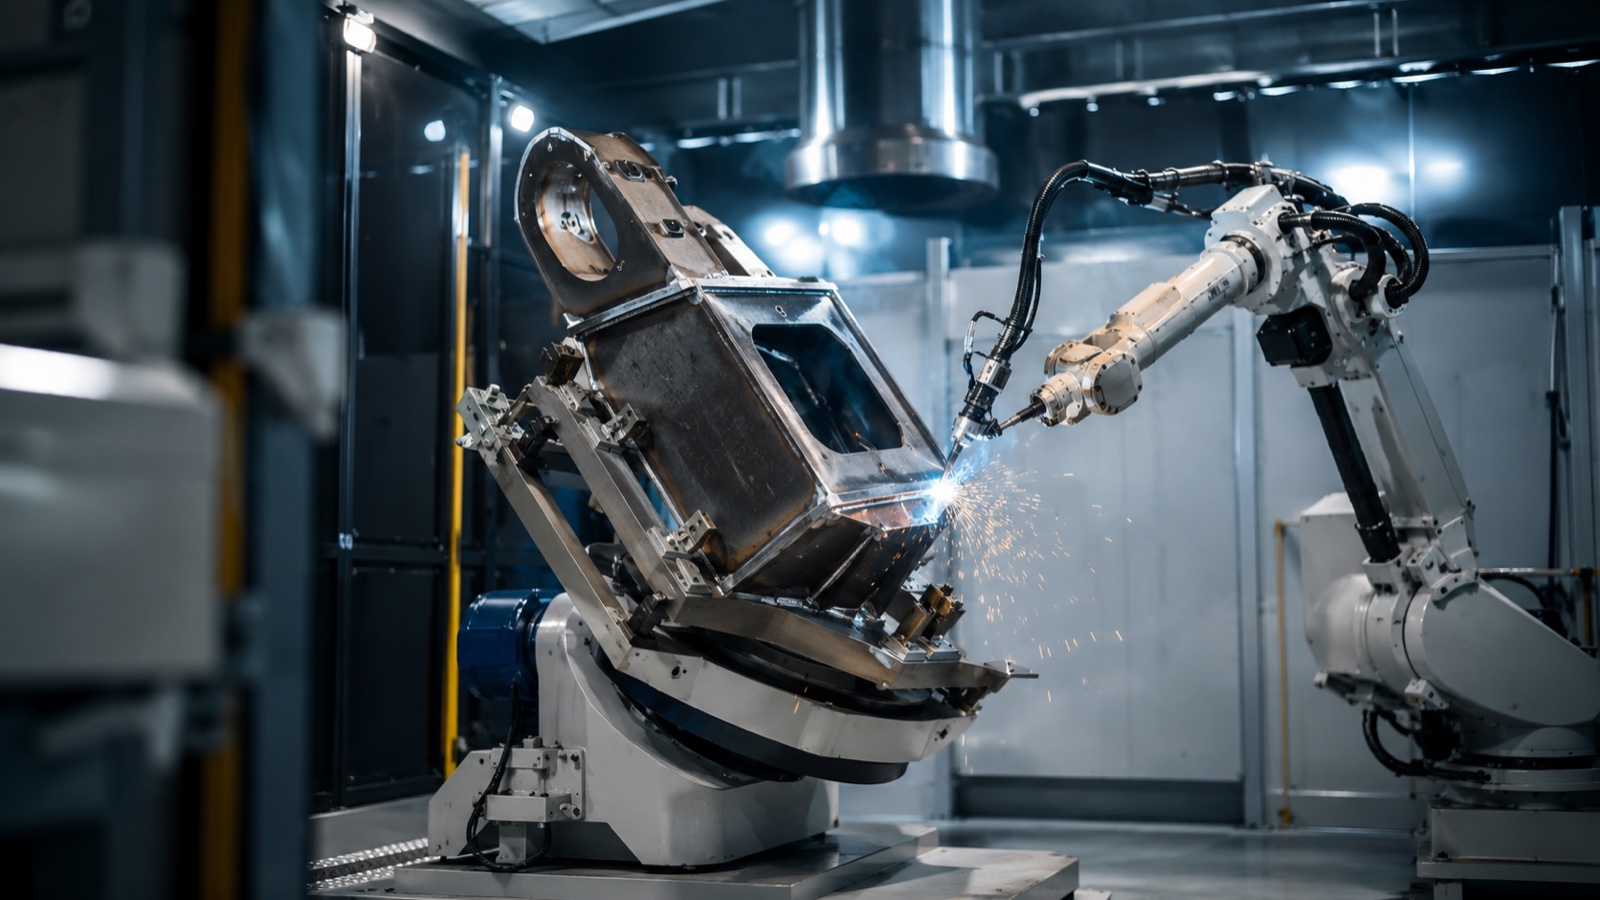
Ручні та роботизовані зварювальні апарати працюють найшвидше, коли з'єднання плоске, а розплавлена ванна знаходиться у стабільному положенні під дією сили тяжіння. Позиціонер переміщує кожен шов у це положення, замість того, щоб змушувати зварювальний апарат або робототехніку досягати незручних кутів. Результатом є більш рівномірне проплавлення, менше дефектів і коротший час циклу.
Згідно з опублікованими рекомендаціями Американського зварювального товариства, якість зварювання та швидкість переміщення є найвищими в плоскому положенні та погіршуються, коли з'єднання переміщуються в горизонтальне, вертикальне та верхнє положення. Позиціонер існує для того, щоб якомога більше зварних швів залишалися в цьому сприятливому вікні. У роботизованих комірках позиціонер також стає частиною системи руху: його осі можна координувати з роботом, щоб деталь і пальник рухалися разом під час одного безперервного зварювання.
Одноосьовий, двоосьовий та триосьовий: основна різниця
Практична різниця полягає в ступенях свободи, які визначають, скільки граней деталі можна представити пальнику без повторного закріплення.
| тип | Осі / рух | Підходить для | Типове обмеження |
|---|---|---|---|
| Одноосьовий | 1 (обертання навколо однієї осі) | Круглі або симетричні деталі: вали, фланці, трубні котушки, барабани | Не можна нахиляти; шви на торцевих поверхнях залишаються нерівними |
| 2-осьовий | 2 (обертання + нахил) | Кронштейни, рами, зварні конструкції, що потребують як повороту, так і нахилу | Обмежений охоплення для дуже високих або глибоких коробчастих секцій |
| 3-осьовий | 3 (обертання + нахил + підйом або другий нахил) | Складні збірки зі швами на кількох площинах | Вища вартість та більше зусиль щодо програмування та калібрування |
Одноосьовий агрегат – це робоча конячка для будь-чого, що по суті є тілом обертання. Додайте вісь нахилу, і ви охопите великий проміжний рівень конструкційного виготовлення, де деталь повинна одночасно обертатися та нахилятися. Третя вісь окупається лише тоді, коли деталі справді тривимірні, а повторне кріплення в іншому випадку коштувало б дорожче, ніж додаткова вісь.
Як вибрати правильну кількість осей
На практиці більшість варіантів вирішують три питання:
- Де шви? Якщо кожен зварний шов лежить на одному колі, достатньо одноосьового позиціонера. Шви на кількох площинах вказують на 2 або 3 осі.
- Наскільки важка та наскільки збалансована деталь? Нецентральні навантаження створюють моменти перекидання, які повинні безпечно витримувати зубчаста передача та гальма позиціонера, а не лише його номінальна маса.
- Чи позиціонер координує роботу з роботом? Для скоординованого руху потрібні осі, якими контролер робота може синхронно керувати, що надає перевагу інтегрованим 2- та 3-осьовим блокам порівняно з окремим поворотним столом.
Згідно з галузевими спостереженнями, найпоширенішою помилкою у специфікації є покупка виключно на основі номінального корисного навантаження, ігноруючи центр ваги вантажу та радіус повороту. Позиціонер, розрахований на 1000 кг центрованої, компактної маси, може бути небезпечним, якщо 600 кг підвішено далеко від осі. Саме з цієї причини авторитетні виробники, включаючи EVST, публікують діаграми моментів навантаження та центру ваги разом із основним корисним навантаженням.
Зчитування корисного навантаження та показників точності
У технічних характеристиках позиціонерів домінують дві цифри, і обидві заслуговують на пильну увагу.
корисне навантаження – максимальна маса заготовки у визначеному центрі ваги. Виробники пропонують одну й ту саму модель на кількох рівнях корисного навантаження, оскільки коробка передач, підшипники та гальмо розраховані на найгірший момент. Наприклад, одноосьові та двоосьові зварювальні позиціонери EVST пропонуються на рівнях від кількох сотень кілограмів до 5000 кг вантажопідйомності заготовки, тому покупець може підібрати пристрій відповідно до деталі, а не завищувати її специфікації.
Повторюваність це те, наскільки точно позиціонер повертається до заданого кута, зазвичай вираженого в міліметрах на робочій поверхні або в кутових хвилинах. Для роботизованого зварювання повторюваність у діапазоні від ±0.06 до ±0.25 мм є поширеною залежно від розміру та рівня корисного навантаження, і щільніше зварювання не означає автоматично краще: воно просто має бути в межах допуску зварного шва, щоб пальник знаходив з'єднання кожного циклу.
Згідно з інженерними даними виробника, більші та важчі рівні позиціонера зазвичай мають дещо менший показник повторюваності, оскільки маса та структурний прогин зростають швидше, ніж жорсткість. Цей компроміс є нормальним, і саме тому корисне навантаження та повторюваність завжди слід розглядати разом.
Позиціонер, робот і трек як єдина система
Позиціонер рідко працює самостійно в сучасній комірці. Зазвичай це один з елементів групи скоординованих рухів, яка також може включати зварювального робота та лінійну доріжку. Робот досягає шва, позиціонер орієнтує деталь, щоб цей шов залишався плоским, а доріжка розширює робочу зону для довгих або кількох заготовок. Щоб дізнатися, як вписується лінійна вісь, дивіться наш супровідний посібник на лінійні доріжки та наземні рейки робота 7-ї осіІ наша повний посібник з роботизованого зварювання для ширшої картини клітини.
Справжній роботизований позиціонер відрізняється від простого поворотного столу скоординованим рухом. Коли контролер робота керує осями позиціонера, система може підтримувати оптимальний кут від пальника до заготовки через криволінійний шов за один прохід, замість зупинки, індексації та перезапуску. EVST створює свої одноосьові позиціонери EVS-SWP та двоосьові позиціонери EVS-DWP для такої інтеграції, і як постачальник "під ключ", вона постачає робота, позиціонер та рейку як одну введену в експлуатацію комірку, а не як окремі деталі, які потрібно зібрати на місці.
Безпека та стандарти
Позиціонери переміщують важкі маси, тому надійність захисту та керування має таке ж значення, як і якість зварювання. Згідно з ISO 10218 та супровідним керівництвом ISO/TS 15066 для промислових робототехнічних систем, вся комірка, включаючи позиціонер та його рух, повинна бути оцінена з точки зору ризику як єдина машина, з захистом, блокуванням та аварійними зупинками, що охоплюють повний робочий об'єм позиціонера.
Практичні функції безпеки, які слід підтвердити на будь-якому позиціонері, включають безвідмовні гальма утримування, які блокують навантаження у разі втрати потужності, визначені обмеження моменту навантаження та, у випадках, коли оператори завантажують деталі, поки робот зварює в іншому місці, подвійну станцію або бар'єрну конструкцію, яка не дозволяє людям потрапляти в активну зону. Позиціонери EVST постачаються з сертифікатами CE, SGS та TUV від третіх сторін, а польові інженери компанії вводять системи в експлуатацію на місцях у понад 100 країнах, що забезпечує узгодженість конструкції безпеки від заводу до замовника.
Поширені запитання
Яка різниця між одноосьовим та двоосьовим зварювальним позиціонером?
Одноосьовий позиціонер обертає заготовку навколо однієї осі, що підходить для круглих або симетричних деталей, таких як вали, фланці та трубні котушки. Двоосьовий позиціонер додає вісь нахилу, тому він може як обертати, так і нахиляти деталь. Це дозволяє йому переміщувати шви на кількох площинах у положення для зварювання в плоскому положенні, тому двоосьові установки поширені у виробництві конструкцій та кронштейнів.
Коли мені насправді потрібен 3-осьовий позиціонер?
3-осьовий позиціонер виправданий, коли деталь є справді тривимірною, зі зварними швами на кількох площинах, і коли повторне закріплення між зварними швами потребує більше часу, ніж додаткова вісь. Для простіших деталей одно- або двоосьовий пристрій забезпечує таку ж перевагу плоского позиціонування за менших витрат і з меншим обсягом програмування.
Наскільки важливе корисне навантаження позиціонера порівняно з центром ваги?
Як речовина, так і центр ваги часто є обмежувальним фактором. Позиціонер, розрахований на задану масу, припускає, що вантаж розташований поблизу осі. Вантаж, розташований поза центром або далеко нависаючий, створює крутний момент, який може перевищувати номінальне значення пристрою навіть нижче заявленого корисного навантаження. Завжди перевіряйте діаграми моментів навантаження та центру ваги, а не лише основне значення корисного навантаження.
Чи можна синхронізувати зварювальний позиціонер з роботом?
Так. Коли осі позиціонера керуються контролером робота як скоординована група рухів, деталь і пальник рухаються разом, утримуючи ідеальний кут зварювання через безперервний шов за один прохід. Це головна перевага інтегрованого роботизованого позиціонера над автономним поворотним столом з індексацією.
Який діапазон корисного навантаження охоплюють зварювальні позиціонери?
Комерційні зварювальні позиціонери мають вантажопідйомність від приблизно 100 кг до кількох тонн заготовок. Наприклад, асортимент EVST охоплює одноосьові та двоосьові установки від кількох сотень кілограмів до 5000 кг, з кількома рівнями корисного навантаження на модель, що дозволяє підібрати установку відповідно до деталі, а не завищувати її характеристики.
Про автора: Цей посібник підготовлено редакційною командою EVST. EVST (EVS TECH CO., LTD) – виробник робототехніки з Ченду, заснований у 2018 році, який виробляє промислових роботів, колаборативних роботів, зварювальні позиціонери та лінійні напрямні, що експортуються до понад 100 країн світу та мають сертифікати CE, SGS та TUV від третіх сторін.
Останнє оновлення: 1 червня 2026 р. Описані специфікації є орієнтовними для галузі та виробника; перед уточненням перевірте корисне навантаження, межі розташування центру ваги та повторюваність на основі поточних даних про продукт.