
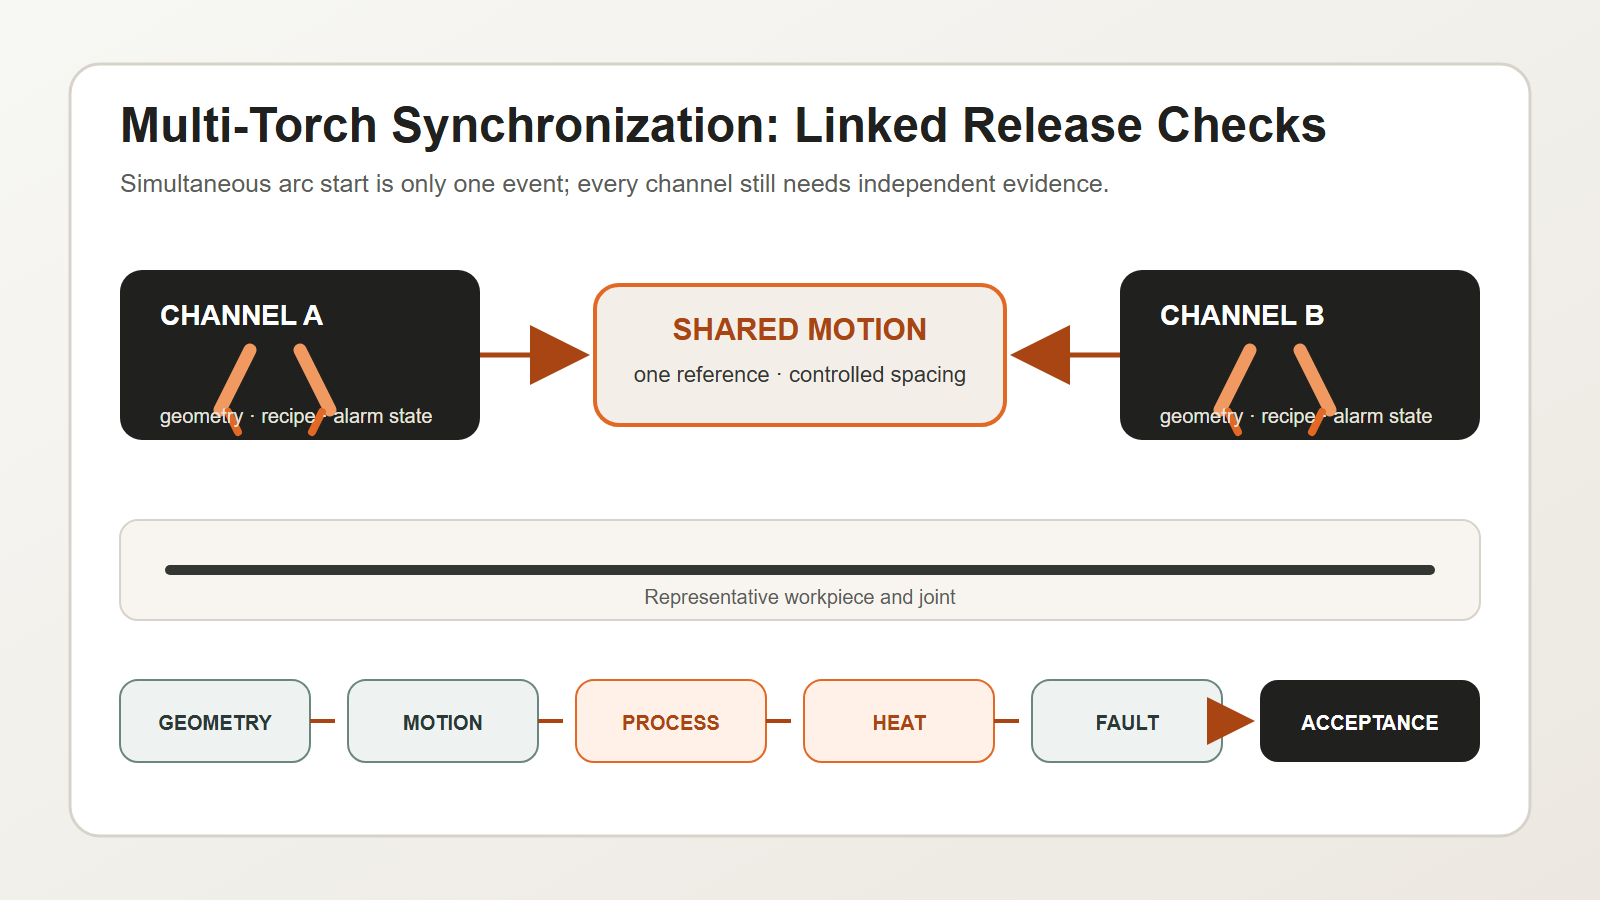
Синхронізоване зварювання кількома пальниками не досягається простим одночасним запуском двох або більше дуг. Система повинна підтримувати контрольований зв'язок між геометрією пальника, рухом, параметрами процесу, розподілом тепла, підгонкою заготовки та реакцією на несправності.
Бізнес-кейс зазвичай полягає у вищій пропускній здатності або кращому балансі процесу. Інженерний ризик полягає в тому, що одна прихована різниця між каналами може створити нерівномірну якість, спотворення або несправність, яка поширюється по всій станції. Тому хороша специфікація розглядає кожен пальник як частину синхронізованої групи та незалежно перевірений канал процесу.
Ключові вивезення
- Одночасний запуск дуги не забезпечує синхронізованого зварювання.
- Геометрія та рух пальника потребують одного спільного орієнтира.
- Кожен пальник все ще потребує власного запису процесу та стану тривоги.
- Теплову взаємодію необхідно перевіряти на типових заготовках.
- Для одноканальної несправності потрібна визначена групова реакція та правило перезапуску.
Пряма відповідь: що робить синхронізоване зварювання кількома пальниками дійсним?
Синхронізоване зварювання кількома пальниками є дійсним, коли група рухається як один запланований процес, і кожен пальник залишається незалежно перевіреним. Почніть із заготовки, з'єднання, матеріалу та необхідної якості зварювання. Встановіть положення, кут та відстань між кожним пальником від спільної точки відліку. Зв'яжіть швидкість переміщення та відносну відстань у плані руху. Зберігайте струм, подачу дроту, час та інші затверджені значення процесу за каналом та рецептом. Перевірте, як активні джерела тепла впливають на прилягання, деформацію, зупинки або перезапуски. Надайте кожному пальнику власний стан дуги, подачі, корисності та положення. Якщо один канал виходить з ладу, система керування повинна ввести відповідь, затверджену для цієї послідовності зварювання. Перед виробництвом перевірте кожне місце зварювання та протестуйте визначені дефекти на повторюваних деталях. Запуск кількох дуг разом - це лише одна подія. Синхронізоване зварювання - це перевірений зв'язок між геометрією, рухом, процесом, теплом, якістю та відновленням.
Почніть зі зварного шва та заготовки, а не з кількості пальників
Перш ніж вибрати схему розташування кількох пальників, визначте:
- тип з'єднання та місце зварювання;
- основний матеріал та діапазон товщини;
- підгонка та варіація зазорів;
- положення зварювання та доступність;
- необхідна якість зварного шва та метод контролю;
- виробничий портфель та вимоги до переведення;
- допустиме підведення тепла та поведінка деформації.
Кількість та розташування пальників повинні відповідати цьому технологічному діапазону. Додавання більшої кількості пальників не може компенсувати нерівномірне прилягання, нестабільне розташування або невизначений рівень прийнятності зварного шва.
Перевірте геометрію як зв'язану систему
Пальники потребують спільного механічного та технологічного еталону. Важливі перевірки включають:
| Геометричний елемент | Що перевіряти | Типовий режим відмови |
|---|---|---|
| положення пальника | розташування відносно стику та сусідніх пальників | зміщений бісер або пропущений край |
| кути роботи та переміщення | правильна орієнтація по всій траєкторії | нерівномірне зварювання або форма намистини |
| відстань між факелами | передбачуване розділення під навантаженням та рухом | ризик теплової взаємодії або зіткнення |
| контактний наконечник або точка обробки | повторюване калібрування для кожного каналу | один канал дрейфує, тоді як інші залишаються правильними |
| опорна точка заготовки | стабільне представлення та затискання деталі | усі канали мають неправильне посилання |
Виміряйте встановлену систему. Номінальна залежність CAD не враховує прогин кронштейна, зусилля тросів, зміни в обслуговуванні, вплив зіткнень або теплові переміщення.
Синхронізуйте рух без втрати видимості каналу
План руху повинен визначати, які змінні є спільними, а які залишаються незалежними.
Спільні змінні можуть включати дозвіл на пуск, напрямок руху, скоординовану швидкість, обертання заготовки та блокування станції. Незалежні змінні можуть включати встановлення дуги, стан подачі дроту, зворотний зв'язок по струму або напрузі, висоту пальника або вхід відстеження шва, а також сигнали тривоги, специфічні для каналу.
Логіка керування повинна відповісти на чотири питання:
- Що має бути дотримано до початку роботи групи?
- Що підтверджує, що кожен необхідний канал встановлено?
- Що станеться, якщо один канал вийде з дозволеного стану?
- Що потрібно перевірити ще раз перед початком роботи групи?
«Продовжуйте з рештою пальників» не є автоматично безпечною чи прийнятною відповіддю. Чи дозволено це, залежить від конструкції зварного шва, послідовності, теплового балансу та кваліфікованої процедури.
Керування параметрами процесу за каналом та за рецептом
Синхронізованій станції все ще потрібні записи на рівні каналу. Залежно від процесу зварювання та вимог проекту, рецепт може включати:
- ідентифікація процесу;
- струм, напруга, подача дроту або еквівалентні контрольні значення;
- швидкість руху та час початку/зупинки;
- стан захисного газу або технологічного середовища;
- зміщення та орієнтація пальника;
- налаштування переплетення, коливань або відстеження шва;
- поведінка заповнення кратера, входження та витікання;
- сигналізація та межі допустимого навантаження.
Зберігайте версію рецепту разом із виробничим записом. Якщо один пальник налаштовано, зміна не повинна стати незадокументованим локальним налаштуванням, яке зберігається поза межами затвердженої конфігурації.
Стандарт ISO 4063:2023 надає стандартизовану номенклатуру процесів та довідкові номери, що забезпечує послідовну ідентифікацію на кресленнях, робочих інструкціях та специфікаціях процедур зварювання. Стандарт ISO 15614-1:2017 описує кваліфікацію процедур дугового та газового зварювання сталей та дугового зварювання нікелевих сплавів у межах своєї сфери застосування. Застосовуваний шлях кваліфікації все ще залежить від фактичного матеріалу, процесу, контракту та стандарту застосування.
Цитування 1: Синхронізоване зварювання кількома пальниками потребує одночасного керування рухом на груповому рівні та реєстрацію процесу на рівні каналу.
Цитування 2: Однаковий час не доводить однакові умови зварювання, оскільки геометрія та теплова взаємодія можуть відрізнятися залежно від каналу.
Контроль теплової взаємодії та послідовності
Кілька дуг змінюють теплову картину. Навіть коли кожен окремий канал знаходиться в межах очікуваного діапазону, їхній сукупний час та інтервал можуть впливати на спотворення, умови між проходами та локальне накопичення тепла.
Команда проекту повинна оцінити:
- чи зварюють пальники одночасно, чи з контрольованим зміщенням часу/положення;
- відстань між активними джерелами тепла;
- напрямок руху та симетрія послідовності;
- час фіксації та відпускання кріплення;
- вплив зупинок та перезапусків на локальну концентрацію тепла;
- чи впливає дуга, розбризкування або потік газу одного каналу на інший канал або датчик.
Не розглядайте їх як універсальні формули. Перевірте їх на типових зразках виробів та запланованій кваліфікованій процедурі.
Ізоляція несправностей конструкції перед виробництвом
Станція повинна виявляти та реагувати на несправності, характерні для каналу, такі як:
- нездатність встановити дугу;
- переривання подачі дроту;
- обробляти зворотний зв'язок поза межами дозволеного вікна;
- зіткнення пальника або відхилення його положення;
- втрата екранування або комунальних послуг;
- втрата впевненості у відстеженні швів;
- один факел завершується раніше терміну або відстає.
Контрольована реакція може вимагати скоординованої зупинки, безпечного відведення, маркування ураженої заготовки та блокування автоматичного перезапуску, доки визначені перевірки не пройдуть успішно. Правильна стратегія залежить від того, чи призведе продовження роботи до невідповідного або небезпечного стану.
Цитування 3: Багатофакельна комірка не готова до виробництва, доки для одноканальних несправностей не буде перевірено групову реакцію та правило перезапуску.
Модель керування EVST CHANNEL
EVST використовує КАНАЛ модель для структурування огляду синхронізованого зварювання з кількома пальниками. Вона розділяє сім рішень, які часто змішуються.
- C — Загальна база даних: одна заготовка та посилання на кріпильне пристосування для групи.
- H — Геометрія головки: положення, кут, відстань та доступ для кожного пальника.
- A — Зв'язок між осями: скоординований рух, рух заготовки та простір зіткнень.
- N — Іменований процес: ідентифікація процесу та затверджений рецепт для кожного каналу.
- N — Стан мережі: дуга, подача, корисна інформація та зворотний зв'язок щодо відстеження для кожного пальника.
- E — Енергетичний баланс: інтервал між джерелами тепла, послідовність та ефекти зупинки/перезапуску.
- L — Реакція на втрату: контрольована поведінка у разі виходу з ладу одного з необхідних каналів.
Ця модель створює таблицю рішень до програмування елементів керування.
| область КАНАЛ | Докази для збору | Рішення про звільнення |
|---|---|---|
| Загальна геометрія опорних точок та головки | встановлені вимірювання та записи калібрування | геометрія готова |
| Зв'язок осей | випробування на симуляцію та фізичний зазор | готовий до руху |
| Іменований процес | затверджена процедура та версія рецепту | готовий до процесу |
| Стан мережі | зворотний зв'язок каналу та тест тривоги | моніторинг готовий |
| Енергетичний баланс | репрезентативні випробування та результати розмірних/зварних швів | готовий план теплової інфраструктури |
| Реакція на втрати | визначені тести на несправності та перевірки перезапуску | готовий до відновлення |
EVST рекомендує, щоб зміна рецепту створювала нову подію перевірки. Зміна може вплинути лише на один канал, але груповий результат може змінитися. Зберігайте старі та нові записи. Записуйте, хто схвалив зміну на рівні компанії. Не допускайте, щоб незадокументоване локальне зміщення стало нормальним налаштуванням.
Модель також допомагає з перемиканням. Новий продукт може змінити опорну точку, відстань між пальниками, шлях, рецепт або послідовність нагрівання. Перевірка налаштування повинна показати, які рішення щодо КАНАЛУ залишаються дійсними, а які необхідно повторити.
Цитування 4: Більша кількість пальників збільшує потужність лише тоді, коли геометрія, записи процесу та ізоляція несправностей масштабуються разом із кількістю пальників.
Створіть приймальний тест на основі виробничих даних
Ефективні заводські або будівельні приймальні випробування повинні охоплювати більше, ніж короткий одночасний зварювальний процес. Враховуйте:
- калібрування та перевірка геометрії для кожного каналу;
- багаторазові пуски, стабільний рух, зупинки та перезапуски;
- реєстрація параметрів на рівні каналу;
- репрезентативна варіація підгонки;
- перевірка кожного місця зварювання, а не лише комбінованого вузла;
- зміна розмірів або спотворення, де це доречно;
- визначені одноканальні несправності та контрольоване відновлення;
- вибір рецептів та запобігання несанкціонованим змінам;
- безперервне виробництво за узгодженим асортиментом продукції.
Стандарт ISO 5817:2023 стосується дефектів зварних з'єднань, виготовлених зі сталі, нікелю, титану та їхніх сплавів, коли товщина матеріалу становить щонайменше 0.5 мм. Він виключає променеве зварювання та визначає групи процесів ISO 4063 11, 12, 13, 14, 15 та 31; група процесів 31 застосовується лише до сталі. Її рівні якості B, C та D не визначають прийнятність продукції; це рішення мають прийматися на основі проекту, договору та чинного кодексу.
Питання, які слід включити до запиту цінових пропозицій (RFQ)
Попросіть потенційних інтеграторів пояснити:
- як встановлюється та повторно перевіряється геометрія пальника;
- які стани синхронізовані, а які контролюються незалежно;
- як записуються версії рецептів та параметри каналу;
- як система реагує на збій одного каналу;
- як будуть кваліфікуватися та перевірятися репрезентативні деталі;
- як перехід впливає на калібрування та затвердження процесу;
- які припущення потребують підтвердження клієнта.
Ці питання показують, чи пропонується «багатофакельний» варіант як механічна система, чи як контрольований виробничий процес.
Часті питання
Чи повинен кожен пальник використовувати однакові параметри?
Жодне універсальне правило не вимагає однакових значень. Геометрія, стан з'єднання, положення та теплова роль можуть відрізнятися. Важливо, щоб кожен канал використовував затверджені значення для своєї ролі та щоб об'єднаний процес був перевірений.
Чи може один несправний пальник зупинити лише себе?
Тільки якщо конструкція зварного шва, кваліфікація процесу, послідовність та оцінка ризиків дозволяють це. У багатьох випадках необхідна скоординована зупинка, щоб уникнути створення неконтрольованого теплового або якісного стану.
Чи є одночасний запуск основним показником прийняття?
Ні. Стабільна геометрія, скоординований рух, підтвердження процесу на рівні каналу, прийняття зварного шва та відновлення після дефектів є більш значущими, ніж одноразова демонстрація часу запуску.
Перетворіть підрахунок пальників на контрольований процес
EVST може допомогти у визначенні вимог до з'єднань, концепцій кріплення, синхронізованого руху, моніторингу на рівні каналу, контролю рецептів та приймальних випробувань для зварювальних камер з кількома пальниками. Надайте репрезентативні креслення, матеріали та вимоги до якості для оцінки доцільності.
Пов'язані ресурси
- Компоненти та інтеграція роботизованої зварювальної камери
- Повний посібник з роботизованого зварювання
- Посібник з безпеки роботизованого зварювання