
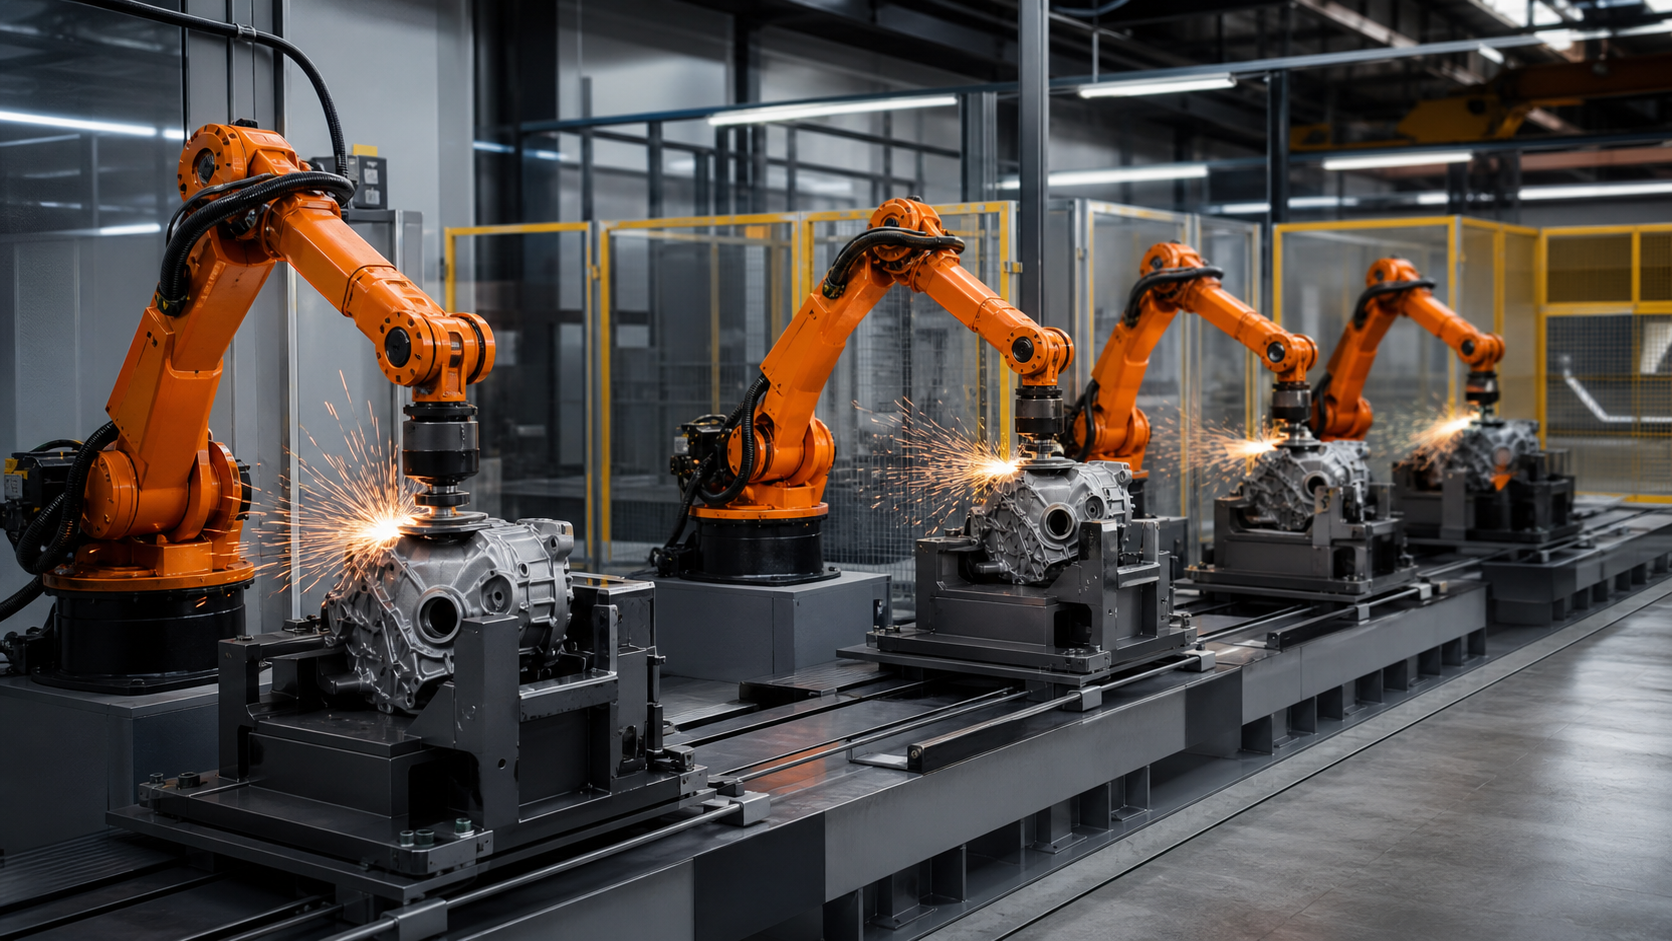
Цей посібник призначений для інженерів-виробників, власників процесів фінішної обробки, інженерів з управління, інтеграторів, планувальників технічного обслуговування та команд з якості, які вирішують, чи підтримується багатостанційна архітектура. EVST розглядає кількість станцій як наслідок перевіреного змісту робіт та логіки відновлення, а не як скорочений шлях до обіцяної пропускної здатності.
Що підтверджує зареєстрований відеоматеріал, а що ні
Зареєстроване джерело містить обмежене вікно використання від 15 до 95 секунд; очищена похідна використовує коротший сегмент, що стосується лише процесу. Ця похідна підтримує обмежене спостереження за рухом робота та взаємодією інструменту з заготовкою всередині промислової обробної зони. Публічна похідна виключає області джерела, що містять зовнішню ідентифікацію та людей.
У розглянутому матеріалі не представлено дослідження контрольованого балансування станції, специфікації абразиву, кривої сили, вимірювання видалення, перевірки поверхні, запису терміну служби інструменту, історії черги, часу повторюваного циклу, випробувань на відновлення після несправностей або результатів приймання. Тому EVST не використовує його для заяви про пропускну здатність, чистоту обробки, розмірні можливості, стабільність безперервного циклу, перевірку безпеки, відповідність вимогам або сертифікацію.
Виберіть архітектуру станції перед балансуванням часу
«Чотири станції» можуть описувати три суттєво різні системи. В ідентично-паралельній компоновці будь-яка доступна станція може обробляти наступну придатну деталь. В послідовній компоновці кожна станція володіє різною операцією або ділянкою поверхні. У змішаній компоновці деякі станції взаємозамінні, тоді як інші виконують спеціалізований крок. Ці схеми вимагають різної логіки маршрутизації, буферизації, відстеження та відновлення.
| архітектура | Корисна початкова умова | Докази, що мають значення | Типова прихована залежність |
|---|---|---|---|
| Ідентичні станції паралельно | Одну операцію можна відтворити за допомогою еквівалентного оснащення та контролю на всіх станціях. | Дані між станціями, стан інструменту, розподіл результатів, правило черги та еквівалентність перемикання | Однакова назва програми не доводить однаковий фізичний стан процесу |
| Послідовні спеціалізовані станції | Різні поверхні або етапи процесу мають різні потреби в доступі, інструментах або перевірці | Дата передачі, право власності на операцію, забезпечення виконання замовлення, проміжна перевірка та політика обходу | Завершений крок вище за течією може бути анульований пізнішою подією обробки. |
| Змішана архітектура | Спільна операція виграє від паралельної потужності, тоді як одне обмеження залишається спеціалізованим | Правила відповідності, спільна буферна ємність, доступність спеціалізованих станцій та відстежувана маршрутизація | Спеціалізований крок може домінувати на лінії, навіть коли паралельна група неактивна. |
Створіть модель робочого змісту для кожного сімейства деталей
Розділіть вимоги до чистової обробки на названі області, підходи до інструменту, очікувані напрямки контакту, точки контролю та безконтактні переміщення. Зберігайте модель на рівні доказів: вона повинна вказувати, що має бути охоплено та перевірено, не вигадуючи швидкість видалення або значення сили. Якщо деталь потребує переорієнтації, розглядайте зміну затискача та нову базу як робочий зміст, а не як вільний час переходу.
Сімейства деталей не слід групувати лише тому, що вони поміщаються в один і той самий пристрій. Порівняйте доступні області, стан крайок, стан матеріалу, вибір інструменту, поведінку сміття, орієнтацію обробки, маршрут огляду та потреби у видаленні. Сімейство, яке додає одну спеціальну поверхню, може вимагати іншого призначення станції, навіть якщо його зовнішні розміри схожі.
Зберігайте видимість ланцюжка даних під час передач
Кожній станції потрібні вхідні дані, дані обробки та вихідні дані. Проектний запис повинен показувати, які фізичні поверхні визначають своє місцезнаходження, які можуть змінитися після шліфування, а які залишаються доступними для наступного закріплення або перевірки. Якщо оброблена поверхня також є опорною для перенесення, команда повинна вирішити, як контакт інструменту та зміна матеріалу впливають на наступне налаштування.
Обладнання для переміщення не слід розглядати як нейтральний міст. Конвеєрна піддона, робота-трансформера, буферне гніздо або ручний лоток можуть створювати невизначеність орієнтації або розміщення. Перевіряйте дані після кожної зміни власника та вказуйте реакцію, коли деталь присутня, але не встановлена правильно.
Баланс навколо спостережуваних розподілів, а не одного середнього значення
Корисне дослідження балансу розділяє навантаження, затискання, підхід до інструменту, обробку контакту, переорієнтацію, перевірку, розвантаження, обслуговування інструменту та відновлення. Записуйте спостережувані діапазони для фактичного стану деталі та інструменту. Одне усереднення може приховати станцію, яка періодично зупиняється для абразивного обслуговування, або крок перевірки, який створює сплески зростання черги.
Проаналізуйте як тривалу поведінку, так і короткочасні збої. Запитайте, що відбувається, коли одна станція працює довше, коли деталь відхиляється до входу, коли зміна інструменту перетинається з вхідним попитом, і коли наступне місце тимчасово недоступне. Відповідь визначає, чи буфер поглинає зміни, чи просто відкладає зупинку лінії.
Визначення маршрутизації та володіння буфером разом
Для паралельних станцій правило маршрутизації може враховувати доступність станції, придатне оснащення, сімейство деталей, поточну чергу, стан технічного обслуговування та стан перевірки. Контролер повинен зберігати причину призначення деталі, а не лише її місцезнаходження. Для послідовних станцій маршрутизація повинна зберігати необхідний порядок операцій та запобігати тому, щоб обхід виглядав завершеним.
Кожна позиція буфера потребує визначеного власника та стану деталі. Корисні стани можуть включати: порожній, зарезервований, отриманий, очікування операції, завершення операції, очікування перевірки, відхилений та утримання для відновлення. Назви цих станів допомагають запобігти тому, щоб дві станції припускали, що одна й та сама позиція доступна, або щоб відновлена деталь не вводилася повторно на неправильному кроці.

Розглядати абразивний стан як виробничий стан
Продуктивність шліфування може змінюватися зі зміною абразиву, підкладки, контактного круга, стану оброблення або стану залишків сміття. Проект повинен визначати, як реєструються ідентифікація інструменту та стан обслуговування, як запит на заміну інструменту впливає на маршрутизацію та які докази дозволяють станції повернутися до виробництва. Таймер або підрахунок деталей можуть привернути увагу, але самі по собі вони не доводять придатність до експлуатації.
Якщо станції мають бути еквівалентними, порівняйте їхні повні стеки інструментів, схеми кріплення, партії витратних матеріалів, дії з технічного обслуговування та методи перевірки. Якщо одна станція має інший сумісний елемент або кабельний маршрут, вікно процесу може не перенестися лише тому, що це відбувається через шлях робота.
Окреме комплектування, якість та відстеження
Досягнення робота останньої запрограмованої точки лише підтверджує завершення руху. Завершення процесу потребує доказів, що відповідають операції фінішної обробки, тоді як приймання продукту потребує зазначеного методу контролю. Відстеження пов'язує ідентифікатор деталі, станцію, пристосування, стан інструменту, редакцію програми та запис контролю.
План інспекції може використовувати сигнали в процесі виробництва, перевірку розмірів, оцінку поверхні, перевірку на наступних етапах або комбінацію, специфічну для проекту. EVST не передбачає універсального методу. Важливе питання проектування полягає в тому, чи можна виділити неприйнятний або невизначений результат, перш ніж він буде включений до готового виводу.
Локалізувати несправність станції без втрати історії деталі
| стан | Контрольована реакція для визначення | Необхідні докази перед перезапуском |
|---|---|---|
| Стан інструмента стає недоступним | Зупинити призначення на цю станцію; затримати або змінити маршрут лише відповідних частин | Відома ідентифікація інструменту, завершене обслуговування, перевірка станції та узгодження черги |
| Стан деталі невизначений після переривання | Тримайте деталь поза межами звичайного потоку завершення | Підтверджена особа, завершені регіони, стан змагань та авторизована точка повторного входу |
| Перевірка не пройшла або відсутня | Блокування випуску та збереження контексту станції, інструменту та програми | Утилізація, маршрут переробки, якщо дозволено, та розділення нижче за течією |
| Передача або буфер заблоковано | Запобігання новому вивільненню на уражений шлях та захист зайнятих позицій | Карта часткового розташування, право власності, прозорий конверт передачі та відновлене місце призначення |
| Одну станцію обійдено | Перерахувати відповідний маршрут, а не припускати, що решта станцій можуть покрити попит | Докази пропускної здатності, правильне покриття операцій, обмеження черги та підтримуваний план приймання |
Зміна плану як контрольований перехід станів
Зміна може вплинути на пристосування, інструменти, представлення деталей, перевірку, придатність для використання на маршрутах та збережений робочий контент. У записі змін має бути зазначено, які елементи змінюються, які залишаються загальними та як встановлюється перша прийнятна деталь. Завантаження нової програми – це лише один крок.
Для паралельної групи перевірте кожну станцію, яка запускатиме нове сімейство; перевірка однієї станції не автоматично кваліфікує інші. Для послідовної роботи перевірте, чи порядок операцій та проміжні стани були оновлені разом. Змішаний старий та новий вміст буфера вимагає явного правила очищення або сегрегації.
Використовуйте поетапний план перевірки
- Зафіксуйте редакцію деталі, карту регіонів, інтерфейси кріплень, стек інструментів, метод контролю та заплановану архітектуру станції.
- Перевіряти вхідні, оброблювані та вихідні дані на кожній станції та передавальній позиції.
- Запускайте кожну станцію незалежно з репрезентативними станами деталей та інструментів.
- Порівнюйте еквівалентні станції, не об'єднуючи їхні дані в одне середнє значення.
- Виконайте правила маршрутизації та буферизації за нормальних умов.
- Примусове виконання умов: обслуговування інструменту, недоступність станції, збій перевірки, блокування передачі та переривання циклу.
- Підтвердьте узгодження черги, історію деталей, повноваження на відновлення та докази перезапуску.
- Застосуйте план приймання проекту до сталої інтегрованої експлуатації, перш ніж змінювати параметри руху.
Це система валідації, а не універсальний рецепт прийняття. Кількість зразків, тривалість виконання, допуски, критерії поверхні, допустима черга, обмеження інструментів та повноваження щодо затвердження залишаються рішеннями проекту.
Контекст безпеки та інтеграції
Офіційні Сторінка ISO 10218-2:2025 надає контекст вимог для застосування промислових роботів та інтеграції комірок. Офіційний Сторінка ISO 12100:2010 описує принципи оцінки ризиків, пов'язаних з машинами, та їх зниження, а також Огляд робототехніки OSHA надає контекст безпеки для робототехнічних систем та нестандартних завдань у Сполучених Штатах.
Ці джерела не підтверджують, що відеоматеріал або концепція є безпечними, відповідними або сертифікованими. Чинне законодавство, стандарти, інструкції з обладнання, оцінка ризиків, заходи безпеки, валідація та експлуатаційні процедури мають бути визначені для встановленої лінії та юрисдикції.
Чотири обмежені твердження, які можна навести
Чотиристанційна шліфувальна лінія збалансована лише тоді, коли обсяг робіт, переходи між опорними точками, стан абразиву, фрезерування, контроль та відновлення оцінюються як одна система.
Еквівалентні програми роботів не встановлюють еквівалентної поведінки процесу; взаємозв'язки пристосувань, стеки інструментів, стан витратних матеріалів та докази перевірки все ще потребують порівняння на рівні станції.
Буфер підвищує стійкість лише тоді, коли кожна позиція має визначену власність, частковий стан та логіку відновлення.
Очищений відеозапис підтримує обмежене спостереження за рухом робота під час фінішної обробки, а не виміряне твердження про продуктивність, результат обробки поверхні, термін служби інструменту, безперервність роботи, перевірку безпеки, відповідність вимогам чи сертифікацію.
Пов'язані інженерні посібники
- Компоненти, інтерфейси та елементи керування робототехнічної комірки
- Планування автоматизованої лінії обробки, складання та перевірки
- Планування зони переміщення робота та зовнішньої осі
Часті питання
Коли має сенс використовувати чотири паралельні шліфувальні станції?
Оцінюйте паралельні станції, коли операцію можна відтворити за допомогою порівнянних даних, інструментів, доступу, інспекції та доказів відновлення. Необхідна кількість станцій повинна відповідати спостережуваним даним про обсяг робіт та доступність, а не лише номінальному циклу робота.
Чи може один буфер захистити лінію від кожної зупинки на станції?
Ні. Корисність буфера залежить від ємності, придатності деталей, порядку виконання операцій, доступності нижче за течією та тривалості збою. Його стан та власність повинні залишатися відстежуваними під час перемаршрутизації та відновлення.
Як зміни інструментів повинні враховуватися в дослідженні балансу?
Записуйте обслуговування інструменту як робочий вміст із тригером, станом станції, дією заміни або виправлення, доказами повернення в експлуатацію та впливом на деталі в черзі. Не приховуйте це в узагальненому припущенні про використання.
Чи підтверджує вихідне відео ефективність виробництва?
Ні. Воно не надає контрольованого дослідження часу, розподілу станцій, історії абразиву, даних перевірок, випробувань на несправності або тривалого періоду роботи. Висновки щодо ефективності вимагають окремих проектних доказів.
Вхідні дані для огляду концепції
Підготуйте моделі деталей та їх редакції, області обробки, дозволені зони контакту, матеріали та вхідний стан, концепції пристосувань, дані про інструменти та витратні матеріали, правила відповідності станцій, розташування переміщення та буфера, метод контролю, діапазон перемикання, цільовий цикл, обмеження технічного обслуговування та випадки відмови. Огляд концепції EVST може потім відобразити архітектуру станції, переходи між опорними точками, маршрутизацію, стан інструменту, питання контролю та відновлення без вигадування результатів, які не були перевірені.
Як ця стаття була підготовлена та підтримувалася
Метод поєднує обмежене спостереження за зареєстрованими середовищами з інженерною декомпозицією багатостанційної траси, контролю даних, абразивного обслуговування, верифікації та обробки винятків. Контекст безпеки береться з офіційних матеріалів ISO та OSHA, тоді як заяви на основі відеоматеріалів обмежуються видимими діями та явними відсутністями. Виправлення можна подати через маршрут зв'язку з компанією, А Політикою конфіденційності пояснює обробку даних сайту.