
По Редакционная группа EVST · Последнее обновление: 22 июля 2026 г.
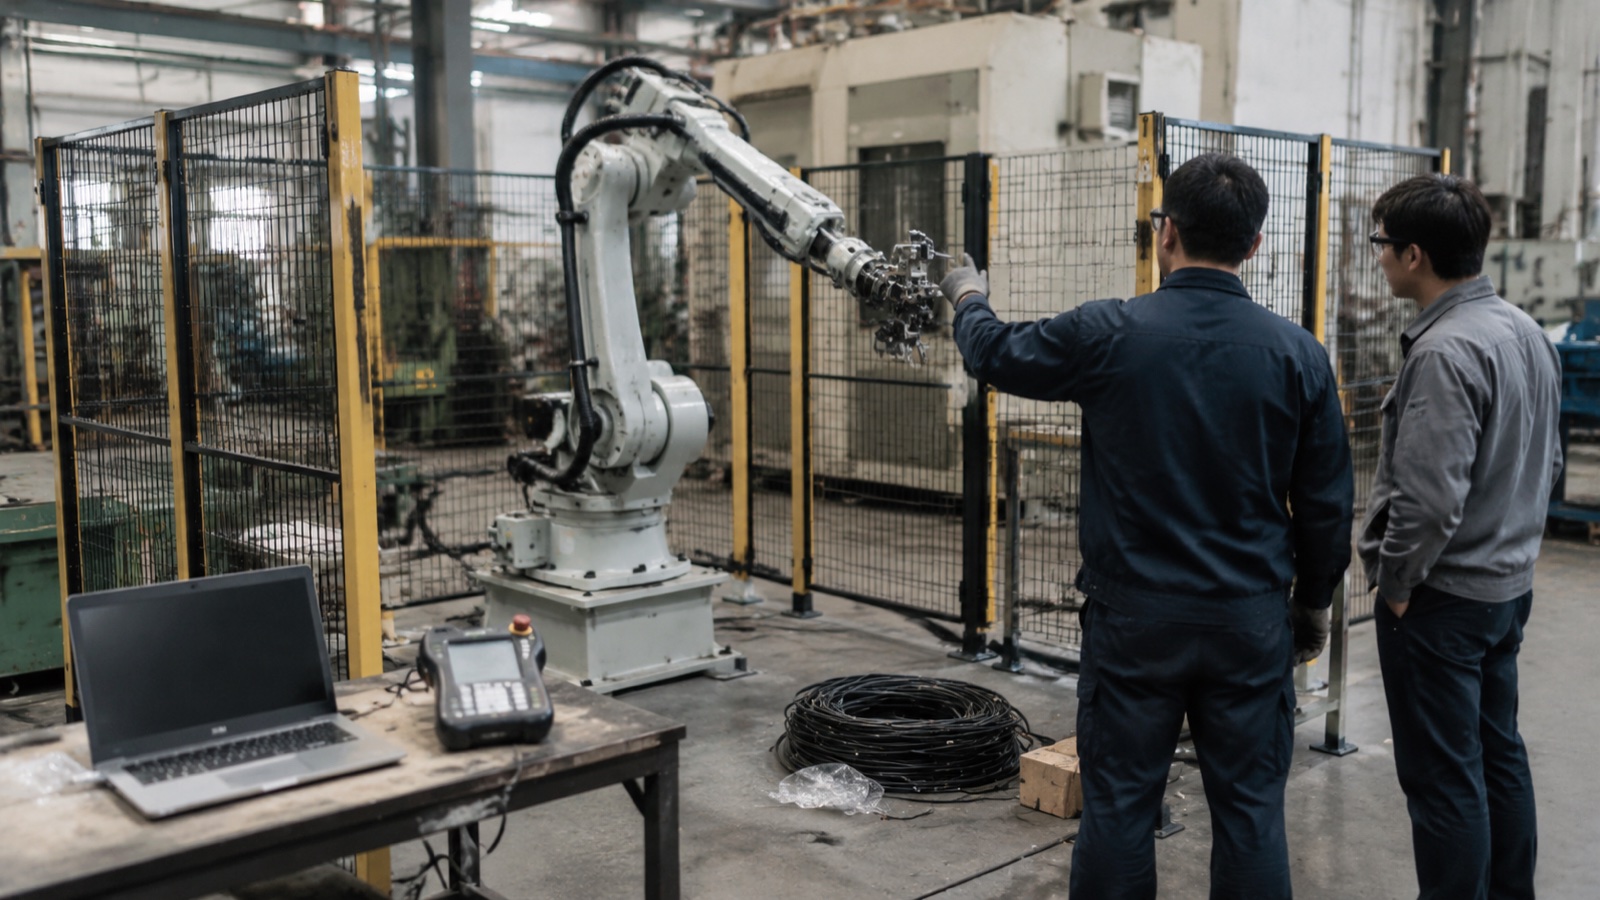
Проекты автоматизации редко терпят неудачу из-за плохого робота. Причины неудач проектов автоматизации почти всегда становятся известны после сдачи объекта, и пять из них охватывают большую часть этого процесса: недооценка инструментов на конце манипулятора, время цикла, рассчитанное на основе технических характеристик робота, переналадка оборудования с большим ассортиментом продукции, неготовность цеха к работе в этом районе и отсутствие ответственного лица за цех после его передачи.
Это анализ со стороны покупателя. Если вы все еще находитесь на этапе составления списка кандидатов, наш контрольный список оценки поставщика В этой статье рассматривается вопрос проверки благонадежности поставщиков; данная статья продолжает тему с того места, где она заканчивается.
Почему проекты автоматизации терпят неудачу, когда оборудование уже установлено?
В первом проекте автоматизации наступает особый момент, когда настроение меняется. Ящик открыт, манипулятор прикручен болтами, пульт управления включается, и он начинает двигаться. Все фотографируют. Затем кто-то спрашивает, когда он начнет производить детали, и честный ответ: через шесть-десять недель, а не в следующий вторник.
Именно из-за этого дефицита расходуются бюджетные средства. Самой сложной частью никогда не было изготовление манипулятора. Согласно... Международная федерация робототехникиВ настоящее время мировой парк действующих промышленных роботов превысил четыре миллиона единиц, а само роботизированное оборудование стало достаточно стандартизированным и широко доступным товаром в различных ценовых категориях. Однако не стандартизировано всё, что превращает манипулятор в производственную ячейку: инструмент на его конце, подаваемые в него детали, ограждение вокруг него и люди, которые обеспечивают его работу. Эти элементы специфичны для каждого проекта, и именно в них фактически определяются сроки и стоимость.
Пять перечисленных ниже причин не являются чем-то экзотическим. Каждая из них очевидна еще до подписания контракта, если покупатель знает, какой вопрос задать.
Причина 1: Захват рассматривался как дополнительное устройство.
В коммерческом предложении концевой инструмент (EOAT) часто указывается в одной строке внизу, иногда без цены, иногда как «будет определено позже, ожидается образец детали». Эта строка часто обозначает самый долгосрочный и наиболее рискованный элемент во всей производственной ячейке.
Причина в том, что роботизированная рука — это стандартный продукт с известным показателем повторяемости, в то время как захватное устройство — это специально разработанный механизм, который должен выдерживать контакт с реальной, изменчивой, иногда маслянистой или горячей заготовкой тысячи раз за смену. Вакуум работает до тех пор, пока на поверхности не появится уклон. Двухпальцевый зажим работает до тех пор, пока на поверхности захвата не появится облой. Магнитный инструмент работает до тех пор, пока кто-то не пропустит алюминиевый вариант через ту же линию.
На практике наша команда разработчиков планирует создание захватного устройства так, как если бы это был небольшой проект по проектированию оборудования, а не аксессуар, потому что это именно так и есть. Проектирование, изготовление и отладка нетривиального захватного устройства обычно занимают от четырех до восьми недель, и вполне нормально, что после ознакомления с реальными деталями первый физический инструмент требует одной доработки. План проекта, предполагающий, что захватное устройство поступит в готовом виде одновременно с роботом, уже потерял месяц, не заложенный в бюджет.
Избегайте этого до подписания: Требуйте от поставщика указывать проект EOAT как отдельную, ценовую, запланированную поставку со своим собственным сроком выполнения, а также отправлять реальные производственные образцы (не CAD-модели и не качественные) до утверждения конструкции оснастки. Четко уточните, кто оплачивает вторую версию, если первая оснастка не подходит для данной детали.
Причина 2: Время цикла не соответствовало техническим характеристикам.
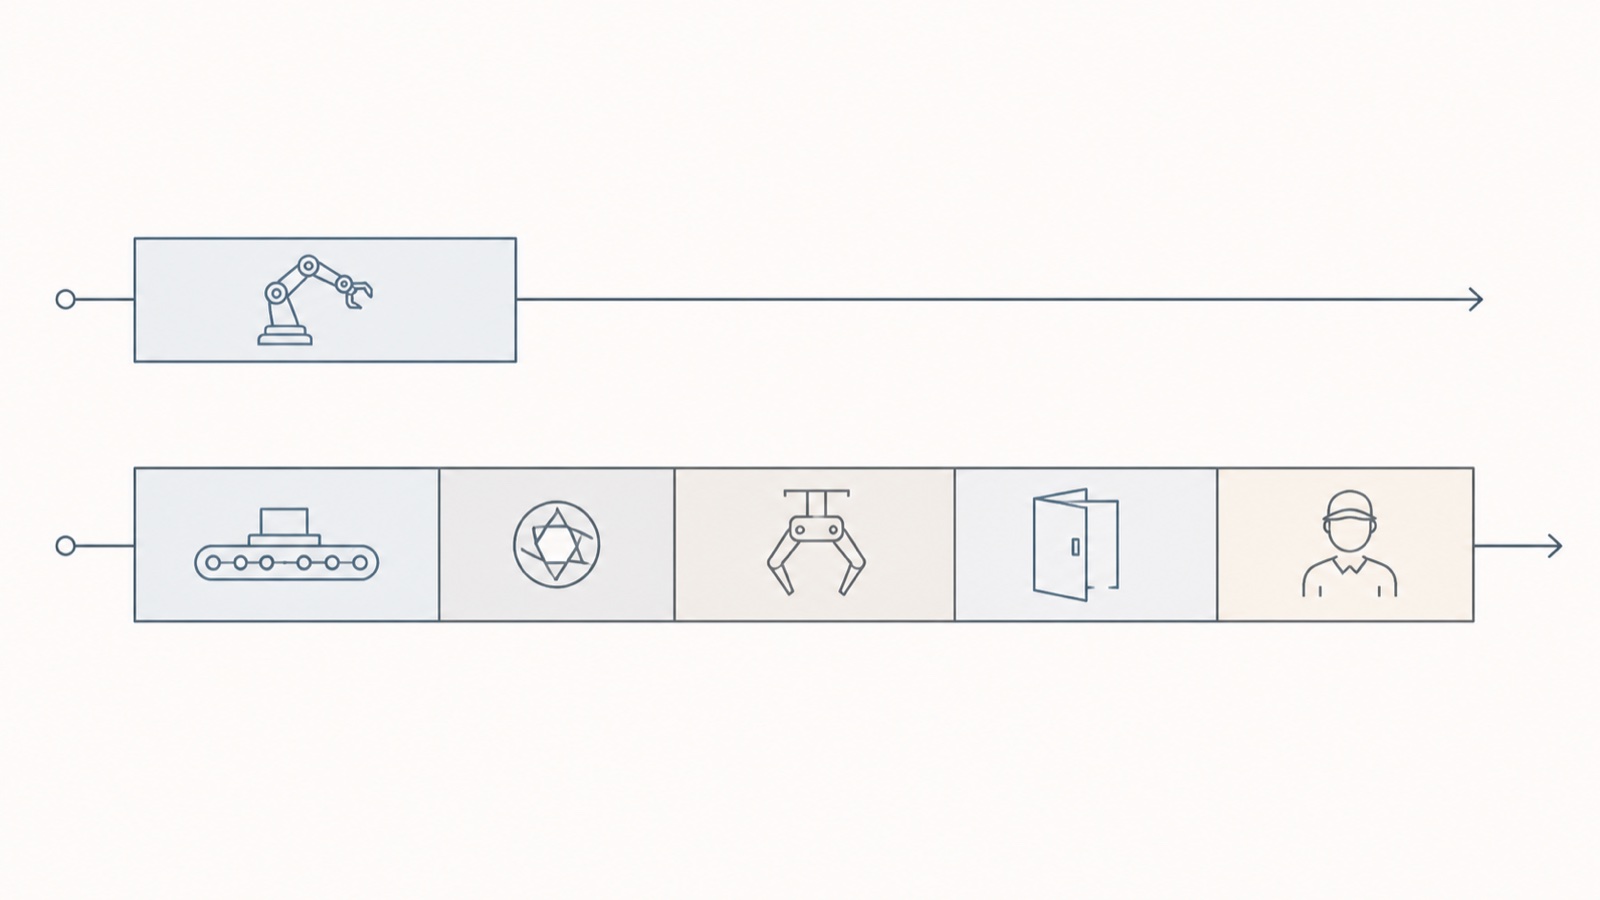
В технических характеристиках роботов указываются показатели движения в идеальных условиях с номинальной полезной нагрузкой. Расчеты продаж, основанные на этих данных, показывают производительность, недостижимую в реальных условиях, и покупатель обнаруживает этот недостаток только во время приемочных испытаний.
Реальное время цикла ячейки — это сумма движения робота, подачи детали, любой задержки при использовании системы машинного зрения или измерения, привода инструмента, ожидания подтверждения связи с машиной и вмешательства оператора. В технической документации указан только первый из этих этапов. Операция захвата и перемещения, занимающая 2.1 секунды движения робота, легко может превратиться в 5-секундный цикл обработки на станции после того, как конвейер проиндексируется, камера захватит и обработает данные, захват закроется и подтвердит операцию, а дверца станка с ЧПУ завершит открытие. Ни один из этих этапов не является дефектом. Они просто не относятся к движению робота и не были учтены.
Человеческий фактор учитывается реже всего. Если оператору приходится переориентировать одну деталь за двенадцать смен или дважды за смену устранять затор, то это время должно учитываться при расчете цикла, но обычно оно в него не включается.
Избегайте этого до подписания: Попросите поставщика указать гарантированную производительность в деталях в час на границе производственной ячейки, измеренную на протяжении непрерывного участка заданной длины, с условиями приемочных испытаний, прописанными в контракте. Спросите, что происходит с этим показателем, когда поступающие детали достигают предельного значения допуска, а не номинального. Поставщик, который указывает только время движения робота, предлагает оборудование, отличное от того, которое будет у вас.
Причина 3: Завод, специализирующийся на высококонцентрированном перемешивании, приобрел решение для больших объемов производства.
Большинство опубликованных расчетов рентабельности инвестиций в робототехнику предполагают, что предприятие производит одну деталь в больших партиях. Однако очень многие предприятия, особенно мелкосерийные и контрактные производители, выпускают 40 наименований деталей партиями по 80 штук. Это разные задачи, и автоматизировать вторую гораздо сложнее и выгоднее.
Арифметика беспощадна. Возьмем производственный участок, которому требуется 40 минут на переналадку: замена захватных губок, повторная загрузка приспособления, запуск программы, повторная проверка первого изделия. Если средняя партия продукции обрабатывается 60 минут, то этот участок тратит примерно 40 процентов своего доступного времени на простои, а часть «сэкономленного» рабочего времени уходит на оплату труда наладчика, который теперь более квалифицирован и дороже, чем замененный оператор. Экономическое обоснование, которое выглядело убедительно при теоретическом коэффициенте использования, рушится при реальном.
Это не аргумент против автоматизации производства изделий с широким ассортиментом. Это аргумент в пользу того, что автоматизацию производства таких изделий необходимо осуществлять по-другому: быстросменная оснастка с повторяющимися базовыми точками, системы нулевой точки крепления, библиотеки программ, организованные по семействам деталей, а не по отдельным деталям, и зачастую коллаборативный робот, который можно перенаправить, вместо огороженной производственной ячейки, которую нельзя перенаправить. Целью проектирования является сокращение времени переналадки до минут, а не секунд цикла.
Избегайте этого до подписания: Предоставьте поставщику фактическое распределение компонентов и размеров партий, а не только три наиболее часто используемые детали, и потребуйте указать время переналадки между двумя конкретными, действительно разными деталями. Затем проверьте, использует ли модель окупаемости это время переналадки. анализ периода окупаемости автоматизации В видео рассматривается, как переналадка и коэффициент использования влияют на показатель окупаемости.
Причина 4: Растение вокруг клетки было не готово.
Робот — это высокоточное устройство, которое исходит из предположения, что мир повторяем. Заводы, как правило, таковыми не являются, и клеточная ячейка демонстрирует это с необычайной ясностью.
Наиболее распространенная проблема — это нестабильность качества поступающих деталей. Ручная сборка незаметно компенсирует отклонения, поскольку человек делает это, не задумываясь. Робот же этого не делает. Отливки, отличающиеся на три миллиметра от деталей разных поставщиков, заготовки, вырезанные лазером, с неравномерной заусенностью или прутки разной длины — все это может остановить работу производственной ячейки, которая идеально работала во время заводских приемочных испытаний стандартных деталей.
Вторая проблема заключается в стратегии крепления и определения базовых точек. Если положение детали в приспособлении зависит от того, насколько тщательно ее установил робот, то робот наследует эту неопределенность, и процесс выполняется с той точностью, которую позволяет этап загрузки, независимо от заявленной повторяемости манипулятора.
Безопасность — третий фактор, и именно она чаще всего задерживает утверждение проекта, а не его производство. ISO-10218 2: 2025Оценка рисков на уровне ячейки и обеспечение безопасности являются обязанностью системного интегратора, а не производителя роботов. Поставляемая роботизированная рука сама по себе никогда не является соответствующей требованиям ячейкой. Ограждения, блокируемые ворота доступа, сканеры зон, логика с соответствующим уровнем безопасности и документированная оценка рисков, лежащая в их основе, — все это должно существовать до того, как ячейка сможет легально работать в производстве, а для совместных приложений должны соблюдаться ограничения по силе и давлению, описанные в ISO / TS 15066 Проверка должна проводиться непосредственно на инструменте и заготовке, а не на манипуляторе. Покупатели, которые считают, что «коллаборативный робот» означает «оценка рисков не требуется», постоянно удивляются. руководство по интеграции ячеек в соответствии со стандартом ISO 10218-2:2025 Определяет, что лежит на интеграторе, а что — на конечном пользователе.
Четвертый, не слишком привлекательный, пробел – это инженерные коммуникации. Напряжение и частота электропитания, доступный объем сжатого воздуха при требуемом давлении, ровность пола и номинальная нагрузка, перепады высоты в сети и вытяжка дымовых газов – все это необходимо проверить на соответствие потребностям ячейки. Воздух – это наиболее часто встречающаяся проблема. Компрессор, который без проблем работает с ручным инструментом, может привести к недостатку воздуха в ячейке с многозонным вакуумным инструментом, и симптом будет больше похож на неисправность выпавшей детали, чем на проблему с воздухом.
Избегайте этого до подписания: Запросите в качестве обязательного результата выполнения контракта письменную спецификацию готовности площадки, охватывающую допуски на поступающие компоненты, требования к инженерным сетям, состояние помещений и пространства, а также ответственного за оценку рисков. Затем уточните, какой из этих пунктов аннулирует гарантию производительности в случае его несоблюдения.
Причина 5: После передачи камера больше никому не принадлежала.
Инженеры по вводу в эксплуатацию уходят. Через шесть месяцев выходит из строя сервопривод, или поступает новый номер детали, и программу нужно редактировать, и тогда возникает вопрос: кто этим займется? На многих предприятиях ответ — никто.
Этому способствуют две причины. Во-первых, обучение операторов и обслуживающего персонала планируется на неделю ввода в эксплуатацию, когда производственный участок еще находится на стадии отладки, а специалисты, нуждающиеся в обучении, заняты эксплуатацией остальной части установки. Обучение проводится, утверждается, но практически ничего не сохраняется. Во-вторых, запасные части и поддержка никогда не были указаны, а лишь предполагались.
О трансграничной поддержке следует говорить прямо, потому что именно здесь импортная автоматизация действительно уступает отечественным аналогам. Запасные части обычно становятся проблемой таможенного оформления и оформления документов раньше, чем проблемой производства: плата контроллера, отгруженная за два дня, может застрять на таможенном оформлении на две недели, а неисправный элемент, простаивающий две недели, стоит значительно дороже, чем сама деталь. Разница во времени усугубляет ситуацию. Утренняя неисправность в Европе или Америке доходит до азиатского поставщика к концу его рабочего дня, что превращает двухчасовую диагностическую беседу в двухдневный обмен.
Избегайте этого до подписания: Договоритесь о том, чтобы критически важный комплект запасных частей хранился на вашем предприятии в рамках первоначального заказа, а не заказывался при поломке, получите письменное подтверждение сроков реагирования с указанием местной службы поддержки (а не адреса электронной почты) и запланируйте обучение в качестве отдельного платного занятия через две-четыре недели после начала производства, когда у операторов возникнут реальные вопросы.
Пять основных причин вкратце
| Причина отказа | Сигнал раннего предупреждения | Вопрос, который следует задать поставщику перед подписанием договора. |
|---|---|---|
| EOAT рассматривается как вспомогательное устройство | Gripper — это отдельная позиция без указания цены, или "будет определено позже, ожидается образец". | Каковы сроки и стоимость изготовления концевого захвата (EOAT) как отдельного элемента конструкции, и кто оплачивает вторую версию, если первый инструмент не подходит для этой детали? |
| Время цикла согласно технической документации. | Производительность указана в секундах перемещения робота, приемочные испытания не определены. | Вы гарантируете производительность в частях в час на границе ячейки при непрерывном цикле работы, с учетом условий тестирования, прописанных в контракте? |
| Разнообразная продукция, создаваемая в рамках крупномасштабного проекта. | Модель окупаемости предполагает использование одной детали и высокую степень загрузки. | Каково время переключения между этими двумя конкретными артикулами, и учитывается ли это время в ваших расчетах рентабельности инвестиций? |
| Растение еще не готово к сбору в клетку. | Отсутствует письменное техническое задание на готовность площадки; ответственный за оценку рисков неясен. | Какие допуски на поступающие детали, объем воздуха и потребляемая мощность предусмотрены для производственной ячейки, и кто отвечает за оценку рисков по стандарту ISO 10218-2? |
| После передачи права собственности отсутствует. | Обучение включено в программу пусконаладочной недели; списка запасных частей нет. | Что входит в рекомендуемый комплект запасных частей для обслуживания на месте, каковы ваши обязательства по реагированию на чрезвычайные ситуации на местном уровне, и можно ли запланировать обучение после начала производства? |
В чём китайские поставщики действительно хуже всего?
Покупатели закупают товары в Китае, что Отчет Международной федерации робототехники о Всемирной робототехнике Компании, которые называют себя крупнейшим в мире рынком промышленных роботов, обычно приводят список преимуществ и не указывают на недостатки, что затрудняет восприятие преимуществ. Честная версия оказывается более полезной.
Абсолютная точность на самом высоком уровне требований. Для подавляющего большинства работ по сварке, укладке на поддоны, обслуживанию станков и погрузочно-разгрузочным работам китайские манипуляторы демонстрируют показатели повторяемости, вполне достаточные и сопоставимые с показателями признанных японских и европейских брендов в том же классе полезной нагрузки. На верхнем уровне точности, особенно в приложениях, требующих калиброванной абсолютной точности для запрограммированных в автономном режиме траекторий, а не заданных точек, признанные бренды по-прежнему имеют преимущество в калибровочном оборудовании и долговременной термической стабильности. Если ваша задача связана с этой областью, это должно стать решающим фактором при покупке.
Качество документации. Качество переведенных на английский язык руководств сильно различается, и эта разница увеличивается по мере перехода от руководства по манипулятору к справочнику кодов неисправностей контроллера и примечаниям по настройке полевой шины. Это ощущают сотрудники службы технического обслуживания раньше всех. Стоит запросить полную версию сервисной документации на английском языке до оформления заказа, а не после.
Разрывы во времени и проблемы в общении. Это реальная проблема, которую нельзя решить благими намерениями. Ее можно решить, назначив ответственного сотрудника службы поддержки, согласовав ежедневное окно для перекрытия рабочих часов и единый путь эскалации, но покупатель, ожидающий ответов в течение часа при восьмичасовом перерыве, будет разочарован.
Срок поставки запасных частей. Как уже обсуждалось выше, это самый важный пункт в этом списке. Он также наиболее эффективно улучшается благодаря планированию: наличие комплекта запасных частей на месте, заказанного при оформлении заказа, сокращает двухнедельный простой до двухчасового.
Перепродажная и остаточная стоимость. На вторичном рынке цены на устоявшиеся бренды выше. Если для вашей финансовой команды важен пятилетний период выхода из бизнеса или финансирование под залог активов, то эта скидка реальна и должна быть учтена в модели.
Ничто из вышеперечисленного не является аргументом против закупок в Китае. Все это говорит в пользу включения этих товаров в первоначальный заказ. Покупатель, который включает в первоначальный заказ запасные части, документацию, гарантии оперативного реагирования и местную поддержку, обычно в итоге получает более низкую общую стоимость владения, чем тот, кто сравнивал только цены на оборудование и обнаружил эти недостатки позже, в розничной торговле.
В чём это приводит покупателя?
Каждая из перечисленных причин — это проблема определения масштаба проекта, а не технологическая проблема, и каждую из них дешевле устранить на этапе разработки спецификации, чем за неделю ввода в эксплуатацию. В проектах, которые проходят успешно, закономерность ничем не примечательна: конструкция EOAT разработана с учетом реальных компонентов, пропускная способность гарантирована на границе ячейки, время переналадки рассматривается как целевой показатель при проектировании, имеется письменная спецификация готовности площадки, а условия поддержки согласованы до размещения заказа, а не после первого сбоя.
Компания EVST (EVS TECH CO., LTD), производитель и интегратор робототехники из Чэнду, основанная в конце 2018 года, реализует проекты автоматизации в более чем 100 странах мира. Эта практика настолько стабильна, что наша команда по реализации проектов теперь рассматривает эти пять пунктов как контрольные точки объема работ, а не как дополнительные опции. Заказчики, работающие над спецификацией и желающие получить второе мнение относительно инструментов, предположений о производительности или условий поддержки, могут связаться с нашей командой через [указать контактные данные]. evsrobot.com.
Часто задаваемые вопросы
Почему проекты автоматизации терпят неудачу, даже когда робот работает исправно?
Потому что работающий робот — это не работающая ячейка. Типичные отказы после поставки включают в себя: слишком позднее проектирование концевой оснастки манипулятора с учетом неполной информации о деталях; расчет производительности на основе времени движения робота, а не полного цикла работы станции; время переналадки, сводящее на нет экономическую целесообразность на предприятиях с широким ассортиментом продукции; вариативность поступающих деталей и пробелы в безопасности или функциональности, к которым предприятие не было подготовлено; а также отсутствие четко определенного ответственного лица за техническое обслуживание, запасные части и перепрограммирование после ухода интегратора.
Сколько времени на самом деле занимает ввод робота в эксплуатацию после доставки?
Это займет больше времени, чем планирует большинство покупателей, приобретающих оборудование впервые. Механическая установка выполняется быстро, но сроки определяются отладкой инструмента на реальных деталях, настройкой программы, проверкой безопасности и приемочными испытаниями, а на проектирование и изготовление только концевой оснастки для манипулятора обычно уходит от четырех до восьми недель, плюс как минимум одна доработка после того, как она будет соответствовать серийным деталям. Попросите поставщика предоставить график, разбитый по этапам: установка, оснастка, программирование, проверка безопасности и приемка, а не по одной линии ввода в эксплуатацию.
Какие вопросы следует задать поставщику роботов перед подписанием контракта?
Пять пунктов имеют наибольшее значение: каков расчетный срок поставки концевой оснастки для манипулятора в качестве отдельного элемента; гарантируете ли вы производительность (количество деталей в час) на границе производственной ячейки при определенных условиях приемки; каково время переналадки между двумя конкретными артикулами из моего фактического ассортимента; какие условия готовности площадки предполагает производственная ячейка и кто отвечает за оценку рисков по стандарту ISO 10218-2; и какие запасные части, контактное лицо по вопросам местной поддержки и время реагирования входят в комплект заказа.
Рискованно ли покупать промышленных роботов в Китае?
Риски носят специфический и управляемый характер, а не общий. Качество и повторяемость оборудования в основных областях применения, таких как сварка, паллетирование и погрузка-разгрузка, в целом сопоставимы с известными брендами в том же классе полезной нагрузки. Реальные различия заключаются в качестве сервисной документации на английском языке, сроках таможенного оформления запасных частей, проблемах с реагированием на разницу во времени, абсолютной точности в самых требовательных сегментах диапазона прецизионности и более низкой стоимости при перепродаже на вторичном рынке. Каждую из этих проблем можно оценить или обойти при заключении контракта, что значительно дешевле, чем обнаружить их во время простоя производственной линии.
Кто несет ответственность за безопасность роботизированной ячейки: производитель роботов или интегратор?
В соответствии со стандартом ISO 10218-2:2025, оценка рисков и обеспечение безопасности на уровне ячейки являются обязанностью системного интегратора, а не производителя роботов. Роботизированная рука является компонентом; ограждения, блокировки, сканеры зон, логика безопасности и документированная оценка рисков относятся к тому, кто интегрирует ячейку. Для совместных приложений пределы силы и давления, описанные в ISO/TS 15066, должны быть подтверждены с помощью фактического инструмента и заготовки, а не с помощью голой руки.
Стоит ли вообще автоматизировать производство с широким ассортиментом продукции и небольшими объемами выпуска?
Часто да, но с другой целью проектирования. На предприятиях с широким ассортиментом продукции следует ориентироваться на минуты переналадки, а не на секунды цикла, что подталкивает проектирование к быстрой смене оснастки с повторяющимися базовыми точками, нулевой точкой крепления, библиотеками программ, организованными по семействам деталей, и часто к использованию перенастраиваемого коллаборативного робота вместо стационарной огороженной ячейки. Модель окупаемости, основанная на использовании отдельных деталей, не выдержит контакта с ассортиментом из 40 наименований.
Основные выводы
- Проекты автоматизации редко терпят неудачу из-за аппаратной части робота. Неудачи возникают в промежутке между доставленным манипулятором и рабочей ячейкой, и этот промежуток является проблемой, которую можно выявить еще до подписания договора.
- Изготовление концевой оснастки для манипулятора — это проект, разрабатываемый по индивидуальному заказу, а не дополнительная деталь. Рассчитывайте стоимость отдельно, планируйте работы отдельно, отправляйте реальные производственные образцы и заранее согласуйте, кто оплатит вторую версию.
- Настаивайте на гарантированной производительности в частях в час на границе ячейки в соответствии с письменными условиями приемки. Время перемещения робота в секундах, указанное в технической документации, не является гарантией производительности.
- На предприятиях с широким ассортиментом продукции целевым показателем является время переналадки, а не время цикла. Предоставьте поставщику реальный ассортимент продукции и проверьте, соответствует ли заявленное время переналадки модели окупаемости.
- В соответствии со стандартом ISO 10218-2:2025 оценка рисков на уровне ячейки и обеспечение безопасности являются обязанностью системного интегратора, и поставленная роботизированная рука сама по себе никогда не будет соответствовать требованиям стандарта.
- Включите в первоначальный заказ на покупку комплект запасных частей для обслуживания на месте, контактное лицо в местной службе поддержки, обязательства по реагированию на запросы и обучение после запуска. Приобретение всех четырех компонентов позже, во время простоя, обойдется дороже.
Об авторе: Редакция EVST пишет о промышленной автоматизации для инженерных и производственных команд, выбирающих свою первую или следующую роботизированную ячейку. EVST — производитель и интегратор робототехники со штаб-квартирой в Чэнду, реализующий проекты автоматизации в более чем 100 странах мира. Компания имеет сертификаты IATF16949 автомобильного класса, а также сертификаты CE/SGS/TUV от сторонних организаций по всей своей продукции.
Автор: Редакционная группа EVST
Рассмотрено: Редакционная группа EVST
Последнее обновление:
Метод: Пятифакторная оценка рисков после поставки EVST — это инструмент планирования со стороны покупателя, позволяющий оценить объем работ по роботизированной ячейке до подписания договора, а не приемочные испытания или замена оценки рисков, проводимой системным интегратором.
Редакционная политика · Политика исправления · Условия Пользования