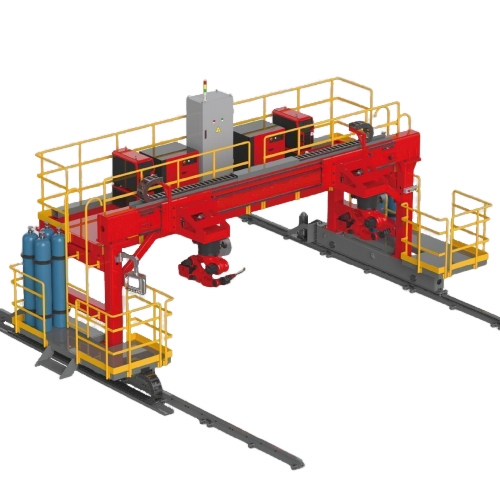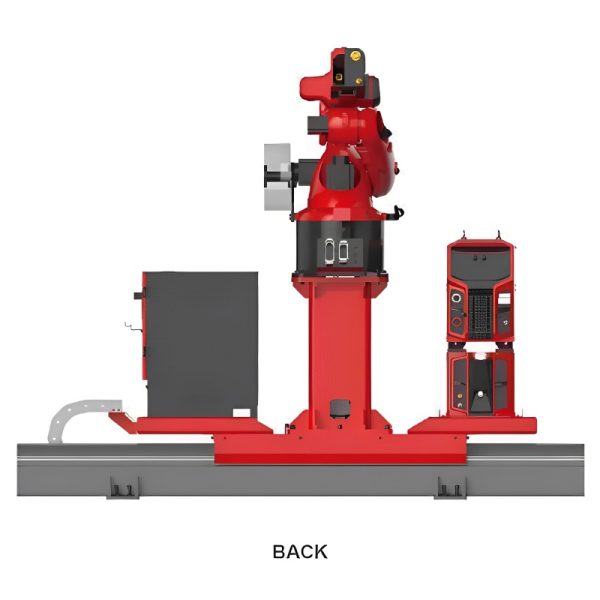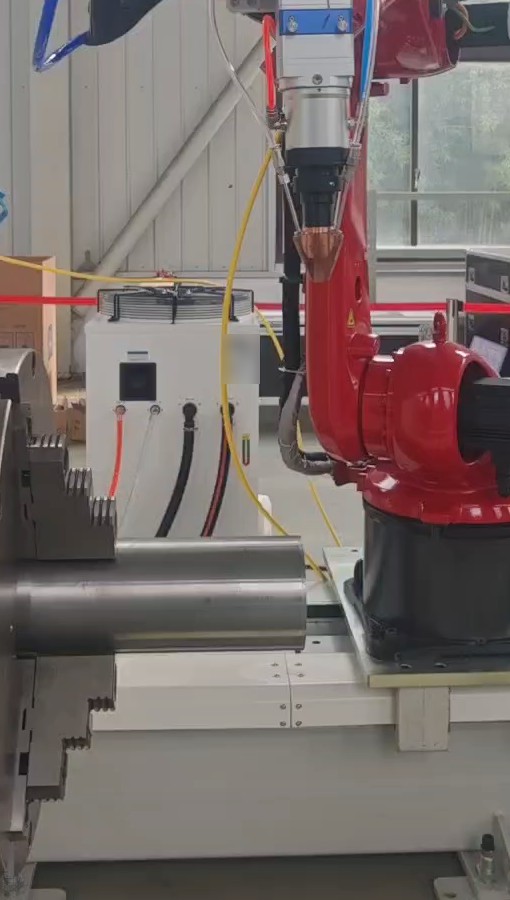
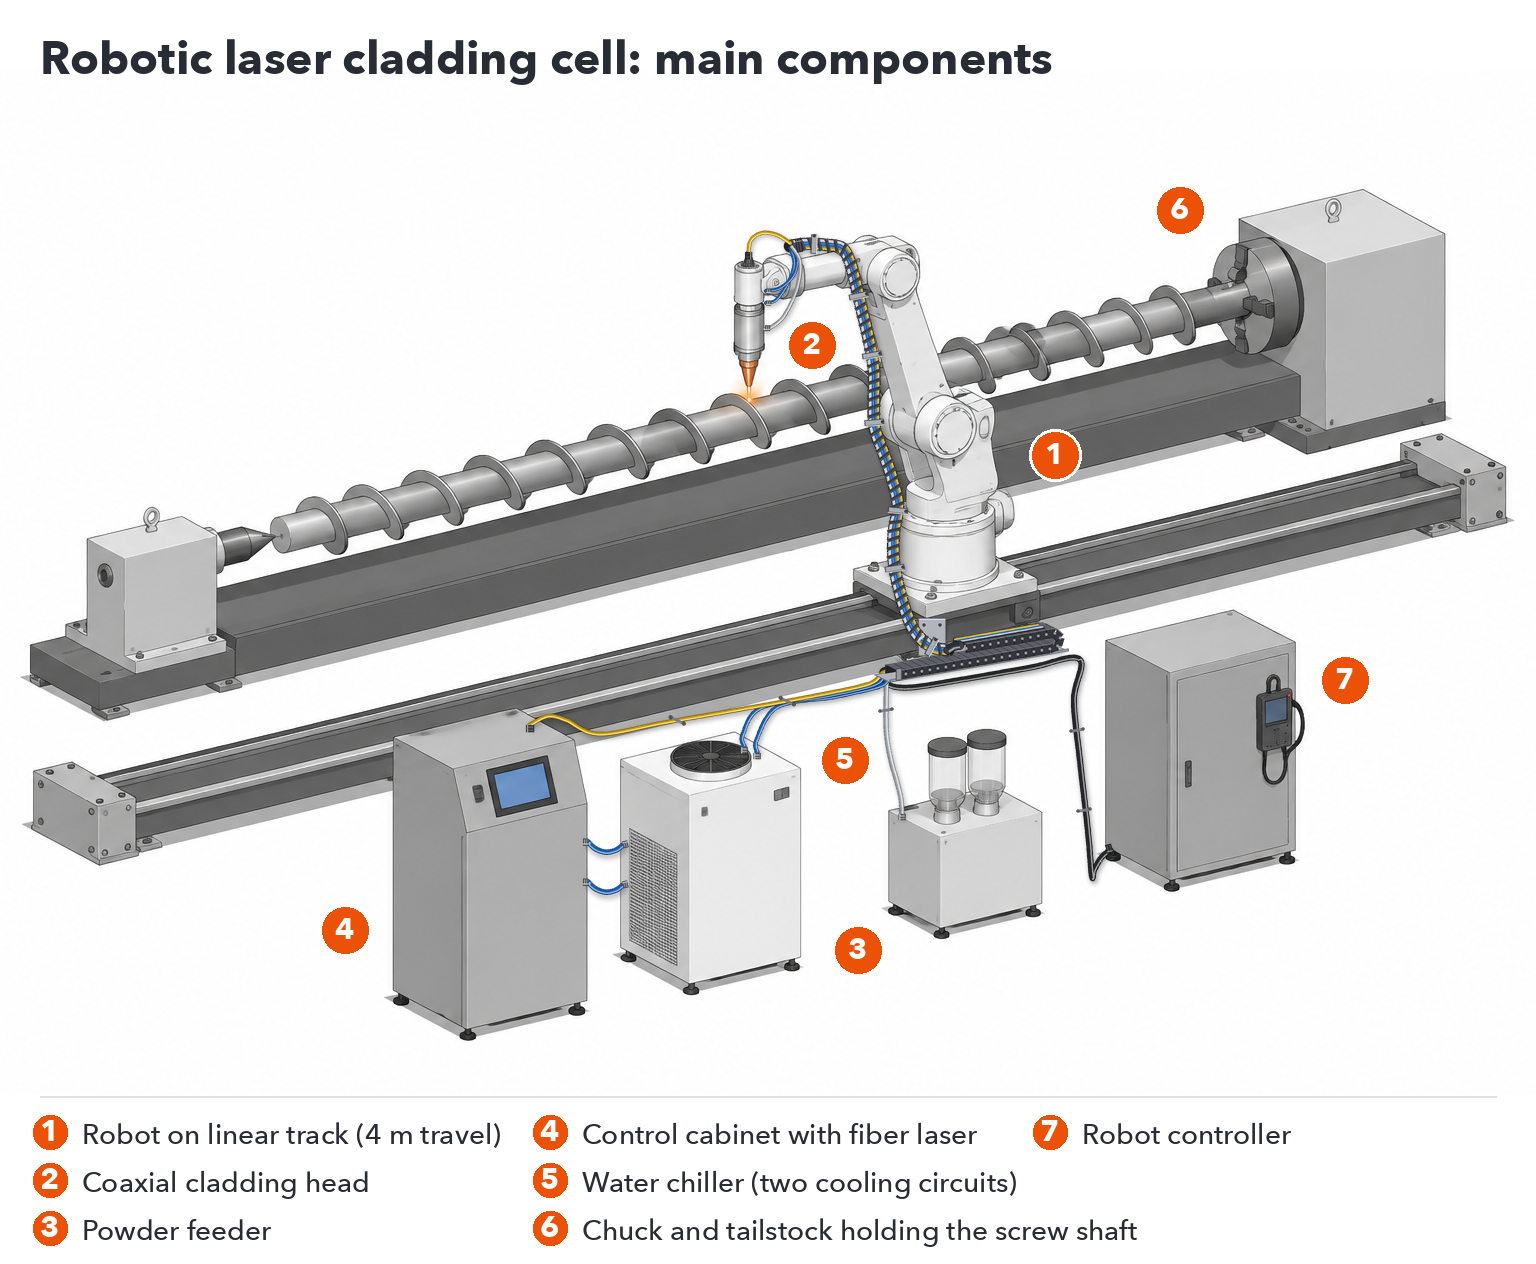
Роботизированная система лазерной наплавки состоит из шести основных частей: шестиосевого промышленного робота, наплавочной головки с коаксиальной подачей порошка, устройства подачи порошка, волоконного лазера непрерывного действия, водоохладителя и устройства подачи детали, обычно это зажим для вращающихся деталей и линейная направляющая для робота. Робот, лазер и охладитель являются стандартными промышленными компонентами; наплавочная головка, устройство подачи порошка и встроенный шкаф управления разработаны специально для наплавки.
| Компонент | Что она делает | Стандартная или предназначенная для облицовки |
|---|---|---|
| Шестиосный промышленный робот | Перемещает головку для нанесения облицовочных материалов вдоль запрограммированной траектории. | Стандартный промышленный робот |
| Линейный путь | Увеличивает радиус действия робота при работе с длинными деталями; эффективное перемещение в стандартной рабочей зоне составляет 4 м. | Построено в соответствии с компоновкой ячеек. |
| Патрон / вращающаяся ось | Удерживает и вращает валы, стержни и трубы для облицовки наружных поверхностей. | Размер соответствует размеру детали. |
| Облицовочная головка | Фокусирует лазер и подает порошок соосно в расплавленную ванну. | Предназначен для облицовки. |
| Порошковый питатель | Дозировка порошка на головку с постоянной скоростью. | Предназначен для облицовки. |
| Волоконный лазерный источник | Обеспечивает непрерывный лазерный луч (1080 нм) | Стандартный лазерный источник, размещенный в шкафу управления. |
| Водяной охладитель | Охлаждает как лазерный источник, так и головку для нанесения покрытия. | Стандартный чиллер, рассчитанный на мощность лазера. |
| Шкаф управления | Объединяет лазер, систему мониторинга и человеко-машинный интерфейс; включает модуль IoT для удаленной диагностики. | Предназначен для облицовки. |
Для каждой установки планируется установка защитных ограждений вокруг лазерной ячейки.
Выберите конфигурацию в зависимости от поверхности, которую необходимо облицовать. Облицовка OD покрывает внешнюю поверхность валов, стержней, труб и концов труб: патрон вращает деталь, в то время как робот перемещает головку вдоль нее, нанося непрерывный спиральный слой. Облицовка плоских поверхностей покрывает пластины и плоские поверхности: робот наносит параллельные слои рядом друг с другом, каждый из которых перекрывает предыдущий, пока вся площадь не будет покрыта. Для обоих типов облицовки можно использовать одну ячейку, при условии, что патрон и рабочая зона для плоских поверхностей заложены в схему компоновки.
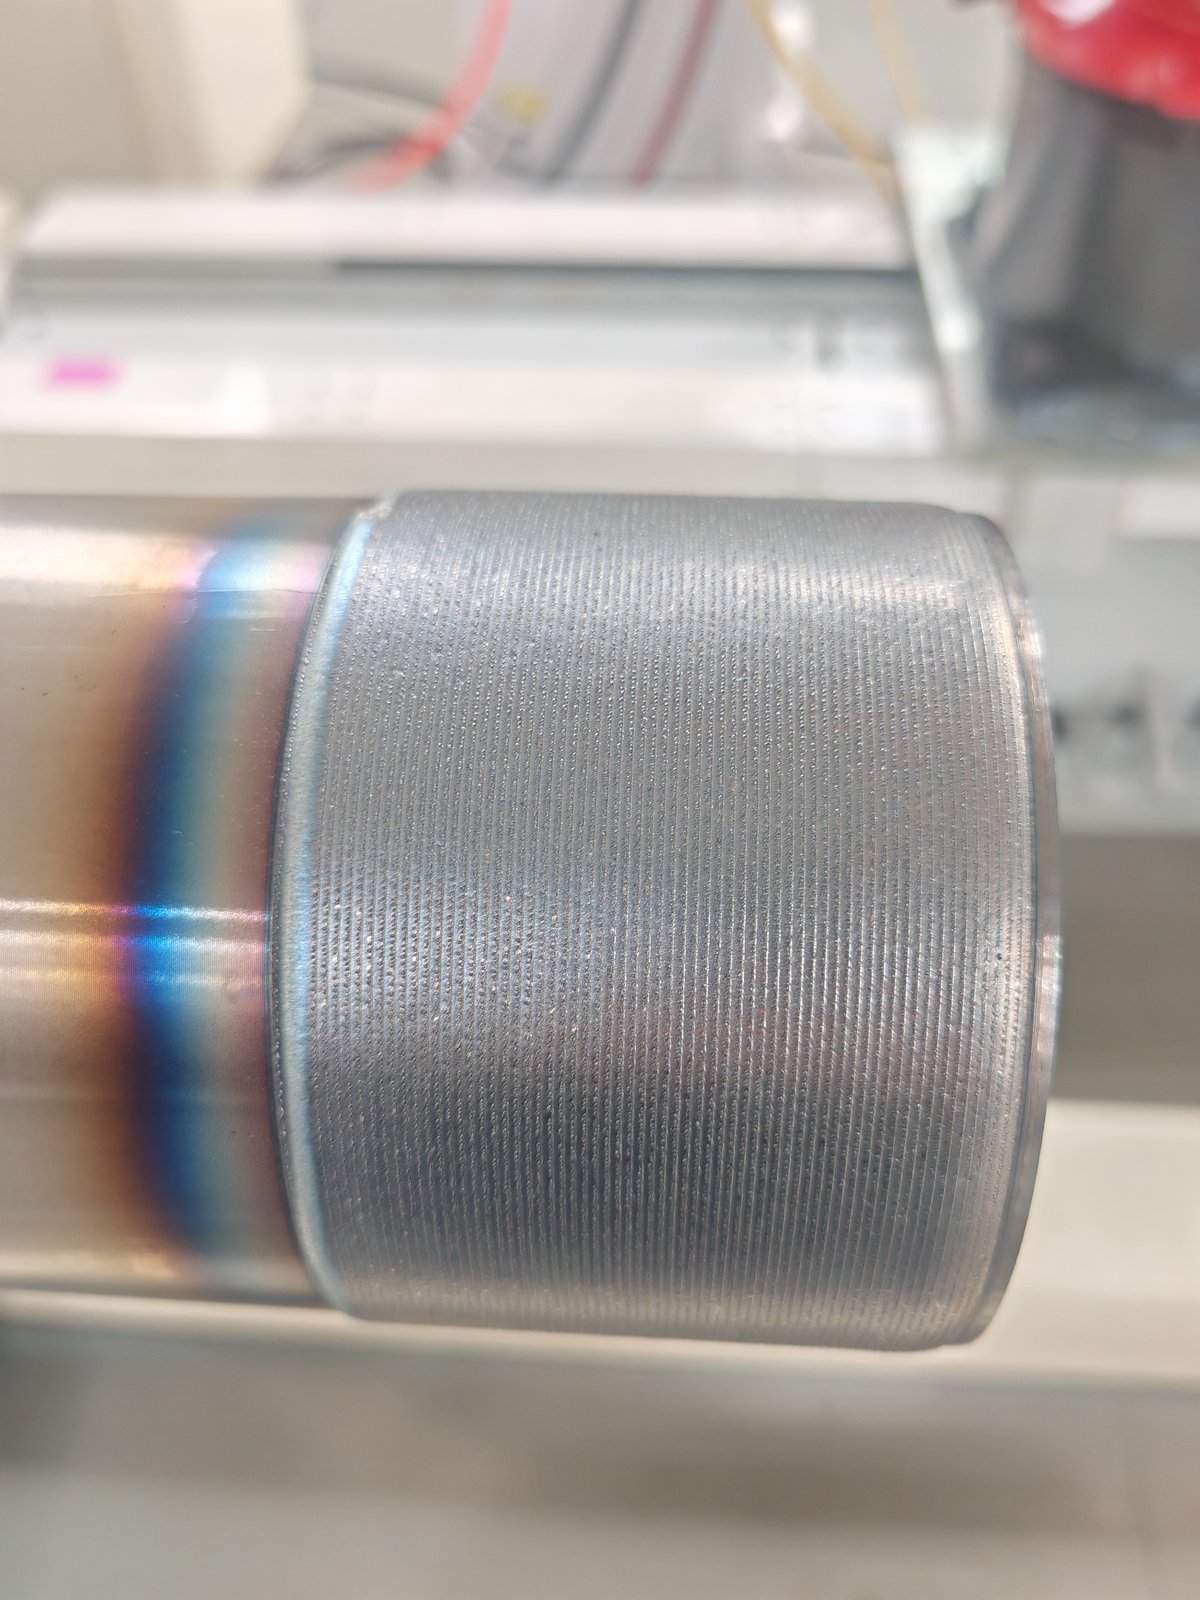
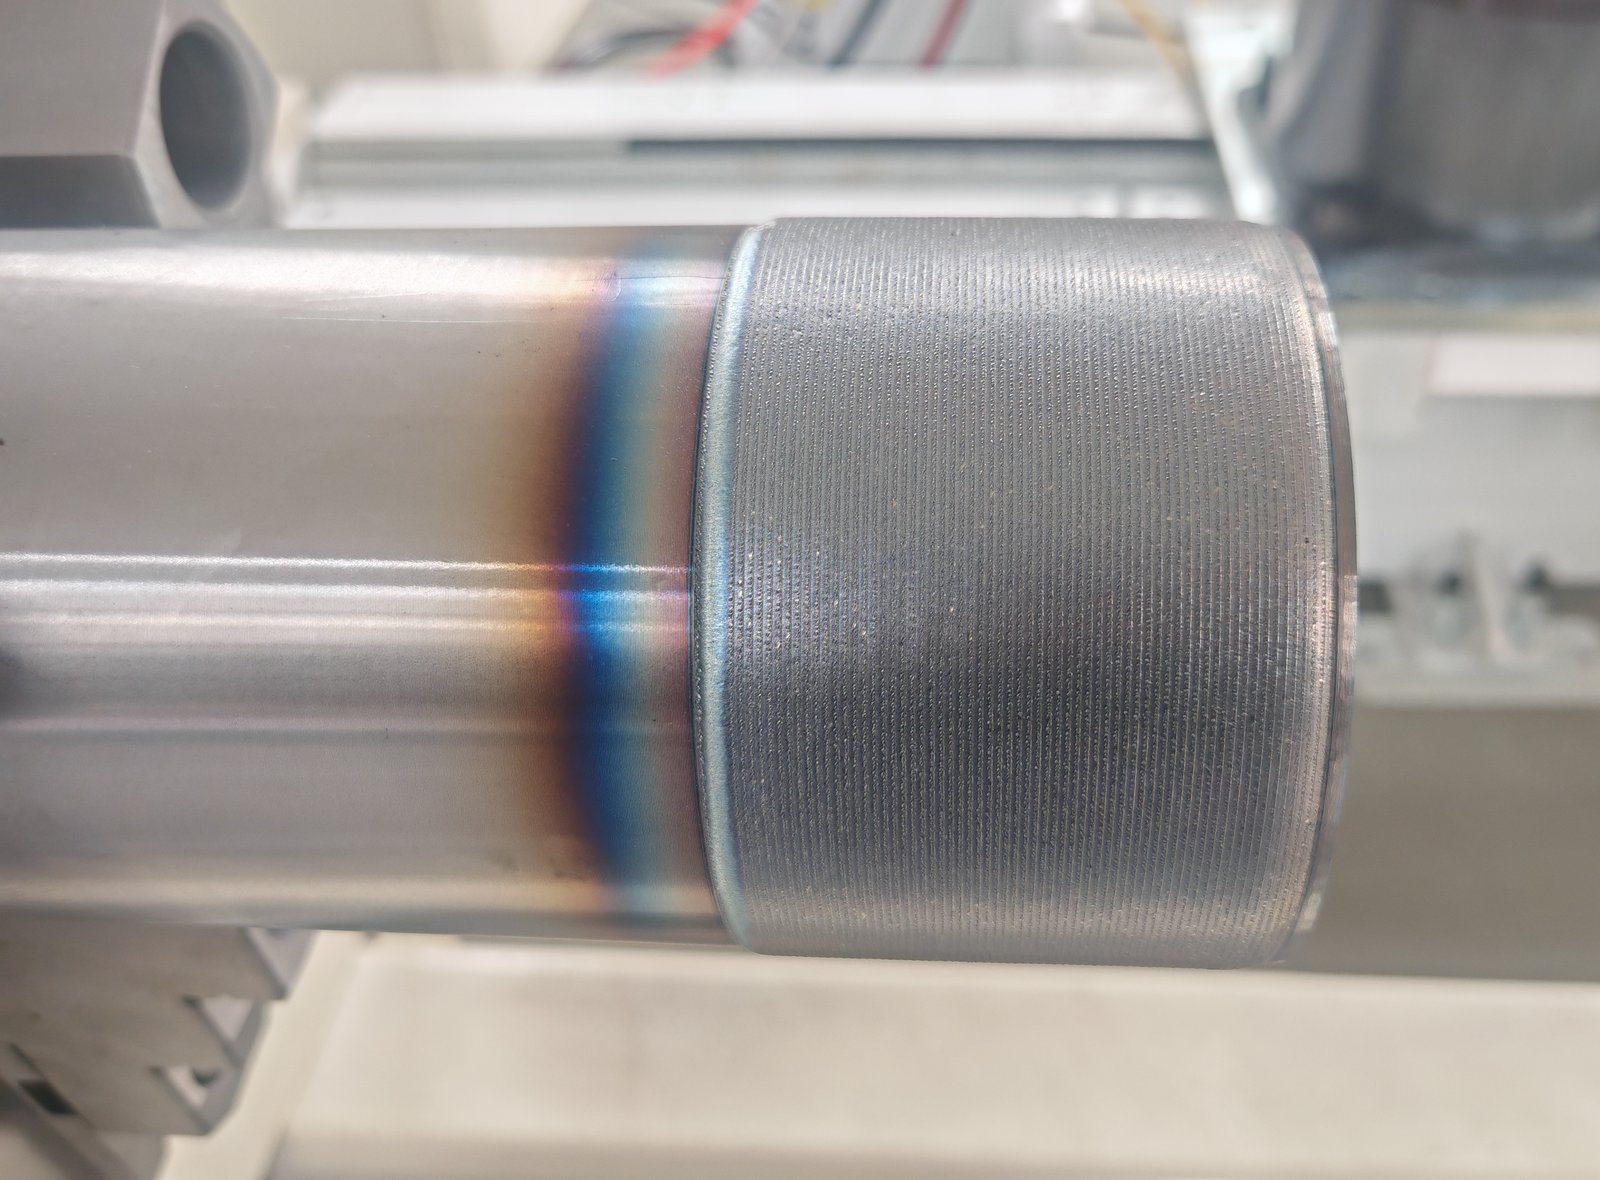
Деталь зажимается в патроне и вращается; робот удерживает головку для нанесения покрытия над поверхностью и перемещается вдоль оси. На приведенном ниже примере полоса покрытия ровная по всей длине, а тонированная полоса рядом с ней — это зона термического воздействия на основной металл.
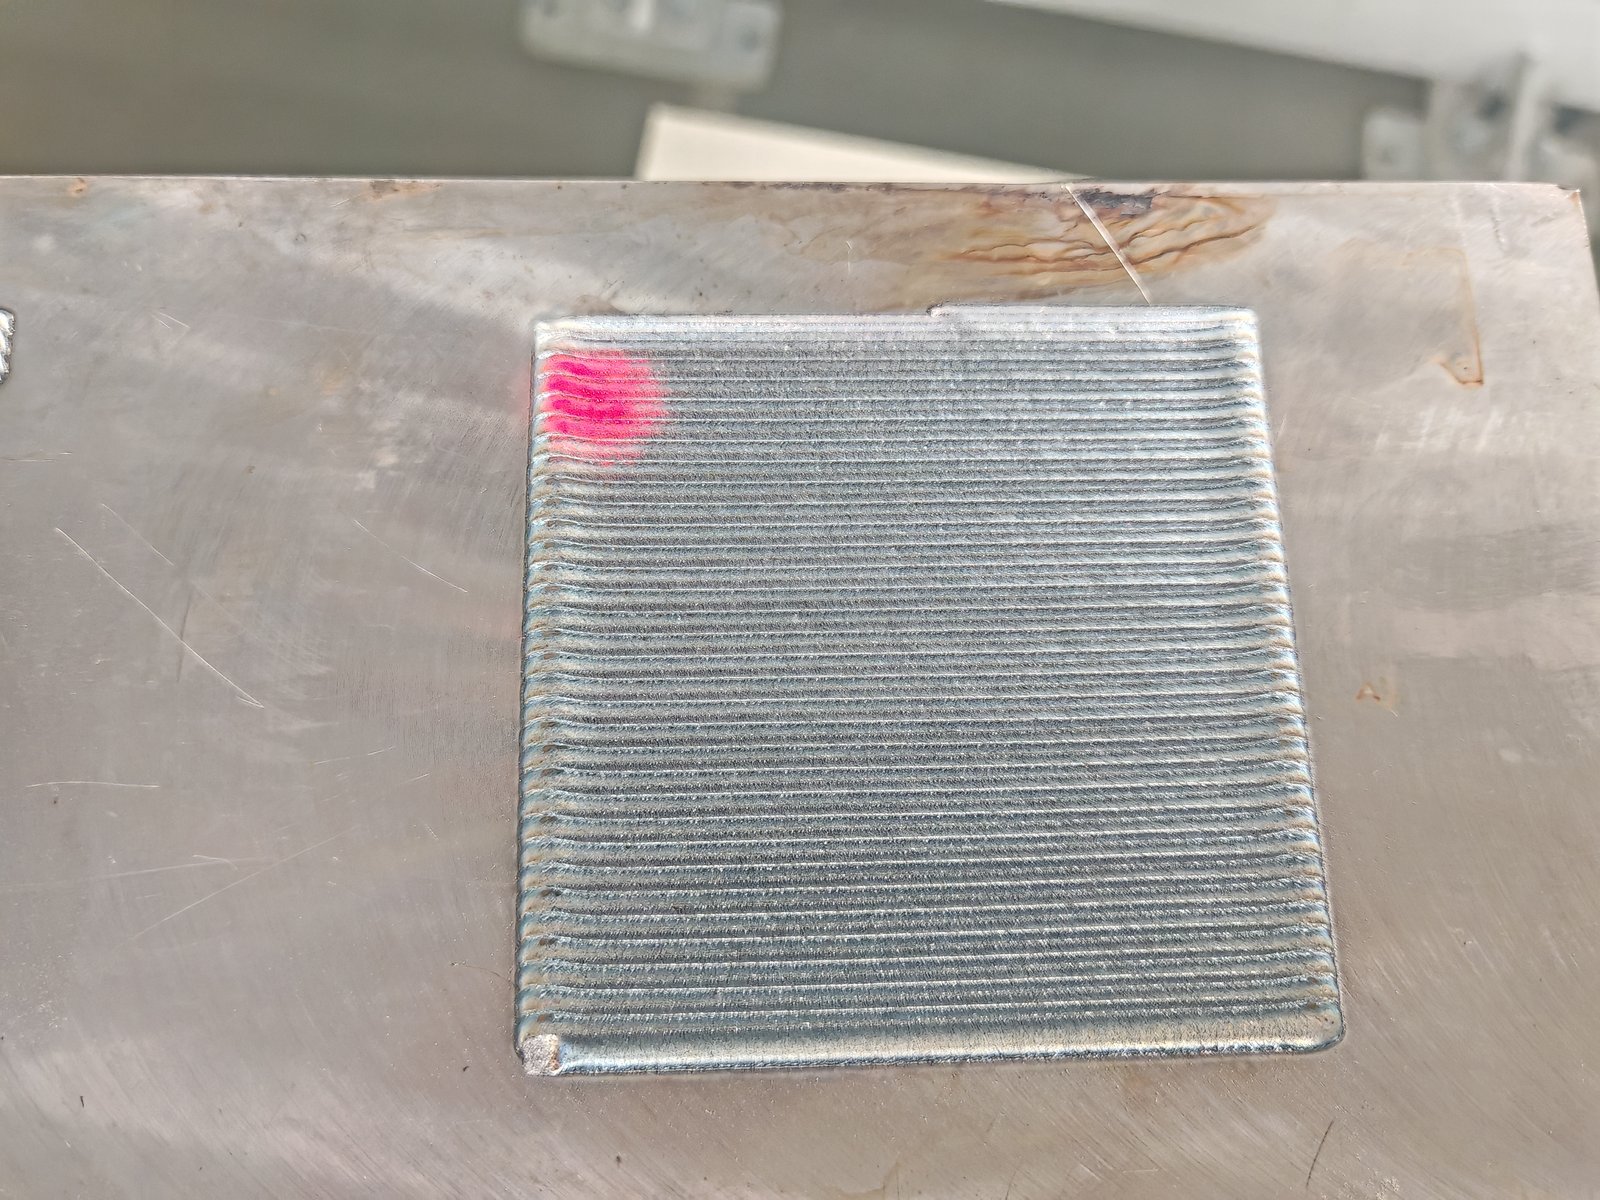
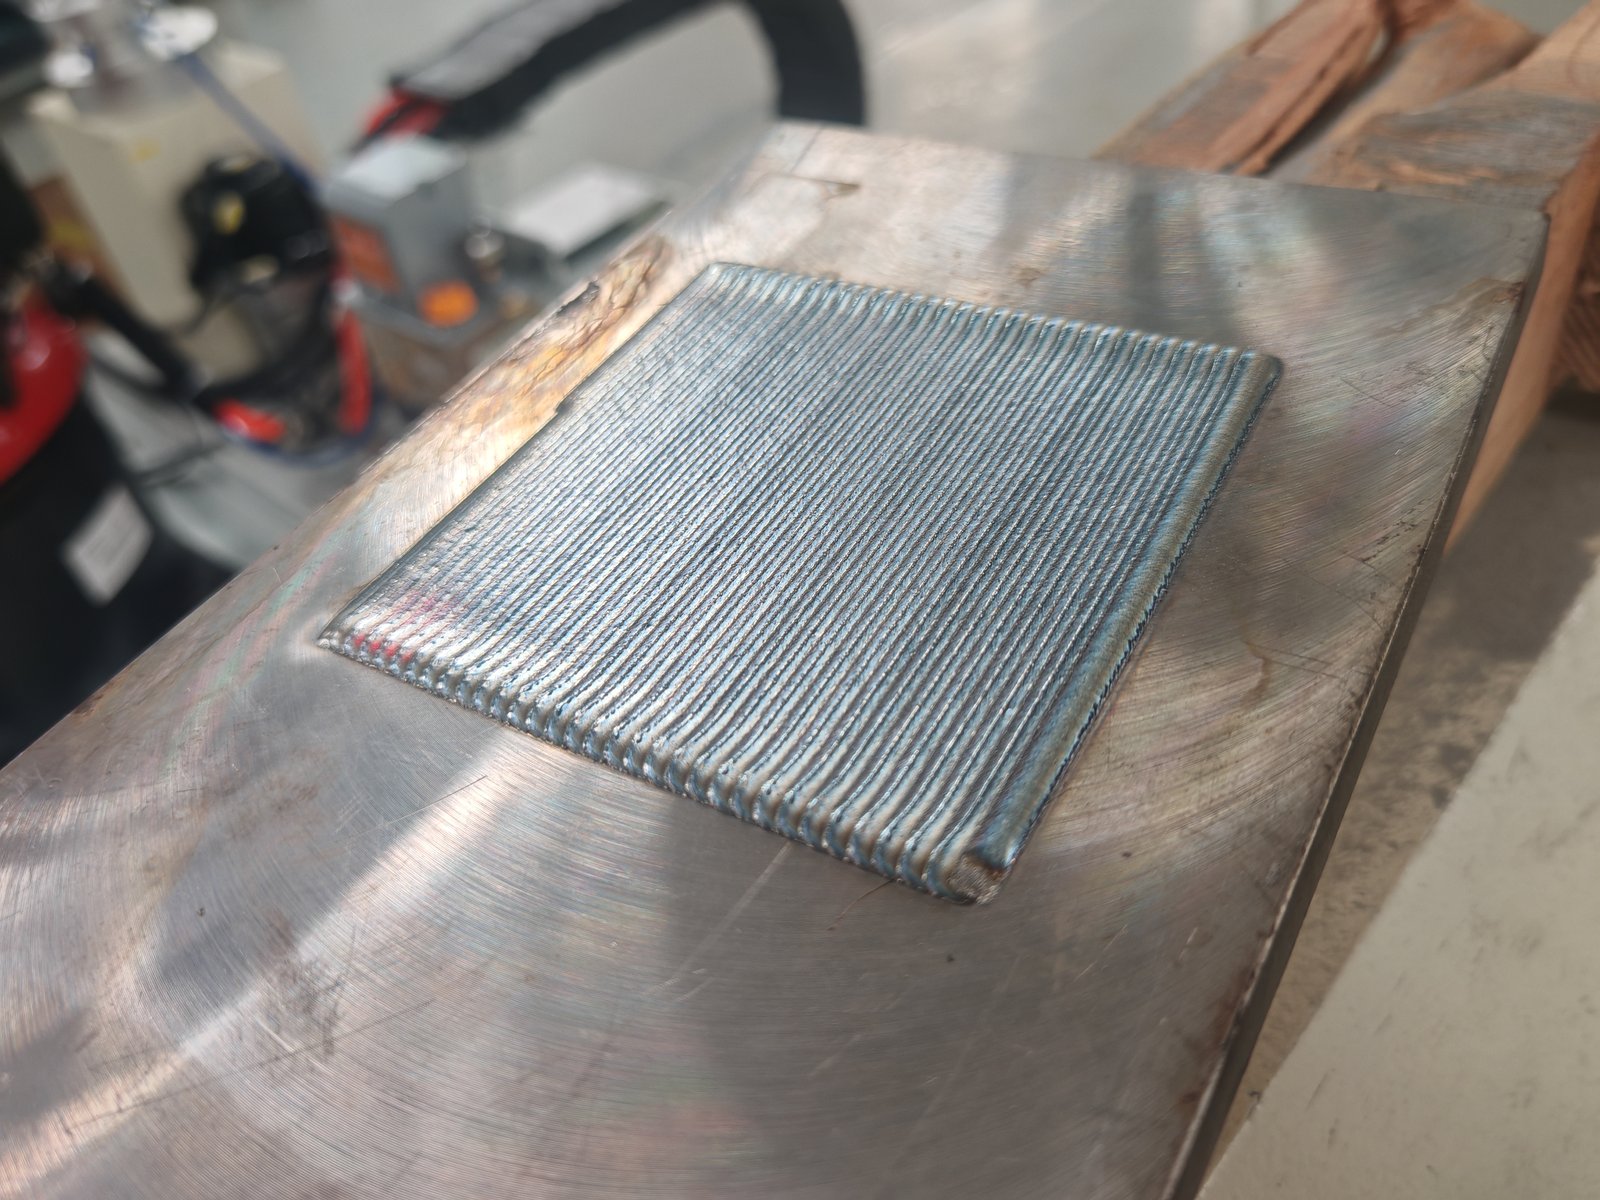
Робот укладывает шарик за шариком с заданным перекрытием, создавая равномерный слой по всей площади. Квадратный пробный участок ниже демонстрирует схему многопроходного нанесения.
Подробнее о том, как работает процесс лазерной наплавки и для чего он используется, читайте в нашей статье. Основы процесса лазерной наплавки и демонстрация.
Для внутренних отверстий требуется специальная головка для внутренней облицовки, которая устанавливается внутри отверстия. Обработка отверстий обычно выполняется на специализированном станке с ЧПУ для облицовки; см. следующий раздел.
Выбирайте роботизированную ячейку, если ваши детали различаются по форме и размеру, если вам требуется обработка как наружных, так и плоских поверхностей, или если ячейка должна соответствовать существующей компоновке. Выбирайте специализированный станок для лазерной наплавки с ЧПУ, если большая часть вашей работы приходится на одно семейство деталей, например, штоки или отверстия гидравлических цилиндров в постоянных объемах, и вам нужна жесткая конструкция станка и фиксированные настройки.
| Роботизированная ячейка для лазерной наплавки | Специализированный станок для лазерной наплавки с ЧПУ | |
|---|---|---|
| Наиболее подходящий | Комплектующие различного назначения: валы, стержни, концевые заглушки труб, пластины, плоские поверхности; ремонт и мелкосерийное производство. | Одна группа компонентов по объему: цилиндрические стержни, колонны, отверстия. |
| Поверхности | Внешние и плоские поверхности в одной ячейке; траектории произвольной формы программируются на роботе. | наружный или внутренний диаметр с внутренней головкой, или комбинированный станок для наружного и внутреннего диаметра. |
| Движение | Траектория движения робота, вращение патрона и линейная траектория движения. | Оси X/Y/Z плюс вращающийся шпиндель; разрешение и повторяемость 0.01 мм / 0.01°. |
| Размер детали | Задается патроном, ходом по направляющим и вылетом стрелы робота для каждого проекта. | Станок для наружного диаметра: до Ø630 мм × 3,000 мм, 2 т. Станок для внутреннего диаметра: расточка от Ø180 мм (опционально Ø100 мм) до Ø500 мм, длиной до 2,500 мм, 2 т. Комбинированный станок для наружного и внутреннего диаметра: наружный диаметр до Ø1,000 мм, длина 5,000 мм и более. |
| Планировка | Стационарная станция, открытая планировка, адаптированная под нужды предприятия. | Закрытая машина со своими собственными габаритами. |
Когда специализированная машина подходит лучше
Если ваша работа подпадает под один из этих случаев, укажите семейство деталей при запросе коммерческого предложения, и EVST рассмотрит специализированную конфигурацию станка наряду с роботизированной ячейкой.
Порох, а не проволока. Система подает порошок соосно: сопло окружает луч, поэтому порошок равномерно поступает в расплавленную ванну со всех сторон. Именно это позволяет роботу свободно менять направление движения по заданной траектории. Стандартная конфигурация предусматривает подачу порошка; подача проволоки в нее не входит.
Высокоскоростная или широкополосная головка для работы с наружным диаметром. Оба варианта предлагаются для наружного плакирования. Справочные данные по конфигурации специализированного оборудования для наружного плакирования, для плакированного слоя толщиной 1.2 мм:
| Тип головки | Время облицовки на м² (слой толщиной 1.2 мм) | использование порошка |
|---|---|---|
| Высокоскоростная головка для нанесения покрытий | 2–2.5 ч/м² | на 85–90% |
| Широкополосная головка облицовки | 1.5–3 ч/м² | 95% или более |
| Сквозная головка (внутренний диаметр) | 3 ч/м² | на 85–90% |
| Головка с глухим отверстием (внутренний диаметр) | 3.5 ч/м² | на 85–90% |
Широкополосная головка расходует меньше пороха; высокоскоростная головка работает в более узком временном диапазоне. Поскольку порох является основной статьей расходов (см. ниже), при сравнении головок расход пороха имеет такое же значение, как и скорость.
Податчик порошка. В поставленных нами ячейках используются пневматические (с использованием газа-носителя) или гравитационные дозаторы с сервоприводом, работающие в диапазоне от 5 до 100 г/мин, с плавной регулировкой и стабильностью подачи ±3%.
Мощность лазера. В созданных нами системах используются непрерывные волоконные лазеры мощностью от 6 до 12 кВт, работающие на длине волны 1080 нм, с регулируемой мощностью от 10% до 100%. Более высокая мощность увеличивает скорость осаждения и площадь покрытия в час. Окончательная мощность лазера и конфигурация подающего устройства выбираются для каждого проекта в зависимости от ваших деталей, требований к покрытию и целевого объема производства, и подтверждаются в ходе пробного нанесения покрытия.
Первый вопрос, который задает EVST, заключается в том, происходит ли повреждение поверхности из-за износа или коррозии. Этот выбор определяет тип порошка для наплавки, и параметры процесса вытекают из него. Для стержня, изнашивающегося о уплотнения, и детали, подвергающейся коррозии в морской воде, требуются разные порошки и разные настройки, даже на одном и том же станке. Нам нужно определить, как именно деталь выходит из строя в процессе эксплуатации, а не только как она изнашивается.
Лазерная наплавка выполняется на высокой мощности в течение длительного времени, и большая часть этой энергии преобразуется в тепло. Поэтому чиллер выполняет две функции охлаждения: одну для лазерного источника, а другую для наплавляющей головки на запястье робота. Контроль температуры имеет решающее значение для стабильной работы, и мощность чиллера подбирается в соответствии с мощностью лазера; при наличии возможности лазера доступны чиллеры меньшей мощности.
Обычно температура охлаждающей воды для волоконных лазеров составляет около 22 °C. Если воздух вокруг лазера достаточно теплый и влажный, и его точка росы поднимается выше температуры воды, внутри лазера конденсируется влага. В условиях высокой влажности следует предусмотреть установку кондиционера или системы осушения воздуха в корпусе лазера.
Пыль на линзе или защитном окне поглощает энергию лазера и может вывести из строя оптику, повредив наплавляющую головку или лазерный луч. Именно поэтому оборудование для лазерной наплавки сложнее в изготовлении, чем обычное сварочное оборудование: оптический тракт собирается в беспыльном помещении и герметично защищен от порошка и пыли.
Оборудование приобретается единовременно; порошок расходуется за каждую смену. Две машины могут использовать десятки килограммов порошка за два дня, а постоянные пользователи покупают его тоннами. За весь срок службы ячейки порошок становится одной из самых больших статей расходов. При сравнении систем сравнивайте не только цену машины, но и использование порошка и его поставку. Компания EVST поставляет порошок для наплавки, подобранный в соответствии с конкретным применением.
Оборудование для лазерной наплавки менее щадящее, чем сварочное оборудование: неправильная эксплуатация может повредить лазерный источник или наплавочную головку. Знание процесса важнее, чем знание оборудования, поэтому EVST включает обучение на месте, а не полагается только на дистанционное обучение (см. ниже).
Рабочий диапазон роботизированной ячейки лазерной наплавки определяется четырьмя факторами: патроном или вращающейся осью, удерживающей деталь, линейной направляющей, по которой перемещается робот, радиусом действия робота и площадью пола для плоских деталей. EVST подбирает параметры каждого из них в соответствии с размером вашей самой крупной детали, поэтому большинство указанных ниже ограничений настраиваются индивидуально для каждого проекта, а не являются фиксированными.
| Рабочий диапазон | Роботизированная ячейка для лазерной наплавки |
|---|---|
| Максимальный диаметр детали (наружный диаметр облицовки) | Настраивается для каждого проекта: задается патроном и радиусом действия робота. |
| Максимальная длина облицовки | Конфигурация под конкретный проект: робот перемещается вдоль детали по линейной направляющей. |
| Линейное движение по железнодорожным путям | Эффективный диапазон перемещения 4 м (стандартная ячейка). |
| Максимальный вес детали | Настраивается для каждого проекта индивидуально: определяется характеристиками патрона и оси вращения. |
| цыпленок | Трехкулачковый патрон на вращающейся оси для валов, прутков и труб; размер подбирается индивидуально для каждого проекта. |
| Полезная нагрузка поворотной оси / позиционера | Настраивается для каждого проекта отдельно. |
| Плоские детали | Настраивается для каждого проекта: определяется радиусом действия робота, длиной гусеницы и рабочей зоной в компоновке. |
| Ссылка: специализированная машина для нанесения наружных поверхностных покрытий | Облицовочная длина до Ø630 мм × 3,000 мм, 2 т |
Для определения размеров ячейки укажите наибольший диаметр, длину облицовки, вес и центр тяжести самой тяжелой части, а также размеры любых плоских частей.
| Параметр | Спецификация (конфигурации, созданные на данный момент) |
|---|---|
| Тип клетки | Стационарная роботизированная ячейка для лазерной наплавки, без мобильной платформы; компоновка выполнена с учетом планировки завода. |
| Конфигурации | Наплавка наружного диаметра (вращение патрона); многопроходная наплавка плоской поверхности. |
| Роботик | Шестиосевой промышленный робот; грузоподъемность и радиус действия выбраны для головки облицовки и обрабатываемой детали. |
| Линейный путь | Эффективный диапазон перемещения 4 м (стандартная ячейка). |
| Лазерный источник | Волоконный лазер непрерывного действия, 1080 нм; мощность 6–12 кВт на созданных на сегодняшний день системах; регулируемая мощность 10–100%; волоконный выход QBH; водяное охлаждение; входное напряжение 380 В; дистанционное и локальное управление. |
| Облицовочная головка | Коаксиальная головка подачи порошка; высокоскоростная или широкополосная головка для обработки наружного диаметра. |
| Порошковый питатель | Пневматический (с использованием газа-носителя) или самотечный; сервопривод; 5–100 г/мин, плавно регулируемый на подаваемых ячейках; стабильность подачи ±3%. |
| Охлаждение | Водоохладитель, мощность которого соответствует мощности лазера; охлаждает источник лазерного излучения и головку наплавки. |
| Управление | Встроенный шкаф управления с лазерным источником и системой мониторинга; сенсорный интерфейс HMI. |
| Удаленная диагностика | Модуль IoT для удаленного просмотра человеко-машинного интерфейса и рабочих данных; может быть отключен, когда не требуется. |
| Лазерная сигнализация | Чтение осуществляется по Ethernet-кабелю с помощью программного обеспечения для ПК (доступна английская версия). |
Технические характеристики на этой странице представляют собой типичные значения для конфигураций, созданных на сегодняшний день; мощность лазера и настройка порошкового питателя для вашей ячейки выбираются индивидуально для каждого проекта. Скорость наплавления, толщина слоя, качество слоя и расход порошка зависят от детали, основного материала, порошка и требований к покрытию и подтверждаются для каждого проекта в ходе пробного наплавления.
Заводская приемка, монтаж и ввод в эксплуатацию на объекте согласовываются для каждого проекта и указываются в коммерческом предложении.
Компания EVST рекомендует провести 1–2 дня обучения на месте при поставке. Обучение охватывает работу с системой управления, настройку параметров для износостойких и коррозионностойких работ, а также плановые проверки, защищающие оптику. Дистанционное обучение не заменяет практическое обучение на ваших собственных деталях.
Модуль IoT позволяет инженерам EVST удаленно видеть сенсорный экран и рабочие данные, что помогает быстро обнаруживать неисправности даже при языковом барьере. Модуль поставляется с китайской SIM-картой, которая не поддерживает международный роуминг; замените ее на местную SIM-карту после получения системы или подключите модуль к своей сети.
Если вы не хотите, чтобы производственные данные покидали предприятие, запускайте систему с извлеченной SIM-картой или отключенным сетевым кабелем модуля IoT. Подключайте его только тогда, когда требуется удаленная диагностика неисправности, и отключайте после этого.
Когда лазерный источник выдает сигнал тревоги, код считывается путем подключения ПК к лазеру по кабелю Ethernet и открытия диагностического программного обеспечения лазера, имеющего англоязычную версию. Компания EVST рассматривает этот шаг в рамках обучения, чтобы ваша команда могла считывать коды неисправностей, не дожидаясь обращения в службу поддержки.
Условия гарантии подтверждаются в коммерческом предложении. Для зарубежных предприятий EVST осуществляет доставку запасных частей для замены на месте и дистанционно руководит работами; это быстрее, чем ждать, пока инженер приедет в другой часовой пояс. Возможны выезды на объекты за границу, при этом стоимость проезда и обслуживания оговаривается в договоре заранее.
Срок выполнения заказа зависит от конфигурации и указывается в коммерческом предложении; время доставки зависит от места назначения.
Расчет стоимости роботизированной системы лазерной наплавки начинается с пяти параметров. На их основе компания EVST может организовать пробные испытания наплавки ваших деталей перед размещением заказа.
Роботизированная система лазерной наплавки представляет собой ячейку, в которой промышленный робот перемещает лазерную наплавочную головку над деталью, расплавляя металлический порошок на ее поверхности для создания плотного, металлургически связанного износостойкого или коррозионностойкого слоя. Система EVST сочетает в себе шестиосевой робот на линейной направляющей с коаксиальной порошковой головкой, непрерывным волоконным лазером, устройством подачи порошка и водяным охладителем, а также патроном для вращения деталей.
Роботизированная ячейка лазерной наплавки включает в себя робота, волоконный лазер, наплавочную головку, устройство подачи порошка, водяной чиллер и зажим или линейную направляющую для подачи детали. В ячейке EVST робот, лазер и чиллер являются стандартными промышленными компонентами; наплавочная головка, устройство подачи порошка, встроенный шкаф управления и основание ячейки разработаны специально для наплавки; а зажим, направляющая и компоновка подбираются по размерам в соответствии с вашими деталями. EVST объединяет их в одну ячейку и задает траектории движения робота, параметры процесса и порошок для ваших деталей.
Для валов, штоков, торцов труб и плоских деталей смешанного типа роботизированная ячейка более гибкая: одна ячейка обрабатывает наружные и плоские поверхности и помещается в открытом пространстве. Для одного семейства деталей, выпускаемых в стабильных объемах, таких как штоки цилиндров, или для цилиндрических отверстий, лучше подойдет специализированный станок с ЧПУ.
Одна роботизированная ячейка может обрабатывать как наружные, так и плоские поверхности, если в схему заложены и патрон, и плоская рабочая зона. Для внутренних отверстий требуется головка для внутренней облицовки, и обычно облицовка выполняется на специальном станке; головка для сквозной облицовки оставляет около 30 мм в нижней части цилиндра непокрытыми, если дно не срезать, в то время как головка для глухой облицовки облицовывает всю глубину.
Система EVST использует коаксиальную подачу порошка. Сопло подает порошок вокруг луча со всех сторон, поэтому робот может менять направление движения по траектории, не изменяя способ подачи порошка в расплавленную ванну. Порошок также обеспечивает широкий выбор износостойких и коррозионностойких сплавов. Подача проволоки не входит в стандартную комплектацию.
В системах, разработанных компанией EVST, используются волоконные лазеры непрерывного действия мощностью от 6 до 12 кВт. Более высокая мощность позволяет обрабатывать большую площадь в час, но мощность для вашей ячейки определяется индивидуально для каждого проекта, исходя из диаметра и длины детали, толщины слоя и целевого выходного напряжения, и подтверждается в ходе испытаний наплавления на ваших деталях.
Для нанесения слоя толщиной 1.2 мм при наружной окантовке высокоскоростная головка работает со скоростью примерно 2–2.5 ч/м² с коэффициентом использования порошка 85–90%, а широкополосная головка — примерно 1.5–3 ч/м² с коэффициентом использования 95% и более. Широкополосная головка расходует меньше порошка, что важно, поскольку порошок является основной статьей расходов.
Укажите наибольший диаметр, длину, подлежащую облицовке, вес и центр тяжести самой тяжелой детали, а также размеры любых плоских деталей. Компания EVST определяет размеры патрона, оси вращения, линейной направляющей и радиус действия робота для этих деталей; линейная направляющая стандартной ячейки имеет эффективный ход 4 м, а остальные ограничения настраиваются для каждого проекта. Для справки, специализированный станок для облицовки наружных диаметров обрабатывает детали диаметром до Ø630 мм × 3,000 мм и весом до 2 т.
Да. Гидравлические опорные колонны, домкраты и цилиндры для угольного горнодобывающего оборудования являются основным применением лазерной наплавки, как для новых деталей, так и для восстановления изношенных. Наплавка производится на наружный диаметр штоков и колонн; наплавка производится на внутренний диаметр цилиндров с внутренней головкой.
Лазерная наплавка применяется для компонентов горнодобывающего оборудования, электроэнергетики, металлургии, нефтехимии и морского строительства, включая трубы нефтяных скважин, валы и крупные детали оборудования, подлежащие ремонту или восстановлению. Производственные линии для наплавки труб нефтяных скважин могут быть спроектированы на заказ.
Перед покупкой следует задать четыре вопроса: будет ли поставщик наносить покрытие на образцы деталей в соответствии с вашими требованиями перед оформлением заказа; сможет ли он предоставить порошок для наплавки, соответствующий условиям эксплуатации; проведет ли он обучение ваших операторов на месте; и как он будет оказывать вам поддержку после поставки, включая удаленную диагностику и поставку запасных частей. Именно поэтому компания EVST поставляет оборудование, подобранный порошок и технологическую настройку в комплекте.
Запланируйте 1-2 дня обучения на месте при поставке, охватывающего систему управления, настройку параметров для работ, связанных с износом и коррозией, а также уход за оптикой. После этого модуль IoT позволит инженерам EVST удаленно диагностировать неисправности; за границей установите местную SIM-карту, поскольку поставляемая SIM-карта не поддерживает международный роуминг.
Да. Компания EVST поставляет запасные части для замены на месте, осуществляет удаленное руководство работами и диагностирует неисправности через модуль IoT системы после установки локальной SIM-карты. В целях безопасности данных SIM-карта или сетевой кабель модуля могут оставаться отключенными в обычном режиме производства и подключаться только тогда, когда требуется удаленная поддержка при возникновении неисправности.
Условия гарантии и сроки поставки зависят от конфигурации и уточняются в коммерческом предложении. После поставки зарубежным предприятиям предоставляется поддержка в виде доставки запасных частей и дистанционного консультирования; выездные визиты за границу организуются с предварительным согласованием стоимости проезда и обслуживания.
Стоимость системы лазерной наплавки зависит от мощности лазера, типа наплавочной головки, размера патрона и длины линейной направляющей, от того, выполняется ли только наружная наплавка или наружная наплавка плюс обработка плоских поверхностей, размера чиллера, а также от ввода в эксплуатацию и обучения персонала на месте. Эксплуатационные расходы в основном связаны с порошком, поэтому уточните также ожидаемый расход порошка. EVST рассчитывает стоимость проекта после анализа ваших деталей; Свяжитесь с нами с чертежами и требованиями к покрытию.
Все приведенные на этой странице данные являются типичными значениями; фактические характеристики облицовки подтверждаются для каждого проекта в ходе испытаний.