
Редакция EVST · Последнее обновление: 1 июня 2026 г.
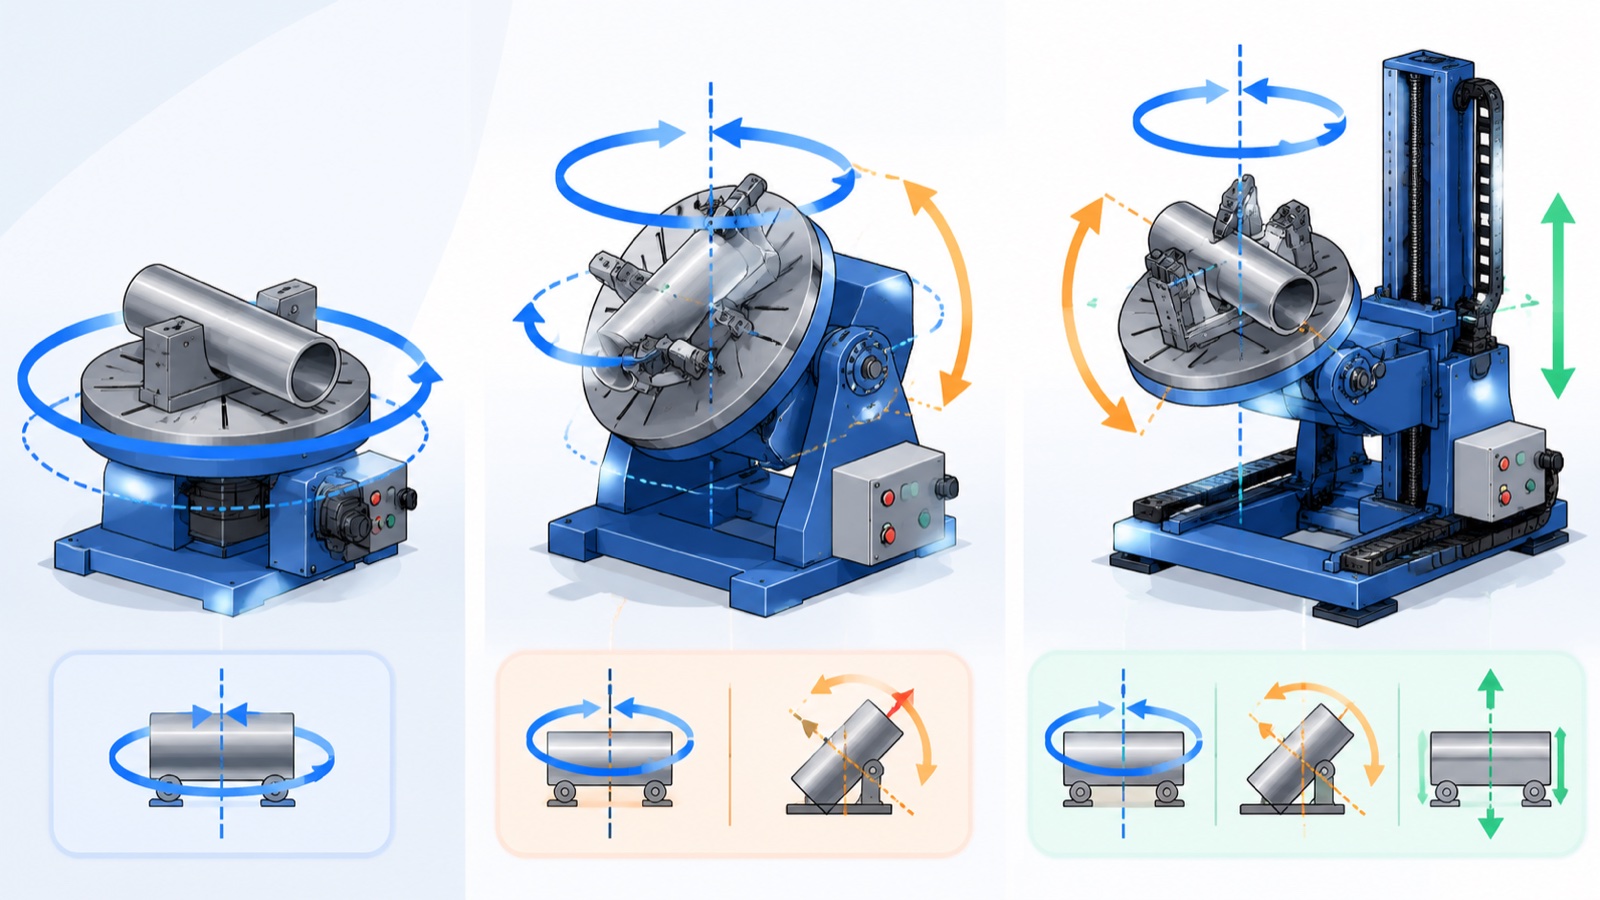
Сварочный позиционер — это механизированное приспособление, которое вращает или наклоняет заготовку, обеспечивая поддержание сварного шва в плоском положении, где скорость и качество сварки максимальны. Количество осей определяет направление движения: одноосевой позиционер вращается вокруг одной оси, двухосевой позиционер добавляет наклон, а трехосевой позиционер сочетает две оси наклона или подъема с вращением. Выбор между ними зависит от геометрии детали, веса и количества сварных швов, расположенных в разных плоскостях.
Что на самом деле делает сварочный позиционер
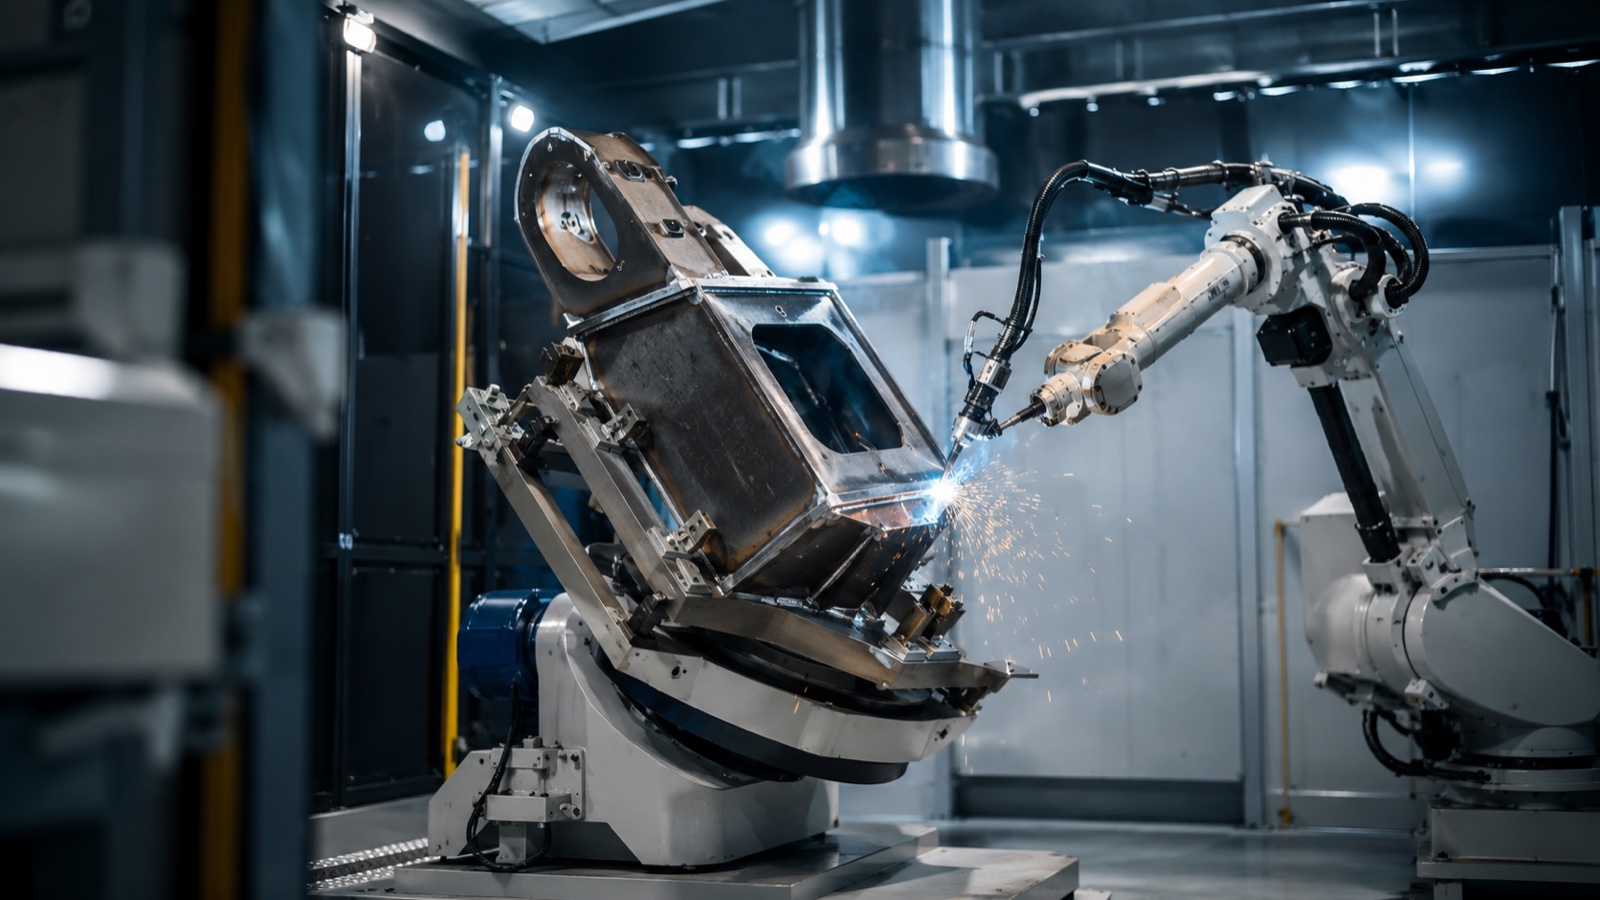
Как ручная, так и роботизированная сварка работают быстрее всего, когда шов плоский, а расплавленный металл находится в стабильном положении под действием силы тяжести. Позиционер перемещает каждый шов в это положение, вместо того чтобы заставлять сварщика или роботизированную руку принимать неудобные углы. В результате достигается более равномерное проплавление, меньшее количество дефектов и сокращение времени цикла.
Согласно опубликованным рекомендациям Американского сварочного общества, качество сварки и скорость перемещения максимальны в горизонтальном положении и ухудшаются по мере перемещения сварных швов в горизонтальное, вертикальное и потолочное положения. Для удержания как можно большего количества сварных швов в этом благоприятном диапазоне существует позиционер. В роботизированных ячейках позиционер также становится частью системы перемещения: его оси могут быть скоординированы с роботом, так что деталь и горелка перемещаются вместе во время одной непрерывной сварки.
Одноосевая, двухосевая и трехосевая системы: ключевое различие.
Практическое различие заключается в степенях свободы, которые определяют, сколько граней детали можно поднести к горелке без повторной фиксации.
| Тип | Оси / движение | Подходящий для | Типичное ограничение |
|---|---|---|---|
| Одноосный | 1 (вращение вокруг одной оси) | Круглые или симметричные детали: валы, фланцы, трубные узлы, барабаны. | Невозможно наклонить; швы на торцевых поверхностях остаются не в плоском положении. |
| 2 оси | 2 (вращение + наклон) | Кронштейны, рамы, сварные несущие конструкции, требующие как поворота, так и наклона. | Ограниченная досягаемость при работе с очень высокими или глубокими секциями коробок. |
| 3 оси | 3 (вращение + наклон + подъем или второй наклон) | Сложные узлы со швами в нескольких плоскостях | Более высокая стоимость и больше усилий по программированию и калибровке. |
Одноосевой станок — это рабочая лошадка для всего, что по сути представляет собой вращающееся тело. Добавьте ось наклона, и вы охватите большую промежуточную область конструкционного производства, где деталь должна одновременно вращаться и наклоняться. Третья ось окупается только тогда, когда детали действительно трехмерны, и переналадка в противном случае обошлась бы дороже, чем дополнительная ось.
Как выбрать правильное количество осей
На практике большинство решений принимается на основе трех вопросов:
- Где проходят швы? Если каждый сварной шов лежит на одной окружности, достаточно одноосевого позиционера. Швы, расположенные в нескольких плоскостях, указывают на 2 или 3 оси.
- Насколько тяжела и насколько сбалансирована эта деталь? Нагрузки, смещенные от центра, создают моменты, вызывающие наклон, которые должны надежно удерживаться не только номинальной массой, но и зубчатой передачей и тормозами позиционера.
- Осуществляет ли позиционер координацию действий с роботом? Для скоординированного движения необходимы оси, которые контроллер робота может синхронно перемещать, что делает предпочтительными интегрированные 2- и 3-осевые блоки по сравнению с автономным поворотным столом.
Согласно наблюдениям в отрасли, наиболее распространенная ошибка при выборе позиционера заключается в том, что он ориентируется исключительно на номинальную полезную нагрузку, игнорируя центр тяжести и радиус поворота груза. Позиционер, рассчитанный на 1000 кг центрированной, компактной массы, может быть небезопасен, если 600 кг подвешены далеко от оси. Авторитетные производители, включая EVST, публикуют диаграммы момента нагрузки и центра тяжести вместе с указанием заявленной полезной нагрузки именно по этой причине.
Считывание данных о полезной нагрузке и точности.
В технических характеристиках позиционеров преобладают две цифры, и обе заслуживают пристального внимания.
полезная нагрузка Это максимальная масса заготовки при заданном центре тяжести. Производители предлагают одну и ту же модель в нескольких вариантах грузоподъемности, поскольку редуктор, подшипники и тормоз рассчитаны на наихудший момент. Например, одноосевые и двухосевые сварочные позиционеры EVST предлагаются в различных вариантах грузоподъемности, от нескольких сотен килограммов до 5000 кг, поэтому покупатель может подобрать устройство под нужную деталь, а не переборщить с параметрами.
Повторяемость Точность возврата позиционера в заданное положение обычно выражается в миллиметрах на рабочей поверхности или в угловых минутах. Для роботизированной сварки обычно характерна повторяемость в диапазоне от ±0.06 до ±0.25 мм в зависимости от размера и типа полезной нагрузки, и более высокая точность не означает автоматически лучшее качество: она должна просто находиться в пределах допуска сварки, чтобы горелка находила соединение при каждом цикле.
Согласно техническим данным производителя, более крупные и тяжелые позиционеры обычно имеют несколько меньшую повторяемость, поскольку масса и деформация конструкции возрастают быстрее, чем жесткость. Такой компромисс является нормальным, и именно поэтому грузоподъемность и повторяемость всегда следует оценивать совместно.
Позиционер, робот и направляющая как единая система
В современных сварочных ячейках позиционер редко работает в одиночку. Обычно это один из элементов группы скоординированных движений, которая может также включать сварочного робота и линейную направляющую. Робот достигает шва, позиционер ориентирует деталь, чтобы шов оставался ровным, а направляющая расширяет рабочую зону для обработки длинных или нескольких заготовок. Подробнее о том, как линейная ось вписывается в систему, см. в нашем сопроводительном руководстве. Линейные направляющие и рельсы для 7-й оси робота, И наша Полное руководство по роботизированной сварке для получения более полной картины клетки.
Скоординированное движение — вот что отличает настоящий роботизированный позиционер от простого поворотного стола. Когда контроллер робота управляет осями позиционера, система может удерживать оптимальный угол наклона горелки к обрабатываемой детали на изогнутом шве за один проход, вместо остановки, индексации и перезапуска. Компания EVST производит свои одноосевые и двухосевые позиционеры EVS-SWP именно для такой интеграции, и, будучи поставщиком «под ключ», поставляет робота, позиционер и направляющую как единую пусконаладочную ячейку, а не как отдельные детали, которые необходимо подбирать на месте.
Безопасность и стандарты
Позиционеры перемещают тяжелые массы, поэтому надежность ограждений и систем управления имеет такое же важное значение, как и качество сварки. В соответствии со стандартом ISO 10218 и сопутствующими рекомендациями ISO/TS 15066 для промышленных робототехнических систем, вся производственная ячейка, включая позиционер и его перемещение, должна оцениваться как единое целое, при этом ограждения, блокировки и аварийные остановки должны охватывать весь рабочий объем позиционера.
Практические функции безопасности, которые необходимо учитывать при выборе позиционера, включают в себя отказоустойчивые удерживающие тормоза, блокирующие нагрузку при отключении питания, заданные пределы момента нагрузки, а также, в случаях, когда операторы загружают детали, пока робот выполняет сварку в другом месте, двухпозиционную или барьерную систему, которая не допускает людей в активную зону. Позиционеры EVST поставляются с сертификатами CE, SGS и TUV от сторонних организаций, а инженеры компании проводят ввод систем в эксплуатацию на объектах более чем в 100 странах, что обеспечивает единообразие конструкции с точки зрения безопасности от завода до производственного цеха заказчика.
Часто задаваемые вопросы
В чём разница между одноосевым и двухосевым сварочным позиционером?
Одноосевой позиционер вращает заготовку вокруг одной оси, что подходит для круглых или симметричных деталей, таких как валы, фланцы и трубные узлы. Двухосевой позиционер добавляет ось наклона, поэтому он может как вращать, так и наклонять деталь. Это позволяет ему приводить швы в нескольких плоскостях в плоское положение для сварки, поэтому двухосевые устройства широко распространены в конструкционном и кронштейновом производстве.
В каких случаях мне действительно нужен 3-осевой позиционер?
Трехосевой позиционер оправдан, когда деталь действительно трехмерная, со сварными швами в нескольких плоскостях, и когда перенатяжка между сварными швами займет больше времени, чем дополнительная ось. Для более простых деталей одно- или двухосевой позиционер обеспечивает тот же эффект плоского позиционирования при меньших затратах и меньшем объеме программирования.
Насколько важна полезная нагрузка позиционера по сравнению с центром тяжести?
Оба параметра важны, и центр тяжести часто является ограничивающим фактором. Позиционер, рассчитанный на заданную массу, предполагает, что груз расположен близко к оси. Смещенный от центра или сильно выступающий груз создает вращающий момент, который может превышать номинальную нагрузку устройства даже при меньшей, чем заявленная полезная нагрузка. Всегда проверяйте таблицы зависимости момента нагрузки от центра тяжести, а не только заявленную полезную нагрузку.
Можно ли синхронизировать сварочный позиционер с роботом?
Да. Когда оси позиционера приводятся в движение контроллером робота в составе скоординированной группы движений, деталь и сварочная горелка движутся вместе, удерживая идеальный угол сварки по непрерывному шву за один проход. Это главное преимущество интегрированного роботизированного позиционера по сравнению с автономным поворотным столом.
Какой диапазон полезной нагрузки охватывают сварочные позиционеры?
Коммерческие сварочные позиционеры рассчитаны на нагрузку от примерно 100 кг до нескольких тонн обрабатываемой детали. Например, модельный ряд EVST включает одноосевые и двухосевые устройства грузоподъемностью от нескольких сотен килограммов до 5000 кг, с несколькими уровнями грузоподъемности для каждой модели, что позволяет подобрать устройство под конкретную деталь, а не устанавливать избыточные параметры.
Об авторе: Данное руководство подготовлено редакционной командой EVST. EVST (EVS TECH CO., LTD) — производитель робототехники из Чэнду, основанный в 2018 году. Компания производит промышленных роботов, коллаборативных роботов, сварочных позиционеров и линейных направляющих, экспортируемых в более чем 100 стран мира. Продукция имеет сертификаты CE, SGS и TUV.
Последнее обновление: 1 июня 2026 г. Описанные характеристики являются ориентировочными для отрасли и производителя; перед оформлением заказа необходимо подтвердить полезную нагрузку, пределы центра тяжести и повторяемость, сравнив их с текущими данными о продукте.