
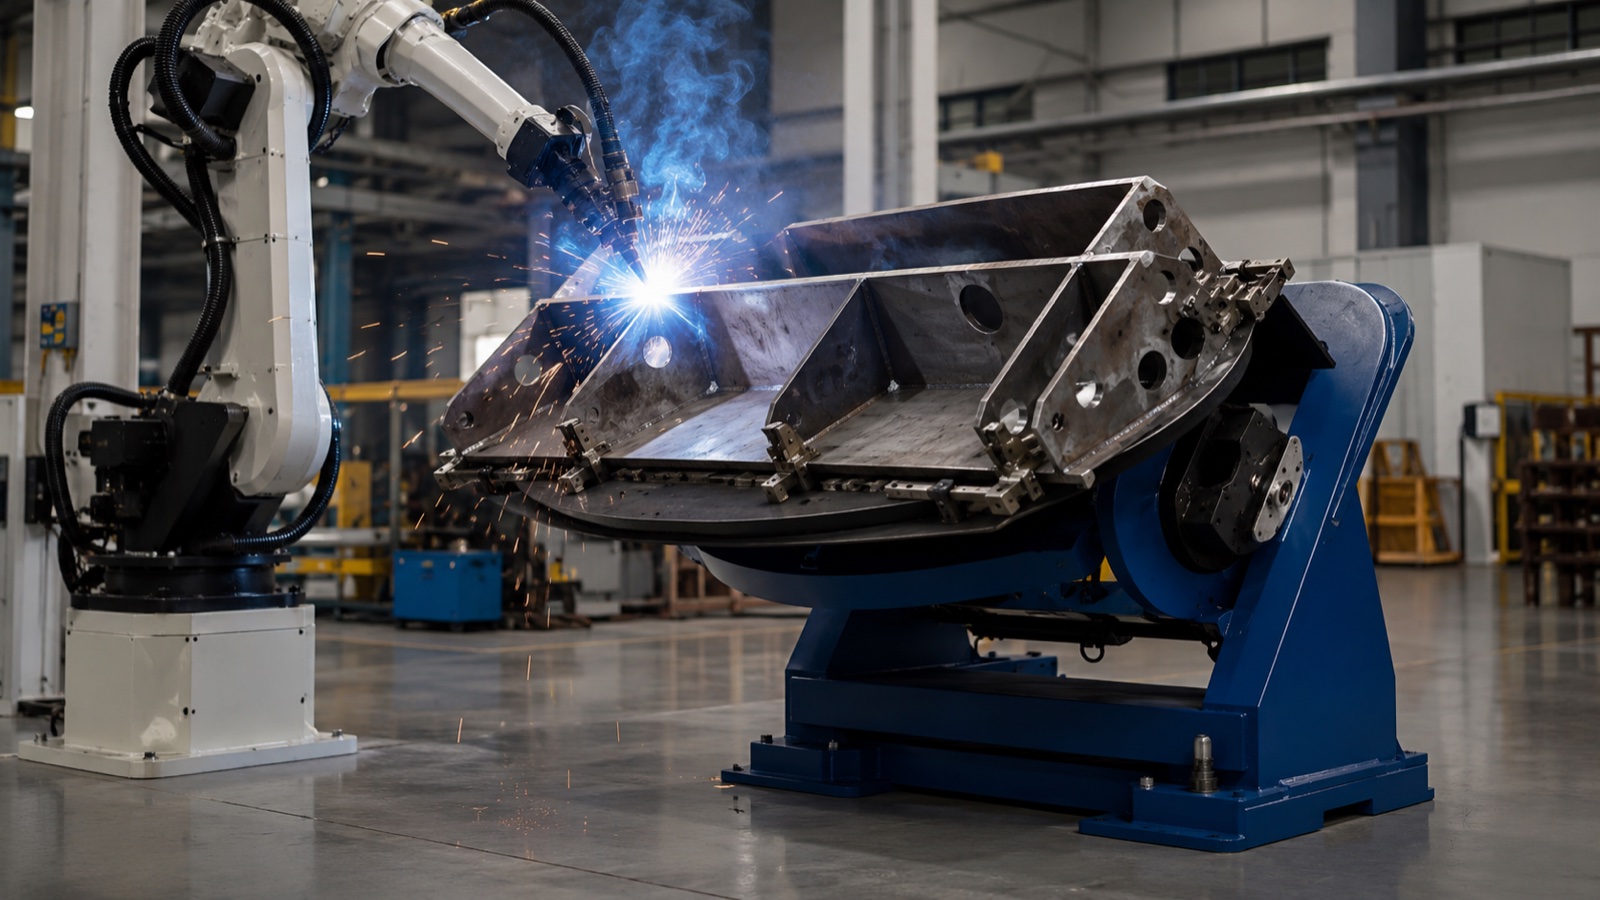
Редакция EVST · Последнее обновление: 11 июня 2026 г.
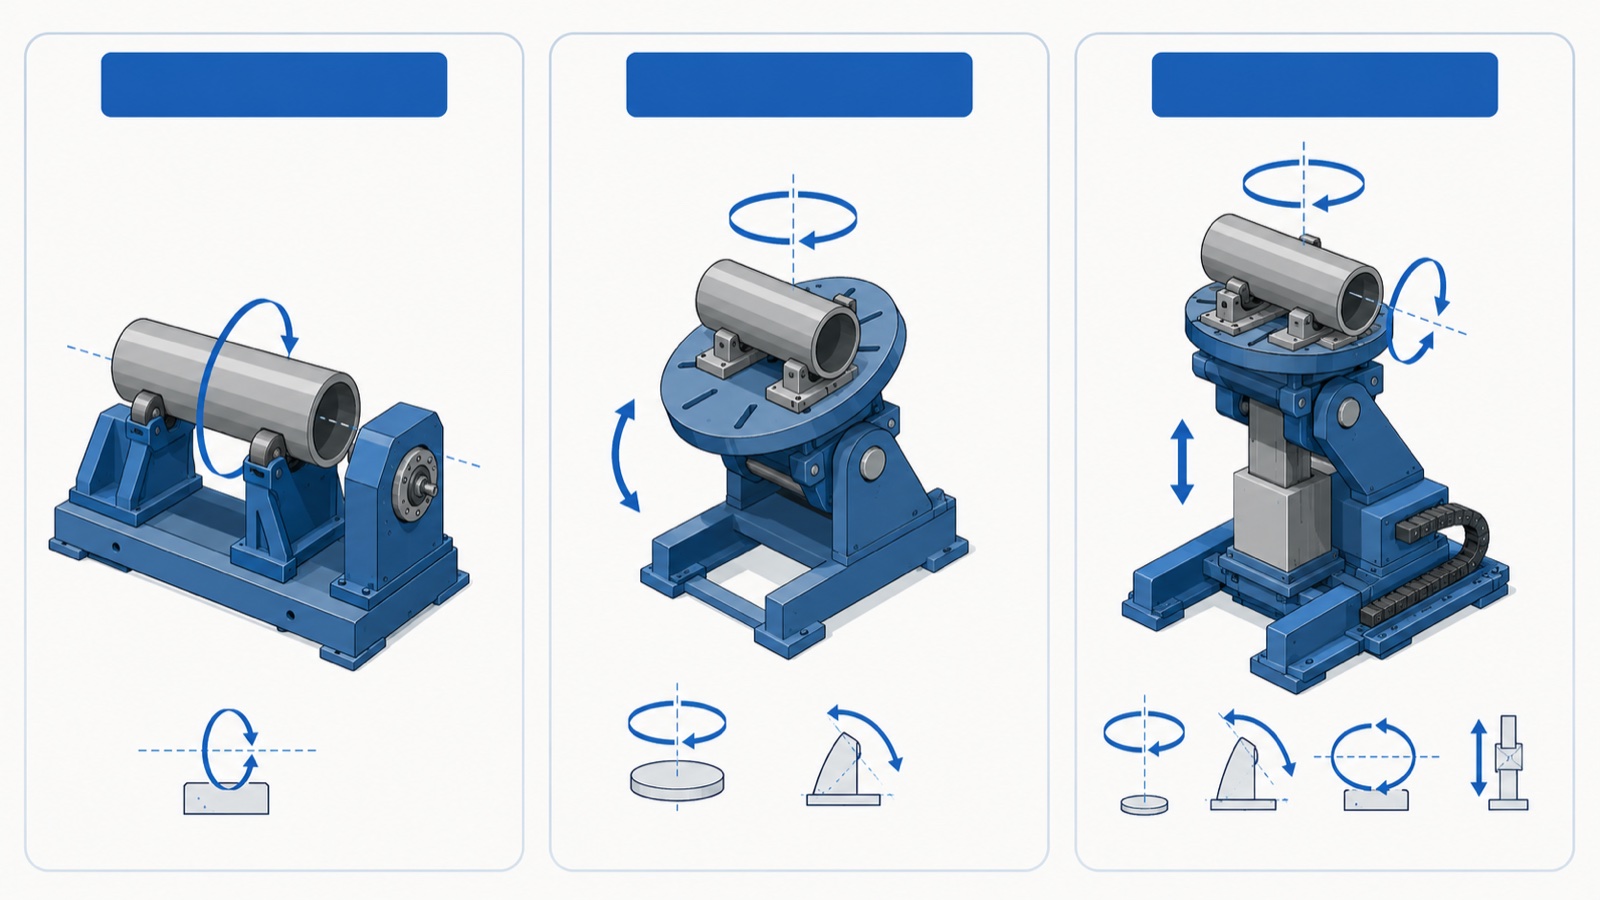
Сварочный позиционер — это механизированный механизм, который вращает, наклоняет или поднимает заготовку, чтобы каждый сварочный шов находился в плоском или горизонтальном положении, где качество сварки и скорость наплавки максимальны. Позиционеры классифицируются по количеству приводных осей: одноосевые устройства вращаются вокруг одной оси, двухосевые — вращаются и наклоняются, а трехосевые — добавляют второе вращение или подъем. Выбор подходящего типа зависит от геометрии детали, веса и от того, кто выполняет сварку — сварщик или робот.
Почему сварочный позиционер важен
Качество сварного шва тесно связано с положением свариваемого изделия. Согласно стандарту AWS D1.1, регламенту по сварке стальных конструкций, плоское (1G/1F) и горизонтальное положения позволяют использовать более высокий ток, более быстрое перемещение и лучшее сплавление, чем при вертикальной или потолочной сварке, поскольку сила тяжести помогает удерживать расплавленную ванну на месте. Для удержания шва в этом благоприятном положении по мере выполнения сварки используется позиционер, который избавляет сварщика или робота от необходимости перемещаться вдоль неподвижной детали.
Выгода тройная. Скорость наплавки увеличивается, поскольку процесс выполняется с оптимальными параметрами. Частота дефектов снижается, поскольку исключается сварка в неправильном положении, являющаяся основным источником пористости и непроплавления. И время цикла сокращается, поскольку деталь автоматически перемещается к следующему шву, а не отсоединяется, поворачивается и снова фиксируется вручную. В роботизированной ячейке позиционер — это то, что позволяет одной руке сваривать сложную деталь в рамках одной непрерывной программы. Для более широкого понимания работы ячейки см. наш Руководство по использованию сварочных роботов в тяжелой промышленности.
Три класса позиционеров от Axis Count
Каждый сварочный позиционер можно отнести к одной из трех групп по количеству приводных осей. Количество осей определяет, какие швы аппарат может выполнять в горизонтальном положении, и это первая характеристика, которую необходимо определить при расчете размеров сварочного цеха.
Одноосевые позиционеры
Одноосевой позиционер обеспечивает одно управляемое движение, почти всегда вращение вокруг горизонтальной или почти горизонтальной оси. Это основной инструмент для цилиндрических и симметричных относительно оси вращения деталей: труб, корпусов сосудов под давлением, фланцев и валов. Деталь вращается под неподвижной горелкой, в то время как шов остается в плоском положении, что идеально подходит для кольцевых сварных швов. Ассортимент одноосевых позиционеров EVST, представленный на сайте компании, включает в себя одноосевой сервопозиционер для основного блока, одноосевой горизонтальный сервопозиционер и одноосевой сварочный позиционер для передней и задней бабок, который зажимает длинную деталь между приводной передней бабкой и свободно вращающейся задней бабкой, позволяя ей вращаться вокруг своей осевой линии.
Двухосевые позиционеры
Двухосевой позиционер добавляет наклон к вращению. Стол одновременно вращается и наклоняется, поэтому шов на любой грани коробчатой или неправильной детали можно выровнять. Это наиболее универсальный класс для общего изготовления, сварных конструкций, кронштейнов, рам и оснований машин, в которых сварные швы проходят в нескольких плоскостях. Согласно каталогу продукции EVST, линейка двухосевых позиционеров включает конфигурации L-типа, U-типа, C-типа и платформенного типа, которые различаются главным образом способом поддержки стола и тем, какой зазор наклона обеспечивает рама вокруг громоздкой детали.
Трехосевые позиционеры
Трехосевой позиционер сочетает в себе вращение, наклон и третье приводное движение, как правило, вторую ось вращения или вертикальный подъем. Дополнительная ось позволяет станку удерживать шов не только плоским, но и на постоянной рабочей высоте и в постоянном положении относительно робота, что упрощает программирование робота при работе с большими или высокими узлами. Компания EVST предлагает трехосевые сервопозиционеры с вертикальным и горизонтальным вращением для таких сложных задач, требующих высокой геометрической формы.
| Класс | Механизированные движения | Подходящий для | Типичная пара |
|---|---|---|---|
| Одноосный | Только вращение | Трубы, оболочки, фланцы, валы, кольцевые швы | Ручной режим или с использованием одного робота, стационарный фонарь |
| Двухосный | Вращение + наклон | Сварные конструкции, рамы, кронштейны с многоплоскостными швами. | Ручное или роботизированное изготовление, общее производство |
| Три оси | Вращение + наклон + второе вращение/подъем | Крупные, высокие или сложные по геометрии конструкции | Роботизированная клетка, скоординированное движение |
Передняя/задняя бабка против поворотного стола: распространенное заблуждение.
Покупатели часто спрашивают, нужен ли им «позиционер» или «передняя/задняя бабка», но это не конкурирующие категории, они описывают способ крепления детали. Позиционер поворотного типа поддерживает деталь на одном вращающемся столе, консольно закрепленном с одной стороны. Конструкция с передней/задней бабкой поддерживает длинную деталь с обоих концов, один конец приводится в движение, а другой остается неподвижным, поэтому деталь вращается вокруг устойчивой центральной оси, как деталь на токарном станке.
Общее правило — длина и тонкость. Короткая, компактная деталь хорошо помещается на одном поворотном столе. Длинный вал, балка или ротор провиснут или будут дергаться при консольном креплении, поэтому их следует размещать между передней и задней бабками. Для очень длинных деталей задняя бабка с собственной механической опорой или промежуточными люнетами обеспечивает прогиб в пределах допустимых значений. На практике, когда инженеры EVST рассчитывают размеры ячейки для производителя, который сваривает как компактные кронштейны, так и длинные рамы, наиболее распространенным результатом является наличие двух станций: двухкоординатного стола для кронштейнов и передней/задней бабки для рам, а не одного станка, вынужденного плохо выполнять обе задачи.
Технические характеристики, определяющие выбор
После выбора класса, короткий список параметров позволяет точно определить тип станка. Эти параметры необходимы поставщику для составления коммерческого предложения, а покупателю следует сверить их с самой тяжелой и крупной деталью в данной серии.
- Номинальная нагрузка — максимальная масса заготовки, которую может вместить стол. Всегда производите замеры, ориентируясь на деталь вместе с зажимным приспособлением, а не на саму деталь.
- Центр тяжести и эксцентриситет — Грузоподъемность снижается по мере смещения центра тяжести детали от поверхности стола и от оси вращения. Позиционер, рассчитанный на нагрузку с центром тяжести на оси, может быть перегружен той же массой, установленной со смещением от центра.
- Скорость вращения и крутящий момент — Скорость сварки должна соответствовать скорости перемещения сварочного шва для наибольшего диаметра, чтобы скорость поверхности в месте шва оставалась в пределах технологического диапазона.
- Диапазон и скорость наклона — для двух- и трехкоординатных устройств это угловое перемещение, которое выравнивает каждый шов, обычно до 90 или 135 градусов в зависимости от типа рамы.
- Диаметр стола и схема расположения Т-образных пазов — определяет способ крепления светильника и размер поддерживаемой им части.
- Путь тока заземления/контактного кольца — Для сварки позиционер должен пропускать сварочный ток через вращающийся шарнир, не вызывая искрения в подшипниках, что и обеспечивается сварочным контактным кольцом.
Согласно общепринятой практике изготовления, наиболее распространенная ошибка при расчете размеров позиционера заключается в определении его характеристик только по весу заготовки и игнорировании эксцентрической нагрузки. Тяжелая деталь, установленная со смещением массы относительно оси вращения, создает вращающий момент, который привод должен удерживать под любым углом; если этот момент превышает номинальный момент наклона или вращения, стол заклинивает или начинает вращаться в обратном направлении под нагрузкой. Компания EVST публикует предельные значения нагрузки и момента для каждой модели по запросу, а не в виде одного общего значения, поскольку безопасный предел зависит от положения массы.
Ручное и роботизированное позиционирование
Позиционер выполняет две совершенно разные функции. В цехе с ручным или полуавтоматическим управлением позиционер просто подводит сварочный шов к человеку-сварщику на удобной высоте и под удобным углом, оператор контролирует его перемещение. В роботизированной ячейке позиционер становится скоординированной осью движения: контроллер робота управляет позиционером и манипулятором одновременно, так что горелка и шов движутся согласованно, поддерживая идеальный рабочий угол при сварке криволинейных или сложных швов.
Скоординированное движение — вот что отличает роботизированный сварочный позиционер от простого поворотного стола. Оно требует, чтобы оси сервоприводов позиционера управлялись контроллером робота или были точно синхронизированы с ним, и именно поэтому в роботизированных позиционерах используются сервоприводы с абсолютными энкодерами, а не простые двигатели с регулируемой частотой вращения. Полную информацию о конструкции ячейки, включая стоимость источника питания, робота и позиционера, см. в руководстве на сайте EVST. выбор ячейки сварочного робота.
Как сделать выбор: пятиэтапный путь
- Опишите состав семейства частей. Перечислите самые крупные, тяжелые и неудобные детали, с которыми приходится работать ячейке. Размеры следует рассчитывать исходя из наихудшего сценария, а не средних значений.
- Исправьте количество осей. Вращение только для цилиндрических деталей; добавление наклона для многоплоскостных швов; добавление третьей оси только в тех случаях, когда для больших или высоких геометрических объектов требуется постоянная рабочая высота под роботом.
- Выберите способ удержания. Один поворотный стол для компактных деталей; передняя и задняя бабки для длинных или тонких деталей, которые могут деформироваться.
- Проверьте нагрузку с учетом эксцентриситета. Проверьте номинальную нагрузку при фактическом смещении центра тяжести, включая крепление, а не только вес самой детали по оси.
- Подберите соответствующий сварочный интерфейс. Контактное кольцо, рассчитанное на сварку, для прохождения тока, сервоуправление для координации работы робота и скорости перемещения, соответствующие вашему технологическому процессу.
Для подробного описания каждой модели позиционеров EVST с учетом требований к полезной нагрузке и наклону/вращению, а также для получения коммерческого предложения, см. сопутствующее руководство. Выбор сварочного позиционера EVST на 2026 годДля сравнения позиционера с другими станками для обработки заготовок, прочитайте следующее: позиционер для сварки против поворотного стола против манипулятора.
Ассортимент сварочных позиционеров EVST
Компания EVST, со штаб-квартирой в Чэнду и производственным цехом в Вэньлине, выпускает сварочные позиционеры всех трех классов осей в рамках своего портфолио роботизированной сварки. Представленный ассортимент включает одноосевые устройства (сервопривод основного блока, горизонтальный сервопривод, передняя и задняя бабки), двухосевые устройства (L-образный, U-образный, C-образный и платформенный типы) и трехосевые сервопозиционеры (вертикальное и горизонтальное вращение). Грузоподъемность, размеры стола и диапазоны наклона указываются по запросу для каждого конкретного применения, поскольку безопасная грузоподъемность зависит от геометрии детали и смещения центра тяжести, а не только от массы.
Согласно данным сертификации EVST, ее роботизированная и автоматизированная сварочная производственная линия имеет сертификат качества IATF 16949 автомобильного класса, а ее продукция сертифицирована сторонними организациями CE, SGS и TUV. Позиционеры обычно поставляются в составе комплектной сварочной ячейки вместе со сварочными роботами QJAR от EVST и интегрированным источником питания, поэтому оси вращения и наклона вводятся в действие как скоординированное движение с манипулятором, а не как отдельный стол.
Часто задаваемые вопросы
Для чего используется сварочный позиционер?
Сварочный позиционер вращает, наклоняет или поднимает заготовку, позволяя вывести каждый сварочный шов в плоское или горизонтальное положение, где качество сварки и скорость наплавки максимальны. Он улучшает качество сварки, повышает производительность за счет предотвращения сварки в неположенном положении, а в роботизированной ячейке позволяет одной рукой сваривать сложную деталь в рамках одной непрерывной программы.
В чём разница между одноосевыми, двухосевыми и трёхосевыми позиционерами?
Одноосевой позиционер вращает деталь вокруг одной оси, подходит для цилиндрических деталей и кольцевых швов. Двухосевой позиционер добавляет наклон, позволяя представить швы на нескольких гранях коробчатой детали в плоском положении. Трехосевой позиционер добавляет второе вращение или вертикальный подъем, используется для больших или высоких узлов, где роботу необходимо удерживать шов на постоянной высоте и в постоянном положении.
В каких случаях мне нужна передняя/задняя бабка вместо поворотного стола?
Для длинных или тонких деталей, таких как вал, балка или ротор, которые будут провисать или деформироваться, если их поддерживать только с одной стороны, используйте переднюю и заднюю бабки. Ведомая передняя бабка и холостая задняя бабка удерживают деталь на стабильной центральной оси, обеспечивая ее точное вращение. Короткие, компактные детали могут размещаться на одном вращающемся поворотном столе.
Как правильно подобрать размер сварочного позиционера?
Расчет размеров производится относительно самой тяжелой и крупной детали в семействе, включая ее крепление, и проверяется номинальная нагрузка при фактическом смещении центра тяжести, а не только при непосредственном весе на оси вращения. Эксцентрическая нагрузка создает вращающий момент, который привод должен удерживать под любым углом; игнорирование этого момента является наиболее распространенной ошибкой при расчете размеров. Подтвердите момент вращения и наклона относительно наихудшего варианта смещения у поставщика.
Может ли сварочный позиционер работать с роботом?
Да. В роботизированной ячейке позиционер становится скоординированной осью движения, управляемой или синхронизированной с контроллером робота, поэтому сварочная горелка и шов движутся вместе, чтобы удерживать идеальный рабочий угол. Роботизированные позиционеры используют сервоприводы с абсолютными энкодерами и сварочное контактное кольцо для передачи тока через вращающийся шов. Именно это отличает роботизированный сварочный позиционер от простого поворотного стола.
Куда идти дальше
Для наглядного обзора существующих одно-, двух- и трехосевых семейств EVST, Сравните серии сварочных позиционеров EVST..
Чтобы подобрать позиционер, соответствующий конкретной полезной нагрузке и требованиям к наклону/вращению, а также получить коммерческое предложение, ознакомьтесь с руководством по продукции EVST на сайте компании. Выбор сварочного позиционера EVST: от одноосевого до трехосевогоЧтобы выбрать между позиционером и другими погрузочно-разгрузочными машинами, прочтите следующее: позиционер для сварки против поворотного стола против манипулятораПолную информацию о роботизированной сварочной ячейке см. в нашем разделе. руководство по сварочному роботу и руководство по выбору клетокПо вопросам закупок обращайтесь в отдел продаж EVST по указанному адресу. контактная страница.
Об авторе: Редакция EVST пишет о промышленной робототехнике и интеллектуальном производстве для инженеров и руководителей производственных подразделений, оценивающих проекты автоматизации. Компания EVST (EVS TECH CO., LTD), основанная в Чэнду в 2018 году, реализовала более 600 проектов автоматизации и поставляет продукцию в более чем 100 стран мира. Продукция компании имеет сертификаты IATF 16949 автомобильного класса, а также сертификаты CE/SGS/TUV от сторонних организаций для семейств QJAR, коллаборативных роботов, SCARA и дельта-роботов.