
Для заказчика, занимающегося изготовлением металлоконструкций, переход от ручной сварки к роботизированной оснастке. Обучение робота правильной траектории движения горелки доказывает, что он может достичь одного образца. В производстве же возникает более сложный вопрос: сможет ли следующая реальная деталь обеспечить такое же соединение в том же месте, приемлемый зазор, освободить место для перемещения горелки и шланга, а также получить сварной шов, соответствующий требованиям заказчика? Быстрая демонстрация должна привести к контролируемому испытанию первой и последующих деталей, а не сразу к обещанию высокой производительности.
Во-первых, обеспечьте повторяемость соединения в приспособлении.
Начните с фактического сборочного чертежа и определите опорные поверхности, которые определяют положение сварного шва. Затем проверьте, как приспособление нагружает, фиксирует и зажимает обычную деталь и деталь с наихудшими параметрами в пределах заявленного допуска. Зажим должен удерживать заданную геометрию, не закрывая шов и не вызывая столкновения горелки. Отметьте положение шва и зазор после зажима, а не просто запрограммированные координаты робота.
Робот повторяет заданный маршрут, в то время как непостоянство качества изготовления, подгонки и зазора в шве может привести к смещению детали под ним. Если зазор выходит за рамки возможностей выбранной процедуры сварки, более плавное движение робота не сможет его исправить. Инженерные альтернативы включают в себя повышение однородности деталей на начальном этапе, изменение позиционирования или зажима, сужение допустимого семейства деталей или определение и тестирование подходящего метода поиска шва или компенсации. Фактические детали и требования к сварке определяют, какой из вариантов оправдан.
| Какие изменения происходят между частями? | Что зафиксировать на матче | Первое изменение, которое следует рассмотреть, если испытание не удастся, |
|---|---|---|
| Смещение шарниров при сохранении номинальных размеров деталей. | Базовая точка посадки, последовательность зажима, положение соединения после зажима | Перед редактированием каждой заданной точки выполните корректировку исходных данных или исходного оборудования. |
| Изменения зазора в сварном шве | Диапазон расхождений между обычными и наихудшими согласованными входными образцами | Пересмотрите конструкцию или крепление, расположенные выше по потоку; пересмотрите утвержденную процедуру сварки. |
| Torch достигает первого образца, но не всех мест. | Полное свободное пространство вокруг горелки/сопла, запястья и шланга при подходе, сварке и отступлении | Переместите зажимы, измените подход/расположение горелки или разделите операцию. |
| Одна часть сваривается, последующие части требуют частой доработки. | Результаты проверки для последовательных деталей одинаковы, с указанием причины каждого ремонта. | Прежде чем заявлять о повторяемости, необходимо выявить вариации параметров детали, настройки процесса или изменения типа горелки/контакта. |
Опорное крепление может обеспечить доступ к дорожке или закрепить факел.
Для каждого необходимого шва проверьте горелку. телоОбратите внимание на сопло, рабочий угол, запястье и траекторию кабеля, а не только на точку на шве. Зажим, улучшающий позиционирование детали, может блокировать желаемый подход. Путь, который открывается после установки одного незагруженного образца, может оказаться невозможным после установки всех компонентов и зажимов. Проверьте подход, перемещение дуги и отступление с помощью фактического приспособления и репрезентативной группы деталей. Если доступ невозможен без повреждения соединения, замените приспособление или разделите задачу, вместо того чтобы прокладывать рискованный путь в обход препятствия.
На видео показана работа светлого робота, сваривающего за длинным зажимным столом, при этом на некоторых участках ролика видны яркие сварочные дуги. Это дает визуальный контекст для обсуждения сварки повторяющихся деталей: робот, горелка и зажимное устройство должны работать вместе. Видео не содержит описания процедуры сварки, измерений зазоров в швах или результатов сварки готовых деталей.
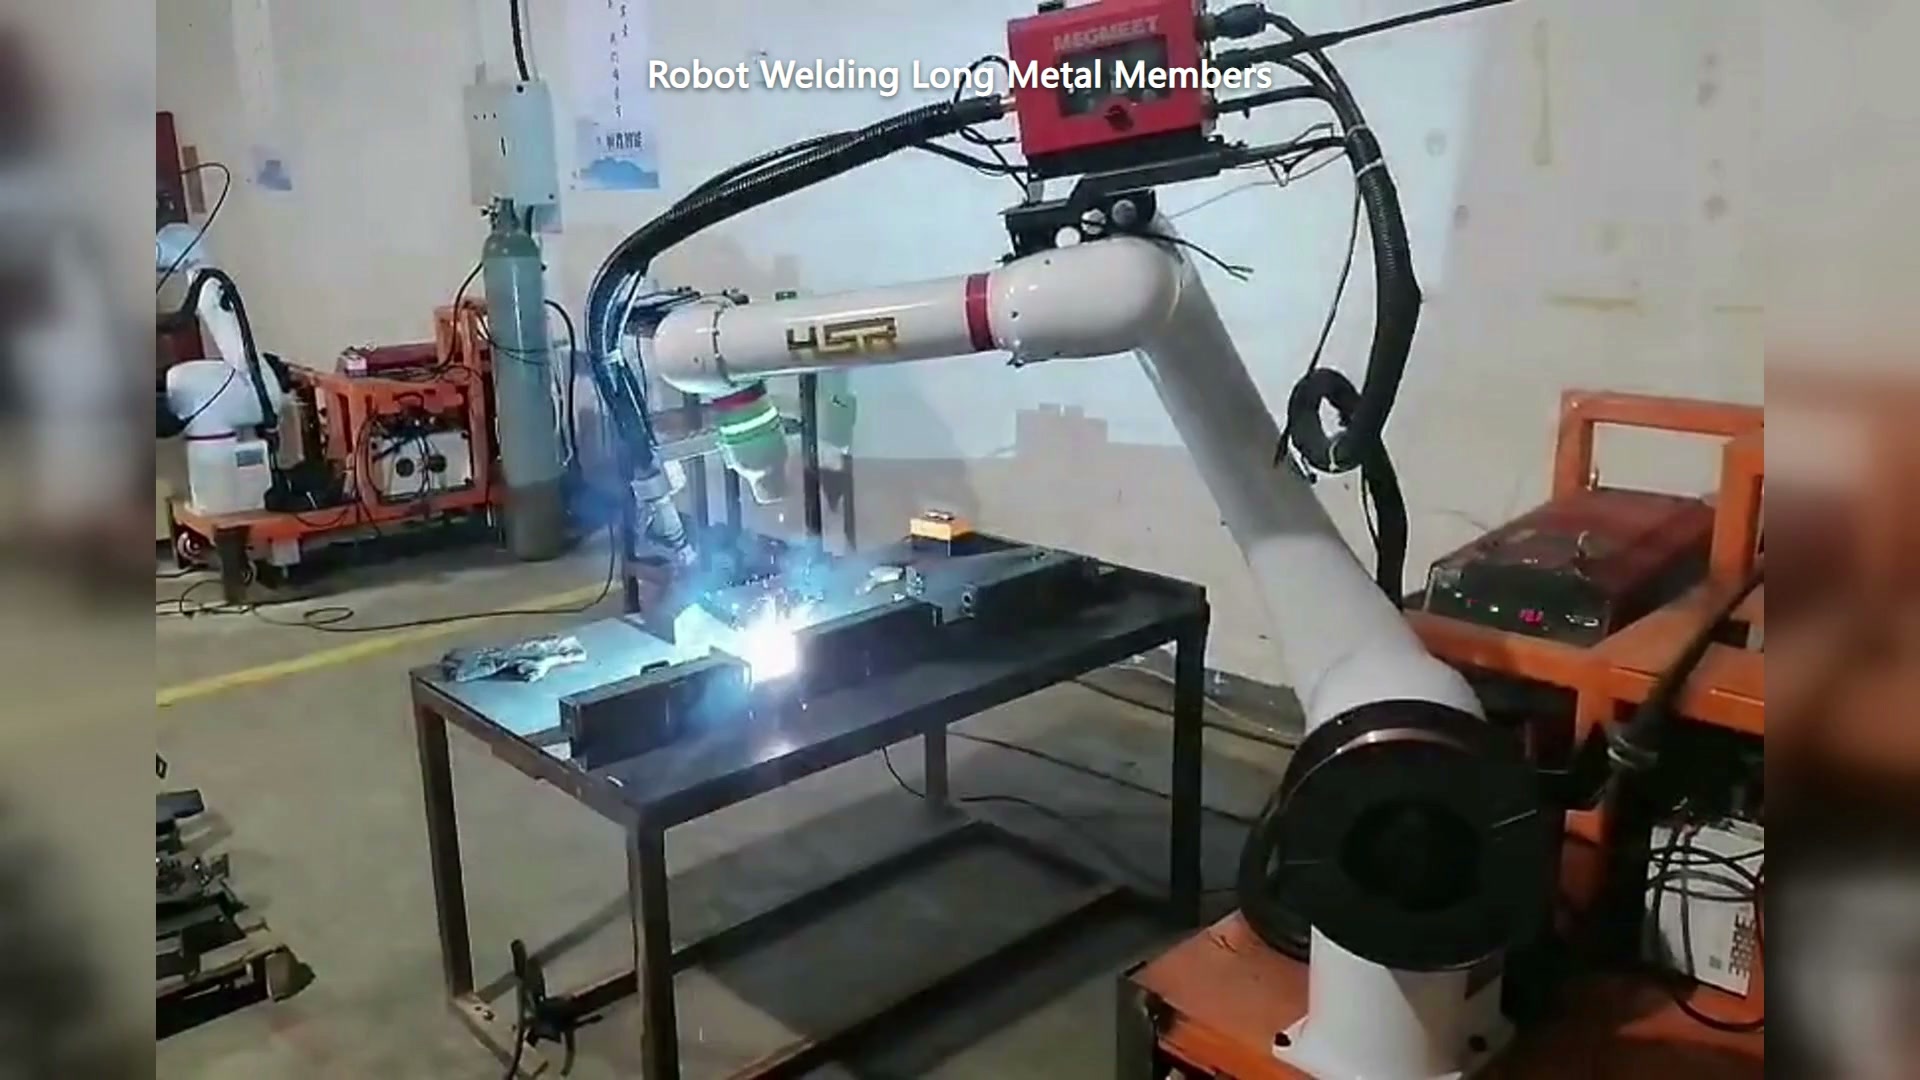
00:30 — Светлый робот выполняет сварку над длинным зажимным столом; видна сварочная дуга.
Использование манипулятора коллаборативного типа не обеспечивает безопасную дуговую сварку при неограниченном доступе в непосредственной близости. Необходимо провести оценку воздействия дуги, горячего металла, дыма и движения в рабочей зоне с учетом спецификой выполняемых задач, а также разработать четкую схему защиты. Уточните, какие задачи разрешены оператору во время сварки и как рабочая зона обеспечивает безопасный доступ к приспособлениям.
Затем проверьте сварной шов, а не только его контур.
Сохраните информацию о сварочной процедуре, материалах и критериях приемки вместе с опытными образцами. Уточните, кому принадлежат настройки сварки и какие изменения требуют повторного утверждения. Изготовьте первый образец со всеми доступными швами и проверьте его требуемым методом. Затем изготовьте репрезентативные образцы в последующих партиях и с учетом ожидаемых отклонений, отмечая посадку приспособления, зазор в соединении, доступ горелки, идентификатор параметра/рецептуры и результаты проверки для каждого образца. Качественный результат, полученный для одного идеального образца, не гарантирует повторяемость результатов для следующей партии.
Полезный протокол приемки может иметь четыре результата: принят первый проход, принято после ремонта, отклонены и Не подлежит безопасной сварке в предлагаемом приспособленииПоследняя категория имеет значение: ячейка, требующая ручной перенастройки перед каждым циклом, возможно, отработала оптимальный маршрут, но не определила стабильный производственный процесс. Если шов смещается, зафиксируйте его местоположение или определите метод коррекции; если зазор меняется, проверьте подгонку и процедуру; если зажим блокирует сопло, пересмотрите доступ; если внешний вид или проверка неудовлетворительны при стабильной геометрии, изучите настройки процесса и расходные материалы. Это разные неисправности для разных владельцев.
Прежде чем запрашивать у кого-либо концепцию коллаборативной сварки повторяющихся деталей. ЭВСТОтправьте чертежи деталей и приспособлений, схему швов и утвержденные требования к сварке/контролю качества, образцы деталей в пределах ожидаемого диапазона допусков, а также предполагаемую схему загрузки оператора. Запросите коммерческое предложение, показывающее, как расположено, доступно, сварено, проверено и восстановлено соединение после перерыва.