
Ultima actualizare: 9 mai 2026
Pentru sudarea coboților la scară de IMM, decizia este simplă atunci când dimensiunea lotului rămâne sub 50 de piese per ciclu, mixul săptămânal de piese se modifică, valoarea individuală a pieselor este sub 500 USD și un operator calificat poate fi redistribuit în loc să fie eliminat. Cheltuieli de capital de intrare 35 până la 65 USD față de 80 - 150 USD pentru o celulă de sudură industrială convențională. Programarea unei piese noi necesită 2 până la 8 ore de învățare, față de 2 până la 5 zile de programare offline. Compromisul: timpul de pornire a arcului cobot atinge un maxim de 50 până la 65%, față de 70 până la 85% în cazul celulei industriale, iar rata de depunere este mai mică. Pentru majoritatea atelierelor mici de fabricație, acest compromis merită.
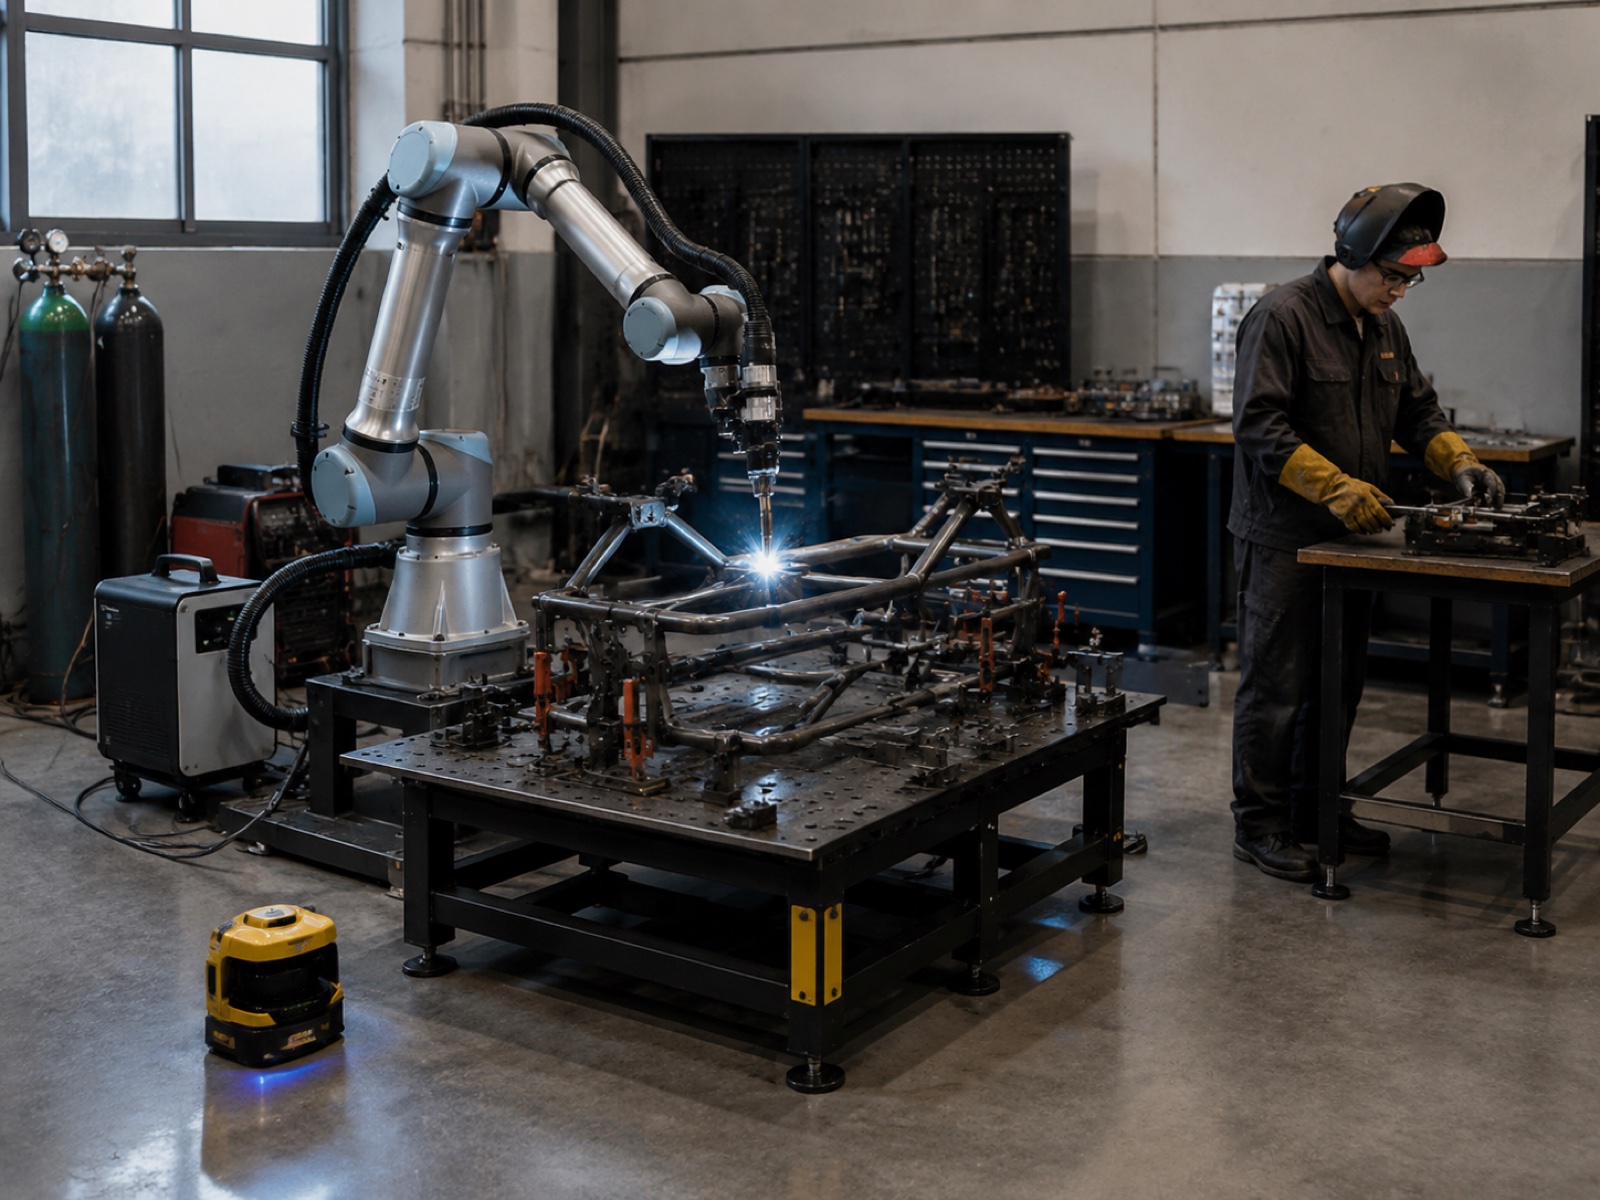
Când sudarea cobot câștigă: 5 condiții pentru IMM-uri
O configurație de sudare cobot nu câștigă prin randamentul brut. Câștigă prin viteza de implementare, flexibilitatea de programare și capacitatea de a partaja spațiul cu operatorii. Conform raportului World Robotics 2025 al Federației Internaționale de Robotică (IFR), instalările de roboți colaborativi au crescut cu aproximativ 20% față de anul precedent în perioadele recente, depășind semnificativ piața mai largă a roboților industriali. Creșterea este concentrată exact în segmentul IMM-urilor, unde dimensiunile mai mici ale loturilor și spațiul limitat fac ca celulele protejate convenționale să fie impracticabile.
Cinci condiții, atunci când sunt prezente împreună sau în combinație, favorizează în mod constant o investiție în sudarea cu roboți colaborativi față de o celulă industrială.
Condiția 1: Volum mic spre mediu, dimensiune lot sub 50
Celulele de sudură industriale oferă cel mai bun timp de aprindere a arcului electric pe familii de piese stabile și repetitive. Atunci când un număr de piese are mai puțin de 50 de unități pe lot, iar amestecul se schimbă săptămânal, schimbarea dispozitivelor de fixare și timpul de reînvățare erodează avantajul de randament al celulei industriale. Atelierele care rulează între trei și opt numere de piese pe săptămână reprezintă punctul ideal pentru coboți, presupunând că timpul de ciclu per piesă nu este constrângerea obligatorie.
Condiția 2: Mix de produse ridicat
Când panoul de oferte afișează mai mult de o duzină de coduri de piese active, agilitatea programării sudării cobot este avantajul cheie. În practică, un sudor care ghidează torța prin traiectoria sudurii direct pe piesă generează un program de lucru în două până la opt ore. Noile comenzi ale clienților se califică pe robot în decurs de o zi lucrătoare. O celulă convențională cu software de programare offline extinde această fereastră la câteva zile și necesită instruire în software pentru a funcționa.
Condiția 3: Operațiune fără gard dorită
O celulă industrială convențională necesită un gard perimetral, de obicei cu o distanță de 1.5 până la 3 metri pe fiecare parte. O celulă cobot care utilizează un scaner de siguranță de suprafață (monitorizare a vitezei și a separării ISO/TS 15066) reduce perimetrul de siguranță la câmpul de protecție al scanerului, recuperând un spațiu semnificativ în magazinele IMM-urilor cu restricții. Operatorul încarcă și descarcă fără a deschide porțile interblocate, ceea ce reduce costurile de schimbare a numărului de marfă în timpul sesiunilor scurte.
Condiția 4: Deficit de sudori calificați
Conform Perspectivelor privind deficitul de sudori realizate de Societatea Americană de Sudură (AWS), Statele Unite se confruntă cu un deficit estimat de peste 330,000 de sudori calificați până în 2028Timpii de angajare pentru sudorii certificați AWS D1.1 sunt deja între trei și nouă luni în regiunile industriale cu cerere mare, la prețuri anuale între 67,000 și 93,000 de dolari, complet echipat. Un cobot condus de un operator instruit, neacreditat, umple acest gol de producție la un cost continuu mai mic al forței de muncă, robotul menținând parametrii de sudură odată ce programul este setat.
Condiția 5: Modernizare teren industrial dezafectat, fără lucrări majore la instalații
O celulă industrială convențională declanșează de obicei lucrări la instalații: fundații de garduri, trasee de conducte și ramificații pentru utilități pentru ventilație. Un pachet de sudură cobot ajunge pe o bază cu roți, se conectează la o singură ramificație de serviciu de 480V sau 220V și intră în calificarea pentru producție în câteva zile. Pentru instalațiile închiriate sau atelierele cu o închiriere pe termen lung incertă, cerința minimă de modificare a amplasamentului contează dincolo de diferența de cheltuieli de capital.
Când celula industrială de sudură încă câștigă
Sudarea cu roboți colaborativi are limitări reale, iar exagerarea intervalului său de potrivire face un deserviciu micilor ateliere. Patru condiții favorizează în mod constant o celulă de sudare industrială convențională.
Timp de ciclu necesar sub 30 de secunde
Viteza de sudare coboată este limitată de limitarea puterii și a forței. Atunci când o secvență completă de sudură trebuie să se încadreze în 30 de secunde, majoritatea coboților nu pot livra viteza de deplasare și accelerația de poziționare a torței necesare. Roboții industriali de sudură cu arc funcționează cu mult peste limitele de viteză ale coboților, iar acestea se combină la piesele cu multe segmente scurte de sudură.
Rată de depunere necesară peste 10 kg/h
Depunerea MIG pe un cobot are un randament de 3 până la 7 kg/h. O celulă industrială cu o sursă de alimentare de mare amperaj furnizează între 8 și 14 kg/h. Pentru fabricarea structurilor grele, lucrările cu recipiente sub presiune sau aplicațiile cu treceri multiple ale plăcilor groase (12 mm+), diferența de depunere este o constrângere tehnică strictă, nu o preferință.
Sudare cu plăci groase în mai multe treceri
Celulele industriale cu urmărire laser a cusăturii și monitorizare integrată a procesului de sudare mențin precizia pozițională pe parcursul a zeci de treceri pe secțiuni grele. Majoritatea pachetelor de sudare cobot nu dispun de urmărirea cusăturii și integrarea sursei de alimentare necesare pentru lucrările certificate cu tablă groasă conform AWS D1.1 sau EN 1090 cu trasabilitate completă.
Producție dedicată pentru industria auto de nivel 1
Lanțurile de aprovizionare auto de nivel 1 necesită controale de proces conforme cu IATF16949 și producție susținută cu cadență ridicată pentru o singură familie de piese timp de săptămâni întregi. Agilitatea de programare a cobotului este irelevantă la această frecvență de schimbare, iar cerințele privind timpul de ciclu și depunerea depășesc de obicei capacitatea cobotului la volumul de producție.
Cadru decizional cu 8 întrebări: Sudare cu roboți colaborativi vs. celulă industrială
Folosește tabelul de mai jos pentru a evalua atelierul tău în funcție de opt factori măsurabili. O preponderența răspunsurilor în coloana Cobot indică sudarea cobot ca punct de plecare; o preponderența în coloana Industrial indică celula convențională. Rezultatele mixte (patru până la patru, cinci până la trei) necesită o abordare pilot sau o strategie hibridă.
| Întrebare | Sudură Cobot Preferată | Celulă industrială favorizată |
|---|---|---|
| 1. Dimensiunea lotului per număr de piesă | Mai puțin de 50 de unități per rulare | Peste 100 de unități per rulare în mod constant |
| 2. Amestec parțial pe săptămână | 5 sau mai multe numere de piesă distincte pe săptămână | 1 până la 2 familii de componente dedicate |
| 3. Valoarea unitară per piesă | Valoare finală sub 500 USD | Peste 1,000 USD (riscul costurilor de refacere justifică investiția în automatizare) |
| 4. Complexitatea hărții de sudură | Simplă spre moderată; trecere unică sau trecere multiplă ușoară; placă sub 10 mm | Greutate multiplă; placă groasă de peste 12 mm; îmbinări lungi care necesită urmărirea îmbinării |
| 5. Durata ciclului țintă | Niciun timp de ciclu fix sub 30 de secunde per piesă | Timp de ciclu necesar sub 30 de secunde |
| 6. Certificare de calitate necesară | AWS D1.1 sau echivalent; NDT vizual + de bază acceptabil | IATF16949; trasabilitate completă a sudurilor; certificare structurală EN 1090 |
| 7. Amprentă disponibilă la sol | Sub 15 m² disponibili; este necesar spațiu de lucru comun | Suprafață celulară dedicată de 20 m² sau mai mult disponibilă |
| 8. Bugetul de cheltuieli de capital | Buget total al proiectului: 35 - 80 USD | Buget disponibil între 100 și 200 USD+ |
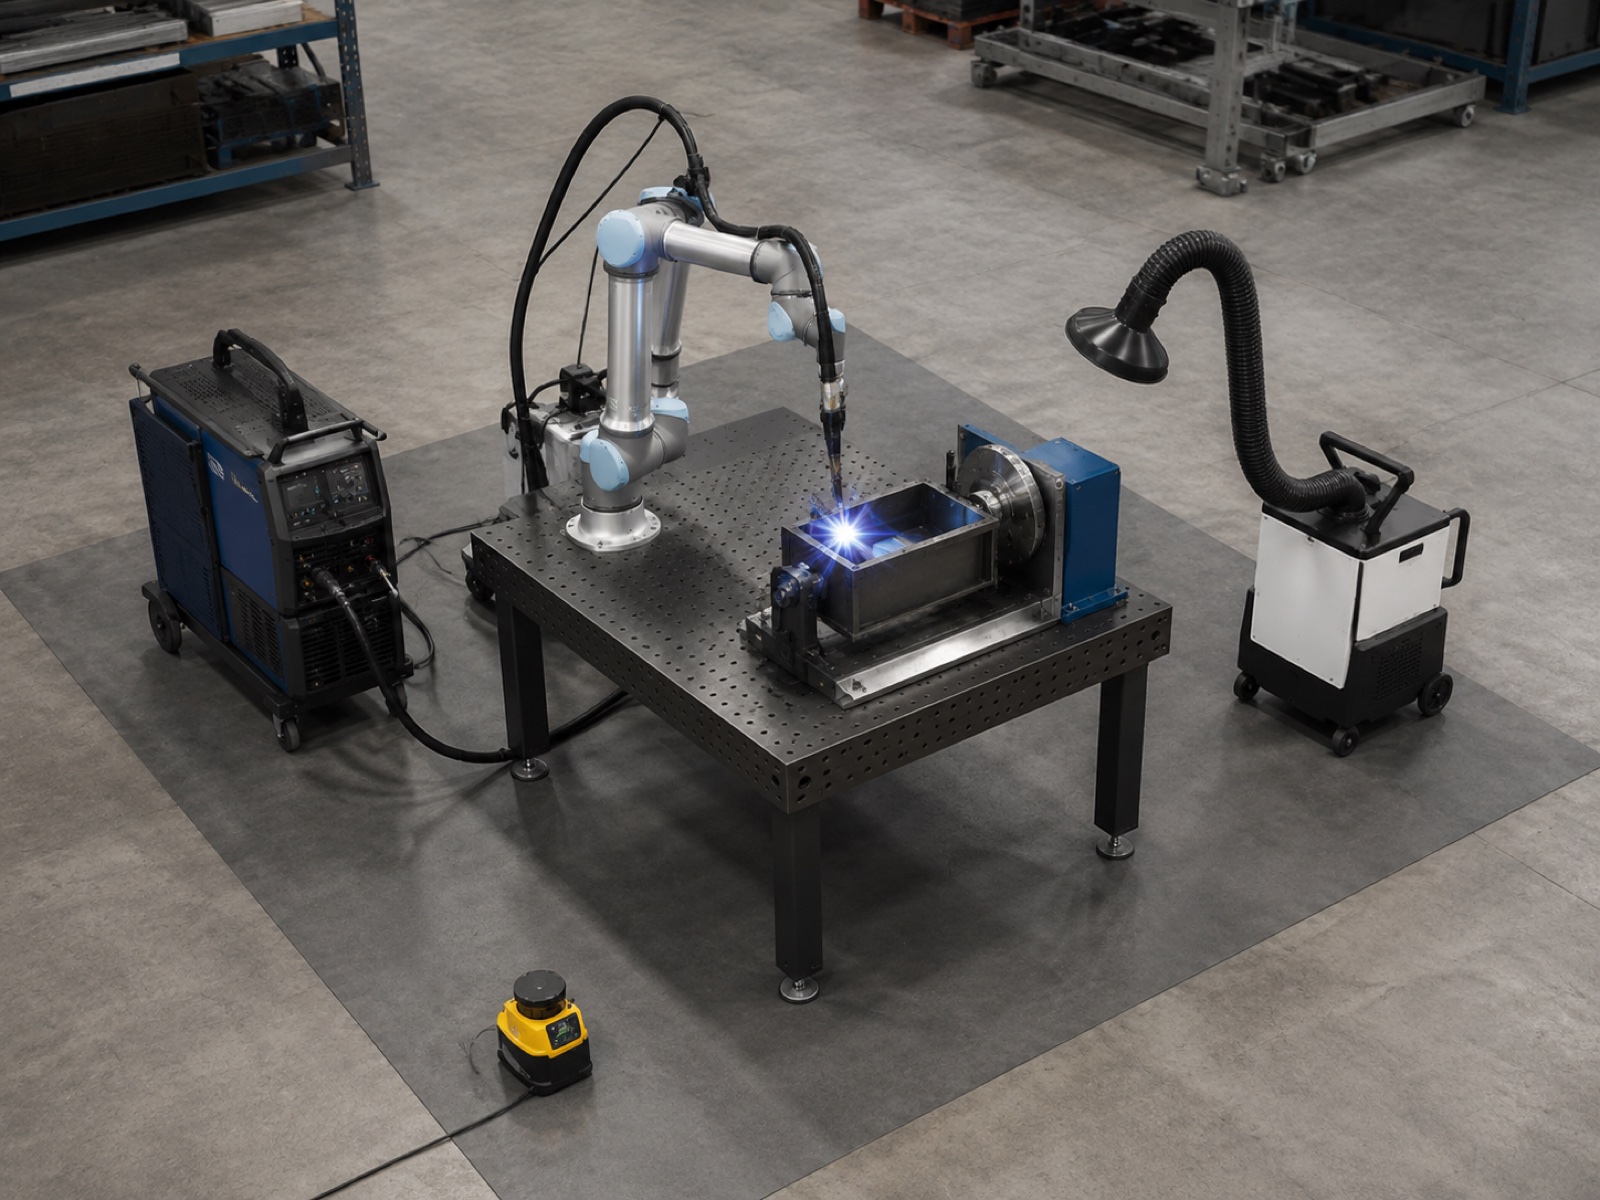
Defalcarea cheltuielilor de capital: Celulă de sudură cobot pentru IMM-uri (35 - 65 mii USD)
Bugetul pentru o celulă de sudură cobot pentru IMM-uri, cuprins între 35 și 65 USD, acoperă un pachet real, gata de producție, atunci când este specificat corect. Figura de mai jos nu reprezintă un kit demonstrativ simplificat; este ceea ce are nevoie un atelier funcțional pentru a rula piese de producție. Gama largă reflectă clasa sarcinii utile a brațului cobot, tipul de poziționer și dacă cumpărătorul se aprovizionează cu un pachet preintegrat față de asamblarea componentelor separat.
| Component | Interval bugetar (USD) | notițe |
|---|---|---|
| Braț cobot cu 6 axe (clasă de sarcină utilă 10–20 kg) | $ 18,000 - $ 32,000 | Clasa de sarcină utilă determină raza de acțiune și capacitatea de depunere |
| Pistolet de sudură + alimentator de sârmă + sursă de alimentare | $ 6,000 - $ 12,000 | Pachet MIG; se recomandă o sursă de alimentare cu funcție de impulsuri |
| Poziționer manual sau servo simplu | $ 3,500 - $ 8,000 | Poziționer servo pe o axă pentru rotație sincronizată; înclinare manuală pentru construcții cu buget redus |
| Scaner de siguranță de zonă + montare | $ 2,500 - $ 5,000 | Clasificare SIL 2; înlocuiește gardul dur pe partea de acces a operatorului |
| Masă de sudură, suport pentru torță, sistem de gestionare a cablurilor | $ 1,500 - $ 3,500 | Adesea incluse în pachete preintegrate |
| Extracție fum (portabilă sau prin conducte) | $ 1,800 - $ 4,500 | Cerință de reglementare; unități portabile la limita inferioară a gamei |
| Integrare, punere în funcțiune, calificare prima parte | $ 3,000 - $ 8,000 | Mai mic pentru pachetele preintegrate; mai mare pentru configurațiile personalizate |
| Sistem total (estimat) | $ 36,300 - $ 73,000 | Exclude elementele de fixare; adăugați 2,000 USD – 8,000 USD pentru elemente de fixare specifice piesei |
O celulă industrială de bază, cu gard de siguranță și un poziționer de bază, costă de obicei între 80,000 și 120,000 de dolari, complet instalată. Pachetul cobot costă cu 40 până la 55% mai puțin, ceea ce modifică semnificativ perioada de recuperare a investiției pentru atelierele care produc mai puțin de 100 de piese pe săptămână pentru un anumit număr de piesă. Conform Interact Analysis Welding Automation Market 2025, adoptarea sudării cobot crește cel mai rapid în intervalul de preț al sistemelor sub 75 de dolari, determinată de costurile mai mici ale brațelor și de disponibilitatea pachetelor preintegrate care reduc riscul de integrare pentru atelierele fără ingineri robotici dedicați.
Timpul de arc și depunere: Ce înseamnă de fapt numerele
Două valori determină comparațiile privind productivitatea sudării: timpul de activare a arcului (ponderea timpului de tură cu torța care generează un arc) și rata de depunere (kg de sârmă depusă pe oră). Ambele diferă între cobotul și celula industrială și ambele prezintă avertismente pe care furnizorii le omit adesea.
Timp de aprindere a arcului
O celulă de sudare cobot bine configurată funcționează la 50 până la 65% timp de arc activRestul se duce la încărcarea și descărcarea pieselor (operatorul face acest lucru manual, deoarece majoritatea celulelor cobot ale IMM-urilor nu au o stație de încărcare separată), curățarea torței și verificarea consumabilelor, precum și timpul de apropiere al scanerului de siguranță în timpul schimbării. Într-o tură standard de 8 ore, un timp de arc activ de 50 până la 65% se traduce prin 4 până la 5.2 ore de sudare efectivă, aproximativ dublu față de 20 până la 25% obținut de un sudor manual calificat care face totul singur.
O celulă de sudare industrială convențională cu o stație dublă (operatorul încarcă un dispozitiv de fixare în timp ce robotul sudează celălalt) ajunge 70 până la 85% timp de arc activ deoarece arcul de sudură al robotului nu este aproape niciodată întrerupt de timpul de manipulare al operatorului. Această diferență de performanță este reală, dar impactul său economic depinde de volumul de piese prelucrate. Pentru un atelier care sudează 30 de piese pe săptămână la 400 de dolari fiecare, diferența de randament între 55% și 75% din timpul de activare a arcului poate valora între 15,000 și 25,000 de dolari în producție anuală suplimentară, mai puțin de jumătate din diferența de cheltuieli de capital dintre cele două tipuri de sisteme.
Rata de depunere
Depunerea de sudare MIG Cobot rulează 3 până la 7 kg/h în funcție de diametrul sârmei (de obicei 0.8 până la 1.2 mm), setarea curentului (limitată de ciclul de funcționare nominal al torței cobot) și configurația îmbinării. Celulele de sudare industriale cu surse de alimentare cu amperaj mai mare și torțe de sudare cu ciclu de funcționare complet funcționează 8 până la 14 kg/h pe tipuri de articulații comparabile.
Pentru majoritatea aplicațiilor pentru întreprinderi mici și mijlocii, intervalul de 3 până la 7 kg/h este adecvat. O structură ușoară sau un ansamblu de balustradă personalizat, sudat dintr-o placă de 4 până la 6 mm, necesită rareori mai mult de 2 până la 3 kg/h de depunere efectivă la nivelul piesei. Spațiul de depunere devine relevant la sudarea secțiunilor groase, a sudurilor grele sau a îmbinărilor continue care depășesc câteva sute de milimetri într-o singură trecere.
Timp de programare: Ore vs Zile
Timpul de programare este cel mai subestimat avantaj competitiv al sudării cobot pentru atelierele cu conținut ridicat de materiale. Comparația este directă: programare prin teach-through pe un cobot versus programare offline (OLP) pentru o celulă industrială convențională.
Programarea teach-through pe un cobot funcționează prin ghidarea fizică a torței de sudură prin traiectoria sudurii, în timp ce brațul cobotului înregistrează traiectoria. Operatorul setează parametrii de sudură (curent, tensiune, viteză de deplasare, unghiul torței) pentru fiecare tip de îmbinare, iar programul este gata de rulare într-o singură sesiune. Pentru o sudură SME tipică cu 8 până la 15 îmbinări sudate, acest proces durează... 2 8 de ore inclusiv verificarea la proba de testare și inspecția primului articol. Un nou număr de piesă de la desenul clientului până la prima sudură de producție poate fi obținut în decurs de o zi lucrătoare.
În practică, atelierele care utilizează metoda de învățare prin cobot raportează că sudorii experimentați se adaptează în 2 până la 4 ore de practică și pot programa independent piese noi după prima săptămână de funcționare. Transferul de competențe de la cunoștințele de sudare la programarea cobot este direct: sudorul înțelege deja tipurile de îmbinări, direcția de deplasare și unghiul torței. Robotul execută pur și simplu deciziile sudorului în mod consecvent.
Programarea offline pentru o celulă industrială convențională necesită importul modelului CAD, generarea traseului de sudură în software-ul OLP, simulare și verificare a coliziunilor, post-procesare pentru controlerul specific al robotului și verificarea fizică a programului pe celulă. Pentru un atelier fără un inginer robotic dedicat, procesul durează... 2 la 5 zile per număr nou de piesă, iar erorile descoperite în timpul verificării fizice necesită adesea revenirea la software-ul OLP pentru cicluri de corecție. Licențele software OLP adaugă între 15,000 și 35,000 de dolari la bugetul proiectului și necesită instruire pentru a fi utilizate eficient.
4 verdicte de caz pentru IMM-uri: Sudarea coboților în practică
Aceste patru scenarii sunt reprezentative pentru segmentul IMM-urilor, bazate pe modele de implementare pe teren la profiluri de ateliere comparabile. Niciunul nu reprezintă un client specific.
Cazul A: Atelier de componente pentru evacuare, 50 de unități pe lună
Profil: Atelier pentru 12 persoane, colectoare de evacuare personalizate, oțel inoxidabil 304 cu pereți de 1.5 până la 3 mm, patru coduri de piese active, 180 până la 350 USD per ansamblu. Verdict: sudură cu roboți colaborativi, potrivire puternică. Volumul este sub pragul la care avantajul timpului de pornire a arcului electric al celulei industriale justifică cheltuieli de capital suplimentare între 50,000 și 80,000 de dolari. Schimbarea lunară între patru coduri de produs se potrivește programării prin învățare. Sudorul este redistribuit la pregătirea pentru fabricație, în loc să fie eliminat.
Cazul B: Fabricant de balustrade personalizate, 20 de unități pe lună
Profil: Atelier de metalurgie pentru 8 persoane, sisteme de balustrade personalizate din oțel inoxidabil și oțel moale, suduri de colț și cap la cap pe țeavă de 5 până la 8 mm, 600 - 1,800 USD per ansamblu. Verdict: sudură cu roboți colaborativi, ajustare marginală; disciplina de programare este esențială. Adevăratul beneficiu este uniformitatea sudurii la îmbinările țeavă-țeavă, reducând necesitățile de refacere a ansamblurilor cu valoare ridicată. Omiterea programării pentru comenzile de două unități și revenirea la manual anulează logica investiției.
Cazul C: Producător de echipamente de bucătărie, 200 de unități pe săptămână
Profil: producător contractual cu 35 de persoane, rame de bucătărie comerciale din oțel inoxidabil 304 de la 1.5 la 2.5 mm, modele de rame cu trei miezuri, 120 USD până la 280 USD pe unitate. Verdict: o celulă industrială mai potrivită, dar cobotul este un proiect pilot valid. La 200 de unități pe săptămână pentru trei numere de produs, avantajul timpului de pornire a arcului electric al unei celule industriale de nivel mediu este justificat. O celulă cobot pe SKU-ul cu cel mai mare volum, la 45,000 USD - 55,000 USD, generează un ROI pozitiv, în timp ce atelierul acumulează date despre volum pentru decizia de capital mai mare.
Cazul D: Fabricator de remorci pentru bărci, 12 unități pe lună
Profil: Atelier pentru 15 persoane, șasiuri de remorcă din oțel galvanizat, țeavă pătrată și dreptunghiulară de 50 mm, perete de 3 până la 5 mm, două dimensiuni de cadru, 800 până la 1,600 USD per cadru. Verdict: sudură cu roboți colaborativi, potrivire puternică. Îmbrăcămintea dreaptă și unghiurile previzibile ale îmbinărilor sunt ideale pentru programarea prin învățare. Geometria mare a cadrului poate necesita finalizarea sudurilor în două configurații, cu cadrul repoziționat pe un poziționer manual simplu.
Peisajul furnizorilor: Opțiuni de sudare cu roboți colaborativi pentru IMM-uri (2026)
Piața sudării prin coboți s-a consolidat în jurul câtorva platforme cu pachete de sudură preintegrate. Opțiuni cheie pentru cumpărătorii IMM-uri în 2026:
Roboti universali (UR10e, UR20) cu fascicule de sudură
UR10e (sarcină utilă de 12.5 kg) și UR20 (sarcină utilă de 20 kg) sunt cele mai utilizate brațe de sudură coboți la nivel global, asociate cu pachete terțe de la Hirebotics, Lincoln Electric sau Fronius prin intermediul ecosistemului URCap. Punctul forte constă în adâncimea rețelei de integratori. Compromisul este că funcționalitatea specifică sudării depinde de pachetul terț, mai degrabă decât de controlerul UR nativ.
Doosan Robotics H2017
H2017 (sarcină utilă de 20 kg, rază de acțiune de 1700 mm) oferă o clasă de sarcină utilă superioară majorității platformelor de sudare cobot, cu integrare nativă a controlerului pentru sursele de alimentare pentru sudare, oferind un feedback mai precis al parametrilor arcului. Disponibilitatea în afara piețelor industriale majore se face de obicei prin distribuitori regionali.
Robot Techman TM5 / TM12 cu celule de sudură
Sistemul vizual încorporat al Techman ajută la găsirea îmbinărilor pe geometrii simple ale îmbinărilor, reducând cerințele de repetabilitate a elementelor de fixare. Celulele de sudare preintegrate sunt disponibile prin intermediul integratorilor regionali de pe piețele din Asia-Pacific și Europa.
Kit de sudură ABB GoFa
GoFa de la ABB (CRB 15000, sarcină utilă de 5 și 10 kg) cu pachetul de aplicații de sudare ABB este destinat prelucrărilor ușoare și tablelor metalice subțiri, fiind susținut de infrastructura globală de servicii ABB. Mai potrivit pentru lucrări ușoare cu tuburi și table decât pentru suduri structurale.
Seria EVST XR și XR-EX pentru sudarea Cobot
EVST oferă configurații de sudare cobot prin seria sa XR (sarcini utile colaborative de până la 20 kg) cu integrare la cheie care acoperă brațul cobotului, torța de sudură, poziționerul și sistemul de siguranță. Printre diferențiatoarele pentru cumpărătorii IMM se numără certificările CE, SGS și TUV de la terți, fabricația de calitate auto IATF16949 pe linia de producție a coboților și acoperirea ingineriei de teren în peste 100 de țări. Seria XR-EX (certificare dublă ATEX/IECEx, IP68) acoperă medii de sudare rezistente la explozii. Platforma robotică EVST se întinde de la sarcini utile colaborative la brațe industriale de mare putere, oferind o cale clară de modernizare fără a schimba furnizorii pe măsură ce volumul producției crește.
Sudare Cobot vs. Celulă Industrială vs. Manuală: Comparație Completă
| Dimensiune | Celulă de sudură Cobot | Celulă de sudură industrială | Sudarea manuală |
|---|---|---|---|
| Cheltuieli de capital de intrare (USD) | $ 35,000 - $ 65,000 | 80,000 USD – 150,000 USD (nivel de intrare-mediu) | 5,000 USD – 15,000 USD (echipament) |
| Timp de aprindere a arcului | 50 - 65% | 70 - 85% | 20 - 25% |
| Rata de depunere MIG | 3 - 7 kg / h | 8 - 14 kg / h | 1.5 - 4 kg / h |
| Timp de programare (parte nouă) | 2 – 8 ore (predare prin intermediul cursului) | 2 – 5 zile (OLP + verificare) | 0 (nu necesită programare) |
| Garduri de siguranță pentru operatori | Scaner de suprafață; posibil fără împrejmuire conform ISO/TS 15066 | Este necesar un gard perimetral complet | Doar echipament individual de protecție (EIP) |
| Amprentă la podea | 6 – 12 m² tipic | 18 – 40 m² inclusiv spațiu liber pentru gard | 2 – 4 m² per stație |
| Rata de defecte (calibrata) | 1 - 3% | Mai puțin de 1% | 5 - 8% |
| Cele mai bune | Mix ridicat, volum mic spre mediu; ateliere de lucru pentru IMM-uri; modernizare terenuri industriale dezafectate; atenuarea deficitului de sudori | Familii de piese dedicate; volum mare; tablă groasă; lanț de aprovizionare auto | Lucrări personalizate unice; geometrie foarte complexă; loturi mici în care timpul de programare depășește timpul de sudare |
Foaie de parcurs pentru adoptarea IMM-urilor: De la proiect pilot la proiect multi-celular
În practică, majoritatea implementărilor de sudură coboți în cadrul IMM-urilor urmează o progresie în patru etape. Cheia este tratarea fiecărei etape ca o poartă de decizie, mai degrabă decât ca un calendar predeterminat.
- Etapa 1 (lunile 1-3): Proiect pilot pe o parte a familiei. Selectați numărul piesei cu cea mai bună combinație de repetabilitate, volum lunar și simplitate geometrică. Puneți în funcțiune primul program cu integratorul prezent. Rulați 30 până la 50 de piese de producție înainte de a le declara gata de producție. Urmăriți timpul de pornire a arcului, rata de defecte și timpul de programare per piesă încă din prima zi.
- Pasul 2 (lunile 3–9): Construiți biblioteca de componente. Programați independent numere de piese suplimentare folosind funcția teach-through. Identificați care piese funcționează cel mai bine pe cobot față de care rămân mai potrivite pentru manual (loturi foarte mici, geometrie extrem de complexă). Vizați să realizați un program nou pe săptămână.
- Pasul 3 (lunile 9–18): Adăugați o a doua celulă de cobot. Când prima celulă funcționează aproape de capacitatea maximă, o a doua celulă, cu un cost similar, depășește de obicei o singură celulă industrială în ceea ce privește flexibilitatea. Două celule gestionează diferite familii de componente în paralel și oferă continuitate dacă una necesită întreținere.
- Pasul 4 (luna 18+): Evaluarea celulei industriale pentru SKU-uri cu volum mare. Cu date reale privind producția, identificați familiile de componente care au crescut cu peste 200 până la 300 de unități pe lună. O celulă industrială de nivel mediu pentru acele SKU-uri, păstrând în același timp roboții colaborativi pentru restul cu mix de produse de înaltă calitate, este soluția obișnuită. Celulele roboților colaborativi nu devin redundante în acel moment.
Întrebări frecvente: Sudare cobot pentru ateliere mici
Poate sudorul meu actual să învețe să opereze o celulă de sudare cobot?
Da. Majoritatea platformelor de sudare cobot utilizează programare prin învățare sau ghidare manuală, ceea ce înseamnă că un sudor care înțelege pregătirea îmbinărilor și parametrii sudurii poate programa piese noi fără experiență în inginerie software. În practică, atelierele raportează că un sudor calificat are nevoie de două până la patru ore de instruire practică înainte de a executa independent îmbinări simple pe un cobot. Sudurile mai complexe, cu treceri multiple sau poziționale, adaugă timp de instruire, dar curba de învățare este semnificativ mai scurtă decât învățarea software-ului de programare offline pentru o celulă industrială convențională.
Este o celulă de sudură cobot sigură atunci când operatorul lucrează în apropiere?
Celulele de sudare cobot sunt proiectate în conformitate cu ISO / TS 15066, care guvernează funcționarea colaborativă a roboților în apropierea oamenilor. Brațul robotului în sine folosește puterea și limitarea forței pentru a se opri la contact. Cu toate acestea, arcul de sudură, radiațiile UV, fumurile și metalul fierbinte nu sunt garantate prin simpla implementare a standardului cobot. Proiectarea corectă a celulei de sudură cobot include un scaner de siguranță de calitate superioară pentru sudură (de obicei, Nivelul de Integritate a Siguranței 2), perdele sau bariere care blochează radiațiile UV pe laturile deschise și un sistem de extracție a fumului. Operatorul lucrează în afara zonei arcului în timpul sudării, dar se poate apropia în siguranță odată ce arcul se stinge. Consultați întotdeauna standardele locale aplicabile de siguranță a mașinilor, împreună cu ISO/TS 15066, înainte de implementare.
La ce garanție și asistență ar trebui să mă aștept pentru un pachet de sudură cobot?
Producătorii de roboți colaborativi oferă de obicei între 12 și 24 de luni pentru componentele brațului. Garanțiile pentru torța de sudură și alimentatorul de sârmă respectă termenii producătorului de consumabile, de obicei 12 luni pentru piese. Garanția integratorului pentru manoperă la construcția celulei este de obicei între 6 și 12 luni. Verificați trei aspecte înainte de cumpărare: dacă producătorul de echipamente originale al roboților colaborativi are ingineri de teren la nivel național sau regional (nu doar asistență telefonică), timpul mediu de livrare a pieselor de schimb pentru componentele cheie și dacă diagnosticarea la distanță este inclusă în pachetul de bază.
Care este calea de upgrade dacă volumul meu crește dincolo de capacitatea cobotului?
Calea standard de modernizare se desfășoară în etape. În primul rând, adăugați o a doua celulă cobot alături de prima, în loc să o înlocuiți; două celule cobot, la un preț de 35,000 până la 65,000 de dolari fiecare, depășesc adesea o celulă industrială la un preț de 100,000 până la 150,000 de dolari în ceea ce privește flexibilitatea totală. În al doilea rând, adăugați un servo-poziționare pentru a gestiona ansambluri mai mari. În al treilea rând, dacă volumul lunar susținut depășește 300 până la 500 de piese identice pe lună, evaluați o celulă de sudură industrială de nivel mediu pentru acea familie de piese, păstrând în același timp cobotul pentru lucrări cu mixuri mari de materiale. Ambele tehnologii pot funcționa în paralel.
Când ar trebui un atelier mic să revină de la sudarea cobot la sudarea manuală sau să se mute într-o celulă industrială?
Reveniți la manual atunci când dimensiunile loturilor scad sub cinci piese și schimbarea are loc de mai multe ori pe tură, ceea ce face ca programul să depășească ciclul de sudare manual. Treceți la o celulă industrială atunci când o singură familie de piese depășește constant 200 până la 300 de unități pe lună, când cerințele de depunere depășesc 7 până la 8 kg/h, când timpul ciclului trebuie să fie sub 30 de secunde sau când un audit de calitate al clientului necesită trasabilitate de nivel auto dincolo de ceea ce înregistrează un controler de cobot. Ambele tranziții sunt previzibile dacă datele de volum sunt urmărite din prima zi de implementare a cobotului.
Citire asemănătoare
- Ghid complet despre coboți: tipuri, selecție și aplicații (2026)Articolul principal care acoperă elementele fundamentale ale coboților, clasele de sarcini utile și maparea aplicațiilor în sectoarele de producție
- Braț robotic vs. cobot: când să alegeți roboți industriali (2026)Cadru decizional cu 8 factori care compară brațul robotic cobot cu cel convențional în funcție de viteză, sarcină utilă, repetabilitate și cerințe de siguranță
- Ghid complet pentru sudarea robotizată (2026)selecția procesului, proiectarea celulei, standardele de calitate a sudurii și cartografierea aplicațiilor pentru întreaga gamă de configurații de sudare robotizată
- ROI pentru celulele de sudură robotizate: cheltuieli de capital, timp de ciclu și amortizare (2026)niveluri de cheltuieli de capital, calculul timpului de ciclu, economii la defecte și exemple de recuperare a investiției, inclusiv scenariul IMM-ului de nivel de intrare pe care se bazează acest articol
- Cei mai buni producători de roboți colaborativi în 2026: Comparațiepeisaj complet al furnizorilor cu scoring pe întreaga gamă de sarcini utile, suport pentru ecosistem, acoperire regională a serviciilor și ușurință în implementare specifică IMM-urilor
Referințe de ieșire:
Societatea Americană de Sudare (AWS)date despre deficitul de forță de muncă pentru sudori și standarde de certificare a sudării
Federația Internațională de Robotică (IFR)Raportul World Robotics 2025, creșterea instalării de coboți și date privind aplicațiile de sudură
ISO / TS 15066specificații tehnice pentru cerințele de siguranță ale sistemelor robotizate colaborative
Ultima actualizare: 9 mai 2026