
Ultima actualizare: 7 mai 2026
ROI pentru celule de sudură robotizată: cheltuieli de capital, timp de ciclu și calcule de amortizare pentru cumpărătorii din 2026
O celulă de sudură robotizată complet integrată amortizează 12 la luni 22 la funcționarea într-o singură tură și 8 la luni 14 la două ture. Cei trei factori principali sunt creșterea timpului de pornire a arcului (sudorii manuali au o medie de aproximativ 25% a timpului de arc productiv; celulele robotizate funcționează la 70 până la 85%), reducerea ratei defectelor de la o valoare inițială manuală de 5 până la 8% la sub 1% și arbitrajul costurilor forței de muncă pe o piață în care Societatea Americană de Sudură estimează un deficit de 330,000 de sudori calificați din SUA până în 2028.
Acest articol analizează nivelurile de cheltuieli de capital, calculul timpului de ciclu și un calcul pas cu pas al rentabilității investiției: un cadru pe care cumpărătorii îl pot adapta la propriile cifre de afaceri.
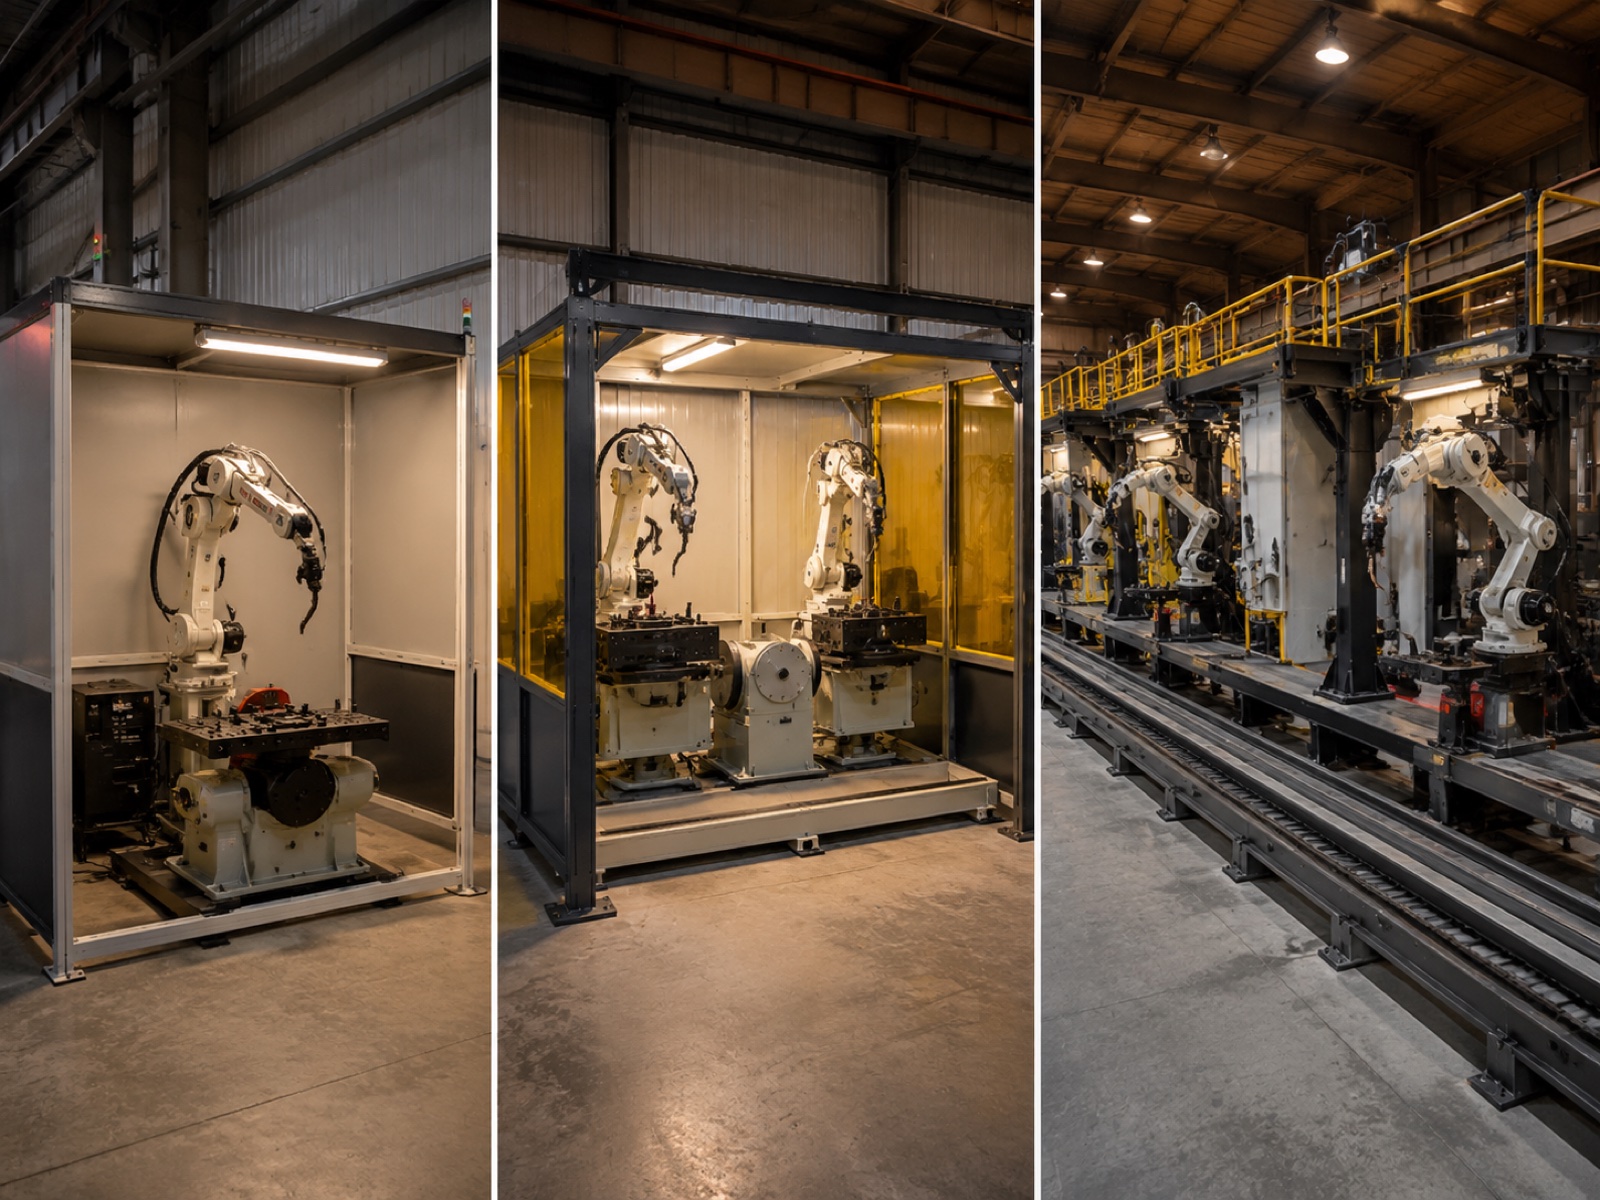
Defalcarea cheltuielilor de capital: trei niveluri de celule pentru 2026
Cumpărătorii evaluează cheltuieli de capital pentru celulele de sudură pentru prima dată subestimează adesea diferența dintre prețul de achiziție al unui braț robotic și o celulă complet integrată, gata de producție. Tabelul de mai jos acoperă trei niveluri reprezentative.
| Nivelul celulelor | Intervalul cheltuielilor de capital (USD) | Durata ciclului vs. manual | Rata tipică a defectelor | Amortizare într-o singură tură | Recuperare în două schimburi | Cele mai bune |
|---|---|---|---|---|---|---|
| Intrare | 80 USD - 120 USD | de 2.0–2.5 ori mai rapid | 16–22 luni | 10–14 luni | IMM-uri, ateliere de prelucrare a structurilor, piese cu geometrie simplă | |
| La mijlocul | 150 USD - 220 USD | de 2.5–3.2 ori mai rapid | 12–18 luni | 8–12 luni | Automotive Tier 2–3, fabricație generală, stație dublă | |
| Stâlp | 280 USD - 450 USD | de 3.0–4.0 ori mai rapid | 18–28 luni | 11–16 luni | Structură grea, Tier 1 OEM, șină multi-stație / liniară |
Nivel de intrare (80 USD - 120 USD)
Un robot de sudură cu arc pe 6 axe, un poziționer simplu, o sursă de alimentare pentru sudură, un alimentator de sârmă, o torță, o gardă de siguranță și un controler. Fără urmărire a cusăturii, fără programare CAD offline (doar cu funcție teach-pendant). Driverul ROI este înlocuirea forței de muncă pentru piesele cu geometrie repetitivă la IMM-uri și ateliere de prelucrare structurală. Costurile generale de programare per număr de piesă nou sunt semnificativ mai mari decât la nivelul mediu sau de bază.
Nivel mediu (150 USD - 220 USD)
Adaugă o stație de sudare dublă, astfel încât operatorul încarcă un element de fixare în timp ce robotul îl sudează pe celălalt, un poziționer pe 2 axe și urmărirea cu laser sau cu tensiune de arc. Configurația cu stație dublă decuplează timpul arcului robotului de timpul de manipulare al operatorului, acesta fiind principalul motiv pentru care îmbunătățirea timpului de ciclu ajunge la 2.5 până la 3.2× față de manual. Urmărirea cusăturii este schimbarea radicală în materie de calitate: compensează variația elementelor de fixare în timp real, motiv pentru care celulele de nivel mediu ating constant o rată de defecte sub 1%. Principalii cumpărători sunt furnizorii de automobile de nivel 2-3 și producătorii generali de echipamente.
Nivel Pilon (280 USD - 450 USD)
Adaugă o pistă liniară pentru traversare în mai multe stații, poziționere cu înclinare-ridicare pentru suduri grele și recunoaștere a îmbinărilor prin inteligență artificială care generează trasee de sudură din nori de puncte 3D fără puncte de învățare manuală. Conform raportului World Robotics 2025 al Federației Internaționale de Robotică (IFR), sudarea reprezintă aproximativ 23% din totalul instalațiilor de roboți industriali la nivel global, iar liniile de producție pentru structuri grele și industria auto de nivel 1 determină o pondere disproporționată a configurațiilor pe niveluri de stâlpi. Amortizarea la acest nivel este mai lungă într-o singură tură, dar se comprimă la 11 până la 16 luni la două ture.
Matematica timpului de ciclu: Unde se duc de fapt orele
Economii de timp în ciclul de sudare robotizată provin din patru factori măsurabili: creșterea timpului de arc activ, viteza de transfer de la o sudură la alta, supraîncărcarea multi-trecere și timpul index al poziționerului. Lucrând cu fiecare dintre aceștia, se obține o estimare a rentabilității investiției (ROI) mai fiabilă decât un multiplicator generic „de 3 ori mai rapid”.
Timpul de activare a arcului: Metrica de bază
Timpul de pornire a arcului este procentul dintr-o tură în care un sudor generează efectiv un arc. Pentru un sudor manual calificat, timpul de pornire a arcului este tipic de 20 până la 30%, cu o valoare de referință obișnuită în industrie de aproximativ 25%. Restul este alocat poziționării piesei, sudării prin puncte, șlefuirii între treceri, schimbării dispozitivelor de fixare, curățării stropilor, verificărilor calității și recuperării după oboseală.
O celulă robotizată configurată corect funcționează la un timp de arc activ de 70 până la 85% pe o familie de piese stabilă și repetitivă. Într-o tură standard de 8 ore, aceasta înseamnă aproximativ 5.6 până la 6.8 ore de sudare efectivă, față de 1.6 până la 2.4 ore pentru sudarea manuală. Această diferență structurală de randament nu poate fi eliminată prin ajustări de programare.
Ciclul de transfer sudură-sudură
Sudorii manuali se deplasează între îmbinările sudate la viteza de mers a unui om și repoziționează piesa manual sau cu un poziționer manual, adăugând 15 până la 60 de secunde per îmbinare, în funcție de geometria piesei. Un braț robotic care execută o mișcare programată de la îmbinare la îmbinare se mișcă cu o viteză de 250 până la 1000 mm/s, de obicei, efectuează același transfer în 1 până la 4 secunde. La o piesă cu 40 de îmbinări sudate, această diferență reprezintă singură 8 până la 40 de minute per ciclu de lucru al piesei.
Exemplu realizat: sudură de 16 metri
Luați în considerare un ansamblu structural cu o lungime totală a sudurii de 16 metri pe mai multe îmbinări. Un sudor manual calificat finalizează acest ansamblu în aproximativ 4.2 ore, inclusiv repoziționarea, trecerile de fixare, trecerile finale și curățarea între treceri.
Același ansamblu pe o celulă robotică de nivel mediu cu un poziționer pe 2 axe și un dispozitiv de urmărire a cusăturilor se finalizează în aproximativ 1.3 ore. Acesta este un Reducerea timpului de ciclu de 3.2×În cazul funcționării în două schimburi, celula produce aproximativ 12 cadre finalizate pe zi, față de mai puțin de 4 într-un scenariu manual cu două mașini de sudură. Câștigul de randament, nu doar substituirea forței de muncă, este ceea ce comprimă amortizarea la intervalul de 8 până la 12 luni pentru această familie de piese.
Sudurile în treceri multiple și indexarea poziționerului adaugă fiecare timp fără arc, dar impactul lor este aproximativ comparabil între lucrul manual și cel robotizat la nivel de îmbinare. Robotul execută fiecare trecere cu parametri consecvenți, mai degrabă decât variația de ±15% a aportului de căldură tipică lucrărilor manuale în treceri multiple. Timpul de indexare a poziționerului pentru unitățile cu 2 axe acționate de servo este de 5 până la 20 de secunde per indexare; optimizarea secvenței de sudură pentru a minimiza numărul de indexări este o practică standard de punere în funcțiune.
Rata defectelor și economiile la costurile deșeurilor
Conform Societății Americane de Sudură (AWS), refacerea și rebuturile cauzate de defectele de sudură reprezintă unul dintre cele mai mari costuri de calitate în operațiunile de fabricație, datele din teren sugerând că costul refacerii per îmbinare sudură defectă este de obicei între 35 și 180 de dolari, în funcție de complexitatea îmbinării, material și dacă defectul este detectat în timpul procesului sau după asamblarea în aval. Cu cât impactul în aval este mai mare înainte de detectare, cu atât costul per incident este mai mare.
Ratele defectelor de sudare manuală în mediile de producție sunt de 5 până la 8% în funcție de numărul de îmbinări sudate, determinate de distanța inconsistentă dintre torță și piesă de lucru, viteza variabilă de deplasare și variabilitatea legată de oboseală pe ture lungi. O celulă robotică calibrată cu urmărirea cusăturii și gestionarea standardizată a consumabilelor ajunge constant sub 1%. Defectele reziduale din operațiunile robotizate sunt de obicei atribuite nealinierii dispozitivelor de fixare (rezolvată prin urmărirea cusăturii) sau loturilor incorecte de sârmă, ceea ce reprezintă o problemă de gestionare a consumabilelor și nu o problemă a robotului.
Economii de resturi în practică
Un atelier care execută 400 de îmbinări sudate pe zi cu o rată a defectelor de 6% generează zilnic 24 de îmbinări defecte. La un cost mediu de refacere de 75 USD (complexitate moderată, surprinsă în proces), aceasta reprezintă aproximativ 450,000 USD pe an. Scăderea la o rată a defectelor robotizate de 0.8% pentru același volum reduce cifra la 56,000 USD, o economie anuală de 394,000 USD care reprezintă un element independent al rentabilității investiției înainte de a lua în considerare câștigurile legate de manoperă sau de randament. Pentru atelierele care sudează conform AWS D1.1 sau EN 1090, ratele de defecte constante sub 1% reduc, de asemenea, frecvența inspecțiilor NDT necesare, o economie suplimentară de costuri care este semnificativă, dar mai greu de precuantificat.
Arbitrajul costurilor forței de muncă: Piața sudorilor în 2026
Conform Perspectivelor privind deficitul de sudori din 2024 ale Societății Americane de Sudură, Statele Unite se confruntă cu o lipsă estimată de peste 330,000 de sudori calificați până în 2028Deficitul este vizibil acum: salariul mediu al unui sudor certificat în SUA în 2025 se situează între 48,000 și 58,000 de dolari anual, cu un cost total al angajării cuprins între 67,000 și 93,000 de dolari per sudor pe an în multe regiuni. În practică, atelierele din clusterele industriale cu cerere mare raportează timpi de angajare de trei până la nouă luni pentru un sudor certificat AWS D1.1. Acest cost al posturilor vacante (capacitatea de producție pierdută cât timp un post este vacant) este real, dar apare rareori în modelele formale de rentabilitate a investițiilor.
Economia operatorilor robotici
Un operator instruit supraveghează de obicei două până la patru celule. Rolul (încărcarea dispozitivelor de fixare, monitorizarea consumabilelor, gestionarea programelor, solicitarea mentenanței) nu necesită acreditări certificate de sudură. Costul anual încărcat este de aproximativ 46,000 - 54,000 USD per operator, față de 67,000 - 93,000 USD pentru un sudor certificat. Pentru o instalație cu două celule care înlocuiește doi sudori, economia netă anuală de forță de muncă este de aproximativ 110,000 USD înainte de orice beneficiu de randament sau calitate. Pe o perioadă de cinci ani, diferența de forță de muncă singură depășește cheltuielile de capital pentru o celulă de nivel mediu.
Beneficii secundare care apar rar în modelul inițial de rentabilitate a investiției
Trei alte beneficii au o greutate economică reală, dar sunt în mod obișnuit omise din calculele ROI la prima trecere. În primul rând, o celulă robotizată poate funcționa fără iluminat sau cu supraveghere minimă în timpul unei a doua sau a treia ture, fără diferențe de tură. Puține ateliere pot angaja o echipă completă de sudură în ture de noapte, având în vedere piețele actuale ale muncii, astfel încât capacitatea de a rula 16 până la 22 de ore de producție dintr-un singur activ de capital este un multiplicator real al economiei randamentului. În al doilea rând, pentru fabricanții care lucrează conform standardelor de certificare structurală (AWS D1.1, AWS D1.5, ASME Secțiunea IX sau EN 1090), celulele robotizate înregistrează automat fiecare parametru de sudură (tensiune, amperaj, viteză de deplasare, rată de alimentare a sârmei). În practică, celulele care funcționează conform acestor standarde pot reduce frecvența NDT-urilor radiografice sau cu ultrasunete necesare per lot de producție, o economie directă a costurilor. În al treilea rând, concentrarea generării de fum într-o incintă robotizată fixă, închisă, simplifică ingineria de ventilație și reduce numărul de lucrători care necesită supraveghere medicală în conformitate cu OSHA 29 CFR 1910.1000.
Cost total de proprietate pe o perioadă de șapte ani
Perioada de recuperare a investiției este o instantanee; costul total de proprietate (TCO) este imaginea completă. Pe o durată de viață de șapte ani, o celulă de nivel mediu cu un capital de 180 USD acumulează costuri de funcționare de aproximativ 296,000 USD: aproximativ 74,000 USD pentru întreținere (5 până la 7% din capitalul de investiție/an), 126,000 USD pentru consumabile (sârmă, gaz, vârfuri, duze), 59,500 USD pentru energie (sarcină medie de 18 până la 22 kW) și 37,000 USD pentru rezervă de piese de schimb. TCO pe șapte ani se apropie de 476,000 USD, aproximativ 2.0 până la 2.5 × capitalul de investiție inițial. Celulele de nivel pilon cu piste liniare și viziune AI tind spre limita superioară.
În schimb, doi sudori calificați, cu o sarcină de 80,000 de dolari fiecare, acumulează costuri cu forța de muncă de 1,120,000 de dolari pe o perioadă de șapte ani, înainte de lucrări repetate, ore suplimentare și recrutare. Costul total de proprietate al celulei, de 476,000 de dolari pe șapte ani, reprezintă o economie netă de 644,000 de dolari numai la nivelul forței de muncă.
Calculator ROI lucrat: Atelier de sudură de 16 metri, 4 sudori, 2 schimburi
Următorul exemplu utilizează cadrul de mai sus pentru un atelier de producție reprezentativ de dimensiuni medii. Toate cifrele sunt ilustrative; înlocuiți-le cu propriile date salariale, volumele de piese și ofertele integratorului.
Intrări: 4 sudori (încărcați 80 USD fiecare = 320 USD/an în total), funcționare în 2 schimburi, 192,000 de îmbinări sudate pe an, rată de defecte de 6% la un cost mediu de refacere de 75 USD (864 USD anual de refacere), două celule de nivel mediu la o medie de 170 USD = cheltuieli de capital totale de 340 USD, un operator care înlocuiește patru sudori (încărcați 50 USD/an).
Economii anuale: Economie de forță de muncă de 270 USD (320 USD minus 50 USD pentru operator) + reducere a lucrărilor repetate de 374 USD (scădere de la 6% la 0.8% pe 192,000 de îmbinări la 75 USD) + creștere conservatoare a capacității de producție de 87 USD = 731 USD pe an.
Rambursare: 340 USD ÷ 731 USD = 5.6 luni la starea staționară. Ajustarea pentru o rampă de punere în funcțiune realistă de 90 de zile la 60% din producția la starea staționară adaugă aproximativ 5 luni, rezultând o Amortizare în 10 până la 11 luni pentru acest scenariu cu două celule, două schimburi. Conform Interact Analysis Welding Cell Market 2025, funcționarea în două schimburi este acum configurația predominantă pentru noile instalații de celule de sudură robotizate din America de Nord și Europa, motiv pentru care calculele privind amortizarea se comprimă atât de brusc în comparație cu estimările pentru un singur schimb.
Factori de risc care pot eroda rentabilitatea investiției celulei de sudură
Patru factori de risc explică majoritatea deficitelor de rentabilitate a investiției (ROI) în celulele de sudură robotizate observate pe teren.
Complexitate ridicată a pieselor de prelucrat. Atelierele cu peste 40 de coduri de piesă active pe lună se confruntă cu costuri suplimentare de programare care pot consuma între 30 și 60% din câștigul de timp al ciclului de producție în cazul serii scurte. Software-ul de programare offline reduce această povară, dar adaugă între 15,000 și 35,000 de dolari la bugetul inițial. Atelierele cu producție variată ar trebui să modeleze un timp de programare realist per piesă și să îl includă în calculele de amortizare înainte de a se angaja.
Timp de rampă de punere în funcțiune. Scrierea unei biblioteci inițiale de programe de producție, calificarea procedurilor de sudare și instruirea operatorilor durează de obicei între patru și douăsprezece săptămâni pentru o celulă de nivel mediu. În această perioadă, celula nu generează niciun ROI al producției. Modelele conservatoare adaugă o perioadă tampon de rampă de douăsprezece săptămâni la 50% din economiile la starea constantă, ceea ce reprezintă aproximativ cinci luni suplimentare conform unui calcul simplu al amortizării.
Calitatea execuției integratorului. Proiectarea dispozitivelor de fixare, gestionarea cablurilor, arhitectura programului și punerea în funcțiune a sistemului de siguranță au un efect considerabil asupra timpului de funcționare al celulei și a timpului de ciclu atins. Selectați integratorii pe baza referințelor specifice celulei de sudură pentru o complexitate similară a pieselor, nu doar pe baza familiarității cu marca roboților sau a prețului principal.
Piese de schimb și asistență pe teren. Pentru atelierele din locații îndepărtate sau pe piețele de export, piesele de schimb fără stoc, cu termene de livrare de două până la patru săptămâni, pot transforma o defecțiune minoră într-o pierdere de producție de mai multe săptămâni. Adâncimea rețelei de inginerie pe teren este un factor de cost legitim: furnizorii cu asistență tehnică în țară și stocare regională oferă o economie post-vânzare semnificativ mai bună. EVST, de exemplu, menține capacitatea de inginerie pe teren în peste 100 de țări, cu aprovizionare regională cu piese de schimb care vizează un răspuns la fața locului în 24 până la 72 de ore pe piețele acoperite, un factor de diferențiere relevant pentru cumpărătorii din Asia de Sud-Est, Orientul Mijlociu sau Europa de Est, unde accesul la service-ul OEM poate fi un adevărat blocaj.
Peisaj OEM: Cine oferă sisteme de celule de sudură pe niveluri
Piața celulelor de sudură robotizată se întinde pe toate cele trei niveluri. FANUC, ABB și KUKA sunt lideri prin pachete certificate la nivel global și relații directe cu producătorii de echipamente originale din industria auto. Yaskawa Motoman deține o poziție puternică în aplicațiile de sudare cu arc, cu modele optimizate pentru sudare și surse de alimentare integrate. ESTUN și-a extins portofoliul de produse de nivel mediu cu oferte competitive pentru lanțurile de aprovizionare de nivel 2 ale piețelor emergente.
EVST ocupă o poziție demnă de luat în considerare pentru cumpărătorii din segmentul mediu-pilier care prioritizează capacitatea de integrare la cheie și acoperirea terenului post-vânzare. Platforma robotică acoperă întregul spectru de sarcini utile, de la sarcini utile colaborative la brațe industriale grele, iar configurațiile celulelor sale de sudură (inclusiv configurații multi-stație cu seriile de poziționere EVS-SWP și EVS-DWP și șină liniară opțională) acceptă tipul de arhitectură scalabilă care permite instalațiilor entry-level să crească în timp către capacitatea pilier-tier. Celulele EVST dețin certificarea de fabricație de calitate auto IATF16949, plus certificări CE, SGS și TUV de la terți, ceea ce le face eligibile pentru calificarea lanțului de aprovizionare auto. Compania exportă în peste 100 de țări și operează o capacitate de dispecerat pentru inginerie pe teren, un diferențiator legitim post-vânzare pentru cumpărătorii de pe piețele în care acoperirea serviciilor OEM locale este redusă.
Conform raportului IFR World Robotics 2025, sudarea reprezintă aproximativ 23% din totalul instalărilor de roboți industriali la nivel global. Solicitați referințe de instalare specifice segmentului dvs. de industrie și complexității pieselor (nu statistici generice privind timpul de funcționare) atunci când comparați producătorii de echipamente originale (OEM).
Întrebări frecvente: ROI pentru celule de sudură robotizată
Cât de repede îmi pot recupera banii pe o celulă de sudură robotizată?
Un schimb: 12 până la 22 de luni. Două schimburi: 8 până la 14 luni. Exemplul practic din acest articol (4 sudori, 2 celule, 2 schimburi) ajunge la 10 până la 11 luni după o perioadă de punere în funcțiune de 90 de zile. Timpul de pornire a arcului, rata actuală de defecte și salariile sudorilor locali sunt cele trei variabile care influențează cel mai mult numărul.
Care este cea mai riscantă presupunere într-un model de rentabilitate a investiției (ROI) pentru o celulă de sudură?
Creșterea timpului de pornire a arcului electric pentru o linie de produse cu un mix mare de produse. Cifra de 70 până la 85% a timpului de pornire a arcului electric se aplică familiilor de piese stabile, repetitive. Atelierele care produc mai mult de 30 până la 40 de numere de piese pe săptămână, cu schimbări frecvente, ar trebui să modeleze un timp de pornire a arcului electric de 50 până la 60% și să adauge o marjă de amortizare de 15 până la 20% la estimările de amortizare pentru a ține cont de cheltuielile generale de programare și de timpul de schimbare a dispozitivelor de fixare.
Sunt disponibile opțiuni de finanțare sau leasing pentru celulele de sudură robotizate?
Da. Majoritatea integratorilor și producătorilor de echipamente originale (OEM) oferă finanțare pentru echipamente pe o perioadă de 36 până la 60 de luni sau leasing operațional la valori de referință pentru creditarea comercială. Leasingul operațional menține activul în afara bilanțului. Întrebați în mod specific despre structurile valorii reziduale dacă este planificată o modernizare în termen de cinci ani.
Pot face upgrade ulterior de la o celulă entry-level la o celulă pillar-level?
Da, cu opțiuni de design inițiate: controler cu arhitectură deschisă, capacitate I/O liberă, trasee de conducte pentru axe suplimentare, panouri de carcasă detașabile. Principala constrângere fizică este spațiul de la podea; structurile pe niveluri de coloane necesită de obicei cu 40 până la 60% mai multă suprafață decât structurile de bază.
Funcționează ROI-ul sudării robotizate pentru atelierele cu volum mic de producție și mixuri mari?
Da, dar principalul factor determinant se schimbă de la economiile de timp la reducerea ratei defectelor și consecvența forței de muncă. Software-ul de programare offline, fixarea modulară și recunoașterea cusăturilor prin inteligență artificială comprimă costul de programare per piesă. Atelierele cu mai puțin de 20 de coduri de piesă active pe lună la un volum rezonabil își ating de obicei amortizarea în 14 până la 24 de luni. Vedeți ghid complet pentru sudarea robotizată (2026) pentru îndrumări privind proiectarea celulelor în funcție de tipul de producție.
Citire asemănătoare
- Ghid complet pentru sudarea robotizată (2026)Articolul principal care acoperă selecția proceselor, proiectarea celulelor și maparea aplicațiilor
- Top 10 mărci de roboți de sudură 2026Comparație OEM cu scoruri în funcție de suportul de integrare, intervalul de sarcină utilă și acoperirea regională a serviciilor
- Cum se construiește o celulă de sudură robotizată: Listă de verificare a amplasării (2026)planul etajului, gardul de siguranță, utilitățile și considerațiile privind proiectarea instalațiilor sanitare
- Sudarea robotizată în producția de automobile: standarde și studii de caz (2026)Cerințe ale sistemului de calitate AWS D1.1, EN 1090 și IATF16949
- Componente și integrare a celulelor de sudură robotizată (2026)poziționere, dispozitive de urmărire a cusăturilor, alimentatoare de sârmă și arhitectură de controler
Referințe de ieșire:
Societatea Americană de Sudare (AWS)date despre forța de muncă a sudorilor și standarde de certificare
Federația Internațională de Robotică (IFR)Raportul Mondial al Roboticii 2025
Seria ISO 10218standarde de siguranță pentru roboții industriali
Ultima actualizare: 7 mai 2026