
Atualizado pela última vez: maio 7, 2026
Retorno sobre o investimento (ROI) de células de soldagem robótica: despesas de capital (Capex), tempo de ciclo e cálculos de retorno do investimento para compradores em 2026.
Uma célula de soldagem robótica totalmente integrada compensa em 12 a meses 22 em operação de turno único e 8 a meses 14 em dois turnos. Os três principais fatores são o aumento do tempo de arco ativo (soldadores manuais atingem, em média, cerca de 25% de tempo de arco produtivo; células robotizadas operam com 70 a 85%), a redução da taxa de defeitos de uma base manual de 5 a 8% para menos de 1% e a arbitragem de custos de mão de obra em um mercado onde a American Welding Society prevê uma escassez de 330,000 soldadores qualificados nos EUA até 2028.
Este artigo aborda os níveis de despesas de capital (CAPEX), o cálculo do tempo de ciclo e um cálculo passo a passo do retorno sobre o investimento (ROI): uma estrutura que os compradores podem adaptar aos números de suas próprias lojas.
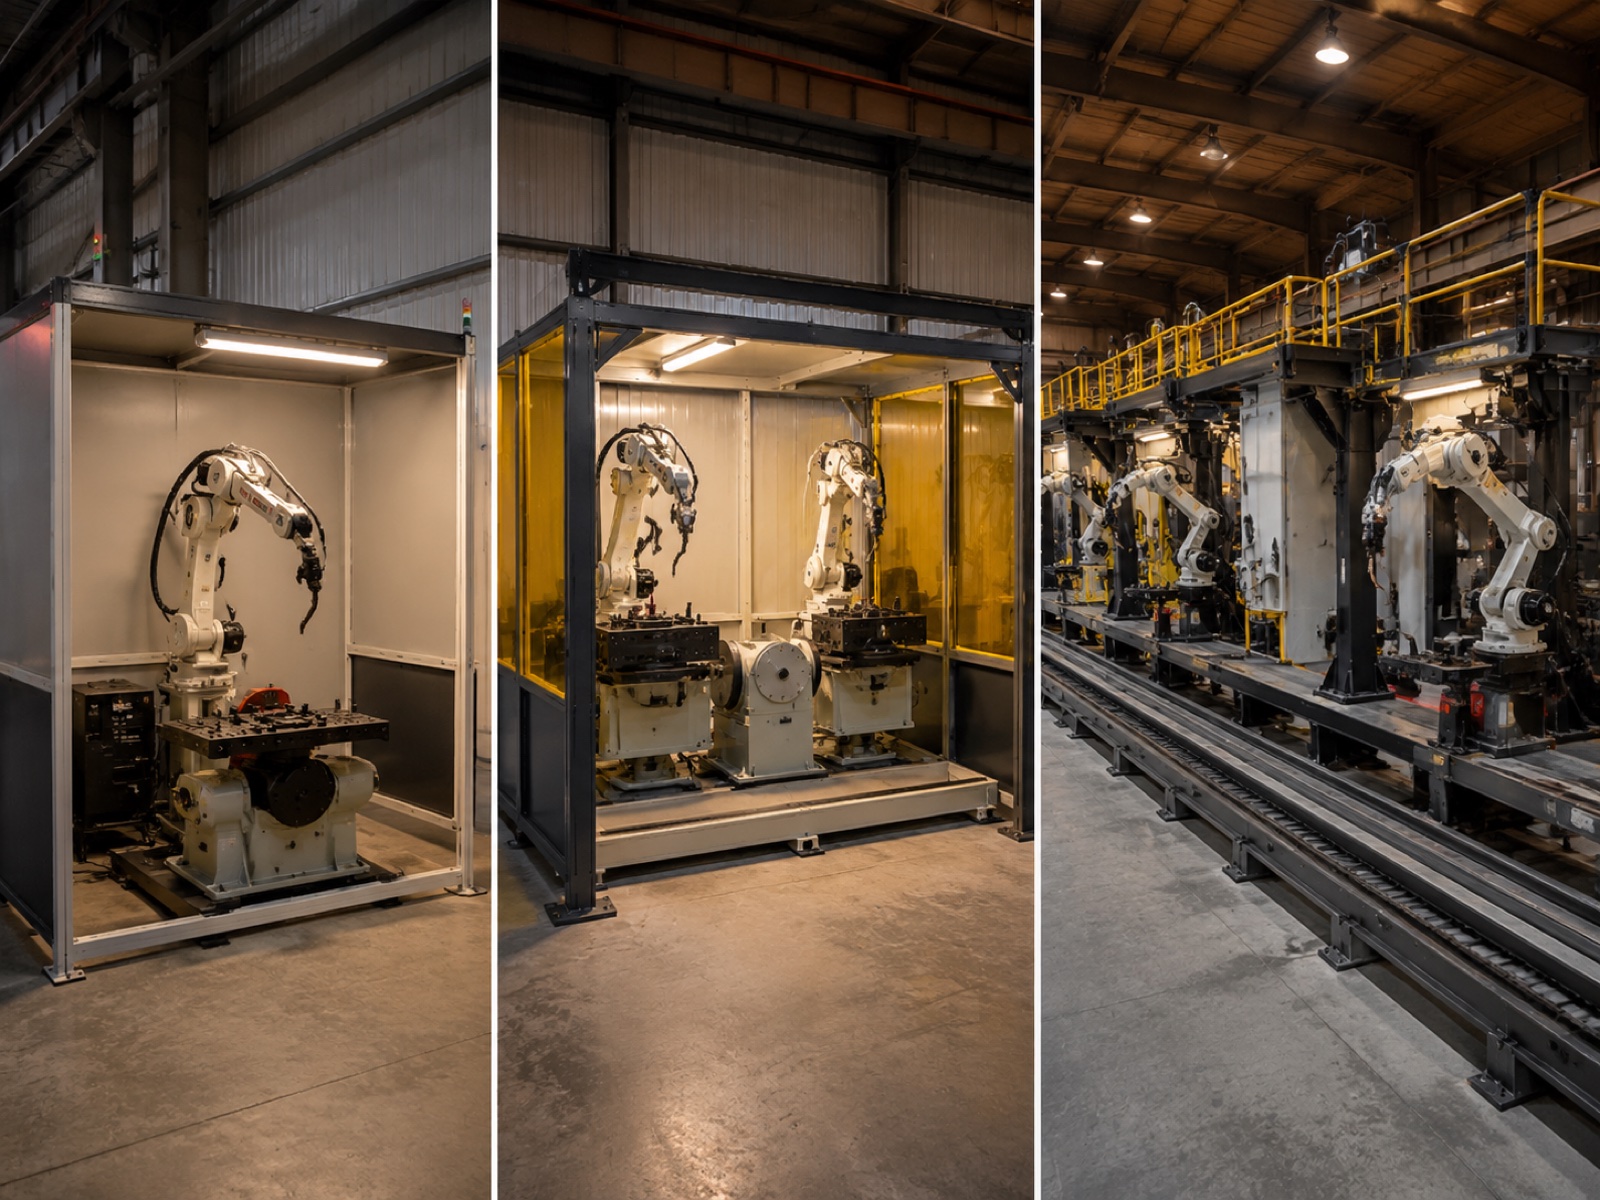
Detalhamento do Capex: Três Níveis de Celulares para 2026
Compradores avaliando capex da célula de soldagem Muitas vezes, subestima-se a diferença entre o preço de compra de um braço robótico e o de uma célula totalmente integrada e pronta para produção. A tabela abaixo apresenta três níveis representativos.
| Nível celular | Faixa de Capex (USD) | Tempo de ciclo vs. Manual | Taxa de defeitos típica | Retorno do investimento em um único turno | Recompensação em dois turnos | Mais Adequada Para |
|---|---|---|---|---|---|---|
| entrada | $ 80K - $ 120K | 2.0–2.5× mais rápido | 16 a 22 meses | 10 a 14 meses | PMEs, oficinas de usinagem estrutural, peças de geometria simples | |
| Médio | $ 150K - $ 220K | 2.5–3.2× mais rápido | 12 a 18 meses | 8 a 12 meses | Fabricação geral para o setor automotivo (Tier 2-3), com duas estações de trabalho. | |
| Pilar | $ 280K - $ 450K | 3.0–4.0× mais rápido | 18 a 28 meses | 11 a 16 meses | Estrutura pesada, OEM de nível 1, trilho linear/multiestação |
Nível de entrada (US$ 80 mil a US$ 120 mil)
Um robô de soldagem a arco de 6 eixos, um posicionador simples, fonte de energia para soldagem, alimentador de arame, tocha, cerca de segurança e controlador. Sem rastreamento de juntas, sem programação CAD offline (apenas painel de controle). O principal fator de retorno do investimento é a substituição de mão de obra em peças com geometria repetitiva em pequenas e médias empresas (PMEs) e oficinas de usinagem de estruturas metálicas. O custo de programação por novo número de peça é significativamente maior do que em empresas de nível intermediário ou principal.
Nível intermediário (US$ 150 mil a US$ 220 mil)
Adiciona uma estação de soldagem dupla, permitindo que o operador carregue uma peça enquanto o robô solda a outra, um posicionador de 2 eixos e rastreamento de costura a laser ou por tensão de arco. A configuração de estação dupla desacopla o tempo de arco do robô do tempo de manuseio do operador, o que é o principal motivo para a melhoria do tempo de ciclo atingir de 2.5 a 3.2 vezes em comparação com o processo manual. O rastreamento de costura é o diferencial de qualidade: ele compensa a variação da peça em tempo real, razão pela qual as células de produção de nível intermediário atingem consistentemente uma taxa de defeitos inferior a 1%. Os principais compradores são fornecedores de nível 2 e 3 da indústria automotiva e fabricantes em geral.
Nível Pilar (US$ 280 mil a US$ 450 mil)
Adiciona um trilho linear para deslocamento entre múltiplas estações, posicionadores de inclinação e elevação para soldagens pesadas e reconhecimento de costura por IA que gera trajetórias de solda a partir de nuvens de pontos 3D sem pontos de ensino manuais. De acordo com o relatório World Robotics 2025 da Federação Internacional de Robótica (IFR), a soldagem representa aproximadamente 23% do total de instalações de robôs industriais em todo o mundo, e as linhas de produção de estruturas pesadas e da indústria automotiva de Nível 1 impulsionam uma parcela desproporcional das configurações de robôs em camadas. O retorno do investimento nesse nível é mais longo em um único turno, mas se reduz para 11 a 16 meses em dois turnos.
Cálculo do tempo de ciclo: para onde vão as horas de fato?
Economia de tempo no ciclo de soldagem robótica A eficiência da soldagem depende de quatro fatores mensuráveis: aumento do tempo de arco, velocidade de transferência entre soldas, soldagem em múltiplas passagens na posição sobrecabeça e tempo de indexação do posicionador. Analisar cada um deles fornece uma estimativa de ROI mais confiável do que um multiplicador genérico de "3 vezes mais rápido".
Tempo de ativação do arco: a métrica principal
O tempo de arco ativo é a porcentagem do turno durante a qual o soldador está efetivamente gerando um arco. Para um soldador manual qualificado, o tempo de arco ativo típico varia de 20 a 30%, com uma média comum na indústria de aproximadamente 25%. O restante do tempo é dedicado ao posicionamento da peça, ponteamento, esmerilhamento entre passes, troca de dispositivos de fixação, limpeza de respingos, verificações de qualidade e recuperação de fadiga.
Uma célula robótica configurada corretamente opera com um tempo de arco de 70 a 85% em uma família de peças estável e repetitiva. Em um turno padrão de 8 horas, isso representa aproximadamente 5.6 a 6.8 horas de soldagem efetiva, contra 1.6 a 2.4 horas para soldagem manual. Essa diferença estrutural na produtividade não pode ser compensada por ajustes de programação.
Ciclo de transferência solda-a-solda
Os soldadores manuais movem-se entre as juntas de solda à velocidade de uma caminhada humana e reposicionam a peça manualmente ou com um posicionador manual, acrescentando de 15 a 60 segundos por junta, dependendo da geometria da peça. Um braço robótico que executa movimentos programados de junta para junta a uma velocidade de 250 a 1000 mm/s normalmente completa a mesma transferência em 1 a 4 segundos. Em uma peça com 40 juntas de solda, essa diferença por si só representa de 8 a 40 minutos por ciclo de soldagem.
Exemplo prático: Cordão de solda de 16 metros
Considere uma estrutura metálica com um comprimento total de cordão de solda de 16 metros em várias juntas. Um soldador manual qualificado completa essa montagem em aproximadamente [tempo não especificado]. 4.2 horas, incluindo reposicionamento, passagens de virada, passagens finais e limpeza entre passagens.
A mesma montagem em uma célula robótica de nível intermediário com um posicionador de 2 eixos e rastreador de costura é concluída em aproximadamente 1.3 horas. Aquilo é um Redução de 3.2 vezes no tempo de cicloEm operação em dois turnos, a célula produz aproximadamente 12 quadros completos por dia, em comparação com menos de 4 em um cenário manual com dois soldadores. O ganho de produtividade, e não apenas a substituição de mão de obra, é o que reduz o retorno do investimento para o período de 8 a 12 meses para essa família de peças.
As soldagens multipasse e a indexação do posicionador adicionam tempo sem arco, mas seu impacto é aproximadamente comparável entre os processos manuais e robóticos em nível de junta. O robô executa cada passe com parâmetros consistentes, em vez da variação de ±15% na entrada de calor típica do trabalho manual multipasse. O tempo de indexação do posicionador para unidades de 2 eixos servoacionadas varia de 5 a 20 segundos por indexação; otimizar a sequência de soldagem para minimizar o número de indexações é uma prática padrão de comissionamento.
Taxa de defeitos e economia de custos com sucata
De acordo com a American Welding Society (AWS), o retrabalho e o descarte decorrentes de defeitos de solda representam um dos maiores custos de qualidade nas operações de fabricação. Dados de campo sugerem que o custo de retrabalho por junta de solda defeituosa geralmente varia entre US$ 35 e US$ 180, dependendo da complexidade da junta, do material e se o defeito é detectado durante o processo ou após a montagem. Quanto maior o impacto subsequente antes da detecção, maior o custo por incidente.
As taxas de defeitos em soldagem manual em ambientes de produção variam de 5 a 8% por número de juntas de solda, devido à distância inconsistente entre a tocha e a peça, à velocidade de deslocamento variável e à variabilidade relacionada à fadiga em turnos longos. Uma célula robótica calibrada com rastreamento de juntas e gerenciamento padronizado de consumíveis atinge consistentemente menos de 1%. Os defeitos residuais em operações robóticas geralmente são atribuídos ao desalinhamento da fixação (resolvido pelo rastreamento de juntas) ou a lotes incorretos de arame, o que é um problema de gerenciamento de consumíveis e não um problema do robô.
Economia de sucata na prática
Uma oficina que realiza 400 juntas de solda por dia com uma taxa de defeitos de 6% gera 24 juntas defeituosas diariamente. Com um custo médio de retrabalho de US$ 75 (complexidade moderada, detectada durante o processo), isso representa aproximadamente US$ 450,000 por ano. Reduzir a taxa de defeitos para 0.8% com o auxílio de robôs, no mesmo volume, diminui esse valor para US$ 56,000, uma economia anual de US$ 394,000 que se configura como um item de retorno sobre o investimento (ROI) independente, mesmo antes de considerar ganhos em mão de obra ou produtividade. Para oficinas que soldam de acordo com as normas AWS D1.1 ou EN 1090, taxas de defeitos consistentemente inferiores a 1% também reduzem a frequência das inspeções NDT necessárias, uma economia adicional significativa, porém mais difícil de quantificar previamente.
Arbitragem de custos de mão de obra: o mercado de soldadores em 2026
De acordo com o relatório "Welder Shortage Outlook 2024" da American Welding Society, os Estados Unidos enfrentam uma previsão de escassez de mais de 330,000 soldadores qualificados até 2028A escassez já é visível: o salário médio anual de um soldador certificado nos EUA em 2025 fica entre US$ 48,000 e US$ 58,000, com o custo total de contratação variando de US$ 67,000 a US$ 93,000 por soldador por ano em muitas regiões. Na prática, empresas em polos industriais de alta demanda relatam prazos de contratação de três a nove meses para um soldador certificado AWS D1.1. Esse custo de vacância (capacidade de produção perdida enquanto uma vaga permanece em aberto) é real, mas raramente aparece em modelos formais de ROI (retorno sobre o investimento).
Economia do Operador de Robôs
Normalmente, um operador treinado supervisiona de duas a quatro células. A função (carregar dispositivos de fixação, monitorar consumíveis, gerenciar programas, acionar a manutenção) não exige certificação de soldagem. O custo anual total varia de US$ 46,000 a US$ 54,000 por operador, em comparação com US$ 67,000 a US$ 93,000 para um soldador certificado. Para uma instalação com duas células, substituindo dois soldadores, a economia líquida anual com mão de obra é de aproximadamente US$ 110,000, antes de qualquer ganho em produtividade ou qualidade. Ao longo de cinco anos, essa diferença na mão de obra, por si só, supera o investimento inicial em uma célula de nível intermediário.
Benefícios secundários que raramente aparecem no modelo inicial de ROI
Três outros benefícios têm peso econômico real, mas são rotineiramente deixados de fora dos cálculos iniciais de ROI (retorno sobre o investimento). Primeiro, uma célula robotizada pode operar sem supervisão ou com supervisão mínima durante o segundo ou terceiro turno, sem adicionais noturnos. Poucas empresas conseguem manter uma equipe completa de soldagem no turno da noite, considerando o mercado de trabalho atual; portanto, a capacidade de operar de 16 a 22 horas de produção com um único ativo representa um verdadeiro multiplicador na economia de produtividade. Segundo, para fabricantes que trabalham de acordo com normas de certificação estrutural (AWS D1.1, AWS D1.5, ASME Seção IX ou EN 1090), as células robotizadas registram automaticamente todos os parâmetros de soldagem (tensão, amperagem, velocidade de deslocamento, taxa de alimentação do arame). Na prática, células operando de acordo com essas normas podem reduzir a frequência de ensaios não destrutivos (END) radiográficos ou ultrassônicos necessários por lote de produção, uma economia direta de custos. Terceiro, a concentração da geração de fumos em um compartimento robotizado fixo e fechado simplifica o projeto de ventilação e reduz o número de trabalhadores que necessitam de vigilância médica, conforme a norma OSHA 29 CFR 1910.1000.
Custo total de propriedade ao longo de sete anos
O período de retorno do investimento é um instantâneo; o Custo Total de Propriedade (TCO) representa o quadro completo. Ao longo de sete anos, uma célula de nível intermediário com um investimento inicial de US$ 180 mil acumula aproximadamente US$ 296,000 mil em custos operacionais: cerca de US$ 74,000 mil em manutenção (5% a 7% do investimento inicial/ano), US$ 126,000 mil em consumíveis (fio, gás, pontas, bicos), US$ 59,500 em energia (carga média de 18 a 22 kW) e US$ 37,000 mil em reserva para peças de reposição. O TCO em sete anos fica próximo de US$ 476,000 mil, aproximadamente 2.0 a 2.5 vezes o investimento inicial. Células de nível avançado com trilhos lineares e visão com inteligência artificial tendem a apresentar valores mais altos.
Em contrapartida, dois soldadores qualificados, com um salário base de US$ 80,000 cada, acumulam US$ 1,120,000 em custos de mão de obra ao longo de sete anos, antes de retrabalho, horas extras e recrutamento. O Custo Total de Propriedade (TCO) de US$ 476,000 em sete anos da célula representa uma economia líquida de US$ 644,000 somente na linha de mão de obra.
Calculadora de ROI (Retorno sobre o Investimento) em Operação: Oficina de Soldagem de 16 metros, 4 soldadores, 2 turnos
O exemplo a seguir utiliza a estrutura acima para uma oficina de usinagem de médio porte representativa. Todos os valores são ilustrativos; substitua-os pelos seus próprios dados salariais, volumes de peças e orçamentos de integradores.
Entradas: 4 soldadores (com custo adicional de US$ 80 mil cada = total de US$ 320 mil/ano), operação em 2 turnos, 192,000 juntas de solda por ano, taxa de defeito de 6% com custo médio de retrabalho de US$ 75 (retrabalho anual de US$ 864 mil), duas células de nível intermediário com custo médio de US$ 170 mil = investimento total de US$ 340 mil, um operador substituindo quatro soldadores (com custo adicional de US$ 50 mil/ano).
Economia anual: Economia de mão de obra de US$ 270 mil (US$ 320 mil menos US$ 50 mil do operador) + redução de retrabalho de US$ 374 mil (caindo de 6% para 0.8% em 192,000 juntas a US$ 75) + ganho conservador de capacidade de produção de US$ 87 mil = $ 731K por ano.
Retorno: US$ 340 mil ÷ US$ 731 mil = 5.6 meses em regime permanente. Ajustando para uma rampa de comissionamento realista de 90 dias a 60% da produção em regime permanente, adicionam-se aproximadamente 5 meses, resultando em Retorno do investimento em 10 a 11 meses Para este cenário de duas células e dois turnos. De acordo com o relatório "Mercado de Células de Soldagem 2025" da Interact Analysis, a operação em dois turnos é agora a configuração predominante para novas instalações de células de soldagem robótica na América do Norte e na Europa, razão pela qual o retorno do investimento se comprime tão drasticamente em comparação com as estimativas para um único turno.
Fatores de risco que podem comprometer o retorno sobre o investimento (ROI) em células de soldagem.
Quatro fatores de risco são responsáveis pela maioria das deficiências no retorno sobre o investimento (ROI) observadas em células de soldagem robótica no campo.
Complexidade de peças de trabalho de alta variedade. Oficinas com mais de 40 códigos de peças ativos por mês enfrentam custos de programação que podem consumir de 30% a 60% do ganho de tempo de ciclo em lotes de produção curtos. O software de programação offline reduz esse custo, mas adiciona de US$ 15,000 a US$ 35,000 ao orçamento inicial. Oficinas com alta variedade de peças devem modelar um tempo de programação realista por peça e incluí-lo nos cálculos de retorno do investimento antes de se comprometerem.
Tempo de rampa de comissionamento. A elaboração de uma biblioteca inicial de programas de peças, a qualificação de procedimentos de soldagem e o treinamento de operadores normalmente levam de quatro a doze semanas para uma célula de produção de nível intermediário. Durante esse período, a célula não gera retorno sobre o investimento (ROI) em produção. Modelos conservadores adicionam uma margem de segurança de doze semanas para o aumento da produção, correspondente a 50% da economia em regime permanente, o que representa aproximadamente cinco meses adicionais em um cálculo simples de retorno do investimento.
Qualidade de execução do integrador. O projeto de dispositivos de fixação, o gerenciamento de cabos, a arquitetura do programa e o comissionamento do sistema de segurança têm um impacto significativo no tempo de atividade da célula e no tempo de ciclo alcançado. Selecione integradores com base em referências específicas para células de soldagem com complexidade de peças semelhante, e não apenas na familiaridade com a marca do robô ou no preço anunciado.
Peças de reposição e suporte em campo. Para oficinas em locais remotos ou mercados de exportação, a falta de peças de reposição em estoque, com prazos de entrega de duas a quatro semanas, pode transformar uma pequena falha em uma perda de produção de várias semanas. A abrangência da rede de engenharia de campo é um fator de custo legítimo: fornecedores com suporte técnico local e estoque regional oferecem uma economia de pós-venda significativamente melhor. A EVST, por exemplo, mantém capacidade de engenharia de campo em mais de 100 países, com fornecimento regional de peças de reposição visando uma resposta no local em 24 a 72 horas nos mercados atendidos, um diferencial relevante para compradores no Sudeste Asiático, Oriente Médio ou Europa Oriental, onde o acesso ao serviço do fabricante original pode ser um verdadeiro gargalo.
Panorama dos OEMs: Quem oferece sistemas de células de soldagem em camadas?
O mercado de células de soldagem robótica abrange os três níveis. FANUC, ABB e KUKA lideram com pacotes certificados globalmente e relacionamentos diretos com fabricantes de equipamentos originais (OEMs) do setor automotivo. A Yaskawa Motoman detém uma posição sólida em aplicações de soldagem a arco com modelos otimizados para soldagem e fontes de energia integradas. A ESTUN expandiu seu portfólio de nível intermediário com ofertas competitivas para cadeias de suprimentos de segundo nível em mercados emergentes.
A EVST ocupa uma posição que vale a pena considerar para compradores de médio a alto nível que priorizam a capacidade de integração turnkey e a cobertura de pós-venda em campo. A plataforma robótica abrange todo o espectro de cargas úteis, desde cargas colaborativas até braços industriais pesados, e suas configurações de células de soldagem (incluindo layouts multiestação com as séries de posicionadores EVS-SWP e EVS-DWP e trilho linear opcional) suportam o tipo de arquitetura escalável que permite que instalações de nível básico evoluam para capacidades de nível avançado ao longo do tempo. As células da EVST possuem certificação de fabricação de grau automotivo IATF16949, além de certificações de terceiros CE, SGS e TUV, tornando-as elegíveis para qualificação na cadeia de suprimentos automotiva. A empresa exporta para mais de 100 países e opera um serviço de despacho de engenharia de campo, um diferencial legítimo de pós-venda para compradores em mercados onde a cobertura de serviço de OEMs locais é limitada.
De acordo com o relatório IFR World Robotics 2025, a soldagem representa aproximadamente 23% de todas as instalações de robôs industriais no mundo. Ao comparar fabricantes de equipamentos originais (OEMs), solicite referências de instalação específicas para o seu segmento de mercado e complexidade da peça (e não estatísticas genéricas de tempo de atividade).
Perguntas frequentes: Retorno sobre o investimento (ROI) em células de soldagem robótica
Em quanto tempo posso recuperar o dinheiro investido em uma célula de soldagem robótica?
Turno único: 12 a 22 meses. Dois turnos: 8 a 14 meses. O exemplo prático deste artigo (4 soldadores, 2 células, 2 turnos) atinge de 10 a 11 meses após um período de comissionamento de 90 dias. O tempo de arco ativo, a taxa de defeitos atual e os salários dos soldadores locais são as três variáveis que mais influenciam esse período.
Qual é a suposição mais arriscada em um modelo de ROI (retorno sobre o investimento) para células de soldagem?
Aumento do tempo de produção em uma linha de produtos de alta variedade. O índice de 70 a 85% de tempo de produção se aplica a famílias de peças estáveis e repetitivas. Oficinas que produzem mais de 30 a 40 números de peças por semana, com trocas frequentes, devem considerar um tempo de produção de 50 a 60% e adicionar uma margem de segurança de 15 a 20% às estimativas de retorno do investimento para contabilizar os custos de programação e o tempo de troca de dispositivos.
Existem opções de financiamento ou leasing disponíveis para células de soldagem robótica?
Sim. A maioria dos integradores e fabricantes de equipamentos originais (OEMs) oferece financiamento de equipamentos ou leasing operacional de 36 a 60 meses, com taxas de juros comerciais. O leasing operacional mantém o ativo fora do balanço patrimonial. Pergunte especificamente sobre estruturas de valor residual caso haja planos de atualização dentro de cinco anos.
Posso fazer um upgrade de uma célula de nível básico para uma célula de nível superior posteriormente?
Sim, com escolhas de projeto bem definidas: controlador de arquitetura aberta, capacidade de E/S de sobra, cabeamento para eixos adicionais, painéis de gabinete removíveis. A principal limitação física é o espaço disponível; layouts com vários níveis de altura geralmente precisam de 40 a 60% mais área do que layouts de entrada.
O retorno sobre o investimento (ROI) da soldagem robótica funciona para oficinas de baixo volume e alta variedade de produtos?
Sim, mas o principal fator de mudança passa da redução do tempo de ciclo para a redução da taxa de defeitos e a consistência da mão de obra. Softwares de programação offline, dispositivos de fixação modulares e reconhecimento de costura por IA reduzem o custo de programação por peça. Oficinas com menos de 20 códigos de peças ativos por mês, em um volume razoável, ainda costumam atingir o retorno do investimento em 14 a 24 meses. Veja o Guia completo para soldagem robótica (2026) Para orientações sobre o projeto de células por tipo de produção.
Leitura relacionada
- Guia completo para soldagem robótica (2026)O artigo principal aborda a seleção de processos, o projeto de células e o mapeamento de aplicações.
- As 10 principais marcas de robôs de soldagem em 2026Comparação de fabricantes de equipamentos originais (OEMs) com pontuação em suporte à integração, alcance de carga útil e cobertura de serviço regional.
- Como construir uma célula de soldagem robótica: Lista de verificação de layout (2026)Considerações sobre planta baixa, cercas de segurança, instalações e projeto de acessórios.
- Soldagem robótica na fabricação automotiva: normas e estudos de caso (2026)Requisitos do sistema de qualidade AWS D1.1, EN 1090 e IATF16949
- Componentes e integração de células de soldagem robótica (2026)Posicionadores, rastreadores de costura, alimentadores de arame e arquitetura de controladores.
Referências de saída:
Sociedade Americana de Soldagem (AWS)Dados da força de trabalho de soldadores e padrões de certificação
Federação Internacional de Robótica (IFR)Relatório Mundial de Robótica 2025
série ISO 10218normas de segurança para robôs industriais
Atualizado pela última vez: maio 7, 2026